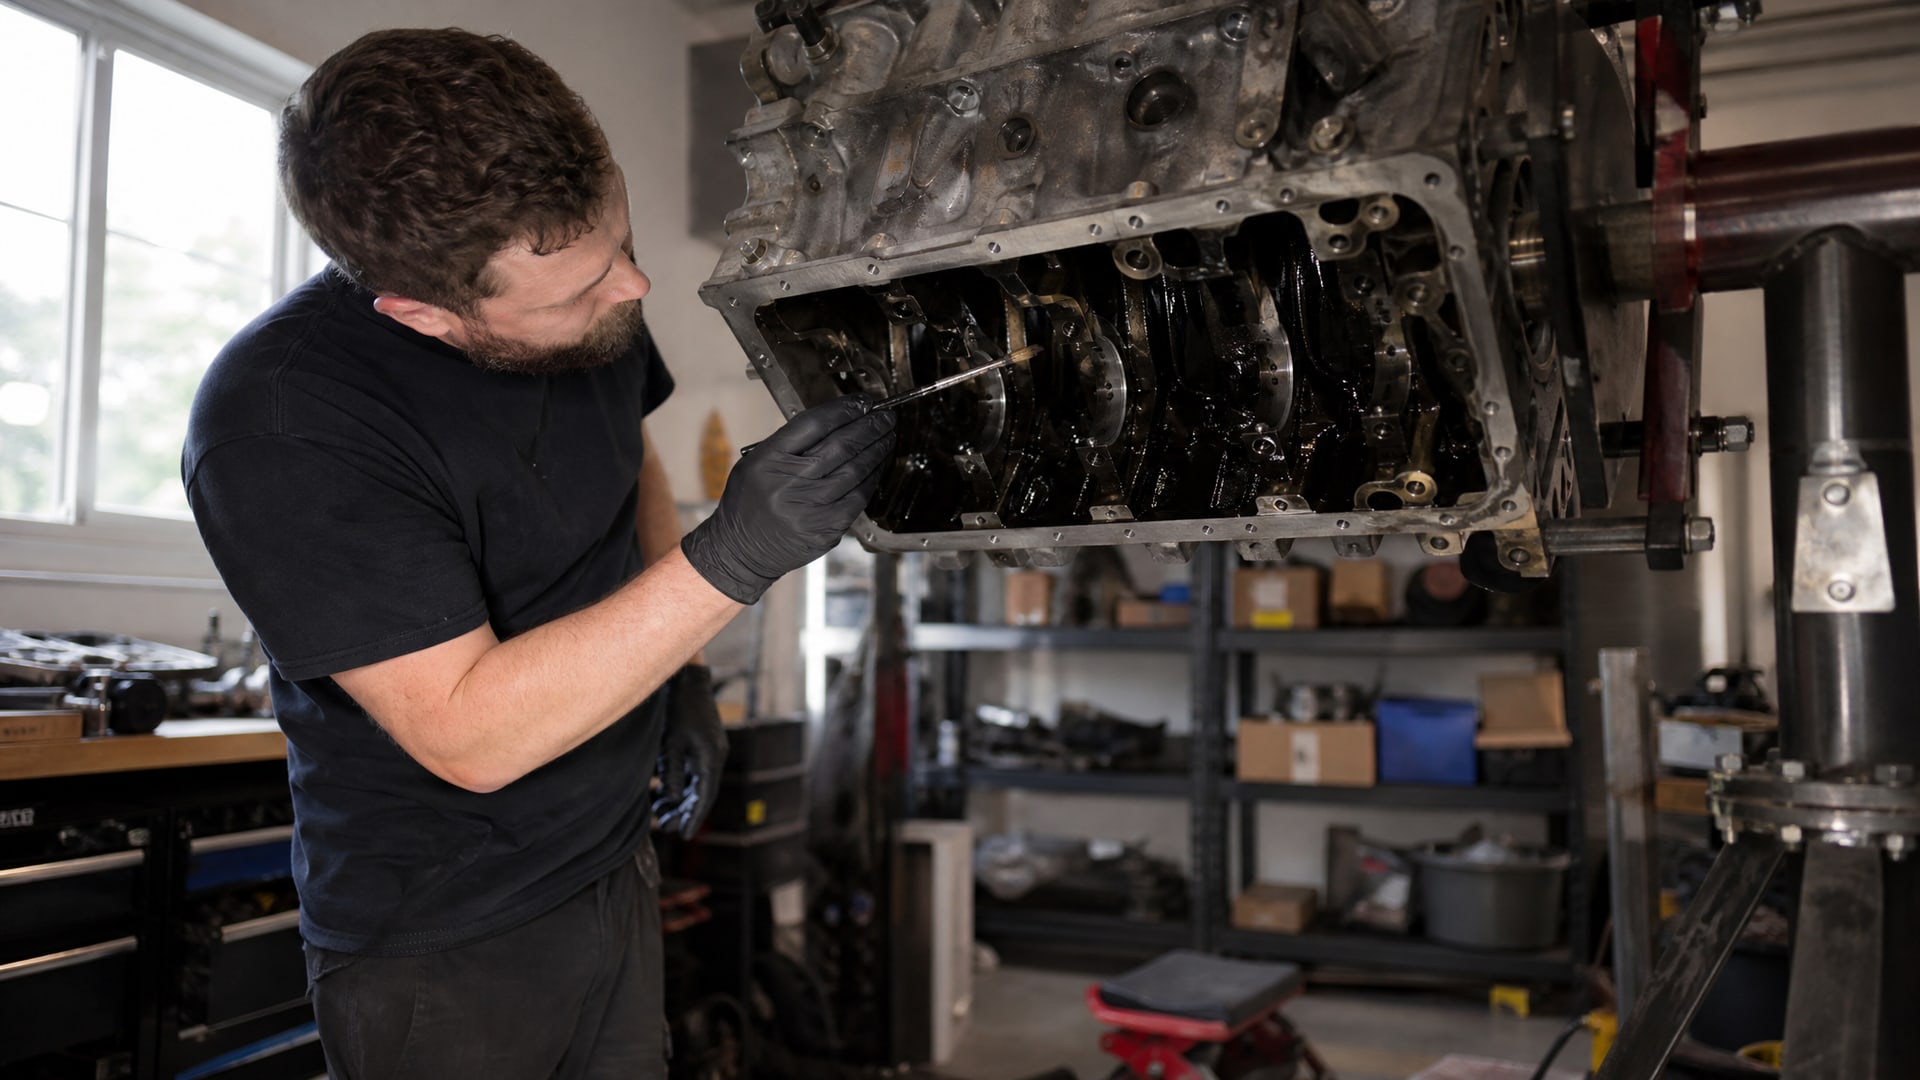
Когда детали требуют защиты от коррозии, трения или износа, встает выбор: наносить покрытие собственными силами или передать работу специализированному центру. Передача в инженерный центр оправдана не просто удобством, а возможностью подобрать технологию под конкретную задачу. Профессиональное нанесение защитных покрытий обеспечивает стабильную толщину слоя, надежную адгезию и повторяемость результатов - параметры, которые критичны для узлов с жесткими допусками и высокими требованиями к ресурсу.
Инженерный центр выбирает метод в зависимости от материала детали, ее геометрии, температурных ограничений и функциональной задачи: коррозионная защита, антифрикционные свойства, восстановление геометрии или минимизация тепловложения. Это исключает ошибки и деформации, которые часто возникают при универсальном подходе.
Функциональная роль покрытия в узле
Покрытие - не косметический слой, а функциональный элемент, который может одновременно выполнять несколько задач.
При правильном подборе технологии и состава покрытие работает как сухая смазка, снижая трение и одновременно давая антикоррозионную и антизадирную функцию. Это особенно важно для валов, подшипников и узлов с высокой нагрузкой, где защита от коррозии и задиров напрямую влияет на ресурс оборудования.
Для деталей, работающих во влажной среде, агрессивных средах или при перепадах температур, стабильное покрытие, нанесенное в контролируемых условиях центра, обеспечивает предсказуемую защиту в течение всего срока эксплуатации. При этом выбор метода нанесения определяет не только толщину, но и структуру слоя, его микротвердость и адгезию к основе.
Методы нанесения защитных покрытий и их выбор
Профессиональный центр располагает несколькими методами нанесения, каждый из которых подходит для определенного набора задач.
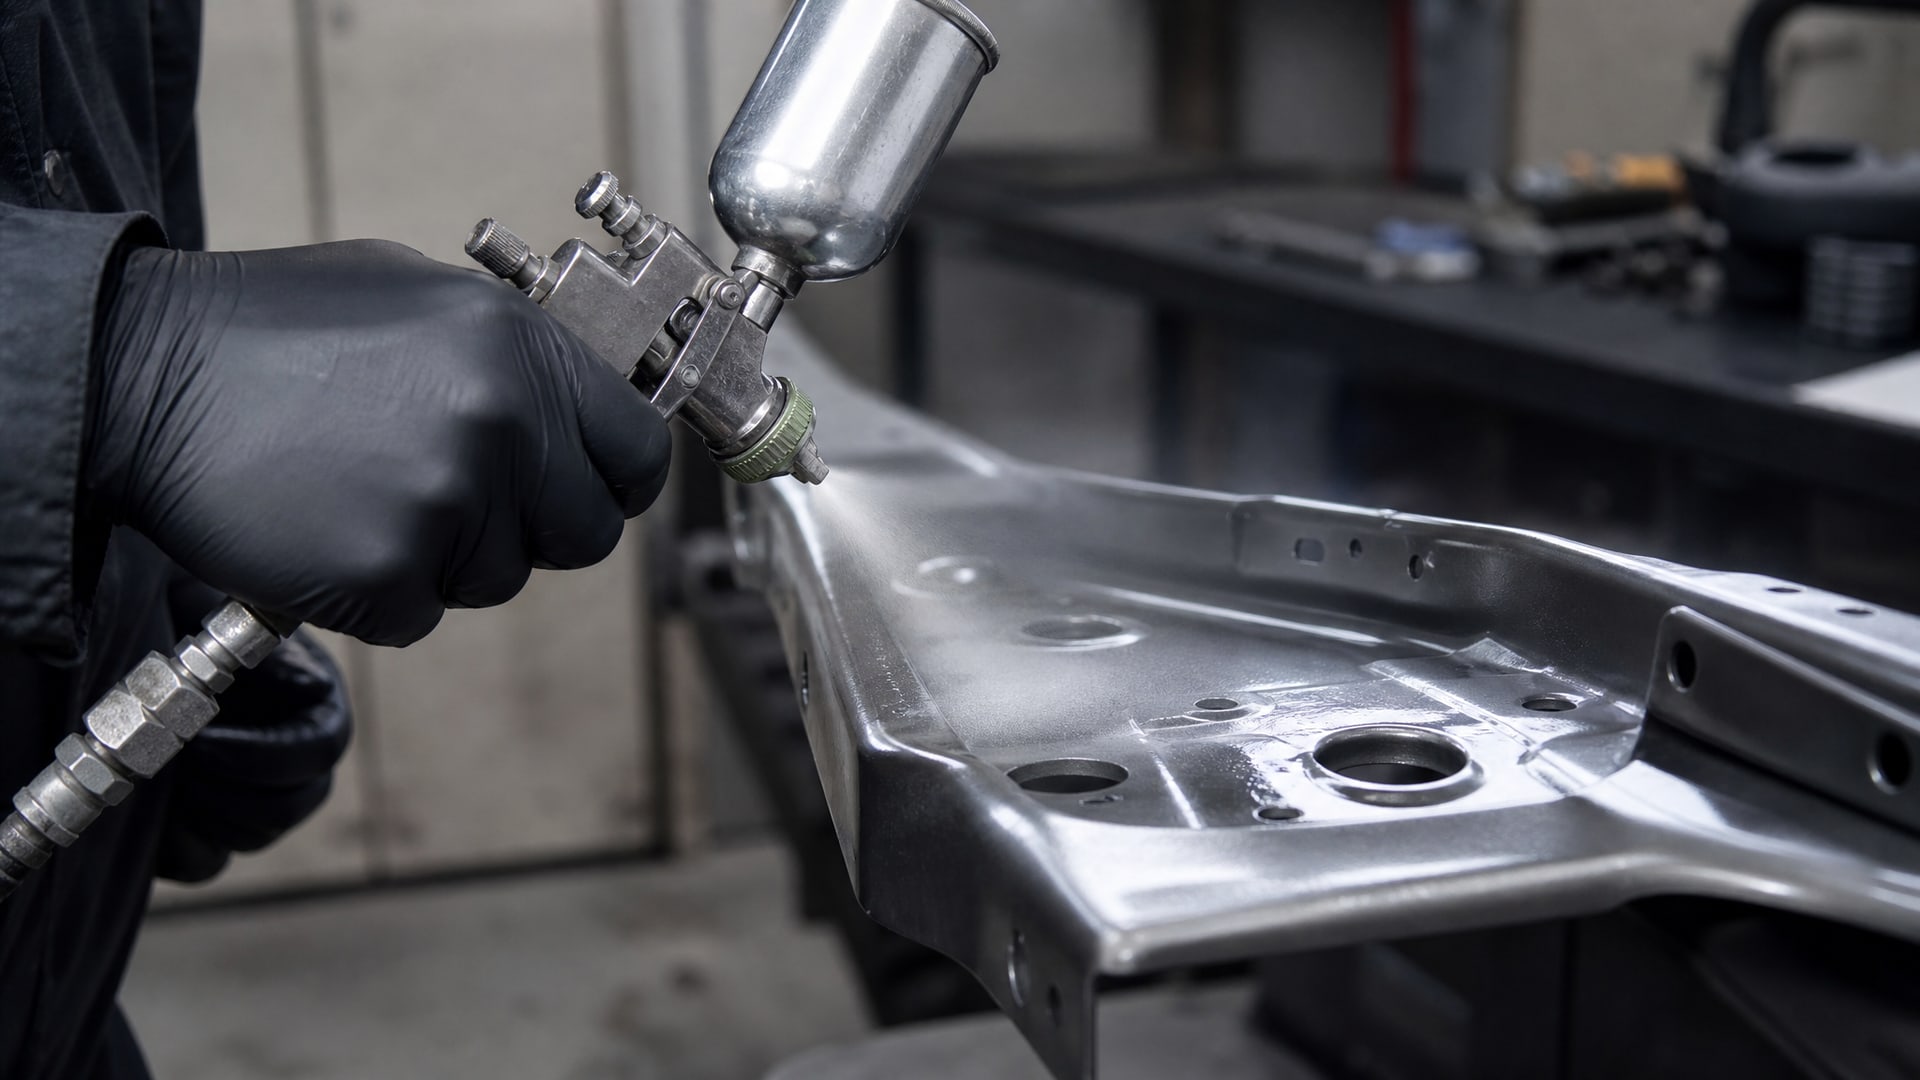
Газодинамическое напыление, электронно-лучевое осаждение, CVD, пневматическое распыление и наплавка позволяют получать покрытия с разной структурой, регулируемой толщиной, а также покрытия из одного металла с разными свойствами или сплавы без высоких температур, которые могли бы деформировать деталь.
При наплавке возможна большая толщина слоя - от 0,25 до 5,0 мм и выше, при электрошлаковой наплавке достигается до 450 мм. Для тонких защитных слоев используют распыление, которое минимизирует тепловложение и сохраняет исходные допуски детали. Выбор метода - это результат анализа инженерами центра исходных данных детали: материала, геометрии, требуемой толщины и рабочих условий.
Стабильность и контроль качества в центре
Различие между профессиональным нанесением и ручным методом лежит в плоскости стабильности результата.
Автоматизированные линии обеспечивают не только высокий перенос материала (85% и выше против 30–60% при ручном распылении), но и равномерность толщины по всей детали, отсутствие подтеков и полос, а также стабильную адгезию. При ручном нанесении результат зависит от квалификации оператора, условий в цехе и множества переменных, которые невозможно полностью контролировать.
Профессиональные центры проводят независимый контроль качества: контроль толщины слоя, измерение адгезии и проверку соответствия стандартам, таким как ISO 9227, ISO 12944 и ГОСТ 9.032-74. Это гарантирует, что каждая партия деталей соответствует спецификации и готова к использованию без доработок.
Экономия материала и время цикла
Эффективность переноса материала при автоматизированном нанесении составляет 70–90%, что позволяет экономить 15–30% материала по сравнению с обычными распылительными системами.
Для серийных партий эта экономия накапливается: чем больше объем, тем выше экономический эффект. Кроме того, центр планирует время цикла заранее - от передачи детали до готового результата обычно проходит 5–14 дней в зависимости от объема партии, метода нанесения, сушки и контроля. Это позволяет снабженцу точно рассчитать логистику и избежать задержек в производстве.
Для декоративно-защитных покрытий автоматизация обеспечивает не только защиту, но и равномерность цвета, что критично для видимых деталей и повышает эстетику готового изделия. УФ-отверждаемые покрытия дополнительно ценятся за возможность немедленной дальнейшей обработки: нарезки, перемотки, укладки, сборки и упаковки после отверждения, а также за светостойкость, атмосферную, химическую и коррозионную стойкость, что ускоряет производственный цикл.
Что передать в центр, чтобы избежать ошибок
Профессиональное нанесение начинается с точной подготовки исходной информации.
Инженеру центра нужны: рабочий чертеж детали с указанием всех допусков, материал основы, требуемая толщина слоя, геометрические особенности (углы, выступы, углубления, отверстия), температурный диапазон работы и функциональные требования. Для критичных посадок - например, при нанесении антифрикционного покрытия на вал - необходимо заранее определить размер основы и размер после покрытия с допустимым припуском, чтобы обеспечить правильное прилегание в узле подшипник–вал и избежать превышения допусков.
Если покрытие проходит термоотверждение в печи, нужно согласовать параметры печи, режим полимеризации (температуру, время, влажность) и способ размещения детали в печи - от этого зависит равномерность отверждения и отсутствие брака. Многие ошибки и переделки возникают именно потому, что закупщик передал только габариты, забыв уточнить материал, допуски и способ размещения. Профессиональный центр перед началом работы проводит техническое совещание с заказчиком, уточняет все детали и согласует видеоотчет по первому образцу - это минимизирует риск переделок.
Антифрикционные покрытия вала и защита узла подшипник–вал
Нанесение антифрикционного покрытия на вал требует особенной точности, потому что толщина слоя и его структура напрямую влияют на трение в паре с подшипником и общий ресурс узла.
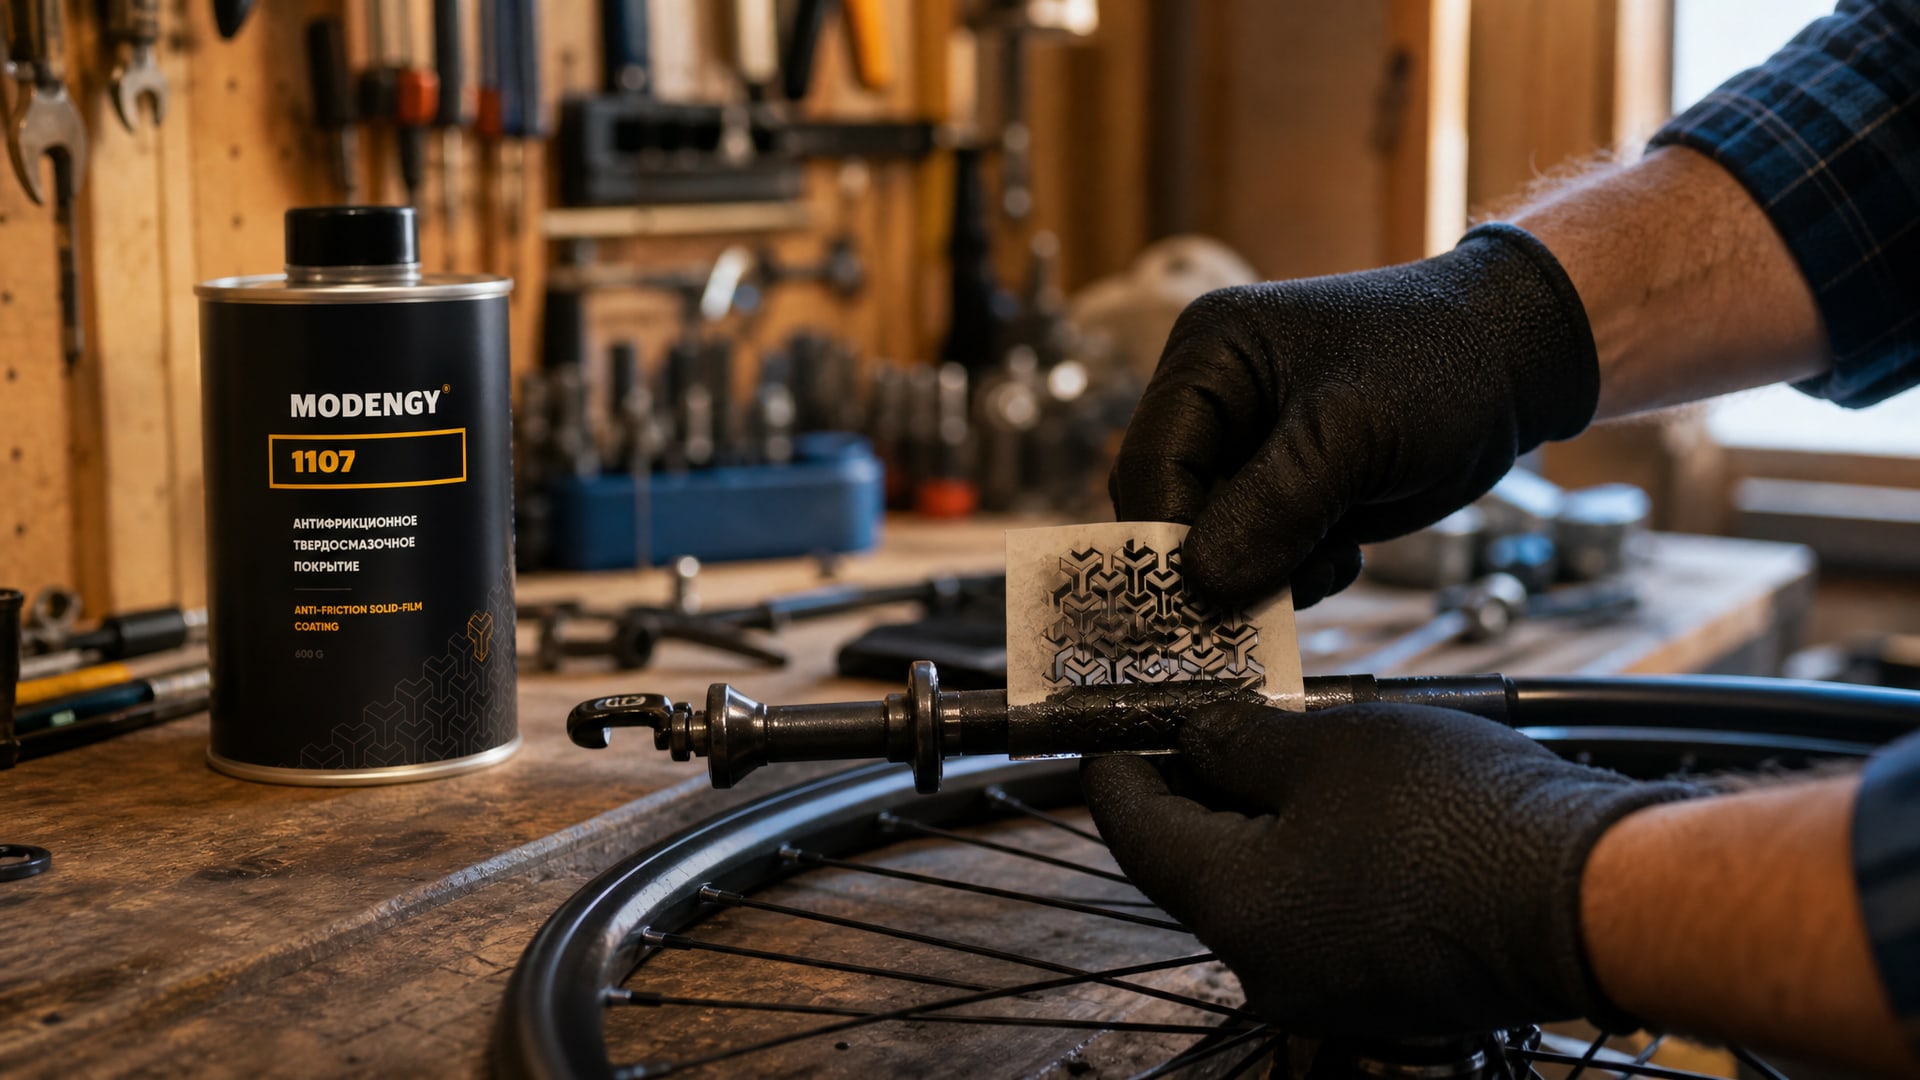
Профессиональный центр измеряет толщину слоя в нескольких точках вала, проверяет адгезию (прочность сцепления покрытия с основой) и убеждается, что деформации посадок остаются в допустимых пределах. Если допуск нарушен, брак выявляется до отправки к заказчику, а не при сборке.
Для антифрикционного покрытия вала центр часто использует распыление или трафаретную печать, которые позволяют точно контролировать толщину. Рабочие температуры покрытия должны соответствовать условиям работы узла - от -180 до +350 °С для стандартных графитовых составов. MODENGY 1107, например, наносится трафаретной печатью или распылением и защищает поршни и цилиндры при обкатке; аналогичные подходы применяются для валов. После нанесения детали проходят 100%-й контроль толщины и адгезии, чтобы исключить вероятность отслоения в эксплуатации.
Часто задаваемые вопросы
Чем профессиональное нанесение отличается от ручного в цехе?
Профессиональный центр подбирает технологию под конкретную задачу, обеспечивает автоматическое нанесение (85%+ переноса материала против 30–60% при ручном), проводит независимый контроль качества и гарантирует стабильность партии. Ручное нанесение зависит от квалификации оператора и условий в цехе, дает большой расход материала и высокий риск дефектов по толщине и адгезии.
Какие данные нужно передать в центр?
Полный чертеж детали с допусками, материал основы, требуемая толщина слоя, геометрические особенности (углы, выступы, отверстия), температурный диапазон работы и функциональные требования. Для критичных посадок - размер после покрытия с припуском. Для печной сушки - согласование режима и способа размещения детали в печи.
Сколько времени занимает нанесение и контроль?
От передачи детали до результата обычно проходит 5–14 дней в зависимости от объема партии, метода нанесения, сушки и контроля. Точный срок определяется после техсовещания с инженером центра, где уточняется технология и загруженность линии.
Можно ли наносить покрытие на деталь без предварительной механической подготовки?
Нет. Адгезия покрытия зависит от чистоты и шероховатости поверхности основы. Центр проводит очистку (пескоструйная обработка, химическая промывка, вакуумное удаление пыли) перед нанесением. Если деталь поступила загрязненной, это увеличивает сроки и может потребовать дополнительной оплаты.
Какие стандарты должны соблюдаться при нанесении покрытий?
Для защиты от коррозии применяют ISO 9227 (испытания коррозионной стойкости), ISO 12944 (системы защиты от коррозии) и ГОСТ 9.032-74 (классификация покрытий). Инженер центра перед началом работы согласует, какой стандарт применяется в вашем случае, и проводит соответствующие испытания.
Заключение
Передача деталей для профессионального нанесения защитных покрытий в инженерный центр - это не дополнительная расходность, а инвестиция в качество, стабильность и снижение рисков в производстве. Центр подбирает технологию под конкретную задачу, обеспечивает автоматическое нанесение с высокой эффективностью переноса материала (85%+ против 30–60% при ручном), проводит независимый контроль качества и гарантирует предсказуемый результат. Для критичных узлов - таких как вал с антифрикционным покрытием, подшипник или посадки с жесткими допусками - это исключает брак на этапе сборки и повышает ресурс оборудования.
Первый шаг - подготовить полный технический пакет детали (чертеж, материал, допуски, требуемая толщина, температурные условия) и связаться с центром для техсовещания. Инженер уточнит метод нанесения, согласует видеоотчет по первому образцу и определит точный срок. Это гарантирует, что в результате вы получите детали со стабильными, предсказуемыми свойствами, готовые к сборке и эксплуатации без доработок.