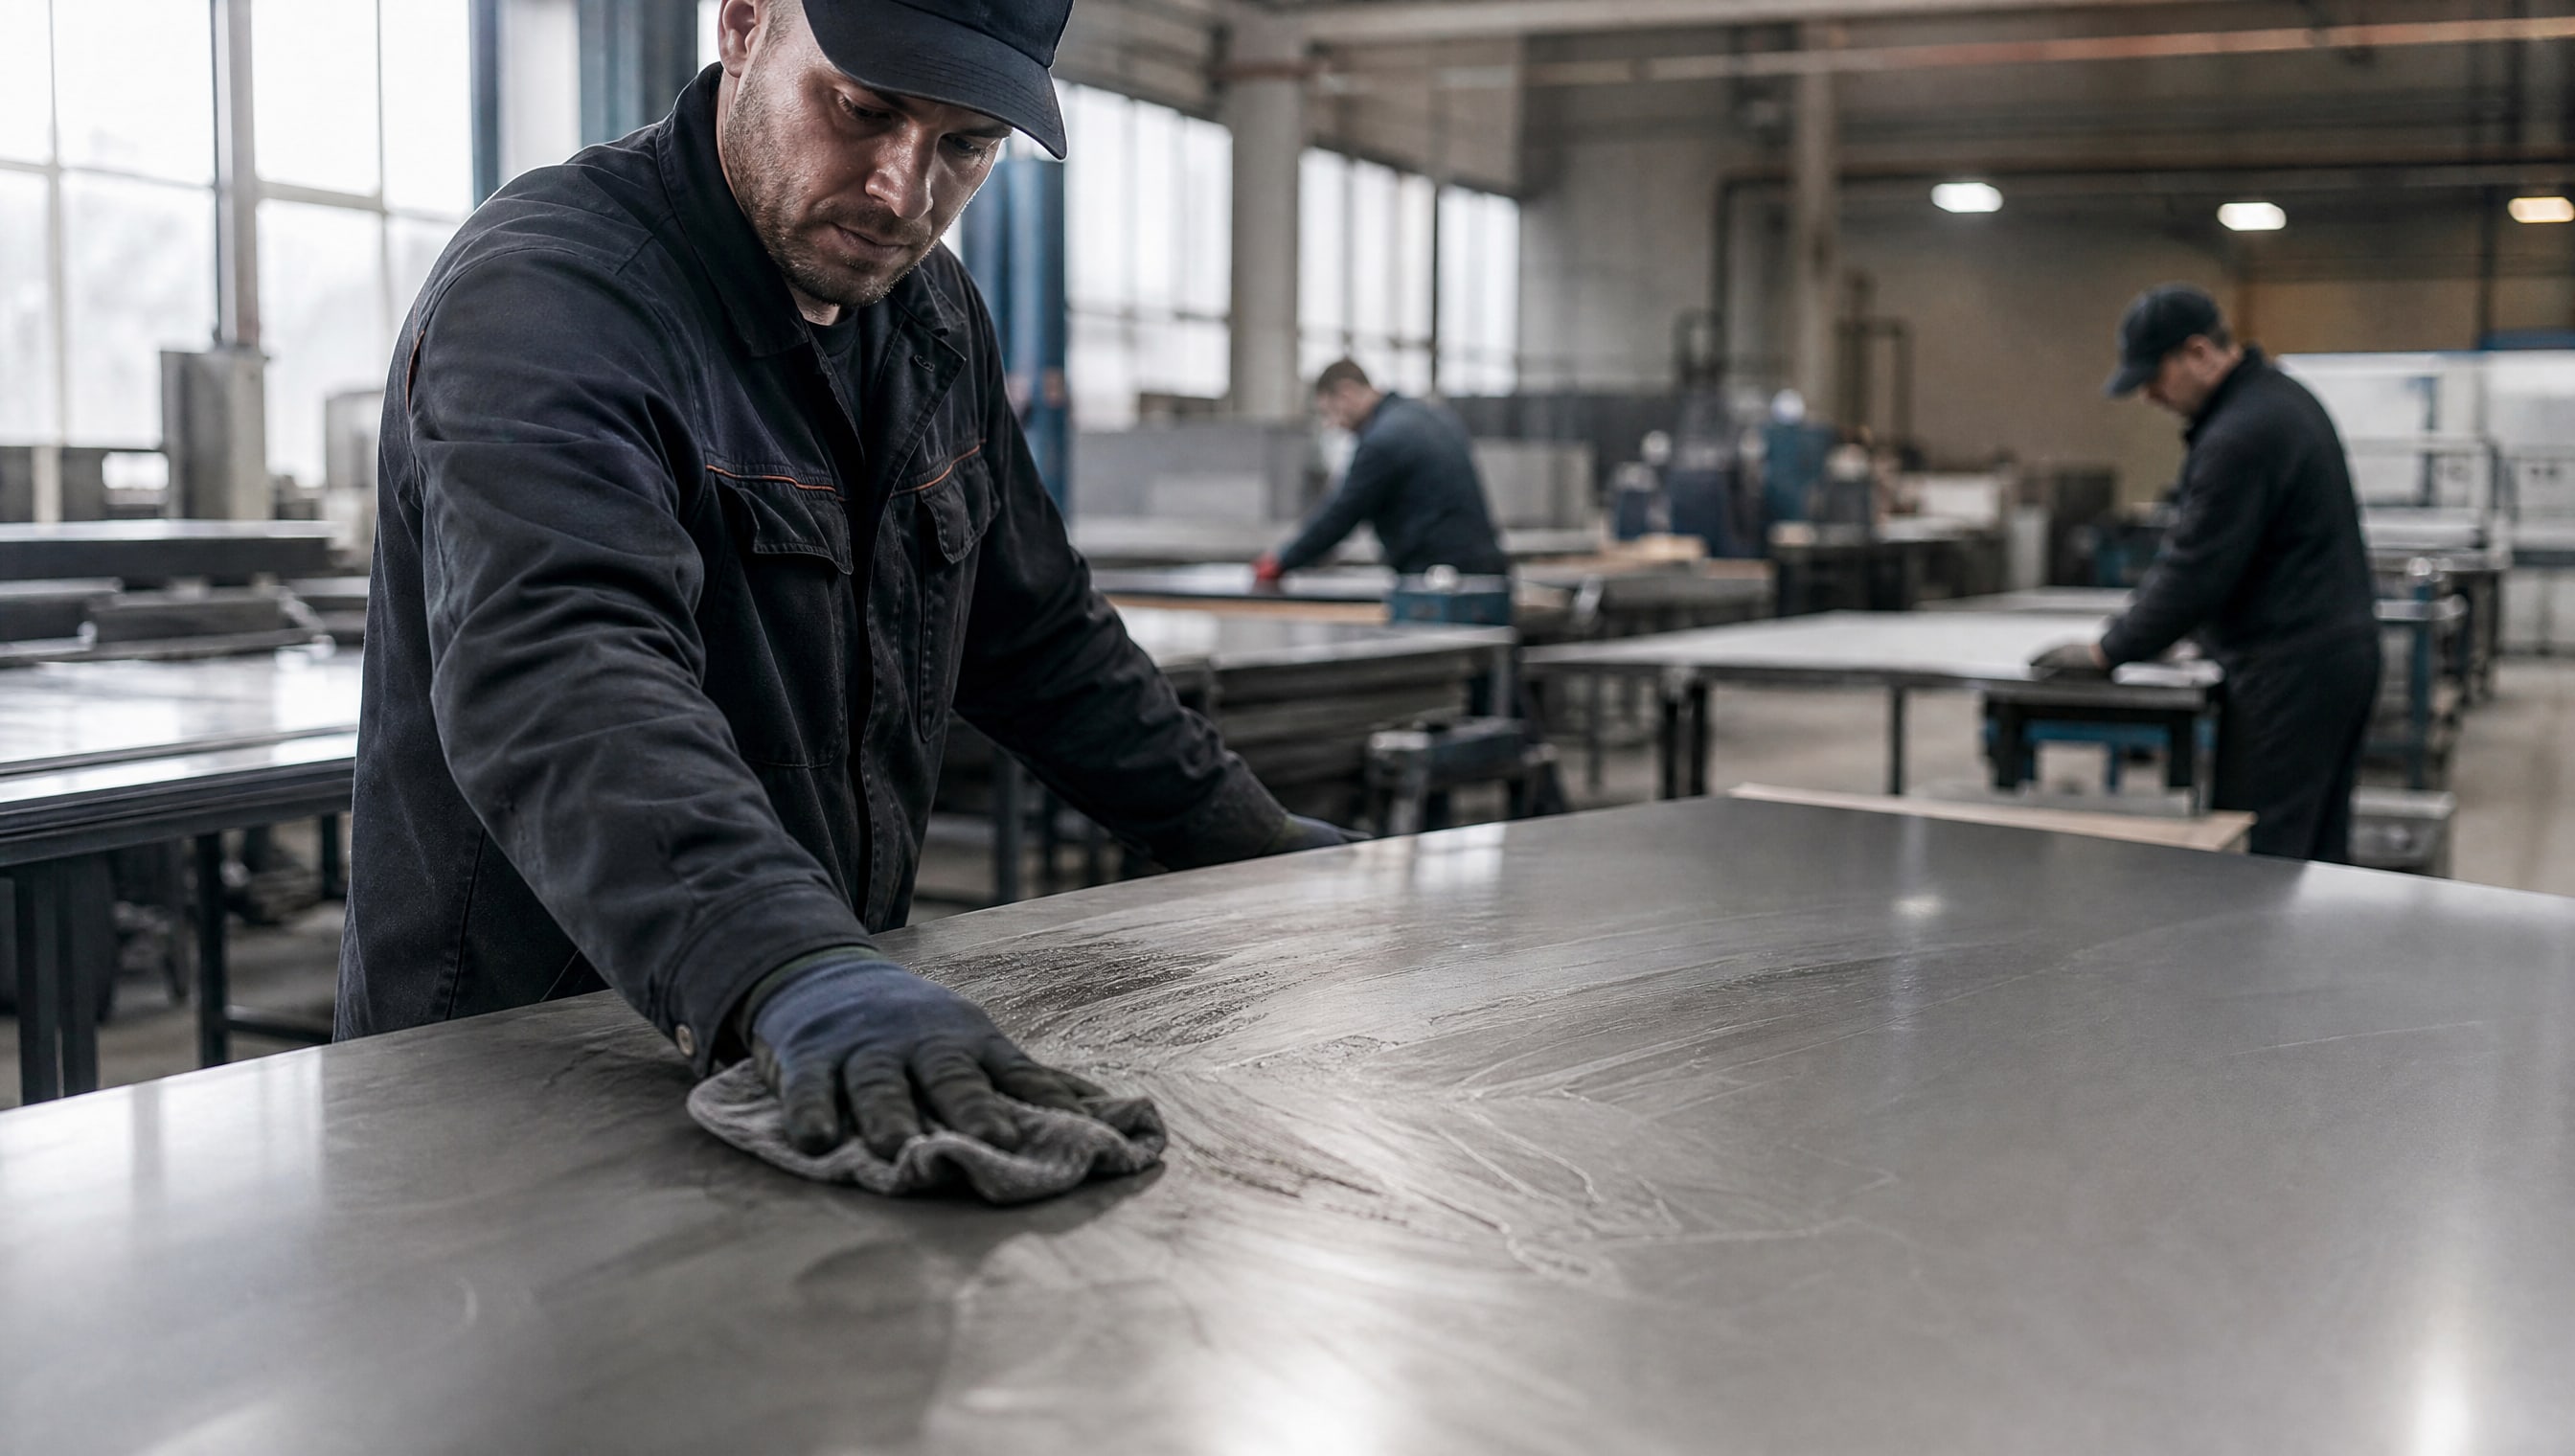
Подготовка поверхности нержавеющей стали - это не фormalность, а предпосылка долговечности любого твердосмазочного покрытия. Даже если металл выглядит чистым, на нем остаются жировые пленки, остатки эмульсий, технологические загрязнения и окисные слои, которые разрушают сцепление покрытия с основой. Стандарты ГОСТ 9.402-2004 и СП 72.13330.2016 прямо указывают обезжиривание как обязательный этап перед нанесением защитных и функциональных покрытий. Эта статья рассказывает, какие операции нужно выполнить, на что обратить внимание при выборе материалов и реактивов, и как контролировать качество подготовки. Материал полезен инженерам, техническим специалистам и закупщикам, которые отвечают за надежность узлов под нагрузкой, в условиях влажности или агрессивных сред.
Почему обезжиривание нельзя пропустить
Жир, масло и продукты коррозии на поверхности нержавеющей стали действуют как разделитель между металлом и покрытием.
Даже микронный слой масляной пленки или эмульсии способен нарушить адгезию, и в результате покрытие начнет отслаиваться или откалываться при первых же нагрузках, вибрации или перепадах температур.
ГОСТ 9.402-2004 классифицирует подготовку поверхности по степеням очистки, начиная с первой степени обезжиривания. Это означает, что регламент предусматривает несколько уровней чистоты в зависимости от требуемой долговечности покрытия. Для ответственных узлов под твердосмазочное покрытие, особенно если поверхность будет работать под нагрузкой или во влажной среде, предусматривается вторая степень очистки от окислов и соответствующее обезжиривание.
Практический опыт показывает, что на поверхности нержавейки, прошедшей холодную прокатку, остаются прокатные масла и эмульсии, невидимые глазом. Пыль, абразивные частицы и окисные пленки добавляют свою долю. Если начать наносить покрытие без удаления этих слоев, адгезия упадет с приемлемых значений до недопустимо низких за счет того, что молекулы покрытия не смогут закрепиться на чистом металле.
Стандартная схема обезжиривания
Рекомендуемый порядок операций - сначала обезжирить, потом удалить окислы и загрязнения, затем обеспылить и проверить.
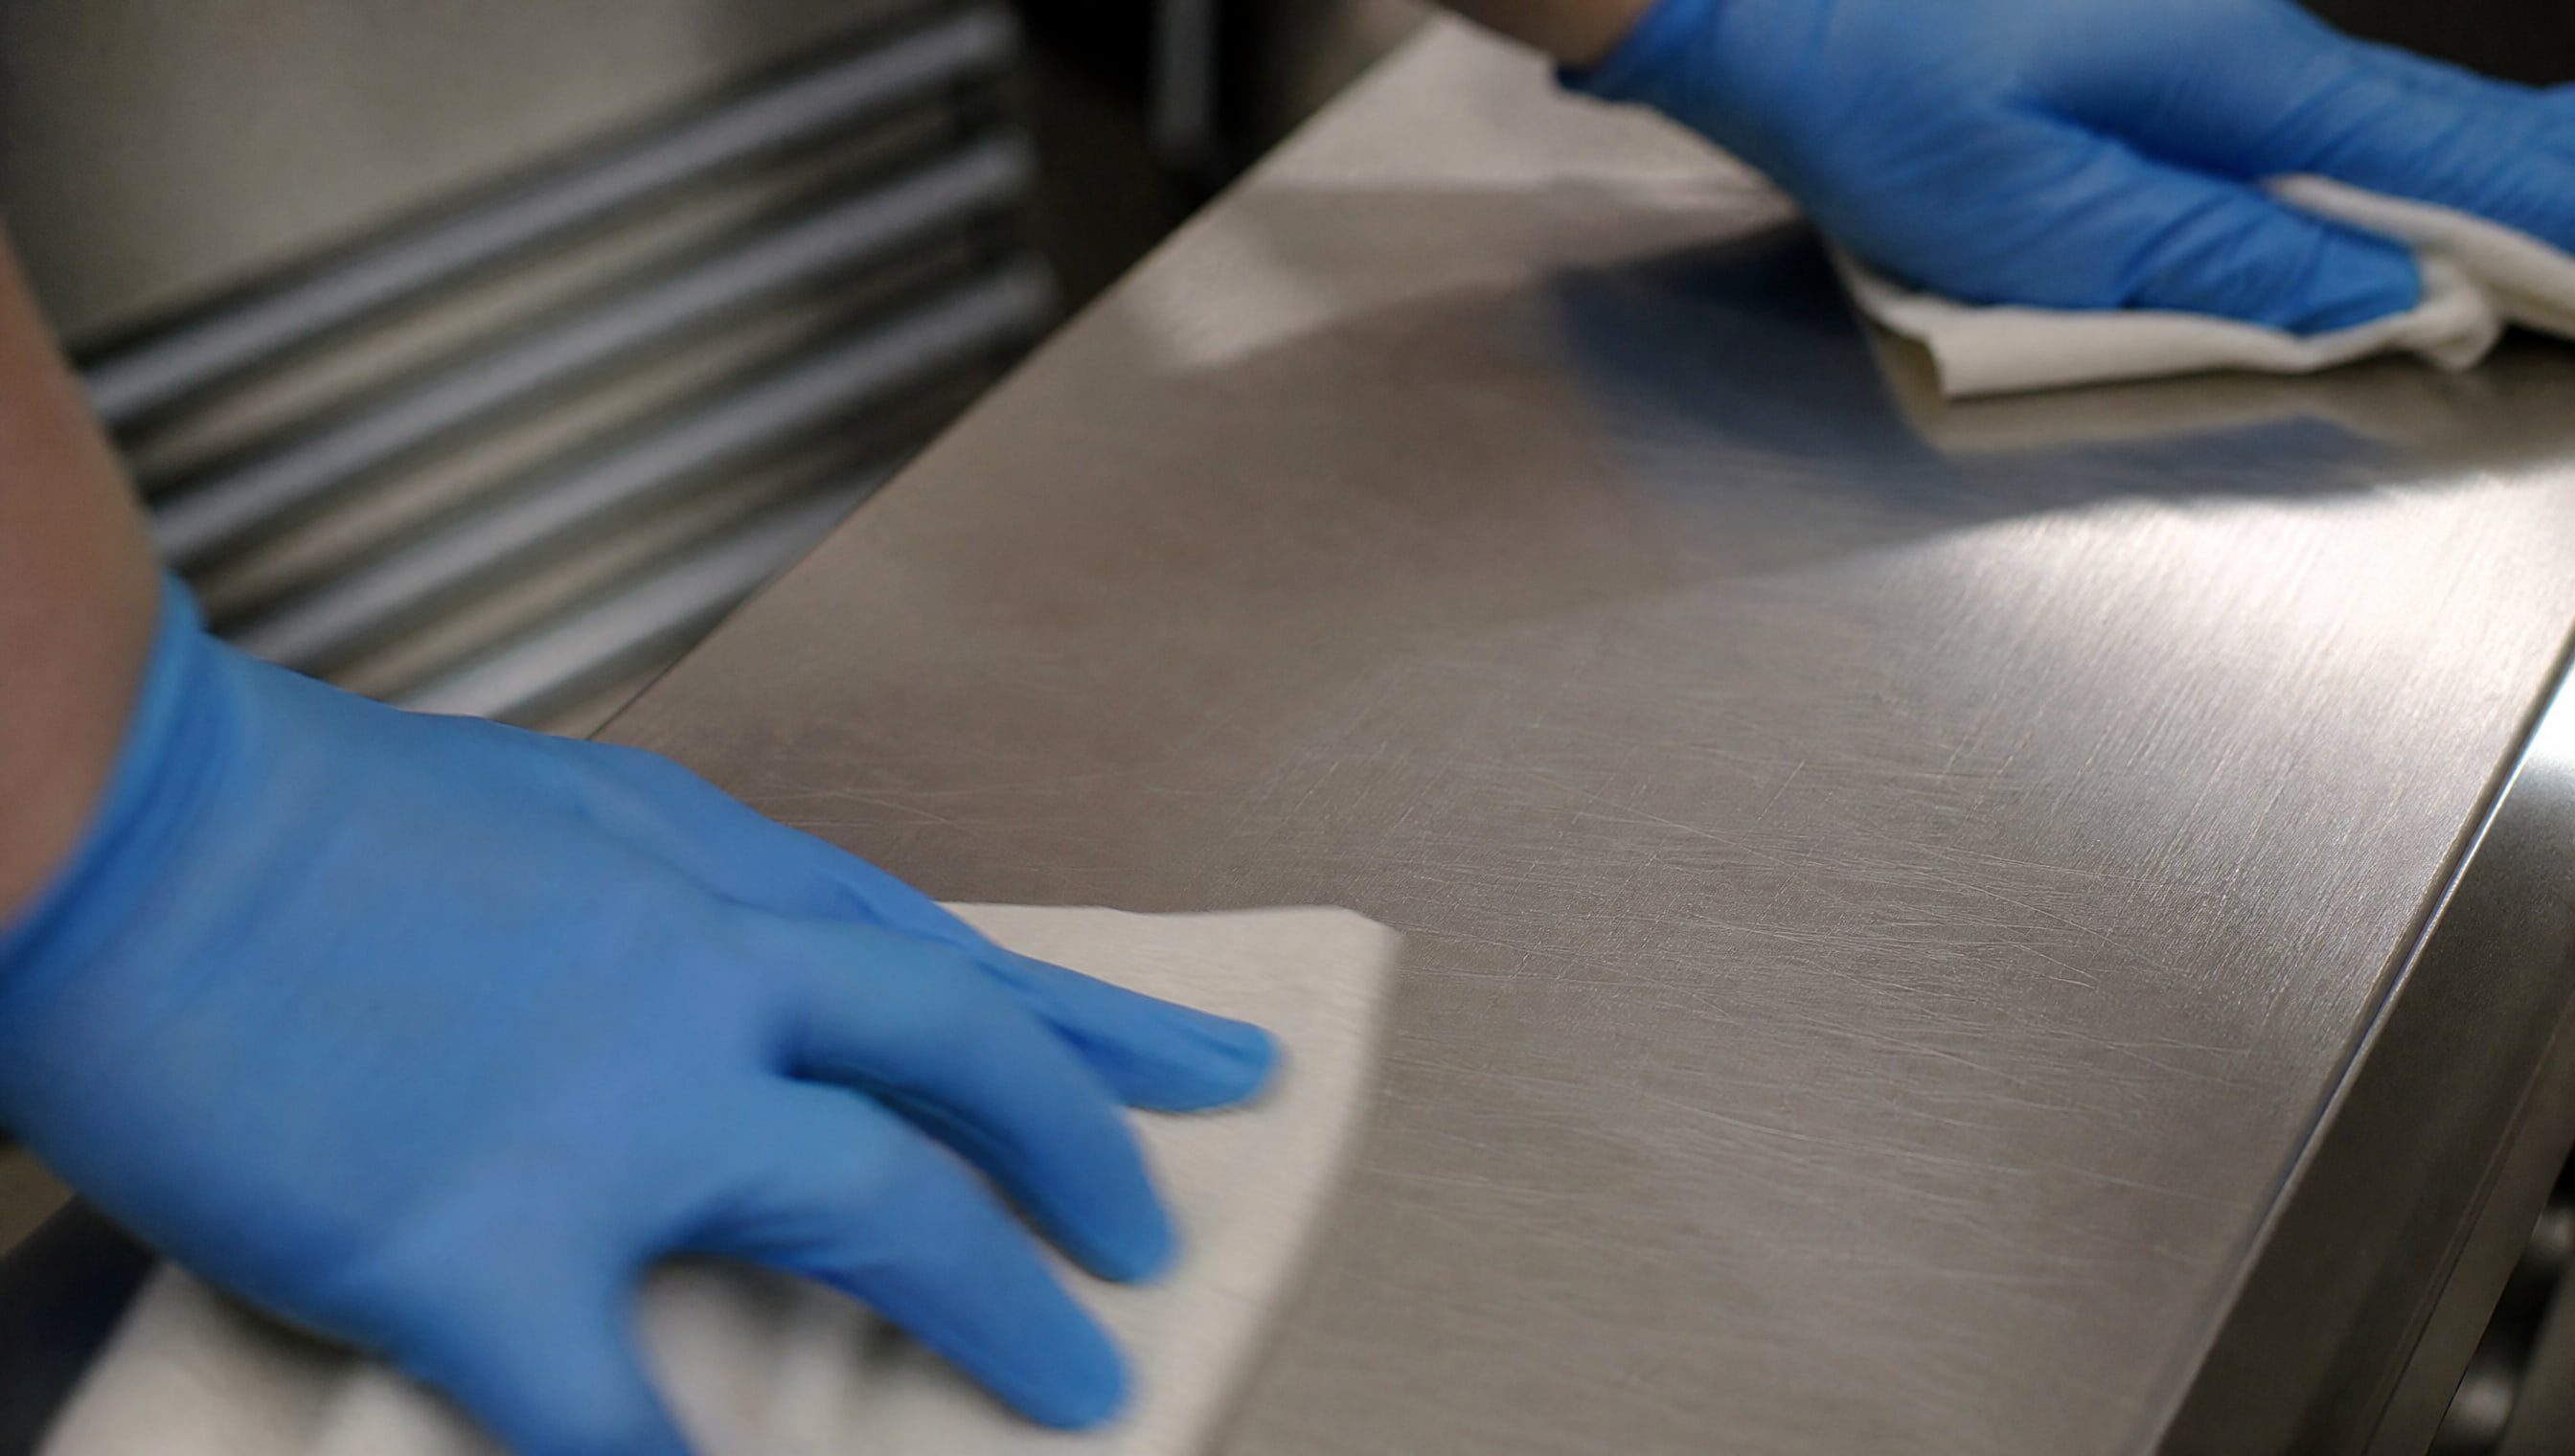
Это последовательность, указанная в СП 72.13330.2016 для ответственной подготовки.
Первый этап: выбор и применение обезжиривающего средства
В ГОСТ 9.402-80 и СП 72.13330.2016 перечислены допустимые реактивы:
Органические растворители: уайт-спирит (бензин-растворитель, нефрас С-150/200), хладон-113, хладон-30 и другие (содержание масла не более 5 г/л растворителя).
Щелочные композиции: едкий натр, соединения фосфатов, смачиватели типа ОП-7, стиральные порошки; содержание ПАВ в составе не должно превышать 10%.
Выбор зависит от типа загрязнения. Если на поверхности есть прокатные масла или силиконовые загрязнения, одной только сухой протирки недостаточно - нужны органические растворители или щелочные реактивы. СП 72.13330.2016 приводит пример подготовки холоднокатаной стали: обезжиривание уайт-спиритом, затем обработка 10% раствором едкого натра с добавлением смачивателя ОП-7 (0,5%) и стирального порошка (10 г/л), промывка водой и протирка ацетоном.
Операции выполняют в хорошо проветриваемом помещении или кабине, соблюдая регламент экспозиции (время контакта реактива с поверхностью). Поверхность должна быть полностью смочена, без подсохших участков.
Второй этап: удаление окисных пленок и корродированных слоев
После обезжиривания нужно убрать оксидные пленки и продукты коррозии. Для нержавеющей стали, даже если коррозия не видна, на поверхности могут оставаться микроскопические окисные слои, которые мешают адгезии.
В особо ответственных случаях в зоне сварных швов по СП 72.13330.2016 допускается дополнительная обработка 10% раствором фосфорной кислоты с последующей тщательной промывкой теплой водой. Это удаляет окислы и одновременно пассивирует поверхность.
Если состояние поверхности позволяет, можно применить абразивоструйную очистку по ISO 8501-1 (степени Sa 2, Sa 2,5 или Sa 3 в зависимости от требований). Но важно помнить: абразивоструйку нужно проводить ПОСЛЕ обезжиривания, а не до, чтобы не вдавить жиры и загрязнения в микропоры металла.
Третий этап: осушение и обеспыливание
После всех влажных операций поверхность нужно осушить сухим чистым воздухом (сжатым воздухом через фильтр) до полного удаления паров растворителя. Влага или остатки реактивов могут спровоцировать коррозию за считанные часы.
Обеспыливание проверяют по ISO 8502-6 на уровне не ниже 2-го класса. Это означает отсутствие видимых частиц пыли, масла и загрязнений на поверхности. Используют липкие ленты или салфетки для контроля остаточной пыли.
Контроль качества подготовки
Визуальная оценка - самый простой и доступный способ.
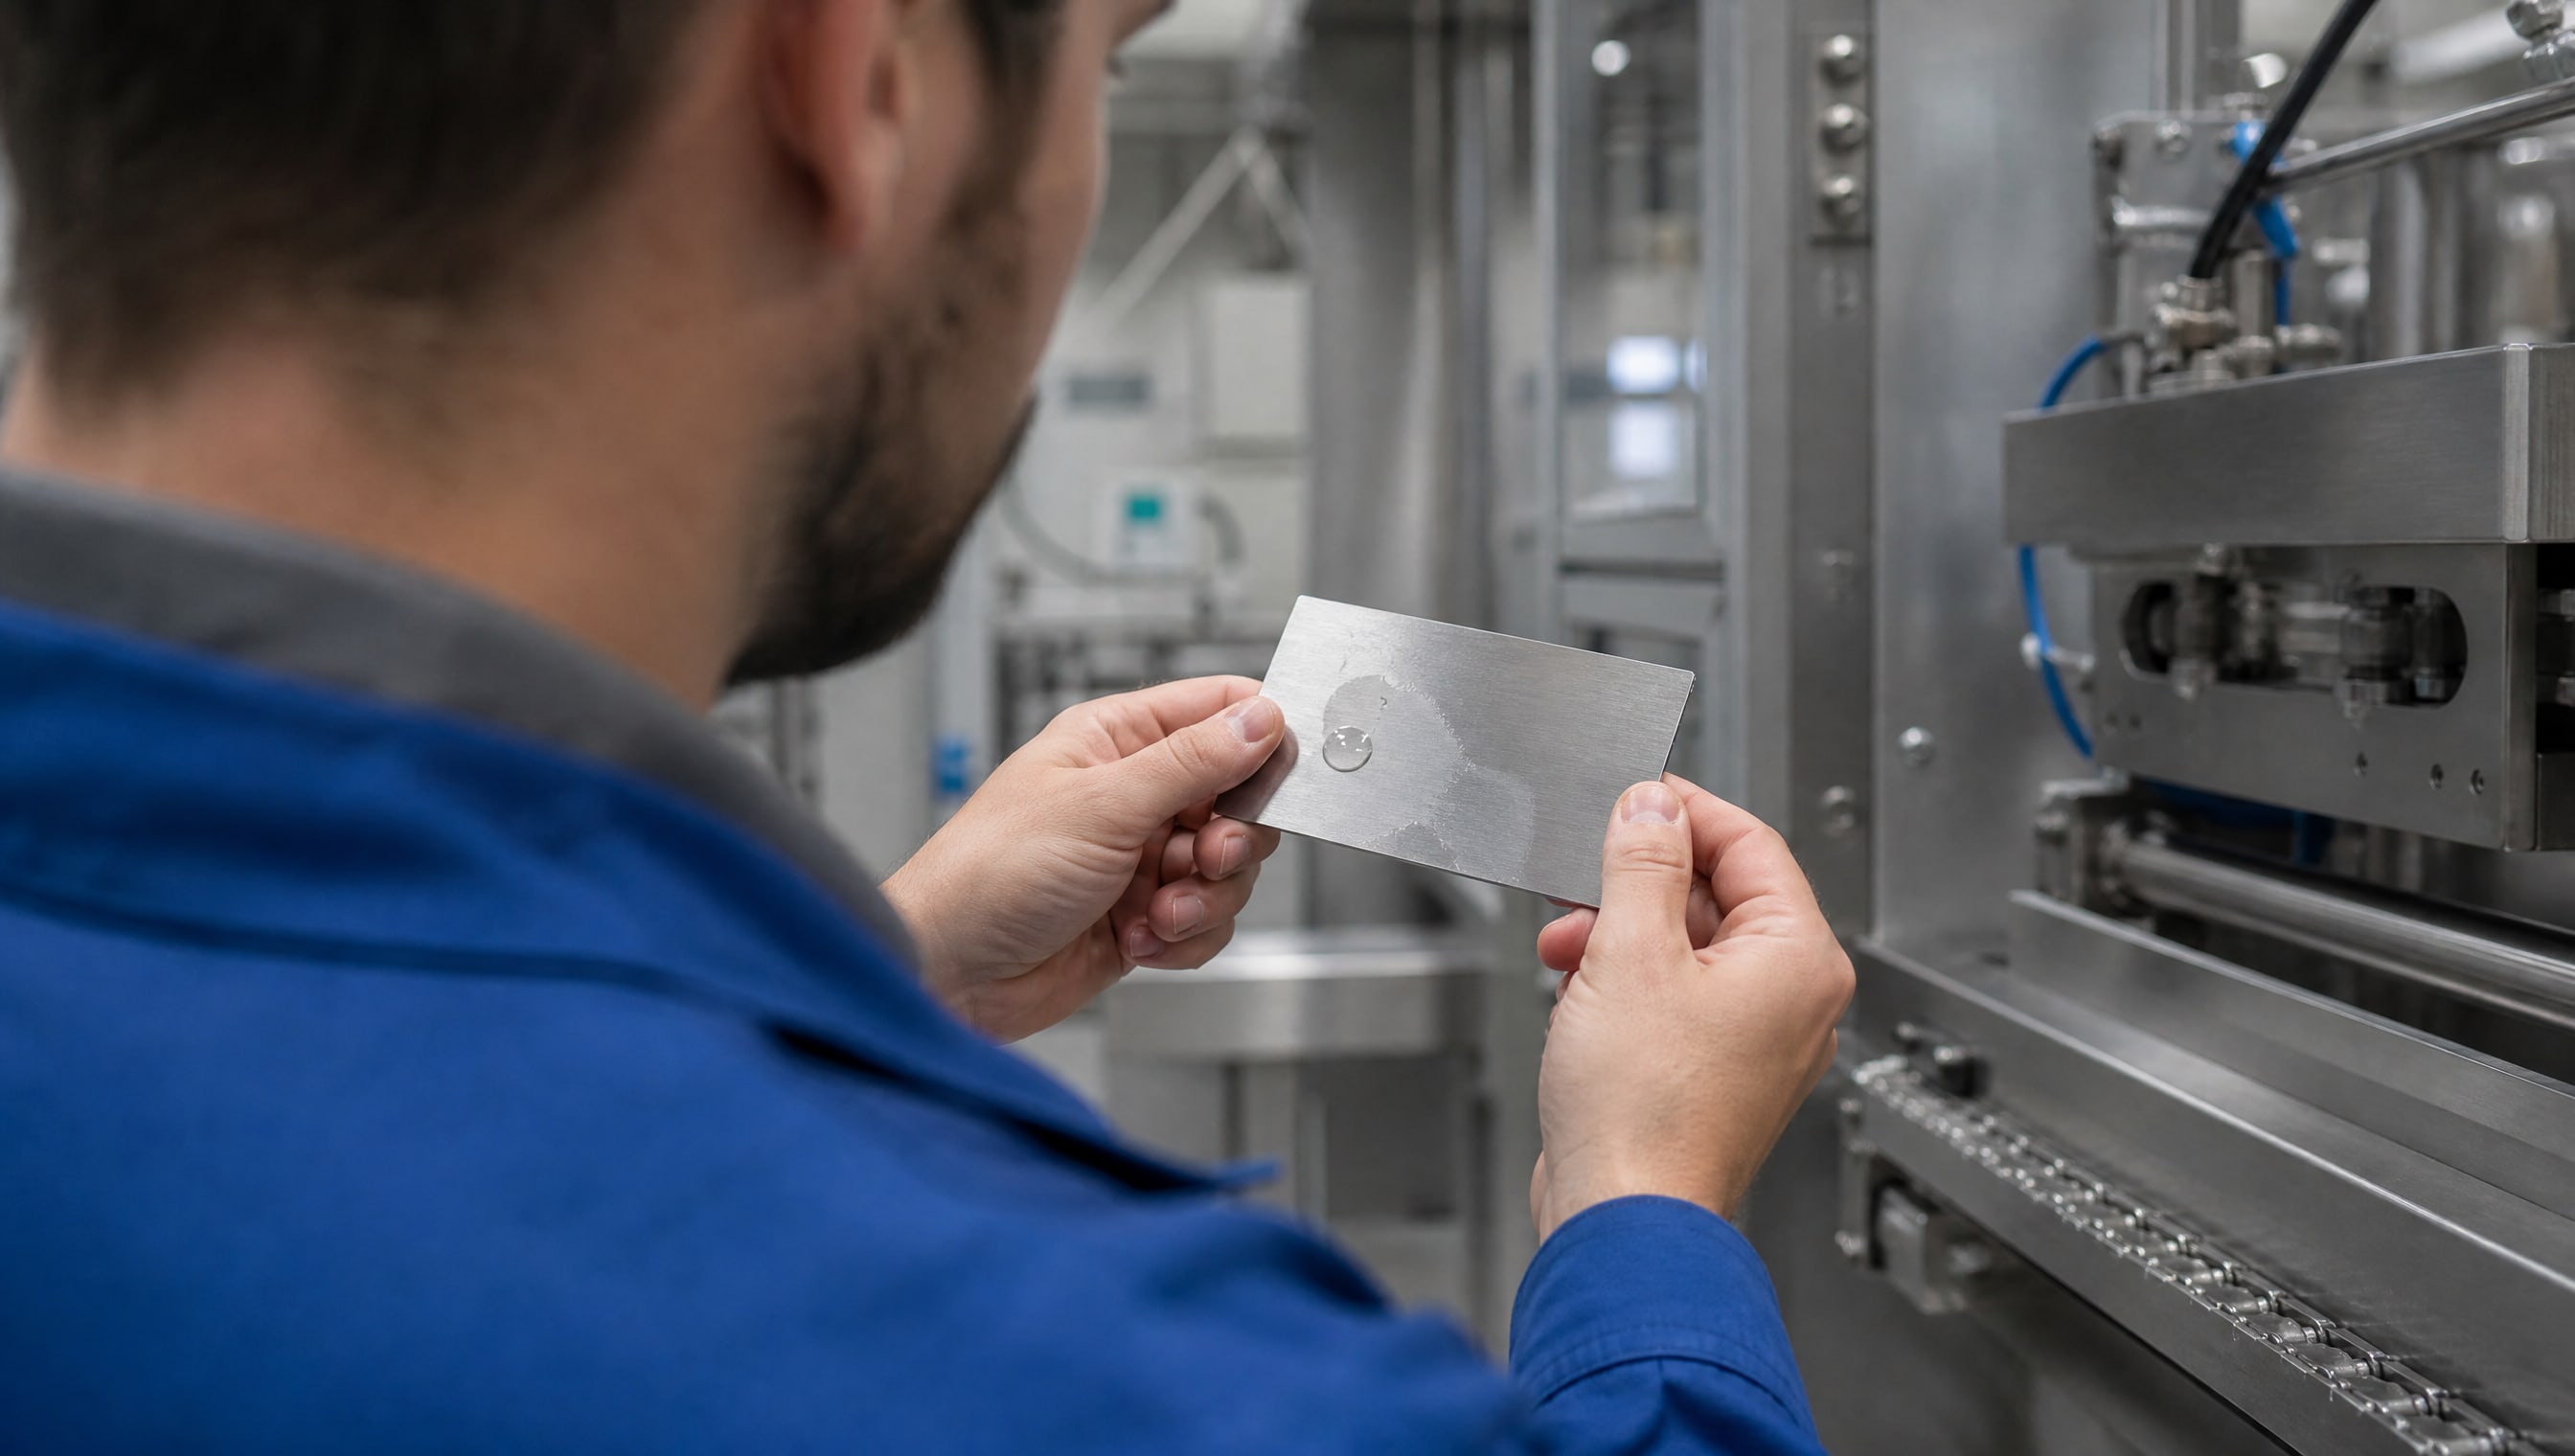
Поверхность должна быть матовой, однородной, без пятен, масляных полос и налета.
Более надежный метод - водный тест. На хорошо обезжиренной поверхности капля воды растекается равномерной пленкой, смачивая металл целиком. Если вода собирается в капли и скатывается, это признак недостаточного обезжиривания - остались жировые пленки или силиконовые загрязнения. Тест простой, но эффективный: он показывает, готова ли поверхность к адгезии покрытия.
ГОСТ Р ИСО 8501-1-2014 предусматривает визуальное сравнение с эталонными образцами чистоты. Поверхность оценивают в условиях достаточного освещения и перед нанесением покрытия должны убедиться, что она соответствует требуемому классу (например, Sa 2 для абразивоструйной или St 3 для ручной механической обработки).
Липкие ленты по ISO 8502-6 показывают степень обеспыливания - количество и размер прилипших частиц говорят о классе чистоты. Допуск к нанесению покрытия - при классе 2 или выше.
Если на узле есть свежие сварные швы, их нужно проверить отдельно: окислы на сварке удаляют щеткой, травлением или абразивной обработкой. Сварная шовная зона часто становится слабым местом адгезии, если ее недостаточно подготовить.
Практические рекомендации по выбору метода подготовки
Для твердосмазочного покрытия на нержавеющей стали выбор метода зависит от четырех факторов: типа загрязнения, требуемой долговечности, геометрии детали и имеющихся возможностей.
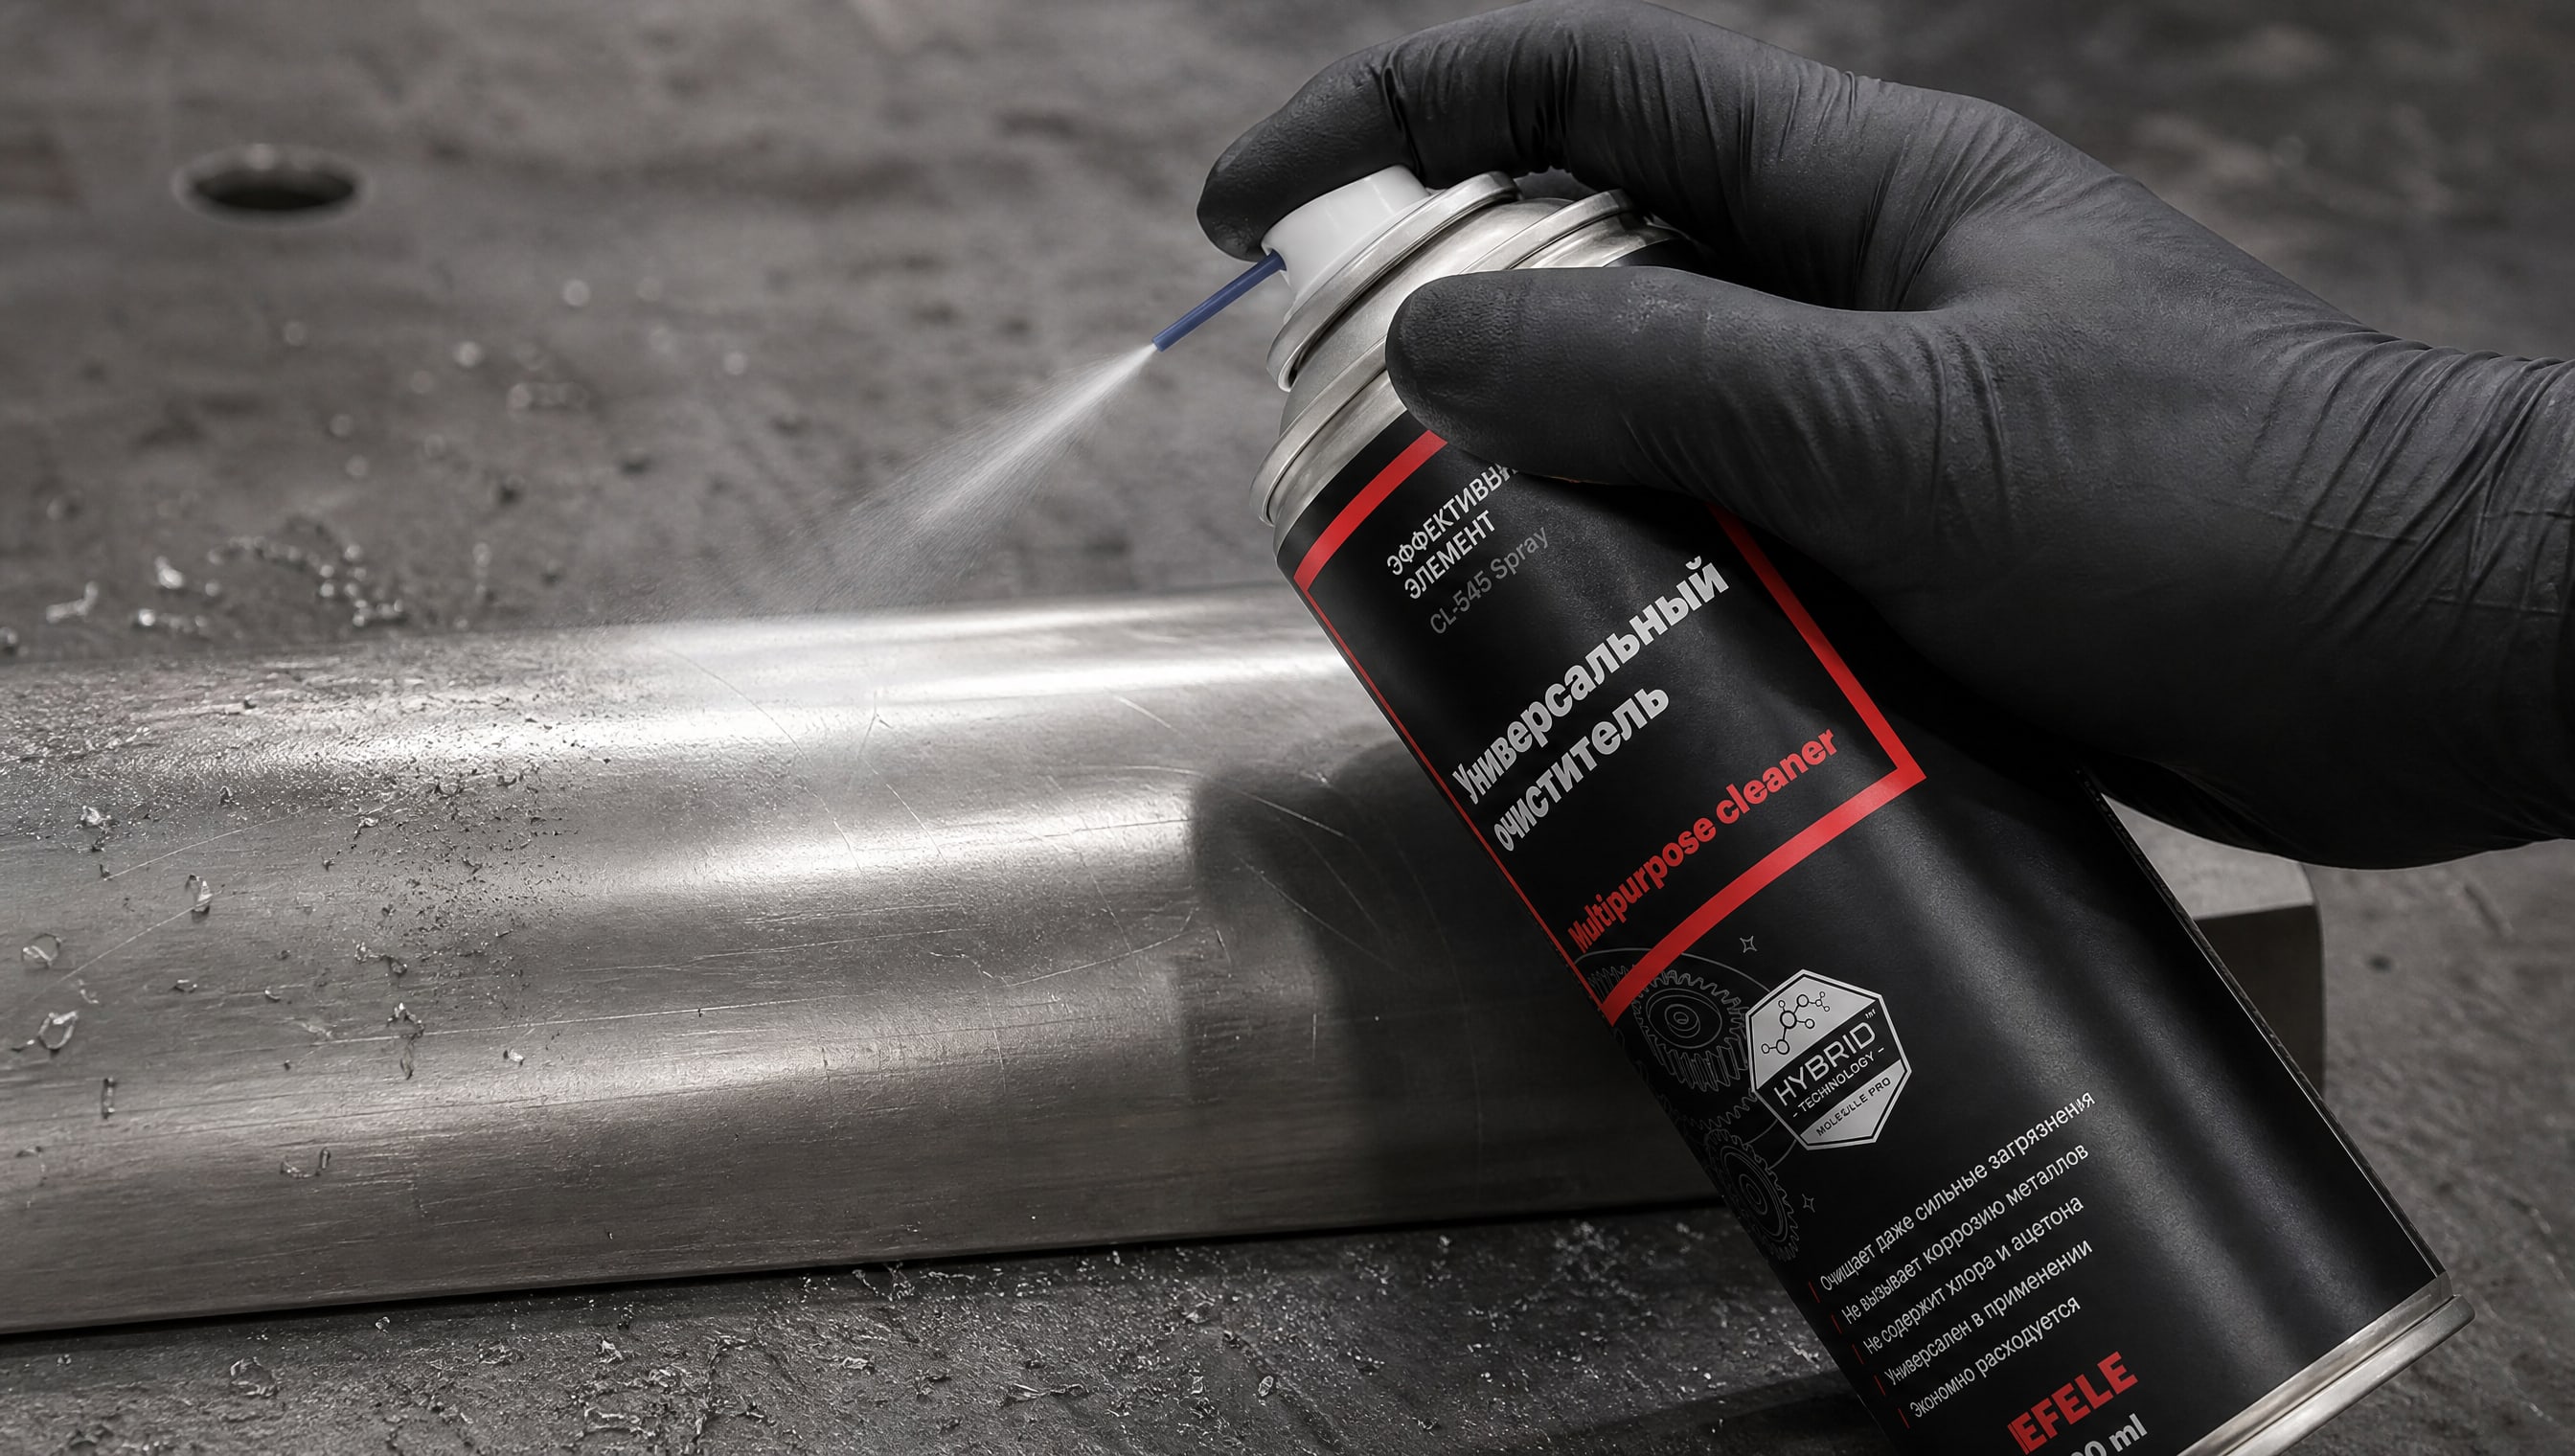
Если на поверхности видны прокатные масла, эмульсии или следы машинной обработки, начните с двухэтапного обезжиривания: сначала органический растворитель (уайт-спирит), потом щелочной раствор. Это удалит как жиры, так и более устойчивые эмульсии. EFELE CL-545 Spray применяется на практике как универсальный аэрозольный очиститель-обезжириватель, способный удалить масла и пыль без повреждения поверхности, особенно когда доступ к узлу затруднен или требуется быстрая предварительная очистка перед основной химической подготовкой.
Если нужна максимальная долговечность покрытия в условиях вибрации, влажности или агрессивной среды, применяйте комбинированную схему: обезжиривание + удаление окислов + абразивоструйка (Sa 2 или Sa 2,5) + обеспыливание + финальный контроль. Это обеспечивает вторую степень подготовки по ГОСТ 9.402.
Если деталь небольших размеров и геометрия позволяет, погружение в щелочной раствор даст более равномерный результат, чем локальная протирка.
Если работаете со сварным узлом, уделите особое внимание сварным швам и зонам вокруг них - там остаются окислы, которые мешают адгезии.
Адгезия твердосмазочного покрытия и роль подготовки
Адгезия - это сила, с которой молекулы покрытия держатся на поверхности металла.
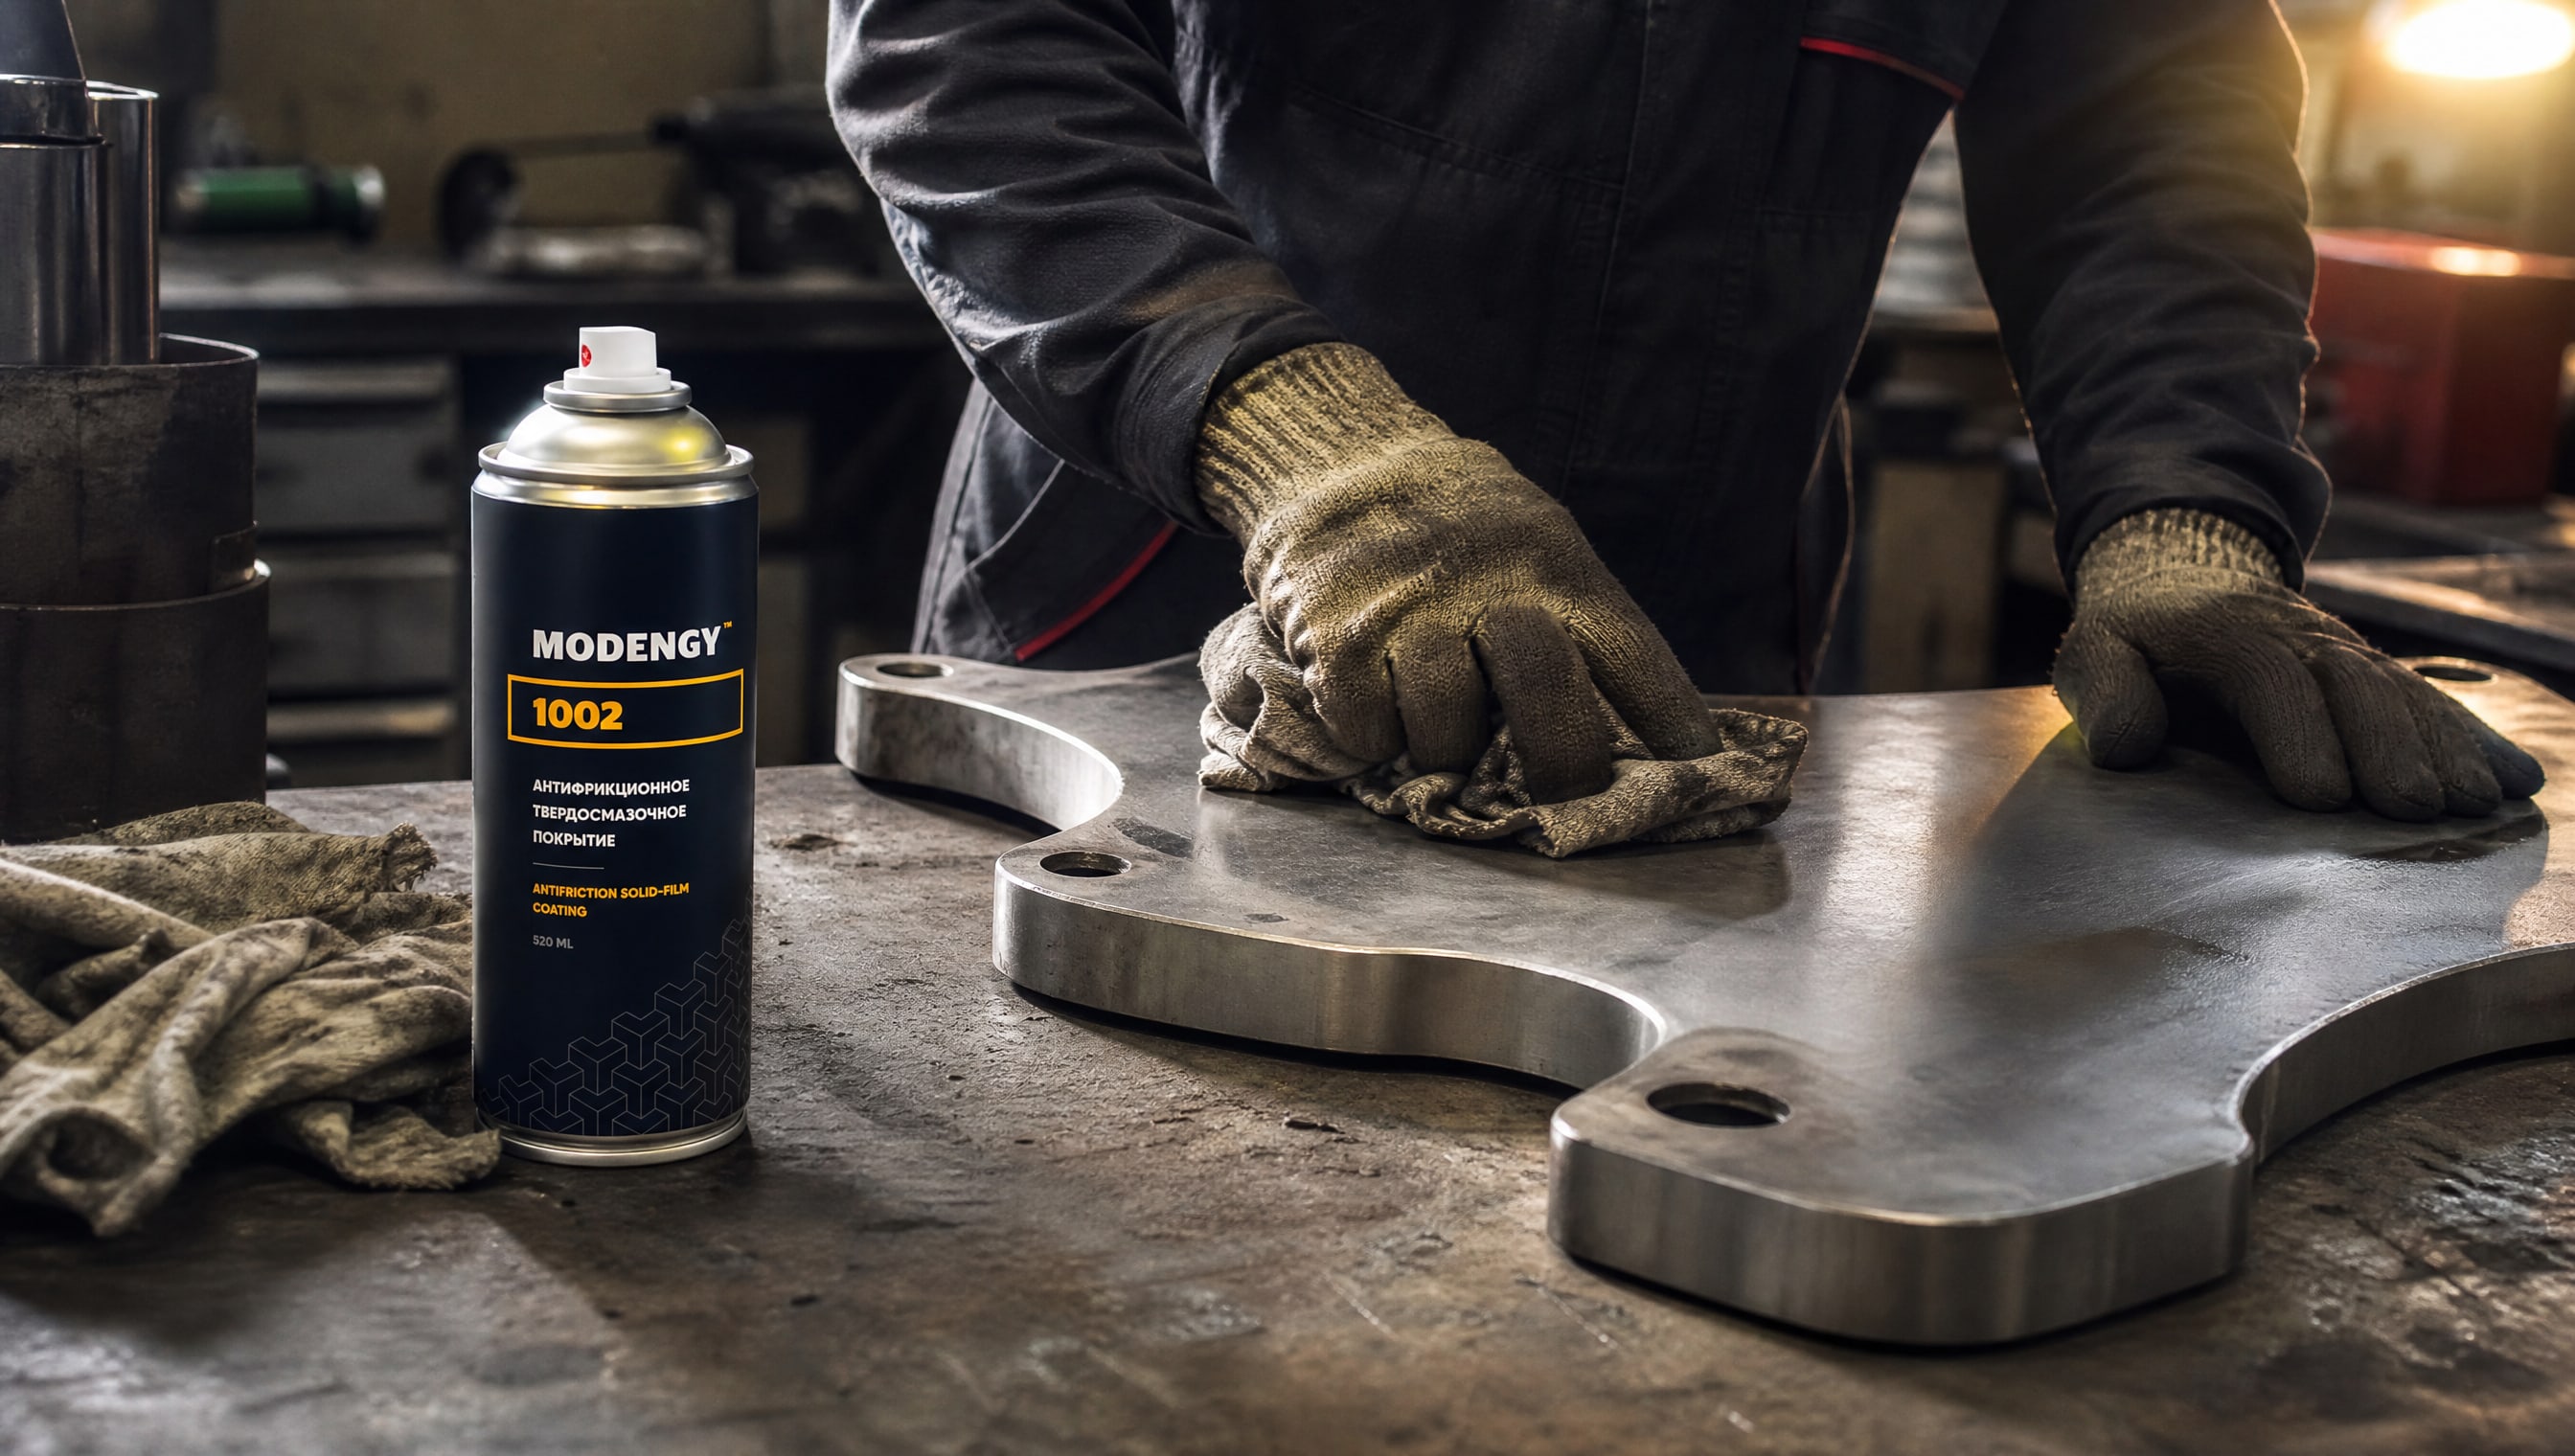
Ее определяют химическое сродство материалов и микроскопическая шероховатость поверхности.
Загрязнения - жиры, эмульсии, окислы - действуют как «воздушная прослойка» между покрытием и металлом. Они разрушают химическое взаимодействие. Результат: покрытие отслаивается при механических нагрузках, вибрации или перепадах температуры.
Для обеспечения высокой адгезии и долговечности твердосмазочного покрытия на нержавеющей стали, в особенности при работе в условиях вибрации, абразива или агрессивных сред, важно использовать не только правильную подготовку, но и покрытие, спроектированное для нержавейки. MODENGY 1002 - это твердосмазочное покрытие на основе дисульфида молибдена, обеспечивающее как низкий коэффициент трения, так и адгезию к нержавеющей стали благодаря специальному составу связующего.
Шероховатость поверхности также влияет на адгезию. СП 72.13330.2016 указывает на необходимость придания поверхности нужной шероховатости для сцепления покрытия. Гладкая полированная поверхность, даже если она идеально обезжирена, даст худшую адгезию, чем поверхность с микропорами, созданными абразивоструйкой или механической обработкой. Поэтому для ответственных узлов рекомендуется не ограничиваться только обезжириванием, но также провести абразивную подготовку до степени Sa 2 или Sa 2,5.
Толщина покрытия и контроль после применения
После того как поверхность подготовлена, твердосмазочное покрытие наносят тонкой пленкой.
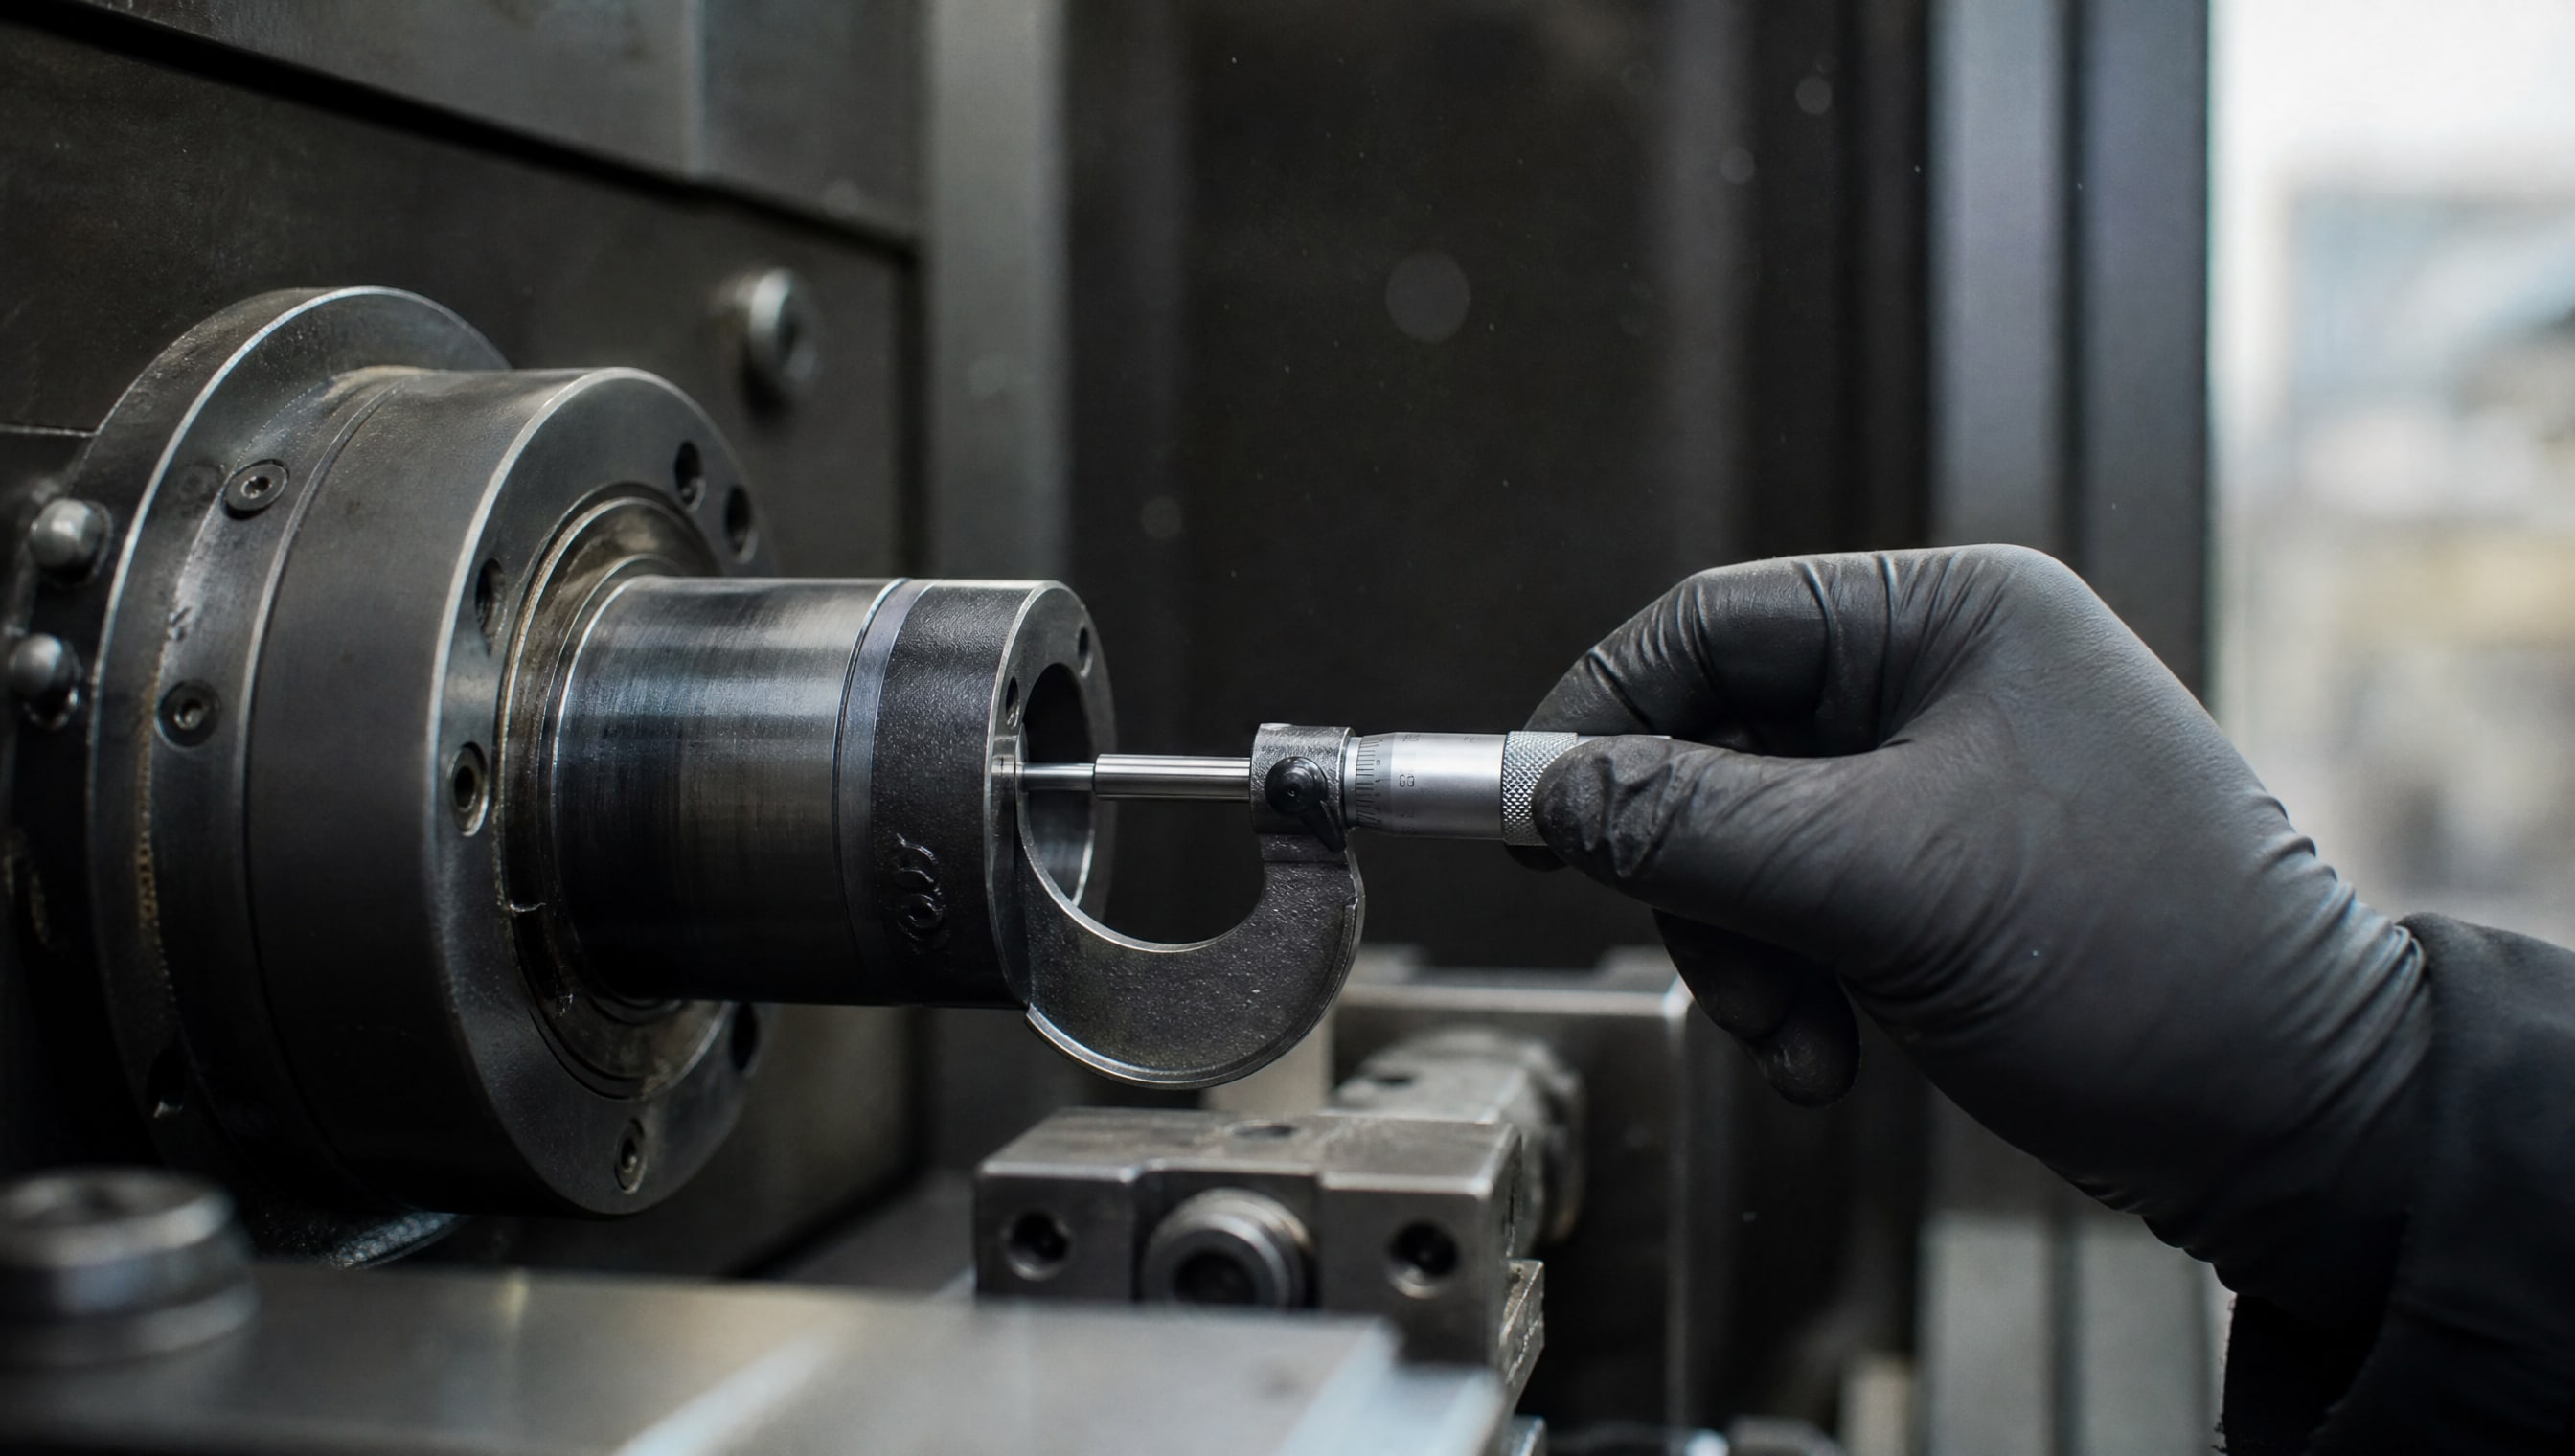
Оптимальная толщина обычно составляет несколько микрометров (точное значение зависит от типа покрытия и режима работы узла). Слишком тонкий слой не обеспечит достаточную защиту и смазочные свойства, слишком толстый может привести к отслаиванию.
Контроль толщины проводят электромагнитными измерителями толщины покрытия или методом микросечения образца. После нанесения покрытие должно высохнуть и отвердеть согласно рекомендациям производителя (обычно 24-48 часов при комнатной температуре).
Проверка адгезии после отверждения: используют тесты прямого отслаивания (ГОСТ 2874-88, ISO 4624) или сеткопроцарапывание (ISO 2409). Эти методы показывают, насколько крепко покрытие держится на подготовленной поверхности.
Часто задаваемые вопросы
Достаточно ли просто протереть нержавейку тряпкой перед покрытием?
Нет. Видимая чистота не гарантирует отсутствие жировой пленки, эмульсии или окисных слоев. Стандарты требуют регламентированного обезжиривания с использованием растворителей, щелочных составов или специализированных очистителей. Только так поверхность будет готова к адгезии покрытия.
Нужно ли обезжиривать нержавейку после абразивоструйки?
Нет, логика обратная. Обезжиривание выполняют ДО абразивоструйной очистки, чтобы не вдавить загрязнения в поверхность. После абразивоструйки нужно обеспылить и проверить чистоту по ISO 8502-6, но дополнительное обезжиривание не требуется.
Как проверить, хорошо ли обезжирена поверхность?
Самый простой способ - водный тест. Капните воду на обезжиренную поверхность. Если она растекается равномерной пленкой, подготовка хорошая. Если вода собирается в капли, нужно повторить обезжиривание. Также используют липкие ленты для проверки пыли по ISO 8502-6 и визуальную оценку по ГОСТ Р ИСО 8501-1.
Подходит ли обезжиривание, рекомендованное для краски, для твердосмазочного покрытия?
Да, в основном подходит, так как оба типа покрытий требуют удаления жиров, окислов и пыли для адгезии. Однако твердосмазочные покрытия иногда более требовательны к чистоте, поэтому степень подготовки может быть более строгой (вторая степень вместо первой).
Нужна ли дополнительная кислотная обработка для нержавейки перед твердосмазочным покрытием?
Для стандартной нержавеющей стали достаточно обезжиривания и удаления видимых окислов. В особо ответственных случаях или при наличии следов коррозии допускается обработка 10% раствором фосфорной кислоты, но это не обязательно для всех случаев.
Заключение
Подготовка поверхности нержавеющей стали перед нанесением твердосмазочного покрытия - это не формальность, а инженерное требование, закрепленное в ГОСТ 9.402-2004 и СП 72.13330.2016. Обезжиривание, удаление окислов, обеспыливание и контроль чистоты выполняются в строгом порядке, потому что каждый этап готовит поверхность к химическому взаимодействию с молекулами покрытия. Пропуск даже одного этапа приводит к снижению адгезии и преждевременному отслаиванию покрытия под нагрузкой или во влажной среде.
При подготовке выбирайте метод в зависимости от типа загрязнения и требуемой долговечности: для ответственных узлов применяйте комбинированную схему с абразивоструйкой и контролем по стандартам. Используйте водный тест для проверки качества обезжиривания и липкие ленты для контроля обеспыливания. Результат - твердосмазочное покрытие, которое держится надежно, обеспечивает низкий коэффициент трения и защищает от коррозии в течение всего срока эксплуатации.