Концентрация СОЖ - один из ключевых параметров, от которого зависят качество поверхности, стойкость инструмента и производительность на участке металлообработки. Для стали и чугуна это значение варьируется в широком диапазоне: от 1,5–2,5% при шлифовании до 10–12% при нарезании резьбы. Выбор оптимальной концентрации определяется не одной универсальной цифрой, а сочетанием материала, операции, типа СОЖ и режимов резания. Статья поможет инженерам и закупщикам понять логику подбора концентрации, избежать типичных ошибок и организовать контроль на производстве.
Почему концентрация СОЖ не универсальна для всех операций
Распространенное заблуждение - считать, что существует одна «правильная» концентрация для всех видов обработки.
На практике это не так. Различные операции предъявляют разные требования к балансу между охлаждением и смазкой.
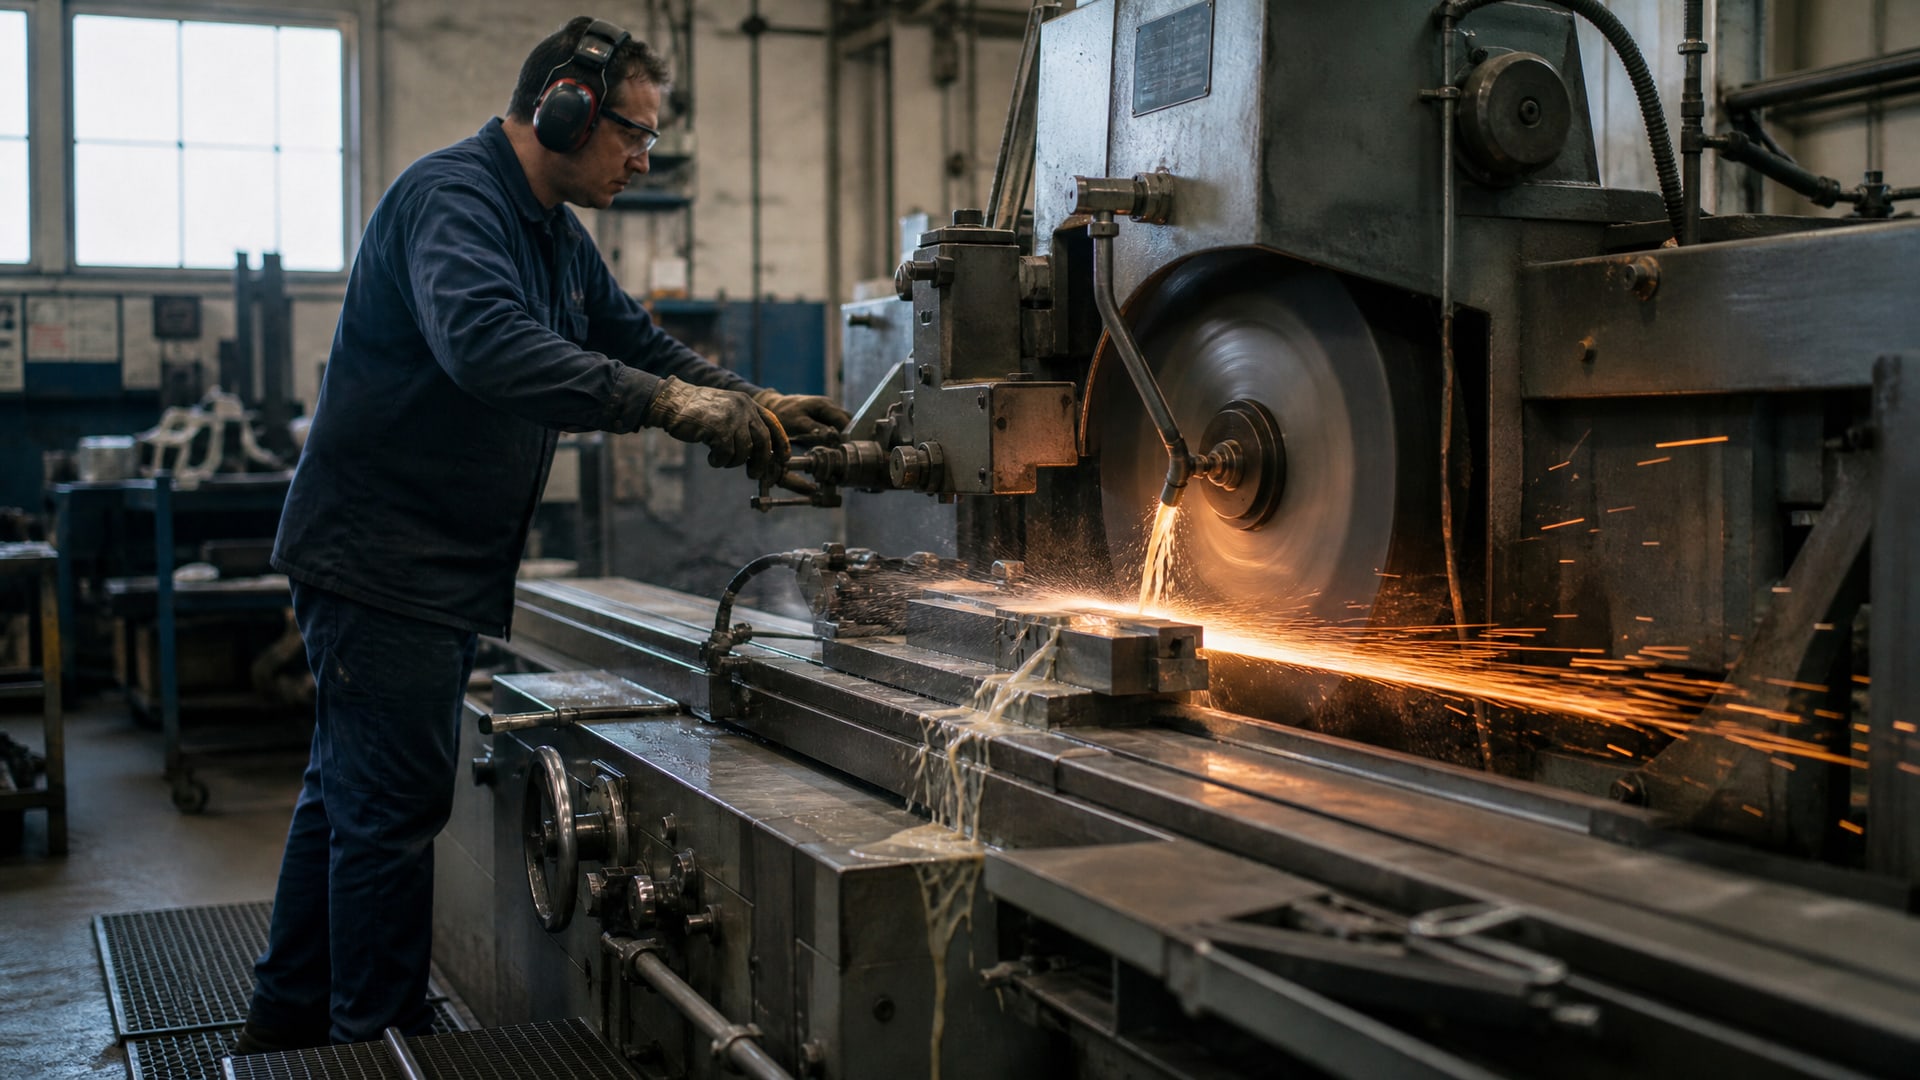
При шлифовании приоритет принадлежит охлаждению: высокие скорости вращения круга и интенсивное фрикционное выделение тепла требуют максимальной отвода энергии. Поэтому концентрация здесь намеренно снижена до 1,5–2,5% - пониженная вязкость обеспечивает лучше обтекание абразивного круга и более эффективное охлаждение.
При сверлении и резьбонарезании задача противоположная. Затрудненный отвод стружки из отверстия, локальный нагрев на вершине инструмента и высокие давления в контакте требуют хорошей защиты режущей кромки. Здесь концентрация повышается до 6–12%, чтобы обеспечить достаточную смазывающую способность. Точение и фрезерование занимают промежуточное положение: для них рекомендуют 3–6% в зависимости от глубины резания и материала.
Эта логика одна для всех материалов: операция диктует минимальный уровень концентрации, а материал и тип СОЖ уточняют его вверх или вниз.
Рекомендуемые концентрации для различных сталей
Стали различаются по легированию и твердости, что заметно влияет на требуемую концентрацию.
Углеродистые и низколегированные стали
Для углеродистых сталей (Ст20, Ст45) и низколегированных (15ХН и подобные) часто рекомендуют полусинтетические СОЖ с концентрацией 3–5% при стандартных режимах и 5–8% при тяжелом резании или требованиях к точности поверхности. Эта группа материалов хорошо обрабатывается при умеренной концентрации благодаря относительно низкой теплонагруженности.
На практике закупщики и технологи часто начинают с 5% как с универсального ориентира, потом корректируют: если стружка длинная, вязкая и налипает - поднимают до 6–7%; если качество поверхности достаточное и требуется снизить расходы - могут опустить до 4%. Полусинтетические составы хороши для этого материала тем, что обеспечивают оптимальный баланс охлаждения и смазки без переизбытка.
Легированные стали
Легированные конструкционные стали (40ХН, 30ХГСА) выделяют больше тепла при обработке и требуют концентрацию 4–6% при типовых режимах и 5–10% при более интенсивной обработке. В источниках встречаются также рекомендации 8–15% для особо жестких условий с этими материалами.
Выбор типа СОЖ здесь также становится более критичным: эмульсионные СОЖ предпочтительнее за счет лучшей теплоемкости, хотя и требуют более тщательного контроля эмульсии.
Нержавеющие стали
Нержавеющие аустенитные стали (12Х18Н9Т, 10Х17Н13М3 и аналоги) - особый случай. Их низкая теплопроводность, высокая прочность и склонность к налипанию на инструмент требуют значительного повышения концентрации: 7–15% для полусинтетических и 10–20% для эмульсионных СОЖ. Иногда даже в пределах одной операции (например, в точении) рекомендуемый диапазон достигает 8–15% в зависимости от режима.
Для нержавеющих сталей особенно важно следить за состоянием эмульсии, потому что липкая стружка и налипания ускоряют загрязнение и разложение СОЖ.
Режимы обработки чугуна: особенности и диапазоны
Чугун обрабатывается иначе, чем сталь, и концентрация СОЖ здесь требует отдельного внимания.
Типовой рекомендуемый диапазон для чугуна начинается с 4–7%, но это стартовая точка, а не универсальная норма. Различия по маркам и операциям в найденных источниках выражены менее явно, чем для сталей, что делает практический контроль на производстве еще более важным.
Для серого чугуна (СЧ15, СЧ20) обработка может проводиться с концентрацией в нижней части диапазона (4–5%), поскольку хрупкость материала и хороший отвод стружки облегчают условия резания. При глубоком сверлении или нарезании резьбы в чугуне может потребоваться поднять концентрацию до 6–7%.
Для ковкого и модульного чугуна с повышенной прочностью концентрацию целесообразно начинать с 5–6% и при необходимости повышать. Главное отличие чугуна от стали в практике - его хрупкость позволяет работать при меньшей смазке и больше зависит от охлаждения; однако это не означает, что СОЖ вообще не нужна.
Типы СОЖ и их влияние на оптимальную концентрацию
Один и тот же материал и одна и та же операция могут требовать разную концентрацию в зависимости от химического состава и типа СОЖ.
Эмульсионные СОЖ (на основе минерального масла с эмульгаторами) - самые традиционные и экономичные. Для углеродистых сталей рекомендуют 5–10%, для легированных сталей -6–12%. Они требуют более активного контроля эмульсии и уязвимы к бактериальному загрязнению, но обеспечивают хорошее охлаждение.
Полусинтетические СОЖ (смесь минерального масла с синтетическими добавками) - компромисс между эмульсионными и чистыми синтетическими. Для углеродистых сталей обычно рекомендуют 3–7%, для нержавеющих -7–15%. Они лучше переносят загрязнение и дольше служат, но дороже эмульсионных.
Синтетические водорастворимые СОЖ - полностью химические составы. При той же операции требуют самую низкую концентрацию среди этой тройки: для углеродистых сталей 2–5%. Они биостабильны, долговечны и требуют минимального контроля, однако цена выше.
Различие в концентрациях объясняется тем, что синтетические добавки обладают лучшей смазывающей способностью, чем базовое масло, поэтому нужно меньше растворителя. При выборе СОЖ для производства нужно учитывать не только саму концентрацию, но и совокупную стоимость владения: синтетика дороже за литр, но ее хватает дольше и требует меньше контроля.
Практический контроль концентрации: рефрактометр и pH
Первоначально концентрацию СОЖ устанавливают в соответствии с рекомендациями производителя и требованиями операции.
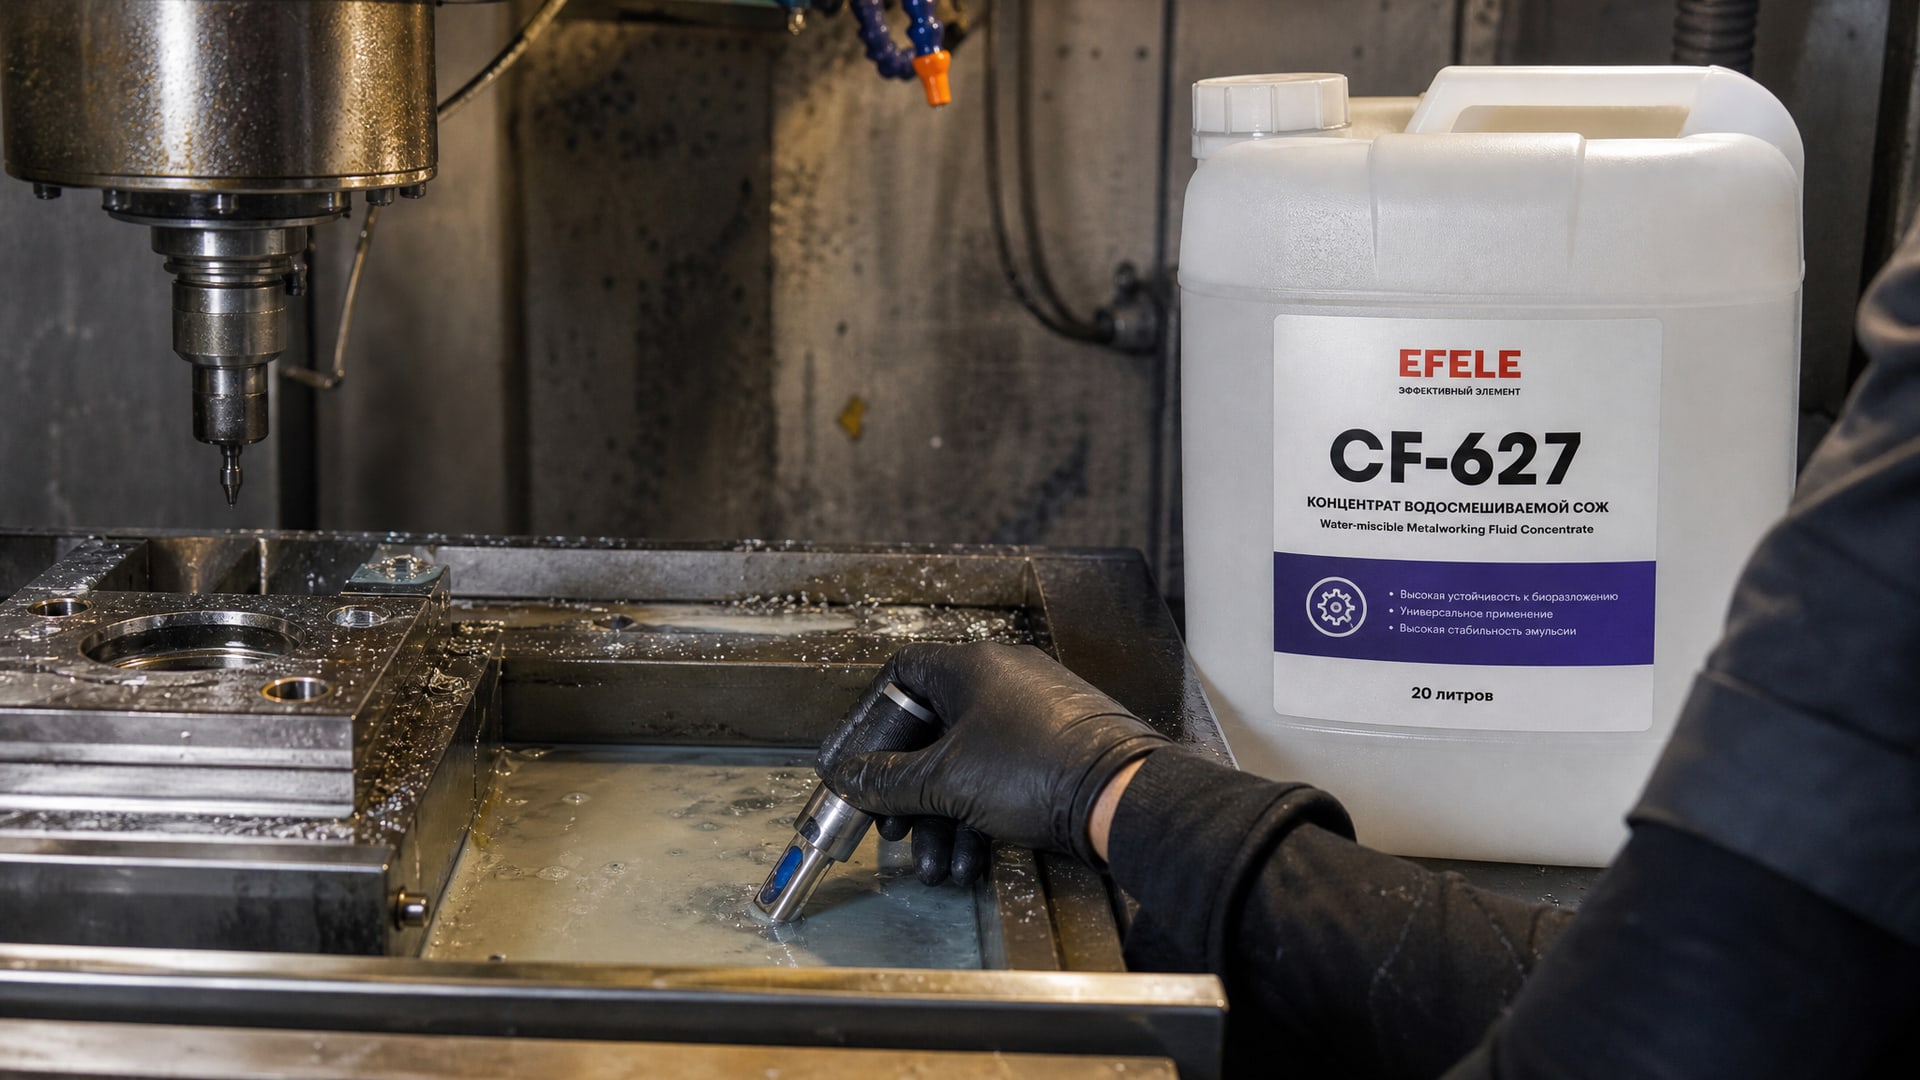
Однако со временем в эксплуатации эмульсия меняется: вода испаряется, стружка и загрязнения попадают в раствор, микроорганизмы развиваются. Контроль рабочей концентрации становится критичной процедурой.
Рефрактометр - инструмент выбора для контроля концентрации водосмешиваемых СОЖ. Он позволяет за несколько секунд измерить преломление света и вычислить процент растворенного концентрата в рабочем растворе. На производстве рефрактометр используют еженедельно или даже ежедневно в зависимости от интенсивности работы. Если измеренная концентрация упала ниже нижней границы рекомендуемого диапазона (например, с 5% до 3,5%), нужно добавить концентрат; если превышена (из-за испарения воды) - добавить воду.
pH рабочего раствора для водорастворимых СОЖ также входит в систему контроля. Рекомендуемый диапазон составляет 8,5–9,5. Если pH упадет ниже 8, это признак усиленного окисления и развития коррозии в системе; если поднимется выше 9,5 - может начаться разложение эмульсии. pH измеряют индикаторной бумагой или pH-метром.
На практике многие производства совмещают проверку концентрации рефрактометром и визуальную оценку (однородность, отсутствие расслоения, запах). Совет инженера: если система смазки централизованная, рекомендуется измерять концентрацию в точке забора (ближе всего к источнику) и в точке возврата (дальше всего). Разница указывает на разбавление водой или испарение в системе.
Для уточнения показаний и исключения влияния загрязнений на результат измерения в ряде производств используют рефрактометр со специальной опцией фильтрации пробы. EFELE CF-627 позволяет измерять концентрацию водосмешиваемых СОЖ с точностью, необходимой для повседневного контроля в цехе. Периодический контроль этим инструментом минимизирует отклонения концентрации и предотвращает преждевременный износ инструмента или ухудшение качества поверхности.
Как выбрать исходную концентрацию для новой операции
Если операция новая или проводится впервые на участке, последовательность действий стандартна.
Шаг 1: определить операцию и материал. Сверление или точение? Углеродистая сталь или нержавеющая? Это сужает поиск до диапазона, описанного в предыдущих разделах.
Шаг 2: выбрать тип СОЖ согласно рекомендациям производителя. На упаковке каждого концентрата СОЖ указаны рекомендуемые диапазоны концентраций для стандартных операций.
Шаг 3: начать с середины рекомендуемого диапазона. Если для данной операции рекомендуют 5–8%, начните с 6–6,5%. Это позволяет избежать одновременно недостатка смазки и переизбытка, который влияет на производительность и затраты.
Шаг 4: провести пробную обработку и оценить результат. Обратите внимание на: состояние стружки (комкованность, налипание); качество обработанной поверхности (шероховатость, задиры); температуру зоны резания (на ощупь или пирометром); состояние инструмента после нескольких деталей.
Шаг 5: корректировать концентрацию. Если стружка налипает или черновая обработка оставляет задиры - попробуйте поднять концентрацию на 0,5–1%; если качество достаточное и требуется экономия - можно опустить на 0,5–1%. Большие скачки концентрации (на 2–3% за раз) затрудняют выявление истинной причины проблемы.
Шаг 6: зафиксировать найденное значение. Когда результат удовлетворителен, записать выбранную концентрацию в техническую документацию или в карточку операции. Это обеспечит повторяемость и облегчит обучение новых рабочих.
На больших производствах эта корректировка может занять несколько смен; на участках с гибкой переналадкой можно сделать ее за несколько часов.
Типичные ошибки при работе с концентрацией СОЖ
Закупщики и инженеры часто допускают ошибки в практике работы с СОЖ, которые приводят к преждевременному износу инструмента, браку или лишним затратам.
Ошибка 1: игнорирование контроля концентрации. Многие предприятия разводят СОЖ один раз и потом работают без проверок. За месяц концентрация может упасть на 1–2% из-за испарения и уноса стружкой. В результате инструмент начинает разрушаться без видимых причин, хотя на самом деле проблема в утрате смазки.
Ошибка 2: одна концентрация для всех операций. Предприятие использует 5% для точения, сверления и шлифования. Для шлифования это слишком высоко (избыток вязкости ухудшает охлаждение), для сверления - слишком низко (недостаток смазки). Следствие - брак и жалобы на качество.
Ошибка 3: превышение верхней границы концентрации. Закупщик думает: «Если 8% хорошо, то 12% еще лучше». На деле повышенная вязкость затрудняет отвод стружки, снижает охлаждающую способность, и инструмент может оплавиться именно из-за переизбытка СОЖ. Кроме того, расход концентрата растет, что противоречит экономике.
Ошибка 4: свежая вода вместо правильного разведения. Иногда рабочие пытаются «освежить» старую эмульсию, просто добавив воды, вместо того чтобы добавить концентрат. Это разбавляет оставшуюся смазку еще больше и не восстанавливает эмульсию.
Ошибка 5: смешивание разных СОЖ в одной системе. Эмульсионная и полусинтетическая СОЖ могут быть несовместимы. При смешивании может произойти расслоение или деградация эмульсии, и рабочие характеристики упадут.
Ошибка 6: игнорирование pH при контроле. Концентрация 5% и pH 7,5 - это не нормальное состояние. СОЖ начинает окисляться, и вскоре произойдет коррозия в системе. pH нужно контролировать наряду с концентрацией.
Часто задаваемые вопросы
Почему для нержавеющей стали нужна более высокая концентрация, чем для углеродистой?
Нержавеющие стали имеют низкую теплопроводность и высокую прочность, что приводит к выделению большего количества тепла в зоне контакта инструмента с материалом. Кроме того, они склонны к налипанию (образованию наароста), что требует более толстой защитной пленки смазки. Поэтому концентрацию повышают на 2–5 процентных пункта: с 5–8% для углеродистой стали до 7–15% для нержавеющей в зависимости от типа СОЖ.
Как часто нужно проверять концентрацию СОЖ рефрактометром?
Частота проверок зависит от интенсивности работы и размера резервуара СОЖ. На активном производстве рекомендуется еженедельный контроль; при менее интенсивной работе - ежедневный или раз в две недели. Если система централизованная и большая, проверяйте не менее одного раза в неделю, чтобы вовремя обнаружить дрейф концентрации.
Можно ли использовать одну и ту же СОЖ для стали, чугуна и алюминия?
В большинстве случаев нет. Разные материалы требуют разных наборов присадок: для стали нужна хорошая смазка и коррозионная защита, для алюминия - защита от окрашивания и исключение щелочей (которые разъедают алюминий), для чугуна - приоритет охлаждения. Универсальные СОЖ существуют, но они часто компромиссны и не достигают оптимальной производительности ни для одного материала. Лучше использовать специализированные составы.
Что делать, если концентрация упала ниже минимума из-за испарения?
Добавьте концентрат СОЖ, а не воду. Если концентрация упала с 5% до 3,5%, это значит, что вода испарилась относительно равномерно, и доля смазывающих компонентов упала. Добавление только воды еще больше разбавит смазку. Долейте концентрат в количестве, необходимом для восстановления желаемой концентрации, а затем перемешайте систему.
Почему pH рабочего раствора СОЖ должен быть в диапазоне 8,5–9,5, а не нейтральным?
Щелочная среда (pH выше 7) предотвращает коррозию черных металлов и замедляет окисление масла. При нейтральном pH или ниже вода начинает окислять железо, что приводит к ржавчине в системе и деградации эмульсии. Диапазон 8,5–9,5 выбран как оптимальный баланс между защитой от коррозии и стабильностью самой эмульсии.
Заключение
Оптимальная концентрация СОЖ для обработки стали и чугуна - это не одна универсальная цифра, а результат сочетания операции, материала, типа СОЖ и режимов резания. Углеродистые стали обрабатываются при концентрации 3–8% в зависимости от операции, нержавеющие требуют повышение до 7–20%, чугун начинается с 4–7%. Шлифование требует минимума (1,5–2,5%), сверление и резьбонарезание - максимума (6–12%).
Ключ к стабильности производства - организация контроля. Рефрактометр для измерения концентрации и pH-метр для проверки щелочности должны стать повседневными инструментами в цехе. Даже при правильно выбранной исходной концентрации из-за испарения воды и загрязнений эмульсия меняется за несколько недель, и без регулярного контроля производительность упадет незаметно, но неуклонно. Фиксируйте найденные для каждой операции значения концентрации в технической документации, проводите пробные обработки при переходе на новый материал, и производство будет устойчиво к типичным сбоям.