Когда закупщик или инженер берется наносить покрытие на поршни, гильзы или другие детали двигателя самостоятельно, он часто переносит опыт из смежных областей - кузовного ремонта, декоративных работ, простой смазки. Результат: адгезия хромает, слой отслаивается за первые часы работы, или детали заедают из-за неправильной толщины покрытия. Ошибки при выборе технологии нанесения покрытия и подготовке поверхности приводят к отказам оборудования, дорогостоящему ремонту и остановкам цеха. Статья разберет реальные ошибки, которые совершают инженеры при подборе и нанесении покрытий, и покажет, как их избежать.
Целевая аудитория - технические специалисты, которые либо первый раз подбирают покрытие для двигателя, либо пытаются оптимизировать процесс в собственном производстве. Вы узнаете, почему подготовка поверхности важнее выбора самого состава, как не переплатить на неправильной технологии и какие параметры контролировать, чтобы покрытие прослужило столько же, сколько сама деталь.
Почему самостоятельный подбор технологии приводит к браку
Основная ошибка закупщика и инженера - выбор покрытия по прайсу или рекомендации соседнего завода, без анализа того, какие условия эксплуатации ждут деталь.
Поршень работает при 70–150°C, в контакте с горячим маслом и периодической деформацией; это совершенно другие требования, чем к защитному покрытию кузова автомобиля или декоративному слою на мебели.
В источниках по двигателестроению перечислены основные методы нанесения: газотермические (газопламенное напыление, плазменное), вакуумные (PVD, CVD), электрофоретические, гальванические и аэрозольные. Каждая технология требует разной подготовки, разного оборудования и разных режимов. Попытка применить газопламенное напыление без специального оборудования, или наоборот, нанести декоративное покрытие на трущуюся деталь - это гарантированный отказ в эксплуатации.
Еще одна распространенная ошибка: инженер смотрит на название («защитное покрытие», «износостойкое покрытие») и предполагает, что оно универсально. На самом деле один и тот же класс может быть реализован через разные технологии с совершенно разными требованиями к подготовке и сушке. Неправильный выбор технологии означает, что вы не сможете даже приступить к работе - не будет оборудования, или покрытие физически не загорится при нужной температуре, или будет несовместимо с материалом основы.
Ошибки подготовки поверхности: почему адгезия рушится
Второе по частоте явление - небрежная или неправильная подготовка поверхности.
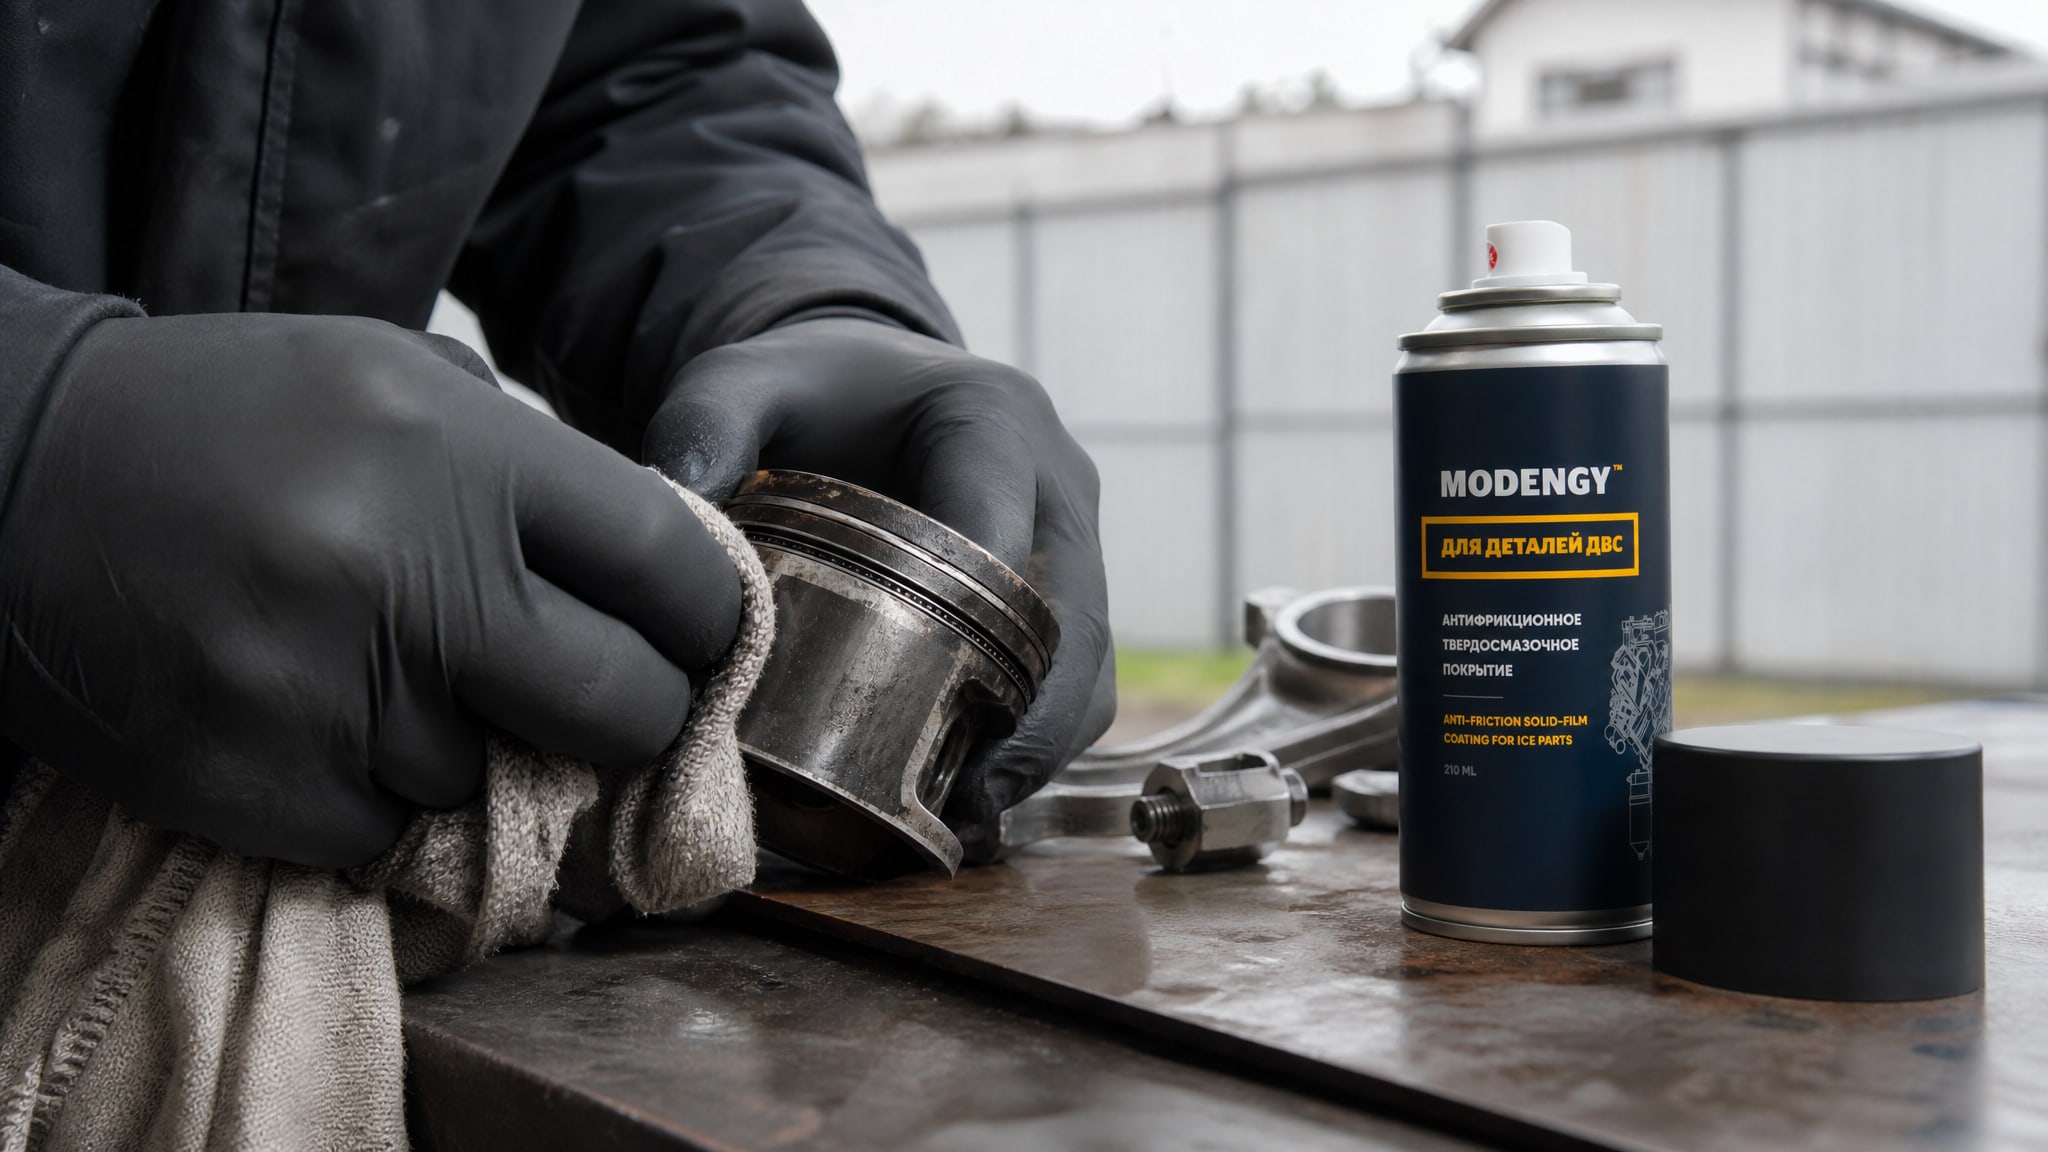
Инженеры часто недооценивают этот этап, считая его рутиной, но именно он определяет 60–80% успеха в финальной адгезии.
Грязь, масло и остатки воды на детали
Перед нанесением любого покрытия деталь должна быть абсолютно чистой. Источники по мойке деталей двигателя указывают двухступенчатую схему: первая мойка (40–70°C, щелочный состав 3–8%, 3–15 минут контакта) удаляет грубые отложения, масло и нагар; вторая - финишная промывка более чистой водой для удаления остатков первого раствора.
Частая ошибка: закупщик поручает механику быстро «помыть детали перед покрытием», тот проходит щеткой и воздухом, а потом видит, что под микроскопом остались масляные пленки. Адгезия падает немедленно. После очистки контакт с поверхностью обнаженных деталей недопустим - даже отпечаток пальца содержит жиры, которые ухудшат прилипание слоя.
Неправильная сушка
Еще одна ошибка: деталь вымыта правильно, но недостаточно высушена перед нанесением. Остаточная влага на холодной поверхности приводит к тому, что покрытие не смачивает детально поверхность, образуя пузыри и неоднородные островки вместо сплошного слоя.
Для деталей двигателя после мойки рекомендуется обдув горячим воздухом (не ледяным компрессорным воздухом!) и контрольная визуальная проверка отсутствия капель или налета. Если в вашем цехе нет сушильной камеры с отводом влаги, хотя бы установите в помещении обогреватель - даже 5-10 минут отстояния в теплом месте могут спасти партию.
Шероховатость поверхности и механическое удаление окисла
Для некоторых типов покрытий (особенно гальванических и газотермических) важна шероховатость основы: слишком гладкая поверхность означает слабую механическую адгезию. Источники по алюминиевому напылению указывают необходимость механической подготовки - очистки от окислов и корозии перед нанесением.
Однако есть ошибка в другую сторону: инженер полирует деталь до зеркала, думая, что гладкая поверхность - это хорошо. Для двигателя это неправильно. Шероховатость нужна, но не избыточная. Здесь требуется баланс, который обычно описан в технолого-регламентных документах к конкретному покрытию.
Выбор неправильной технологии для задачи
Третий класс ошибок - выбор покрытия, которое технологически несовместимо с режимом работы детали или с производственными возможностями предприятия.
Децентрализованное использование декоративных технологий
Декоративное покрытие типа «мокрый шелк» - это отделочный метод, который дает эстетический эффект и минимальную защиту от коррозии. Он может работать на кузове, фасадах, мебели. Но если кто-то попытается нанести его на поршень или на гильзу двигателя, где требуется износостойкость при 100°C и контакт с маслом, результат предсказуем: покрытие либо отслоится, либо размякнет под нагревом.
То же справедливо для лакокрасочных покрытий, которые подходят для статичных деталей. На кулачке распредвала, который совершает тысячи циклов в минуту, обычный лак начнет трескаться и осыпаться за первые часы работы.
Газотермические технологии требуют специального оборудования
Газопламенное напыление, плазменное напыление и сверхзвуковое газопламенное напыление - это мощные методы для твердых, износостойких покрытий. Но они требуют специализированного оборудования, прошедшего аккредитацию, и операторов с допусками. Закупщик иногда видит, что такое покрытие «идеально подходит» для поршня, но у завода нет оборудования - и вместо заказа услуги на специализированное производство он пытается найти аналог «попроще», что приводит к недостижению целевых характеристик.
PVD и CVD - это не краска в баллончике
PVD (физическое осаждение паров в вакууме) и CVD (химическое осаждение из паров) - это тонкопленочные технологии, которые наносят пленки толщиной 0,5–5 микрометров в вакуумных камерах или при высокой температуре. Они применяются для закалки инструмента, защиты режущих поверхностей и повышения износостойкости деталей. Но технология требует специального оборудования и в кустарном цехе не применяется. Если технологический регламент требует PVD, а вы пытаетесь обойтись аэрозольным покрытием, результат будет несоответствием спецификации.
Ошибки процесса нанесения: расстояние, толщина, перемешивание
Даже если технология и подготовка выбраны правильно, ошибки в самом процессе нанесения разрушают адгезию и однородность.
Расстояние распыления: слишком далеко = расслоение
При аэрозольном нанесении антифрикционного покрытия на поршни рекомендуемое расстояние -25–30 сантиметров. Если распыляешь с расстояния 50 см или больше, состав успевает высохнуть в полете и ударяет деталь уже в виде сухого порошка. Адгезия при этом падает на 70–80%, и слой начинает осыпаться или расслаиваться при первых вибрациях.
Наоборот, слишком близкое расстояние (10–15 см) приводит к избыточному смачиванию и потеканию слоя, что также вредит равномерности. Инженер должен тестировать расстояние на пробной детали или на плоском образце перед серийной работой.
Толщина слоя: больше не значит лучше
Частая логика: «Если 5 микрометров хорошо, то 20 хорошо еще больше». На самом деле для антифрикционных покрытий на поршнях источники прямо указывают максимум не более 5 микрометров за один проход. Большая толщина приводит к:
ухудшению адгезии (слой не закрепляется равномерно на основе);
повышению остаточных напряжений в слое (он начинает трескаться);
интерференции с геометрией детали (поршень не лезет в гильзу из-за свала размеров).
Если нужна большая толщина (что редко бывает необходимо), ее набирают несколькими тонкими проходами с промежуточной сушкой и перемешиванием состава.
Подготовка баллона и повторное перемешивание
Для аэрозольного покрытия инструкция требует встряхивания баллона не менее 3 минут после появления стука шариков внутри. Это перемешивает пигменты, растворители и связующее в однородную суспензию. Если ограничиться 10–15 секундами, как часто делают в спешке, во время распыления из баллона будет выходить расслоенный состав: сначала растворитель, потом остаток.
Еще одна критическая точка: баллон нужно перемешивать минимум 1 раз в смену (каждые 8 часов работы). Если смена идет 12 часов, компоненты начинают разделяться гравитацией, и качество покрытия второй половины смены падает.
Влажность и температура в цехе
Покрытие наносится при определенной влажности воздуха и температуре. Слишком сухой воздух (менее 30%) приводит к очень быстрому испарению растворителя, и слой высыхает неоднородно. Слишком влажный воздух (более 80%) затягивает высыхание и может привести к конденсации влаги на детали перед полным отверждением.
Оптимальный диапазон обычно указан в технической документации к покрытию: 40–70% относительной влажности, температура 18–25°C. Если ваш цех расположен в северном регионе с холодной и сухой зимой, вам нужна осушительно-отопительная система в рабочей зоне.
Когда нужен внешний контроль и аудит процесса
Ошибка и практическом смысле еще в том, что закупщик пытается контролировать качество постфактум - когда детали уже нанесены.
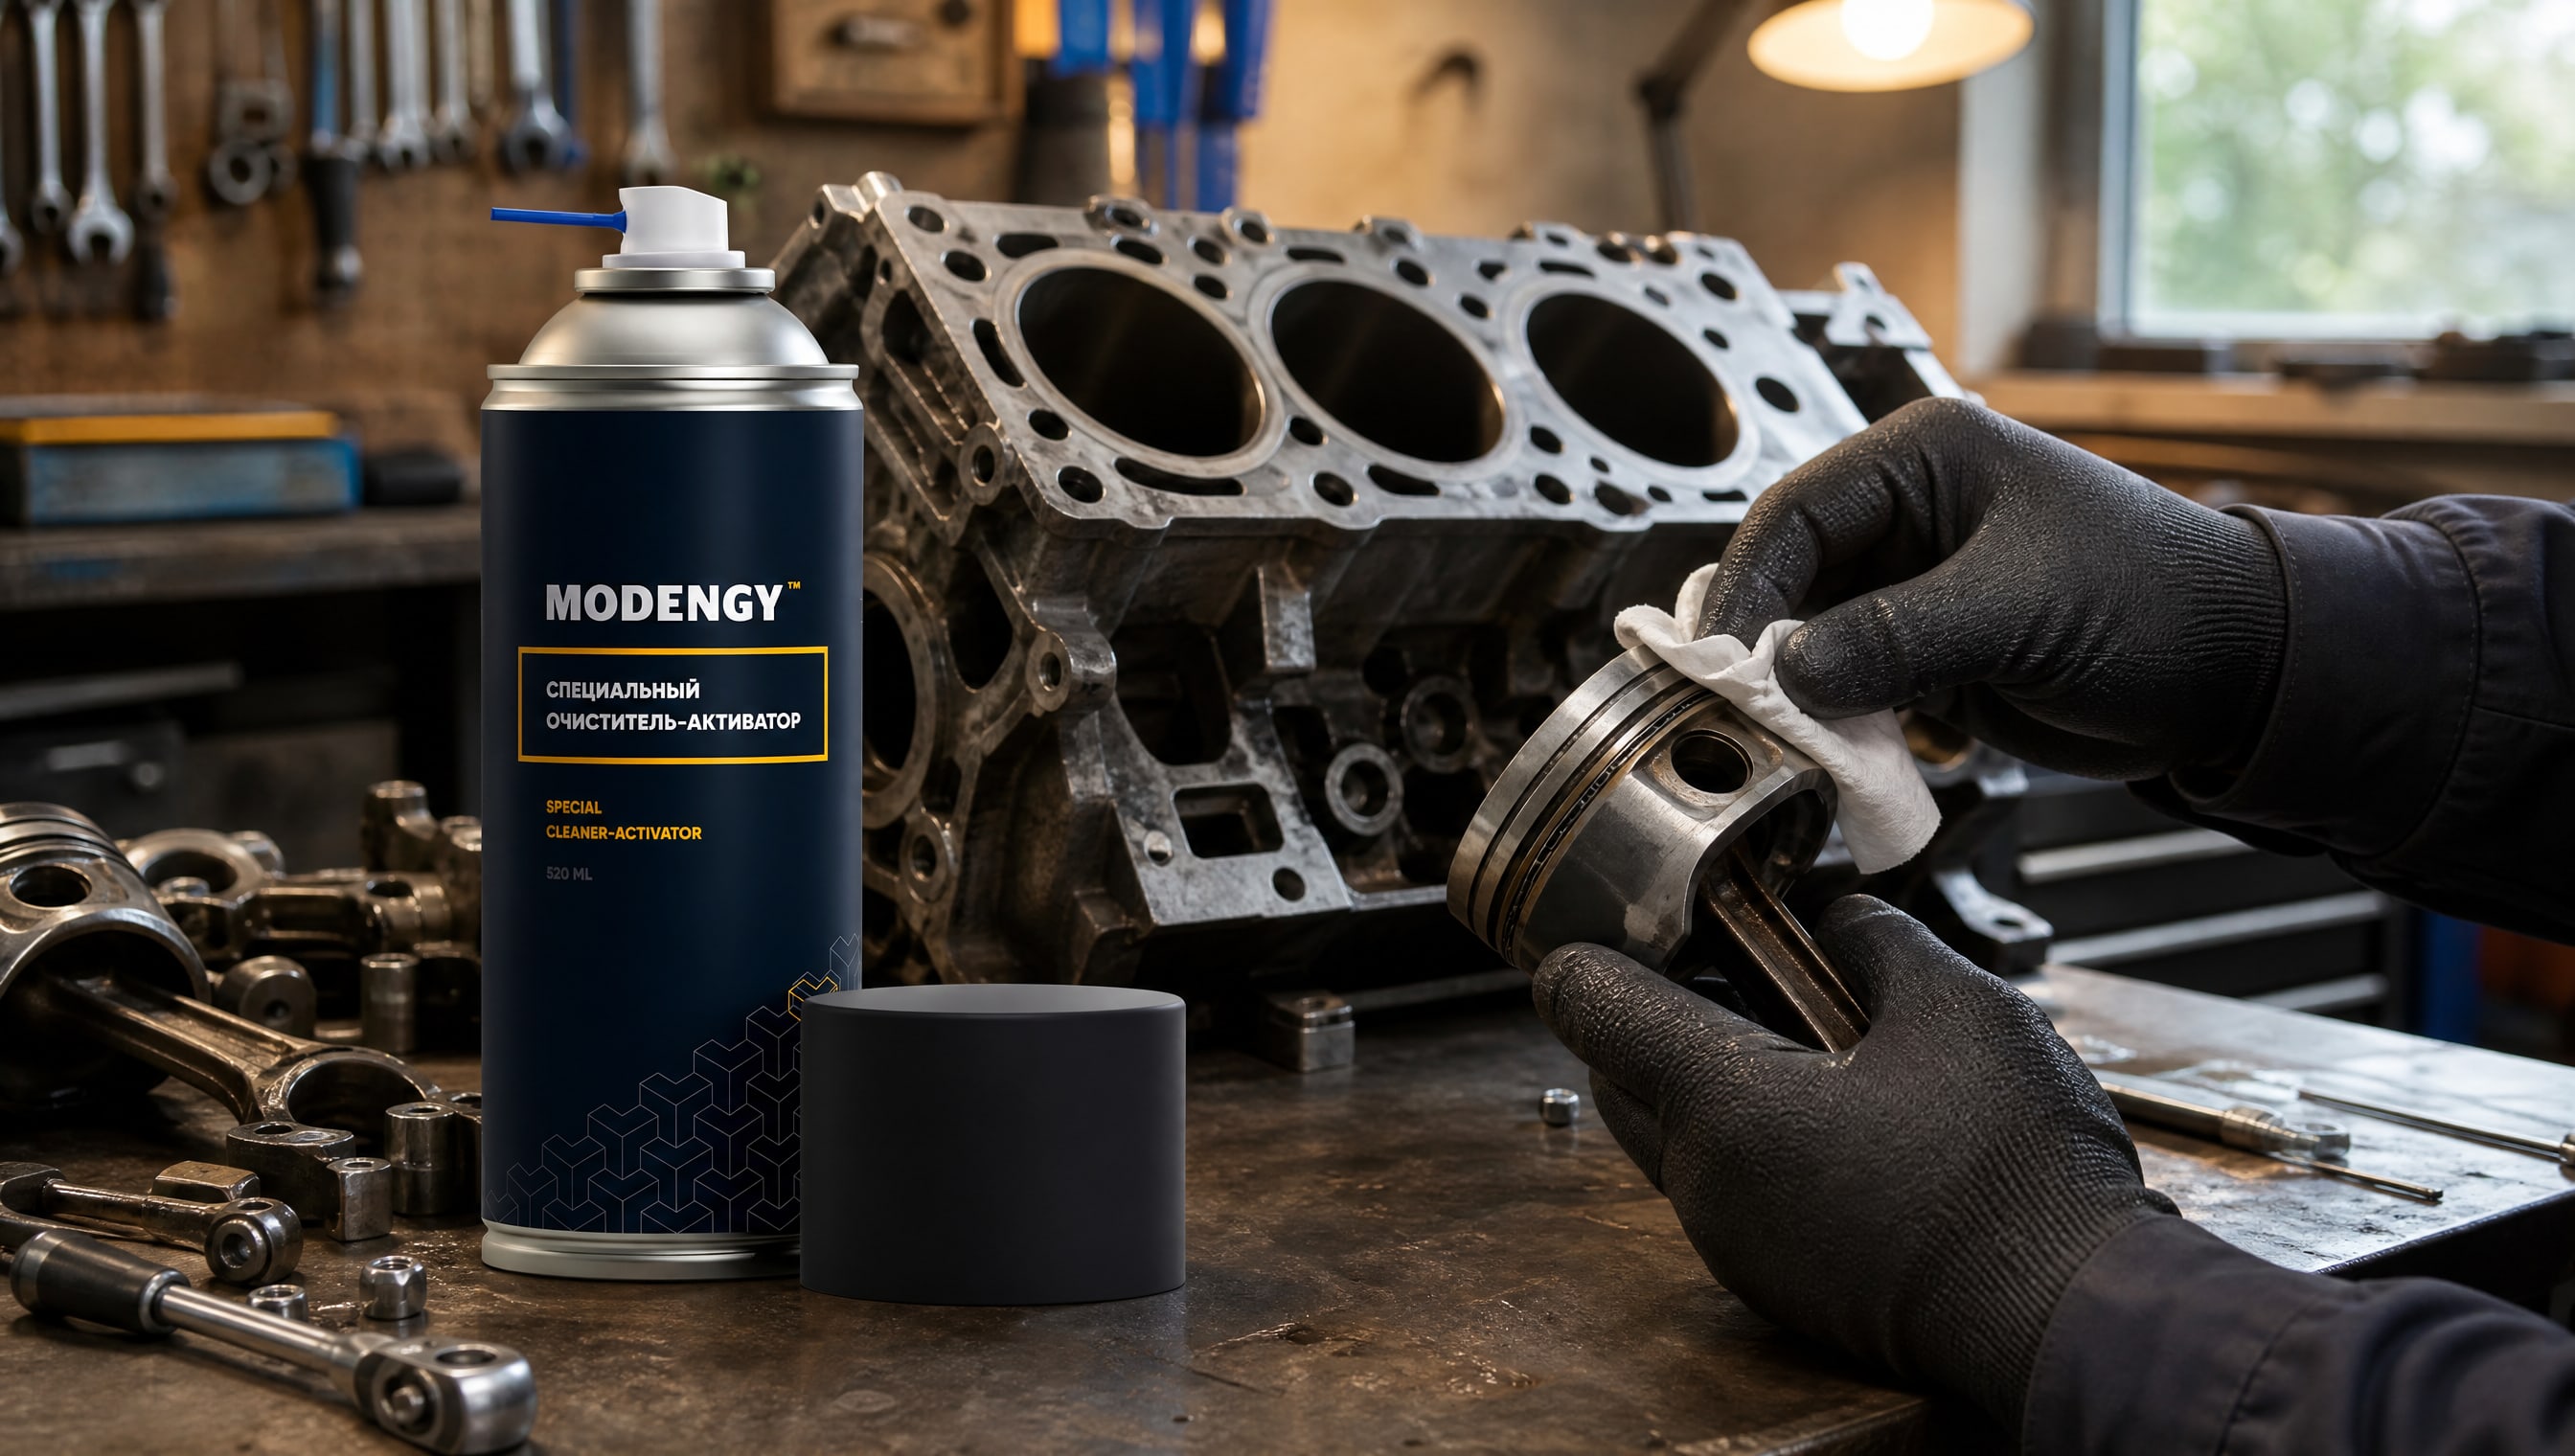
К тому моменту исправлять поздно. Правильный подход: контроль ПЕРЕД началом работ и ВО ВРЕМЯ процесса.
Перед нанесением покрытия на поршни, гильзы или другие детали двигателя критически важно провести тщательную очистку и обезжиривание поверхности. MODENGY Очиститель-активатор обеспечивает полное удаление масляных пленок, остатков загрязнений и активирует поверхность для максимальной адгезии. Инженеры на ремонтных базах и в цехах двигателестроения возвращаются к такому подходу второй год подряд именно потому, что он предсказуем: чистая активированная поверхность дает одинаковый результат от партии к партии.
Что нужно контролировать перед началом нанесения
Чистота детали визуально и на ощупь (проверка каплей воды: если скатывается, значит чистая; если расплывается, еще есть масло);
отсутствие конденсата на детали после сушки;
соответствие баллона или емкости технологическому регламенту (правильный состав, сроки использования);
состояние распылителя или форсунки (засор, люфт приводят к неравномерному распылу);
микроклимат в цехе (влажность, температура, отсутствие сквозняков, которые уносят пары состава).
Что нужно контролировать во время нанесения
Расстояние до детали (лучше использовать линейку или держатель с фиксированной дистанцией);
перемешивание баллона минимум каждый час;
скорость движения распылителя (равномерно, без рывков);
время между проходами (достаточно ли просох первый слой перед вторым);
отсутствие потеков и неоднородностей.
После нанесения - сушка и отверждение по регламенту. Ни в коем случае нельзя устанавливать деталь в машину до полного отверждения покрытия. Даже если на ощупь сухо, слой внутри может еще полимеризоваться.
Как избежать ошибок: пошаговая схема подбора и применения
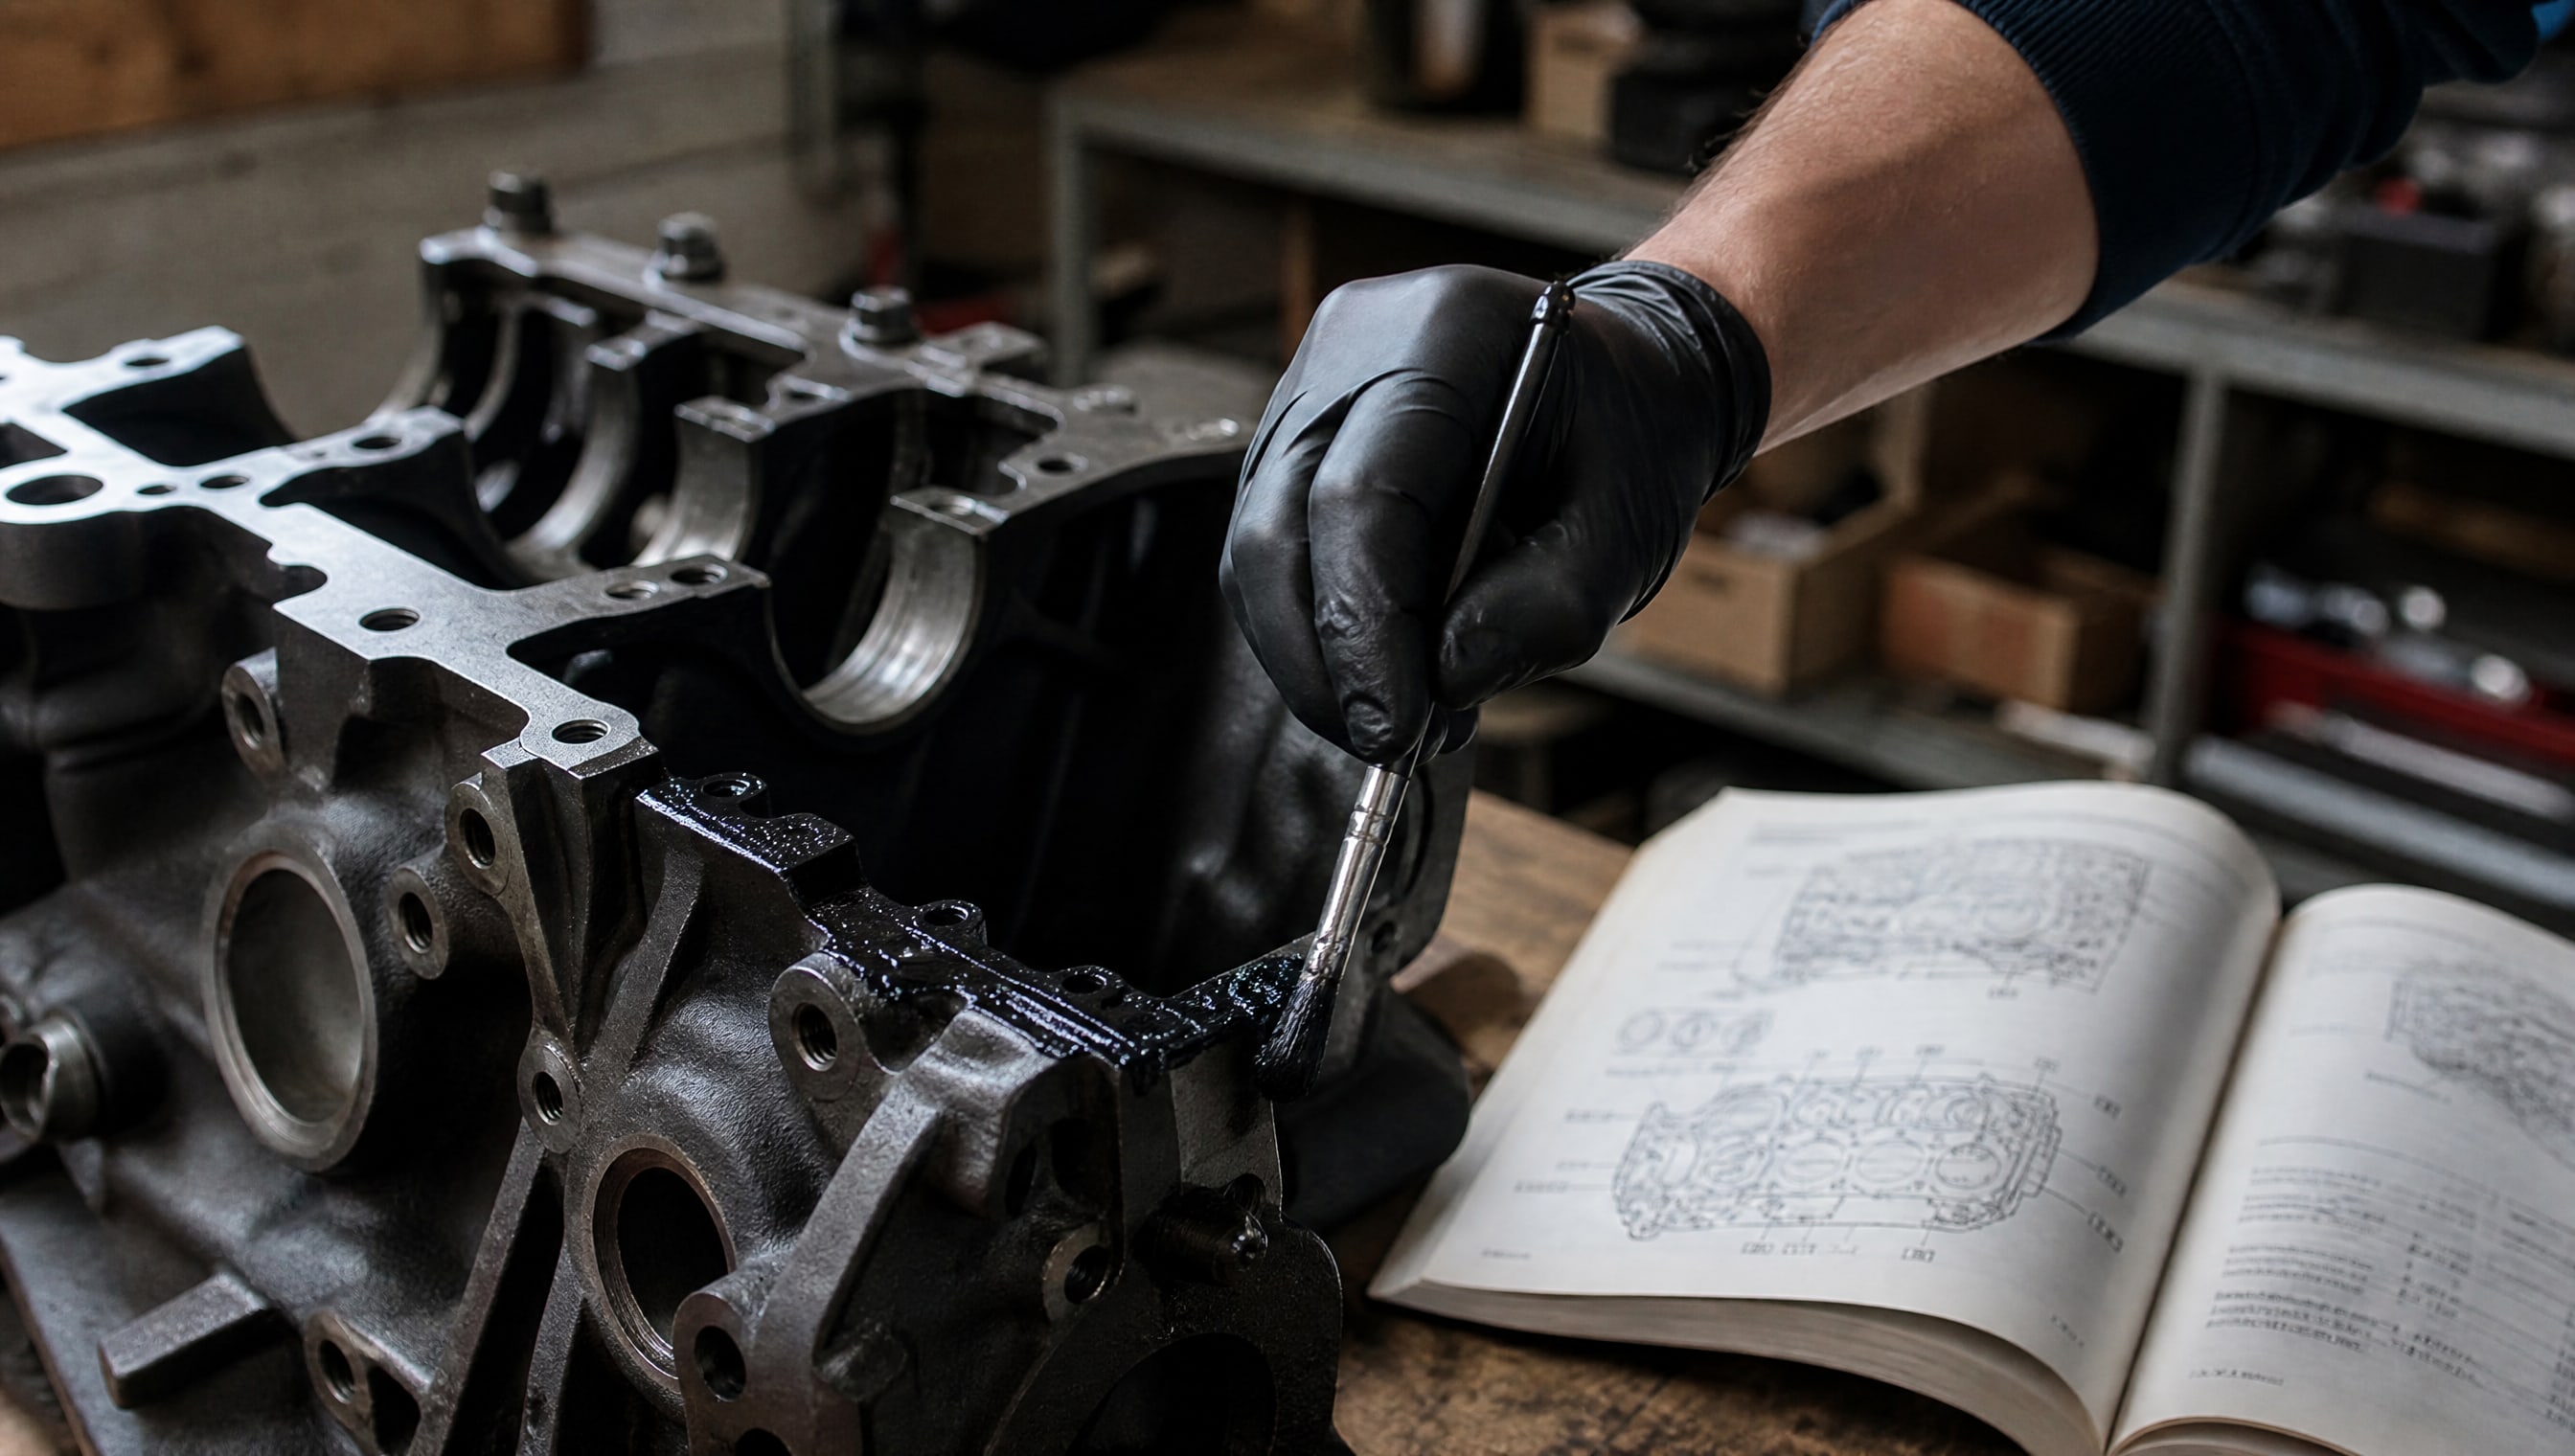
Шаг 1: определить условия эксплуатации детали
Температурный диапазон, влажность, контакт с маслом, вибрационные нагрузки, трение, контакт с пищей или водой - все это определяет класс покрытия. Документ с режимами работы детали (паспорт, регламент двигателя, техническое задание) должен быть на столе перед выбором покрытия.
Шаг 2: выбрать технологию, а не бренд
Определите, какая основная технология нужна: гальваническая, газотермическая, вакуумная, электрофоретическая или аэрозольная. Каждая требует разных затрат, оборудования и времени. Если оборудования нет, заказывайте услугу на специализированном производстве, не пытайтесь заменить методом.
Шаг 3: изучить техническую документацию (TDS) к покрытию
В технологической карте обычно указаны требования к подготовке, диапазон нанесения, времена сушки, толщина слоя, условия эксплуатации. Это не рекомендации, а обязательные параметры. Пренебречь ими означает гарантировать брак.
Шаг 4: провести пилотный тест на образцах
Возьмите 3–5 контрольных деталей или образцов из того же материала, подготовьте их по регламенту и нанесите покрытие в условиях, которые планируете использовать в производстве. Проверьте адгезию (простой тест: царапание ногтем или скотчем), внешний вид, однородность. Только после успешного теста переходите на серийное нанесение.
Шаг 5: обучить оператора и запустить процесс с контролем
Оператор должен знать расстояние распыления, время между проходами, схему движения и требования к микроклимату. Первую смену контролируйте лично или через инженера. Документируйте параметры и результат каждой партии.
Часто задаваемые вопросы
Что делать, если уже нанесли покрытие неправильно?
Если обнаружили брак до установки детали в двигатель - переделайте. Удалите покрытие механически (шлифовка, дробеструйная обработка) или химически (растворитель для данного покрытия), тщательно очистите деталь и начните заново. Если деталь уже в работе и покрытие отслаивается - это отказ, деталь подлежит замене, а процесс требует аудита.
Почему одна партия вышла хорошо, а вторая - с дефектами?
Обычно причина - нарушение одного или нескольких параметров: неправильная подготовка поверхности (новый материал или пропущена очистка), изменение микроклимата в цехе, неправильное перемешивание баллона, или истекший срок использования состава. Ведите лог параметров: дата, оператор, материал основы, влажность, температура, расстояние, результат. Это поможет выявить закономерность.
Может ли одно покрытие подойти и для защиты от коррозии, и для снижения трения?
Теоретически да, если это комбинированное покрытие (например, с пигментами против коррозии и твердосмазочными добавками). Но на практике часто нужны компромиссы: толщина слоя для антифрикционного эффекта может быть меньше, чем для коррозионной защиты. Уточните в TDS или у производителя покрытия, какие функции оно реально выполняет при рекомендуемых параметрах.
Чем отличается технология нанесения декоративных покрытий от защитных?
Декоративные покрытия (включая «мокрый шелк») нацелены на эстетический эффект, тонкий слой и обычно наносятся при комнатной температуре. Защитные покрытия для двигателя требуют прочной адгезии, могут наноситься в жарких условиях и должны выдерживать нагрев, трение и вибрацию. Это разные классы технологий, и их нельзя путать.
Какие стандарты и допуски регулируют нанесение покрытий на детали двигателя?
Требования обычно указаны в техническом задании к деталям, регламенте двигателя или карточке процесса. В них может быть ссылка на ГОСТ или международные стандарты по адгезии, шероховатости, толщине слоя и испытаниям. Уточняйте у отдела технологии вашего предприятия - они должны иметь полный набор спецификаций.
Заключение
Ошибки при подборе и нанесении покрытий на детали двигателя - это не результат отсутствия информации, а результат спешки, недостатка опыта и попытки применить универсальные решения к специфичным задачам. Главное, что нужно запомнить: подготовка поверхности важнее выбора самого состава; технология выбирается под условия работы детали, а не наоборот; и контроль параметров во время нанесения дешевле, чем переделка после браков.
Начните с аудита текущего процесса: какая подготовка идет, какие условия в цехе, есть ли лог параметров нанесения, как проверяется адгезия. Затем выберите одно слабое место (например, чистоту поверхности) и целенаправленно улучшите его. Результат будет виден на первой же партии. Это инвестиция в повторяемость и качество, которая окупается через несколько месяцев благодаря снижению брака и отказов на эксплуатации.