Антифрикционное покрытие - это тонкий слой специального материала, нанесенный на поверхность трущихся деталей для снижения коэффициента трения и защиты от износа. В упаковочном оборудовании такие покрытия работают на направляющих, валах, кулачках и подвижных механизмах, где требуется надежное скольжение и долговечность. Когда оборудование соприкасается с пищевой продукцией - будь то косвенный контакт через брызги или непредвиденное попадание материала покрытия в упаковку - возникает требование пищевого допуска. Это усложняет выбор материала: нужно найти баланс между антифрикционными характеристиками и безопасностью для потребителя. В статье рассказываем, какие допуски существуют, как их правильно интерпретировать и на что обратить внимание при подборе покрытия для конкретного узла упаковочной машины.
Статья адресована техническим специалистам, инженерам и закупщикам, которые выбирают материалы для модернизации или обслуживания упаковочного оборудования и хотят избежать ошибок с нормативной базой.
Чем отличаются пищевые допуски H1, H2 и 3H
Допуск NSF определяет, при каких сценариях контакта с пищей материал считается безопасным.
Многие закупщики путают категории, потому что буквенно-числовые обозначения кажутся похожими, но функционально они совершенно разные.
NSF H1 подразумевает возможность только случайного, технически неизбежного попадания материала в пищу. Это означает, что в нормальной эксплуатации контакт исключен, но в экстренных ситуациях (например, разгерметизация узла, скол деталь) небольшое количество покрытия может попасть в продукт. При таком контакте остаточное содержание не должно превышать 10 ppm, что составляет 0,001% по массе. Это самый распространенный допуск для упаковочного оборудования, потому что большинство узлов можно спроектировать так, чтобы исключить прямой контакт.
NSF H2 применяется в зонах, где контакт с пищей полностью исключен - например, на деталях механизма привода, находящихся за защитной крышкой. H2 не требует каких-то особых гигиенических свойств, это просто дополнительная сертификация для документооборота.
NSF 3H - это категория для материалов с прямым и постоянным контактом с пищей. Требования к такому материалу намного жестче: исключаются ряд органических растворителей, тяжелые металлы, канцерогены и некоторые пластификаторы. На практике 3H встречается реже, в основном для покрытий внутренней поверхности тары или специальных компонентов упаковочной машины, которые технологически неизбежно касаются продукта.
Важно помнить: пищевой допуск H1 не делает покрытие «лучше» по антифрикционным свойствам или износостойкости. Это просто подтверждение того, что материал не содержит токсичных веществ и при случайном попадании не нанесет вреда потребителю.
Требования российской нормативной базы к покрытиям упаковочного оборудования
В России регулирование материалов, соприкасающихся с пищей, основано на техническом регламенте Таможенного союза ТР ТС 030/2012.
Этот документ требует, чтобы материалы были либо включены в Федеральный реестр допущенных компонентов, либо имели специальное разрешение от Роспотребнадзора.
Для покрытий, применяемых на деталях упаковочного оборудования или на тару, действует обязательное правило: такие покрытия должны иметь паспорт безопасности по ГОСТ 30333 и быть внесены в реестр разрешенных для контакта с пищевой продукцией. Просто наличие западной маркировки NSF H1 недостаточно - нужна локальная документация, подкрепленная российскими органами.
Важная тонкость: нормативы различаются для самого оборудования и для компонентов тары. Если речь идет о защитных покрытиях для внутренней поверхности упаковочного контейнера, требования могут быть жестче, чем для покрытий деталей механизма привода, которые находятся вне прямого контакта с продуктом.
При выборе покрытия рекомендуется проверить:
Наличие в реестре Роспотребнадзора разрешенных компонентов для контакта с пищей.
Паспорт безопасности материала (при его наличии в составе оборудования).
Соответствие ТР ТС 030/2012 в части выводов о непрямом нежелательном контакте.
Какие узлы упаковочного оборудования требуют пищевого допуска
Не все детали машины нуждаются в антифрикционном покрытии с пищевым допуском.
Решение зависит от того, может ли материал покрытия попасть в продукт.
Узлы, требующие пищевого допуска:
Направляющие валов, которые двигаются вблизи продуктового потока или могут быть забрызганы жидкостью упаковываемого товара.
Кулачки и толкатели механизмов синхронизации, если они близко подходят к ленте или упаковке.
Скользящие контакты прижимных роликов, соприкасающихся с внешней поверхностью упаковки (тоже косвенный контакт, но возможен перенос мельчайших частиц).
Посадочные поверхности, где упаковка может соскочить и выявить открытый механизм с покрытием.
Узлы, где пищевой допуск не критичен:
Внутренние подшипники редуктора привода, скрытые от окружающей среды.
Шарниры и оси механизма управления, расположенные за защитной кожухом.
Направляющие резцов или ножей для резки упаковки (здесь работают на активное трение, а не на скольжение).
Правильное разделение узлов по критичности контакта с пищей позволяет выбирать оптимальный материал и избежать излишних затрат на дорогостоящие допуски там, где они не требуются.
Особенности нанесения антифрикционных твердосмазочных покрытий на рабочие детали
Процесс нанесения антифрикционного твердосмазочного покрытия существенно отличается от нанесения обычной пластичной смазки.
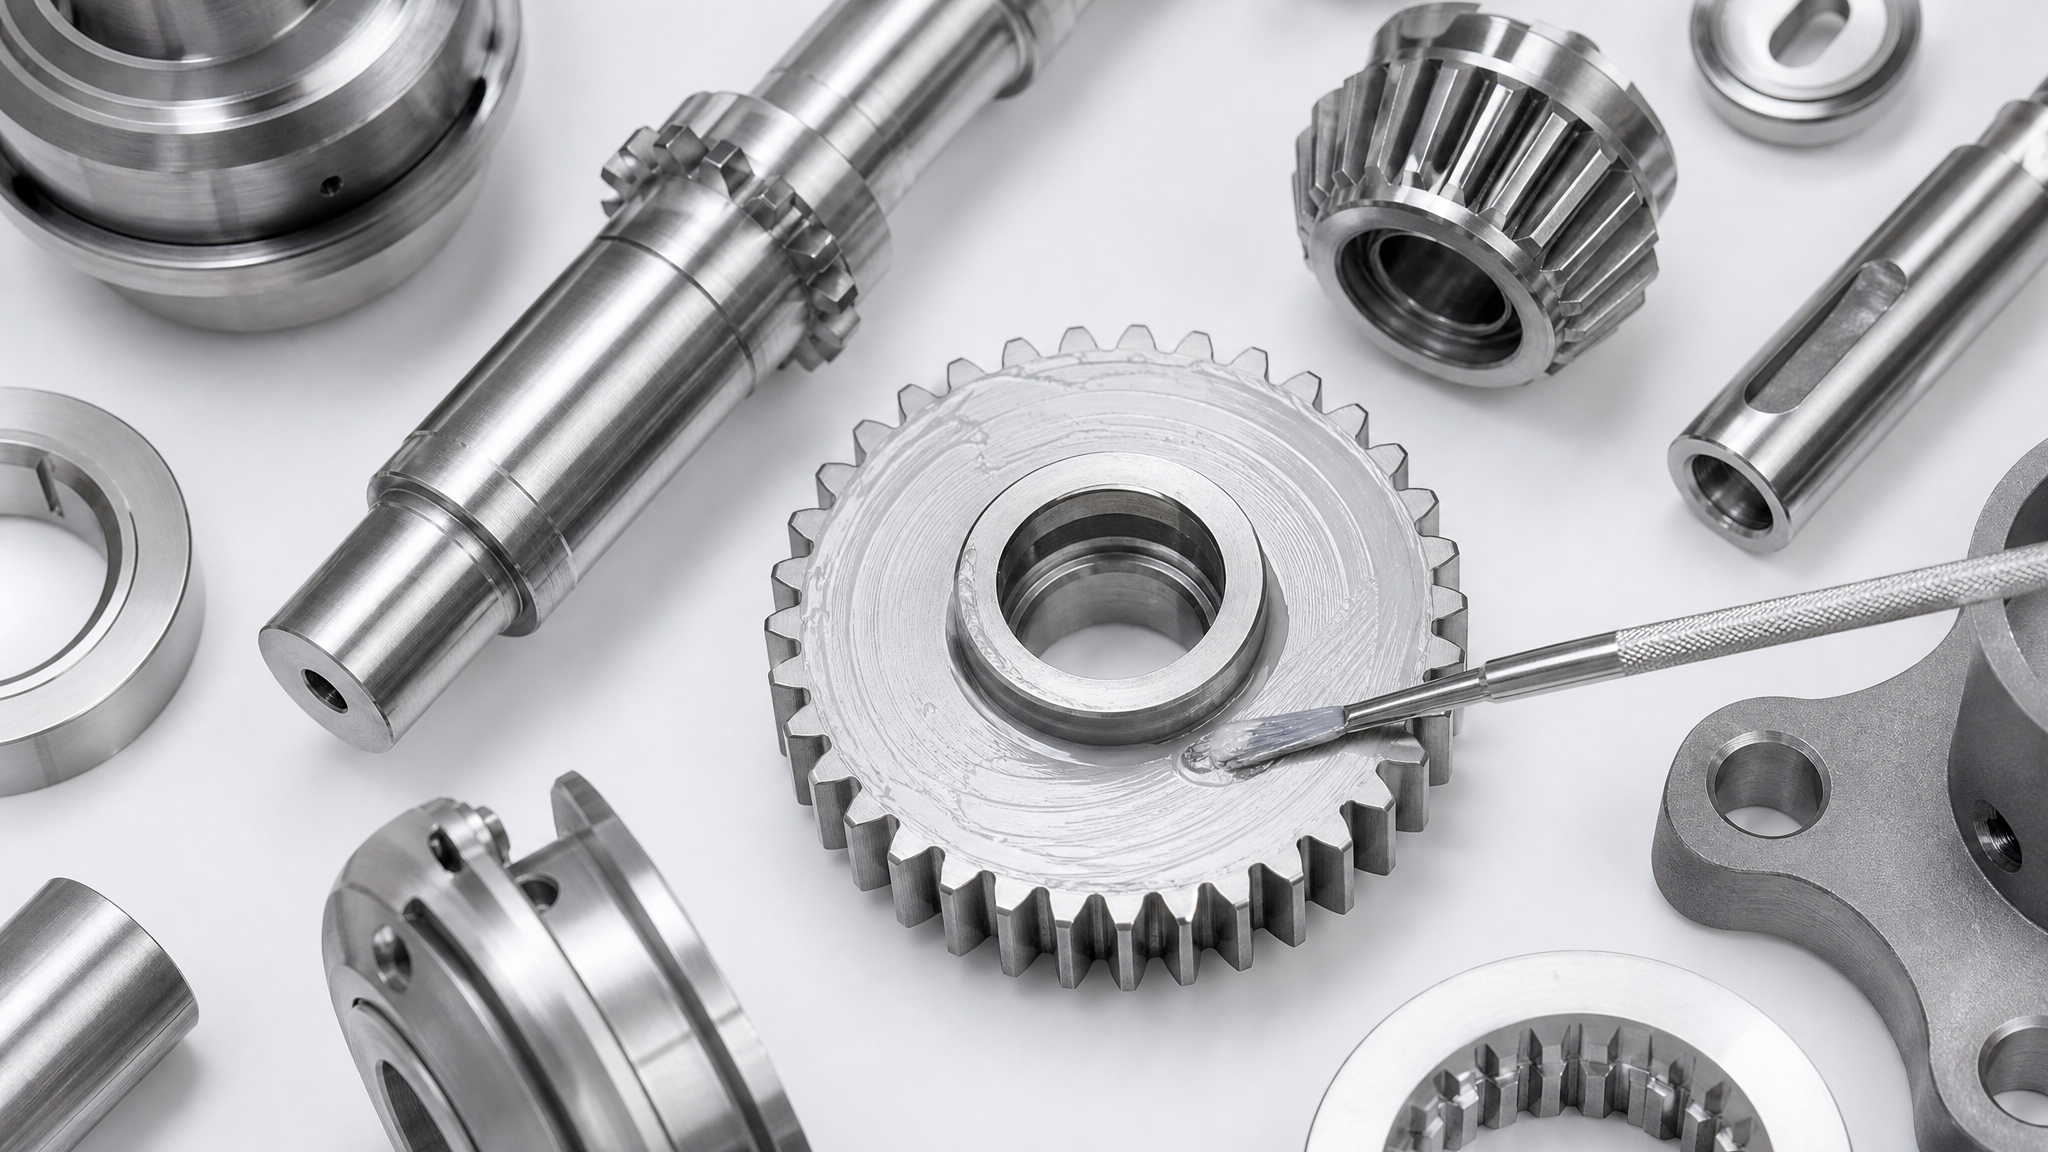
Твердое покрытие образует тонкую, прочно сцепленную с поверхностью пленку, которая не стекает и не вытесняется из зазора при вибрации - это главное преимущество для упаковочного оборудования, где вибрационные нагрузки велики.
Методы нанесения включают распыление, кисточку или погружение в зависимости от конструкции детали и размеров рабочей поверхности. После нанесения покрытие проходит процесс полимеризации пищевых покрытий - обычно это сушка при комнатной температуре или нагрев в диапазоне 50–100 °C, чтобы достичь полной адгезии (прочности сцепления с подложкой) и однородности слоя.
Критичный момент: излишки покрытия нельзя протирать чистой тряпкой после нанесения, как это часто делают со смазкой. Твердосмазочное покрытие образует единую оболочку, и попытка его стереть приведет к нарушению целостности и отслаиванию на краях. Лишний материал удаляют перед окончательной полимеризацией либо оставляют как есть - в зависимости от спецификации производителя покрытия. Для деталей, близких к продуктовому потоку, нужно особенно тщательно следить за ровностью нанесения, чтобы исключить острые выступы, которые могут отломиться.
Для узлов трения упаковочного оборудования, работающих в условиях высоких температур и контакта с маслами или кислотными средами, рекомендуется использовать твердосмазочные покрытия, стойкие к химическому воздействию и обладающие расширенным температурным диапазоном. Полимеризация такого материала требует соблюдения рекомендуемых режимов температуры и влажности.
На что смотреть в паспорте материала и как избежать ошибок при выборе
Паспорт безопасности материала (Safety Data Sheet, SDS) - это ключевой документ, на котором закупщик должен проверить наличие пищевого допуска, диапазон рабочих температур, совместимость с материалами упаковки и остальные критические параметры.
Главные пункты для проверки:
Пищевой допуск и реестр: указано ли конкретное обозначение (NSF H1, NSF 3H), включен ли материал в White Book NSF или реестр Роспотребнадзора, когда истекает сертификат.
Коэффициент трения: для антифрикционных покрытий обычно указывается коэффициент относительно стали или углепластика; значение 0,05–0,15 считается хорошим для упаковочного оборудования.
Адгезия: выражается в МПа или баллах по системе оценки (часто 4–5 баллов означает отличное сцепление); низкая адгезия приведет к отслаиванию под вибрацией.
Диапазон рабочих температур: для упаковочного оборудования пищевого назначения обычно требуется -10 до +80 °C, но конкретное значение зависит от узла.
Стойкость к жидкостям: совместимость с водой, маслами, санитарными дезинфицирующими растворами (важно проверить, что покрытие не растворяется или не набухает).
Толщина сухого слоя: указывается в микронах (мкм); типичная толщина 10–50 мкм для упаковочного оборудования, где нужно минимизировать риск отслаивания.
Частые ошибки:
Путаница между пищевым допуском и общей «пищевой безопасностью»: просто отсутствие токсичных веществ не означает наличие сертификата NSF.
Игнорирование российских требований: некоторые закупщики ориентируются только на западные сертификаты, забывая о необходимости разрешения Роспотребнадзора.
Выбор покрытия по цене без учета температурного диапазона: дешевое покрытие может потерять свойства при +60 °C, а тяжелое оборудование требует запаса.
Отсутствие проверки адгезии: покрытие с плохой прочностью сцепления будет крошиться при первой же вибрации.
Перед закупкой рекомендуется запросить у поставщика полный пакет документов: паспорт безопасности на русском языке, сертификат пищевого допуска (оригинал или нотариальную копию) и технический регламент нанесения.
Когда выбирать антифрикционное покрытие, а когда смазку или другое решение
Выбор между твердосмазочным покрытием, пластичной смазкой и другими средствами скольжения зависит от характера контакта, условий трения и возможности изоляции узла от пищи.
Антифрикционное твердосмазочное покрытие оптимально для:
Узлов с высокой вибрацией, где смазка вытесняется или высыхает за счет центробежных сил.
Деталей, требующих минимального обслуживания - покрытие наносится один раз при производстве и не требует переподачи смазки.
Поверхностей, где визуальный контроль важен: покрытие не оставляет блеска и не стекает.
Зон, близких к продуктовому потоку, где излишки смазки недопустимы.
Пластичная смазка с пищевым допуском подходит, если:
Узел отделен от пищи защитным кожухом или уплотнением.
Требуется переподача смазки через централизованную систему смазки (например, для подшипников редуктора).
Рабочие температуры низкие (ниже 60 °C), и адгезия не критична.
Когда можно обойтись без пищевого допуска:
Если узел полностью изолирован от пищи многослойным кожухом и герметичным уплотнением; контакт физически невозможен.
Для питающих механизмов, расположенных на входе в упаковочную машину, задолго до контакта с готовой упаковкой.
На практике часто используется комбинация: твердосмазочное покрытие на контактирующих или близких к продукту направляющих, а пластичная смазка - на защищенных узлах привода.
Часто задаваемые вопросы
Почему H1 не подходит для прямого контакта с пищей?
NSF H1 разработан для материалов, которые могут иметь только случайное, технически неизбежное попадание в пищу - например, при разгерметизации. При таком контакте допустимое содержание материала не превышает 10 ppm (0,001% по массе). Для прямого и постоянного контакта используется NSF 3H, требования к которому намного жестче. Выбор неправильной категории означает, что материал не прошел испытания на токсичность для сценария постоянного контакта.
Можно ли использовать обычную смазку на упаковочном оборудовании, если машина закрыта кожухом?
Если узел полностью изолирован герметичным кожухом и уплотнением, то теоретически контакт с пищей исключен. Однако если при сервисе машины техник разберет узел или кожух пришлось снять для ремонта, в продукт может попасть материал обычной смазки. Поэтому рекомендуется всегда использовать материалы с пищевым допуском - это подстраховка и упрощает документооборот для пищевого предприятия.
Как проверить, включено ли покрытие в реестр Роспотребнадзора?
На сайте Роспотребнадзора (или через прямой запрос в региональное управление) можно получить Федеральный реестр компонентов, допущенных для контакта с пищей. Название компонента или код материала следует искать в этом реестре. Альтернативно, поставщик материала должен предоставить сертификат с номером и датой включения в реестр. Полагаться только на наличие NSF H1 недостаточно.
Какой коэффициент трения считается хорошим для антифрикционного покрытия?
Для упаковочного оборудования типичный диапазон -0,05–0,15 в зависимости от материала пары трения (сталь, композит, пластик). Коэффициент 0,05–0,08 считается отличным для высокоскоростных узлов, 0,1–0,15 - приемлемым для средних нагрузок. Конкретное значение указывается в паспорте материала; при выборе нужно убедиться, что оно соответствует режиму работы вашего узла.
Может ли антифрикционное покрытие улучшить все свойства детали?
Нет. Покрытие снижает трение и защищает от износа, но не улучшает коррозионную стойкость основного металла, не компенсирует плохую геометрию детали и не делает некачественное основание прочнее. Покрытие - это вспомогательный слой, который работает только в сочетании с грамотной конструкцией узла и выбором подходящего материала основной детали.
Заключение
Антифрикционное покрытие с пищевым допуском - это не просто слой материала, а результат комплексной инженерной работы. Выбор категории допуска (H1 против 3H), соответствие российским нормативам, правильное нанесение и контроль адгезии определяют, будет ли покрытие надежно работать и удовлетворять требованиям безопасности. Ошибка в выборе допуска или игнорирование требований ТР ТС 030/2012 может привести к отказу в сертификации оборудования или, в худшем случае, к попаданию чужеродного материала в пищевой продукт.
При подборе материала для упаковочного оборудования сверяйтесь со спецификацией узла (температурный диапазон, характер контакта с пищей, вибрационные нагрузки), запрашивайте полный пакет документов у поставщика и уточняйте наличие материала в реестрах как NSF, так и российских органов. Такой подход минимизирует риски и гарантирует, что машина будет соответствовать требованиям рынка и регуляторов.