Нержавеющая сталь AISI 304 и AISI 313 - стандартные материалы для сопрягаемых деталей в пищевой промышленности, фармацевтике и химическом машиностроении. Однако гладкая поверхность нержавейки создает парадокс: она одновременно устойчива к коррозии и плохо воспринимает адгезию покрытия. Антифрикционные твердосмазочные покрытия на такой основе требуют специальной подготовки поверхностей под покрытие, которая напрямую влияет на ресурс и надежность узла. Качество предварительной подготовки определяет не только прочность сцепления материала с основой, но и стабильность трибологических характеристик при циклических нагрузках и рабочих температурах.
Эта статья раскрывает критические этапы подготовки нержавеющей стали перед нанесением антифрикционного покрытия: от обезжиривания и механической активации до выбора способа нанесения и контроля толщины слоя. Материал адресован техническим специалистам, инженерам и закупщикам, отвечающим за выбор и реализацию технологии.
Почему подготовка поверхностей под покрытия определяет успех
Адгезия - способность покрытия удерживаться на подложке - зависит в первую очередь не от качества самого материала покрытия, а от состояния поверхности, на которую оно наносится.
На нержавеющей стали AISI 304 и AISI 313 эта зависимость еще более острая, чем на обычной углеродистой стали. Дело в том, что нержавейка имеет тонкий оксидный слой, который делает ее химически инертной и одновременно затрудняет механическое "зацепление" покрытия.
Качество предварительной подготовки напрямую влияет на срок службы антифрикционного покрытия. Если поверхность содержит даже микроскопический масляный след или не активирована механически, молекулы покрытия не проникают в микронеровности подложки и держатся лишь поверхностно. При циклических нагрузках, фреттинге или изменении температуры такое покрытие начинает отслаиваться локально, обнажая основу и разрушая защитный слой. На нержавеющей стали эффект особенно заметен в пищевой промышленности, где помимо трения действуют влажность и санитарные среды.
Таким образом, подготовка - это не "косметический" этап перед нанесением, а инженерная операция, от которой зависит достижение заявленных параметров трения, долговечности и коррозионной стойкости узла.
Обезжиривание как первый и обязательный шаг
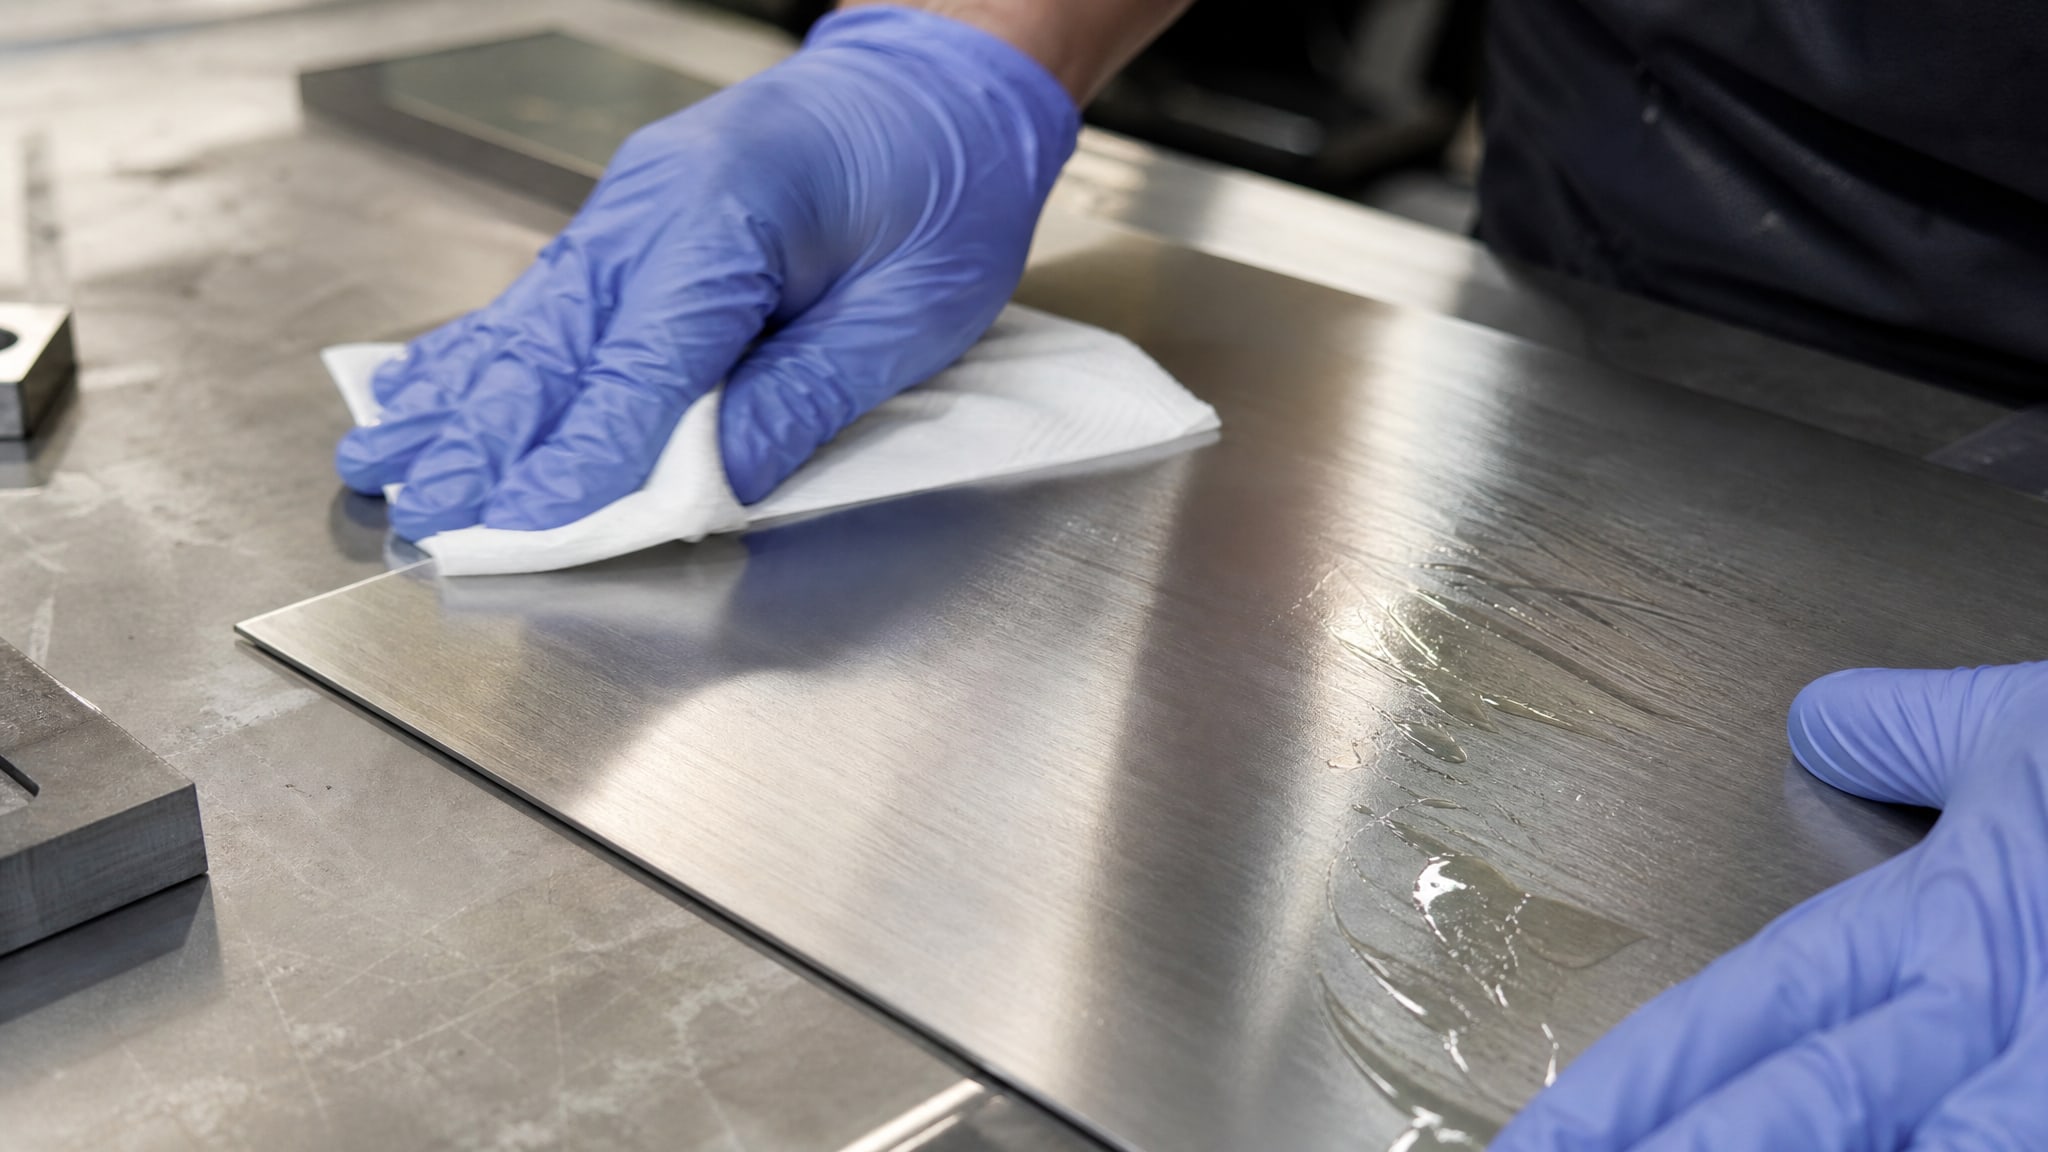
Любой металлический предмет на производстве или при хранении накапливает жировые загрязнения: остатки смазочных масел от обработки, органические пленки от пота и контакта с руками, пыль, смешанная с влагой.
На нержавеющей стали эти загрязнения "видны" меньше (в отличие от углеродистой стали, которая темнеет), но они присутствуют и действуют так же разрушительно для адгезии.
Обезжиривание выполняют растворителем, который полностью испаряется и не оставляет химических следов на поверхности. Промывку необходимо повторять свежей порцией растворителя до полного удаления жира, а не ограничиваться одной салфеткой. После обезжиривания поверхность нельзя трогать руками - достаточно одного прикосновения, чтобы занести тонкую жировую пленку, которая нарушит последующие этапы.
| Этап | Операция | Назначение |
|---|
| 1 | Обезжиривание (первая промывка) | Удаление видимых масляных отложений |
| 2 | Обезжиривание (повторная промывка) | Удаление остаточных жировых пленок |
| 3 | Высушивание | Испарение растворителя и влаги |
| 4 | Защита от загрязнения | Запрет на контакт руками до подготовки поверхности |
После обезжиривания деталь готовится к механической активации в течение короткого времени - длительное хранение на открытом воздухе приводит к новому загрязнению и окислению.
Механическая активация поверхности: пескоструйная обработка
После обезжиривания на нержавеющей стали необходимо провести механическую активацию, то есть увеличить шероховатость поверхности.
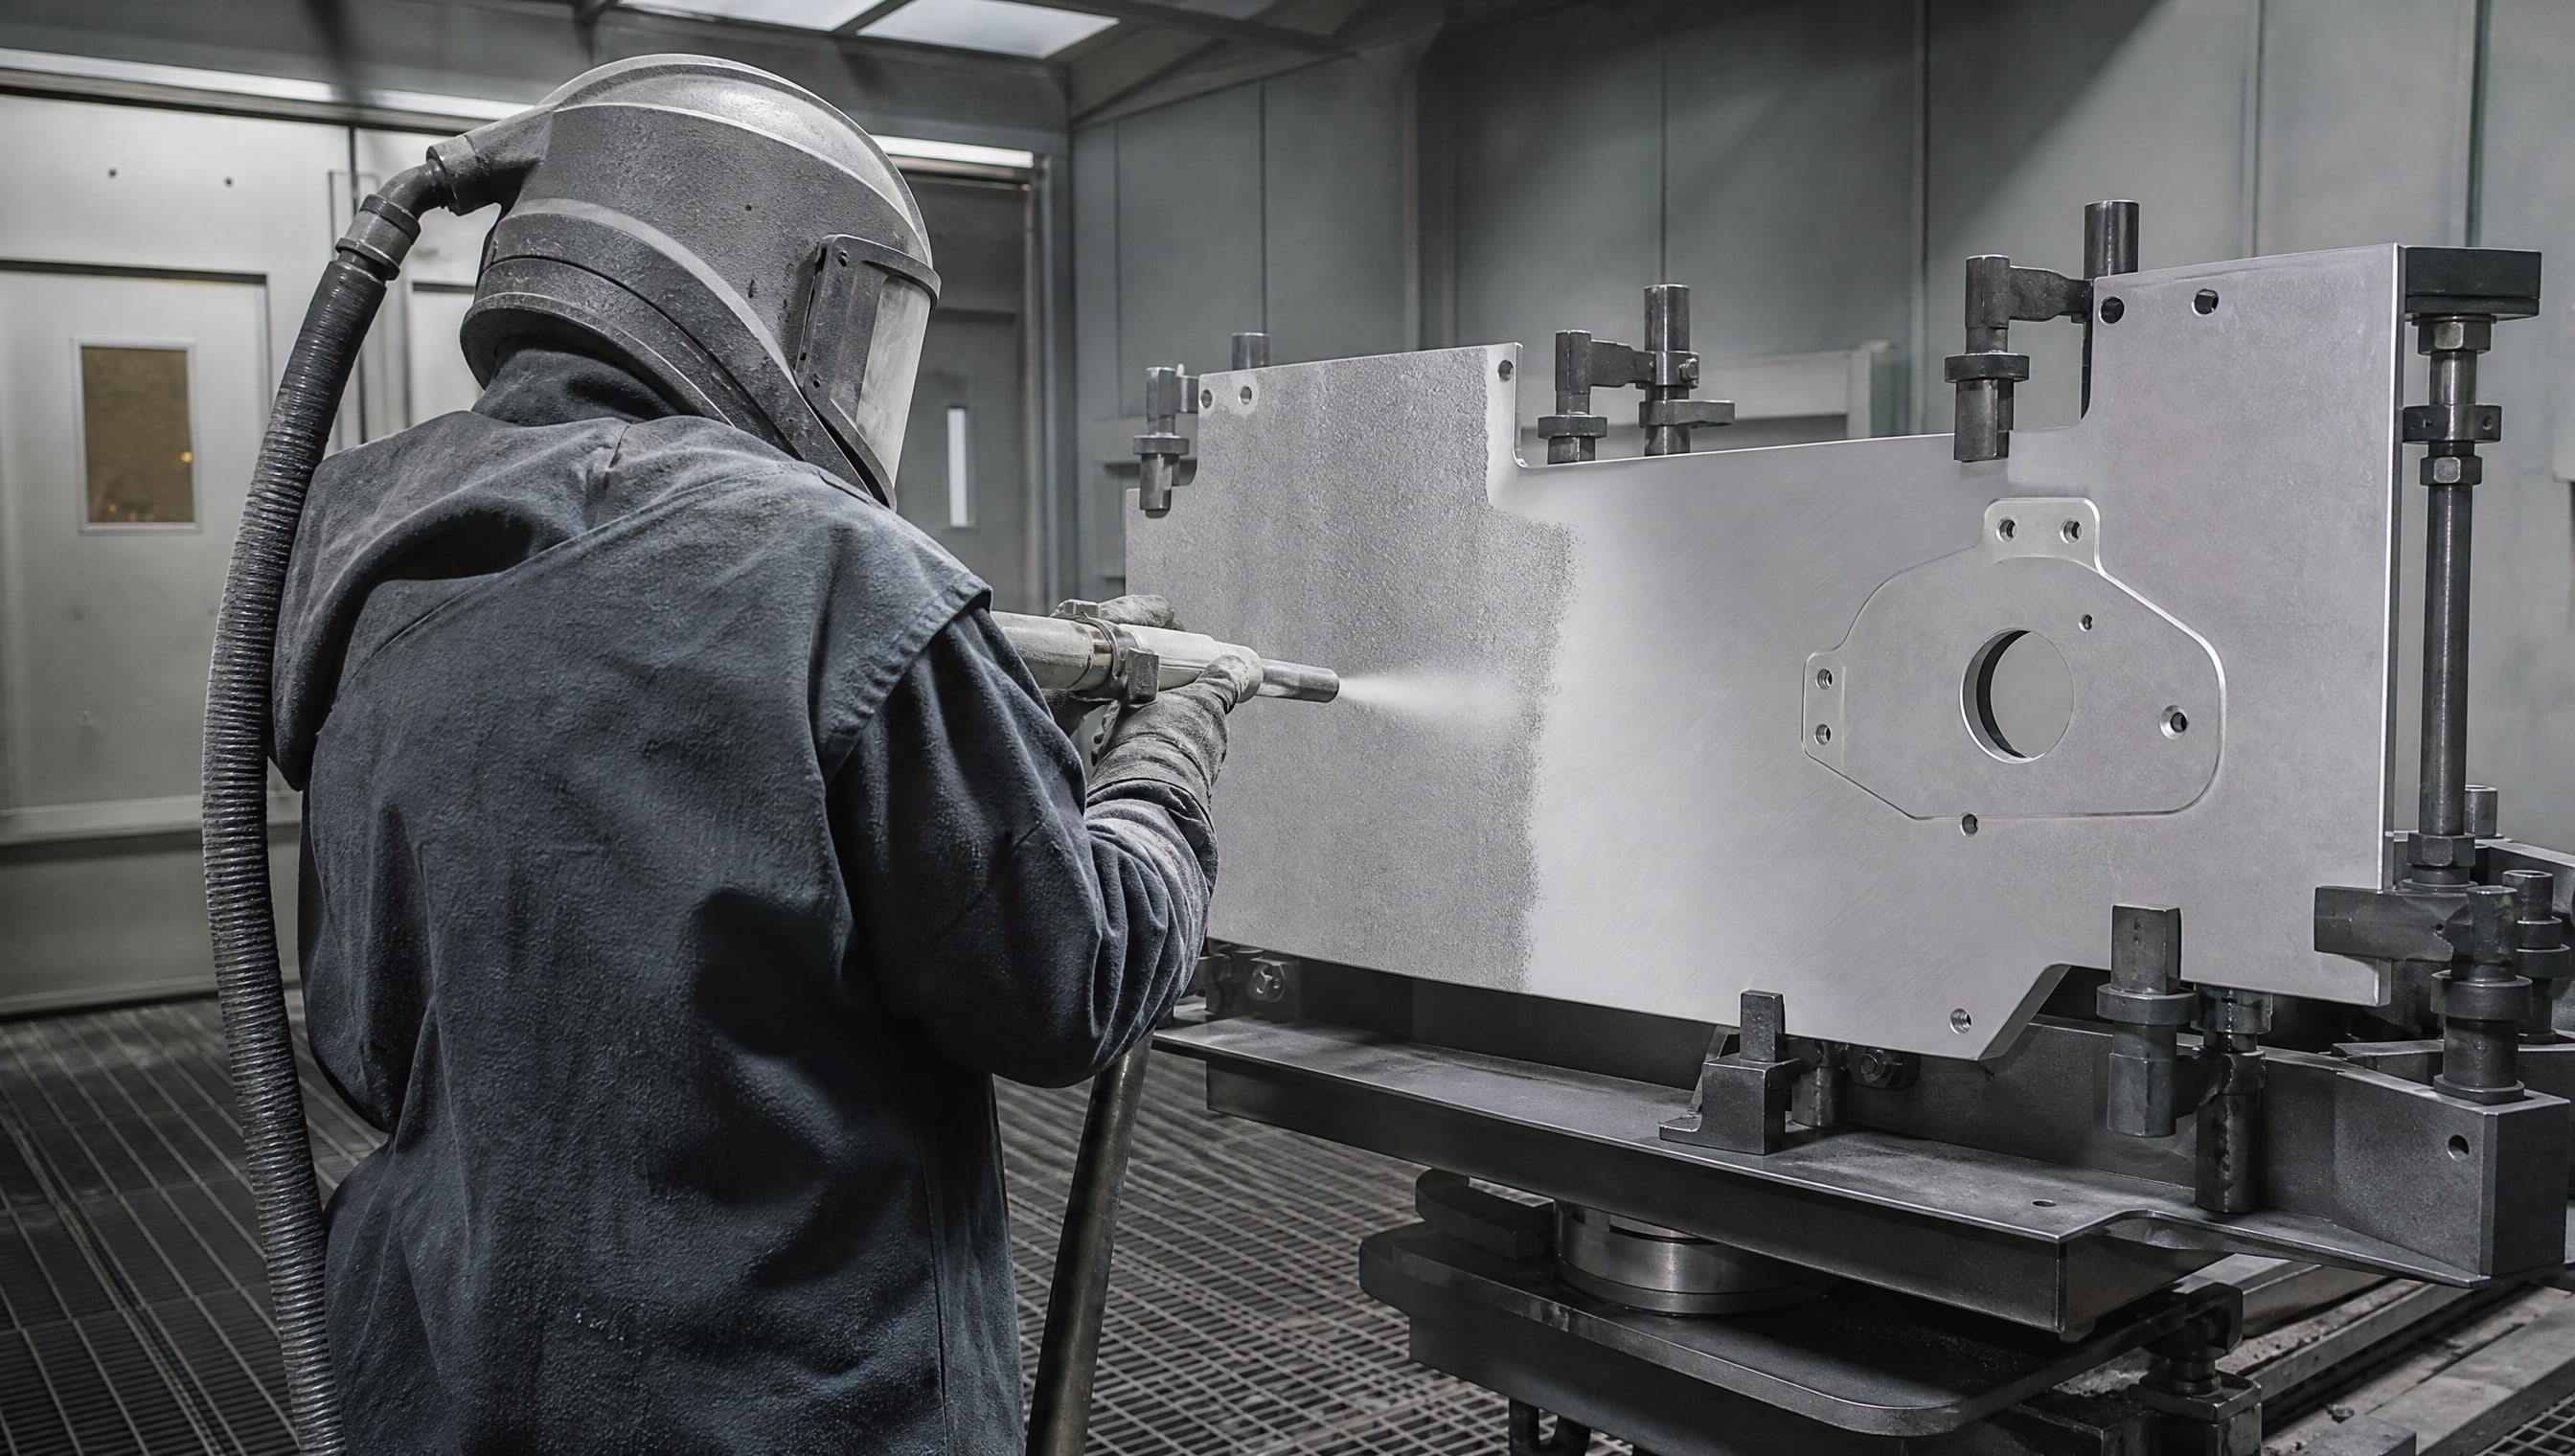
Это критично именно для нержавейки, так как ее гладкий оксидный слой плохо воспринимает прилипание покрытия.
Пескоструйная обработка окисью алюминия или литой стальной дробью (зерно около 55 мкм) поднимает параметр шероховатости Ra до 0,5–1,0 мкм. На такой микрошероховатой поверхности покрытие получает множество "замков" в виде микронеровностей, в которые проникают молекулы материала и связующего. Это увеличивает истинную площадь контакта и многократно повышает прочность сцепления.
Важно, что зерно абразива должно быть отобрано правильно: слишком крупное (>100 мкм) создаст неконтролируемые выемки и ослабит тонкие участки детали; слишком мелкое (<20 мкм) не обеспечит нужную активацию. Оптимальный размер ~55 мкм подтвержден многолетней практикой на производствах.
После пескоструйной обработки возникает новая микродеталь: поверхность необходимо очистить от абразивной пыли сжатым воздухом, а затем повторно обезжирить - пескоструйная пыль и влага въедаются в шероховатую поверхность. Только после второго цикла обезжиривания и полной высушки деталь готова к нанесению покрытия.
Выбор способа нанесения в зависимости от габаритов и геометрии
Антифрикционные покрытия наносят четырьмя основными способами: распыление, погружение, ручное нанесение (кисть, валик) и трафаретная печать.
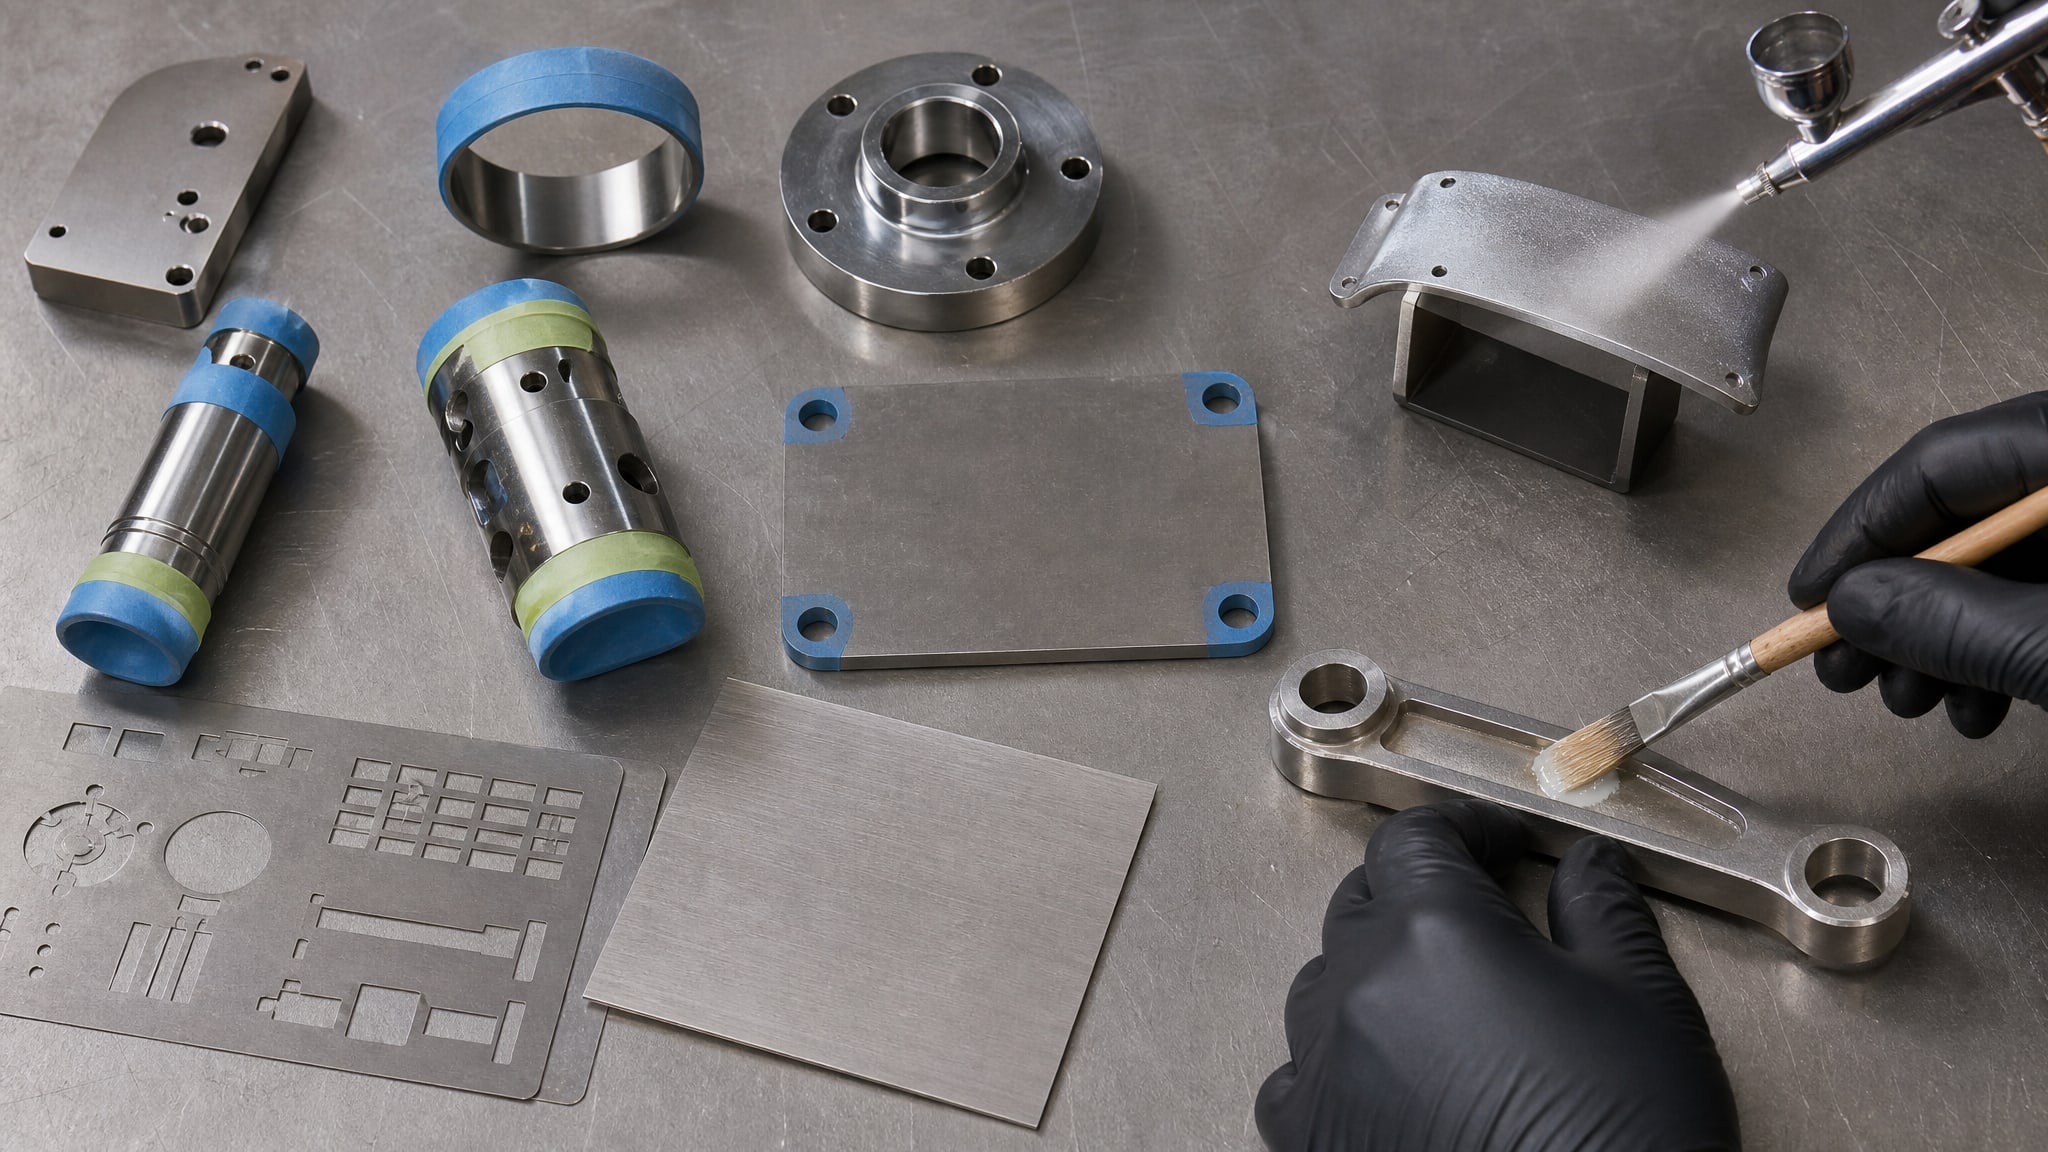
Каждый метод имеет свои требования к подготовке поверхности и дает разную равномерность слоя.
Распыление применяют для деталей среднего и большого размера с открытыми поверхностями (направляющие, штоки, столы). Для распыления используют сопло 0,8 мм и давление 2–5 бар; между слоями материал сохнет 2–3 часа при комнатной температуре. Критическое требование: сжатый воздух должен быть абсолютно сухим и без масла. Масло в воздушной магистрали ухудшает адгезию и приводит к неравномерному распределению капель. Перед распылением материал тщательно перемешивают 30–40 минут вручную до однородного состояния - недостаточное перемешивание ведет к расслаиванию компонентов и нестабильным трибологическим свойствам.
Погружение подходит для малых деталей, сложных геометрий и внутренних поверхностей (отверстия, пазы). При погружении деталь полностью опускается в емкость с материалом покрытия, затем вынимается и дается стекать избыток. Метод обеспечивает перекрытие сложных геометрий, но требует контроля толщины, так как она зависит от вязкости материала и времени стекания.
Ручное нанесение (кисть, валик) применяют для локальных участков, ремонта или когда распыление невозможно. Здесь качество зависит от навыков оператора и требует тщательного выравнивания слоя.
Выбор способа должен исходить из принципа: поверхность должна быть одинаково подготовлена независимо от метода нанесения. Обезжиривание, пескоструйная обработка и повторная промывка - неизменная последовательность для всех способов. Отличается только процедура самого нанесения и режимы сушки.
Толщина слоя, отверждение и контроль качества
Типовая рекомендуемая толщина сухой пленки антифрикционного покрытия составляет 5–20 мкм.
Эта узкая полоса обусловлена компромиссом между свойствами: слишком тонкий слой (<5 мкм) не перекрывает микронеровности и "протирается" при первом же движении; слишком толстый (>25 мкм) может потерять эластичность, начать отслаиваться и повысить коэффициент трения.
Толщина покрытия должна заведомо превышать высоту микронеровностей сопрягаемых поверхностей. Если деталь работает в условиях высокого давления, вибрации или при наличии абразивных частиц в среде, слой подбирают в верхней части диапазона (15–20 мкм); при мягких условиях возможна минимальная толщина (5–8 мкм).
После нанесения материал покрытия отверждается за счет испарения растворителя и полимеризации связующего компонента. Отверждение может идти при комнатной температуре или ускорено нагревом. При комнатной температуре процесс занимает сутки и дольше; при нагреве (60–80 °C) он сокращается до нескольких часов. Для деталей, которые будут работать при повышенных температурах, могут применяться специальные режимы термоотверждения.
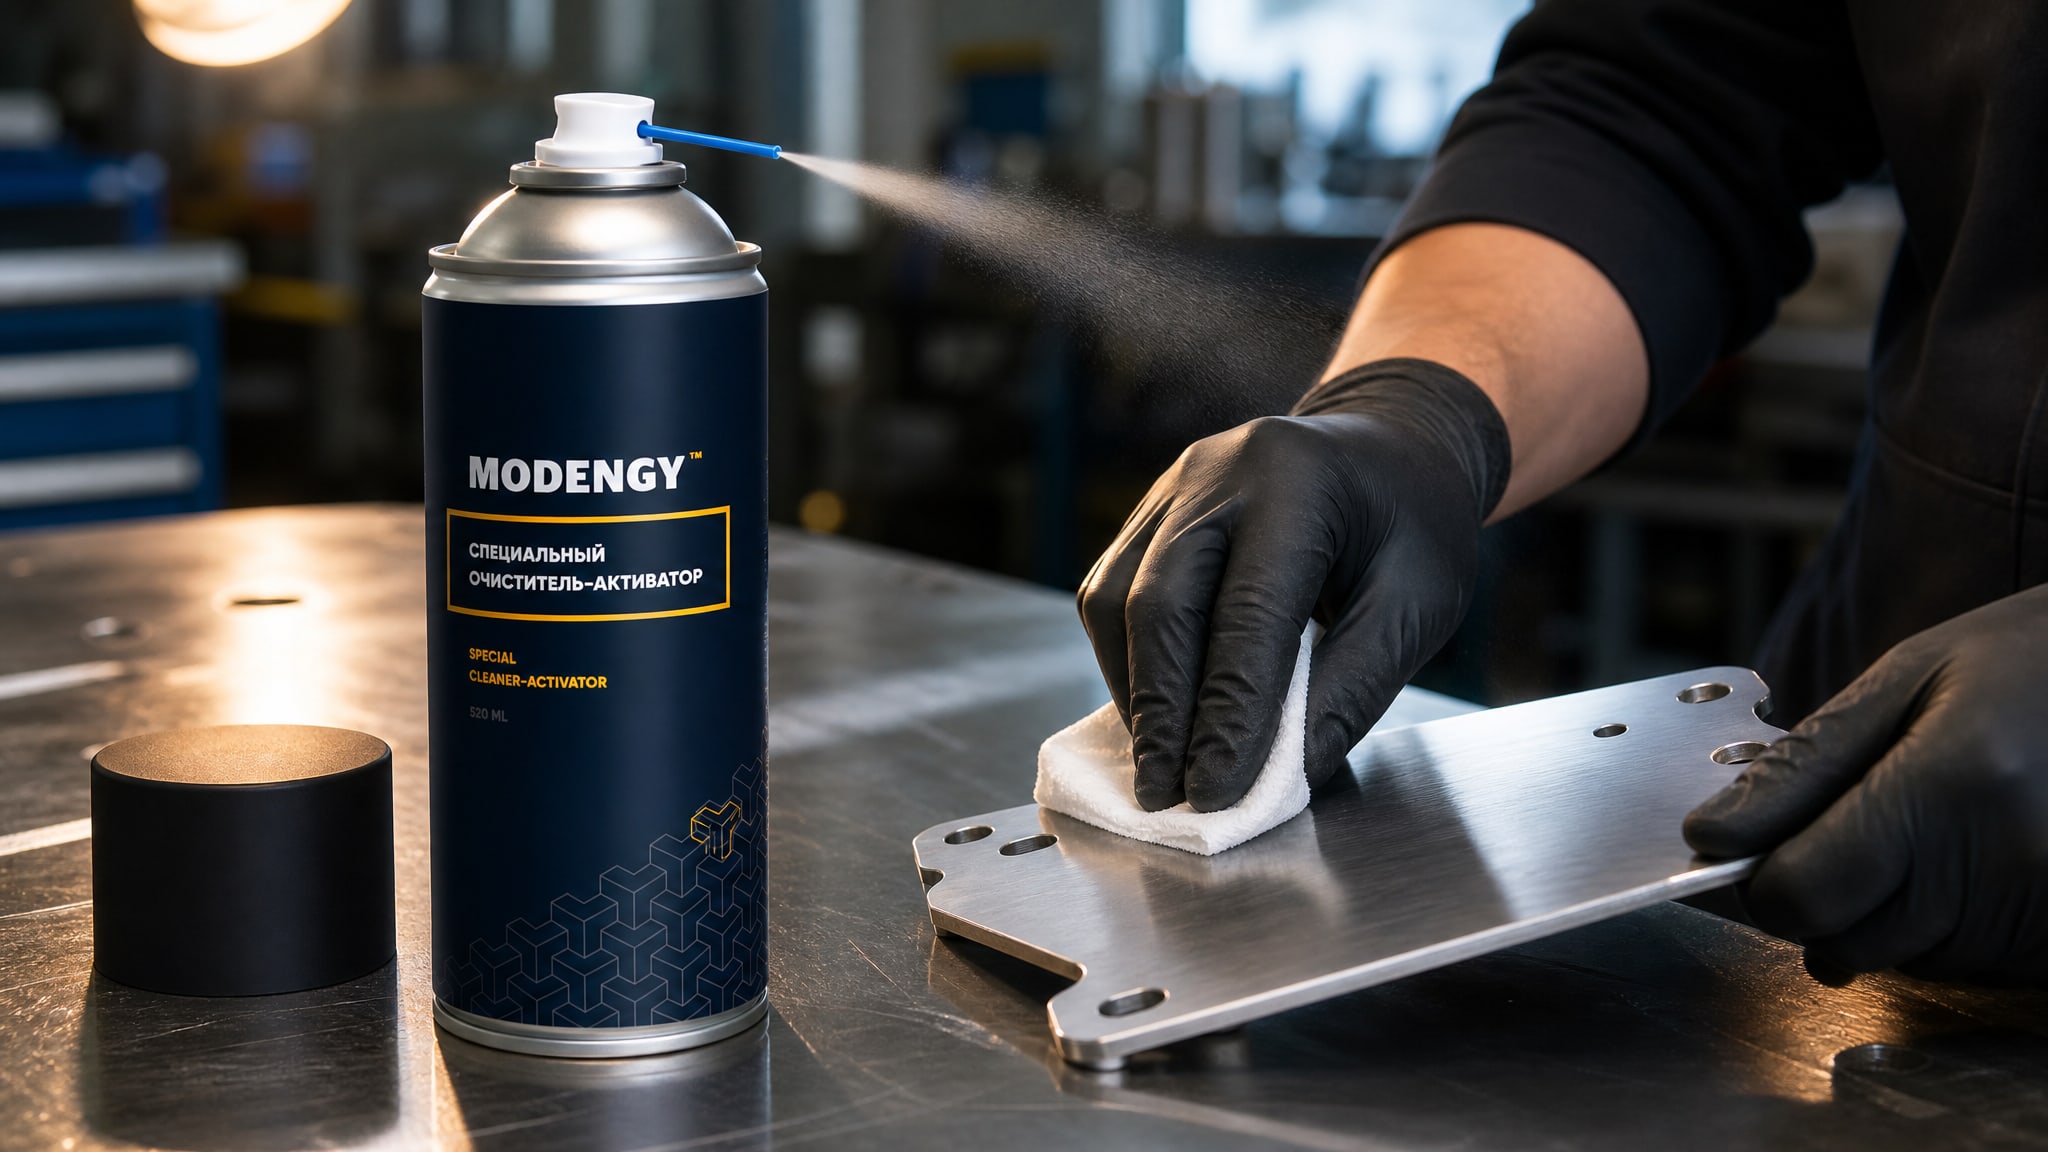
На нержавеющей стали AISI 304 и AISI 313 часто требуется дополнительная активация поверхности перед нанесением, особенно если между финишной очисткой и нанесением прошло несколько часов. MODENGY Очиститель-активатор специально разработан для финишной очистки нержавеющих поверхностей перед нанесением антифрикционного покрытия, обеспечивая стабильную адгезию даже при длительном хранении предварительно подготовленных деталей. Это позволяет избежать переделки и ускорить цикл производства.
Для проверки адгезии на практике применяют метод сеточки (кросс-хатч тест): на высохшее покрытие наносят сетку параллельных линий, затем проверяют, не отслаивается ли материал по этим линиям. На нержавеющей стали сеточка должна оставаться без отслоений - это признак хорошей подготовки поверхности.
Частые ошибки при подготовке и нанесении
Первая ошибка: пропуск пескоструйной обработки и попытка нанести покрытие сразу после химического обезжиривания.
На гладкой нержавейке адгезия будет недостаточной, и при первом же движении деталей слой поползет и отслоится. Эта ошибка особенно дорогостоящая в сборке, когда брак обнаруживается только при тестировании или под нагрузкой.
Вторая ошибка: недостаточное перемешивание материала перед нанесением. Антифрикционные покрытия содержат твердые частицы смазочного материала (MoS2, графит, ПТФЭ), которые оседают в дне емкости. Если перемешивание занимает меньше 20–30 минут, верхние слои материала остаются обедненными твердыми компонентами, и покрытие теряет антифрикционные свойства.
Третья ошибка: нанесение в условиях грязного сжатого воздуха или при влажности выше 80%. Масло и вода в воздухе создают барьер между материалом и подложкой. При распылении это приводит к потекам и неравномерности; при сушке слой может не затвердеть полностью.
Четвертая ошибка: превышение максимальной толщины слоя в надежде получить "больше смазки". Толстый слой начинает трескаться при отверждении из-за внутренних напряжений, а впоследствии отслаивается кусками. На нержавеющей стали этот эффект еще заметнее, так как гладкая основа не препятствует отслаиванию.
Пятая ошибка: контакт деталей руками после пескоструйной обработки. Достаточно одного прикосновения, чтобы занести жировую пленку, которая нарушит адгезию.
Требования к условиям окружающей среды и хранению
Нанесение антифрикционных покрытий на нержавеющую сталь требует соблюдения микроклиматических условий.
Относительная влажность воздуха должна быть не выше 80%; при более высокой влажности влага конденсируется на охлажденной детали и препятствует адгезии. Оптимальный диапазон: 50–70% при температуре 18–25 °C.
Сжатый воздух, используемый при распылении, обязательно должен быть осушен через осушитель (рефрижераторный или адсорбционный) и пройти фильтр с сеткой не менее 10 мкм. Даже небольшое количество масла или воды, попавшее на деталь перед нанесением, критично нарушает адгезию.
После подготовки поверхности и до нанесения покрытия время хранения не должно превышать 4–8 часов. Если время прошло - рекомендуется повторить обезжиривание и при необходимости легкую абразивную обработку.
Часто задаваемые вопросы
Достаточно ли одного обезжиривания перед нанесением покрытия на нержавейку?
Нет. Одна промывка растворителем удаляет видимые жирные отложения, но микротонкий жировой слой остается. Рекомендуется повторная промывка свежей порцией растворителя до полного удаления жира. После обезжиривания деталь сушат и избегают контакта с руками. На нержавеющей стали, где адгезия от природы ниже, даже микроскопический масляный след критичен для качества покрытия.
Можно ли наносить антифрикционное покрытие в цехе, где работают другие производства?
При прочих равных - лучше избежать. Пыль, масляные аэрозоли и влага в воздухе цеха оседают на поверхность детали и нарушают адгезию. Если нанесение проводится в цехе, нужна локальная вентиляция, защита деталей от пыли и чистый осушенный воздух при распылении. Золотой стандарт - отдельная окрасочная кабина с рециркуляцией воздуха и фильтрацией.
Чем отличается подготовка AISI 304 от подготовки других нержавеющих сталей?
Основные различия минимальны. AISI 304 и AISI 313 имеют сходный оксидный слой и похожую гладкость поверхности. Обе требуют обезжиривания и пескоструйной обработки с параметрами Ra 0,5–1,0 мкм. Если на AISI 313 работают при особенно высоких температурах, могут потребоваться более толстые слои покрытия или специальные материалы с термоустойчивостью.
Какая толщина покрытия оптимальна для направляющих скольжения?
Для направляющих, где требуется длительный срок службы и стабильный коэффициент трения, рекомендуется толщина в диапазоне 10–15 мкм. Этот диапазон обеспечивает перекрытие всех микронеровностей и сохраняет гибкость слоя при изгибе детали. Слишком тонкий слой (5 мкм) при циклическом движении быстро протрется, слишком толстый (>20 мкм) может потрескаться при отверждении, особенно на нержавеющей основе с низкой адгезией.
Нужна ли повторная подготовка если между очисткой и нанесением прошло 6 часов?
Да, рекомендуется повторное обезжиривание перед нанесением. За 6 часов на выдержанной детали могут образоваться микротончайшие пленки окисления и конденсационная влага. Особенно это критично для нержавеющей стали в условиях цеха с переменной влажностью.
Заключение
Успешное нанесение антифрикционного покрытия на нержавеющую сталь AISI 304 и AISI 313 невозможно без серьезного отношения к подготовке поверхности. Последовательность этапов - обезжиривание, механическая активация пескоструйной обработкой и повторное обезжиривание - не является маркетинговым ходом, а инженерной необходимостью. На нержавейке, в отличие от углеродистой стали, гладкая поверхность оксидного слоя требует особенно тщательного "зацепления" с покрытием.
Практический следующий шаг: перед внедрением новой технологии подготовки и нанесения антифрикционных покрытий проведите пилотное испытание на образцах из вашего материала AISI 304 или AISI 313. Проверьте адгезию методом сеточки, выполните испытание на циклическое движение при максимальной нагрузке и оцените результаты. Если результаты стабильны и превосходят текущие решения, масштабируйте процесс на всю серию деталей. Одновременно установите в цехе или на участке локальную вентиляцию и систему осушки воздуха - это инвестиция, которая окупится за счет снижения брака и увеличения ресурса узлов.