Нанесение покрытия на поршни - критический этап производства и восстановления деталей двигателей внутреннего сгорания. От качества нанесения зависят адгезия слоя, его толщина, равномерность и, в конечном счете, срок службы детали и показатели трения в цилиндре. Выбор технологии, соблюдение режимов и подготовка поверхности определяют, будет ли покрытие работать эффективно или преждевременно отслаиваться.
Современные типы поршневых покрытий - от традиционного хромирования и графитовых паст до новых антифрикционных слоев и экспериментальных графеновых решений - требуют разных подходов к нанесению и отработке. В статье рассмотрены технологические режимы, сравнение методов, типовые ошибки и критерии испытаний для проверки качества покрытия.
Сравнение технологий нанесения покрытий на поршни
Существует несколько принципиально разных подходов к нанесению покрытий на детали поршневой группы.
Выбор технологии определяется размером партии, доступным оборудованием и требуемыми свойствами готового слоя.
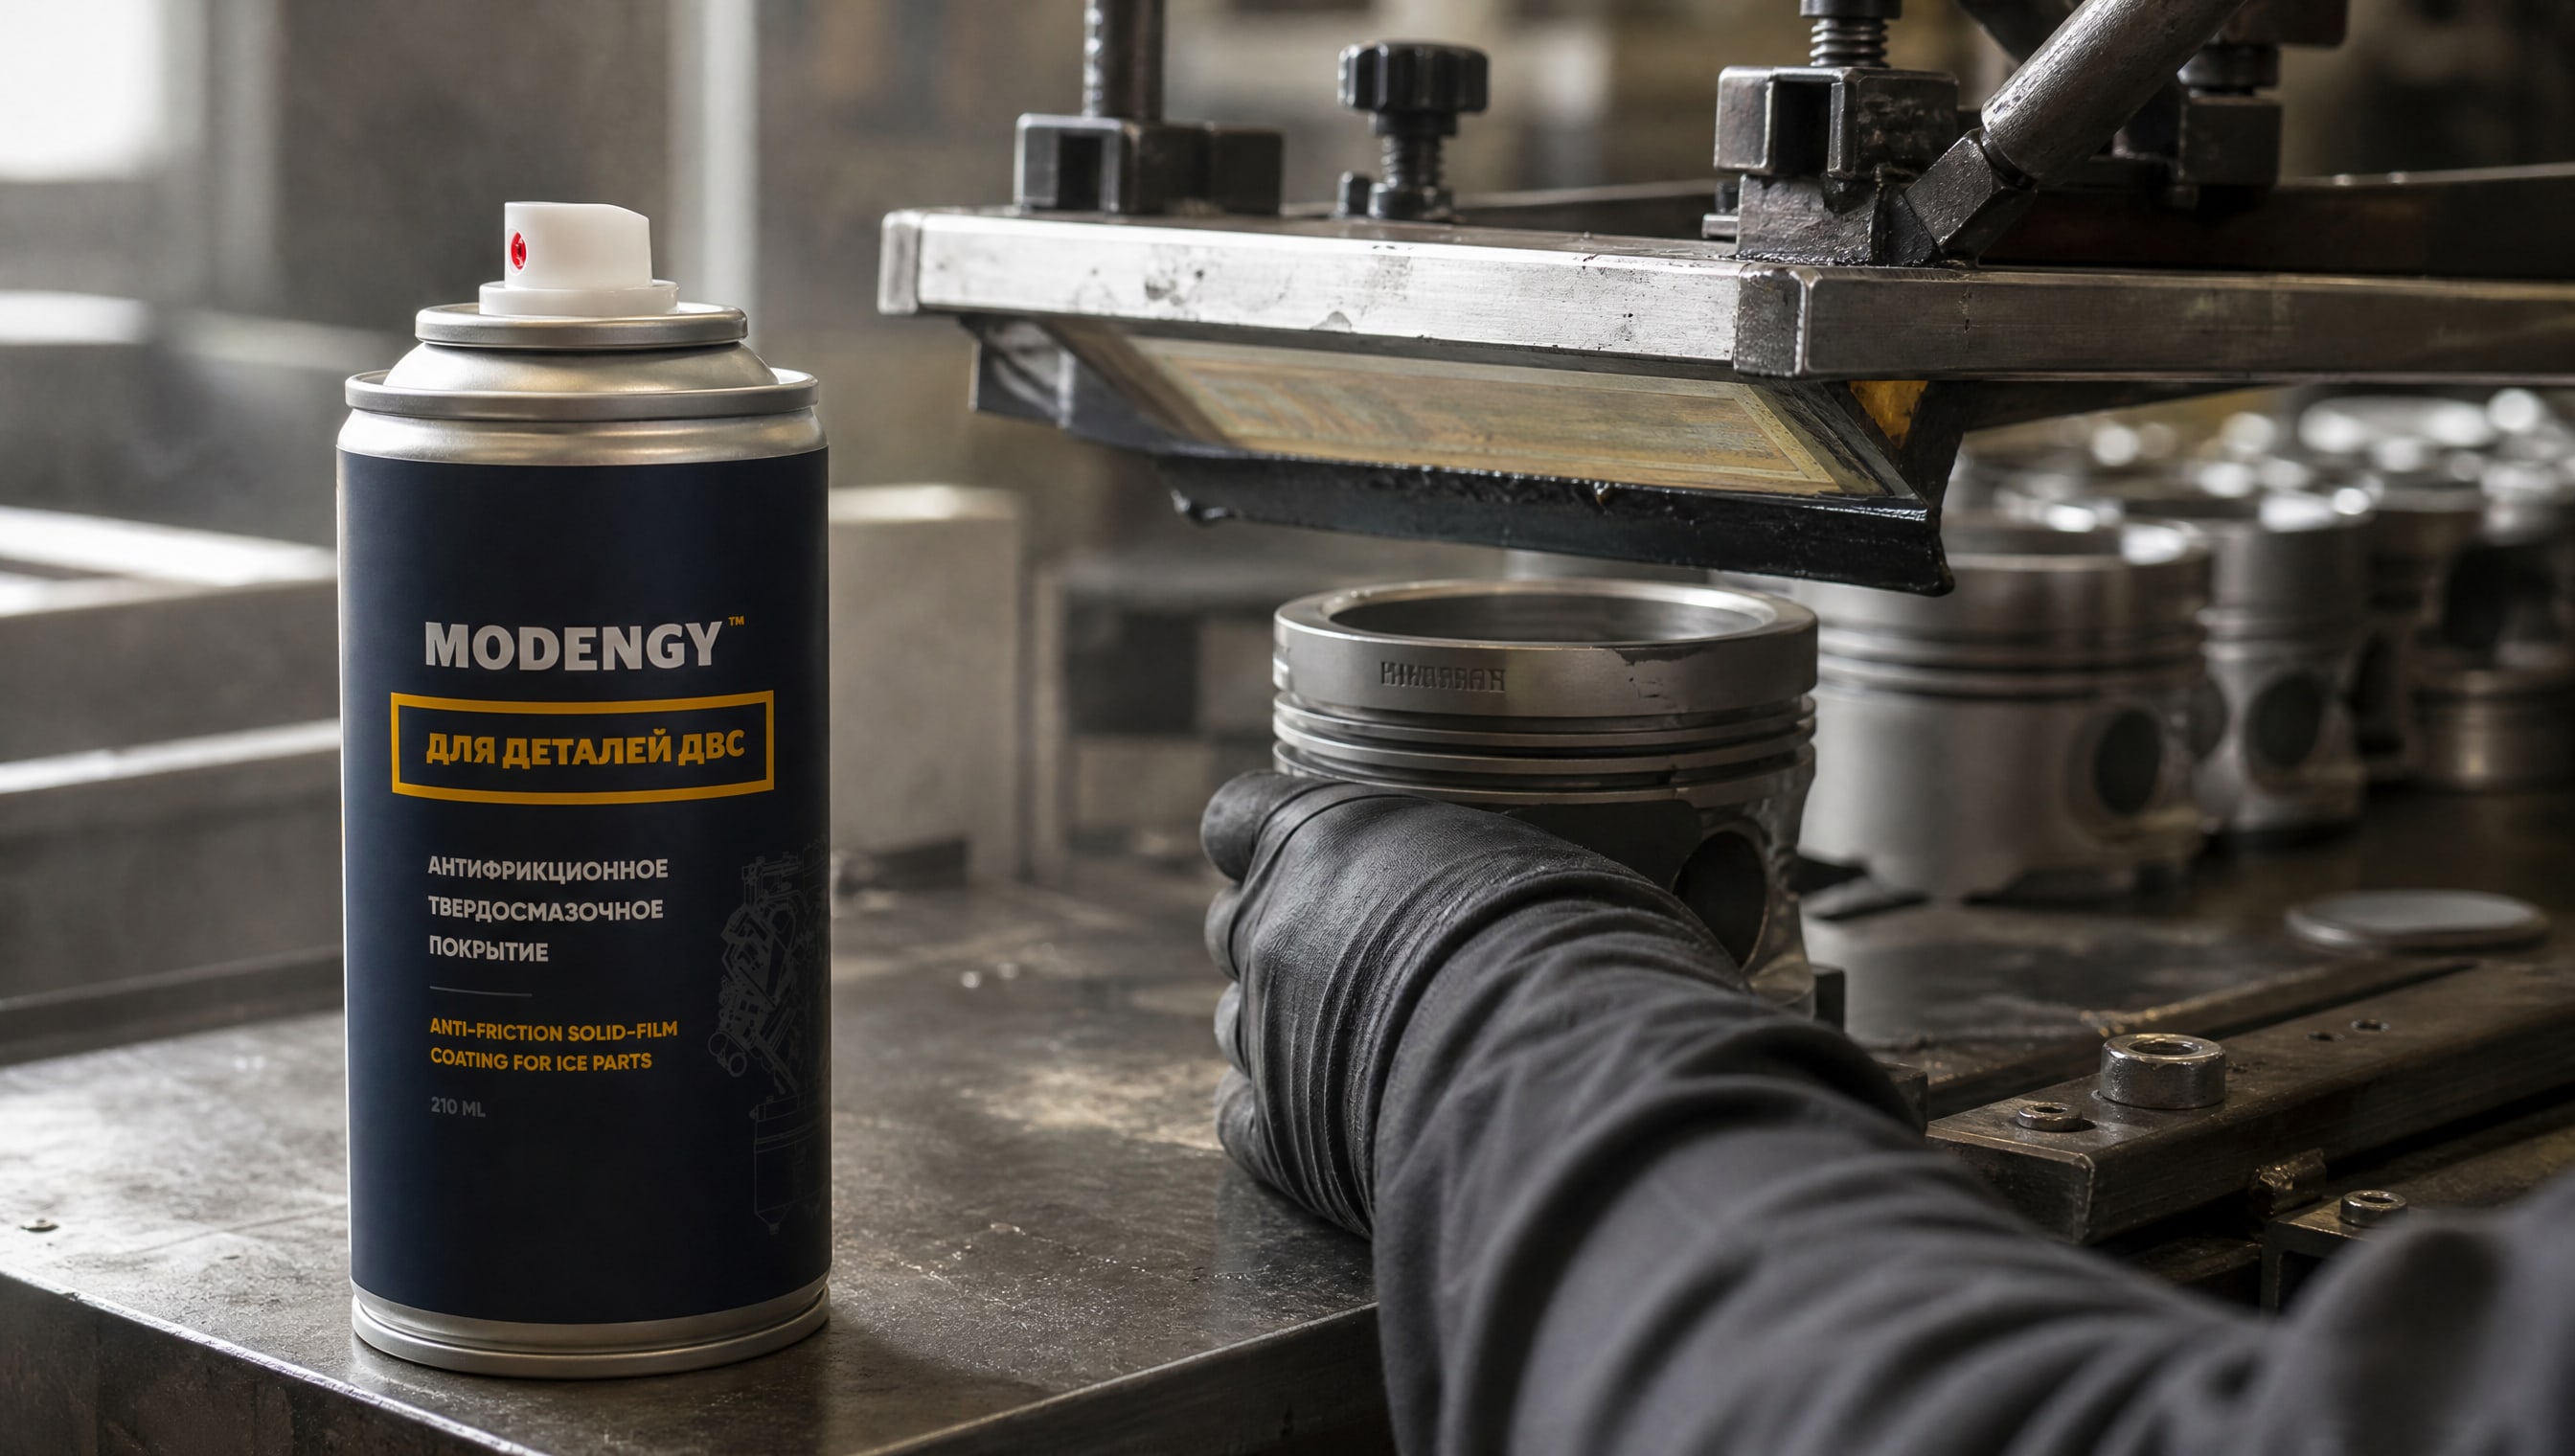
Трафаретная печать применяется в массовом производстве, когда нужно нанести однородный слой на одинаковые детали. Этот метод обеспечивает стабильную толщину и минимизирует отходы материала, но требует изготовления индивидуального трафарета для каждой геометрии детали.
Распыление (аэрозольное и компрессионное) хорошо подходит для небольших партий, восстановительных работ и деталей нетиповых размеров. Оператор наносит покрытие вручную или механизированно, контролируя дистанцию и скорость прохода. Этот метод гибче, но требует опыта для обеспечения равномерности.
Химическое никелирование - метод осаждения из раствора. Применяется для восстановления алюминиевых поршней, обеспечивает высокую равномерность по толщине и позволяет добиться точности ±0,2 мкм. Температура процесса составляет 90 °C, а итоговая толщина может варьироваться от 5 до 100 мкм в зависимости от требований.
Плазменное осаждение и плазмохимические методы - относительно новые подходы, при которых покрытие наносится при высоких температурах и давлении в управляемой плазменной среде. По сравнению с гальваническим хромированием, этот способ увеличивает адгезионную прочность в 1,8 раза и повышает температуру прилипания покрытия с 200 °C до 400 °C.
| Метод | Применение | Толщина, мкм | Преимущества | Ограничения |
|---|
| Трафаретная печать | Массовое производство | 15–25 | Однородность, минимум отходов | Требует трафарета, не подходит для восстановления |
| Распыление | Малые партии, восстановление | 8–16 за проход | Гибкость, можно наносить на место | Требует опыта оператора |
| Химическое никелирование | Восстановление алюминиевых поршней | 5–100 | Высокая точность (±0,2 мкм) | Требует ванны, невозможно на месте |
| Плазменное осаждение | Кольца и детали высокого класса | Не регламентирована | Высокая адгезия (1,8× выше), термостойкость до 400 °C | Дорогое оборудование, специалисты |
Технологические режимы нанесения распылением
Распыление - наиболее распространенный способ в ремонтных цехах и при восстановлении деталей.
Процесс требует точного соблюдения параметров, иначе покрытие будет работать нестабильно.
Дистанция и угол нанесения. При распылении оптимальная дистанция от сопла до детали составляет 15-20 см. Меньшая дистанция приводит к потекам и неравномерности, большая - к потере материала и пропускам. Угол нанесения должен быть перпендикулярным или близким к перпендикуляру для обеспечения однородного слоя.
Толщина слоя. За один проход рекомендуется наносить слой толщиной 5-8 мкм, максимум 16 мкм. Это не означает, что покрытие будет тонким; толщину наращивают несколькими проходами. Итоговая толщина после второго слоя должна быть 15-25 мкм. Некоторые технологические инструкции указывают порог в 5 мкм за проход как верхний предел для достижения конечной толщины 5-25 мкм без дефектов.
Интервал между слоями. После первого слоя необходимо дождаться его высыхания перед нанесением второго. При комнатной температуре интервал составляет примерно 20 минут. Нанесение второго слоя раньше приводит к размягчению предыдущего и деформации покрытия.
Режимы отверждения. В зависимости от типа материала отверждение может проходить при комнатной температуре или с ускорением нагревом. Типичный режим: 12 часов при 20 °C или 20 минут при 170 °C. Выбор режима зависит от состава и требуемых сроков введения детали в эксплуатацию.
Подготовка поверхности перед нанесением
Качество подготовки поверхности напрямую влияет на адгезию и эксплуатационные свойства покрытия.
Это - самая критичная и часто недооцениваемая стадия.
На поршнях, особенно бывших в эксплуатации, скапливаются отложения масла, нагара, окислов и прочих загрязнений. При восстановлении нужно удалить остатки старого покрытия и убедиться в отсутствии задиров и коррозии на основной поверхности.
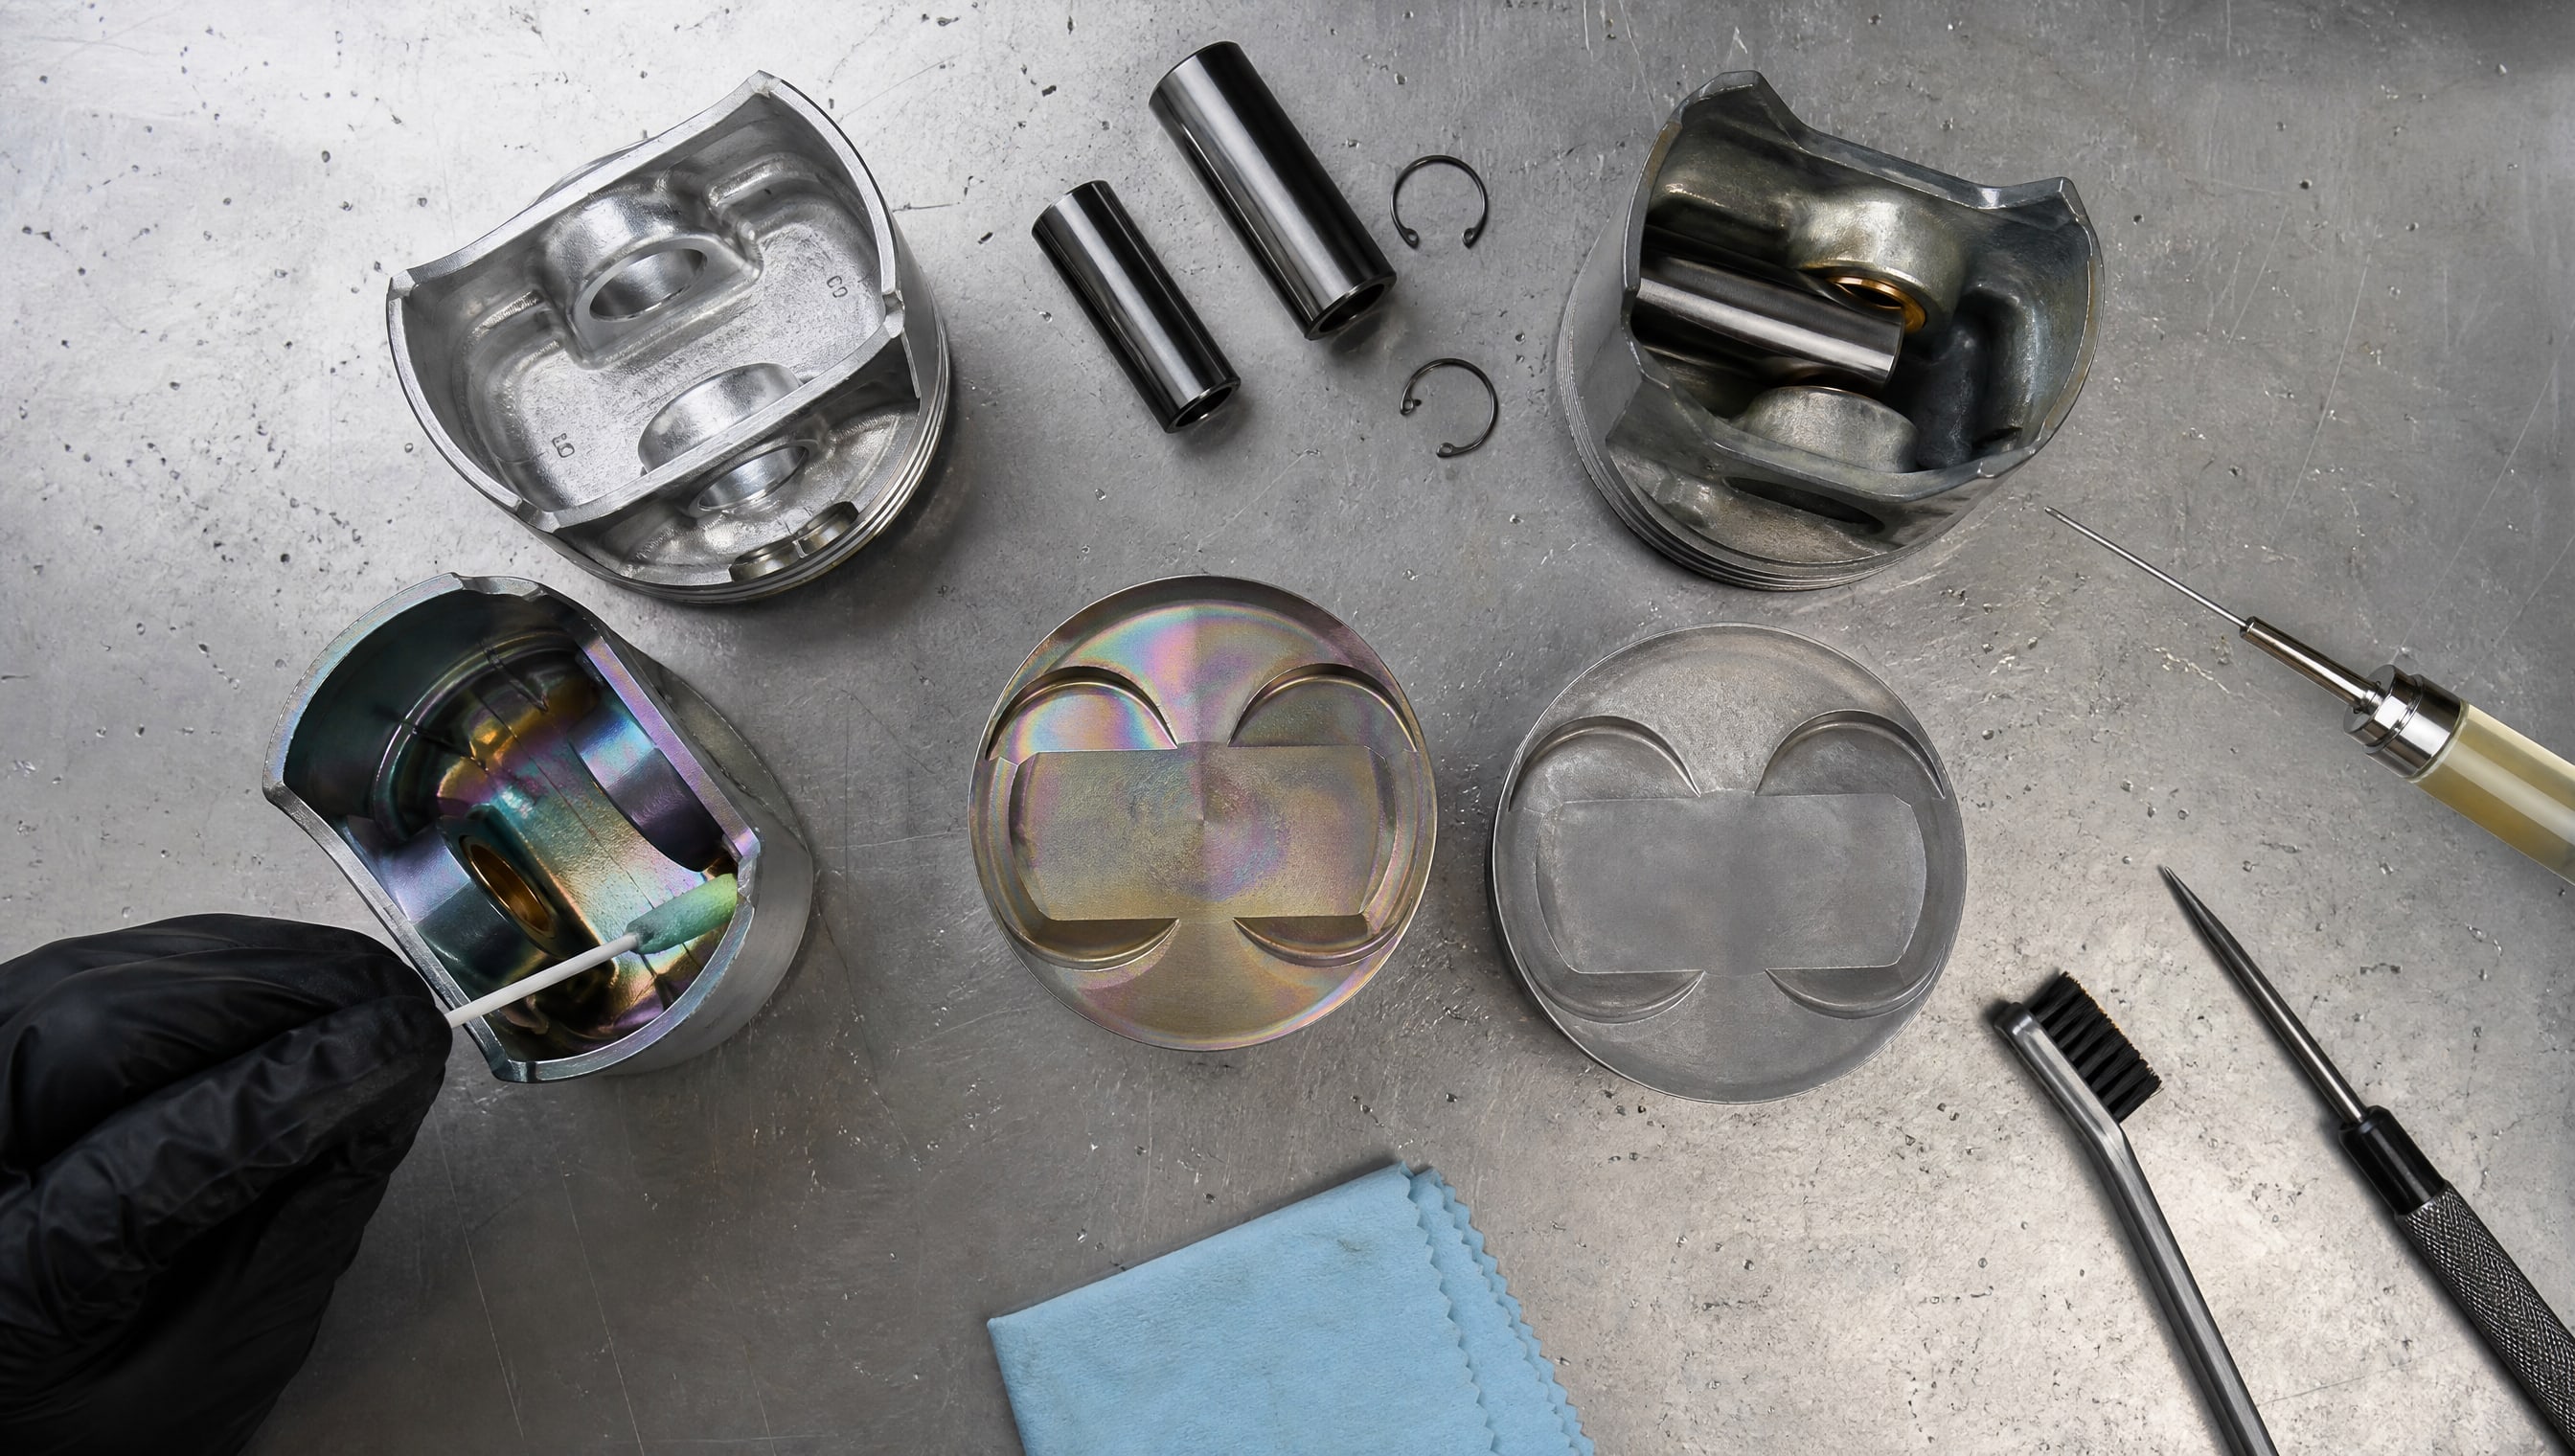
Очистка и обезжиривание. Поверхность очищают механически (щетки, шлифование) или химически (ванна с растворителем). Затем проводят обезжиривание в растворе щелочного моющего средства или органического растворителя. Цель - исключить следы масла, пыли, отпечатков пальцев. Остатки загрязнений микроскопичны, но их достаточно, чтобы разрушить адгезию.
Контроль чистоты. После очистки нельзя касаться руками тех зон, куда будет наноситься покрытие. Рекомендуется работать в хлопчатобумажных или нитриловых перчатках. Между очисткой и нанесением должно пройти минимум времени, чтобы поверхность не загрязнилась воздушной пылью.
Климатические условия. Нанесение распылением требует контролируемой атмосферы: температура 20±4 °C и относительная влажность менее 50 %. При повышенной влажности влага может попадать в свеженалитое покрытие и портить его структуру.
Испытания новых типов поршневых покрытий
Для новых составов и технологий (например, графеновых или экспериментальных антифрикционных покрытий) необходимо комплексное испытание.
Оно должно включать не только проверку адгезии, но и оценку поведения в реальных условиях работы.
Адгезия. Проверяется методом отслаивания или в соответствии с ISO 4624. Покрытие должно быть прочно связано с основным материалом (сталью или алюминием) и не отслаиваться при механических нагрузках.
Износостойкость. Покрытие на поршне работает в условиях граничного трения при нарушении гидродинамической смазки. Испытание проводится на машинах трения (например, на четырехшариковой установке) с циклической нагрузкой, близкой к реальной.
Сопротивление схватыванию. При высоких температурах и давлении гладкие поверхности стали и алюминия склонны к схватыванию (холодной сварке). Покрытие должно препятствовать этому явлению. Температура, при которой начинается схватывание, - один из ключевых параметров: для новых плазменных покрытий она достигает 400 °C, для традиционных - около 200 °C.
Коррозионная стойкость. Поршень работает в среде, где конденсируется влага и образуются кислотные соединения. Покрытие должно защищать основной материал. Испытание проводится в соляном тумане (ГОСТ 5144 или эквивалент) в течение 500-1000 часов.
Температурная выносливость. Покрытие должно сохранять свойства в диапазоне от холодного пуска (-40 °C) до максимальной рабочей температуры (до 200 °C на поршнях легковых машин, до 250-300 °C на судовых дизелях).
При оценке новых составов, содержащих графен или другие наноматериалы, особое внимание уделяют равномерности распределения добавок, отсутствию микротрещин и долгосрочной стабильности слоя.
Режимы отработки и введение покрытия в эксплуатацию
После нанесения и отверждения покрытие нуждается в контролируемой отработке перед полной нагрузкой.
Холодная отработка. На первом этапе двигатель или узел работают с малой нагрузкой и оборотами. Покрытие приспосабливается к реальным условиям трения, микронеровности контактирующих поверхностей взаимно приработываются.
Ступенчатое увеличение нагрузки. Нагрузка на узел поднимается плавно, по 10-20 % от номинала за каждый 30-50 часов работы. Это позволяет избежать резких пиковых нагрузок и разрушения покрытия.
Контроль температуры. Во время отработки температура в зоне контакта поршня и цилиндра не должна превышать 180-200 °C. Если температура выше, нужно снизить нагрузку и продлить время отработки.
Визуальный контроль. После 100 часов работы поршень извлекают и осматривают. Нормальная отработка сопровождается легким потеканием слоя масла и небольшим износом покрытия на высоконагруженных участках. Если видны отслаивания, вмятины или сильная коррозия - покрытие некачественно нанесено или материал не подходит для данного применения.
Интервал введения в номинальный режим. На поршнях легковых двигателей отработка длится 200-300 часов, на судовых дизелях может доходить до 500 часов в зависимости от типа покрытия и конструкции двигателя.
Типовые ошибки при нанесении и их последствия
Ошибка: покрытие наносится толстым слоем за один проход.
Следствие: потеки, неравномерность, растрескивание при отверждении, отслаивание при работе. Решение: соблюдать режим 5-8 мкм за проход и наращивать толщину в несколько приемов.
Ошибка: поверхность недостаточно очищена перед нанесением. Следствие: адгезия слоя ниже расчетной, даже при соблюдении всех остальных параметров покрытие начинает отслаиваться в течение первых десятков часов работы. Решение: тщательное обезжиривание и использование перчаток при подготовке деталей.
Ошибка: второй слой наносится до полного высыхания первого. Следствие: размягчение первого слоя, его деформация, волны и неровности на поверхности. Решение: выдержать интервал 20 минут при комнатной температуре перед нанесением второго слоя.
Ошибка: работа при повышенной влажности или температуре ниже 15 °C. Следствие: медленное отверждение, попадание влаги в структуру покрытия, его расслоение при нагреве. Решение: проводить нанесение при 20±4 °C и влажности менее 50 %.
Ошибка: немедленная полная нагрузка после нанесения. Следствие: в отработке образуются микроразрывы в слое, в образовавшиеся полости проникает масло, начинается окисление и отслаивание покрытия. Решение: соблюдать режим ступенчатого увеличения нагрузки в течение 200-500 часов в зависимости от типа двигателя.
Новые типы покрытий: графеновые и антифрикционные решения
Современная промышленность активно развивает альтернативы традиционному хромированию.
Новые материалы обещают улучшить триботехнические показатели, снизить расход масла и продлить ресурс деталей.
Графеновые покрытия исследуются как возможное решение для юбок поршней. Графен обладает высокой теплопроводностью и низким коэффициентом трения. Однако для графеновых составов еще более критичны адгезия и равномерность нанесения: слой толщиной всего несколько микронов должен быть целостным по всей поверхности. При испытаниях графеновых покрытий проверяют не только износ, но и миграцию материала (уход графена с поверхности), коррозионную защиту и совместимость с маслами.
Антифрикционные твердосмазочные покрытия (молибденовые, графитовые, PTFE-содержащие) показали хорошие результаты на практике. Они снижают коэффициент трения на 30-40 % по сравнению с голой сталью, снижают расход масла и шум от работы поршневой группы. На рынке такие покрытия используются закупщиками и сервисными центрами, поскольку предсказуемо улучшают параметры узла.
При восстановлении поршней часто комбинируют технологии: сначала наносят базовый слой (например, никель для обеспечения адгезии), затем - функциональное антифрикционное покрытие (графит или молибден). Такой подход обеспечивает высокую надежность.
Часто задаваемые вопросы
Какую толщину должно иметь покрытие на поршне?
Итоговая толщина после двух-трех проходов должна быть в диапазоне 15-25 мкм для распыления. Химическое никелирование позволяет получить 5-100 мкм в зависимости от требований. Слишком тонкое покрытие (менее 5 мкм) не обеспечивает защиты, слишком толстое (более 50 мкм при распылении) растрескивается и отслаивается.
Можно ли наносить покрытие на грязную поверхность?
Нет. Любые загрязнения - масло, нагар, отпечатки пальцев - разрушают адгезию. Даже микроскопические остатки масла снижают прочность сцепления слоя с основным материалом. Поверхность обязательно очищают и обезжиривают перед нанесением.
Что такое граничное трение на поршне и почему покрытие в этом режиме важно?
Граничное трение возникает при нарушении гидродинамической смазки - когда зазор между поршнем и цилиндром становится очень мал и масляная пленка не может полностью разделить поверхности. В этом режиме голая сталь или алюминий быстро изнашиваются и схватываются. Покрытие с низким коэффициентом трения (графит, молибден, PTFE) защищает от этого и снижает износ в 3-5 раз.
Сколько времени занимает полная отработка покрытия после нанесения?
На легковых двигателях -200-300 часов при ступенчатом увеличении нагрузки. На судовых дизелях и специальных машинах отработка может длиться 500+ часов. За это время покрытие приработается, микронеровности поверхностей взаимно адаптируются, и система выходит на стабильный режим работы.
Какое значение имеет влажность и температура при нанесении покрытия распылением?
Влажность выше 50 % приводит к попаданию влаги в структуру свеженалитого покрытия и его расслоению. Температура ниже 15 °C замедляет отверждение и также способствует впитыванию влаги. Оптимальные условия: 20±4 °C и влажность менее 50 %.
Заключение
Нанесение покрытия на поршни - технологический процесс, не допускающий импровизации. Выбор метода (распыление, трафаретная печать, химическое осаждение, плазменные технологии), соблюдение режимов толщины, подготовка поверхности и контролируемая отработка - все это критично для надежной работы детали.
Новые типы покрытий, включая графеновые и антифрикционные составы, требуют еще большей точности: их слои тонче, их адгезия чувствительнее к загрязнениям, их испытания должны включать проверку специальных свойств (коррозионная стойкость, сопротивление схватыванию, температурная выносливость). Перед внедрением новой технологии в производство нужно провести комплексное испытание и отработать режимы работы двигателя. Следующий шаг - консультация с поставщиком материалов и оборудования для выбора оптимального решения под конкретный тип двигателя и условия эксплуатации.