Антифрикционные и антиадгезионные покрытия часто путают, хотя это принципиально разные решения. Первые снижают трение и износ в нагруженных узлах, вторые предотвращают прилипание материалов к поверхности. Выбор между ними определяет надежность оборудования, качество продукции и срок службы деталей. Закупщики и инженеры должны четко понимать, какую задачу решает покрытие, учитывать материал подложки, температурные режимы и условия эксплуатации. Статья разберет ключевые отличия, критерии выбора и типичные ошибки при подборе.
Целевая аудитория - технические специалисты, инженеры и снабженцы промышленного сектора, которые отвечают за корректный подбор защитных и функциональных покрытий для оборудования, деталей и сборочных узлов.
Антифрикционные и антиадгезионные покрытия: в чем суть различий
Антифрикционные покрытия - это dry-film lubricants, которые работают в условиях, где жидкие масла и пластичные смазки неудобны или невозможны.
Их основная функция - снизить коэффициент трения и управлять им в заданном диапазоне, одновременно защищая поверхность от износа. Для fastener-операций типичный рабочий диапазон коэффициента трения находится в пределах 0,09–0,15.
Антиадгезионные (non-stick) покрытия решают другую задачу: они минимизируют прилипание продукта, материала или вещества к обработанной поверхности. Часто это достигается за счет PTFE-систем, которые обладают и низким трением, и низкой адгезией к посторонним материалам, но базовая цель их применения - антиприлипаемость, а не управление трением в узле.
Нельзя подменять одно другим. Покрытие с низким коэффициентом трения не обязательно предотвращает прилипание, а non-stick-покрытие не всегда рассчитано на нагруженные узлы трения с абразивным износом. Выбор между ними начинается с определения задачи: нужна ли защита от трения, от прилипания, от коррозии, от истирания или комбинация этих свойств.
Температурные ограничения и материал подложки: критические параметры выбора
Один из самых распространенных просчетов - игнорирование температурного режима подложки.
Для PTFE-систем подложка должна выдерживать температуру отверждения не менее 370°C. Если подложка не выдерживает эту температуру (например, из-за характеристик материала или технологии изготовления), PTFE-покрытие просто неприменимо, независимо от его прочих достоинств.
Для других AFC (антифрикционных покрытий) ограничения могут быть ниже. В технической документации встречаются ограничения по отверждению до 200°C для стали и до 150°C для алюминия. Это существенно расширяет спектр применимых материалов подложки, но требует тщательной проверки совместимости.
Максимальная рабочая температура покрытия отличается от температуры отверждения. Например, PTFE-системы часто рассчитаны на континуальную работу до 260°C, но отверждаются при гораздо более высокой температуре. Инженер должен отдельно проверить оба параметра: может ли подложка пережить процесс полимеризации и может ли покрытие функционировать в реальной среде эксплуатации.
Температурный режим отверждения должен совпадать с производственными возможностями. Если на предприятии печь нагревается максимум до 200°C, покрытия, требующие 370°C, просто невозможно будет нанести и зафиксировать. Это один из первых фильтров при выборе.
Режимы отверждения в печи и толщина пленки: что говорит TDS производителя
Промышленные покрытия часто требуют принудительного отверждения (forced curing) в печах.
Типичные режимы для эпоксидных и полиуретановых систем -45–60°C, но это совсем не универсальная норма. Выше 60°C технологические режимы становятся индивидуальными для каждой системы и не поддаются унификации.
Для отдельных покрытий (например, H-series) в технической документации указываются специальные режимы: 250°F на 2 часа или 150–180°F для промежуточных операций (flash cure). Это демонстрирует, что режим отверждения всегда задается производителем покрытия, а не берется «по умолчанию» из общих справочников.
Толщина пленки - параметр, который часто недооценивают. В техдокументах AFC отдельно указываются допустимые толщины слоя: это может быть 25–50 микрон или 100–150 микрон в зависимости от типа и назначения. Избыточная толщина может ухудшить адгезию, привести к растрескиванию при высыхании или нарушить функциональные свойства. Недостаточная толщина не обеспечит требуемую защиту.
Золотое правило: перед нанесением покрытия нужно получить TDS (Technical Data Sheet) производителя, сверить в нем время, температуру, толщину слоя и требования к подготовке поверхности. Все эти параметры работают в одном наборе, нарушение любого из них может привести к отказу покрытия.
PTFE-системы: двухслойные и трехслойные схемы нанесения
PTFE-покрытия (на основе политетрафторэтилена) часто применяются для антиадгезионных функций благодаря исключительно низкой адгезии к большинству материалов.
Однако PTFE сам по себе плохо прилипает к подложке, поэтому требуется промежуточный слой - праймер.
Типовая схема - двухслойное покрытие: primer (связующий слой, обычно эпоксидный) + topcoat (финальный PTFE-слой). Это минимальная структура, обеспечивающая адгезию и функциональность.
Для повышенной стойкости и долговечности применяют трехслойные системы. Третий слой может быть дополнительным PTFE-слоем для усиления антиадгезионных свойств или специальным защитным слоем против механического износа. Выбор между двухслойной и трехслойной схемой определяется условиями эксплуатации: в мягких условиях достаточно двух слоев, в агрессивных или при частом механическом контакте лучше использовать три.
Каждый слой требует своего цикла отверждения, отдельных режимов нанесения и контроля толщины. Это означает, что полный технологический цикл для трехслойного покрытия занимает больше времени и требует более строгого соблюдения регламента.
Выбор по задаче применения и средам эксплуатации
Первый вопрос, который должен задать закупщик: какую проблему решает покрытие?
Если нужно снизить коэффициент трения в подшипнике скольжения, в резьбовых соединениях или при контакте металл-металл под нагрузкой - выбирают антифрикционное покрытие. Рабочий диапазон коэффициента трения 0,09–0,15 позволяет контролировать момент затяжки болтов, снижать энергопотребление и уменьшать локальный нагрев в узле.
Если задача - предотвратить прилипание пищевого продукта, резины, полимера или клейкого вещества к технологическому оборудованию (лента конвейера, вал экструдера, пресс-форма) - нужно антиадгезионное покрытие.
Химическая среда также определяет выбор. Покрытие должно быть устойчиво к тем веществам, с которыми оно будет контактировать. Например, для оборудования в санитарных условиях требуется стойкость к моющим и дезинфицирующим растворам. Для узлов, работающих в минеральных маслах, нужна совместимость с углеводородами. Эти требования влияют на химический состав покрытия и его выбор.
Абразивность среды также играет роль. Если покрытие будет контактировать с абразивными частицами (песок, цемент, порошки), оно должно быть устойчиво к механическому истиранию. Некоторые PTFE-покрытия хорошо снижают трение, но чувствительны к царапанью, поэтому для абразивных условий могут потребоваться более жесткие топкоты или защитные слои.
Подготовка поверхности и контроль качества при нанесении
Успех покрытия зависит не только от его состава, но и от качества подготовки поверхности.
Покрытие хорошо прилипает только к чистой, обезжиренной и слегка шероховатой поверхности. Любые следы масла, окисла, ржавчины или грязи резко снижают адгезию.
Типичный процесс подготовки: механическая очистка (пескоструй, щетка или полировка), обезжиривание растворителем, а затем нанесение праймера. Для некоторых систем требуется активирующий слой перед основным покрытием.
Толщина сухого слоя нужно контролировать в процессе нанесения и после отверждения. Для этого используют толщиномеры - электромагнитные или вихретоковые приборы. Если толщина ниже нормы, защитные и функциональные свойства будут недостаточными. Если выше - возможны проблемы с адгезией и растрескивание.
Контроль качества должен включать испытание на адгезию, часто по методу ASTM B733 или локальные удары (impact test). Для высоконагруженных деталей дополнительно проверяют стойкость к коррозии по ISO 9227 (соляной туман) или функциональные параметры (коэффициент трения при нагрузке, отскок от поверхности и т.п.).
Для ответственных узлов финальный выбор покрытия должен быть подтвержден испытаниями в реальных условиях применения. Это может быть лабораторный тест на приборе трения, полевое испытание на машине или длительный цикл эксплуатации на пилотной партии.
Частые ошибки при выборе покрытия и как их избежать
Ошибка 1: подмена антифрикционного на антиадгезионное - одно из распространенных заблуждений, что оба типа решают одинаковые задачи.
На практике: низкое трение не означает низкую адгезию к посторонним материалам, и наоборот. Решение: четко определить, что именно нужно - снизить трение в узле или предотвратить прилипание материала.
Ошибка 2: игнорирование температурного режима подложки - подбирают покрытие по рабочей температуре, забывая проверить, может ли подложка пережить отверждение при 370°C или более. Результат: дорогое покрытие невозможно нанести на имеющееся оборудование. Решение: первым делом проверять допустимую температуру отверждения материала подложки и только потом искать подходящее покрытие.
Ошибка 3: использование типовых режимов отверждения вместо TDS - попытка отверждать все покрытия по одной схеме (например, 60°C в течение часа) приводит к недополимеризации или перепеканию. Решение: всегда требовать и изучать TDS производителя, соблюдать его режимы точно.
Ошибка 4: нанесение слишком толстого слоя - логика «чем толще, тем лучше» неверна для покрытий. Избыток может привести к растрескиванию, потере адгезии и нарушению функциональных свойств. Решение: соблюдать допустимый диапазон толщины, указанный в технической документации.
Ошибка 5: недооценка подготовки поверхности - нанесение покрытия на загрязненную, окисленную или жирную поверхность. Результат: раннее отслоение и потеря функциональности. Решение: инвестировать в качественную очистку и обезжиривание перед нанесением.
Ошибка 6: ориентация только на каталожные характеристики - предположение, что если покрытие имеет высокие показатели в техлисте, оно подойдет для конкретной задачи. На практике много переменных: форма детали, нагруженность узла, химическая среда, механическое воздействие. Решение: для ответственных деталей проводить испытания в реальных условиях перед массовым внедрением.
Антифрикционные покрытия для узлов трения и фреттинга
Антифрикционные покрытия особенно важны в узлах, подверженных холодному пуску, высокому трению или фреттингу - вибрационному износу при микроперемещениях.
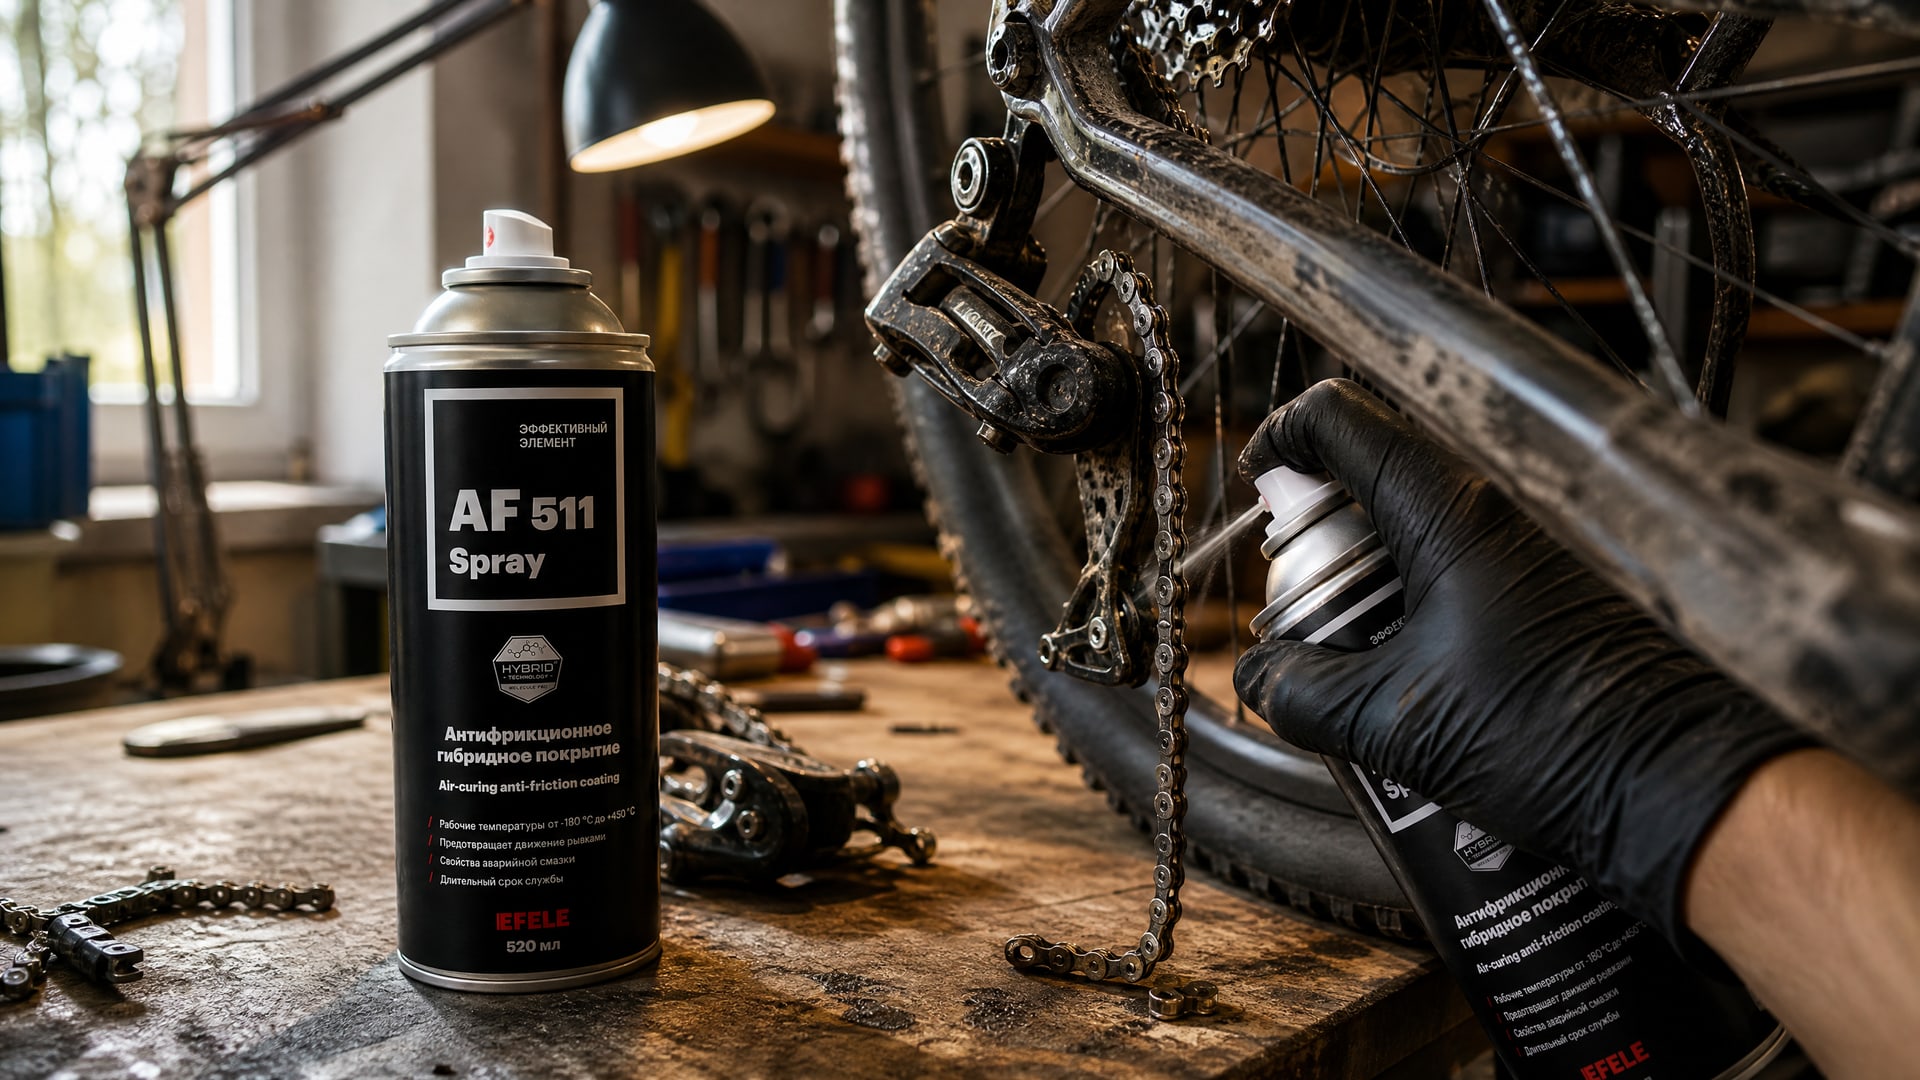
Вымывание смазки из узла или недостаточное смазочное действие приводит к адгезивному износу и сцеплению поверхностей.
Для таких условий применяются dry-film смазки, которые образуют сухой слой, не требующий постоянного пополнения жидкой смазкой. Они работают при высоких скоростях, высоких температурах и в запыленной среде, где жидкие смазки быстро вымывались бы или смешивались с абразивом.
Коэффициент трения 0,09–0,15 достаточно низкий, чтобы контролировать тепловыделение и износ, и в то же время достаточно высокий, чтобы предотвратить проскальзывание в критичных узлах. Такой диапазон считается оптимальным для fastener-операций, подшипников скольжения и направляющих.
EFELE AF-511 Spray применяется в условиях, где вымывание смазки или холодный пуск представляют особую опасность. Антифрикционное покрытие обеспечивает надежное снижение трения и износа при первом контакте и остается функциональным в течение всего периода эксплуатации.
Антиадгезионные покрытия для технологического оборудования
Антиадгезионные покрытия незаменимы на оборудовании, где прилипание материала затрудняет технологический процесс или приводит к браку.
Типичные примеры: пресс-формы в пластмассовом производстве, ленты конвейера в пищевом производстве, валы экструдера, полиэтиленовые рукава и упаковочное оборудование.
PTFE и его аналоги обладают уникально низкой адгезией: практически ничто не прилипает к их поверхности. Это достигается за счет особенности молекулярной структуры политетрафторэтилена, а не только за счет низкого трения.
Для материалов, которые контактируют с пищевыми продуктами, требуется соответствие санитарным стандартам. Для оборудования в агрессивных химических средах (кислоты, щелочи, органические растворители) нужна химическая стойкость покрытия.
Линейка EFELE включает компоненты, которые используются в системах, требующих антиадгезионных свойств. Силиконовые жидкости EFELE ПДМС различных вязкостей предотвращают прилипание материалов в условиях, где требуется жидкостная смазка, однако это другой класс материалов - не покрытие, а смазочное вещество, действующее принципом промежуточного слоя.
Выбор антиадгезионного покрытия для технологического оборудования требует учета температуры процесса, контакта с агрессивными средами, механической нагрузки и требований к чистоте (если оборудование пищевое или фармацевтическое).
Часто задаваемые вопросы
Антифрикционное покрытие и антипригарное покрытие - это одно и то же?
Нет. Антифрикционное покрытие снижает коэффициент трения в узле и защищает от износа. Антипригарное (антиадгезионное) предотвращает прилипание материала к поверхности. Первое применяют в нагруженных узлах трения, второе - на технологическом оборудовании, где контакт с материалом должен быть минимальным. Они могут иметь разный химический состав и разные режимы эксплуатации.
При какой температуре отверждаются PTFE-покрытия?
PTFE-покрытия требуют температуры отверждения не менее 370°C (700°F). Подложка должна выдерживать эту температуру. Если подложка изготовлена из материала с более низкой температурой плавления или деформации, PTFE-система неприменима. Максимальная рабочая температура PTFE после отверждения находится в пределах 260°C непрерывно.
Почему нельзя ориентироваться на общие режимы отверждения в печи?
Каждое покрытие имеет свой состав смолы, отвердителя и добавок. Время и температура полимеризации зависят от этого состава. Типовые режимы (45–60°C) подходят для эпоксидных и полиуретановых систем, но выше 60°C режимы становятся индивидуальными. Несоблюдение TDS производителя приводит к недополимеризации или перепеканию и потере свойств.
Толще слой покрытия - лучше защита?
Не всегда. Для каждого покрытия указывается допустимый диапазон толщины (например, 25–50 или 100–150 микрон). Слой больше нормы может растрескаться при высыхании, потерять адгезию или нарушить функциональные свойства. Слой меньше нормы не обеспечит требуемую защиту. Нужно соблюдать рекомендации производителя.
Как проверить, подходит ли покрытие для конкретной задачи?
Сначала определить задачу (снижение трения, антиадгезия, коррозионная защита и т.п.), затем проверить температурный режим подложки и отверждения, совместимость с рабочей средой и требования к толщине слоя. Для ответственных деталей провести испытания в реальных условиях применения - это может быть лабораторный тест на приборе трения, полевое испытание или длительный цикл эксплуатации.
Заключение
Выбор между антифрикционным и антиадгезионным покрытием - это не выбор между сортами, а выбор между принципиально разными решениями для разных задач. Антифрикционные покрытия снижают коэффициент трения (0,09–0,15 для fastener-систем) и защищают нагруженные узлы от износа. Антиадгезионные предотвращают прилипание материалов к поверхности технологического оборудования.
Успех подбора зависит от четырех факторов: четкого определения задачи, проверки совместимости подложки с температурой отверждения, соблюдения TDS производителя (режимы отверждения, толщина слоя, подготовка поверхности) и контроля качества нанесения. Для ответственных деталей финальный выбор нужно подтверждать испытаниями в реальных условиях применения. Эта комплексная дисциплина в подборе покрытия гарантирует надежность оборудования и предсказуемый ресурс деталей.