Отслаивание поршневого покрытия - это один из самых опасных сценариев преждевременного отказа двигателя, однако стандартного «универсального срока службы в часах» для покрытий не существует. Причина проста: долговечность поршневого покрытия зависит не от красивых обещаний производителя, а от совокупности факторов - толщины слоя, метода нанесения, совместимости с режимом работы, температурой, нагрузкой и качеством подготовки поверхности. Статья разбирает, как инженеры и закупщики должны оценивать поршневые покрытия на соответствие норме, какие стандарты применяются, какие тесты адгезии дают реальную информацию, и почему высокие цифры в маркетинговых материалах часто маскируют отсутствие проверяемых данных.
Если вы отвечаете за выбор или оценку поршневых колец с покрытиями в цехе, на линии сборки или при закупке, вам нужны не мифы о «вечных покрытиях», а четкие критерии контроля: какие тесты проводить, какие параметры сравнивать, как отличить реальное качество от уловок продавца.
Почему «срок службы» - не одна цифра
Производители часто обещают «срок службы до 500 часов» или «10 лет работы», но эти цифры вводят в заблуждение.
Реальность в том, что поршневое покрытие не имеет фиксированного ресурса в часах, потому что его долговечность зависит от слишком большого числа переменных.
Температура при работе двигателя варьируется от -40 до 340 °C в зависимости от точки на поршне и режима нагрузки. На верхней кромке юбки давление может достигать десятков мегапаскалей, в то время как в нижней части нагрузка минимальна. Скорость скольжения изменяется в зависимости от оборотов и геометрии кольца. Качество подготовки поверхности перед нанесением покрытия - зачистка оксидной пленки, удаление загрязнений, шероховатость - напрямую влияет на адгезию. Если подложка обработана небрежно, даже идеальное покрытие отслоится за несколько часов работы.
По этой причине серьезные производители поршневых колец и коуэнжиниры не говорят о сроке в часах абстрактно, а приводят результаты стандартизованных испытаний с указанием условий: температура, нагрузка, вид теста (скретч, трение, циклические нагрузки), начальные и конечные параметры. Это дает инженеру информацию, которой он может доверять.
Стандарты для поршневых колец и их покрытий
Международные стандарты для поршневых колец разделены на несколько групп: размеры, материалы, требования к качеству.
Размеры и применимость:
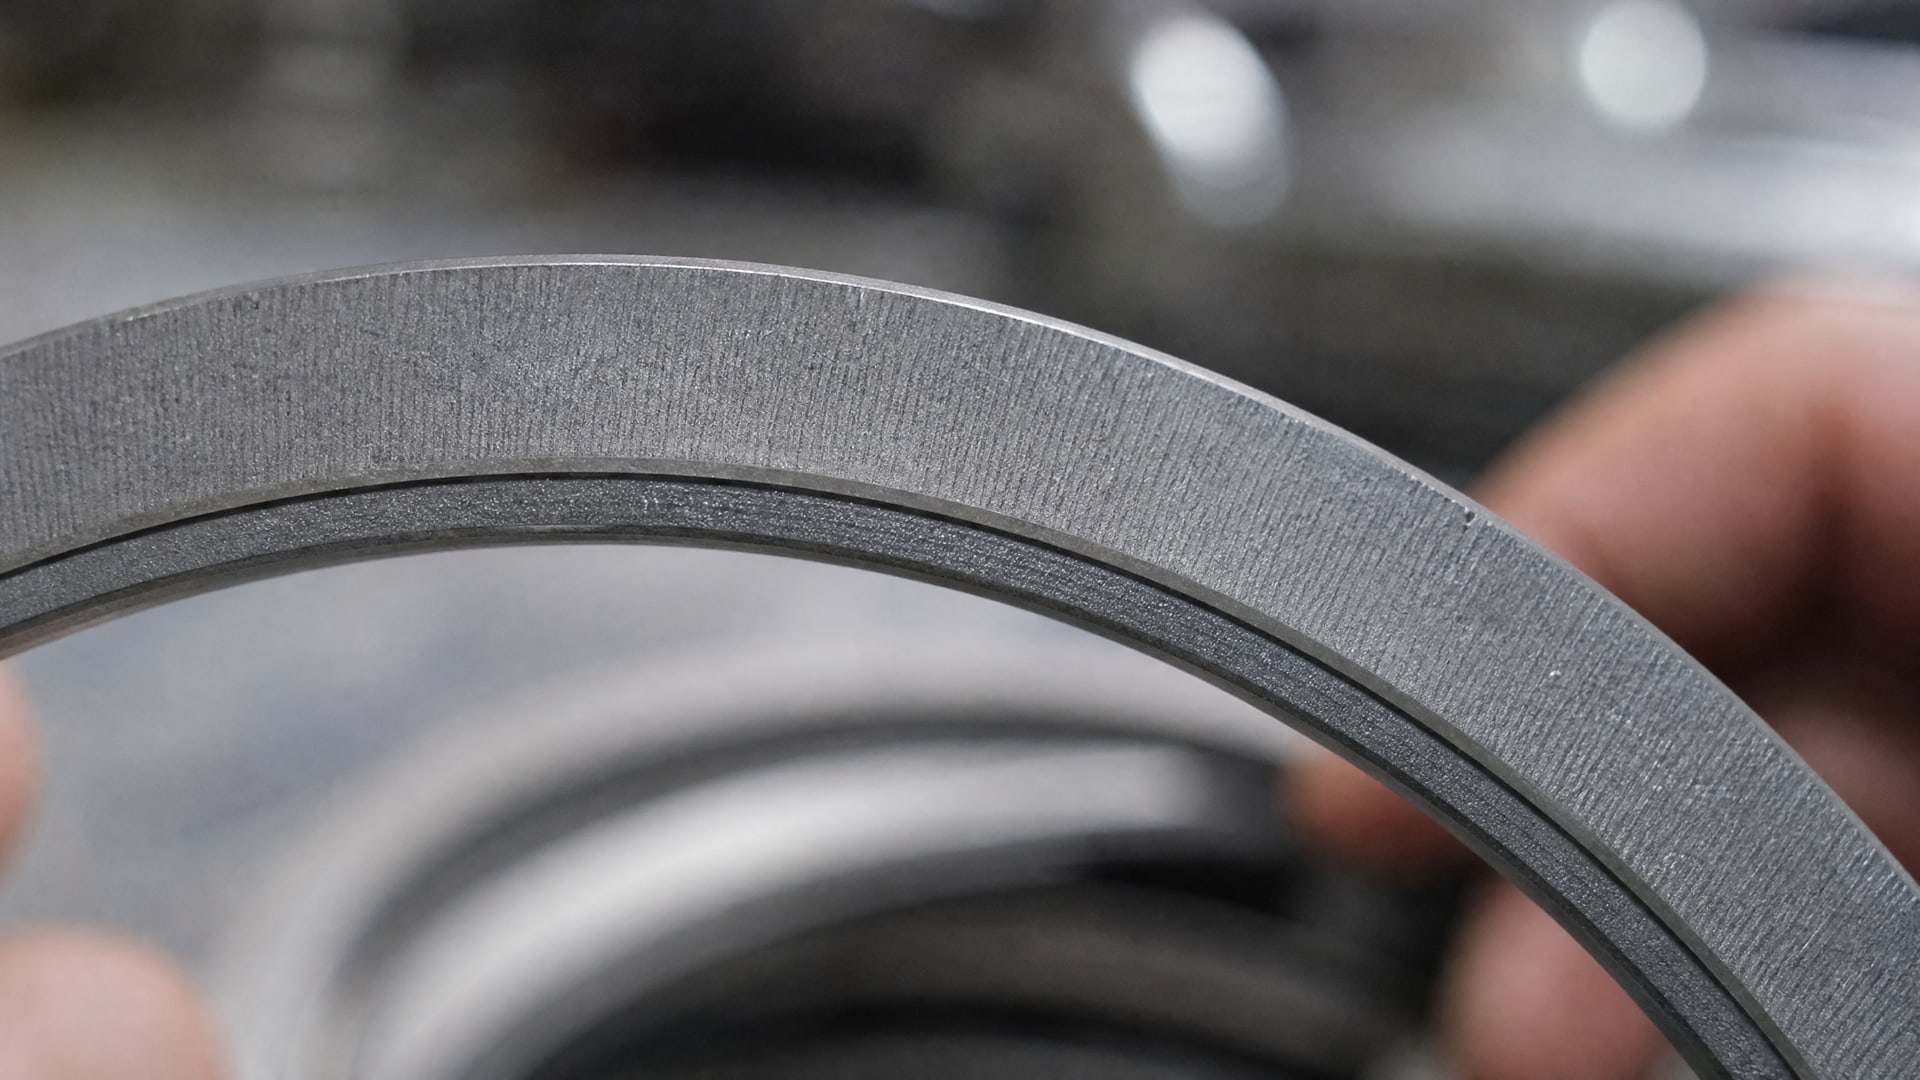
- ISO 6622-1:2021 задает размеры и общие геометрические параметры чугунных прямоугольных поршневых колец для двигателей с диаметром до 200 мм. Этот стандарт определяет допуски на толщину, ширину и радиальное усилие.
- ISO 6624-4:2016 делает то же самое для стальных half keystone поршневых колец; также применим к двигателям до 200 мм.
Материалы и механические свойства:
ISO 6621-3:2021 классифицирует материалы по механическим свойствам: твердость, предел текучести, удлинение при разрыве. Это важно, потому что материал основы (чугун, сталь) влияет на то, как покрытие будет себя вести. Если основа хрупкая или содержит микротрещины, покрытие над ними начнет откалываться именно там, создавая иллюзию, что покрытие плохое.
Требования к качеству:
ISO 6621-5:2020 описывает визуальные и измеримые параметры, которые часто не попадают в чертеж, но критичны для функции. Здесь регламентируются допуски на царапины, вмятины, коррозию и другие дефекты поверхности, которые становятся очагами отслаивания покрытия. Если кольцо принято по стандарту качества, это не гарантирует, что покрытие держится вечно, но исключает целый класс проблем.
Эти стандарты - базовая сетка. Покрытие само по себе нормируется через методы оценки адгезии и износа, о чем ниже.
Методы оценки адгезии: что реально показывают тесты
Адгезия (способность покрытия держаться на подложке) - это ключевой параметр, который предотвращает отслаивание.
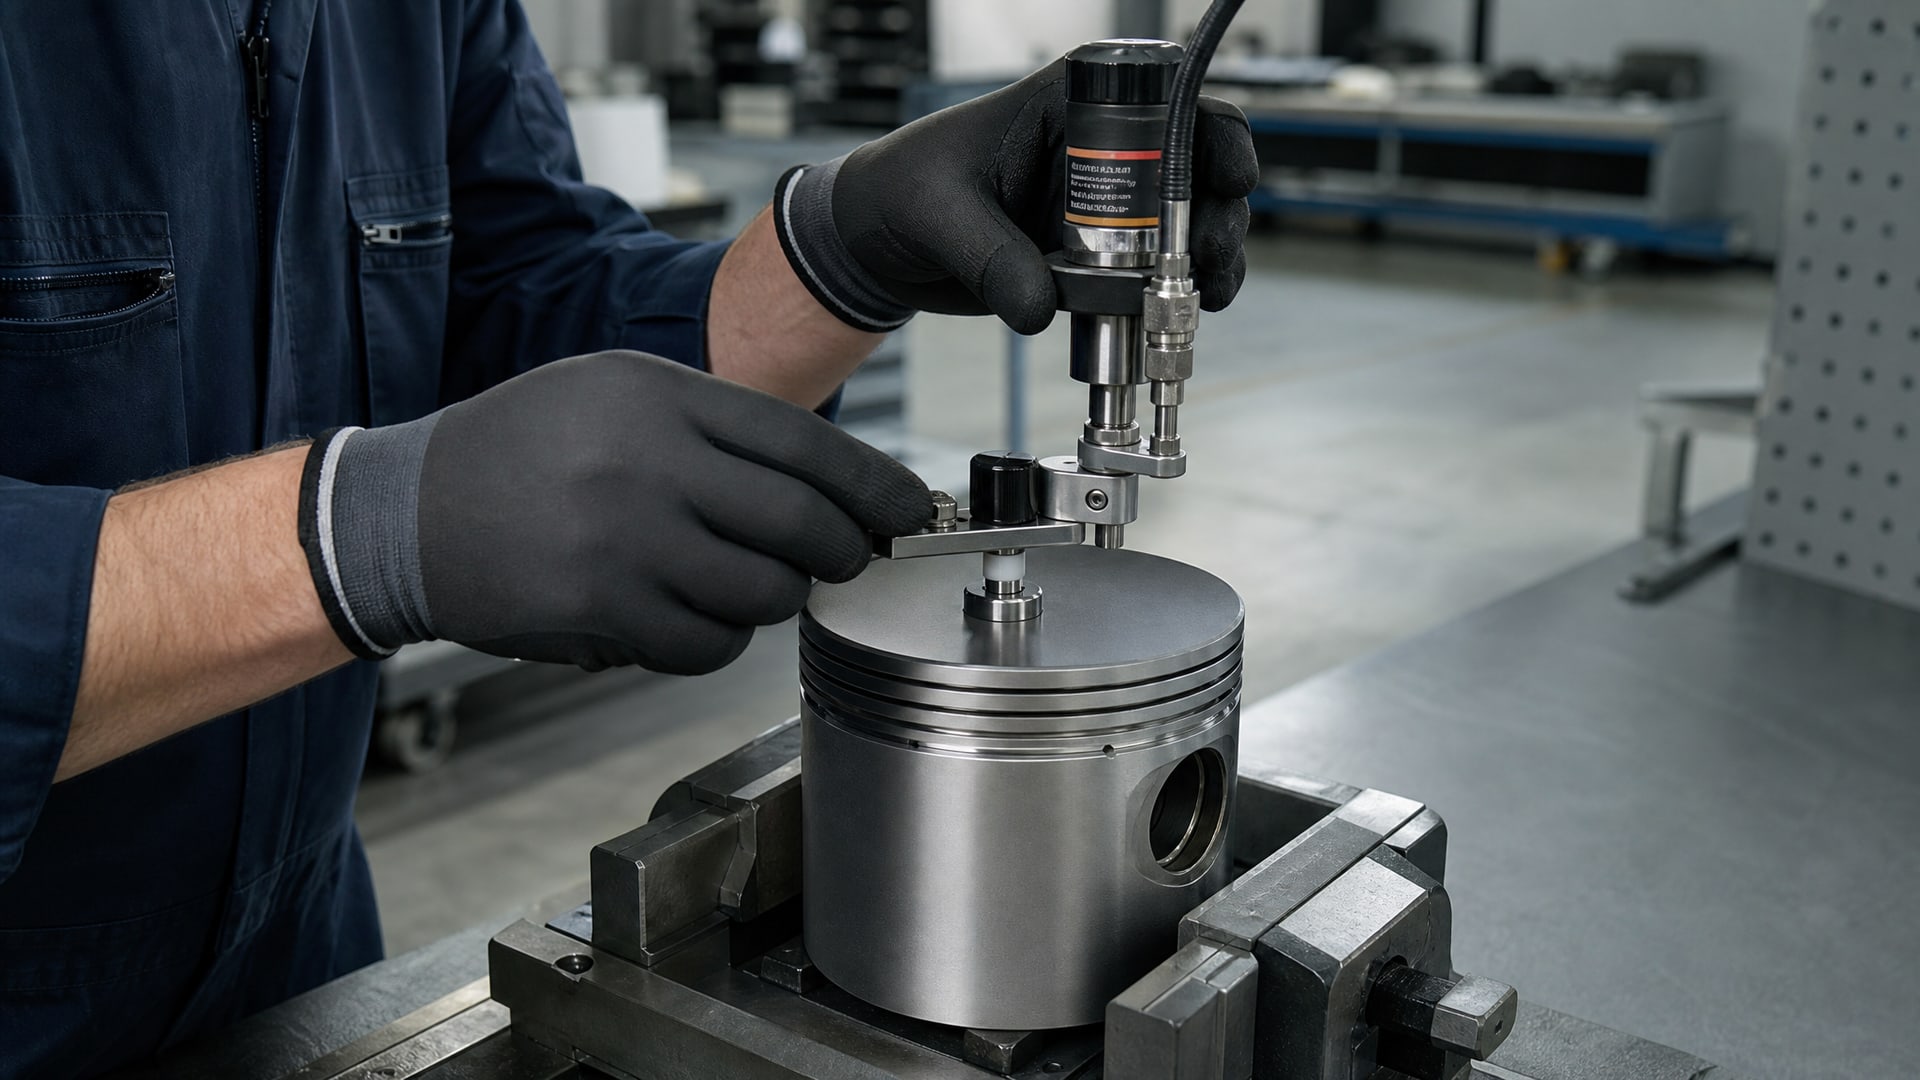
Но измерить адгезию одним способом невозможно, потому что покрытие может разрушиться несколькими способами. Поэтому в отрасли используют несколько параметров стандартизованных тестов.
ISO 4624 (pull-off test). Испытание с отрывом. На покрытие клеится металлическая шайба, которая потом с известной силой отрывается. Результат - прочность в МПа (мегапаскалях). Это дает числовое значение, которое можно сравнивать между производителями и партиями. Минус: тест показывает, как покрытие держится при монотонной растягивающей нагрузке, но не учитывает фреттинг (микроскопическое трение между слоями) и циклическую усталость.
ASTM D3359 (cross-cut tape test). На покрытие наносят сетку порезов и прикладывают клейкую ленту. Результат - визуальная оценка от 5B (идеально) до 0B (полное отслаивание). Тест простой и быстрый, хорошо подходит для контроля на производстве, но не дает точное значение в МПа. Часто используется как входной контроль.
ASTM C1624 и ISO 20502 (scratch test). Алмазная или керамическая иголка под контролируемой нагрузкой царапает покрытие. Точка, где покрытие начинает отслаиваться, фиксируется. Результат показывает критическую нагрузку в ньютонах. Этот тест лучше всего имитирует реальный фреттинг и микродвижения между поршнем и цилиндром.
Ни один из этих тестов не дает полной картины отдельно. Хороший поставщик приводит результаты всех трех. Если он назвал только один (например, "адгезия по ISO 4624 = 15 МПа"), это не достаточный знак качества - это может означать, что остальные тесты показали худший результат, и их просто не упомянули.
Толщина покрытия и соотношение с адгезией
Закупщики часто спрашивают: чем толще покрытие, тем оно дольше служит?
Ответ: не обязательно.
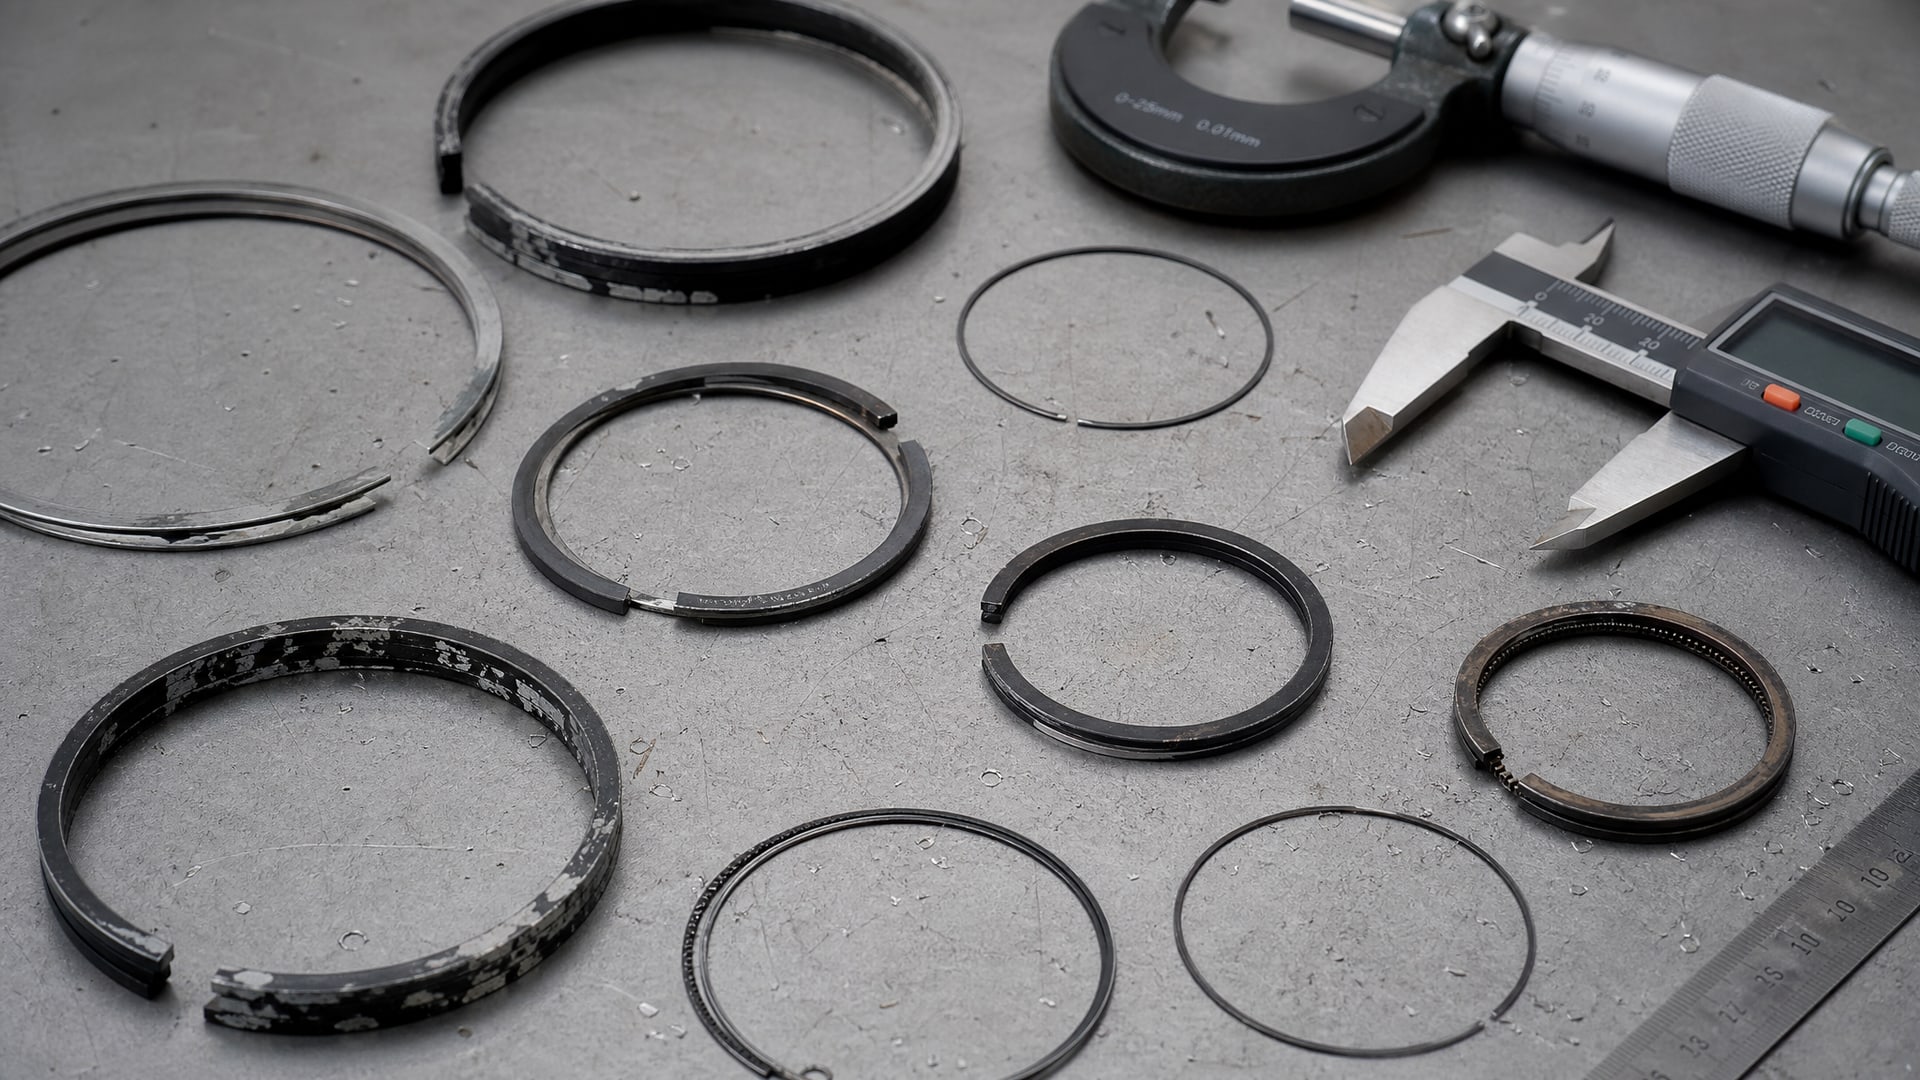
В материалах по PVD-покрытиям для поршневых колец указывается, что при толщине 30 мкм и более покрытие сохраняло работоспособность в стандартных испытаниях. Но это не означает, что 100 мкм лучше, чем 30. При увеличении толщины растет и внутреннее напряжение в слое, и риск отслаивания из-за разницы в коэффициентах расширения между основой и покрытием.
Оптимальный диапазон - это баланс между достаточной толщиной (которая обеспечивает ресурс) и допустимыми внутренними напряжениями. Для большинства термонапыляемых покрытий это 20-50 мкм; для PVD -1-5 мкм (в силу природы метода). Производитель должен предоставить график или таблицу, показывающую, как толщина влияет на адгезию именно для его технологии.
Ошибка, которую часто допускают снабженцы: видят два коуча с разными ценами и толщиной 30 мкм против 50 мкм, выбирают второй, потому что "больше значит лучше". Но если у второго плохая адгезия из-за спешки при подготовке, он отслоится раньше, несмотря на большую толщину. Сравнивать надо толщину плюс адгезию плюс ресурс в испытаниях, а не толщину отдельно.
Как оценить ресурс покрытия через испытания на износ
Когда выбираешь поршневое покрытие, нужны данные о его поведении не только в тестах адгезии, но и в условиях, близких к реальной работе.
Это тесты на фреттинг, окисление и циклическую нагрузку.
Пример из технических характеристик антифрикционного покрытия: рабочий диапазон от -40 до 340 °C, ресурс по испытанию SRV (Scanning Vibration Tribometer) свыше 12 часов при заданном давлении и скорости скольжения. Это полезно, потому что говорит не "наше покрытие хорошее", а "при нагрузке X и температуре Y произошло N часов безотказной работы до того, как износ достиг допуска Z". Инженер может взять эти условия и уточнить, совпадают ли они с реальным применением.
Если ресурс указан без условий (например, просто "100 часов"), это чистой воды маркетинг. Реальные данные всегда содержат: тип теста (SRV, pin-on-disk, ball-on-disk), нагрузка (кН или МПа), скорость (м/с или об/мин), температура, смазка (вязкость, тип масла), начальное и конечное состояние.
Закупщикам стоит требовать эти сведения в технических листах. Если поставщик не может их дать, это признак, что он не проводил испытаний вообще.
Причины отслаивания и как их различить
Когда покрытие отслаивается, часто обвиняют производителя.
Но виновник может быть и снаружи. Разберем основные причины.
Неправильная подготовка поверхности. Это самая частая причина. Перед нанесением покрытия поверхность чугуна или стали должна быть очищена от окисла, жира и загрязнений. Если зачистка проведена небрежно - наждачной бумагой среднего номера вместо тонкой, или без обезжиривания - адгезия упадет на 50% и более. Некачественная подготовка визуально может быть незаметна, но работает как «мина замедленного действия».
Превышение рабочей температуры. Если двигатель работает выше указанной верхней границы (например, из-за забитого радиатора, неправильной смеси топлива или нарушения зазоров), покрытие может отслоиться. Внутренние напряжения в слое превышают его прочность. Это не означает, что покрытие плохое - оно просто не рассчитано на такие условия.
Несовместимость с маслом. Некоторые покрытия чувствительны к определенным типам масел. Если в двигатель залили масло с другой вязкостью или химическим составом, чем предполагалось, может измениться смазываемость и увеличиться трение, что приведет к фреттингу и отслаиванию. Производитель должен указать совместимые масла; закупщик должен проверить, совпадает ли это с маслом, используемым на производстве.
Дефекты самой основы. Микротрещины в чугуне, включения, поры - все это становится точками концентрации напряжений. Покрытие над таким дефектом отслаивается первым. Это вина производителя поршневого кольца, а не покрытия. Стандарт ISO 6621-5 требует контроля таких дефектов, но небольшие поры могут пройти и контроль.
Нарушение режима приработки. Новый двигатель нуждается в щадящем режиме, чтобы покрытие «встало» на место. Если сразу дать полную нагрузку, может произойти микросдвиг между слоями, что приведет к отслаиванию. Многие двигатели, особенно дизельные, требуют первых 100-200 часов работы на сниженной нагрузке.
Чтобы различить причины, нужны микрофотографии зоны отслаивания. Если покрытие отошло по адгезионной границе (между подложкой и слоем), виновата подготовка или адгезия. Если отслоение произошло внутри покрытия (когезионный отказ), виновата либо толщина слоя, либо внутренние напряжения, либо деградация материала самого покрытия от температуры или химического воздействия.
Как правильно выбрать поршневое покрытие: чек-лист для инженера
Когда перед вами несколько предложений на поршневые кольца с покрытиями, используйте этот чек-лист.
1. Стандарты для самого кольца.
Убедитесь, что кольцо соответствует ISO 6622-1 (если чугунное) или ISO 6624-4 (если стальное), и что в описание включена ссылка на ISO 6621-5 (требования к качеству). Это минимум. Если производитель не может указать соответствующий стандарт, это красный флаг.
2. Данные о толщине покрытия.
Требуйте указание толщины в микронах и диапазона допуска. Для термонапыляемых -20-50 мкм, для PVD -1-5 мкм. Если дается диапазон без конкретных цифр ("достаточная толщина"), это уклончивый ответ.
3. Результаты всех трех тестов адгезии.
Pull-off (ISO 4624 в МПа), cross-cut tape (ASTM D3359 в баллах 5B-0B) и scratch (ASTM C1624 или ISO 20502 в ньютонах). Если приводятся только два или один - уточните остальные. Если продавец говорит "стандартные результаты", требуйте цифры.
4. Ресурс в стандартных испытаниях.
Вид теста (SRV, pin-on-disk, ball-on-disk), нагрузка, скорость, температура, смазка, результат. Пример правильного ответа: "SRV test, 50 N, 10 м/с, 200 °С, масло SAE 10W-40, ресурс 15 часов до износа 0,1 мм". Пример неправильного: "выдерживает 100 часов".
5. Рабочая температура.
Минимальная и максимальная, в которых покрытие остается активным. Для большинства антифрикционных - от -40 до 300-350 °С. Если диапазон уже, нужно проверить, совпадает ли он с температурой в вашем двигателе.
6. Совместимость с маслом.
Список вязкостей и типов масел (минеральное, синтетическое, полусинтетическое), с которыми покрытие совместимо. Если это не указано, спросите явно.
7. Требования к подготовке поверхности.
Тип зачистки (пескоструй, щетка, полировка), зернистость, обезжиривание. Это критично для адгезии. Несоблюдение требований - причина 80% преждевременного отслаивания.
Если поставщик может ответить на все 7 пунктов четко и с цифрами, перед вами ответственный производитель. Если уходит в общие слова и маркетинговые обещания - рискуете.
Интеграция покрытий в технологию смазывания двигателя
Поршневое покрытие не работает в изоляции - оно часть системы смазывания двигателя.
Масло, которое используется, влияет на адгезию, износ и стабильность покрытия. Наоборот, качество покрытия влияет на потребности к маслу.
Для защиты от интенсивного трения и фреттинга на участках с повышенным скольжением используют полнометаллические антифрикционные покрытия. Они снижают коэффициент трения и выравнивают нагрузку по поверхности. Когда подбирается масло для двигателя с такими покрытиями, нужно убедиться, что вязкость и пакет присадок совместимы. Неправильное масло может ускорить окисление покрытия или вызвать его набухание.
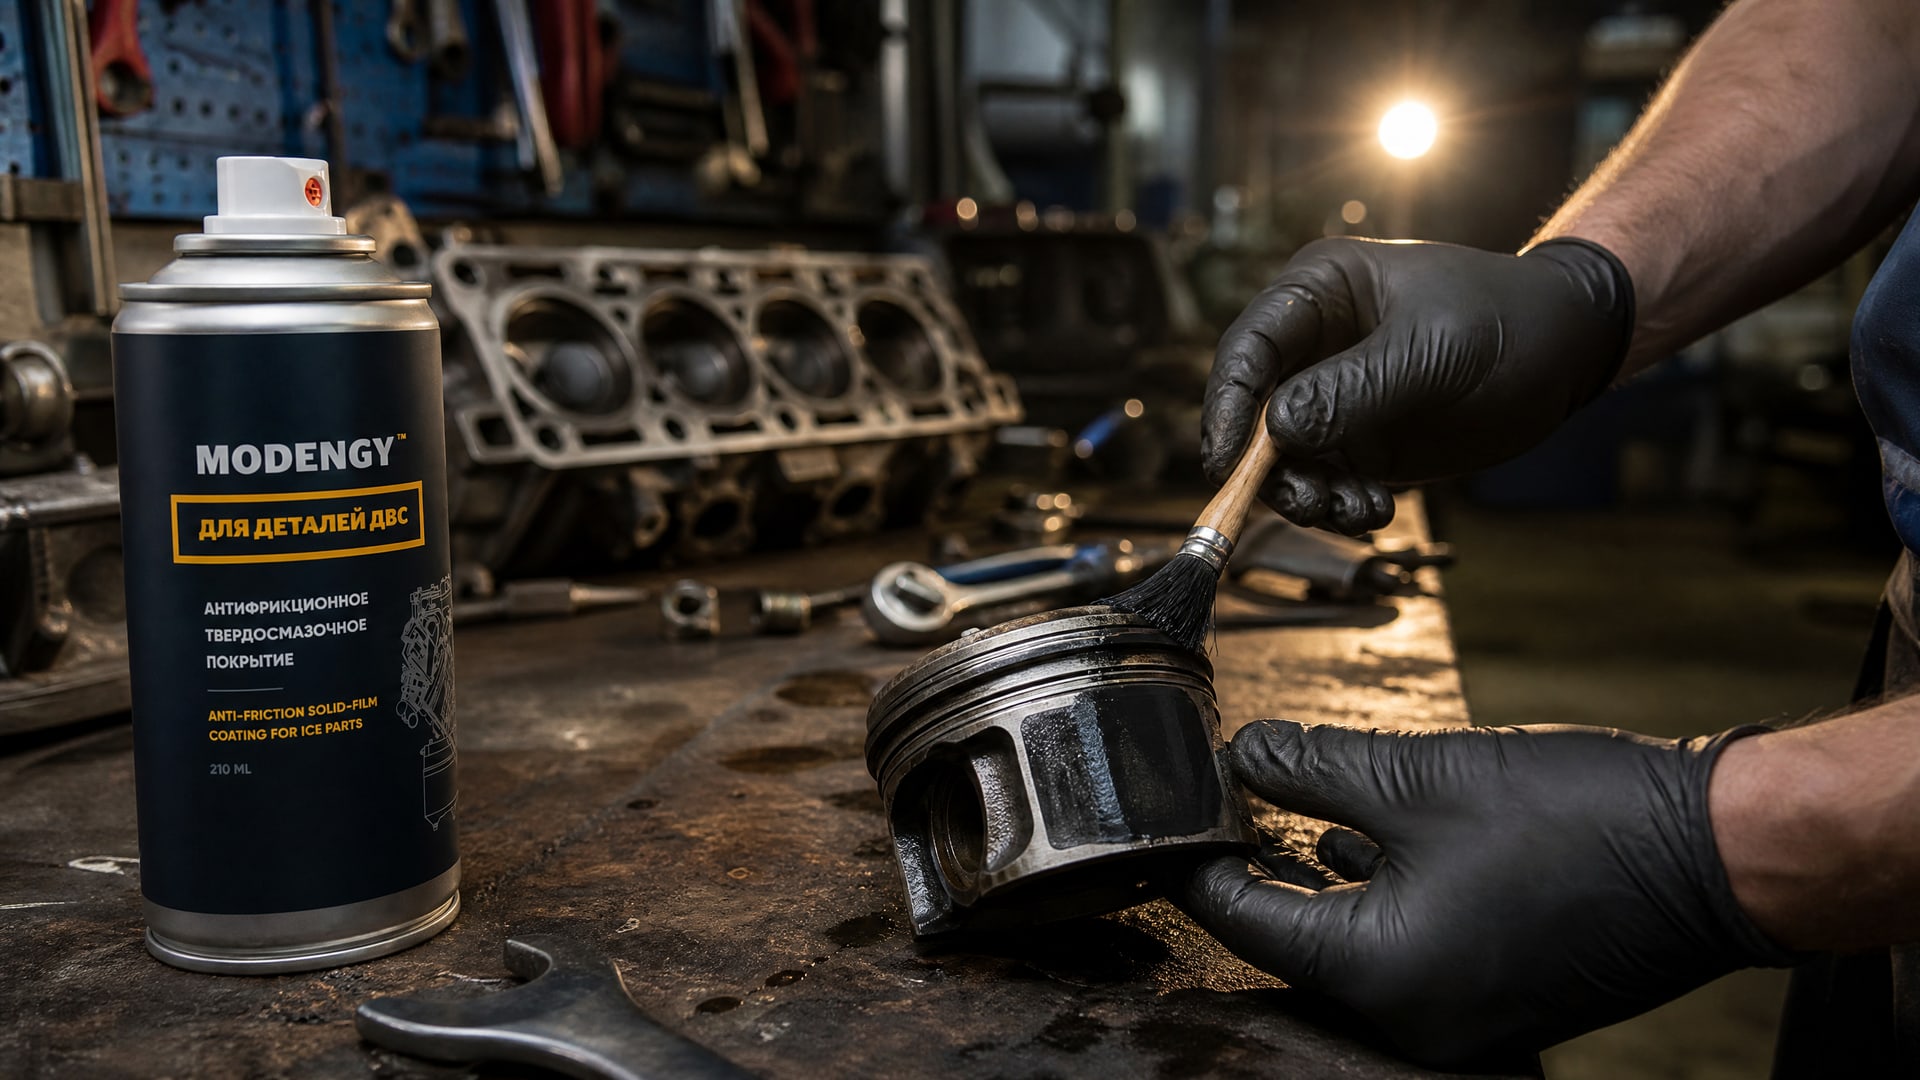
В цехах, где используются жесткие условия (высокие обороты, нестабильная температура, частые включения-выключения), на линиях фасовки берут комбинацию подготовленных поршневых колец с толстым слоем твердосмазочного покрытия - например, MODENGY Для деталей ДВС, которое наносится после сборки и создает дополнительный запас по адгезии в местах максимального трения. Это особенно актуально, если нет уверенности в подготовке поверхности под заводским покрытием.
Часто задаваемые вопросы
Что делать, если покрытие на поршне начало отслаиваться?
Первое - остановить двигатель, чтобы частицы отслоившегося покрытия не попали в масло и не вызвали абразивный износ. Второе - извлечь поршень и провести визуальный и микроскопический осмотр зоны отслаивания. Если отслоение произошло по адгезионной границе (ровный переход между металлом и воздухом), виновата подготовка поверхности или технология нанесения. Если внутри покрытия - проверить температурный режим двигателя и совместимость масла.
Может ли тонкое покрытие (10-15 мкм) служить так же долго, как толстое (50 мкм)?
Зависит от материала и адгезии. PVD-покрытия работают в диапазоне 1-5 мкм благодаря высокой адгезии и твердости, а термонапыляемые нуждаются в 20-50 мкм. Но главное - адгезия, а не толщина. Тонкое покрытие с идеальной адгезией может прослужить дольше, чем толстое со слабым сцеплением.
Нужно ли проверять покрытие после покупки или монтажа?
Да. Минимум - cross-cut tape test (ASTM D3359) выборочно из каждой партии. Это займет 10 минут и выявит проблемы с подготовкой на стадии производства. Перед установкой на двигатель полезно также проверить геометрию и визуально осмотреть на предмет царапин и неоднородности покрытия.
Если у двух поставщиков одинаковые данные ISO 4624, можно ли считать, что покрытия эквивалентны?
Нет. ISO 4624 показывает только отрывную нагрузку. Два покрытия с одинаковым pull-off, но разными результатами cross-cut и scratch, будут вести себя по-разному в реальной работе. Scratch-тест лучше имитирует фреттинг на поршне, поэтому при выборе он часто важнее, чем pull-off.
Какая максимальная температура, при которой антифрикционное покрытие гарантированно не отслаивается?
Это указывается производителем в техническом листе и обычно находится в диапазоне 300-350 °С для современных материалов. Но это потолок для кратковременного воздействия. Для продолжительной работы рабочая температура должна быть на 30-50 °C ниже максимальной, чтобы избежать накопления внутренних напряжений.
Заключение
Отслаивание поршневого покрытия - это не приговор к низкому качеству производства, а сигнал о несовпадении покрытия, режима работы, масла или подготовки. Универсального «срока службы в часах» для поршневых покрытий не существует, потому что долговечность определяется взаимодействием десятков факторов. Вместо маркетинговых обещаний нужны четкие данные: результаты тестов адгезии по трем методам, ресурс в стандартных испытаниях с указанием условий, толщина в микронах, рабочая температура и требования к подготовке поверхности.
Инженерам и закупщикам стоит проверять соответствие поршневого кольца стандартам ISO 6622-1, ISO 6621-3 и ISO 6621-5, требовать от поставщика полные данные об адгезии и износе, и не стесняться задавать вопросы о причинах отслаивания, если оно уже происходило. Это не избыточная бумажная работа - это способ избежать дорогих простоев и отказов в цехе. Следующий шаг: подготовьте для вашего поставщика анкету с семью пунктами из раздела выше и сравните ответы перед закупкой.