Твердосмазочные покрытия защищают детали машин от износа, задиров и фреттинга, но их эффективность полностью зависит от качества нанесения и прочности связи с поверхностью. Контроль адгезии - это не просто галочка в приемочном тесте; это гарантия того, что покрытие останется на месте при вибрации, тепловых циклах и механических нагрузках. Паспорт качества, в котором зафиксирован метод испытания, стандарт, полученные значения и критерии приемки, становится единственным объективным доказательством соответствия партии требованиям. Статья рассказывает, какие методы контроля адгезии используют в отрасли, как их правильно выбрать, почему результаты разных стандартов нельзя смешивать, и что должно быть написано в паспорте, чтобы закупщик мог повторить контроль и убедиться в надежности покрытия.
Что такое адгезия твердосмазочного покрытия и почему она критична
Адгезия - это сила связи между слоем покрытия и основной поверхностью детали.
Для твердосмазочных покрытий адгезия определяет, останется ли покрытие на месте при вибрации, тепловых расширениях, коррозионном воздействии и механическом воздействии. Если адгезия недостаточна, покрытие слетает, обнажая металл, и тогда начинаются задиры, фреттинг и ускоренный износ.
От вида основания (сталь, алюминий, латунь) и подготовки поверхности (очистка, травление, грунтовка) адгезия зависит сильно. Грязь, масляная пленка или оксидная корка под покрытием снижают сцепление на 30–50 %, поэтому технологический процесс подготовки не менее важен, чем сам состав покрытия.
Контроль адгезии входит в обязательные приемочные испытания, потому что обеспечивает объективную проверку не только качества материала, но и соблюдения технологии нанесения. На многих предприятиях адгезия прописана как критический показатель в контрактных требованиях к поставщику и закреплена в паспорте качества партии.
Метод отрыва (pull-off) и ГОСТ 32299-2025
Метод отрыва измеряет максимальное усилие, при котором покрытие отрывается от подложки.
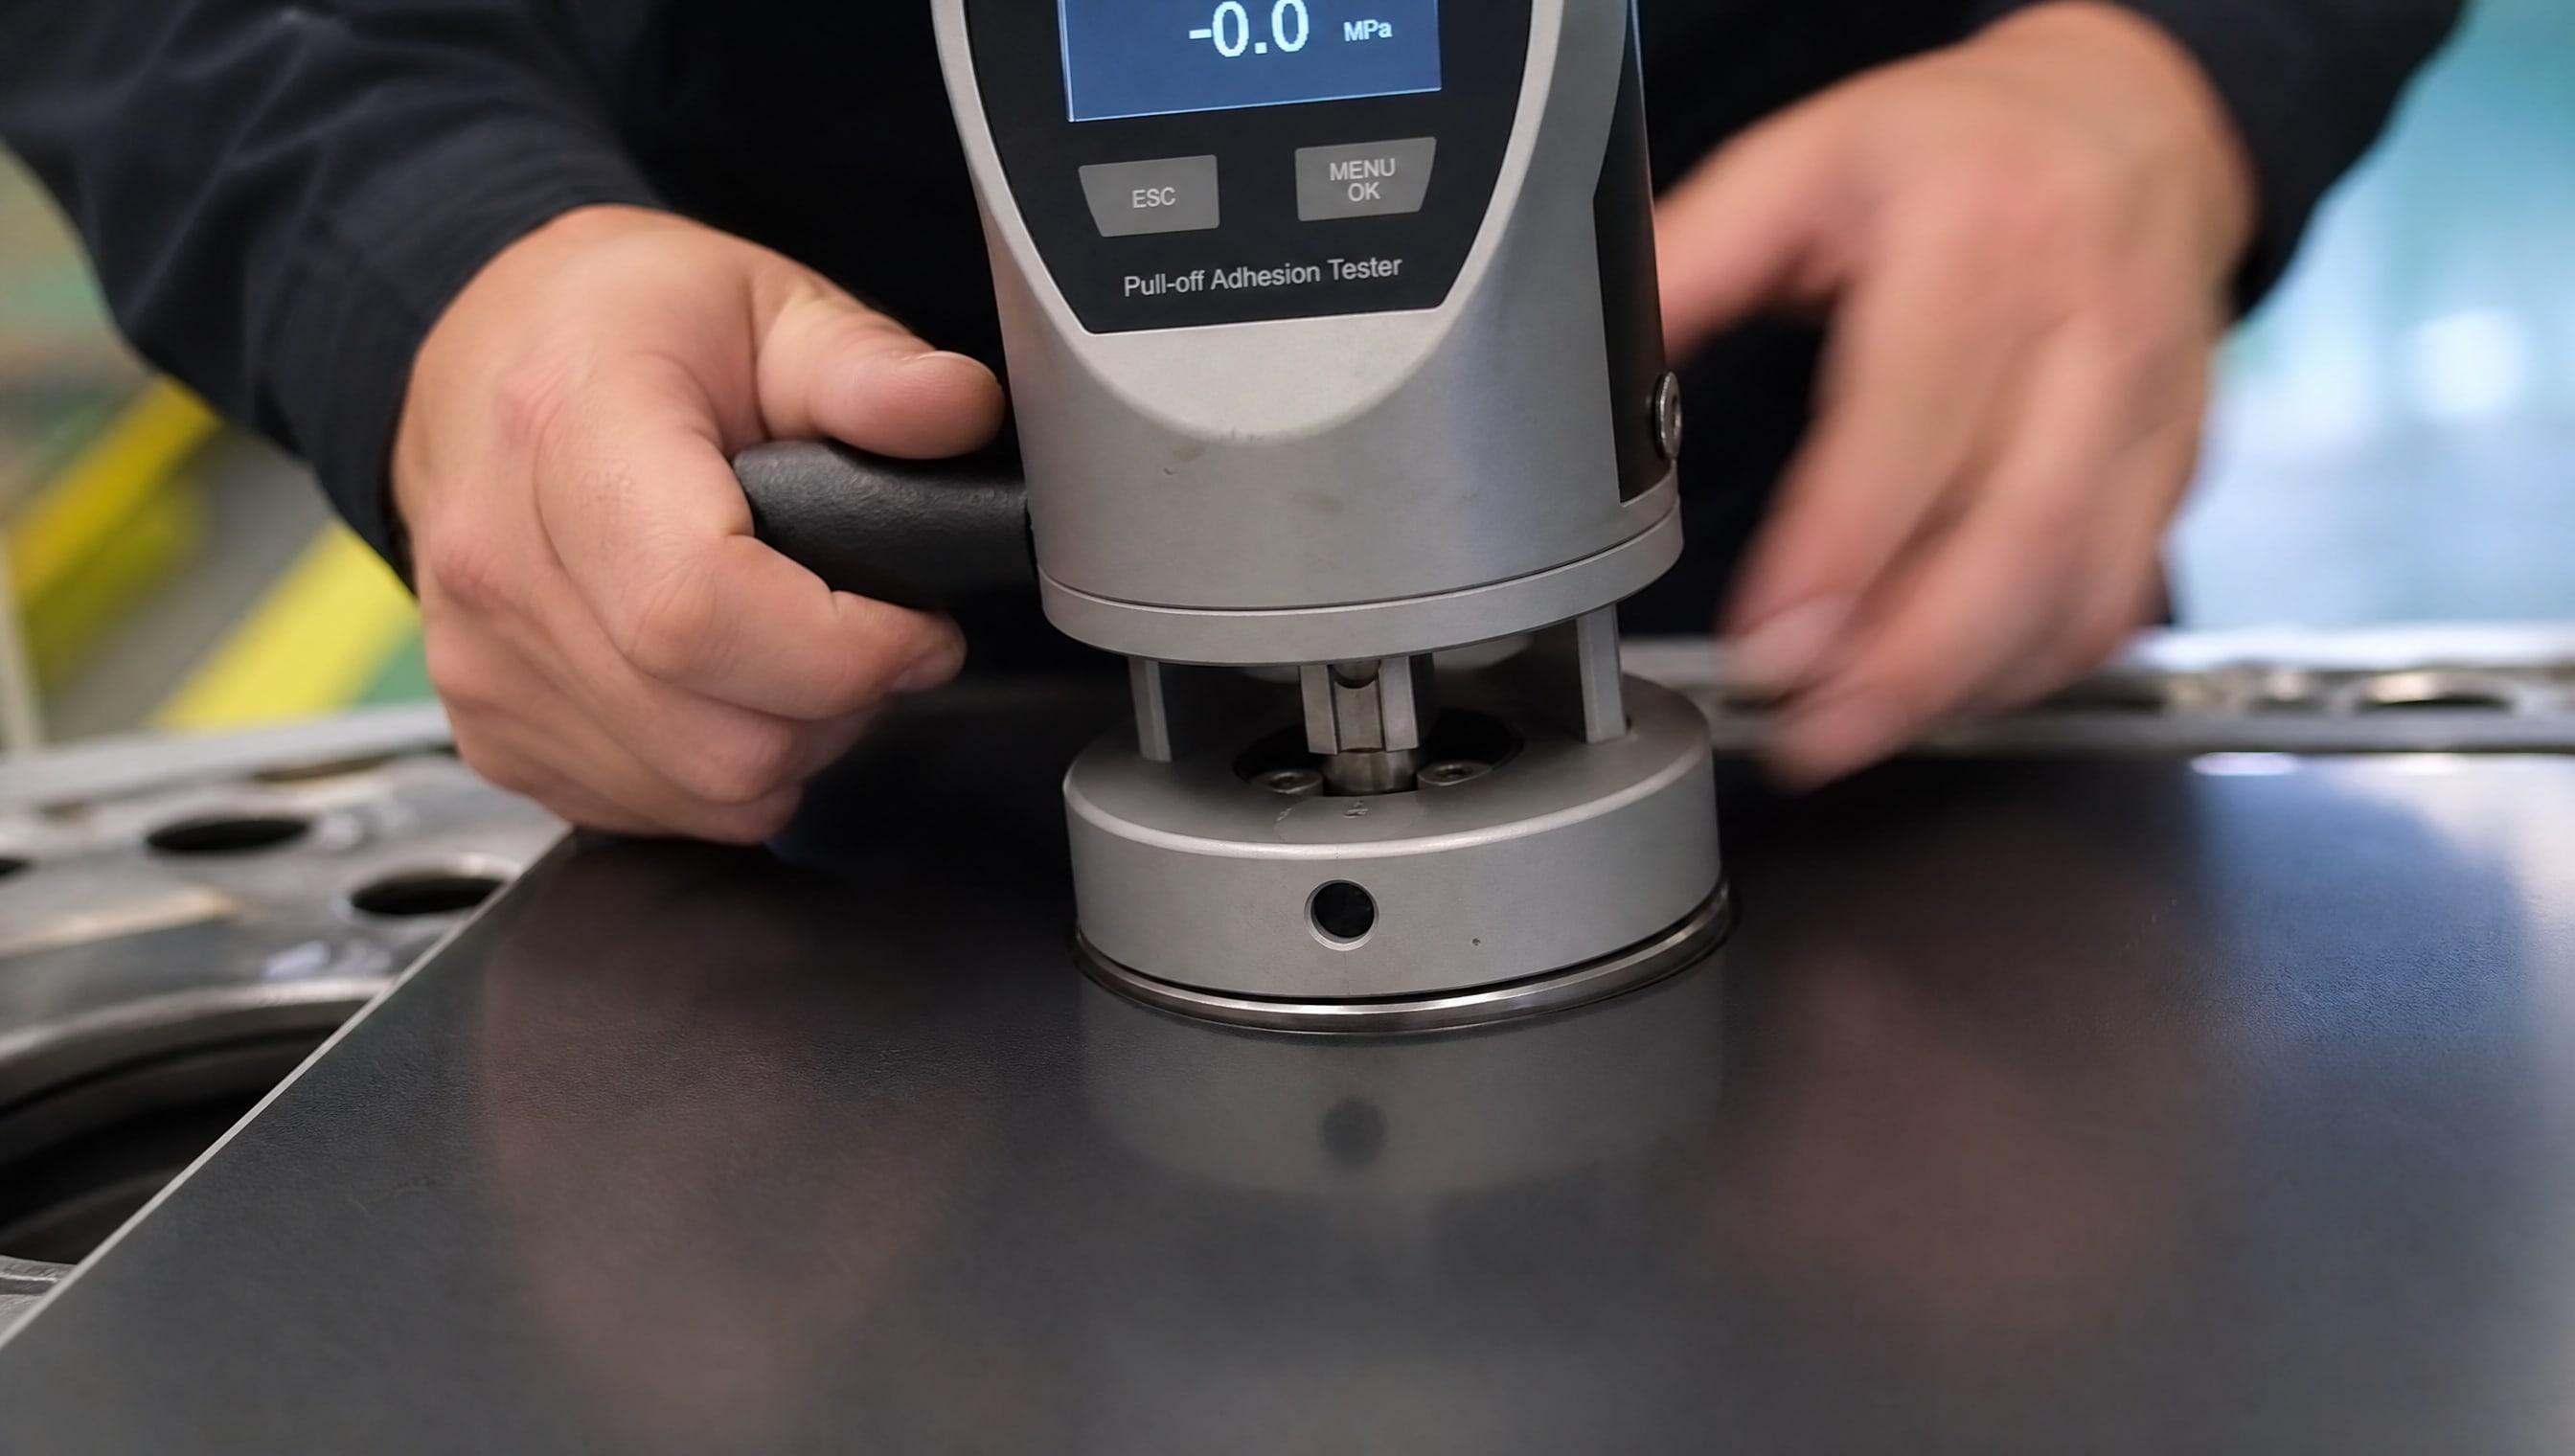
Результат выражается в МПа (мегапаскалях) или, для неравномерных нагрузок, в Н/см (ньютонах на сантиметр). Испытание проводят специальным прибором (адгезиометром), который прижимает стальную или алюминиевую шайбу к поверхности покрытия, затвердевает клеевым или эпоксидным составом, а затем тянет шайбу перпендикулярно поверхности с постоянной скоростью до момента разрушения связи.
С 1 августа 2025 года в Российской Федерации действует обновленный ГОСТ 32299-2025 (ISO 4624:2023). Этот стандарт регламентирует испытание адгезии однослойных, многослойных и сложных систем покрытий на различных подложках, включая металл, дерево и композиты. Метод отрыва в ГОСТ 32299-2025 считается наиболее надежным для количественной оценки прочности сцепления и часто используется как основной критерий приемки в контрактах.
Предыдущая редакция ГОСТ 32299-2013 (ISO 4624:2002) также описывала метод отрыва и применялась широко; многие паспорта качества и спецификации все еще ссылаются на нее. На практике различия между редакциями незначительны для базовых испытаний, но в обновленном стандарте уточнены требования к подготовке образцов и интерпретации результатов.
Типичные ориентиры по адгезии (pull-off) для защитных и функциональных покрытий на стальных конструкциях составляют 3–5 МПа в зависимости от категории коррозионного воздействия и требований технического задания. Для тяжелых условий (морская среда, агрессивные газы) нормирование часто повышается; для внутренних механизмов может быть ниже. Конкретное значение всегда должно быть указано в техническом требовании к покрытию.
При необходимости проверить устойчивость адгезии после воздействия влаги покрытие выдерживают в воде при комнатной температуре в течение 1000 часов, затем повторяют измерение. Снижение адгезии допускается не более чем на определенный процент (обычно 15–30 % в зависимости от типа системы), что зафиксировано в техническом требовании.
Метод решетчатого надреза и когда его применять
Метод решетчатого надреза - это более быстрый и экономичный способ контроля, особенно удобный для входного контроля партий и оперативного контроля в цехе.
На поверхность покрытия наносят сетку параллельных и перпендикулярных линий (обычно размер ячейки 1 мм или 2 мм), затем наклеивают липкую ленту и резким движением снимают ее. Если покрытие начинает отслаиваться по линиям надреза или мелко крошится, это признак плохой адгезии.
ГОСТ 31149-2014 и ISO 2409:2020 регламентируют этот метод с использованием стандартной визуальной шкалы от 0 до 5 баллов, где 5 - идеальная адгезия (лента не снимает ничего), а 0 - полное отслаивание покрытия. Оценка 4 и выше обычно считается приемлемой для производственных условий.
Ограничение метода: он применяется для покрытий толщиной до 200 микрометров по ГОСТ 15140-78 и до 250 микрометров по ISO 2409. На более толстых слоях результат становится ненадежным, потому что лента может не прилипнуть достаточно к верхним слоям. Если покрытие толще 250 мкм, необходимо использовать метод отрыва.
Преимущество решетчатого надреза - скорость (результат за несколько минут) и отсутствие необходимости в дорогостоящем приборе. Недостаток - результат полностью зависит от квалификации оператора и его интерпретации визуальной шкалы. Два разных инспектора могут оценить одно и то же покрытие по-разному, если они не прошли надлежащую подготовку.
На практике решетчатый надрез часто используют как первичный фильтр: если покрытие получает оценку 3 или ниже, его отправляют на переделку, а партии с оценкой 4–5 подлежат дополнительной проверке методом отрыва для количественного подтверждения. Эта двухэтапная схема экономит время и реактивы, одновременно обеспечивая надежный контроль.
Паспорт качества: что обязательно должно быть указано
Паспорт качества (сертификат соответствия, отчет об испытании) - это документ, в котором фиксируются все параметры партии покрытия и результаты контроля.
Для адгезии в паспорте обязательны:
Метод испытания - точное название (например, "метод отрыва по ГОСТ 32299-2025" или "решетчатый надрез по ГОСТ 31149-2014"), не просто "адгезия".
Номер и год стандарта - это позволяет закупщику найти регламент и проверить, что методика актуальна.
Единицы измерения - для pull-off это МПа, для решетки это баллы по шкале 0–5.
Полученное значение - конкретная цифра (например, "3,8 МПа" или "оценка 4 балла").
Критерий приемки - минимально допустимое значение или допуск, установленные техническим требованием (например, "≥ 3,0 МПа").
Дата испытания и подпись ответственного лица.
Тип подложки и условия нанесения - если система многокомпонентная (праймер, промежуточный слой, верхнее покрытие), должно быть ясно, что именно испытывалось.
Без этих деталей результат невозможно верифицировать и повторить. Закупщик не сможет сравнить две партии ("в одной адгезия 3,5", "в другой адгезия 4,2"), если не известны методы, стандарты и условия. Кроме того, если возникает претензия на качество спустя месяцы после поставки, паспорт становится единственным документальным доказательством того, что партия была принята согласно согласованному критерию.
При несоответствии результата требованиям ГОСТ 9.602-2016 предусматривает повторное испытание на удвоенном числе точек. Если при повторном измерении адгезия снова не соответствует норме, покрытие признается не соответствующим требованиям и отправляется на переделку или брак. Эта логика должна быть понятна и закупщику, и поставщику заранее, иначе возникают споры.
Защита подшипника от задиров: роль адгезии и нанесение антифрикционного покрытия
Подшипники качения и скольжения часто работают на грани недостатка смазки, особенно при холодном пуске, вибрации или резких перепадах нагрузки.
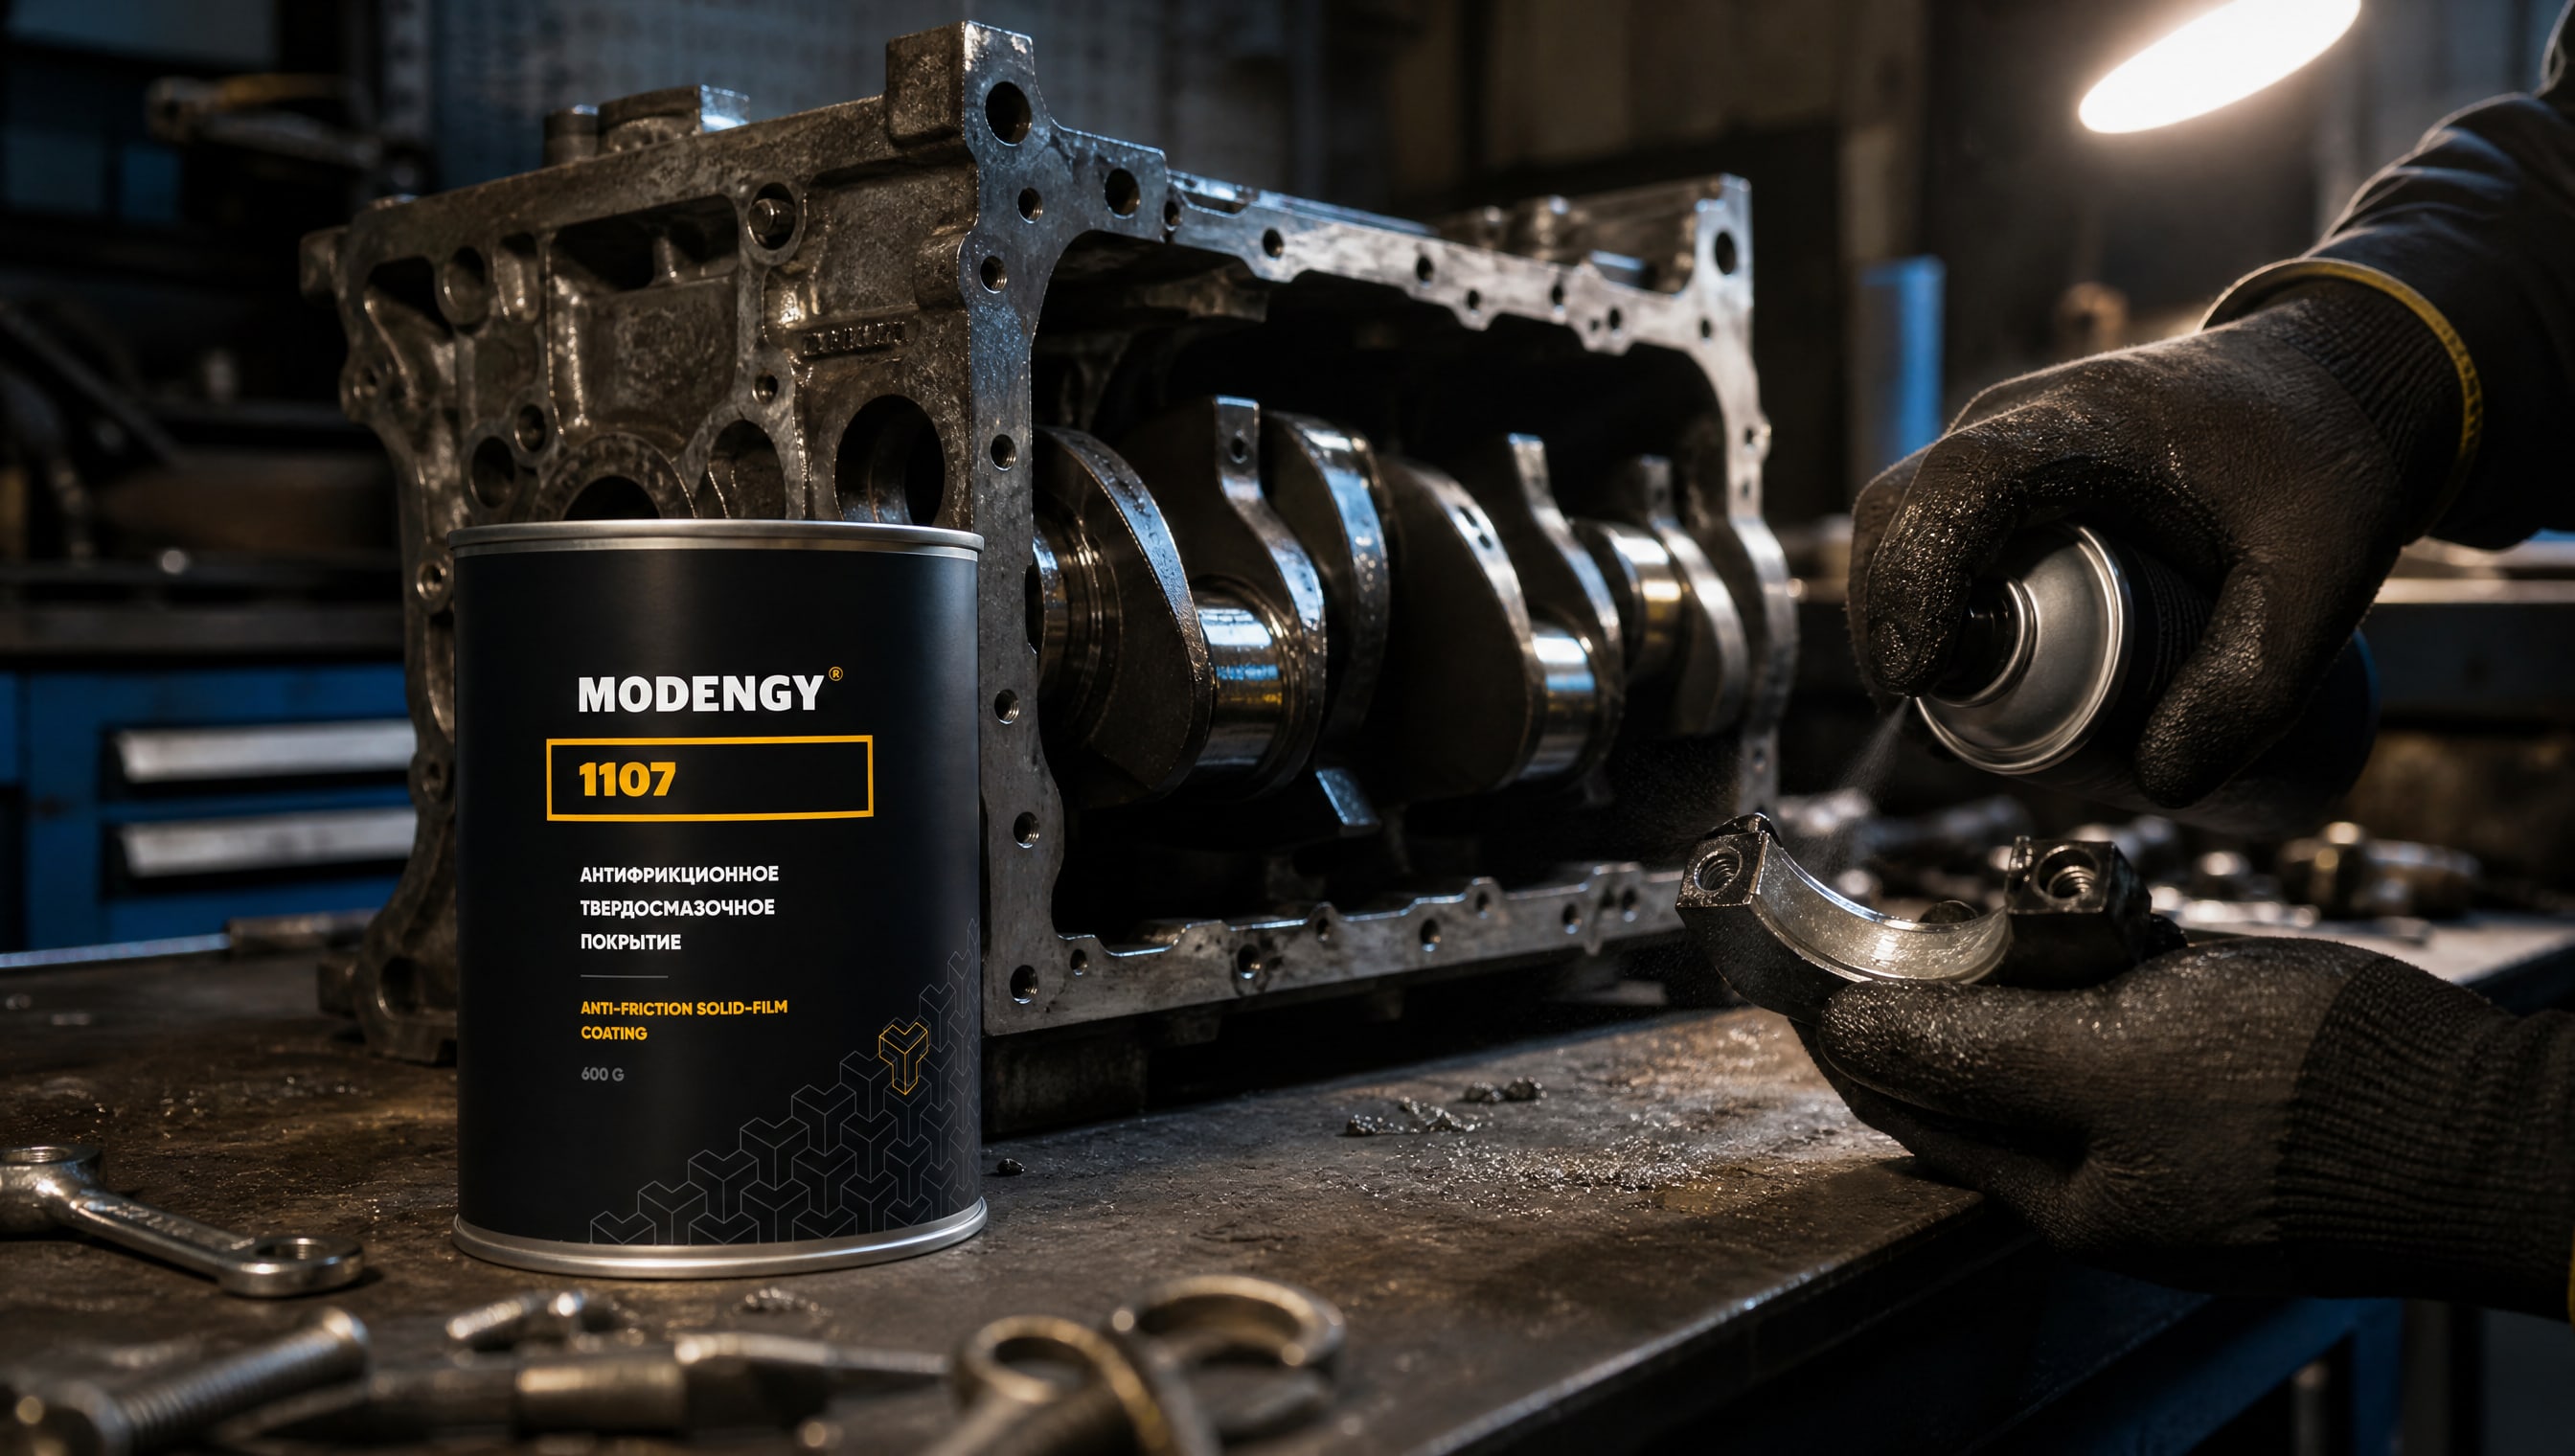
Металлические контактные пары без защиты подвержены микросвариванию, фреттингу и локальному нагреву, что приводит к задирам - необратимому повреждению рабочей поверхности.
Твердосмазочное покрытие на беговых дорожках и телах качения снижает коэффициент трения на 20–40 %, обеспечивает смазывающее действие там, где жидкая смазка неэффективна, и временно заполняет микропоры рабочей поверхности. Но если адгезия покрытия низка, оно начнет осыпаться и отслаиваться уже при первых циклах работы, и защита исчезнет.
При нанесении антифрикционного покрытия на детали подшипников критично:
Очистить поверхность от любых загрязнений, ржавчины и старых смазочных остатков, предпочтительно с помощью ультразвуковой очистки или травления.
Проверить адгезию на пробном образце той же марки стали или цветного сплава перед тем, как покрывать всю партию.
Выдерживать режимы отверждения (температуру и время сушки) строго согласно техническому листу покрытия, потому что недоотверждение значительно снижает адгезию.
Проводить контроль адгезии методом решетчатого надреза или отрыва на выборке из партии (как правило, не менее 3 точек на партию).
На практике износоустойчивые покрытия, которые выбирают для защиты подшипников от задиров, работают как абразив в позитивном смысле - они распределяют нагрузку и создают микропленку между контактирующими поверхностями. Для этого эффекта решающее значение имеет то, чтобы частицы покрытия оставались на месте и не вымывались из зоны контакта. MODENGY 1107 - это антифрикционное твердосмазочное покрытие на основе графита, которое прошло испытания адгезии на предельных режимах работы подшипников и показало устойчивость к вибрационному отслаиванию благодаря усиленной формуле адгезива.
Критерии приемки: как не перепутать стандарты
Одна из самых частых ошибок при контроле адгезии - попытка сравнивать результаты, полученные по разным стандартам или методам.
Например, покрытие может получить оценку 4 балла по решетчатому надрезу (ГОСТ 31149), что хорошо, но при измерении методом отрыва показать только 2,5 МПа, что может оказаться ниже требуемого 3,0 МПа.
Причина: решетчатый надрез оценивает поведение покрытия при локальном напряжении сдвига (вдоль поверхности), а pull-off измеряет общую прочность связи при растяжении перпендикулярно поверхности. Эти два испытания не прямо пропорциональны и зависят от типа основания, толщины слоя и характера разрушения (адгезионное разрушение или когезионное, т. е. разлом самого покрытия).
Правило: выбери один метод контроля, согласуй его с заказчиком в техническом задании, зафиксируй в паспорте и используй его для всех партий этого покрытия. Если нужно переходить с одного метода на другой (например, с решетки на pull-off из-за увеличения толщины), проведи корректирующий эксперимент на образцах, чтобы установить соответствие между результатами.
Для магистральных трубопроводов, сосудов высокого давления и ответственных механизмов практически всегда требуется метод отрыва, потому что он дает числовой критерий и меньше зависит от субъективной оценки. Для входного контроля в цехе на штампованных деталях или крепежах часто достаточно решетчатого надреза, если толщина покрытия в пределах 200–250 мкм.
Часто задаваемые вопросы
Как отличить хорошую адгезию от плохой при решетчатом надрезе?
При решетчатом надрезе адгезия считается хорошей, если лента отходит чистым полотном без отслаивания покрытия или с минимальным отслаиванием на углах ячеек (оценка 4–5 баллов). Если покрытие крошится, осыпается целыми чешуйками или полностью снимается - это оценка 0–2, что говорит о серьезных проблемах с подготовкой поверхности или режимом нанесения. Оценка 3 - пограничная; при ней требуется повторное испытание и анализ причины (загрязнение, недостаточная сушка, неподходящий грунт).
Зачем нужна вода в испытании адгезии, если покрытие для сухой машины?
Испытание адгезии после 1000 часов выдержки в воде моделирует влияние влаги, конденсата и коррозионного воздействия на связь между покрытием и металлом. Даже если машина работает в сухом помещении, влага может попасть туда при транспортировке, хранении или при открытии кожуха. Вода активирует коррозию на границе раздела "металл-покрытие", что ослабляет адгезию. Этот тест показывает долгосрочную надежность покрытия, а не только первичное качество нанесения. При снижении адгезии более чем на 20–30 % от исходного значения покрытие может быть признано неудовлетворительным.
Может ли паспорт качества содержать только слово "адгезия соответствует норме" без цифр?
Нет. Такой паспорт не имеет практической ценности, потому что невозможно проверить результат и повторить контроль. Всегда должны быть конкретизированы: метод (отрыв или решетка), стандарт (ГОСТ 32299-2025, ГОСТ 31149-2014 и т. д.), полученное значение (в МПа или баллах) и нижний предел приемки. Если поставщик не готов указать эти детали, это сигнал к проверке его системы качества.
Почему адгезию нельзя измерить механическим молотком или отверткой?
Молоток или отвертка - это непрямые методы оценки, они не стандартизованы и полностью зависят от навыка оператора. Невозможно воспроизвести один и тот же удар, давление или угол приложения силы. Результаты двух проверок одного и того же образца молотком могут разнться в несколько раз. Стандартизованные методы (отрыв и решетка) используют дозированное усилие, повторяемый способ разрушения и четко определенные критерии оценки, поэтому результаты воспроизводимы между лабораториями.
Что делать, если адгезия граничит с нижним пределом приемки?
Согласно ГОСТ 9.602-2016, при значении адгезии на нижней границе допуска или ниже испытание повторяют на удвоенном числе точек. Если при повторном измерении среднее значение соответствует норме, партия принимается. Если снова оказывается ниже нормы, партию отправляют на переделку или брак. Такая схема предусмотрена именно для того, чтобы исключить влияние локальных дефектов и убедиться, что низкое значение - это систематическая проблема, а не случайность.
Заключение
Паспорт качества твердосмазочного покрытия, содержащий конкретные данные о методе контроля адгезии, номере стандарта, полученных значениях и критериях приемки, - это гарантия надежности и воспроизводимости контроля. Адгезия непосредственно влияет на то, останется ли защитное покрытие на детали при вибрации, тепле и коррозионном воздействии, и потому входит в обязательные приемочные испытания.
Выбор между методом отрыва (pull-off, ГОСТ 32299-2025) и решетчатым надрезом (ГОСТ 31149-2014) зависит от толщины покрытия, требуемой точности и возможностей лаборатории. Для формализованного критерия и длительного хранения данных используют pull-off; для оперативного входного контроля часто достаточно решетки. Главное - не смешивать результаты разных методов и всегда указывать в документе, какой стандарт и какая процедура применялась. Начните с уточнения у поставщика, какой метод он использует при контроле, требуется ли вам повторное испытание в независимой лаборатории, и согласуйте критерий приемки в техническом задании - это снимет половину будущих разногласий при приемке партии.