Пассивация нержавеющей стали - это не просто рекламный термин, а химический процесс восстановления защитного оксидного слоя на поверхности металла. Многие технологи и закупщики ошибочно полагают, что нержавейка не требует подготовки перед нанесением антифрикционного покрытия. На самом деле именно качество химической подготовки определяет адгезию покрытия, его долговечность и коррозионную стойкость всего изделия. Статья разбирает реальные сложности подготовки нержавеющей стали под микронные и тонкопленочные покрытия: от обезжиривания и пассивации до контроля качества по международным стандартам. Материал предназначен для инженеров производства, технических специалистов и снабженцев, которые отвечают за выбор технологии обработки и закупку реактивов для подготовки ответственных деталей.
Почему подготовка нержавеющей стали требует химической обработки
Нержавеющая сталь получила свое название благодаря пассивной оксидной пленке, но эта пленка не является постоянным и неизменным покровом.
Ее толщина составляет около 0,002 мкм, а состояние напрямую зависит от условий хранения, механической обработки и окружающей среды. После производства, складирования, механической обработки или сварки поверхность нержавейки накапливает загрязнения: масла и смазочно-охлаждающие жидкости от обработки, стружку, абразивные частицы, железосодержащие продукты коррозии и следы окалины. Эти загрязнения нарушают целостность оксидной пленки и создают очаги локальной коррозии под будущим покрытием.
Именно поэтому перед нанесением антифрикционного покрытия поверхность должна пройти комплексную химическую подготовку. Она решает две задачи одновременно: удаляет все виды загрязнений и восстанавливает защитные свойства оксидной пленки. Без этого даже самое современное микронное покрытие не обеспечит надежную защиту от коррозии и не сможет обеспечить заявленную долговечность.
Стандарты пассивации нержавеющей стали
Основной нормативный документ для пассивации нержавеющей стали в России - это ГОСТ ISO 16048-2014, введенный в действие с 1 января 2017 года.
Хотя стандарт названо специализируется на крепежных изделиях, его определения и методология применяются ко всем деталям из коррозионно-стойкой нержавеющей стали.
Согласно ГОСТ ISO 16048-2014, пассивация определяется как химическая обработка, при которой увеличивается толщина естественной хромсодержащей оксидной пленки на поверхности нержавеющей стали. Международные аналоги - стандарты ASTM A967 и AMS 2700 - содержат методы испытаний и критерии приемки, которые используются как эталон в мировой практике.
| Параметр | Значение или описание |
|---|
| Толщина пассивной пленки | ~0,002 мкм |
| Основной нормативный документ | ГОСТ ISO 16048-2014 |
| Международные аналоги | ASTM A967, AMS 2700 |
| Объект стандартизации | Крепеж и детали из нержавеющей стали |
| Методы контроля | Медный купорос, ферроцианид калия, испытание в соляном тумане |
Стандарты явно разделяют три этапа подготовки: обезжиривание (удаление масел и загрязнений), травление (удаление дефектного поверхностного слоя и окалины) и пассивация (восстановление и утолщение защитной оксидной пленки). Это разделение критично для понимания: пассивация не заменяет обезжиривание, и одна только пассивация не решит проблему загрязненной поверхности.
Обезжиривание: первая и критическая стадия
Обезжиривание - это удаление с поверхности масел, смазочно-охлаждающих жидкостей, стружки и твердых загрязнений.
Для деталей из нержавеющей стали, особенно мелких, это становится главным узким местом технологии. Причина простая: нежелательно использовать агрессивные органические растворители, которые могут вызвать разбухание уплотнений или оставить неудаляемые остатки.
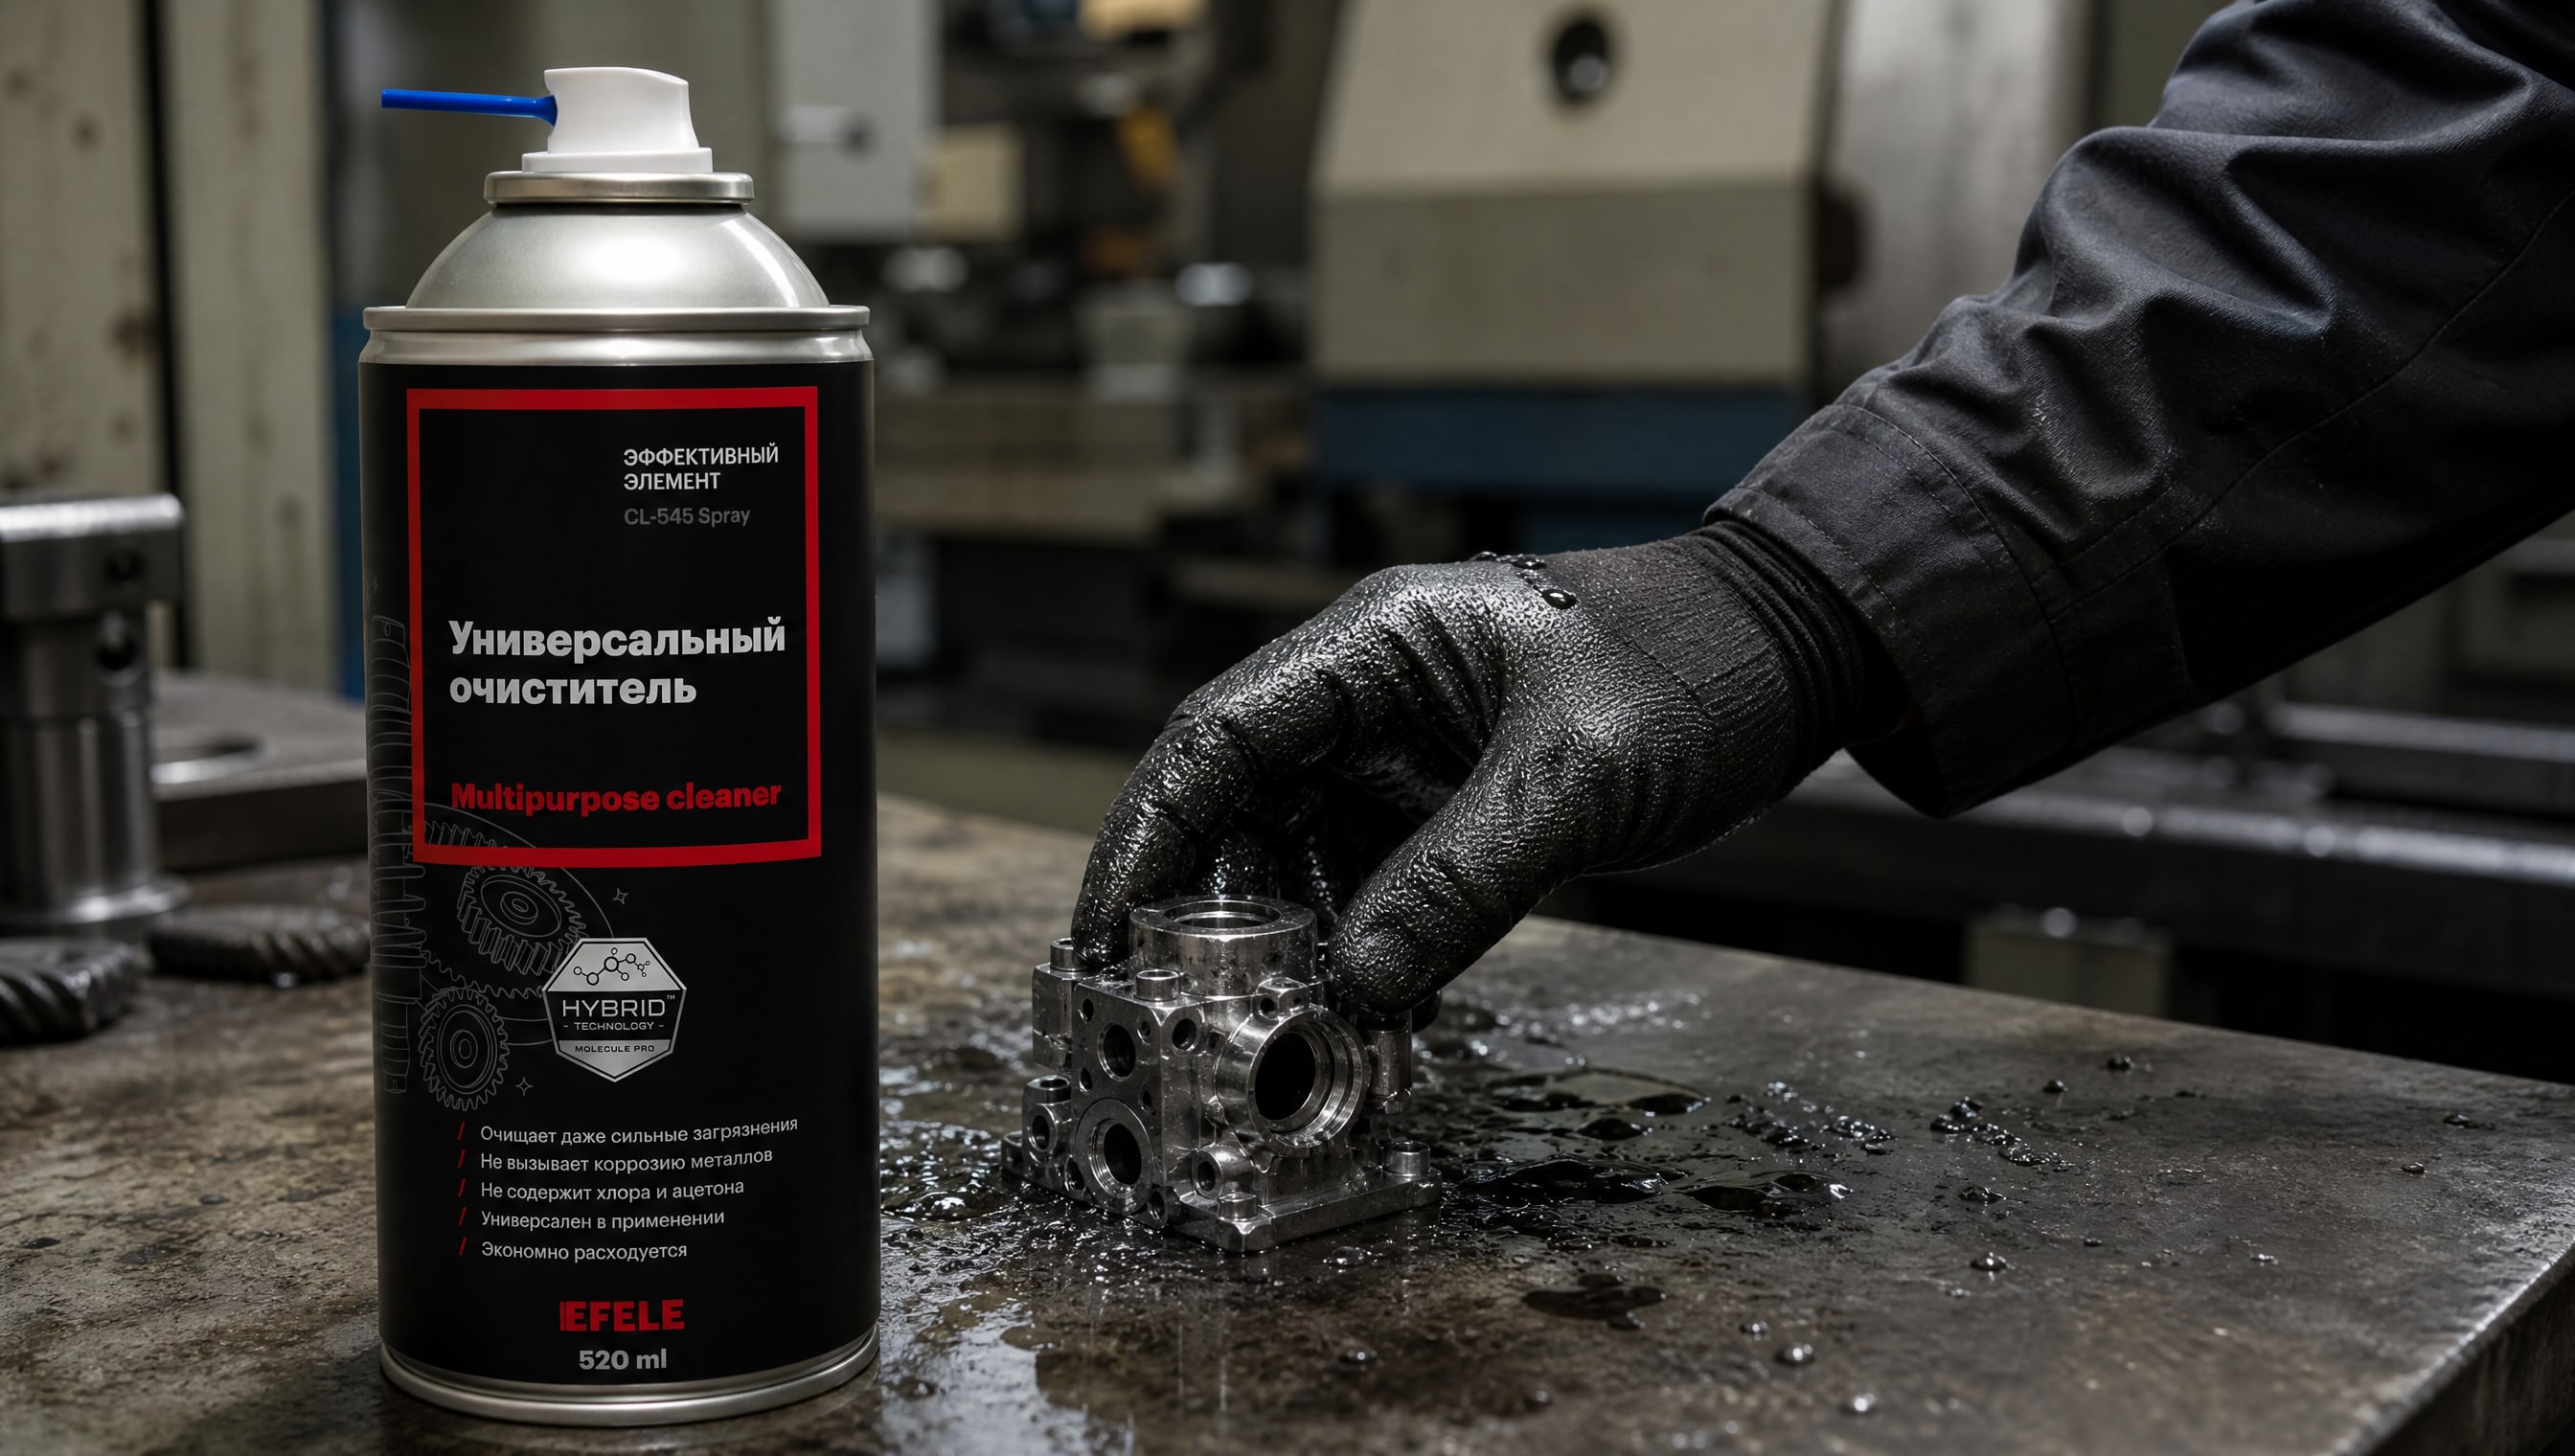
Эффективное обезжиривание нержавеющей стали требует универсального очистителя, способного вымыть масло, стружку и абразив без остатка и без повреждения поверхности. Для эффективной подготовки поверхности нержавеющей стали перед нанесением покрытий применяются универсальные очистители-обезжириватели, которые удаляют все виды загрязнений - EFELE CL-545 Spray обеспечивает полное смывание масла и механических примесей даже с микронных зазоров и внутренних полостей.
После обезжиривания детали тщательно промывают деионизированной или дистиллированной водой, потому что остатки химических реагентов вызовут вторичную коррозию под покрытием. Для мелких деталей с множеством зазоров эта стадия особенно важна: даже микроскопические капли реагента в щели могут стать источником коррозии и разрушения адгезии покрытия.
Травление и пассивация: восстановление защитного слоя
После обезжиривания следует травление - удаление оксидной пленки, поврежденной механической обработкой, или окалины от сварки.
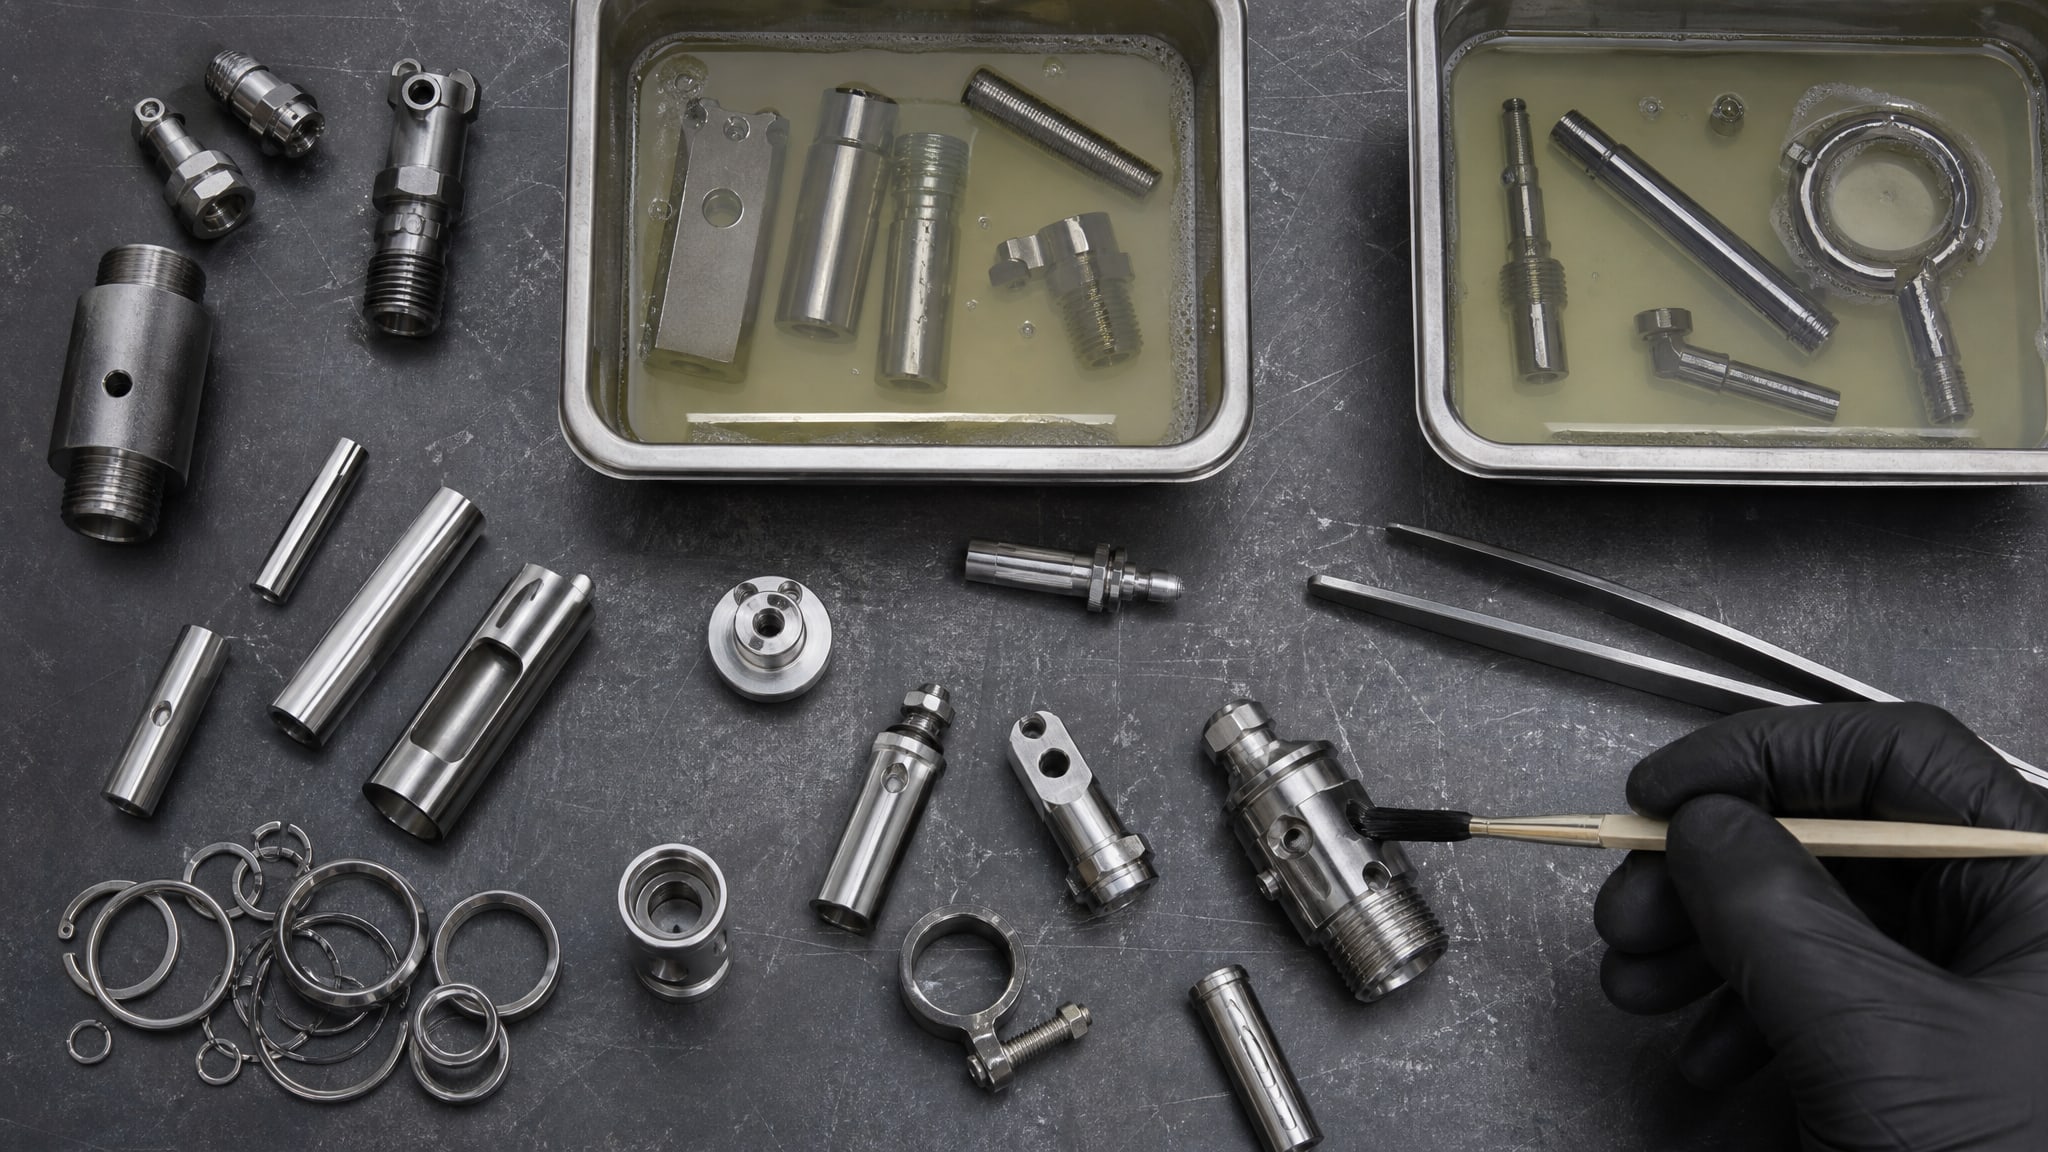
Травление часто выполняется одним реагентом с пассивацией, или в две стадии отдельными ванными. Здесь возникает первое значительное различие в практике.
Пассивация нержавеющей стали кислотой - это классический подход. Наиболее распространены азотная кислота и лимонная кислота. Химическая пассивация нержавеющей стали происходит в следующем порядке: кислота растворяет железосодержащие примеси на поверхности, остатки сварочной окалины и дефектный оксидный слой, затем создает условия для образования нового, более плотного слоя окиси хрома. Различие между азотной и лимонной кислотой заключается в интенсивности процесса: азотная кислота работает быстрее и агрессивнее, лимонная - мягче и требует больше времени.
Пассивация нержавеющей стали лимонной кислотой имеет преимущество для экологичности и безопасности персонала, но требует более жесткого контроля времени и температуры. При неправильной температуре или длительности обработки результат может быть недостаточным, и пассивная пленка останется тонкой и неустойчивой.
Гель для пассивации нержавеющей стали и паста для пассивации нержавеющей стали - это местные составы для обработки сварных швов и небольших участков поверхности. Они удобны тем, что не требуют полного погружения детали и дают точечное воздействие, но требуют тщательного контроля времени выдержки и последующей промывки.
Пассивация сварных швов: особые требования
Сварные швы - это самые проблемные участки нержавеющей стали перед нанесением антифрикционного покрытия.
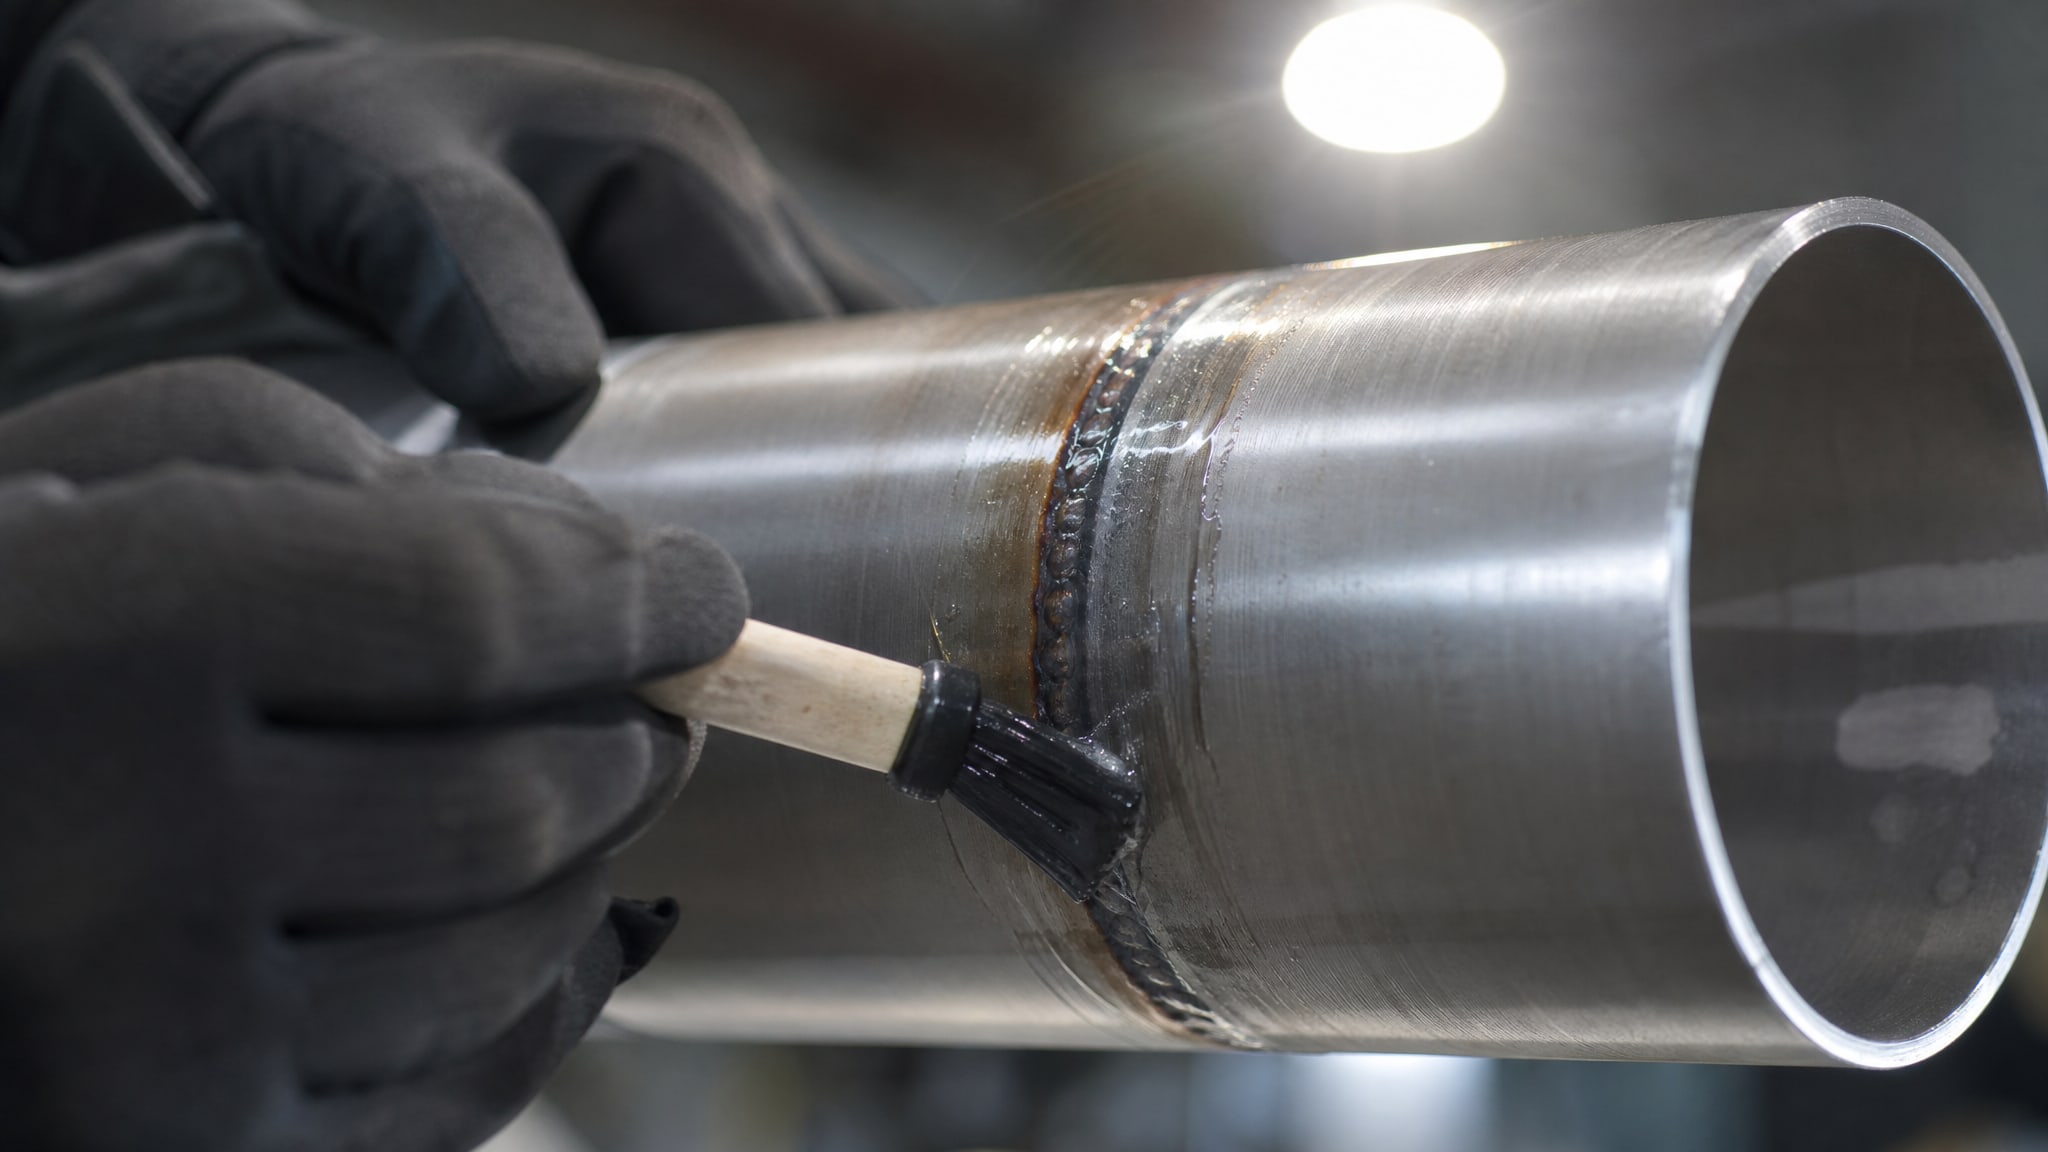
Высокая температура сварки (свыше 1200 °C) изменяет структуру металла в зоне термического влияния, выжигает хром из поверхностного слоя и оставляет толстый слой окалины и побежалости. Эта область становится очагом локальной коррозии и точкой отслоения покрытия.
Пассивация сварных швов нержавеющей стали не может быть одноэтапной. Вначале нужна механическая очистка: шлифовка, шабрение или полирование шва и зоны термического влияния для удаления окалины и дефектного поверхностного слоя. Только после механической подготовки применяется химическая пассивация. Даже в этом случае требуется более длительное время выдержки в пассивирующем реагенте, чем для обычной поверхности, потому что металл в этой зоне более восприимчив к коррозии.
Электрохимическая пассивация нержавеющей стали - это альтернативный метод, при котором используется электрический ток для ускорения процесса окисления. Однако для мелких деталей с микронными покрытиями электрохимическая пассивация требует специального оборудования и жесткого контроля параметров электролита и напряжения. Недостаточный контроль приводит к локальному перегреву, отслоению пленки или даже повреждению поверхности.
Травление и пассивация нержавеющей стали - два процесса, которые часто путают. Травление удаляет, пассивация восстанавливает. Если пропустить травление на загрязненном шве, пассивация не сможет проникнуть под окалину и не даст результата.
Контроль качества пассивации и выбор методов
Контроль качества пассивации выполняется согласно требованиям ASTM A967.
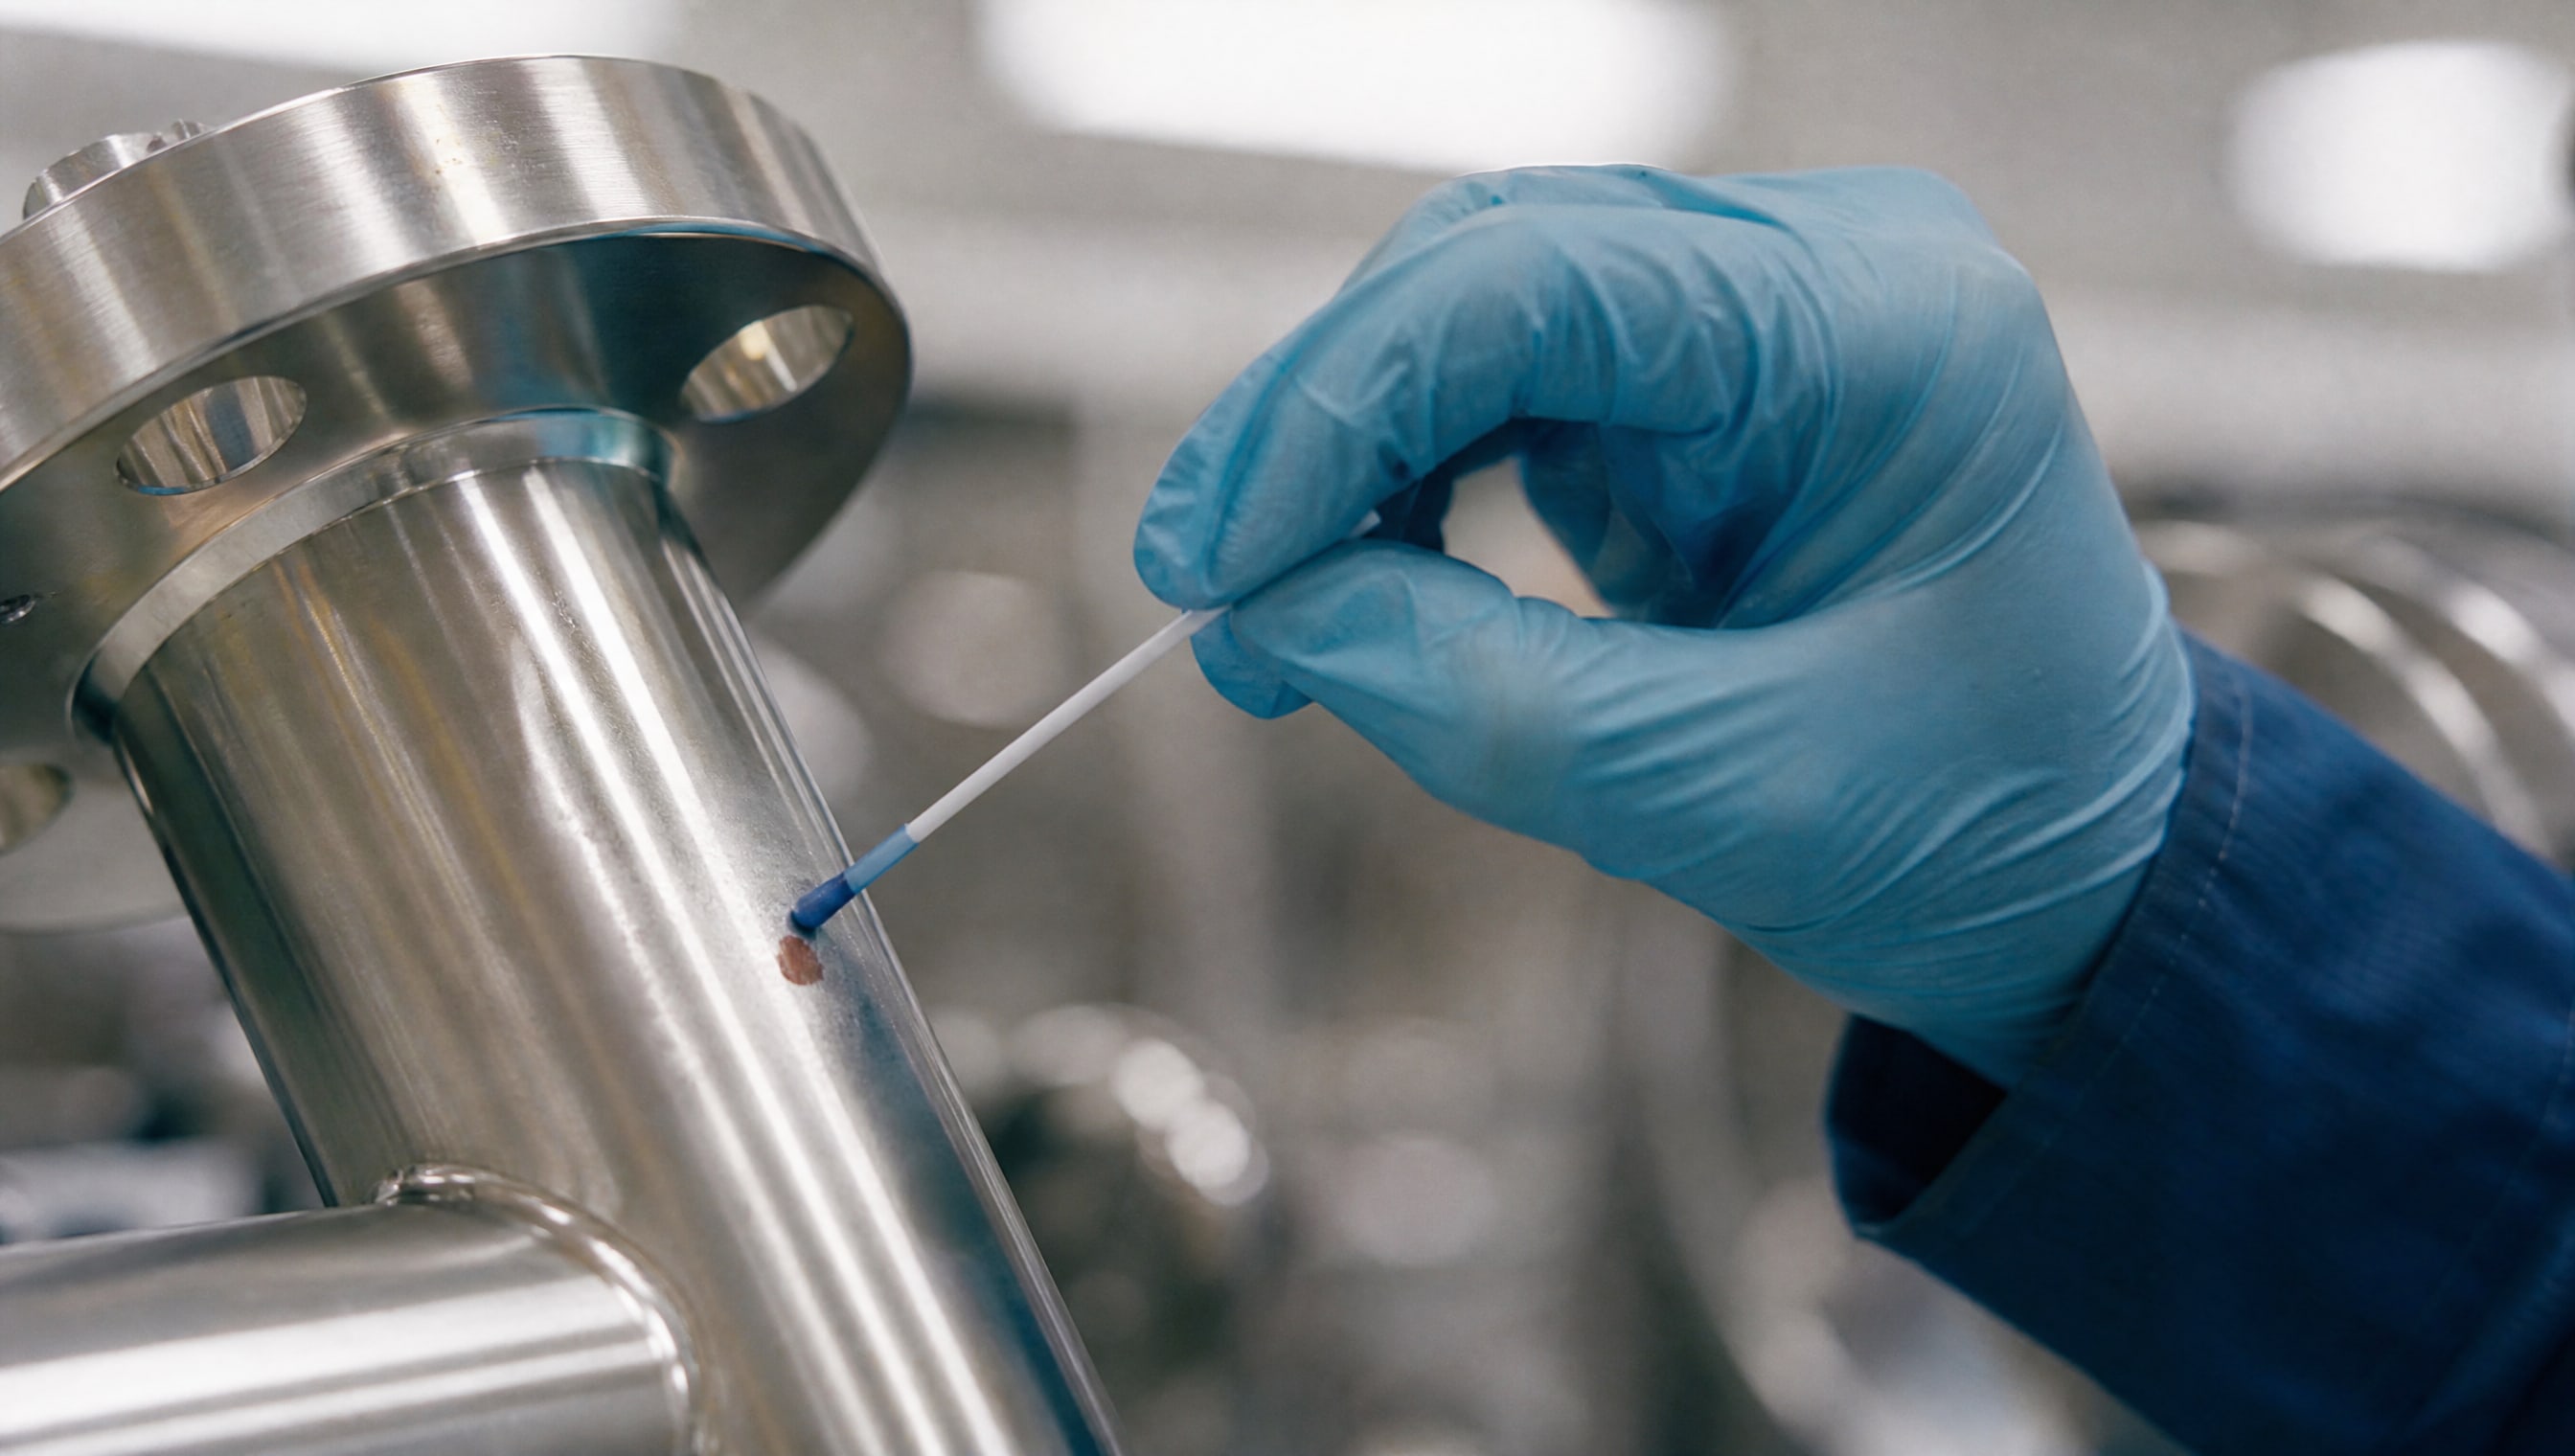
Основные методы испытаний:
Тест с медным купоросом - проверка на наличие железа на поверхности. Медный купорос наносят на поверхность, и если железо присутствует, оно вытеснит медь, оставляя красноватый налет. Наличие налета указывает на недостаточность пассивации.
Испытание в соляном тумане - ускоренное испытание коррозионной стойкости. Деталь помещается в камеру, где циркулирует соленый туман, и контролируется время появления первых признаков коррозии. Для критичных изделий эта проверка может длиться 100+ часов.
Для мелких деталей под микронные покрытия контроль качества усложняется. Невозможно проверить каждую деталь всеми методами - обычно контролируют партию. Однако эта практика требует статистического подхода: из каждой партии берут образцы, проверяют их, и результаты экстраполируют на всю партию. Если какие-то образцы показали недостаточную пассивацию, вся партия считается браком и отправляется на переработку.
Аппарат для пассивации нержавеющей стали может быть простой ванной с контролем температуры и времени, или полностью автоматизированной линией с циркуляцией раствора, фильтрацией и мониторингом концентрации реагента. Выбор зависит от объема производства и требований к стабильности процесса.
Средство для пассивации нержавеющей стали нужно выбирать с учетом совместимости с последующим покрытием. После пассивации на поверхности остается тонкая пленка окиси, и ее химический состав влияет на адгезию антифрикционного покрытия. После тщательной подготовки поверхности, для обеспечения микронной толщины и высоких антифрикционных свойств, применяются антифрикционные твердосмазочные покрытия MODENGY, которые демонстрируют стабильную адгезию к правильно пассивированной нержавейке и обеспечивают надежность работы мелких деталей в условиях высокого давления и трения.
Типовые ошибки при подготовке нержавейки под покрытие
Первая и самая распространенная ошибка - это путаница между пассивацией и полной подготовкой.
Закупщики часто слышат от поставщиков реактивов фразу «пассивирующий состав» и полагают, что это универсальное решение. На самом деле пассивирующий состав не удаляет масло и не очищает сварные швы. Требуется трехэтапная подготовка: обезжиривание, травление, пассивация.
Вторая ошибка - использование одного реагента вместо трех. Некоторые производства применяют комбинированные составы, которые якобы одновременно травят и пассивируют. Они работают хуже, чем раздельные этапы, потому что химия травления (высокая концентрация кислоты, агрессивное удаление) несовместима с химией пассивации (восстановление оксида, контролируемое окисление).
Третья ошибка - недостаточное промывание между этапами. Остатки пассивирующего раствора на поверхности запускают вторичные реакции, которые портят адгезию. Промывку нужно делать дистиллированной водой, а не водопроводной, потому что хлориды в водопроводной воде снова вызывают коррозию.
Четвертая ошибка - игнорирование сварных швов. Если шов обработан по-другому, чем остальная поверхность, получится неравномерное покрытие. Под микронным покрытием это будет видно как разница в блеске, и адгезия в этой зоне будет хуже.
Пятая ошибка - неконтролируемое время и температура процесса. Пассивация лимонной кислотой при 20 °C занимает 4-6 часов, при 50 °C -1-2 часа. Если оборудование не имеет терморегулятора, результаты будут разными от партии к партии.
Часто задаваемые вопросы
Чем пассивация отличается от обезжиривания?
Обезжиривание удаляет масла и механические загрязнения. Пассивация - это химическое восстановление защитной оксидной пленки. Это два разных процесса. Если сделать только пассивацию без обезжиривания, масло останется под покрытием и вызовет его отслоение. Если сделать только обезжиривание, поверхность будет чистой, но без защитной пленки и подверженной коррозии. Оба этапа обязательны.
Какую кислоту выбрать для пассивации: азотную или лимонную?
Азотная кислота работает быстрее (15-30 минут), лимонная кислота требует 2-6 часов. Азотная кислота опаснее для персонала, лимонная - экологичнее. Для крупного производства выбирают азотную кислоту и автоматизированный процесс. Для малых объемов или при работе с особо ответственными деталями - лимонную кислоту с контролем по стандартам GOST ISO 16048-2014.
Нужна ли пассивация после каждой механической обработки?
Да, если механическая обработка нарушила целостность оксидной пленки. Шлифовка, полировка, сверление - все эти операции оставляют следы железа и дефектов. Если деталь после обработки сразу поступает под покрытие, пассивация обязательна. Если деталь хранится длительное время перед покрытием, уже произошла поверхностная коррозия, и пассивация восстановит защиту.
Как проверить, правильно ли выполнена пассивация?
Стандартный метод - тест с медным купоросом. Наносят раствор медного купороса на поверхность, если появился красный налет - железо присутствует, пассивация недостаточна. Для критичных деталей проводят испытание в соляном тумане (ASTM B117) продолжительностью 100+ часов. Если за это время коррозии не появилось - пассивация хорошая.
Можно ли пассивировать мелкие детали с множеством зазоров?
Можно, но это требует особой осторожности. Нужно убедиться, что реагент полностью проник в зазоры, и полностью удалить остатки при промывке. Гель для пассивации нержавеющей стали удобен для точечной обработки швов, но для полной обработки всей поверхности мелкой детали лучше использовать погружение в ванну с циркуляцией раствора, чтобы обеспечить равномерность.
Заключение
Пассивация нержавеющей стали перед нанесением антифрикционного покрытия - это не факультативная операция, а обязательный этап технологии. Качество пассивации определяет долговечность покрытия, его адгезию и коррозионную стойкость всего узла. Работа ведется в соответствии с ГОСТ ISO 16048-2014, который четко разделяет этапы обезжиривания, травления и пассивации и задает методы контроля приемки.
Главная сложность - это выбор правильной последовательности операций, контроль температуры и времени выдержки, полное удаление остатков реагентов и особое внимание к сварным швам. Ошибка на любом из этих этапов приводит к браку: либо адгезия покрытия будет слабой, либо под микронной пленкой начнется коррозия. Для закупщиков и инженеров производства рекомендация простая: согласовать с поставщиком услуг химической подготовки точный протокол пассивации (ссылка на нормативный документ, концентрация реагентов, температура, время, методы контроля) и требовать его соблюдения на каждой партии деталей.