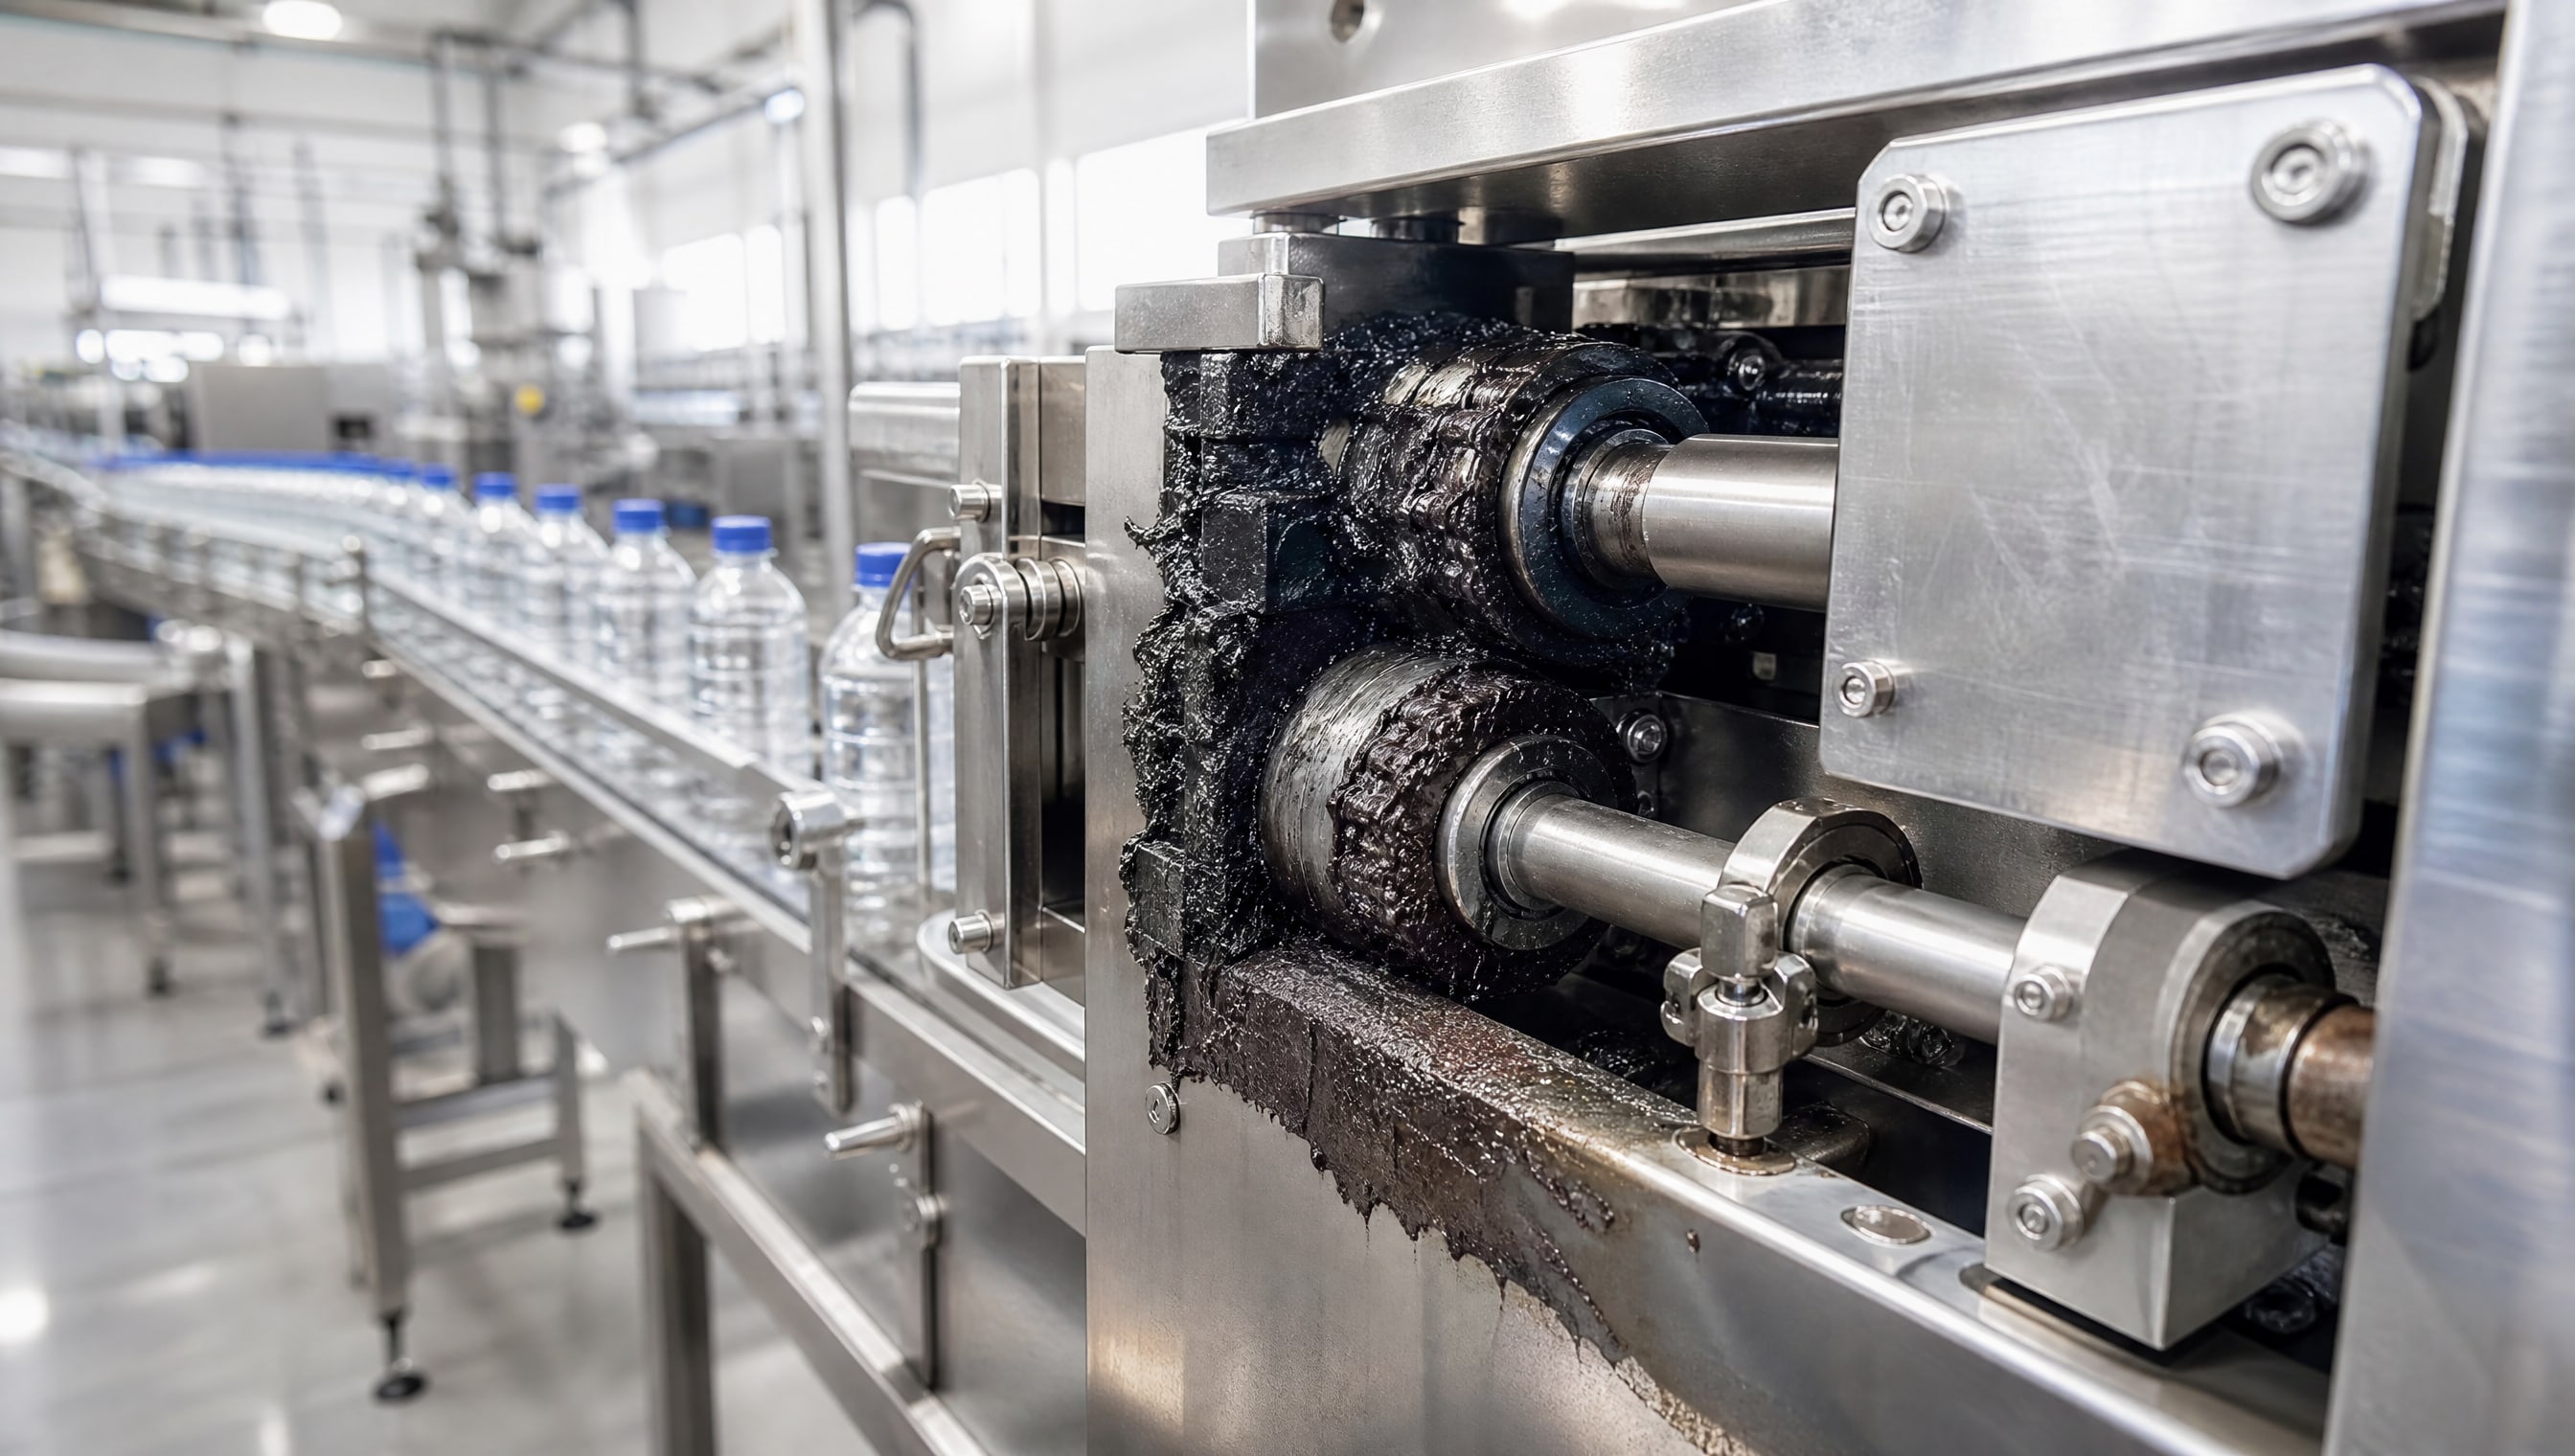
При переходе на смазки с пищевым допуском в оборудовании фасовки и розлива многие предприятия сталкиваются с неожиданной проблемой: старая и новая смазка смешиваются в местах нанесения и превращаются в густую неоднородную массу, похожую на пластилин. Такой «пластилин» блокирует подвижные узлы, нарушает подачу в централизованных системах смазки и приводит к простоям оборудования. Это происходит не из-за низкого качества продуктов, а из-за несовместимости загустителей, базовых масел и режимов эксплуатации.
Статья раскрывает причины образования «пластилина», объясняет, как выбрать пищевую силиконовую смазку без риска конфликта с существующей смазкой, и описывает правильный процесс переоборудования. Материал полезен снабженцам, инженерам и техническим специалистам, которые планируют модернизацию или реконструкцию линий розлива напитков, кремов, соусов и других пищевых продуктов.
Почему возникает проблема «пластилина» при переходе на новую смазку
Когда на производстве десять лет использовалась одна смазка, а вдруг переходят на другую, не очищая детали полностью, происходит смешивание двух составов.
Каждая смазка состоит из загустителя (литиева, кальция, бентонита и т. д.) и базового масла. Если загустители несовместимы, молекулярная структура новой смазки нарушается: вместо однородной консистенции образуется полужидкая или, наоборот, слишком густая тягучая масса.
Причем это не проблема цены или репутации производителя. Высокого качества силиконовая смазка NSF H1 одного бренда и такая же смазка другого бренда, смешанные в одной точке, могут создать именно этот эффект. Особенно часто проблема возникает при переходе с минеральной смазки на силиконовую, потому что их базовые масла работают по разным химическим принципам.
При попадании в централизованную систему смазки такой неоднородный состав не прокачивается: давление подает его неравномерно, в магистралях образуются пробки, и система требует ручной прочистки. Одновременно загущенная смазка забивает микроскопические зазоры в подшипниках и направляющих, создавая фреттинг - микроскопические колебания с трением, которые за несколько суток износят деталь.
Для оборудования розлива (например, блоков розлива, вентилей, позиционеров бутылок) это означает потерю точности дозирования и длительный простой на переналадку.
Централизованная система смазки: требования к NLGI, вязкости и пищевому допуску
Централизованная система смазки (ЦСС) - это закрытая сеть трубок, насоса и разветвлений, через которую смазка подается точно в каждый узел оборудования.
Главное отличие от ручной смазки: смазка должна течь через узкие магистрали, а не лежать неподвижно в зазоре.
Для такой системы рекомендуется класс консистенции NLGI 1–1,5. Более густая смазка (NLGI 2, NLGI 3) просто не пройдет по тонким трубкам, особенно в холодный период, когда вязкость растет. Менее текучая смазка (NLGI 0) вытечет и не обеспечит защиту подшипника.
Для пищевых смазок, предназначенных для ЦСС, требуется дополнительное условие: кинематическая вязкость базового масла должна быть не выше 50 мм²/с при 100 °C. Это компромисс между текучестью через магистрали и вязкой защитной пленкой на трущихся поверхностях. Если вязкость выше, то даже при NLGI 1 смазка будет забивать систему.
Пищевой допуск NSF H1 при этом остается независимым параметром: это разрешение на применение в пищевом производстве, но не гарантия прокачиваемости. Многие закупщики ошибаются, выбирая смазку только по допуску, забывая про NLGI и вязкость. В результате новая смазка заказана, установлена, но система работает хуже, чем раньше.
Таблица сочетания параметров для ЦСС с пищевым допуском
| Параметр | Рекомендуемое значение | Почему это важно |
|---|
| NLGI | 1–1,5 | Обеспечивает прокачиваемость через магистрали и равномерность подачи |
| Кинематическая вязкость базового масла при 100 °C | не выше 50 мм²/с | Баланс между текучестью и защитной пленкой |
| Допуск NSF | H1 или 3H | Разрешение на применение в пищевой отрасли |
| Совместимость с материалами | проверена на конкретных уплотнениях и сальниках | Предотвращает разбухание резины и коррозию металлов |
Совместимость пищевых силиконовых смазок с материалами оборудования
Пищевые силиконовые смазки - это синтетические составы на основе кремнийорганических полимеров.
Их главное преимущество: инертность к большинству материалов, используемых в пищевом оборудовании. Силиконовая смазка не разбухает резиновые уплотнения, не разъедает краски и лаки, не взаимодействует с пластиком большинства марок.
Однако это не означает универсальную совместимость. Например, если в оборудовании розлива используются полиэтилены высокой плотности (ПЭВП) или акрилонитрильные уплотнители (ANR), на конкретном образце нужно провести предварительное испытание. Кроме того, силиконовые смазки могут вызвать несовместимость с материалами, содержащими активный силикон, поэтому требуется перепроверка по техническому паспорту конкретного продукта.
Второй момент: совместимость смазки с окружающей средой. Оборудование розлива работает в среде брызг, пара, моющих и дезинфицирующих растворов, а иногда и льда. Пищевая силиконовая смазка должна быть водостойкой, выдерживать перепады температур и иметь высокую температуру вспышки. Эти свойства не входят в стандарт NSF H1, поэтому их подтверждают только в технической документации конкретного поставщика.
На практике это означает: перед заменой смазки не ограничивайся запросом о пищевом допуске, попроси у поставщика паспорт конкретного продукта с указанием совместимости с EPDM, NBR, PTFE и вашими критическими материалами.
Правильный процесс замены: очистка и вытеснение вместо наслоения
Большинство ошибок при переходе на новую смазку происходят из-за попытки нанести ее «поверх» старой.
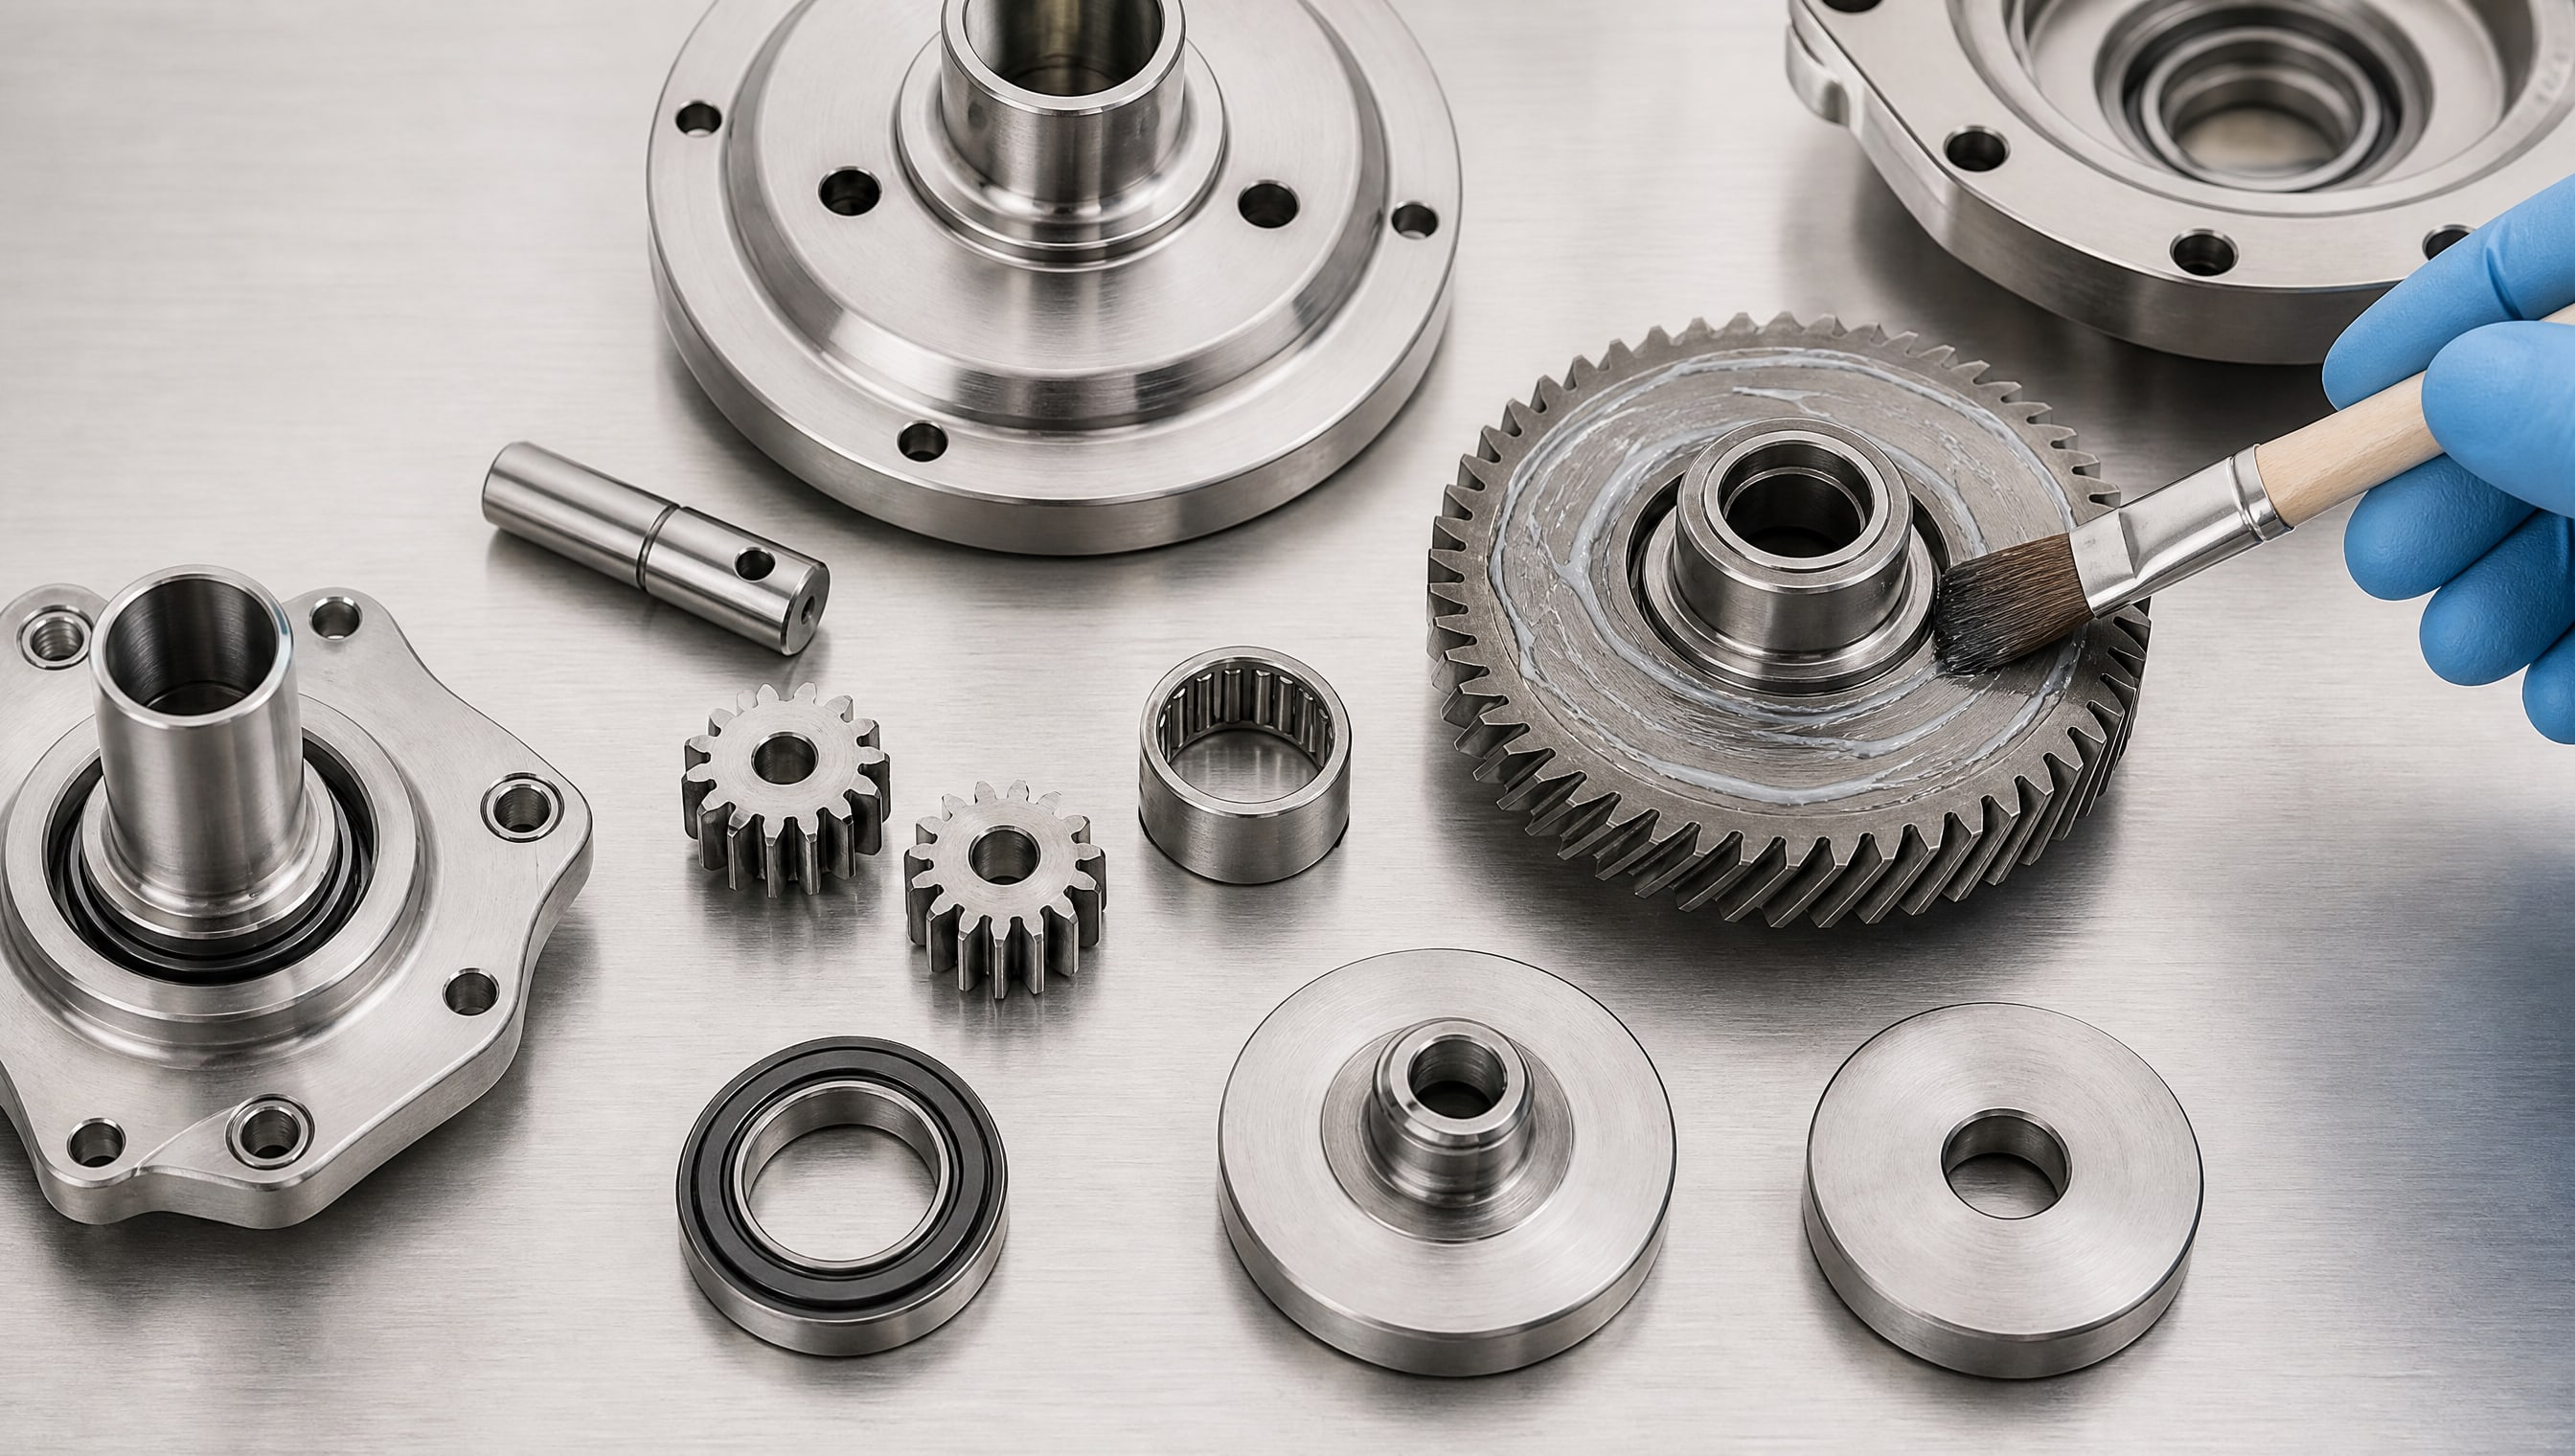
Закупщик думает: зачем возиться с очисткой, если можно просто добавить новый слой? Результат известен - именно та проблема с «пластилином», о которой говорилось выше.
Правильная схема замены состоит из двух вариантов.
Вариант 1: Полная очистка. На время остановки производства все точки смазки разбираются, механически очищаются от старой смазки (тряпкой, ватой, щеткой) и промываются. Этот метод занимает больше времени, но гарантирует полное отсутствие следов старой смазки. Применяется, когда узлы критичны и допуск на простой есть.
Вариант 2: Вытеснение новой смазкой. Узел разбирается, старая смазка удаляется механически, но не до стерильности - оставляют тонкую пленку (буквально граммы на несколько килограммов). Затем в точку наносится новая смазка, узел собирается и прокручивается вхолостую или под нагрузкой в течение 5–10 минут. Старая смазка выдавливается и перемешивается с новой, постепенно разбавляясь. После нескольких циклов пуска-остановки концентрация старой смазки становится ничтожной.
Этот метод работает, только если новая смазка совместима со старой хотя бы по типу загустителя (например, обе минеральные, обе литиевые, обе силиконовые). Если переходишь с совсем чужого типа (например, с кальциевой на силиконовую), вытеснение не поможет - нужна полная очистка.
Для оборудования розлива рекомендуется вариант полной очистки, потому что остановка на 4–6 часов обычно окупается стабильностью работы и отсутствием внеплановых простоев.
Допуски NSF H1 и 3H: в чем разница и когда какой выбрать
Допуск NSF H1 разрешает применение смазки в местах, где возможен случайный или вероятный контакт со пищевым продуктом.
Например, смазка на направляющей конвейера, по которому движется поддон с сыром: иногда кусок упадет и коснется смазки, но не постоянно. Нормативно ограничение по остаточному количеству смазки в готовом продукте составляет 10 мг/кг согласно 21 CFR 178.3750.
Допуск 3H относится к более строгому сценарию: прямой контакт со продуктом. Например, смазка на поверхности разделяющего вещества, которое вот-вот попадет в воронку розлива. Категория 3H еще более безопасна, но встречается редко и в несколько раз дороже.
Для большинства блоков розлива, вентилей и позиционеров, где смазка находится внутри металлического корпуса и изолирована от прямого попадания продукта, достаточно H1. Переплачивать за 3H смысла нет, если это не предусмотрено вашей технологией и стандартом, установленным торговой сетью или санитарной инспекцией.
Однако важно помнить: допуск - это свойство смазки, а не ее количество. Даже смазка с допуском H1, если она попадет в готовый продукт в избыточном количестве (скажем, капля целиком упала в соус), может вызвать проблемы. Поэтому на производстве смазка на видимых местах все равно вытирается тряпкой перед упаковкой, а еще лучше - используется в местах, недоступных для прямого контакта.
Совет инженера: как выбрать смазку для линий розлива без конфликта с существующей системой
Сценарий. На вашей линии розлива уже 5 лет работает минеральная смазка марки А с NLGI 2. Она хорошо защищает подшипники, но пищевого допуска нет. Торговая сеть потребовала сертификат NSF H1, и вам нужно перейти на смазку с допуском.
Что сделали. Вместо того чтобы купить первую попавшуюся пищевую смазку, специалист выполнил три шага:
1. Определил, какие узлы критичны: главным образом подшипники редуктора и направляющие позиционера.
2. Запросил у поставщика паспорт смазки с указанием NLGI (нужен NLGI 2, совместимый с NLGI 2), типа загустителя (минеральная, чтобы совместиться с существующей) и совместимостью с EPDM и стальными поверхностями.
3. Провел предварительное испытание на небольшом узле: нанес новую смазку, дал ей перемешаться со старой (вариант вытеснения), и неделю наблюдал, не загустеет ли.
Итог. Замена прошла без простоев. Система не потребовала промывки магистралей, и производительность осталась прежней. Все критические узлы получили пищевой допуск, а финансовых потерь на переналадку не было.
Ключевой момент: совместимость выбирается активно, а не надеждой на «авось совместимо». В отрасли это экономит время и бюджет.
Часто задаваемые вопросы
Если я нанесу новую пищевую смазку поверх старой, будет ли «пластилин»?
Риск очень высок. Образование «пластилина» зависит от типа загустителя, базового масла и пропорции смешивания. Если старая смазка литиевая, а новая силиконовая, уже при 20–30 % доле старой смазки в смеси можно увидеть загущение. Чтобы избежать проблемы, удали старую смазку механически, а затем примени вытеснение или полную очистку.
Какая разница между допусками NSF H1 и 3H?
NSF H1 разрешает случайный контакт со пищей (ограничение 10 мг/кг в готовом продукте); 3H - прямой контакт. Для большинства узлов оборудования розлива, где смазка изолирована в корпусе, достаточно H1. Выбор 3H имеет смысл только если требование поставлено торговой сетью или вашей нормативной базой.
Почему смазка NLGI 2 не подойдет для централизованной системы смазки?
NLGI 2 - пластичная смазка нормальной консистенции для ручной смазки и кулачковых насосов; она не пройдет через тонкие трубки ЦСС, особенно при холоде. Для ЦСС нужна NLGI 1–1,5, которая будет подаваться под низким давлением (0,5–2 МПа) и равномерно распределяться по узлам.
Может ли пищевая силиконовая смазка разбухнуть мои резиновые уплотнения?
Пищевые силиконовые смазки инертны к большинству эластомеров (EPDM, NBR, PTFE), но совместимость зависит от конкретной марки и состава. Перед масштабной заменой возьми образец резины из вашего оборудования и протестируй его на совместимость со смазкой в течение 7–14 дней во влажной среде и при нагреве.
На каких участках оборудования розлива смазка с пищевым допуском критична?
Допуск важен в местах возможного контакта со продуктом: на направляющих конвейера, вентилях дозирования, осях позиционеров. В защитных кожухах и закрытых редукторах, где продукт физически не может попасть, пищевой допуск менее критичен, но его наличие упрощает стандартизацию и не создает проблем.
Заключение
Образование «пластилина» при переходе на пищевую смазку - это не следствие брака, а результат несовместимости между старой и новой смазкой. Избежать проблемы помогают три обязательных шага: выбрать смазку с правильным NLGI (1–1,5 для ЦСС, 2–3 для ручной смазки), убедиться в совместимости по типу загустителя и базового масла, и провести полную очистку или вытеснение старой смазки перед внедрением.
Для оборудования розлива пищевых напитков, кремов и соусов выбор смазки с пищевым допуском NSF H1 и кинематической вязкостью не выше 50 мм²/с при 100 °C обеспечит и надежную защиту узлов, и соответствие требованиям торговых сетей. Перед масштабным внедрением всегда запросите техпаспорт с указанием совместимости с конкретными материалами вашего оборудования, проведите испытание на небольшом узле, и только потом приступайте к полной переналадке.