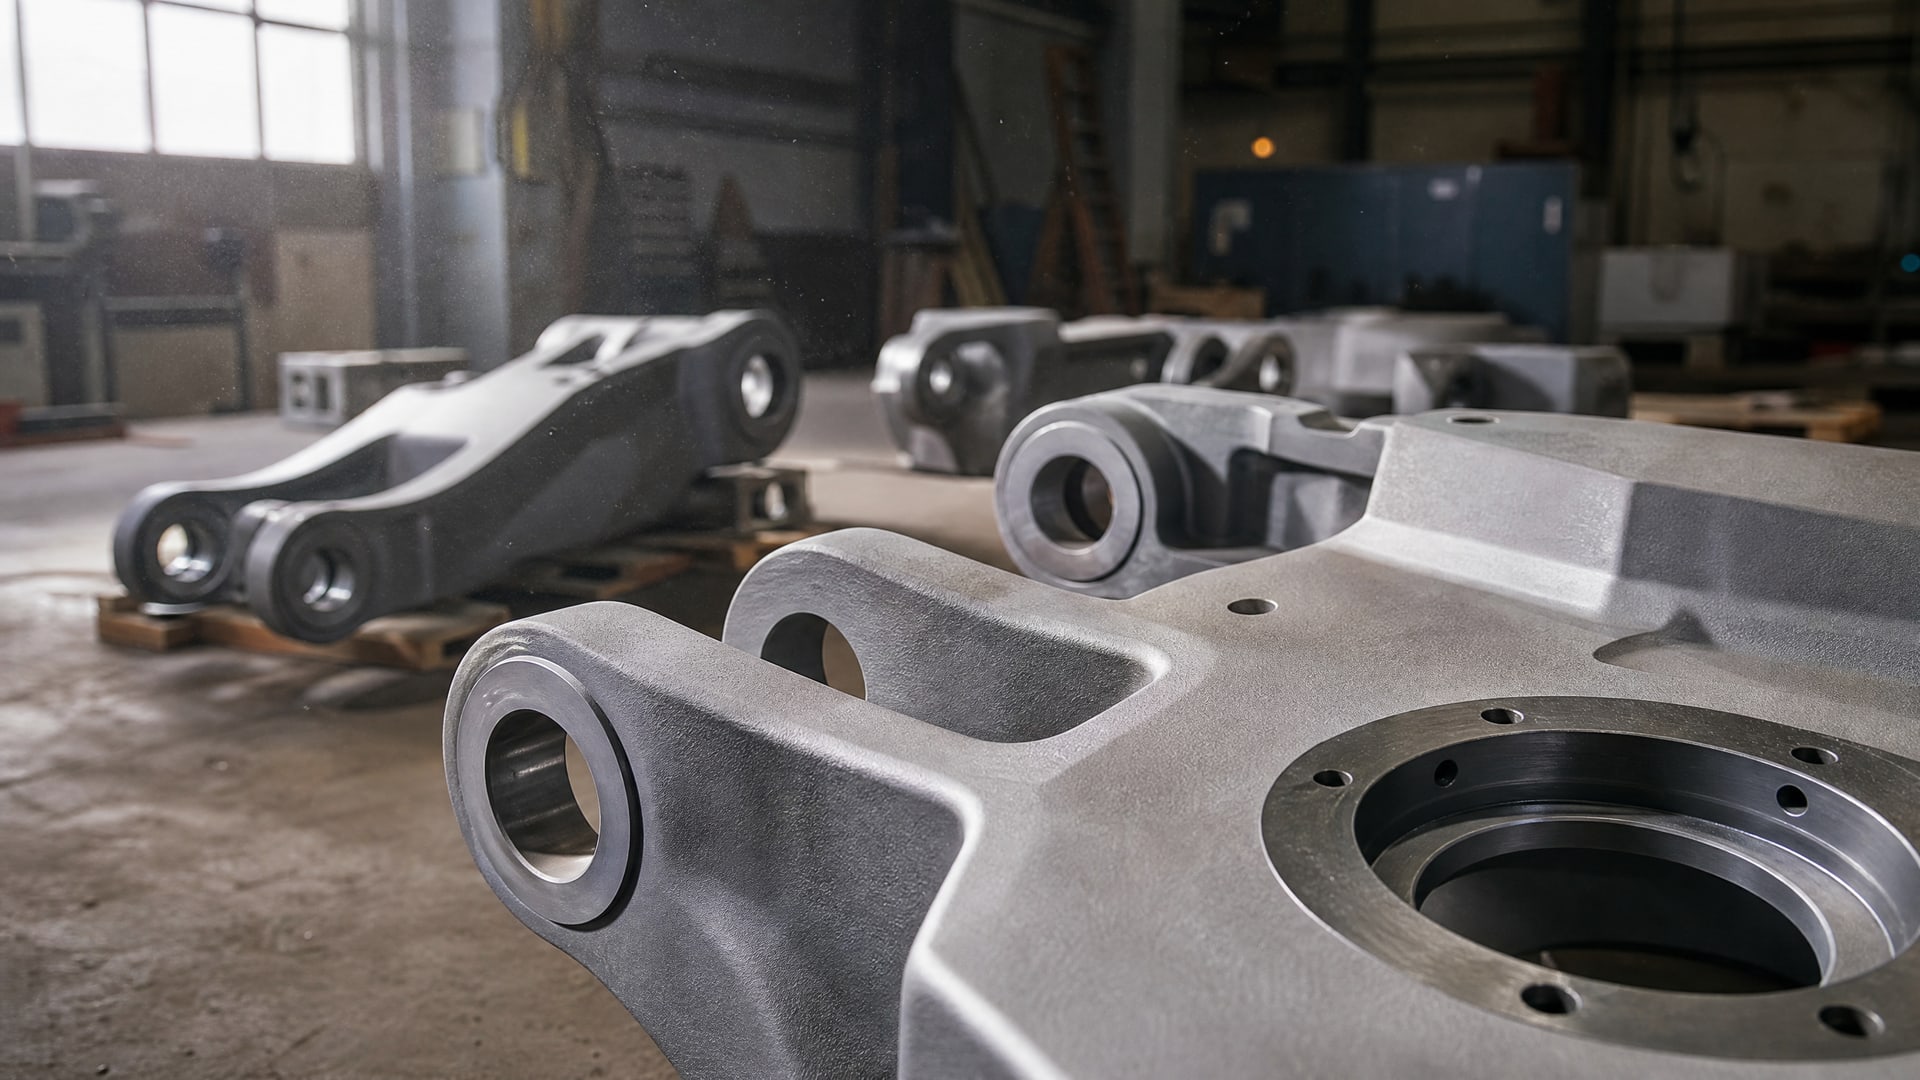
Пескоструйная обработка металла - один из ключевых методов механической подготовки поверхности перед окрашиванием, но не универсальное решение. После сборки оборудования и гидравлических испытаний его поверхность требует тщательной подготовки: удаления загрязнений, солей, влаги и продуктов коррозии. Правильная последовательность обработки определяет адгезию покрытия, сроки службы защитной системы и стойкость к коррозии. Эта статья разбирает, как организовать подготовку поверхности в соответствии с ГОСТ 9.402-2004 и ISO 12944-4:2017, какие этапы обязательны после испытаний, и когда пескоструйной обработки достаточно, а когда нужна дополнительная химическая предобработка.
Статья полезна инженерам, техническим специалистам и закупщикам, которые отвечают за подготовку оборудования к финальному окрашиванию и хотят гарантировать долговечность защитного покрытия.
Почему пескоструйная обработка недостаточна сама по себе
Пескоструйная обработка металла эффективно удаляет ржавчину, окисление и поверхностные загрязнения, создавая микрошероховатость, которая повышает адгезию краски.
Однако ГОСТ 9.402-2004 и ISO 12944-4:2017 подчеркивают, что основная задача подготовки поверхности - удалить загрязняющие вещества, вызывающие коррозию, и получить поверхность с удовлетворительной адгезией. Одна абразивная очистка этого не гарантирует.
После пескоструя на поверхности остаются:
- Абразивная пыль от самого процесса;
- Остатки масел и технических жидкостей, если они были нанесены до испытаний;
- Соли и минеральные отложения, особенно если оборудование прошло гидравлические испытания с проточной или неподготовленной водой;
- Микрослой металла, склонный к быстрому окислению на воздухе.
Даже новый, тщательно пескоструенный металл может потерять часть своей защитной емкости в течение нескольких часов после обработки, если его сразу не обработать химически или не загрунтовать. ГОСТ 9.402 указывает, что для повышения коррозионной стойкости после механической очистки может выполняться специальная химическая подготовка: фосфатирование, пассивирование или хроматирование. Эти неорганические неметаллические покрытия формируют защитный слой, улучшают адгезию последующей краски и значительно повышают срок службы лакокрасочной системы.
Что происходит с оборудованием при гидравлических испытаниях
Гидравлические испытания - обязательный этап перед вводом оборудования в эксплуатацию, но они оставляют следы, требующие специальной обработки перед окрашиванием.
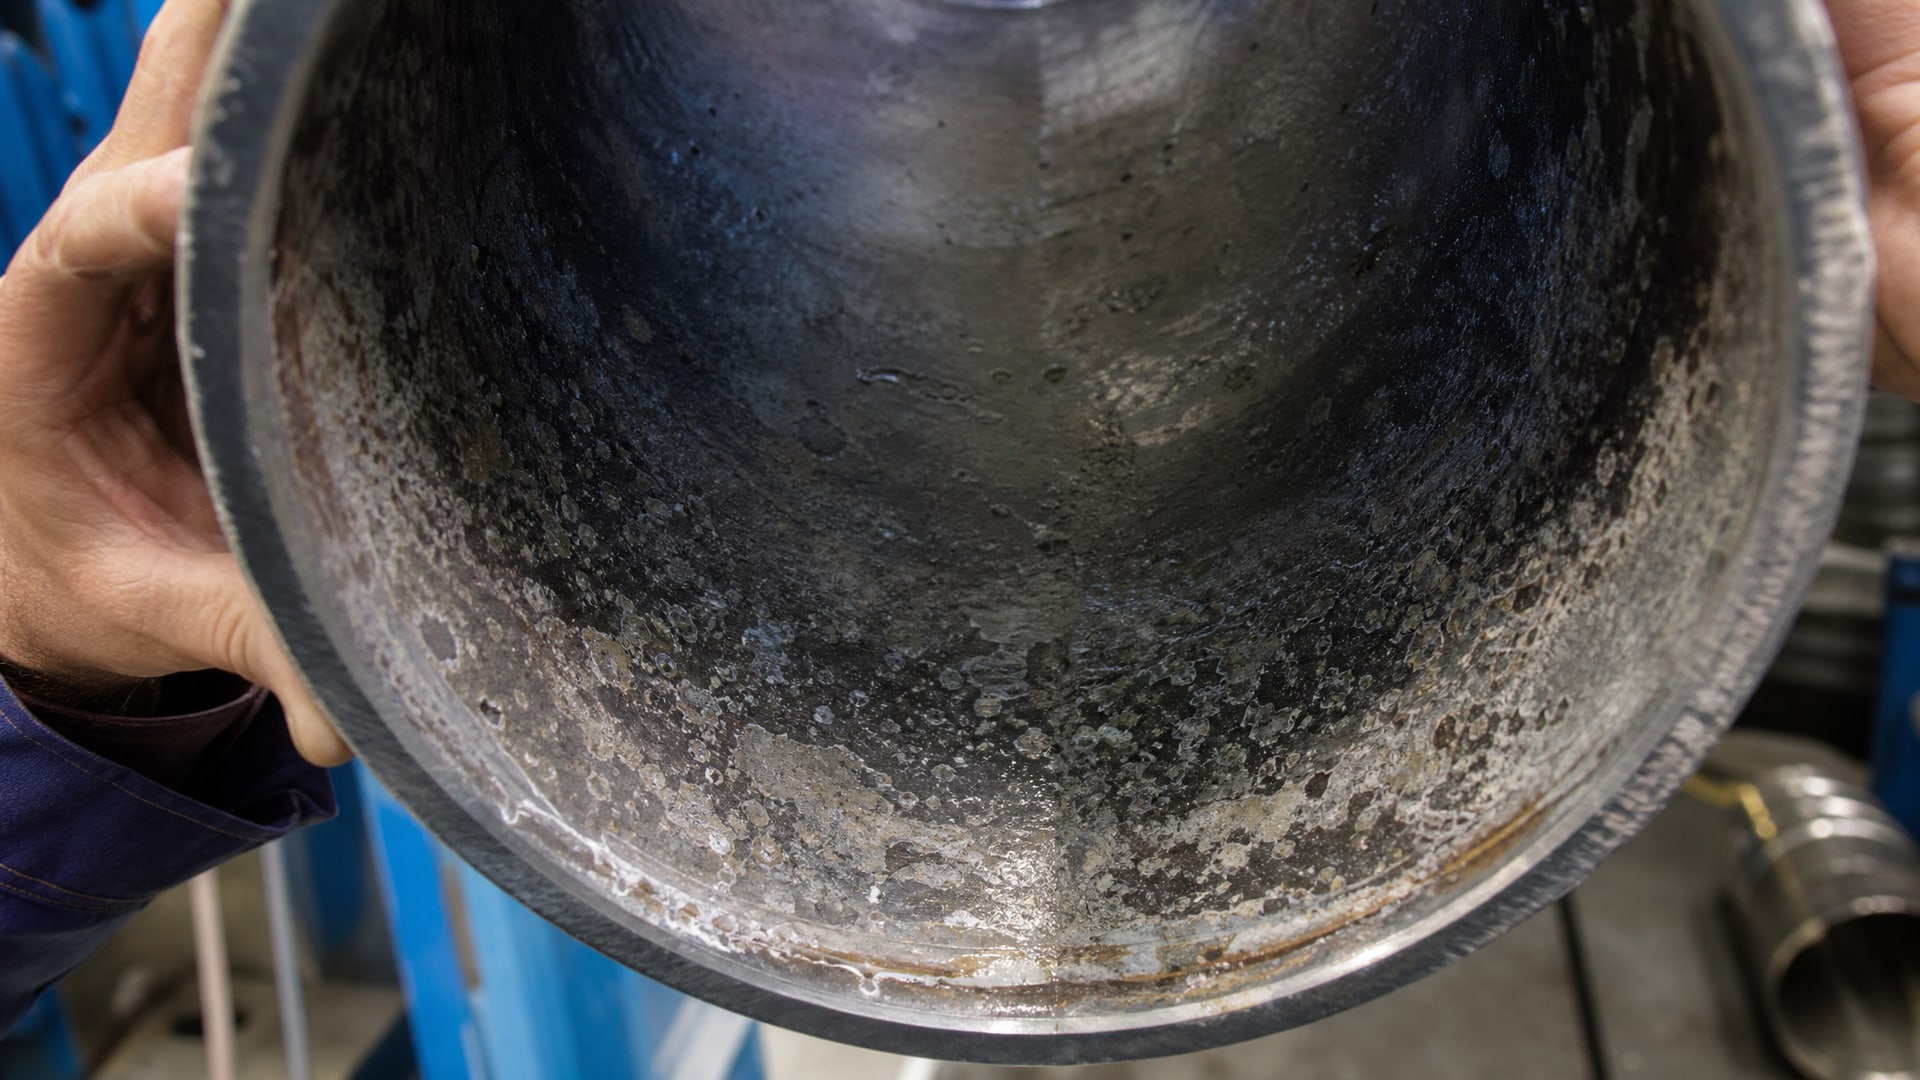
Во время испытаний под давлением вода (часто содержащая минеральные соли, хлориды и другие ионы) проникает во все полости, зазоры и микротрещины. Если испытания проводились морской водой, пресной водой из открытого источника или воды с неправильно подобранной минерализацией, на внутренних и наружных поверхностях остаются соленые отложения.
После слива испытательной жидкости оборудование высыхает неравномерно. На открытых участках влага испаряется быстро, но в углублениях, сварных швах и под остатками краски остается влага, которая вызывает локальную коррозию. Если поверхность не была подготовлена (не обезжирена и не защищена), в течение суток-двух при температуре 15-20 °C и влажности выше 60% начинает развиваться белая (поверхностная) и рыжая (глубокая) ржавчина.
Перед окрашиванием такого оборудования стандарты требуют:
- Удалить видимую влагу механическим способом или с помощью сжатого воздуха;
- Обезжирить поверхность, чтобы удалить остатки испытательной жидкости и органические загрязнения;
- Удалить продукты коррозии (если они уже образовались);
- Провести пескоструйную обработку для удаления окисления и восстановления микрошероховатости;
- Выполнить химическую предобработку (фосфатирование или пассивирование), если требуется высокая стойкость покрытия;
- Нанести грунтовку максимально быстро - в течение 24-48 часов после завершения подготовки.
Именно последовательность этих операций, а не отдельная пескоструйная обработка, обеспечивает долговечность защиты.
Типы поверхностей после сборки и выбор метода подготовки
ISO 12944-4:2017 (ГОСТ 34667.4-2020) описывает подготовку для восьми основных типов стальных поверхностей.
Каждый тип требует своего подхода, потому что исходное состояние металла определяет методы подготовки.
Необработанная (голая) сталь: это участки свежеспиленного металла, новые сварные швы, места, где была удалена старая краска, или кромки, обработанные при механической обработке. Для такой поверхности пескоструйная обработка металла эффективна, поскольку удаляет закалившийся слой от сварки и минеральные загрязнения. После пескоструя обязательна химическая предобработка или немедленное грунтование (в течение 4-24 часов в зависимости от климата).
Сталь с заводской грунтовкой: часто на собранном оборудовании уже присутствует заводское защитное покрытие на отдельных компонентах. Если грунтовка повреждена или загрязнена, пескоструйная обработка удалит и грунтовку, и металл под ней; это может быть избыточно. В таких случаях стандарт рекомендует локальное удаление поврежденного покрытия наждачной бумагой высокой зернистости (скажем, P80-P120) с последующей очисткой и точечной грунтовкой.
Цинковые покрытия (горячее цинкование, электроцинкование): пескоструйная обработка цинка может привести к его разрушению; вместо этого используют легкую абразивную обработку (например, проволочными щетками) или пассивирование хроматом. ISO 12944-4 подробно описывает методы, сохраняющие цинковый слой.
Старое или поврежденное лакокрасочное покрытие: если предыдущее покрытие шелушится или отслаивается, его удаляют механически (часто пескоструей), затем зачищают основу и наносят новую систему.
Для оборудования, собранного из деталей с разными типами поверхностей, требуется комбинированный подход: одни участки готовят пескоструйной обработкой, другие - локальной шлифовкой, третьи - только обезжириванием.
Химическая подготовка после механической очистки
После удаления ржавчины и окисления пескоструйной обработкой металл остается химически активным.
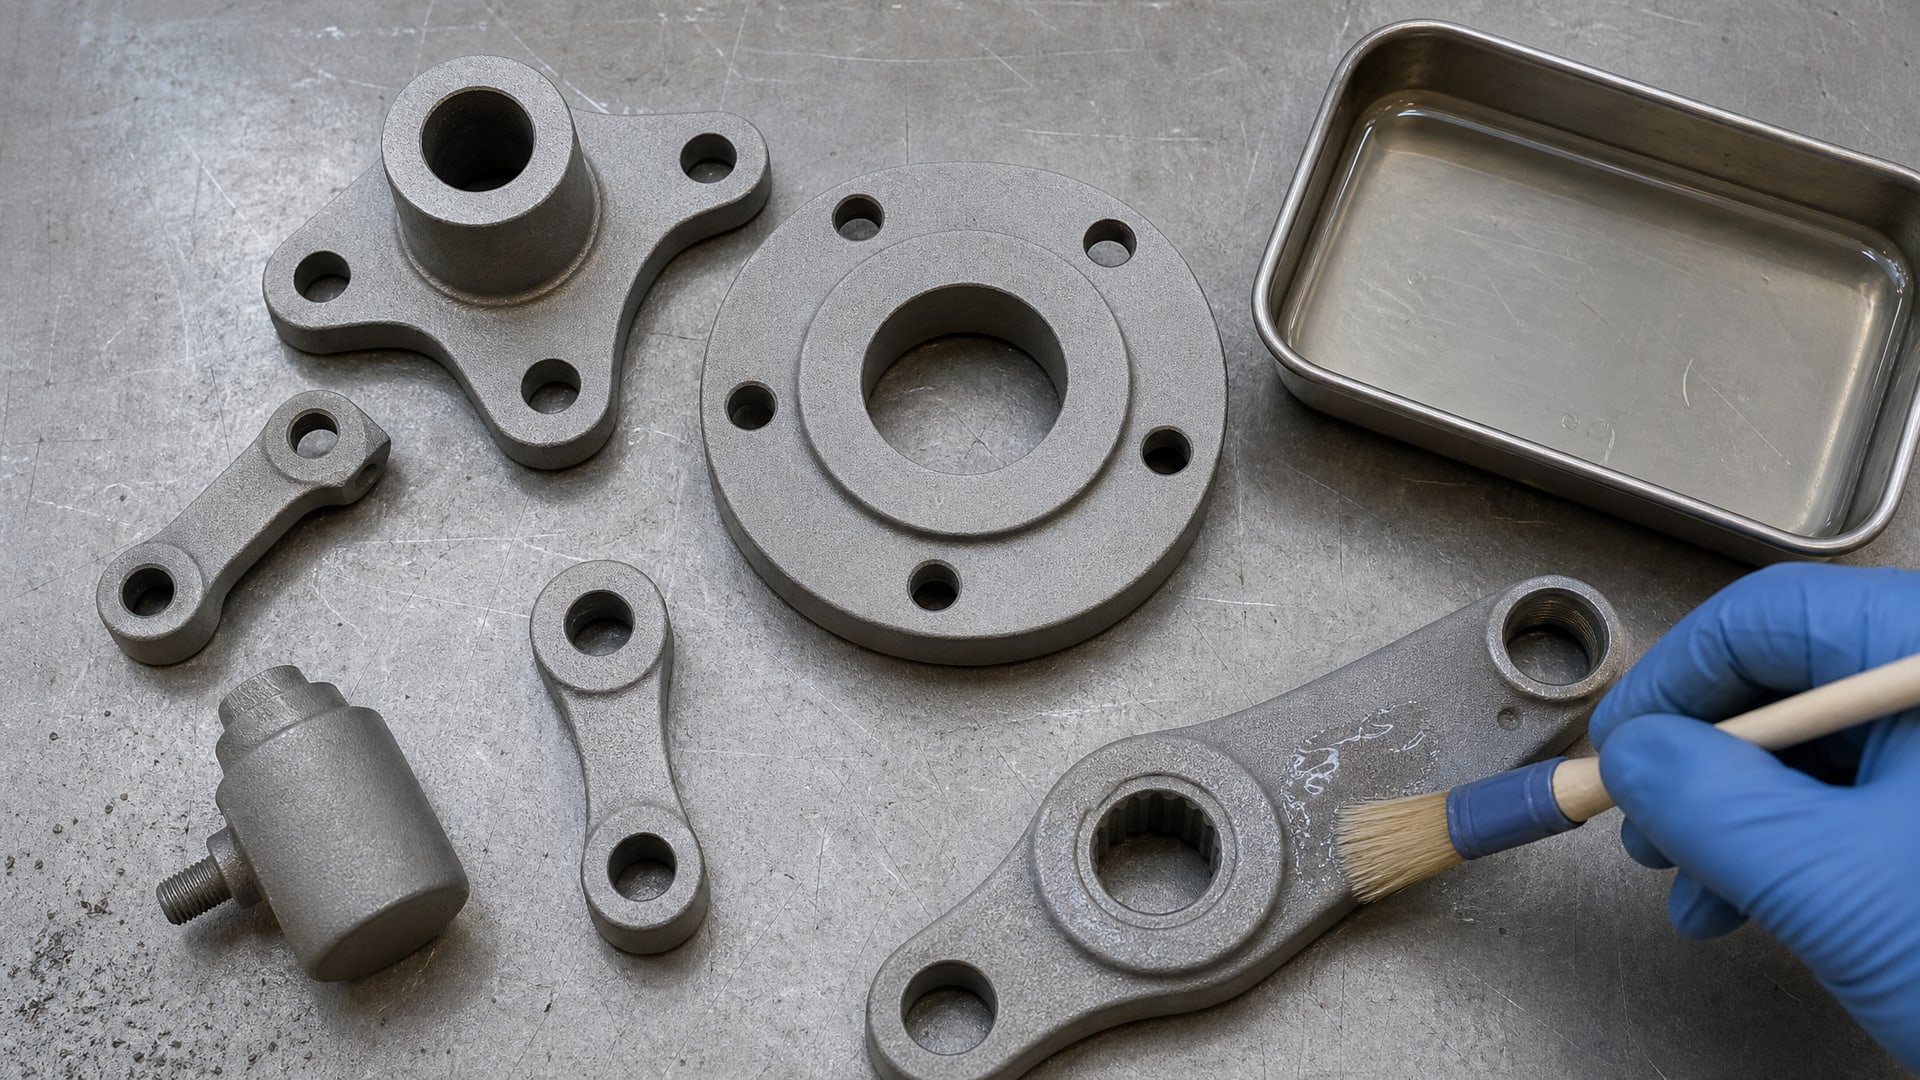
Если его сразу не покрыть грунтовкой, при контакте с влагой и кислородом начинается новое окисление, хотя и медленнее, чем на необработанном металле. ГОСТ 9.402-2004 рекомендует применять фосфатирование, пассивирование или хроматирование для формирования защитного микрослоя на поверхности.
Фосфатирование - химическое преобразование верхних слоев стали в фосфатные соединения (железо-, марганцевые или цинковые фосфаты). Этот слой толщиной 5-30 микрометров не является самостоятельным покрытием, но:
- Предотвращает окисление голого металла в течение нескольких дней;
- Резко улучшает адгезию последующей краски или грунтовки;
- Повышает стойкость всей системы покрытия к влаге и соли.
Фосфатирование особенно эффективно перед нанесением водоразбавляемых красок, потому что эти краски медленнее сохнут и требуют хорошей адгезии на влажной поверхности.
Пассивирование - обработка в растворе, содержащем ингибиторы коррозии (чаще всего нитриты или хроматы), которые образуют тонкое защитное соединение. Пассивирование часто применяют после пескоструя, если требуется минимальное время между подготовкой и окраской.
Хроматирование - преобразование поверхности в слой хроматных соединений. Это прочный слой, часто используемый для цветных металлов и сплавов, но на черной стали применяется реже из-за содержания хрома.
На практике выбор химической предобработки зависит от требуемого уровня защиты (категория коррозионной агрессивности C3, C4, C5 по ISO 12944), типа последующего лакокрасочного материала и времени, доступного до окрашивания. Для оборудования, работающего в нормальных условиях (не на берегу моря и не в химически активной среде), достаточно пескоструйной обработки и грунтовки. Для категорий C4 и выше фосфатирование или пассивирование становятся необходимыми.
Технология обезжиривания и удаления загрязнений
Перед пескоструйной обработкой и особенно перед химической предобработкой нужно удалить масла, консистентные смазки, остатки технологических жидкостей и органические загрязнения.
ГОСТ 9.402 описывает несколько методов обезжиривания.
Щелочное обезжиривание - погружение или распыление горячего щелочного раствора. Раствор растворяет масла и смазки, которые смываются водой. Эффективно для значительных загрязнений, но требует специального оборудования и контроля концентрации щелочи.
Органические растворители - для локальных загрязнений используют уайт-спирит или другие неполярные растворители, которые растворяют масла. Способ безопасен для человека, но хуже подходит для полного обезжиривания больших поверхностей.
Пароструйное обезжиривание с одновременным фосфатированием - один из методов, упоминаемых в ГОСТ 9.402, когда оборудование обрабатывается паром низкого давления с добавлением химических реагентов. Это одновременно удаляет загрязнения, просушивает поверхность и наносит защитный микрослой фосфатов.
Обезжиривание сжатым воздухом - для уже относительно чистых поверхностей сжатый воздух удаляет абразивную пыль после пескоструя и высушивает остатки влаги. Это быстрый и экономичный метод, но требует наличия компрессора с хорошей очисткой воздуха (без масла и влаги).
После обезжиривания поверхность не должна оставаться на воздухе длительное время. На чистой, обезжиренной поверхности конденсируется влага, начинается окисление. Поэтому грунтовка должна наноситься в течение 4-24 часов после завершения подготовки, в зависимости от климата.
Совет инженера: защита поверхности между подготовкой и окраской
После пескоструйной обработки и обезжиривания оборудование нередко находится в мастерской несколько часов или даже дней, ожидая очереди на окраску.
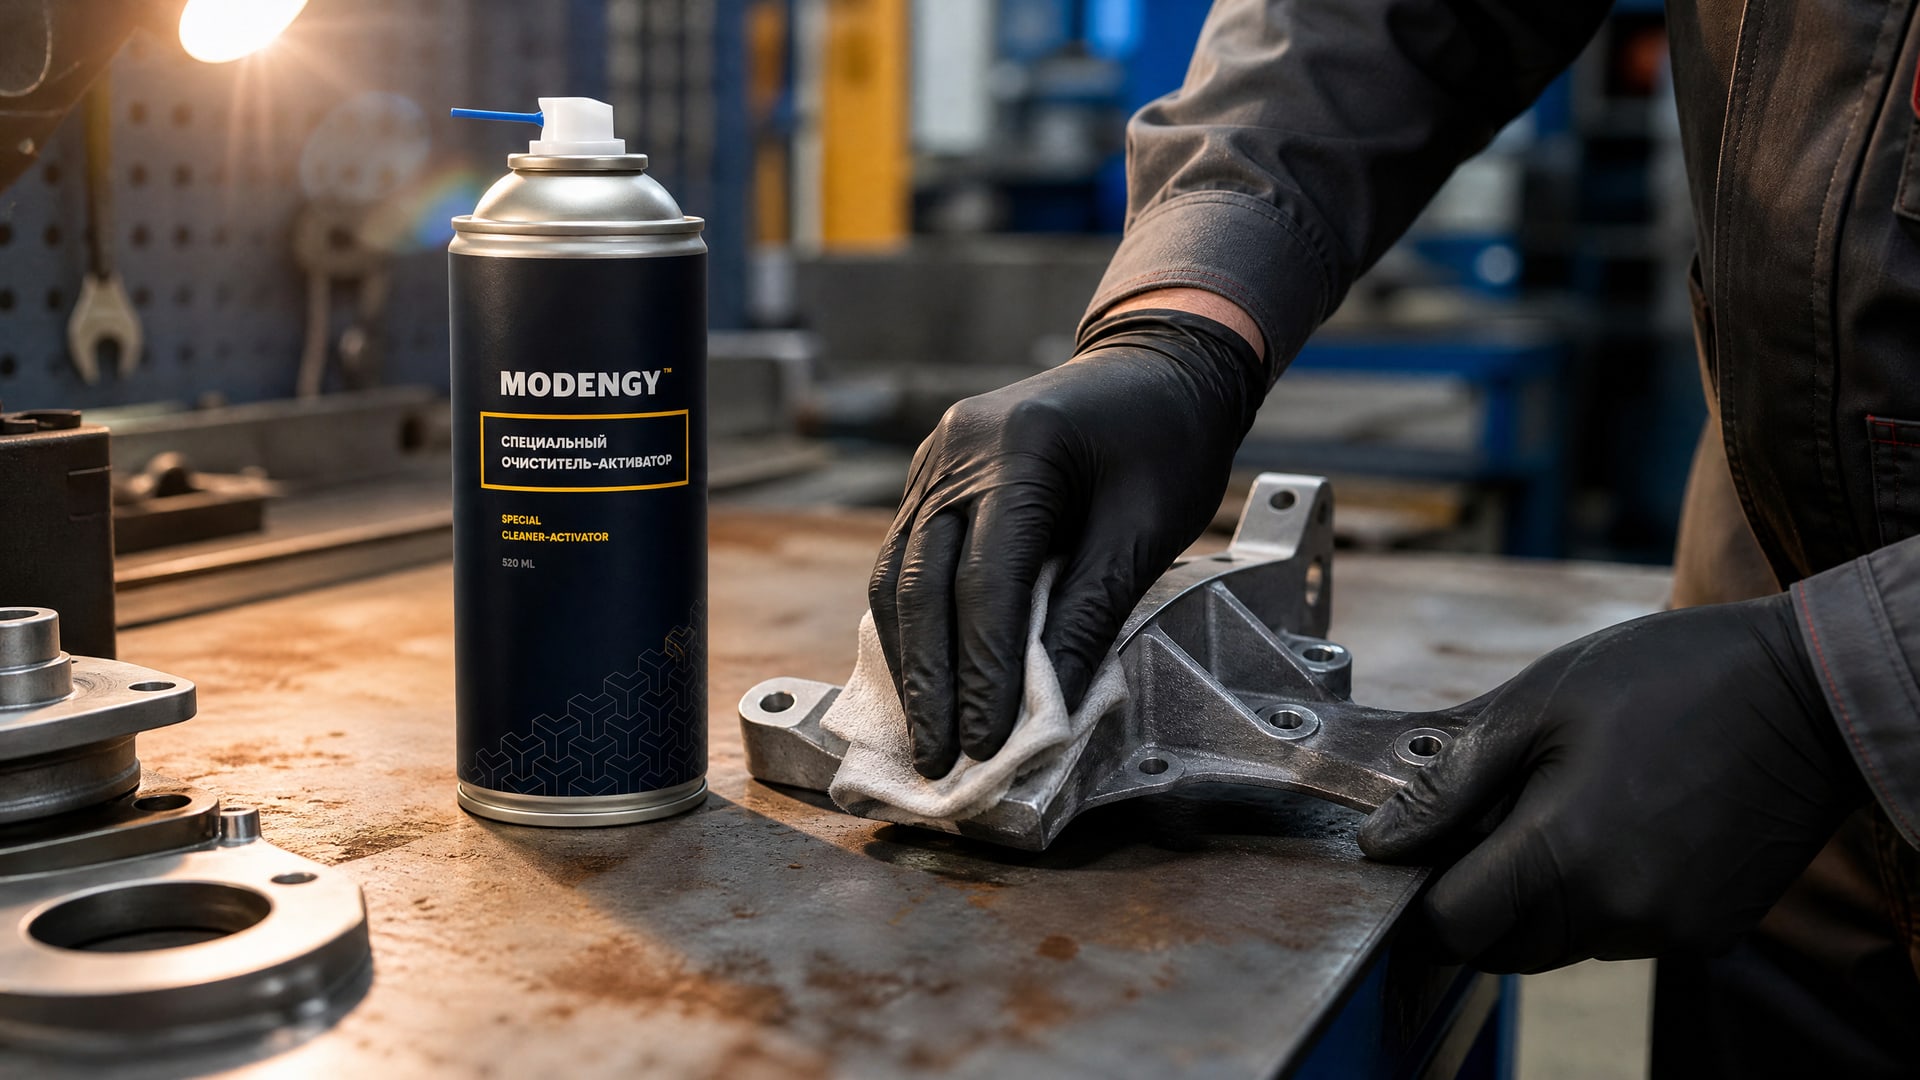
За это время поверхность может покрыться белой ржавчиной (особенно во влажном климате) или загрязниться пылью. Для обеспечения наилучшего сцепления покрытия с поверхностью в цехах широко используют очистители-активаторы, такие как MODENGY Очиститель-активатор. Эти составы удаляют остатки абразива, обезжиривают поверхность непосредственно перед грунтованием и предотвращают окисление в течение нескольких часов. После применения активатора металл остается сухим, чистым и готовым к немедленному нанесению грунтовки, что исключает переделку и улучшает адгезию покрытия.
Подготовка поверхности и выбор системы окраски
Выбор типа краски и грунтовки тесно связан с качеством подготовки поверхности.
ISO 12944-4 не указывает конкретный бренд или марку лакокрасочного материала, но подробно описывает требования к степени подготовки поверхности для каждого типа системы покрытия.
Для атмосферной коррозии (категория C3): достаточна пескоструйная обработка (степень Sa 2.5 по ISO 8501-1) и двухслойная система грунтовка + финишное покрытие на основе акрила или алкидного лака.
Для морского климата или промышленной среды (категория C4-C5): требуется полная подготовка: пескоструйная обработка высокой степени очистки (Sa 3 по ISO 8501-1), фосфатирование или пассивирование, грунтовка с высоким содержанием ингибиторов коррозии и толстое финишное покрытие (150-200 микрометров на 2-3 слоя).
Если оборудование предназначено для работы во влажной среде (пищевая промышленность, прачечные, промывочные станции), система окраски должна быть водостойкой: эпоксидная грунтовка с полиуретановым или водоразбавляемым финишным слоем.
Для оборудования после гидроиспытаний логично выбирать грунтовки с высокой влагостойкостью, потому что невозможно полностью удалить влагу из глубоких полостей; слой грунтовки должен служить барьером между металлом и остаточной влагой.
Часто задаваемые вопросы
Может ли пескоструйная обработка металла заменить все этапы подготовки поверхности?
Нет, пескоструйная обработка - это механическая очистка, которая удаляет ржавчину и окисление, но не удаляет все загрязняющие вещества, вызывающие коррозию под пленкой. После пескоструя нужно обезжирить поверхность, и для категорий коррозионной агрессивности C4 и выше - провести химическую предобработку (фосфатирование или пассивирование). Цепочка подготовка + грунтование + финишное покрытие определяет долговечность защиты.
Зачем нужно фосфатирование после пескоструйной обработки, если я сразу нанесу грунтовку?
Фосфатирование формирует микрослой неорганического соединения, который предотвращает окисление голого металла, улучшает адгезию грунтовки и повышает стойкость покрытия к влаге и соли. Для оборудования, работающего в нормальных условиях, фосфатирование опционально, но для морского климата или агрессивных сред оно значительно продлевает срок службы покрытия.
Как быстро после гидроиспытаний нужно начинать подготовку оборудования к окраске?
Чем раньше, тем лучше. Если оборудование хранится влажным, коррозия может начаться уже через несколько часов, особенно при температуре выше 15 °C и влажности выше 60%. Оптимально начать подготовку в течение суток после испытаний. Если хранение неизбежно, оборудование следует тщательно просушить и хранить в сухом помещении или накрыть влагопроницаемым материалом.
Отличается ли подготовка поверхности для порошковой краски от подготовки для жидких лакокрасочных материалов?
Принципы подготовки одинаковы (удаление загрязнений, обезжиривание, механическая очистка), но порошковая краска требует более гладкой поверхности без крупных шероховатостей, чтобы слой покрытия был ровным. Для порошковой краски часто используют степень пескоструйной очистки Sa 2.5 (вместо Sa 3 для жидких красок), и фосфатирование становится практически обязательным.
На сколько часов нельзя оставлять оборудование после обезжиривания без грунтовки?
Стандарты рекомендуют наносить грунтовку в течение 4-24 часов в зависимости от климата. При влажности выше 70% и температуре выше 20 °C этот период сокращается до 4-8 часов. При сухом климате можно растянуть до 24 часов. Если оборудование остается неокрашенным дольше, требуется повторное обезжиривание и/или активирование поверхности перед нанесением грунтовки.
Заключение
Пескоструйная обработка металла - важный, но не единственный этап подготовки оборудования к окрашиванию. После сборки и гидравлических испытаний поверхность требует комплексной подготовки: удаления влаги и загрязнений, обезжиривания, пескоструйной обработки, а при необходимости - химической предобработки (фосфатирования или пассивирования). ГОСТ 9.402-2004 и ГОСТ 34667.4-2020 (ISO 12944-4:2017) регламентируют эти методы, подчеркивая, что именно последовательность операций и выбор метода в зависимости от типа поверхности определяют адгезию покрытия и его долговечность.
Для обеспечения максимальной защиты от коррозии при минимальных затратах следуйте цепочке: 1) определите категорию коррозионной агрессивности условий, в которых будет работать оборудование; 2) выберите подходящую систему окраски и методы подготовки поверхности из стандартов; 3) обезжирьте и обработайте поверхность в соответствии с выбранной технологией; 4) нанесите грунтовку и финишное покрытие в рекомендуемые сроки. Результат - надежная защита от коррозии на многие годы.