Регулярное обслуживание пищевого оборудования помогает снизить риск утечек смазки, загрязнения продукта и незапланированных простоев. Для узлов, где возможен случайный контакт смазочного материала с пищей, выбирают смазку с допуском NSF H1. Но один допуск не заменяет правильное нанесение, хранение и очистку оборудования после ремонта.
Статья полезна инженерам, техническим специалистам и снабженцам пищевых предприятий. Разберем, как организовать смазывание и гигиеническое обслуживание, чем отличаются H1, H2 и 3H, на какие требования ISO 21469 обратить внимание и как подбирать смазку для конкретного узла.
Как регулярное обслуживание поддерживает гигиену производства
На пищевом производстве смазка нужна для надежной работы узлов трения, но ее утечка или избыток могут стать источником загрязнения.
Поэтому обслуживание не сводится к добавлению материала в подшипник или направляющую. В план включают осмотр оборудования, проверку точек смазывания, состояния уплотнений и признаков выхода смазки за пределы узла.
Профилактический подход позволяет обнаружить проблему до отказа оборудования. При осмотре обращают внимание на следы смазки на контактных поверхностях, конвейере и под оборудованием, а также на загрязнения, которые могут переноситься к продукту. Если замечена утечка, нужно установить ее причину и устранить ее, а не ограничиваться удалением видимых следов.
Что предусмотреть в плане обслуживания
План должен связывать точку смазывания с конкретным материалом, способом нанесения и ответственным за операцию. Смазку подбирают по требованиям производителя оборудования и характеристикам узла. Универсальный материал для всех агрегатов может не подойти из-за различий в температуре, воздействии воды и моющих средств, материалах деталей и необходимой консистенции.
В рабочей инструкции фиксируют, где и как смазывать, какой инструмент применять, как хранить продукт и что делать после обслуживания. Персоналу важно знать, чем отличается H1 от H2, как не перепутать тару и почему нельзя наносить больше смазки, чем требуется узлу. Обучение снижает риск ошибок при выборе допуска, дозировании и обращении с материалом.
Если оборудование ремонтировали, перед запуском производства зону обслуживания и окружающие поверхности очищают, промывают и дезинфицируют. Излишки смазки удаляют, чтобы они не попали на продукт или контактные поверхности. Даже если применялась пищевая смазка, гигиеническая обработка остается обязательной частью подготовки оборудования к работе.
Пищевая смазка с допуском H1 и требования ISO 21469
Маркировка H1 означает, что смазка предназначена для применения в зонах, где возможен случайный контакт с пищей.
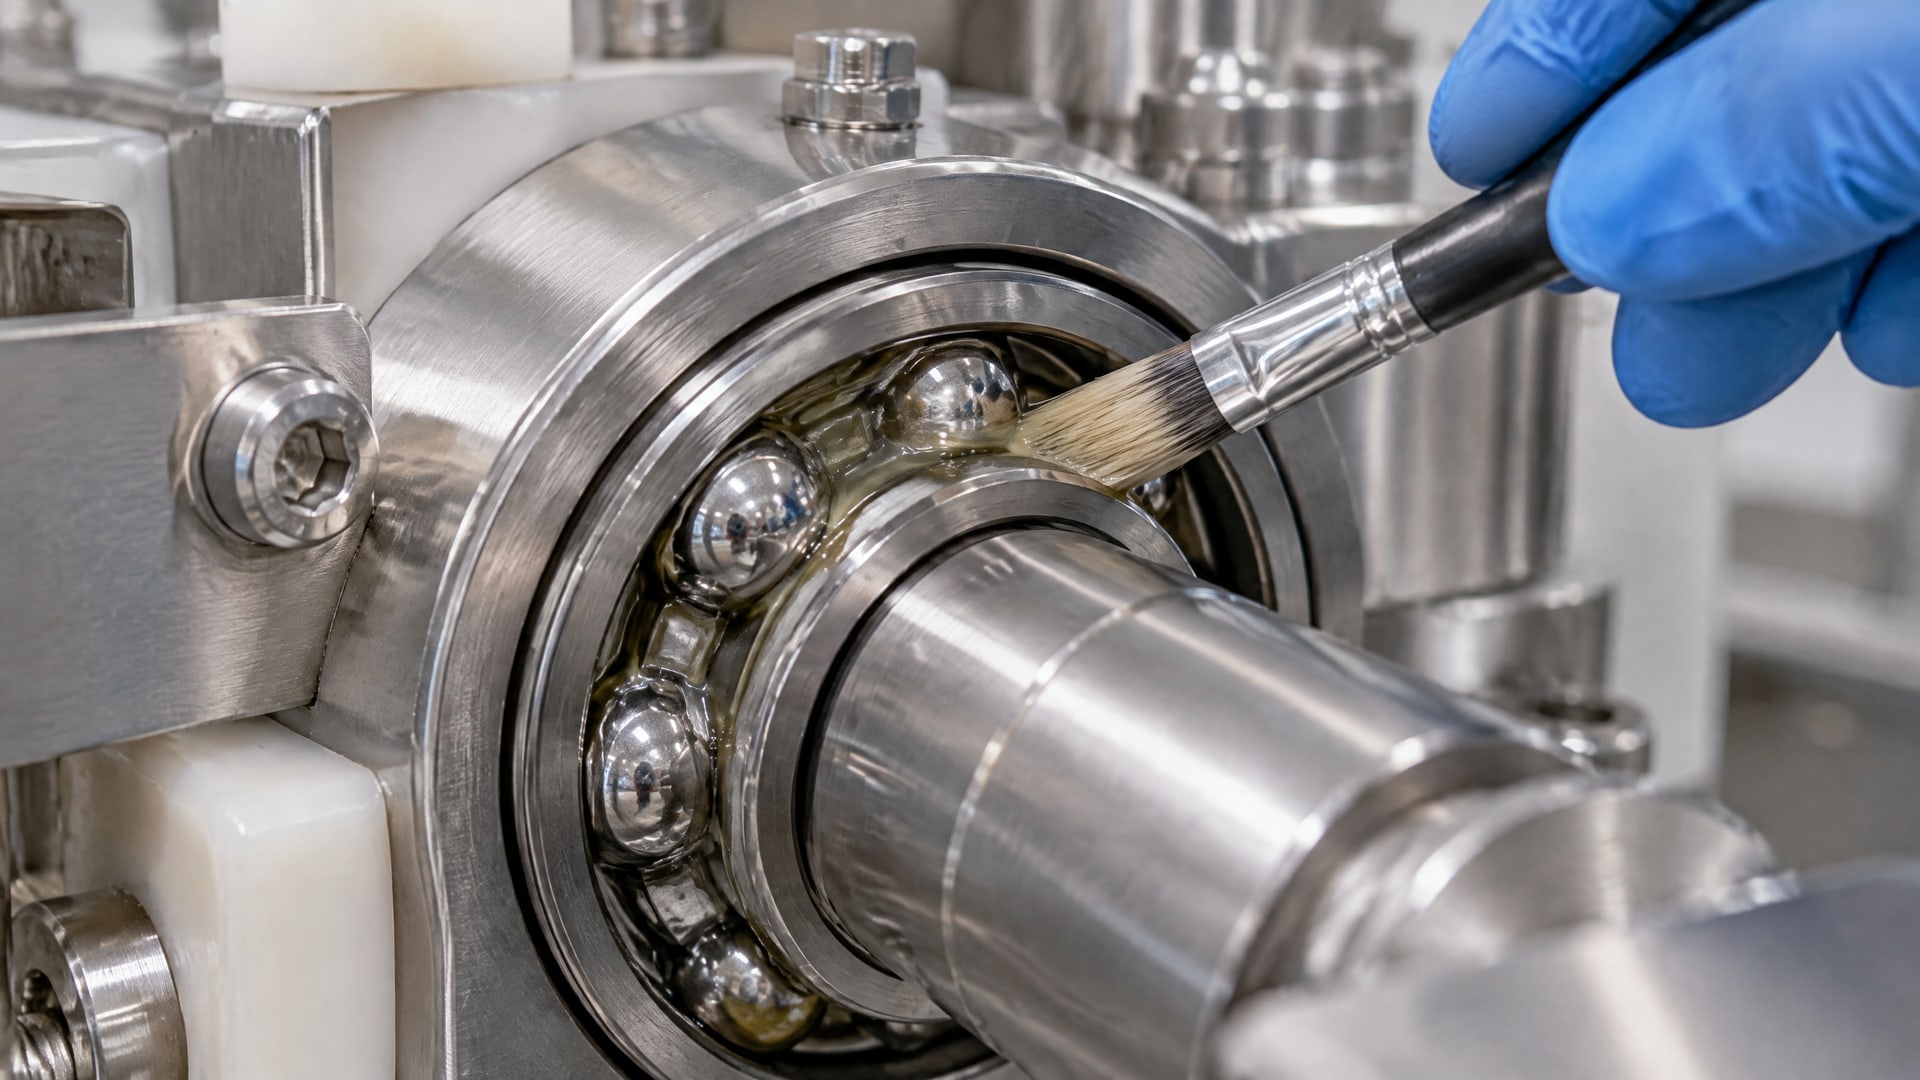
Это не разрешение на намеренное внесение смазки в продукт. Если конструкция оборудования допускает контакт, материал все равно используют только в необходимом количестве и в предусмотренной точке.
H2 относится к зонам без контакта с пищей: контакт с пищей для таких смазок запрещен. Категория 3H предназначена для прямого контакта, например для разделительных агентов. Ее не следует путать с H3: это разные категории. Выбирая смазку пищевого производства, инженер должен сопоставить тип контакта с назначением конкретного допуска.
Что проверяет ISO 21469
ISO 21469 устанавливает гигиенические требования к смазкам для отраслей, где возможен контакт с продуктом. Стандарт охватывает рецептуру, производство, использование и обращение с материалом, а также контроль рисков перекрестного загрязнения. Он дополняет оценку самого состава требованиями к производственным и гигиеническим процедурам.
В материалах по incidental contact приводится порог до 10 ppm, а для silicone oils указывается более строгий ориентир 1 ppm. Эти значения относятся к контексту случайного контакта и не означают, что смазку можно наносить без ограничений. На предприятии по-прежнему важны минимальное дозирование, исправность оборудования и предотвращение попадания материала на продукт.
Для закупщика наличие обозначения «пищевая» на упаковке недостаточно. Нужно проверить назначение смазки, наличие требуемого допуска и соответствие характеристик условиям узла. Если предприятие ориентируется на ISO 21469, следует также сверить документацию по производству, хранению и обращению с продуктом. Допуск относится к смазке, а не к оборудованию или централизованной системе смазывания.
Как выбрать смазку пищевого оборудования
Подбор начинают с точки смазывания и условий работы, а не с поиска одного материала для всего предприятия.
Для каждого узла уточняют, возможен ли контакт с пищей, водой, паром, глицерином или моющими и дезинфицирующими растворами. Также проверяют материалы деталей и уплотнений, температурный режим и требования производителя оборудования.
Важны тип допуска, температурная стойкость, совместимость с материалами, стойкость к воде и моющим средствам, консистенция по NLGI и планируемый ресурс между обслуживаниями. Класс NLGI характеризует консистенцию пластичной смазки, но не ее липкость и не пригодность для конкретной точки. Поэтому одного совпадения по консистенции недостаточно.
Как оформить выбор и применение
Для каждого узла полезно зафиксировать в инструкции:
Наименование и назначение точки смазывания.
Допустимый тип контакта с пищей и необходимый допуск.
Требования к консистенции и совместимости с материалами узла.
Способ нанесения и порядок удаления избытка.
Условия хранения смазки и используемый для нее инструмент.
Тару хранят закрытой и отдельно от химических средств. Для пищевых смазок применяют выделенный чистый инструмент; после работы его очищают, сушат и хранят в гигиеничных условиях. Это снижает риск перепутать материал или перенести загрязнения с одного узла на другой.
Если смазка применяется в зоне над продуктовой линией, ее используют только при необходимости и минимально. При выборе между несколькими подходящими материалами снабженец и инженер сверяются со спецификацией оборудования и документацией на смазку. Такой порядок помогает избежать ситуации, когда подходящий по допуску состав не соответствует условиям работы узла.
Пищевая силиконовая смазка и другие материалы: почему важен узел
Пищевая силиконовая смазка не подходит автоматически для любого пищевого оборудования.
Базовый тип материала сам по себе не подтверждает допуск, совместимость с уплотнениями или пригодность к температурному режиму. Нужно отдельно проверять назначение продукта, характер контакта и условия работы точки смазывания.
При контакте с эластомерами учитывают их совместимость со смазкой: неподходящий материал может повлиять на уплотнение. При воздействии воды и моющих средств важны устойчивость смазки и сохранение ее функций в узле. Для пластичной смазки также сверяют консистенцию по NLGI с требованиями оборудования. Эти параметры оценивают совместно, а не заменяют друг другом.
Пищевая смазка для кофемашины
Для кофемашины смазку подбирают по конкретному узлу. Если материал может попасть в напиток, воду или пар в пищевом тракте, выбирают продукт с соответствующим пищевым допуском, обычно H1, и проверяют его совместимость с деталями оборудования. Не следует переносить требования одной точки смазывания на все узлы аппарата.
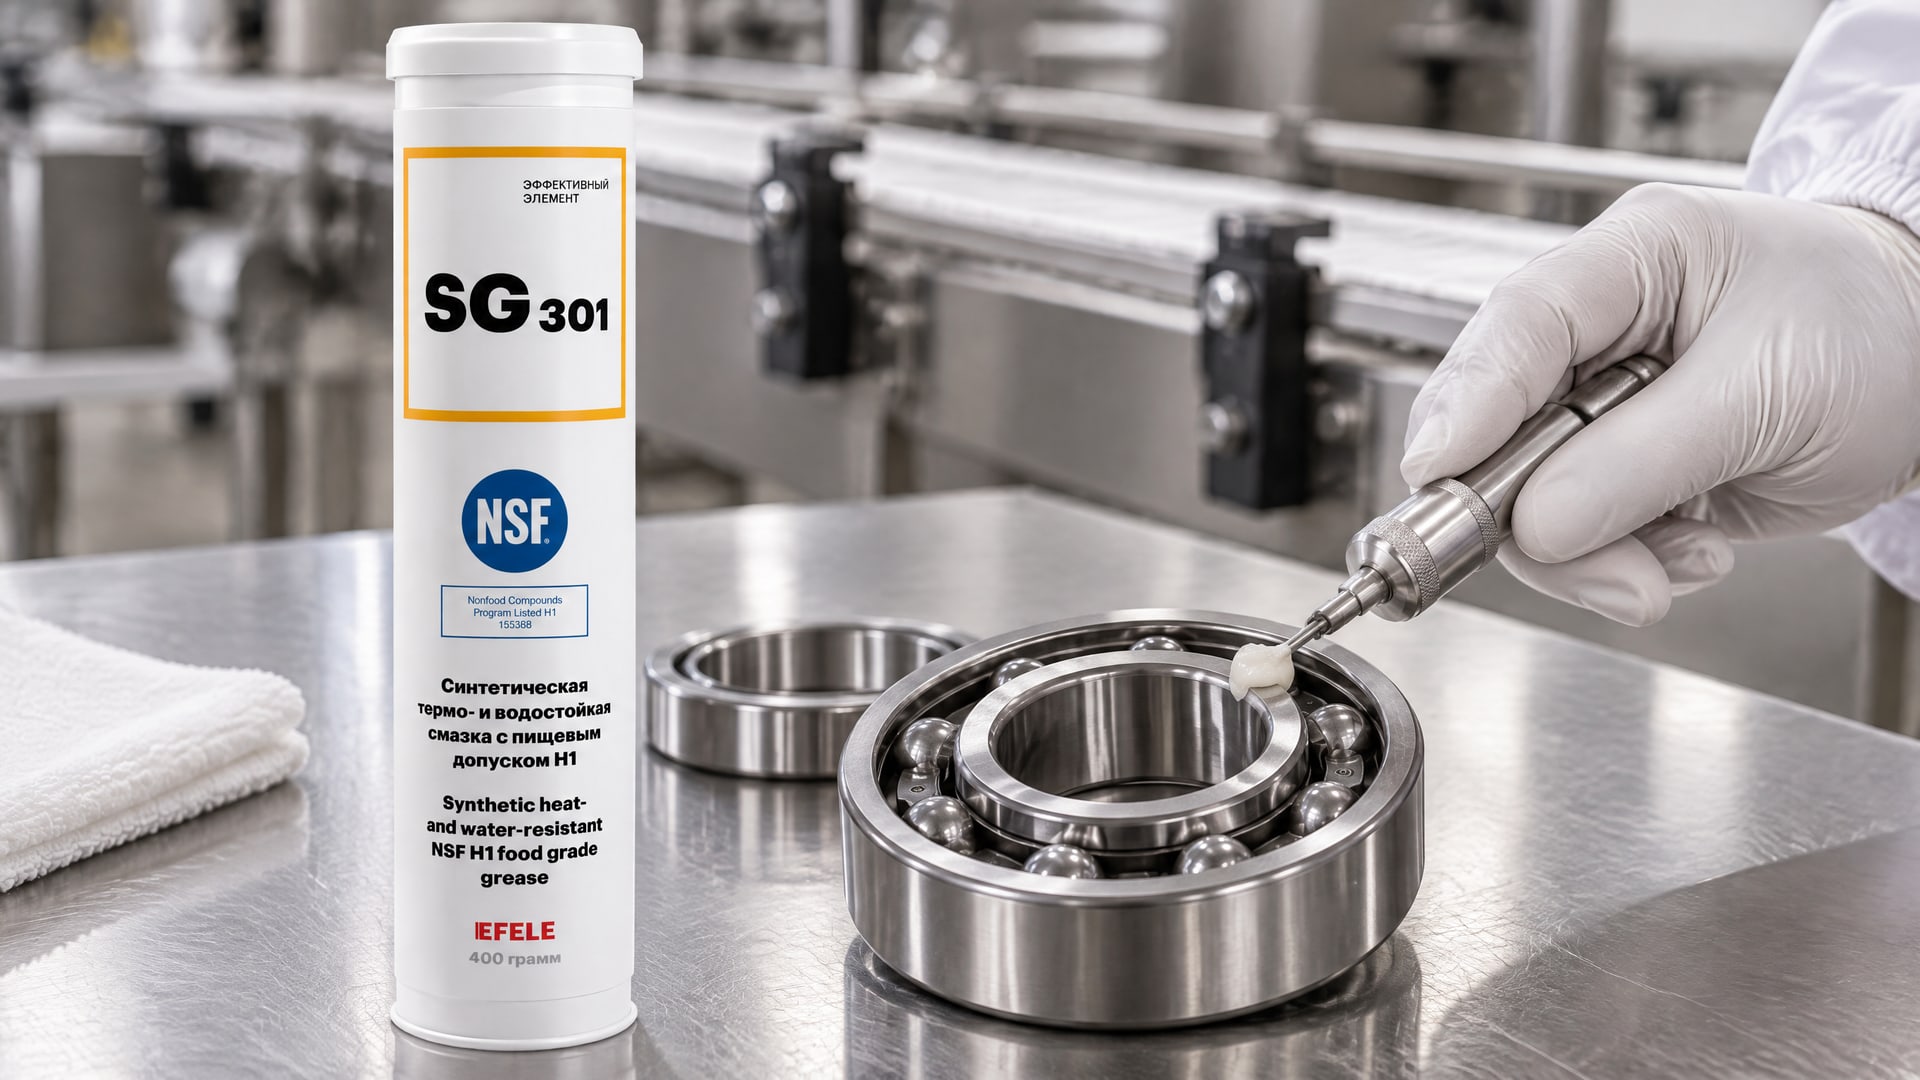
По той же логике оценивают оборудование на производственной линии: наличие допуска не отменяет требований к температуре, материалам и обслуживанию. Для узла, где возможен контакт с глицерином и требуется NSF H1, применяют термо- и водостойкую пластичную смазку EFELE SG-301. Ее характеристики соотносят с условиями конкретного узла и требованиями производителя оборудования.
Смазка от налипания теста и антифрикционные покрытия
На пищевом производстве проблема налипания теста возникает на рабочих поверхностях оборудования и может осложнять очистку и стабильную работу линии.
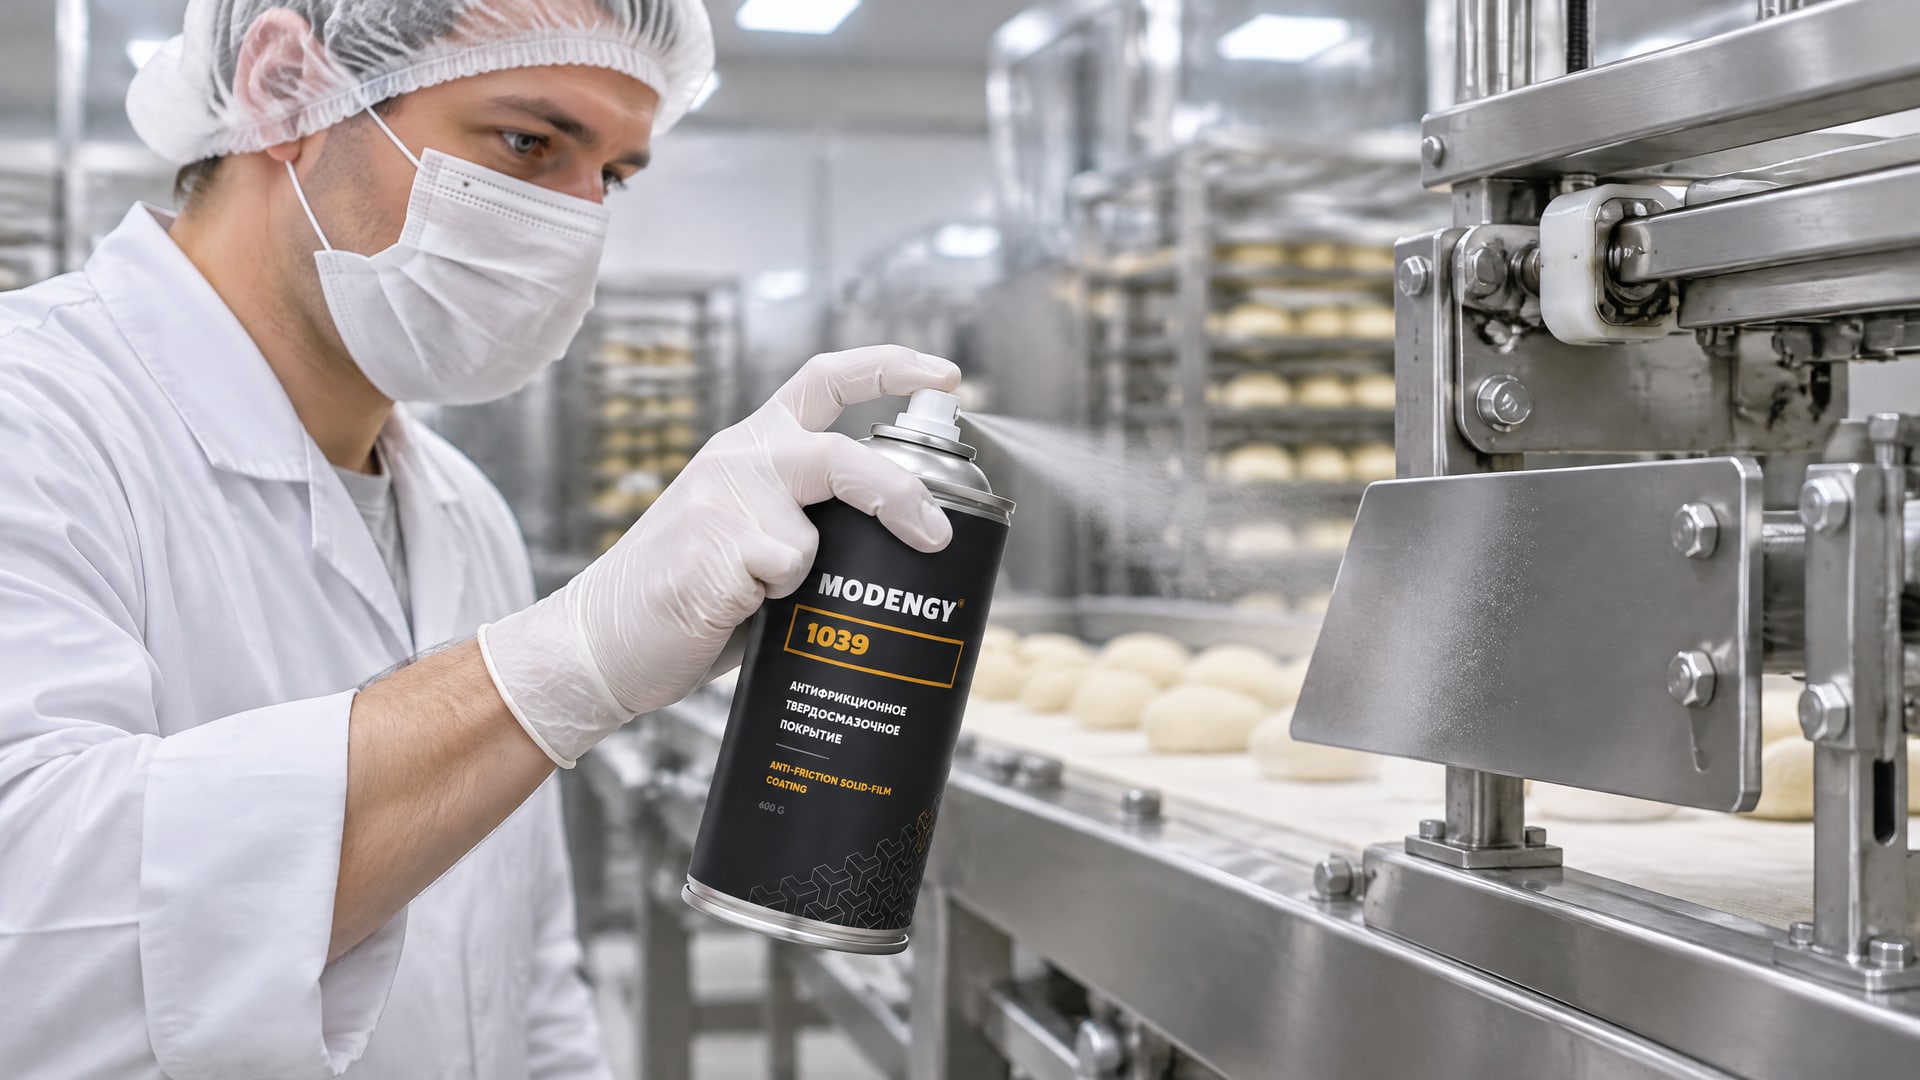
При подборе решения важно учитывать не только снижение адгезии, но и условия эксплуатации покрытия, контакт с моющими средствами и расположение поверхности относительно продукта. Антифрикционное твердосмазочное покрытие не следует автоматически считать пищевой смазкой: его допуск и допустимость применения в конкретной зоне нужно подтверждать документацией.
Если на поверхности образуются отложения, недостаточно чаще наносить обычную смазку. Нужно определить причину налипания, проверить состояние поверхности и порядок санитарной обработки. После обслуживания остаются обязательными удаление загрязнений и подготовка оборудования к производственному циклу. Это особенно важно там, где поверхность расположена над продуктом или соприкасается с ним.
Для поверхностей оборудования, где требуется снизить налипание теста, применяют антифрикционное твердосмазочное покрытие MODENGY 1039. Его используют с учетом назначения поверхности и подтвержденной документацией пригодности для конкретных условий пищевого производства; само описание антиадгезионных свойств не заменяет проверку допуска и требований предприятия.
Как внедрить гигиеничное смазывание на предприятии
Рабочая система обслуживания начинается с перечня точек смазывания.
Для каждой точки указывают, возможен ли контакт с продуктом, какой материал разрешен и какой инструмент предназначен для нанесения. Затем устанавливают порядок хранения, очистки оборудования и действий после ремонта. Такой перечень помогает инженеру поддерживать техническую часть процесса, а снабженцу - закупать материалы с нужными характеристиками.
При проверке процедуры удобно пройти весь цикл: от получения смазки до возобновления выпуска продукции. Упаковка должна оставаться закрытой до применения, инструмент - чистым и выделенным для соответствующего материала. После нанесения удаляют избыток, а после ремонта очищают, промывают и дезинфицируют зону. Для оборудования над продуктовой линией смазку используют только при необходимости и в минимальном количестве.
Контроль перед запуском
Перед запуском линии после обслуживания проверяют, что:
Использована смазка с допуском, подходящим для зоны и типа контакта.
Смазку нанесли только в предусмотренные точки и без избытка.
Инструмент и тара не загрязнены и не перепутаны с другими материалами.
Оборудование и окружающая зона очищены, промыты и продезинфицированы.
Персонал понимает порядок обращения со смазками и требования к гигиене.
Если при проверке обнаружено несоответствие, запуск откладывают до выяснения причины и выполнения корректирующих действий. Такой порядок не заменяет санитарные процедуры предприятия, но помогает связать обслуживание оборудования с управлением риском загрязнения. Регулярный пересмотр плана позволяет учитывать изменения оборудования и условий эксплуатации.
Часто задаваемые вопросы
Чем отличается пищевая смазка H1 от H2?
H1 предназначена для зон, где возможен случайный контакт смазки с пищей. H2 применяют только в зонах без такого контакта: контакт с пищей для этой категории запрещен. Ни один из этих допусков не разрешает намеренно добавлять смазку в продукт. Даже H1 наносят минимально, а излишки удаляют.
Подходит ли пищевая силиконовая смазка для любого оборудования?
Нет. Помимо типа основы, проверяют допуск, совместимость с материалами узла и уплотнениями, температурные условия и воздействие воды или моющих средств. Для silicone oils в материалах по случайному контакту приводится ориентир 1 ppm, однако это не заменяет оценку условий конкретного оборудования и требований предприятия.
Нужна ли пищевая смазка для кофемашины?
Если смазка применяется в зоне, где возможен контакт с напитком, водой или паром пищевого тракта, подбирают материал с подходящим пищевым допуском, обычно H1. Также учитывают конструкцию узла и совместимость с его материалами. Для разных точек одной кофемашины могут потребоваться разные решения.
Можно ли не удалять избыток смазки с допуском H1?
Нет. H1 допускает применение в зонах с возможным случайным контактом, но не исключает риск загрязнения при избыточном нанесении. Смазку используют экономно, а остатки, которые могут попасть на продукт или контактную поверхность, удаляют. После ремонта также проводят очистку, промывку и дезинфекцию зоны.
Заключение
Регулярное обслуживание пищевого оборудования сочетает правильный выбор смазки, контроль ее нанесения и гигиеническую обработку после ремонта. Для зон со случайным контактом ориентируются на H1, требования ISO 21469 и документацию конкретного продукта. При этом допуск не отменяет минимального дозирования, удаления излишков и очистки оборудования перед запуском.
Следующий шаг для предприятия - составить перечень точек смазывания и для каждой указать характер контакта, требуемый допуск, условия работы и порядок санитарной обработки. Затем сверьте эти требования со спецификацией оборудования и документами на смазочные материалы.