Когда оборудование пищевого производства работает под высокими нагрузками при низких оборотах - конвейерные системы с тяжелыми грузами, прессы-грануляторы, роликовые подшипники - жидкие масла часто отказывают. Пластичные смазки класса NLGI 1–2 с допуском NSF H1 становятся необходимостью: они удерживаются в зоне трения, создают устойчивую пленку при недостаточной скорости скольжения и одновременно остаются полностью безопасны при случайном контакте с готовой продукцией. Инженеры и закупщики часто путают допуски H1 и H2, неправильно оценивают нужный класс консистенции и переплачивают за решение, которое не подходит их задаче. Эта статья дает точный ответ: какую смазку выбрать для конкретного режима работы, какие технические характеристики сравнивать и на какие стандарты ориентироваться при закупке.
Материал предназначен для технических специалистов, инженеров и снабженцев, которые отвечают за правильный выбор смазочных материалов для пищевого и близкого к нему оборудования, где предъявляются строгие требования к безопасности и долговечности узлов.
Пластичные смазки для высоких нагрузок и малых оборотов
Пластичные смазки - первый выбор именно потому, что они остаются на месте.
При высоких нагрузках и малых скоростях вращения жидкое масло просто выдавливается из подшипника центробежной силой и разницей давлений; чем меньше скорость, тем хуже нагнетание масла через зазоры. Пластичная смазка, содержащая 70–80% минерального или синтетического масла в матрице из твердого загустителя, решает эту проблему: она держится в зоне трения и выделяет масло дозировано по мере износа. Факт: в подшипниках качения пластичные смазки применяют в 80% случаев, тогда как жидкие масла - лишь в 20%, в основном при переменных высоких скоростях или низких температурах.
Скоростной фактор и выбор класса консистенции
Выбор вязкости и консистенции определяется скоростным фактором SF = n × d, где n - частота вращения (об/мин), d - диаметр отверстия подшипника (мм). Для низких скоростей (SF ≈ 97 500) при температуре окружающей среды 80 °С рекомендуется вязкость базового масла ISO VG 150–220 при 40 °С. Класс NLGI также зависит от режима: для роликоподшипников конвейеров NLGI 2 остается универсальным, а для вертикальных валов или условий ниже -20 °С переходят на NLGI 1 или даже NLGI 0, чтобы смазка текла без затруднений и образовывала пленку при низком давлении.
При работе с малыми скоростями и высокими нагрузками возникает избыточное фрикционное выделение тепла, если вязкость недостаточна; одновременно холодный пуск требует тонкой консистенции для прокачиваемости. Компромисс находится в диапазоне NLGI 1–2 с маслом вязкостью не ниже 12–30 мм²/с (для роликов -12 мм²/с, для конических подшипников -20–30 мм²/с).
Допуск NSF H1: что это значит и кому он действительно нужен
Существует систематическое заблуждение: закупщики считают, что H1 - это «более высокий стандарт» или «лучший допуск».
На самом деле H1 и H2 отвечают на разные вопросы.
H1 (NSF/USDA H1) - это допуск для смазок, допускающих случайный контакт с пищей. Смазка должна быть абсолютно безвредна при случайном попадании в малых количествах (например, смазка со скольжения упала в тесто или соус). Требования строгие: отсутствие токсичных компонентов, отсутствие запаха и вкуса, химическая чистота согласно каталогу пищевых ингредиентов FDA или EFSA. Однако это НЕ означает, что H1-смазка работает лучше или прослужит дольше - это вопрос безопасности, а не производительности.
H2 - допуск для смазок оборудования в зонах без контакта с пищей: электродвигатели, редукторы, цепные передачи, направляющие закрытых механизмов. H2-смазки могут содержать присадки против окисления, ржавчины и коррозии, которые запрещены в H1. Они часто дешевле и часто имеют лучшие технические свойства именно благодаря присадкам. Если закупщик выбирает H2-смазку для открытых узлов, где контакт с пищей невозможен (например, редуктор закрытого конвейера, электромотор), это правильно и экономно.
Когда H1 критичен, а когда можно обойтись H2
Используй H1 для:
- Подшипников качения открытых конвейеров, контактирующих с пищей или моющими растворами
- Направляющих режущего оборудования, где смазка может попасть на продукт
- Зон вокруг дозаторов, упаковочных машин, столов разделки
Используй H2 для:
- Электродвигателей, редукторов, передач, закрытых кожухом
- Цепных и ременных приводов, разнесенных от продукта
- Внешних механизмов, где контакт исключен конструкцией
NLGI и вязкость: как правильно выбрать класс консистенции
NLGI (Национальная ассоциация производителей смазок, англ.
NLGI) - это классификация консистенции пластичной смазки, а не мера вязкости или «типа смазки». Шкала от 00 (почти жидкая) до 6 (твердая паста), где NLGI 2 - самый распространенный класс в промышленности. Это важно понимать, потому что одна и та же смазка NLGI 2 может иметь разные базовые масла (ISO VG 15, 46, 150 и выше) в зависимости от назначения.
Выбор NLGI по условиям работы
| Условие | NLGI | Тип нагрузки | Температура |
|---|
| Конвейеры, подшипники с умеренной скоростью | NLGI 2 | Средние и высокие | -10 до +60 °С |
| Вертикальные валы, низкие температуры | NLGI 1 | Любые | -30 до +50 °С |
| Экстремально низкие температуры | NLGI 0–1 | Любые | -65 до -20 °С |
| Высокотемпературные зоны | NLGI 2–3 | Высокие | +60 до +280 °С |
Для пищевой промышленности с высокими нагрузками и малыми скоростями оптимален NLGI 2 с вязкостью базового масла ISO VG 150–220. Это обеспечивает адгезию к металлу, защиту от вымывания водой при мойке оборудования и достаточную пластичность для холодного пуска при -5 °С.
Смазки на ПАО и сульфонате кальция: почему они выбираются для пищевого оборудования
ПАО (полиальфаолефин) - синтетическое масло, получаемое из углеводородов; оно дороже минерального масла, но обеспечивает несколько критичных преимуществ.
ПАО имеет высокий индекс вязкости: при нагреве вязкость падает меньше, чем у минерального масла, что позволяет смазке работать при температурах от -65 °С до +280 °С без потери защитных свойств. Второе преимущество - ПАО не растворяется в воде и дезинфицирующих средствах (щелочи, кислоты). Это ключевой фактор для конвейеров, прессов и кофемашин, которые регулярно моют и обрабатывают дезинсредствами.
Сульфонат кальция (кальциевое мыло) - загуститель, который образует матрицу в пластичной смазке. Этот загуститель несет масло и обеспечивает адгезию, то есть липкость к металлу. Смазки на основе ПАО с сульфонатом кальция и допуском H1 считаются универсальным решением для пищевой промышленности.
Когда добавляют твердые смазывающие вещества
При экстремально высоких давлениях - прессы-грануляторы, выдавливающие механизмы, тяжелые станки - органической смазки становится недостаточно. В зоне контакта возникает эластогидродинамическое смазывание (EHL), где масляная пленка может разрушиться. Для предотвращения задиров используют пасты с твердыми добавками (дисульфид молибдена, графит, PTFE). Эти добавки работают как абразив в обратном смысле: они предотвращают адгезивный износ, покрывая поверхность металла защитным слоем. В пищевой промышленности такие пасты применяют в закрытых прессах и механизмах, где твердая добавка не контактирует с пищей.
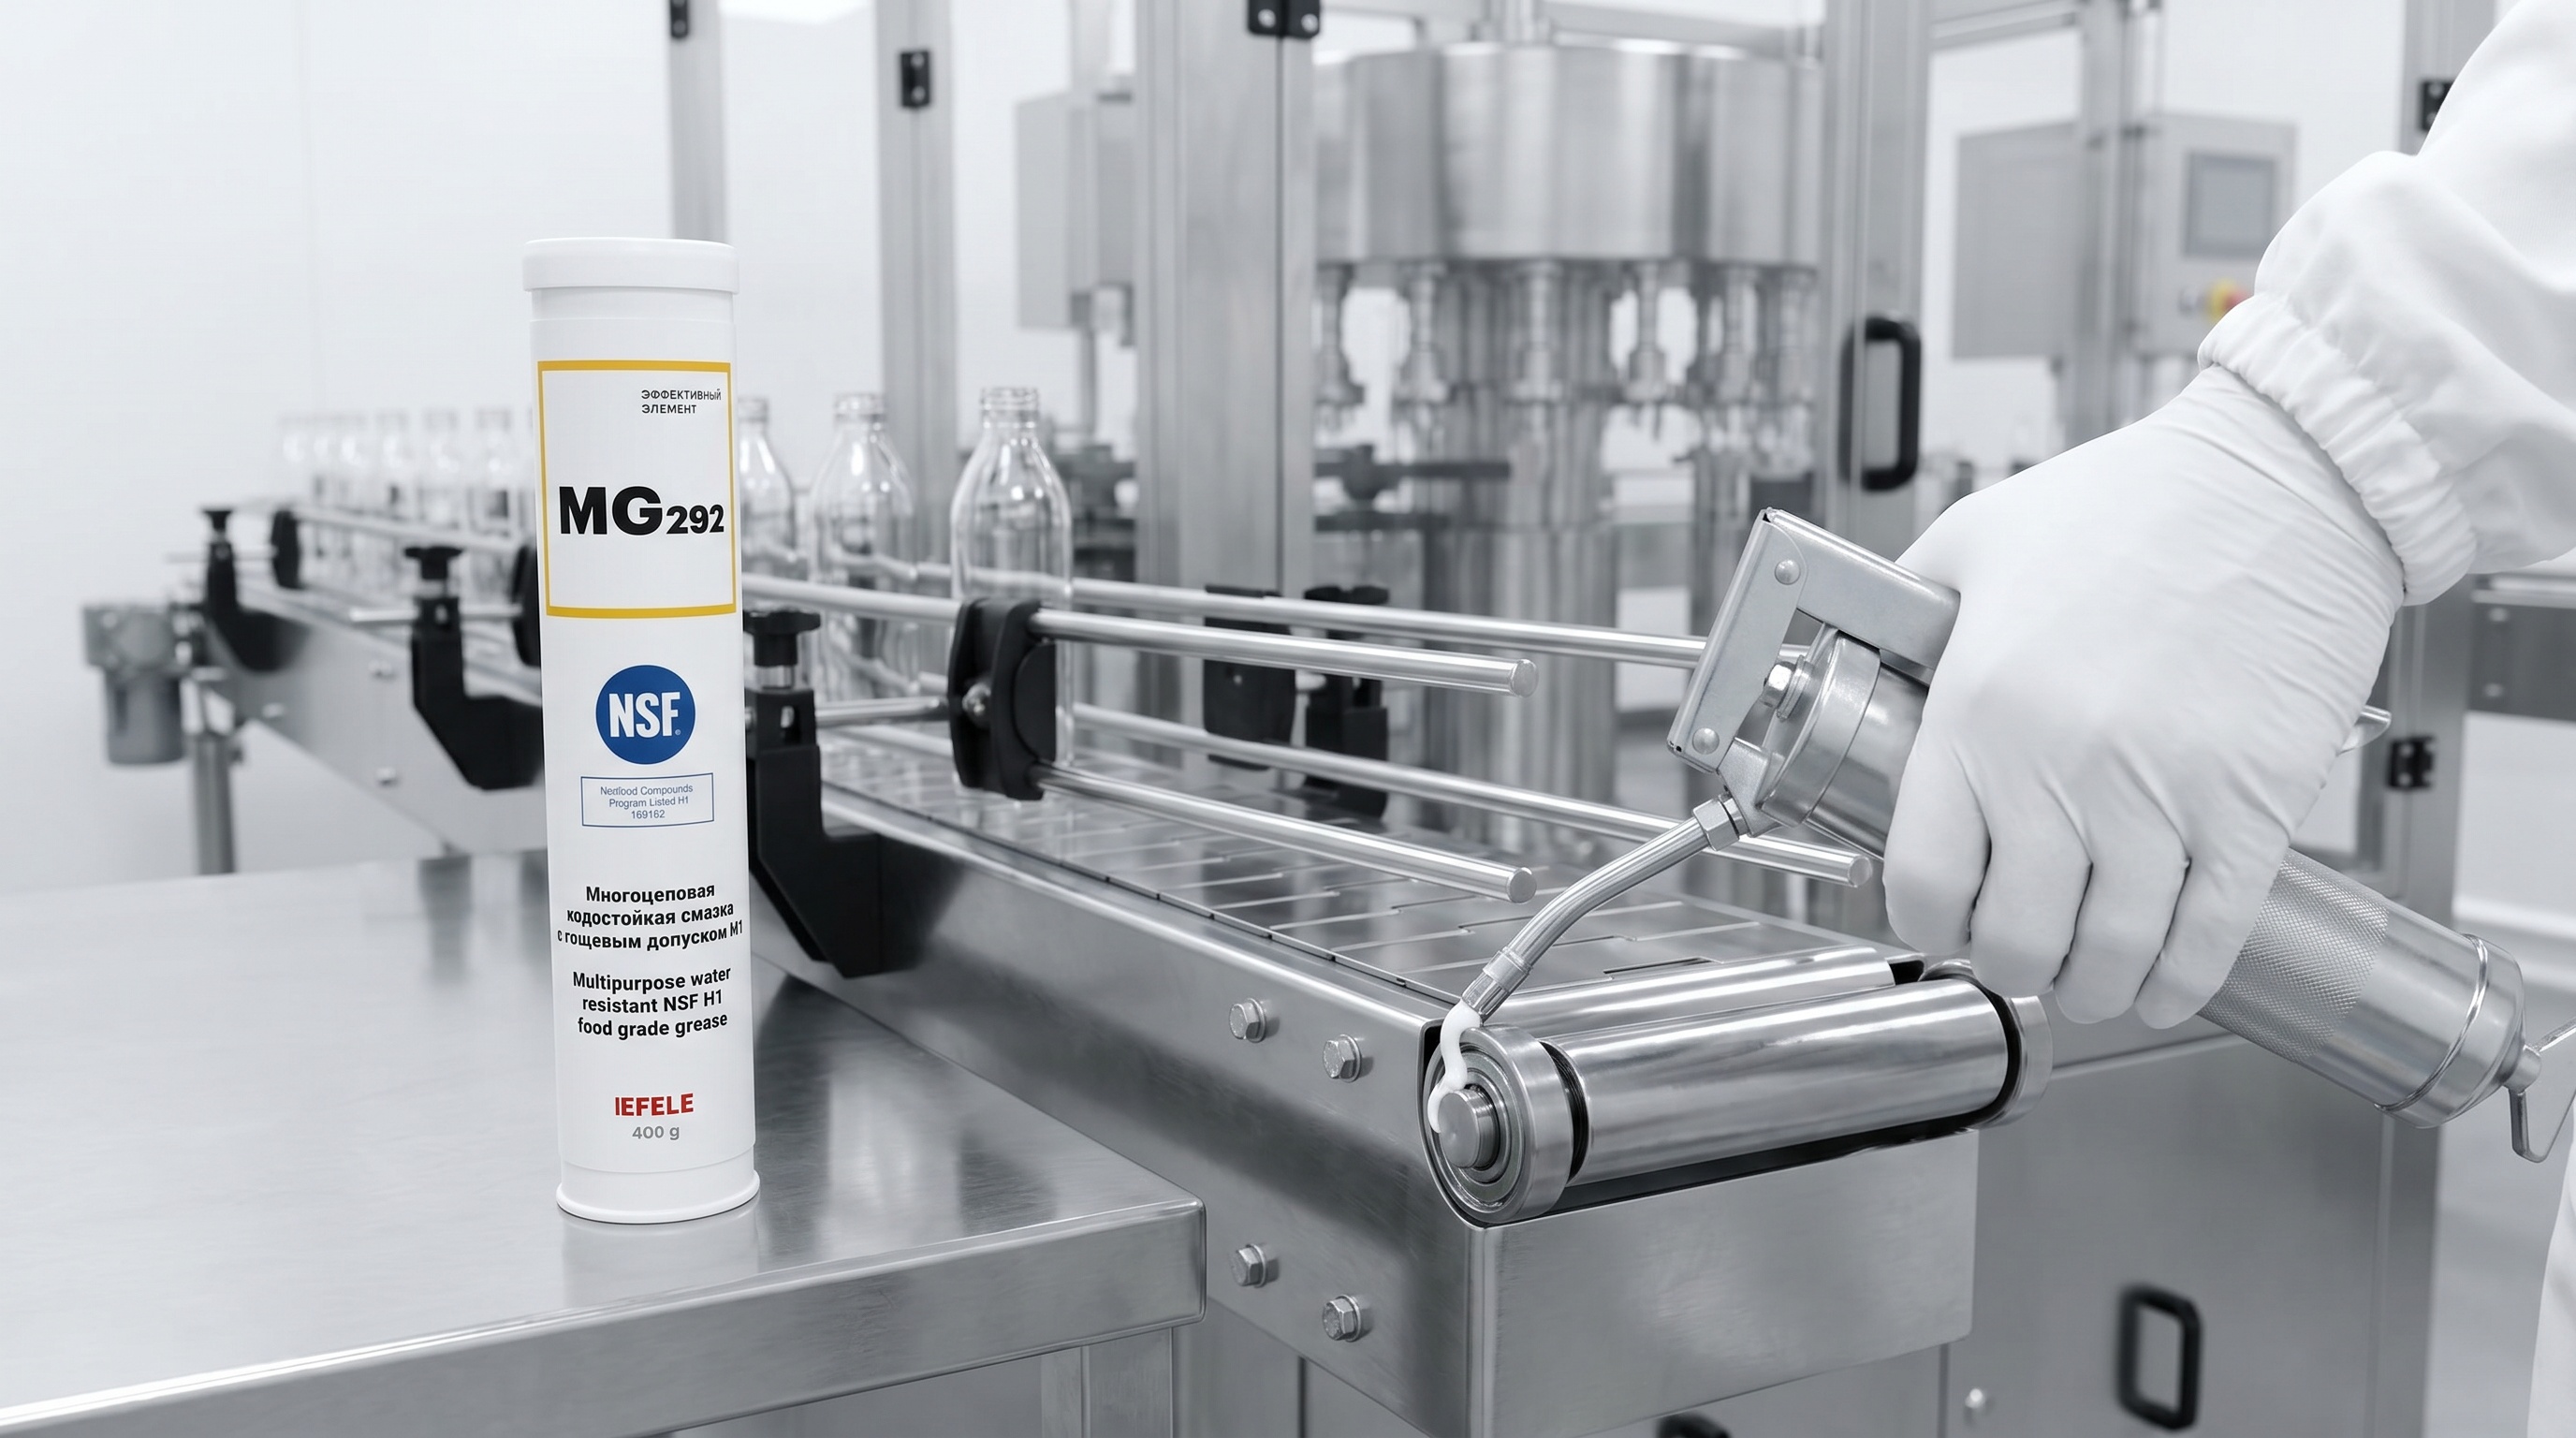
Если оборудование работает в условиях повышенной влажности и требует высокой водостойкости при экстремальных нагрузках, стоит обратить внимание на смазки с улучшенными противоокислительными присадками. EFELE MG-292, например, спроектирована для таких сценариев: она сохраняет адгезию и несущую способность даже после контакта с моющими растворами и паром, что критично для конвейеров в моечных цехах и линиях розлива с высокими нагрузками на направляющие.
Пищевая силиконовая смазка: мифы и реальное применение
«Силиконовая смазка с пищевым допуском» - популярный запрос в поисковых системах, и это неудивительно: много людей ассоциируют силикон с мягкостью и безопасностью.
Однако в реальности силикон в смазке - это не панацея, а специализированный материал с узким применением.
Силиконовые смазки (на основе полидиметилсилоксана) имеют низкую вязкость и хорошую текучесть при холоде, поэтому подходят для уплотнений, резиновых деталей (силикон не разбухает резину, как масло), низкотемпературных механизмов. С допуском H1 они действительно существуют и безопасны. Однако для высоконагруженных подшипников качения силиконовые смазки - плохой выбор: они не обеспечивают достаточной адгезии, слишком текучи и не образуют защитную пленку при высоком давлении. Несущая способность синтетического масла (ПАО) в 3–5 раз выше, чем у силикона.
Таким образом, пищевую силиконовую смазку выбирают не для высоких нагрузок, а для специальных задач: смазывание прокладок дверей духовок, уплотнений в малом оборудовании (миксеры, блендеры), направляющих скольжения в холодильных установках. Для основных высоконагруженных узлов остается приоритет за смазками на ПАО.
Практическое применение: конвейеры, прессы, кофемашины
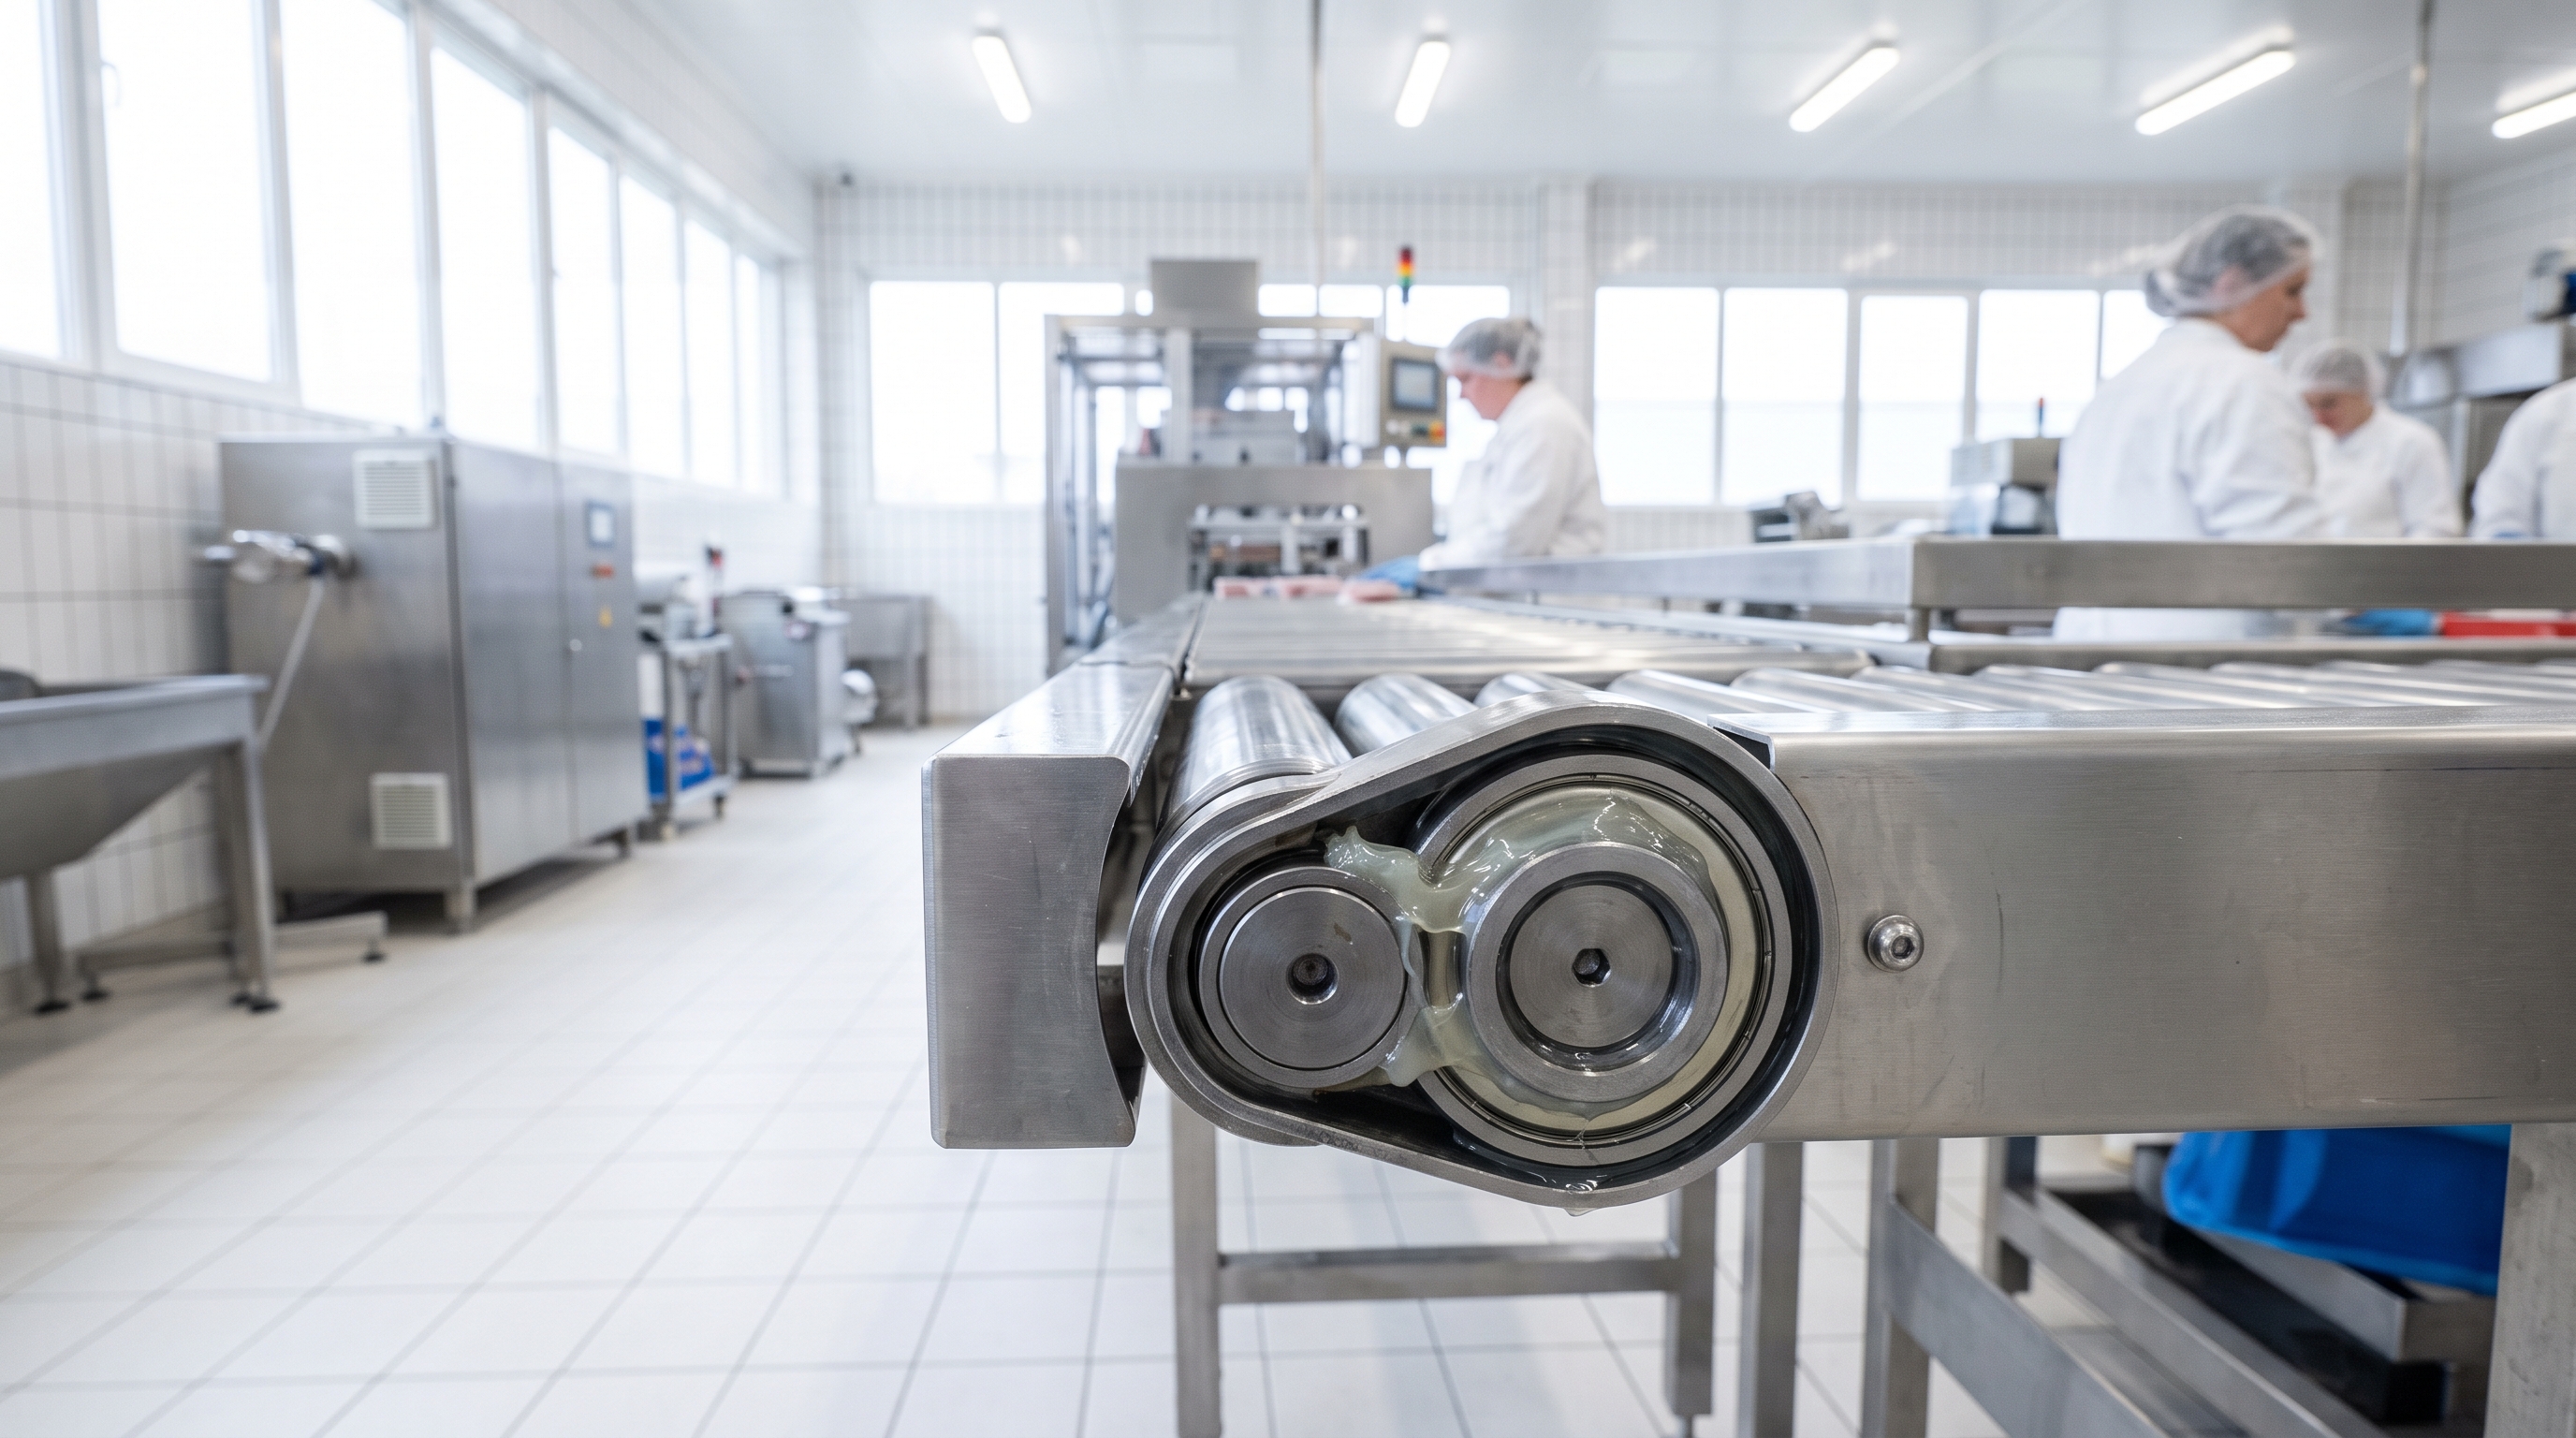
Конвейерные системы пищевых производств
Конвейеры работают при постоянных нагрузках, переменных оборотах и частом контакте с моющими средствами. Типичная задача: роликовый подшипник конвейера, на который давит вес 50–100 кг, вращается на 10–50 об/мин, два раза в день моется щелочным раствором и дезинсредством. Жидкое масло здесь не только вытекает из подшипника, но и смывается моющим средством. Правильный выбор - пластичная смазка NLGI 2 на основе ПАО с допуском H1 и вязкостью ISO VG 150–220. Интервал переосмазки -500–1000 часов в зависимости от конкретного механизма.
Прессы-грануляторы и экструдеры
Прессование материала создает пиковые нагрузки, при которых обычная смазка начинает выдавливаться из зазоров. Здесь используют пасты с твердыми добавками или смазки повышенной вязкости (ISO VG 220–320). Допуск выбирают в зависимости от того, где находится пресс: если на закрытом производстве зерна без контакта с продуктом - достаточен H2; если пресс расположен на линии влажного производства - нужен H1. Очень важно здесь выбрать смазку, которая не разлагается от фрикционного выделения тепла; синтетические смазки (ПАО) выдерживают температуры 150–180 °С в зоне трения куда лучше, чем минеральные.
Кофемашины: бытовые и профессиональные
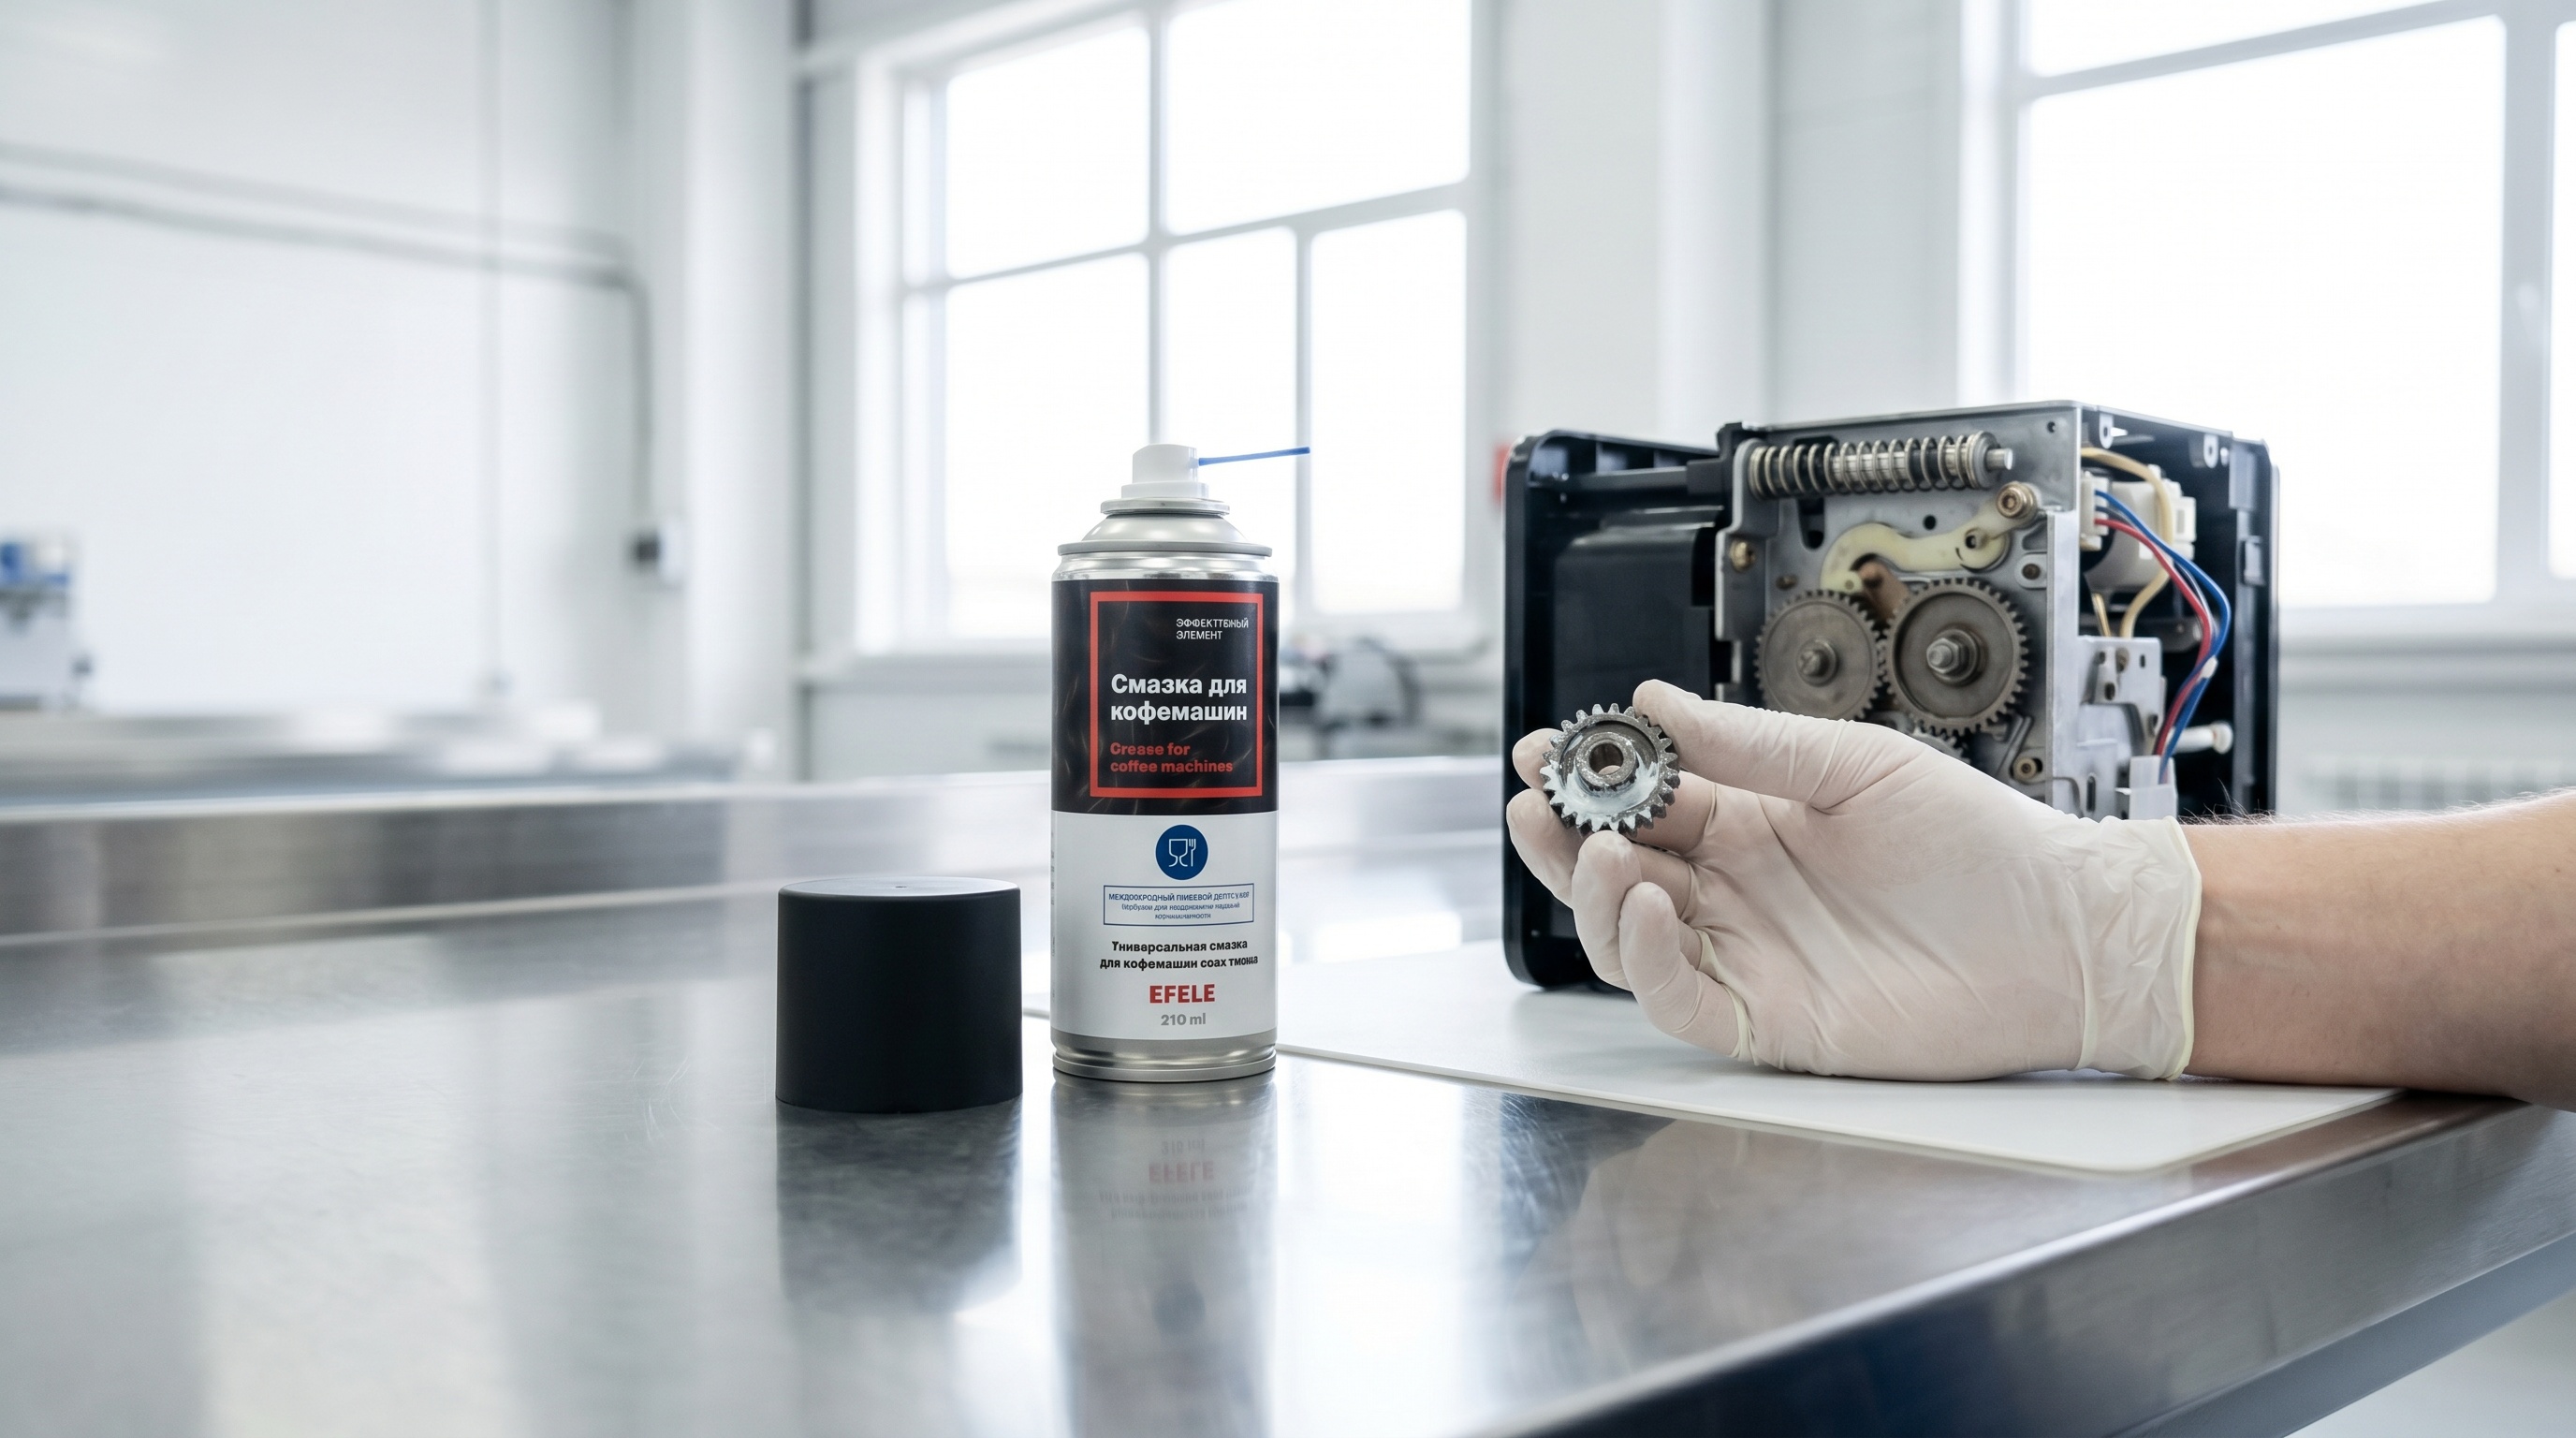
Вопрос «какая пищевая смазка для кофемашины» часто задают люди, которые разобрали кофемашину для чистки и понимают, что внутри есть рычаги, поршни, пружины. Кофемашина - это гибрид: половина механизмов находится в контакте с горячей водой и кофейной гущей, половина - в открытом воздухе при комнатной температуре. Для этого оборудования подходит пластичная смазка NLGI 2–3 с допуском H1, способная выдерживать 80–100 °С, не вытекая из зазоров при горячей воде. Силиконовая смазка здесь неэффективна: она слишком текуча и вытечет при нагреве. Приоритет отдается ПАО-смазкам. Специализированная смазка для кофемашин должна быть термостойкой, водоотталкивающей и, конечно, безопасной для случайного попадания в чашку кофе.
Совет инженера: если вы обслуживаете профессиональную кофемашину в кафе, выбирайте смазку класса NLGI 2–3 с температурным диапазоном до +100 °С минимум и проверьте сертификат на H1. Например, EFELE Смазка для кофемашин специально разработана для таких условий: она выдерживает цикличный нагрев и охлаждение (вода 85 °С → комнатная температура) и не вытекает из манипулятора при вертикальном положении.
Часто задаваемые вопросы
Может ли пищевая смазка с допуском H1 повлиять на вкус пищи?
Нет. Качественная пищевая смазка H1 не имеет вкуса и запаха по определению: это требование сертификации NSF/USDA. Она состоит из пищевых компонентов (парафиновое или синтетическое масло) и нейтральных загустителей. Даже если малое количество случайно попадет в готовую продукцию, вкус не изменится. Главное - использовать оригинальный продукт, а не дешевый аналог, так как контрафакт может не иметь нужной сертификации.
В чем разница между H1 и H2 в применении к одному и тому же оборудованию?
H1 и H2 различаются по назначению, а не по производительности. H1 - для зон риска случайного контакта с пищей; H2 - для закрытых механизмов. Если вы используете H2-смазку на открытом конвейере, контактирующем с пищей, вы рискуете. Если вы используете дорогую H1-смазку для закрытого электромотора, вы переплачиваете и тратите мощные присадки впустую. Правило простое: выбирайте допуск согласно риску контакта с пищей, не согласно тип оборудования.
Почему для высоких нагрузок и малых скоростей не подходит жидкое масло?
При малых оборотах подшипника центробежная сила недостаточна, чтобы прокачать жидкое масло через зазоры к трущимся поверхностям. Масло просто выдавливается нагрузкой и стекает из подшипника. Пластичная смазка остается в зоне трения благодаря своей консистенции и выделяет масло медленнее, обеспечивая долгосрочную защиту. Факт: пластичные смазки применяют в 80% подшипников именно по этой причине.
Как выбрать вязкость базового масла для конкретного оборудования?
Вязкость (ISO VG) зависит от скоростного фактора SF = n × d. Для SF ≈ 97 500 и температуры 80 °С выбирают ISO VG 150–220. Проще всего: у производителя оборудования или смазки есть таблица рекомендаций. Если таблицы нет, консультируйтесь с поставщиком смазки, предоставив диаметр подшипника, частоту вращения и температурный диапазон работы.
Нужны ли мне твердые добавки в смазке для высоконагруженного пресса?
Если давление в контакте превышает 2 ГПа (что бывает в экстремальных прессах-гранулятораах), то да - пасты с MoS2 или графитом предотвращают задиры и микросхватывание. Но для большинства пищевого оборудования обычной пластичной смазки NLGI 2 на ПАО достаточно. Проверьте спецификацию оборудования: если там указано требование пасты - следуйте этому. Если нет - начните с обычной смазки.
Заключение
Выбор пищевой смазки для высоких нагрузок и малых скоростей сводится к трем ключевым решениям: правильный допуск (H1 только при контакте с пищей, H2 для закрытых механизмов), правильный класс консистенции (NLGI 2 с вязкостью ISO VG 150–220 для большинства пищевого оборудования) и правильная основа (ПАО с сульфонатом кальция для пищевой промышленности, силикон только для уплотнений). Пластичные смазки применяют в 80% подшипников качения потому, что они остаются на месте, когда жидкое масло выдавливается нагрузкой. Синтетические смазки на основе ПАО не вымываются водой и дезинсредствами, выдерживают диапазон температур от -65 °С до +280 °С и обеспечивают стабильную адгезию как при холодном пуске, так и при фрикционном нагреве.
Практический следующий шаг: возьмите спецификацию вашего оборудования (диаметр подшипника, обороты, температурный диапазон, риск контакта с пищей), определите скоростной фактор SF, выберите NLGI класс и вязкость по таблице рекомендаций производителя, затем подберите смазку с нужным допуском у проверенного поставщика. Если оборудование моется часто, убедитесь, что смазка на основе ПАО или синтетики - минеральные масла теряют адгезию при контакте с моющими растворами.