Отслаивание антифрикционного покрытия с поршней - частая причина преждевременного износа и отказа двигателя. На первый взгляд, проблема может казаться дефектом самого материала, но в большинстве случаев она связана с качеством адгезии между покрытием и основным металлом поршня. Адгезия - это прочность сцепления слоя с подложкой, и именно от нее зависит, будет ли покрытие держаться под нагрузками и температурными циклами работы двигателя, или начнет расслаиваться уже на этапе сборки или в первые часы эксплуатации.
Инженеры и закупщики часто сталкиваются с ситуацией, когда покрытие нанесено, внешне выглядит нормально, но после запуска двигателя появляются вздутия, бульки и участки отслоения. Эта статья разберет причины, по которым срывается адгезия, какие параметры ее определяют и как контролировать качество уже на стадии приемки партии.
Что скрывает качество адгезии материалов в условиях двигателя
Адгезия антифрикционного покрытия поршня подвергается испытанию не в спокойной лабораторной среде.
В работающем двигателе на слой действуют циклические нагрузки, перепады температур от минус 20 °C до плюс 150 °C и выше, влажность от конденсата масляных испарений, абразивные частицы из маслосистемы. Покрытие толщиной 10–12 мкм (базовая защита от задиров и схватывания) должно оставаться на поршне целым весь период эксплуатации - обычно это несколько тысяч часов работы.
Если слой отделяется от основания, происходит каскадное разрушение. Сначала появляются микротрещины на границе раздела. Туда проникает масло и влага. Под действием тепловых и механических циклов влага испаряется, создавая давление, которое еще больше отслаивает покрытие. Образуются вздутия, затем крупные участки обнаженного металла. Незащищенная поверхность поршня тут же окисляется и подвергается трению о цилиндр, что приводит к задиру, заклиниванию и отказу двигателя. Поэтому адгезия - это не просто параметр лабораторного класса, а вопрос надежности работы.
Почему поверхность поршня так сложна для адгезии
Поршень - деталь, обработанная механически (точение, шлифовка), часто хромированная или с другим предварительным покрытием.
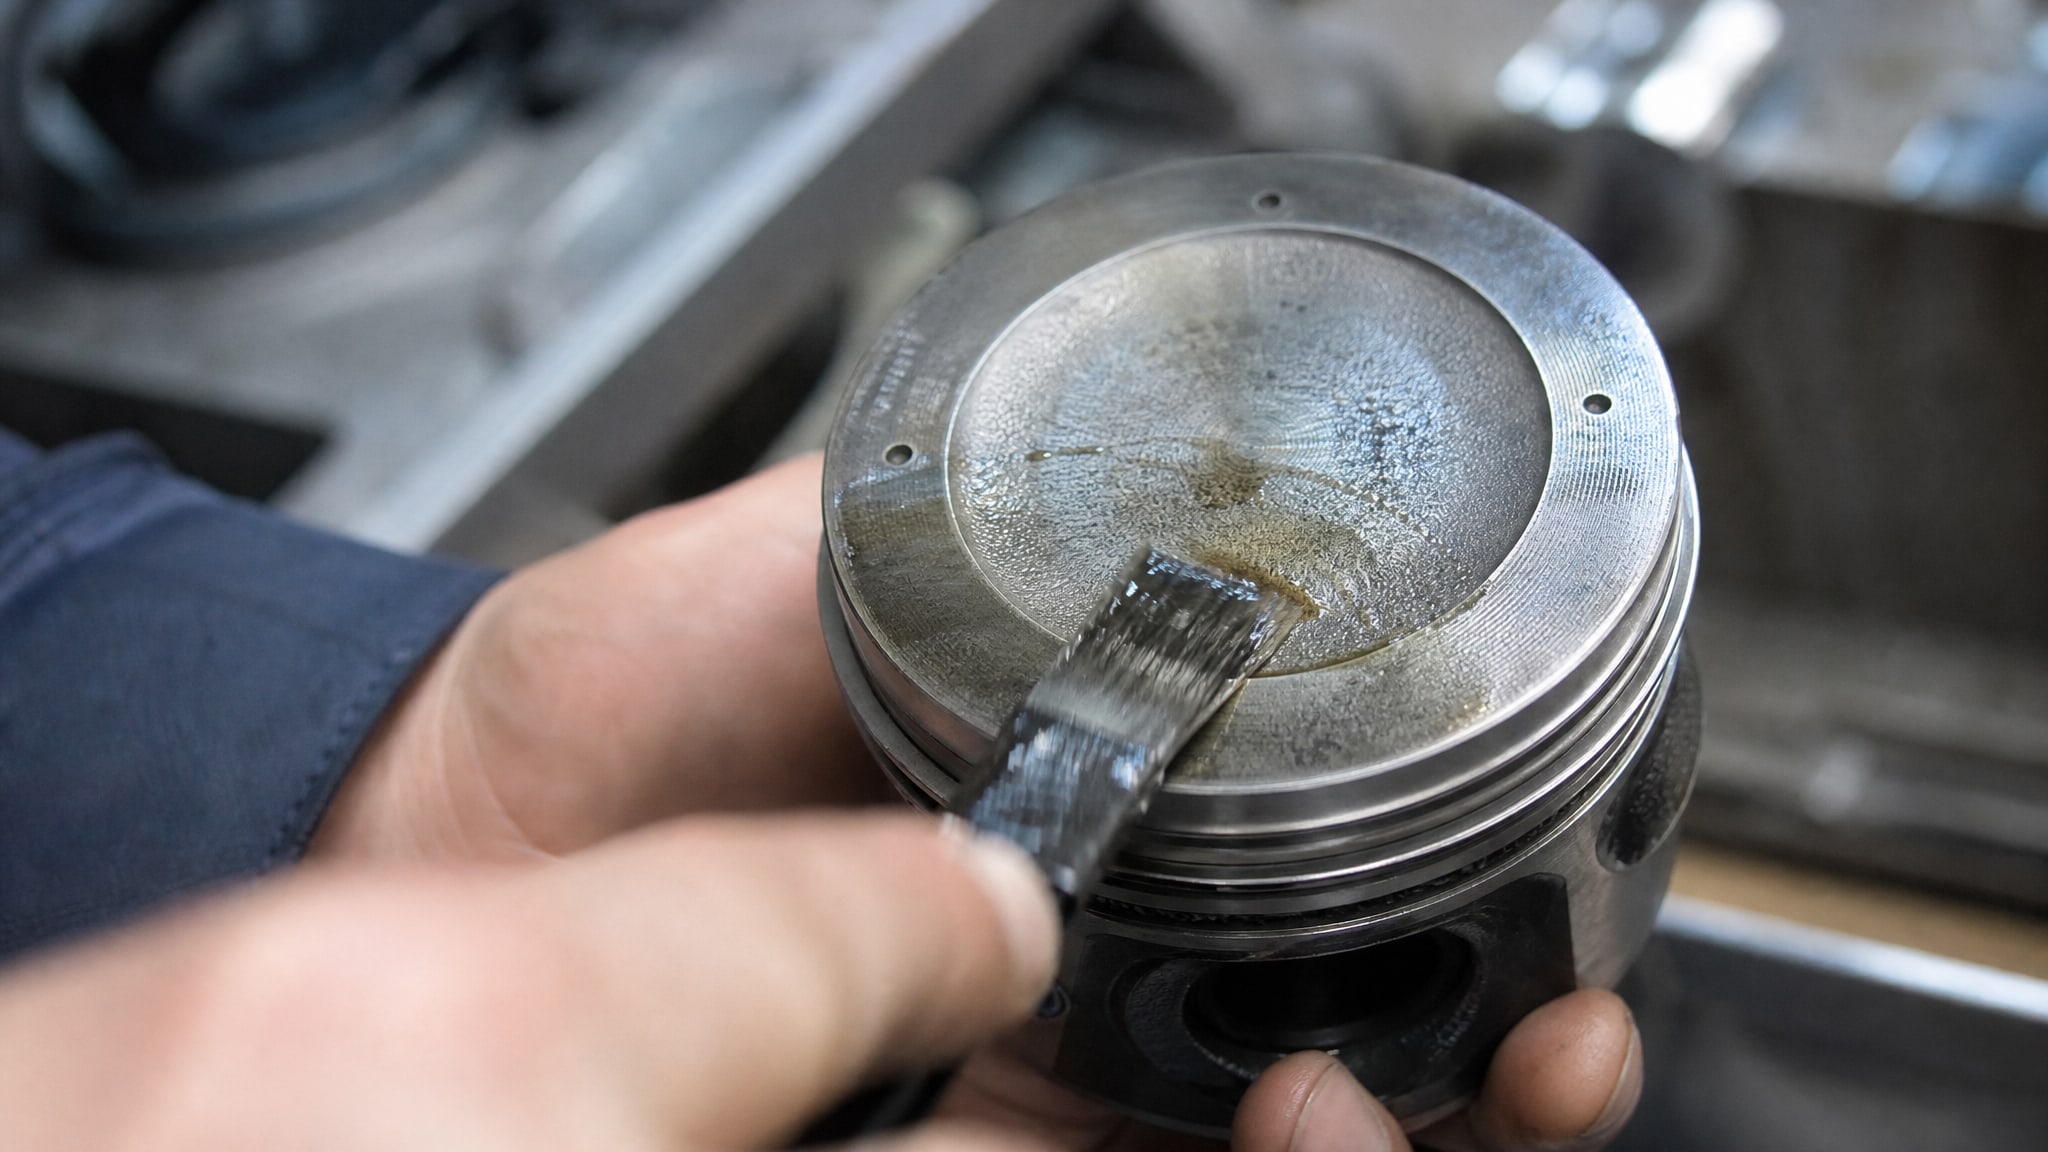
Перед нанесением антифрикционного слоя поверхность должна быть тщательно очищена и обезжирена, однако даже незначительные остатки масла, полировочного воска, оксидной пленки или пыли разрушают адгезию.
Микротопография металла имеет значение. Если поверхность слишком гладкая, адгезия механическая будет слабой - покрытию просто не за что "зацепиться". Если поверхность грубая или пористая (особенно это касается материала основы с внутренними раковинами или газовыми включениями), слой покрытия может не полностью заполнить поры, оставляя воздушные полости. При нагреве воздух расширяется, давит на покрытие изнутри и способствует его вздутию и отслоению.
Кроме того, поршни часто имеют разные по форме зоны: юбка (гладкая цилиндрическая поверхность), головка (более сложная геометрия), пояс - каждая зона требует особого внимания к подготовке. Если часть поршня обработана качественно, а часть нет, это гарантирует неравномерность адгезии и предсказуемое отслаивание в слабых местах.
Толщина и равномерность: почему одинаковые показатели на разных деталях - не гарантия качества
Рекомендуемый диапазон толщины антифрикционного покрытия поршня -5–25 мкм.
При толщине 10–12 мкм обеспечивается базовая защита от задиров и схватывания. Увеличение до 18–20 мкм может дополнительно снизить шум и вибрацию поршня. Однако выход за пределы 25 мкм создает проблемы: слишком толстый слой при слабой адгезии опаснее, чем тонкий, но хорошо сцепленный.
Проблема в том, что допустимое отклонение толщины обычно составляет ±2–3 мкм от целевого значения. На практике при ручном нанении этого достичь непросто. На одной детали толщина может варьироваться от 5 мкм до 15 мкм в зависимости от угла нанесения, расстояния до краскопула или распылителя, скорости движения детали. Эти неравномерности становятся источником локального ослабления адгезии: в точке 5 мкм адгезионные силы близки к критическому пределу, и любое механическое воздействие может начать отслаивание.
Для контроля рекомендуется проводить не менее 3–5 измерений толщины на одной детали в разных зонах (головка, пояс, юбка). Если обнаруживается неравномерность, деталь подлежит переработке. Однако многие производства ограничиваются одной или двумя точками, пропуская проблему. Результат - партия деталей, которая внешне выглядит принятой, но в эксплуатации начинает отслаиваться в "тонких" участках.
Роль подготовки поверхности в сохранении адгезии
Эксперты единодушны: плохая очистка - главная причина отслоения антифрикционных покрытий.
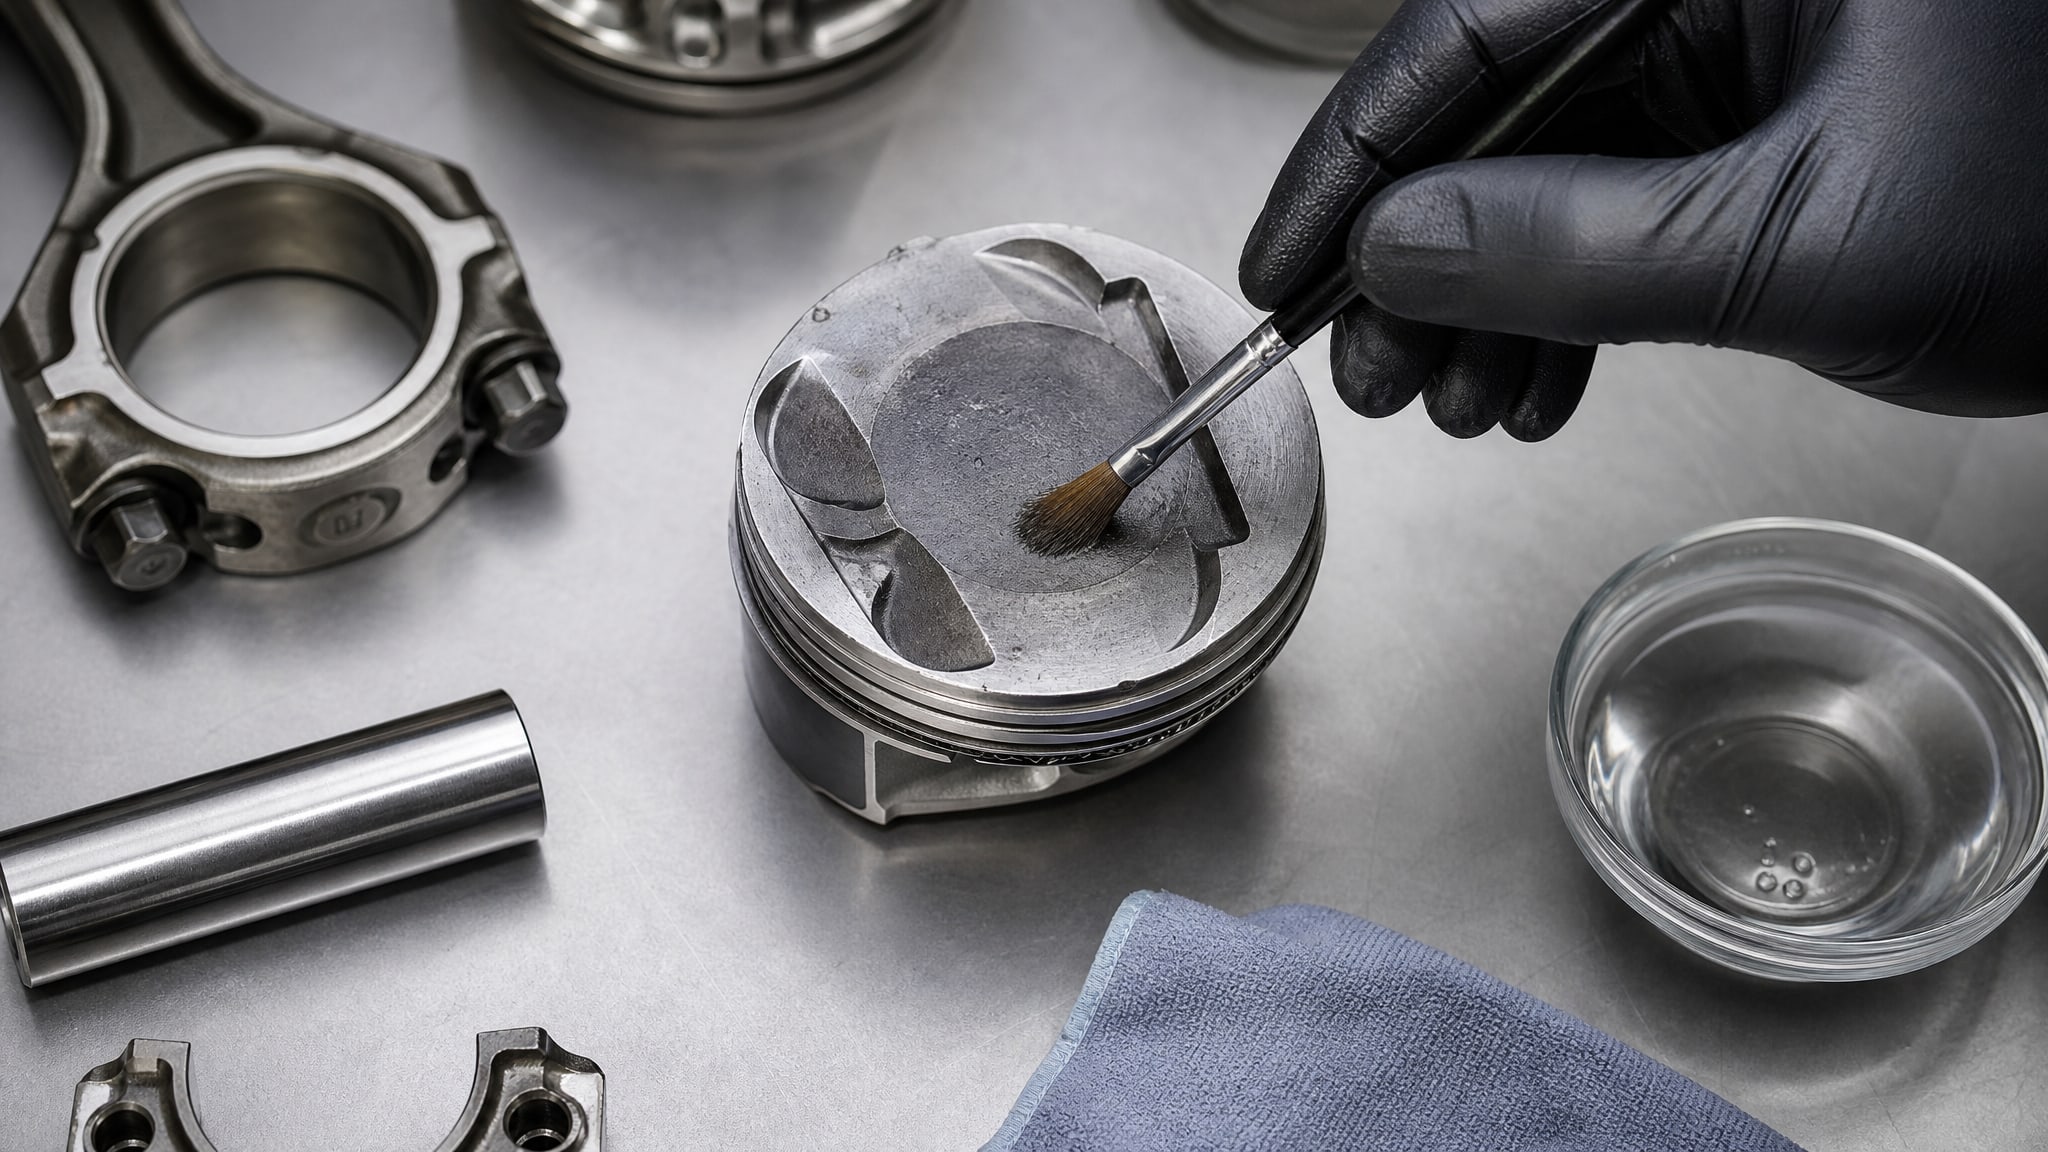
Поршень перед нанесением должен быть удален от загрязнений, масла, пыли и даже незначительных следов обрабатывающих жидкостей, оставленных на этапе механической обработки.
Процесс подготовки включает несколько этапов. Сначала выполняется механическая очистка (щетки, обезжиривающие салфетки). Затем деталь обезжиривается в растворе, часто щелочном, чтобы удалить остатки смазочных материалов. После этого поверхность должна быть защищена от повторного загрязнения как минимум на сутки перед нанесением покрытия. Если деталь долго лежит открытой, она вновь окисляется и собирает пыль.
Кроме того, качество воды для промывки имеет значение. Если используется неочищенная вода с примесями солей или минеральных веществ, они остаются на металле, создавая барьер между покрытием и основой. В промышленности рекомендуется использовать дистиллированную или деионизированную воду для финальной промывки.
Загрязненная поверхность приводит не только к механическому ослаблению сцепления, но и к химическому. Адгезия работает двумя механизмами: механическим (покрытие зацепляется за неровности) и молекулярным (молекулы покрытия и основы образуют слабые ван-дер-ваальсовы связи). Загрязнение разрывает молекулярные связи и служит "смазкой", по которой слой легко скользит вниз.
Методы контроля адгезии: от быстрой проверки до строгих испытаний
Для оценки адгезии антифрикционного покрытия в производстве используются несколько методов, каждый с разным уровнем надежности и временем выполнения.
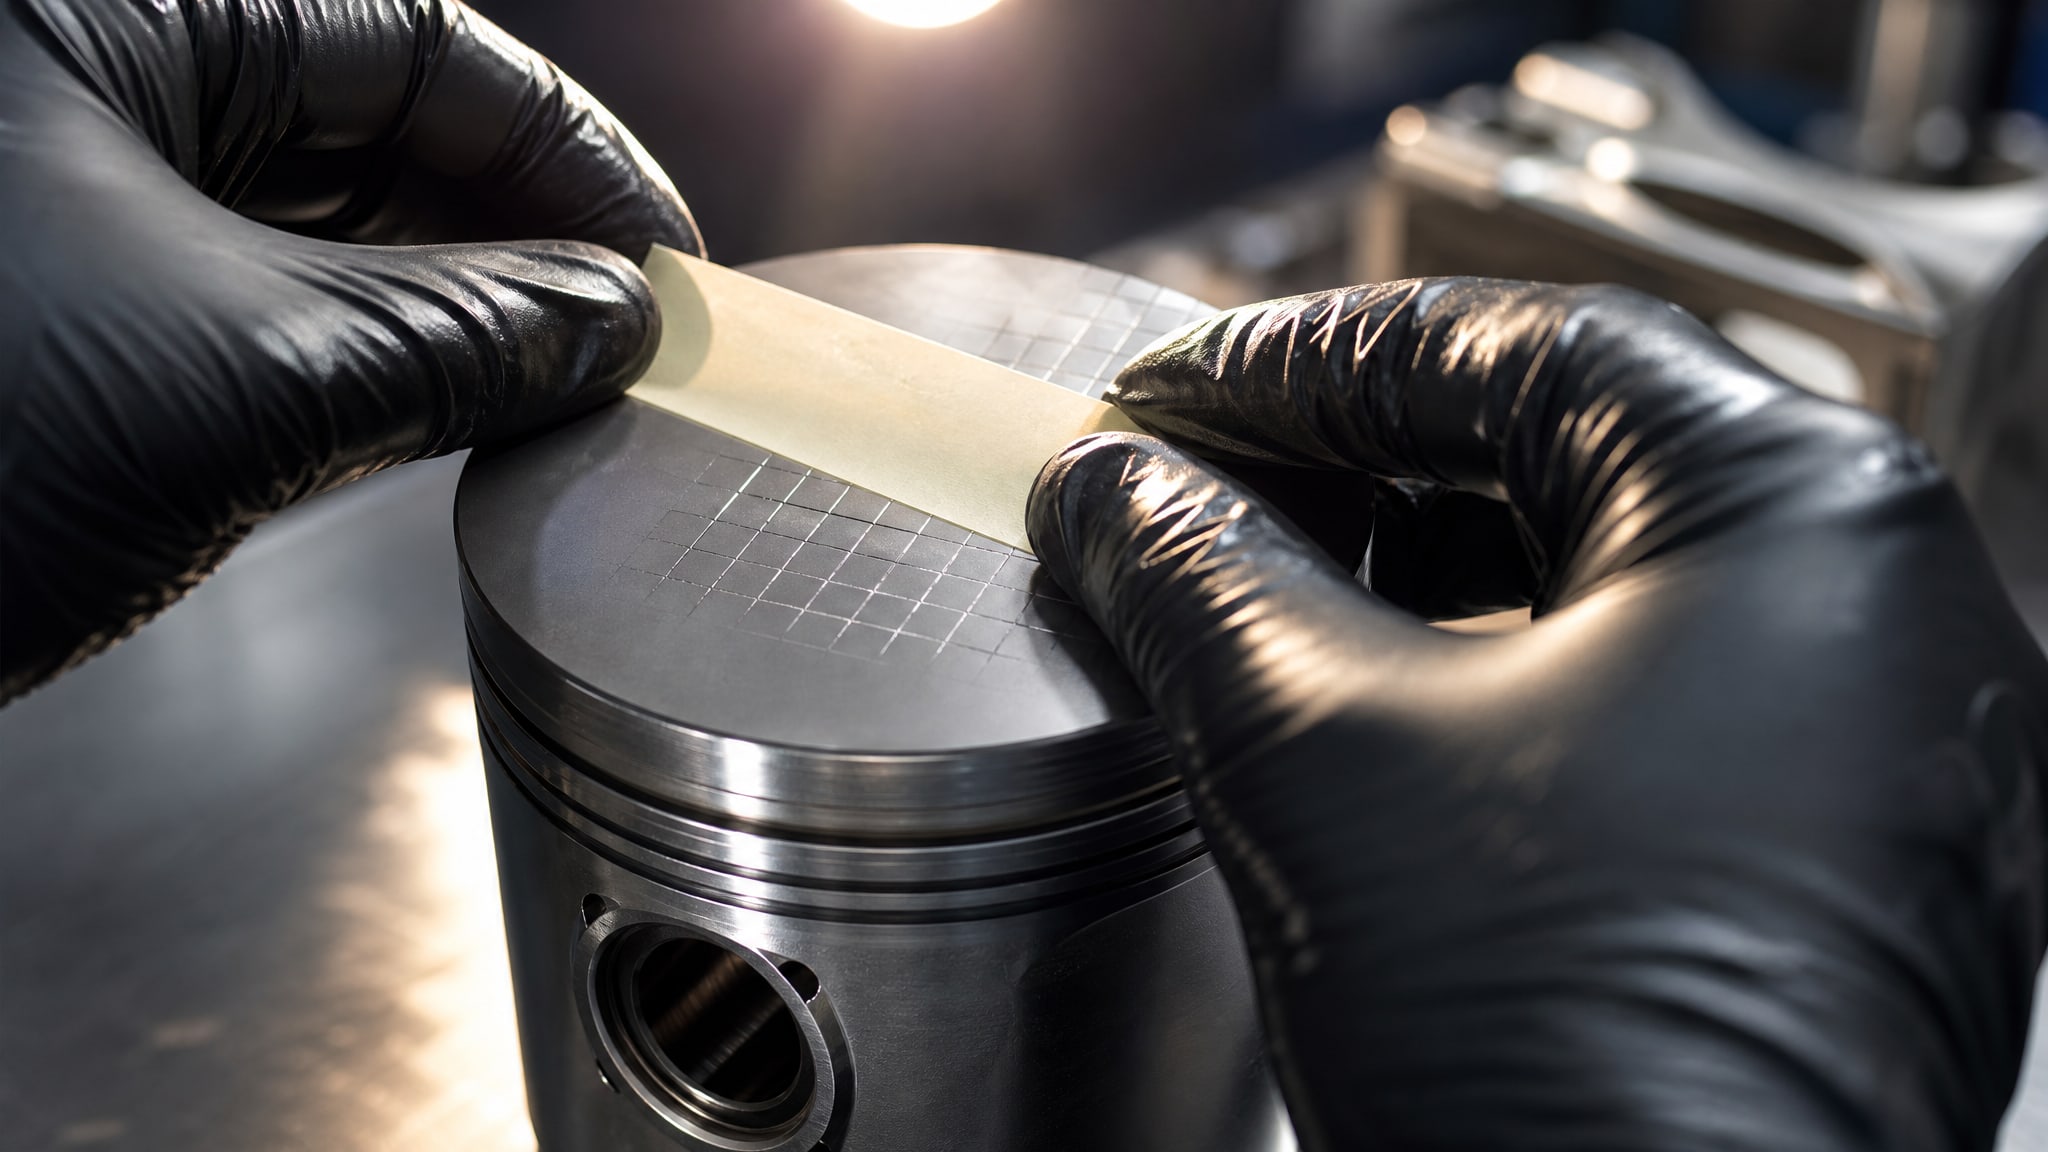
Метод решетчатых надрезов (ASTM D3359) - наиболее доступный. На покрытие наносится решетка надрезов специальным инструментом, затем к месту решетки прижимается клейкая лента, известная своей чувствительностью к адгезионной прочности. После отрыва ленты оценивается процент удаленного покрытия. Если лента отошла практически с чистой основой - адгезия неудовлетворительна. Если покрытие остается на 90-100% площади - адгезия хорошая. Тест выполняется за 15–20 минут и не требует дорогого оборудования.
Испытание в кипящей воде - более жесткий тест. Деталь выдерживается в кипящей воде 30–60 минут (в некоторых протоколах -0,5 часа минимум). Вода проникает в микротрещины и слабые места адгезии. При нагревании вода расширяется, создавая давление. После охлаждения осматривается поверхность на предмет вздутий, пузырей и отслоений. Если после такого теста покрытие остается целым, оно выдержит и обычные условия эксплуатации. Этот тест особенно эффективен для выявления проблем пористости металла и остаточного загрязнения, которые простой надрез не покажет.
Измерение толщины толщиномером - быстрая и информативная проверка. Портативный толщиномер (обычно электромагнитный) прикладывается к различным точкам детали, и за несколько секунд выдает значение. На одной детали нужно проверить минимум 3–5 точек. Если все значения лежат в коридоре ±2–3 мкм от целевого (например, 10±2 мкм), это хороший знак. Если разброс больше - нужна переработка.
Визуальный осмотр - необходимое, но недостаточное условие. Глазом можно выявить крупные дефекты (потеки, плешины, заметные неровности), но микротрещины, поры и проблемы адгезии остаются невидимыми до появления вздутий в эксплуатации.
При приемке партии поршней со свежим антифрикционным покрытием рекомендуется сочетание методов: измерение толщины (на 100% деталей или по выборке), ASTM D3359 (на выборке, например, 5% партии) и кипятильный тест (на выборке при первом заказе или при смене партии материала). Именно такой набор позволяет поймать проблему адгезии еще до запуска двигателя.
Отверждение и полимеризация: почему режим важен для долгосрочной адгезии
После нанесения покрытие должно полностью затвердеть и полимеризоваться.
Неполное отверждение оставляет слой липким и хрупким, с нарушенной структурой молекул. Такое покрытие легко отслаивается даже при легких механических воздействиях, а уж при трении в двигателе - подавно.
Требуемый режим зависит от конкретного материала. В типичных случаях антифрикционное покрытие должно высыхать при комнатной температуре 12–24 часа или в ускоренном режиме 30 минут при 80 °C. Ускоренный режим часто используется в производстве для сокращения цикла, но он применим только к материалам, которые явно это допускают; применение ускоренного нагрева к составу, рассчитанному на комнатную полимеризацию, может привести к неполному сшиванию и потере адгезии.
Кроме того, адгезия формируется не только поверхностным высыханием. На глубину в несколько микрометров идет химическое связывание молекул покрытия с атомами основного металла. Если сокращать время отверждения ниже минимально допустимого, эти глубокие связи не формируются полностью. Первые циклические нагрузки в двигателе рывают поверхностный слой, обнажая недополимеризованный материал, который затем крошится и отслаивается дальше по цепочке.
В производстве рекомендуется держать деталь неподвижной во время отверждения и не транспортировать ее раньше окончания установленного времени. Предварительная сборка или прессовка поршня в шток до полного высыхания может нарушить целостность слоя и инициировать отслаивание.
Типичные дефекты и их связь с адгезией
Точечное отслоение начинается с нарушения адгезии в локальной зоне.
Обычно это происходит в местах, где толщина слоя минимальна, поверхность содержит скрытый дефект или металл пористый. Один раз начавшись, отслоение прогрессирует, потому что края поднявшегося участка испытывают повышенные механические нагрузки.
Вздутия (bubble/blister) возникают, когда под слоем покрытия остается воздух или влага. При нагреве в двигателе газ или пар расширяются, давя на слой и отрывая его от основания. Вздутие свидетельствует о недостаточной очистке поверхности, пористости металла или нарушении режима отверждения, при котором газ не успел выйти.
Отслоение по краям часто связано с неравномерностью толщины. На краях детали, где толщина минимальна, адгезионные силы близки к критическому пределу. При механическом воздействии (например, при прессовке поршня на шток) край начинает отделяться, и процесс распространяется дальше.
Шелушение (flaking) - разрушение слоя на фрагменты. Это указывает на сочетание плохой адгезии и неправильной толщины (слишком толстый слой без хорошего сцепления становится хрупким). Когда такое покрытие попадает в двигатель, фрагменты отслаиваются и становятся абразивом, ускоряя износ.
Каждый из этих дефектов поддается предотвращению, если контролировать подготовку поверхности, толщину, равномерность нанесения и режим отверждения. Покрытие, нанесенное на хорошо подготовленную основу ровным слоем и полностью отвердившее, остается на поршне весь период его жизни.
Практические меры для закупщиков и инженеров
Если вы отвечаете за закупку поршней со специальным покрытием, убедитесь, что поставщик или производитель дал письменное подтверждение процедуры подготовки поверхности.
Это должно включать название и концентрацию обезжиривающего состава, время выдержки, финальную промывку и временной интервал между промывкой и нанесением покрытия.
При первом заказе партии запросите образцы и проведите собственное испытание: измеряйте толщину, проверяйте адгезию по ASTM D3359, пропустите образец через кипятильный тест. Эти данные станут эталоном для приемки всех последующих партий. Если поставщик не может предоставить документы испытаний адгезии или отказывается от такой проверки - это красный флаг.
При нанесении покрытия собственными силами убедитесь, что персонал обучен процедуре. Каждый оператор должен знать, почему подготовка поверхности критична, как правильно держать распылитель, на каком расстоянии и под каким углом, сколько слоев наносить. Один недостаточно обученный оператор может испортить партию деталей, потому что "просто нанес слой" без соблюдения режима и геометрии. Для предотвращения отслаивания покрытий с поршней ДВС на производстве используются специализированные составы, которые обеспечивают стабильную адгезию благодаря оптимизированной рецептуре и совместимости с различными типами поверхностей поршня. Такой подход требует вложений в материал и контроль, но окупается за счет предотвращения дорогостоящих отказов двигателей в поле.
Часто задаваемые вопросы
Какое испытание адгезии считается достаточным при приемке партии?
Минимальный набор - измерение толщины и проверка по ASTM D3359 на выборке (5–10% партии). Если в прошлом были проблемы с отслаиванием или при смене поставщика материала добавьте кипятильный тест на образце. Кипятильный тест выдерживает деталь 30–60 минут в кипящей воде и проверяет отсутствие вздутий, это наиболее жесткая и информативная проверка.
Почему толстый слой может быть опаснее тонкого?
Слишком толстый слой при слабой адгезии становится хрупким и легче отслаивается. Тонкий слой (в рамках 5–25 мкм) хорошо сцепленный прослужит дольше, чем толстый, но плохо прилипший. Адгезия важнее толщины.
Как подготовить поверхность поршня перед нанесением антифрикционного покрытия?
Выполните механическую очистку (щетки, салфетки), обезжиривание щелочным раствором, финальную промывку дистиллированной водой, просушку. Защитите деталь от загрязнения минимум на сутки перед нанесением. Используйте чистые перчатки при работе с деталью.
Может ли отслаивание начаться после сборки двигателя?
Да. Если адгезия была граничной, то механические нагрузки при прессовке поршня на шток, сборке группы цилиндр-поршень или первые циклы работы двигателя могут инициировать отслоение. Поэтому контроль адгезии до сборки критичен.
Влияет ли влажность хранения на адгезию уже нанесенного покрытия?
Да. Если хранить поршни со свежим покрытием во влажной среде до полного отверждения, влага может проникнуть на границу раздела, ослабляя адгезию. Храните в сухом месте, желательно с контролем влажности ниже 60%.
Заключение
Отслаивание антифрикционного покрытия с поршней ДВС - это, как правило, не следствие дефекта самого материала, а результат нарушения одного из условий: плохой подготовки поверхности, неравномерной толщины, недостаточного или неправильного отверждения. Качество адгезии определяется совокупностью факторов на каждом этапе - от очистки металла до финального контроля. Потратив время на правильную подготовку, проверку толщины и испытания адгезии (ASTM D3359 и кипятильный тест), вы предотвратите подавляющее большинство проблем в эксплуатации.
Если вы закупщик - требуйте от поставщика документы о контроле адгезии и измерении толщины. Если вы производитель - инвестируйте в обучение персонала и стандартизацию процедур подготовки поверхности. Адгезия, которая держится, - это гарантия надежности двигателя и доверия к вашему продукту.