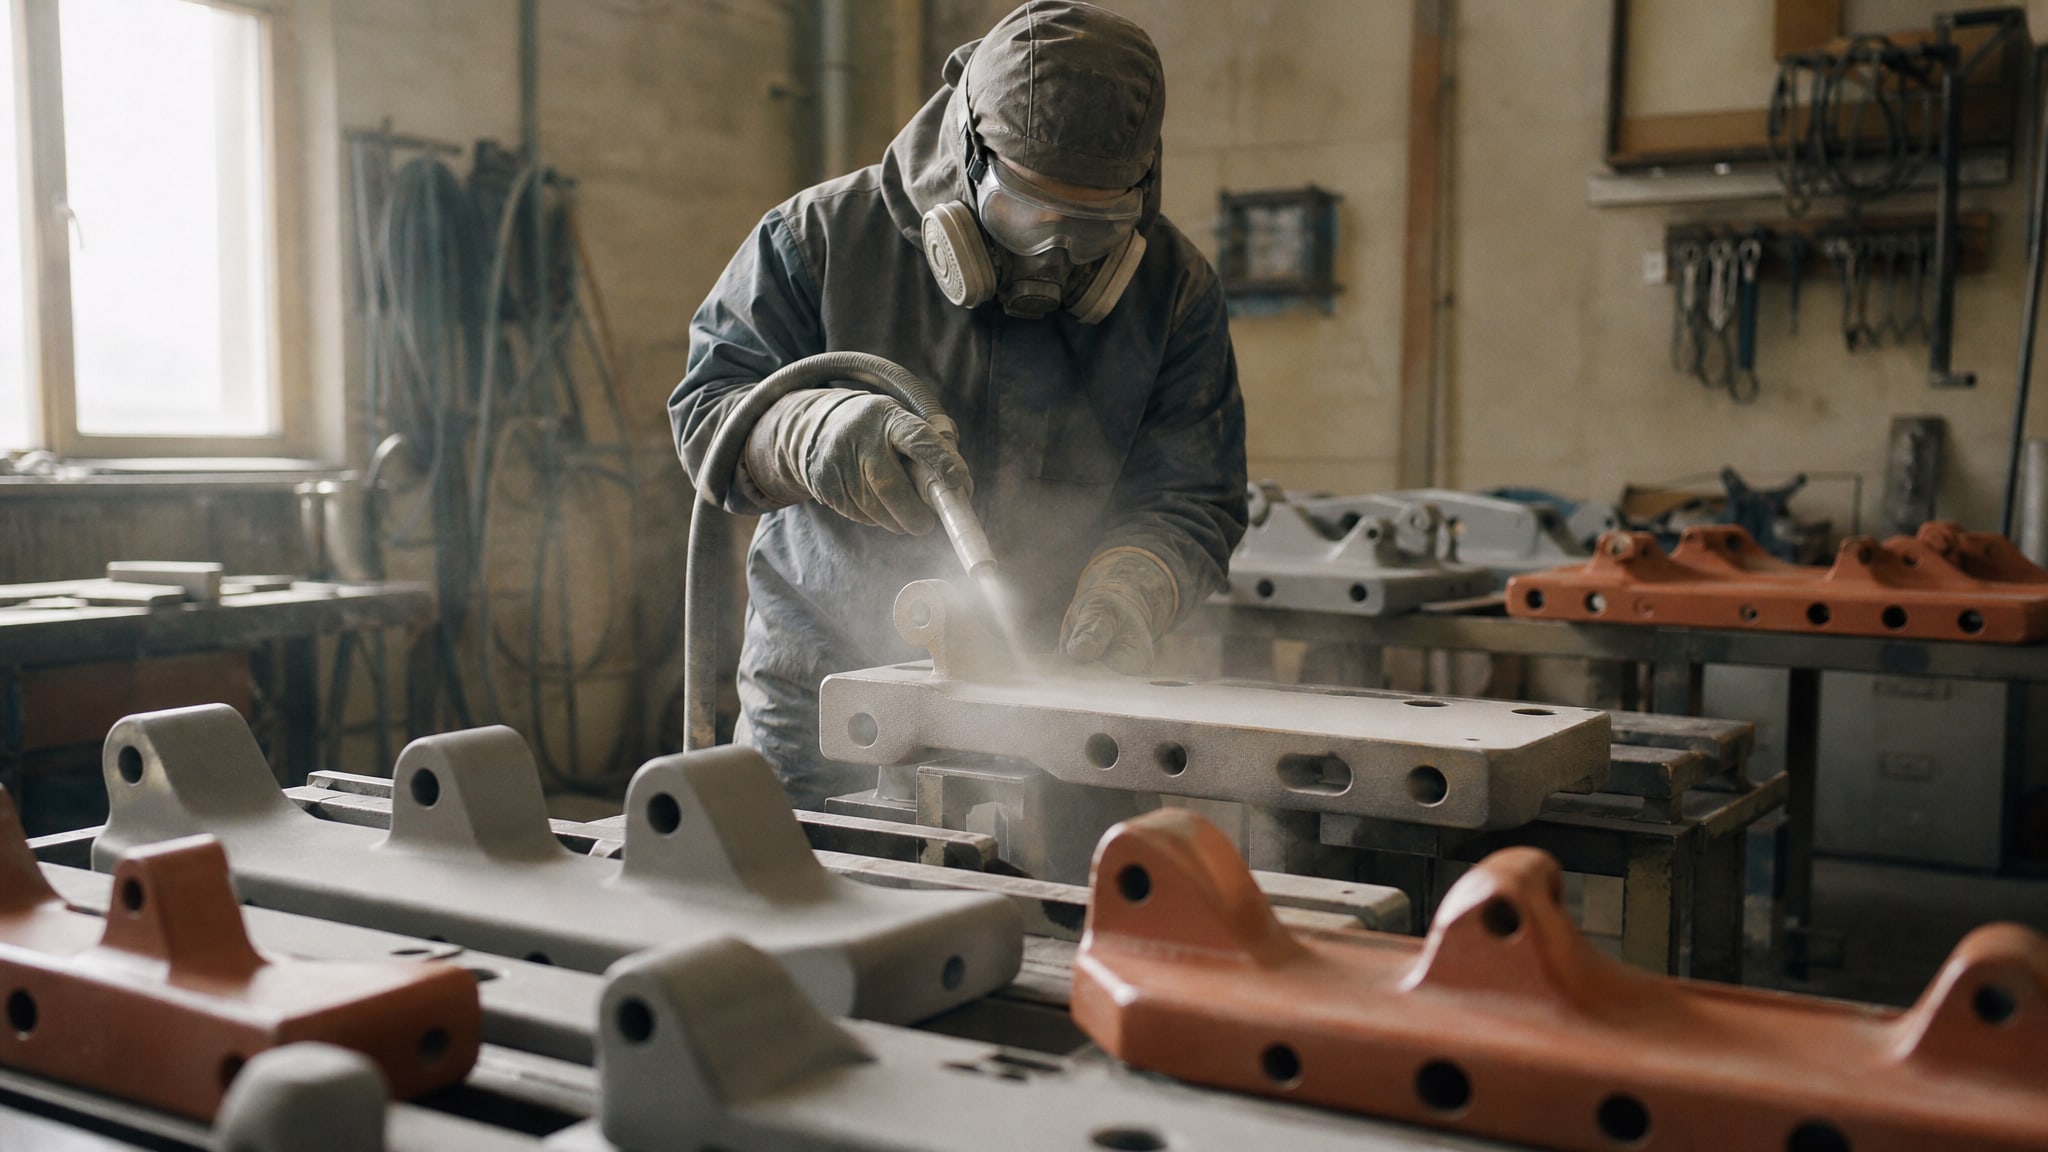
Пескоструйная обработка считается универсальным методом подготовки поверхности перед нанесением антикоррозийного покрытия. Однако для мелких высокоточных деталей с критичными допусками, тонкими стенками или резьбами этот способ часто оказывается неприемлемым. Дело в том, что абразивное воздействие может исказить геометрию, увеличить шероховатость сверх нормы и нарушить посадочные размеры - именно то, что недопустимо при работе с прецизионными компонентами.
Статья поясняет, почему пескоструй не универсален, какие альтернативы существуют по ГОСТ 9.402-2004 и стандартам ISO 8501, как выбрать способ подготовки поверхности в зависимости от условий эксплуатации и почему микронная толщина покрытия требует иного подхода к очистке. Материал полезен инженерам, закупщикам и техническим специалистам, которые решают задачи защиты деталей крепления, закладных элементов и компонентов, работающих в коррозионноактивных средах.
Что означает антикоррозийная обработка и почему подготовка поверхности - это не просто пескоструй
Антикоррозийная обработка - это комплекс мер по защите металлических деталей от коррозии, включающий механическую или химическую подготовку поверхности и нанесение защитного покрытия.
По ГОСТ 9.402-2004 подготовка поверхности является отдельным, критично важным этапом, так как от нее зависят адгезия покрытия, его долговечность и способность противостоять питтинговой коррозии, межкристаллитной коррозии и другим формам разрушения металла.
Многие считают, что антикоррозийная защита - это прежде всего нанесение краски или лака. На самом деле, согласно ГОСТ 9.908-85, коррозия проявляется разными формами: поверхностное окисление, питтинг, расслаивание, пятнистая коррозия, коррозионное растрескивание и усталость. Каждая форма требует соответствующей подготовки и системы защиты.
Для стальных конструкций в России применяются взаимосвязанные нормы: СП 28.13330.2017, ГОСТ 34667 (серия по лакокрасочным системам), ГОСТ 9.032-74, и каждая из них указывает, что выбор способа очистки зависит от среды эксплуатации и требуемой долговечности покрытия. Пескоструйная обработка - один из возможных методов, но не единственный и не всегда оптимальный.
Почему механическое воздействие абразива опасно для высокоточных деталей
Пескоструйная обработка работает по принципу интенсивного соударения абразивных частиц (песка, корунда, дроби) с поверхностью.
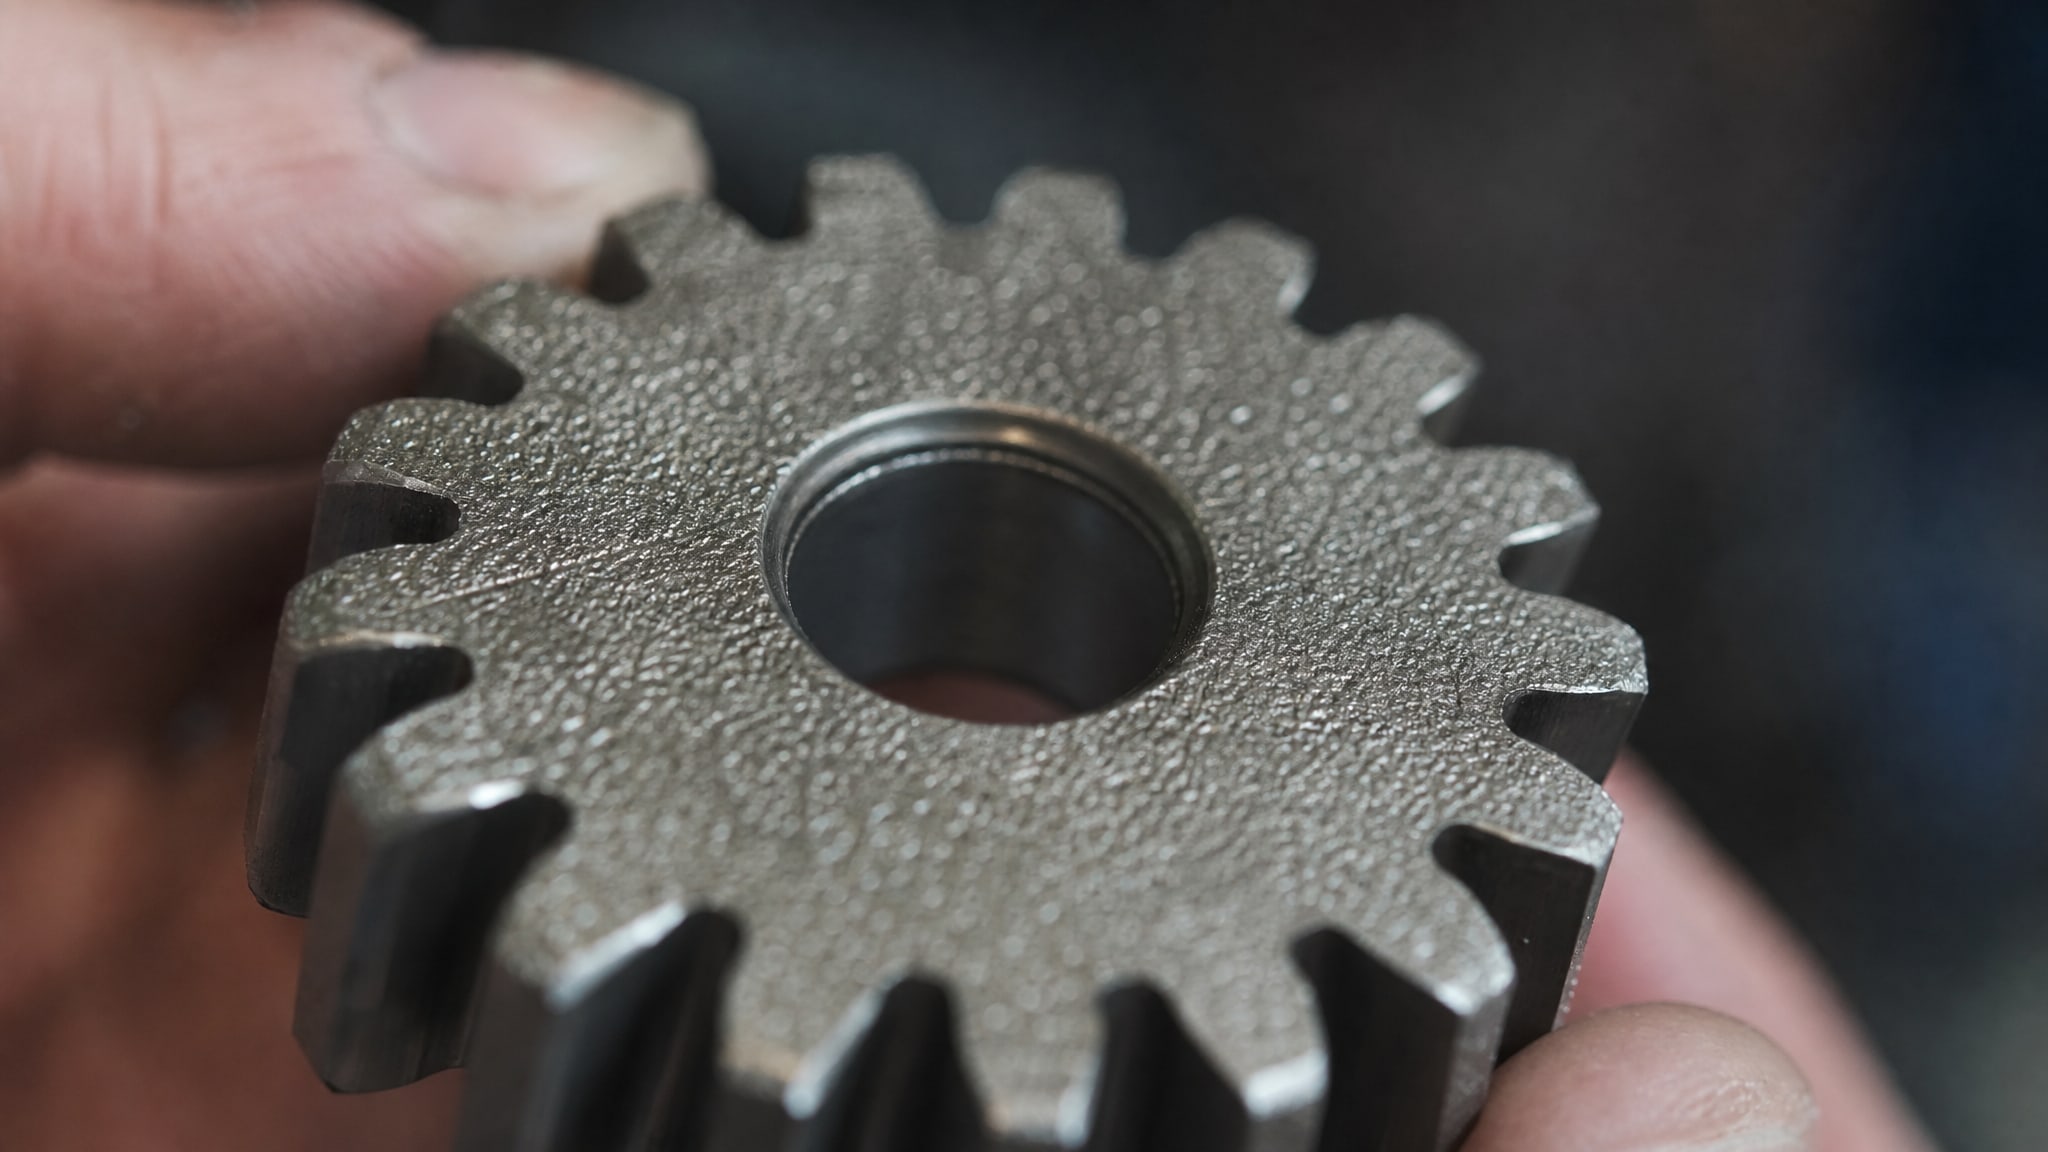
Это эффективно удаляет масляные загрязнения, окись и даже рыхлую ржавчину, но вместе с тем изменяет профиль детали и повышает шероховатость.
Для мелких высокоточных деталей это представляет серьезный риск. Если деталь имеет допуск ±0,05 мм на посадочный диаметр, то даже слой окиси толщиной в несколько микрометров может привести к нарушению посадки после пескоструйной обработки. Тонкие стенки могут деформироваться от ударного воздействия, резьба затупляется, кромки скругляются. Для прецизионных сопряжений это неприемлемо.
Кроме того, пескоструйная обработка создает развитую поверхность со средней шероховатостью Ra 12-25 мкм, в зависимости от зерна абразива и режима. При нанесении тонкого покрытия (например, нескольких десятков микрометров) такая шероховатость может увеличить расход материала и нарушить рассчитанную толщину защитного слоя. Для категории коррозионной активности C3 требуется минимум 120 мкм по ГОСТ 34667.5-2021, и если подготовка поверхности создала избыточную шероховатость, достичь равномерной толщины становится сложнее.
Как правильно выбрать степень подготовки поверхности по стандартам
ГОСТ Р ISO 8501-1-2014 определяет четыре основные степени подготовки стальной поверхности: Sa 1, Sa 2, Sa 2½ и Sa 3.
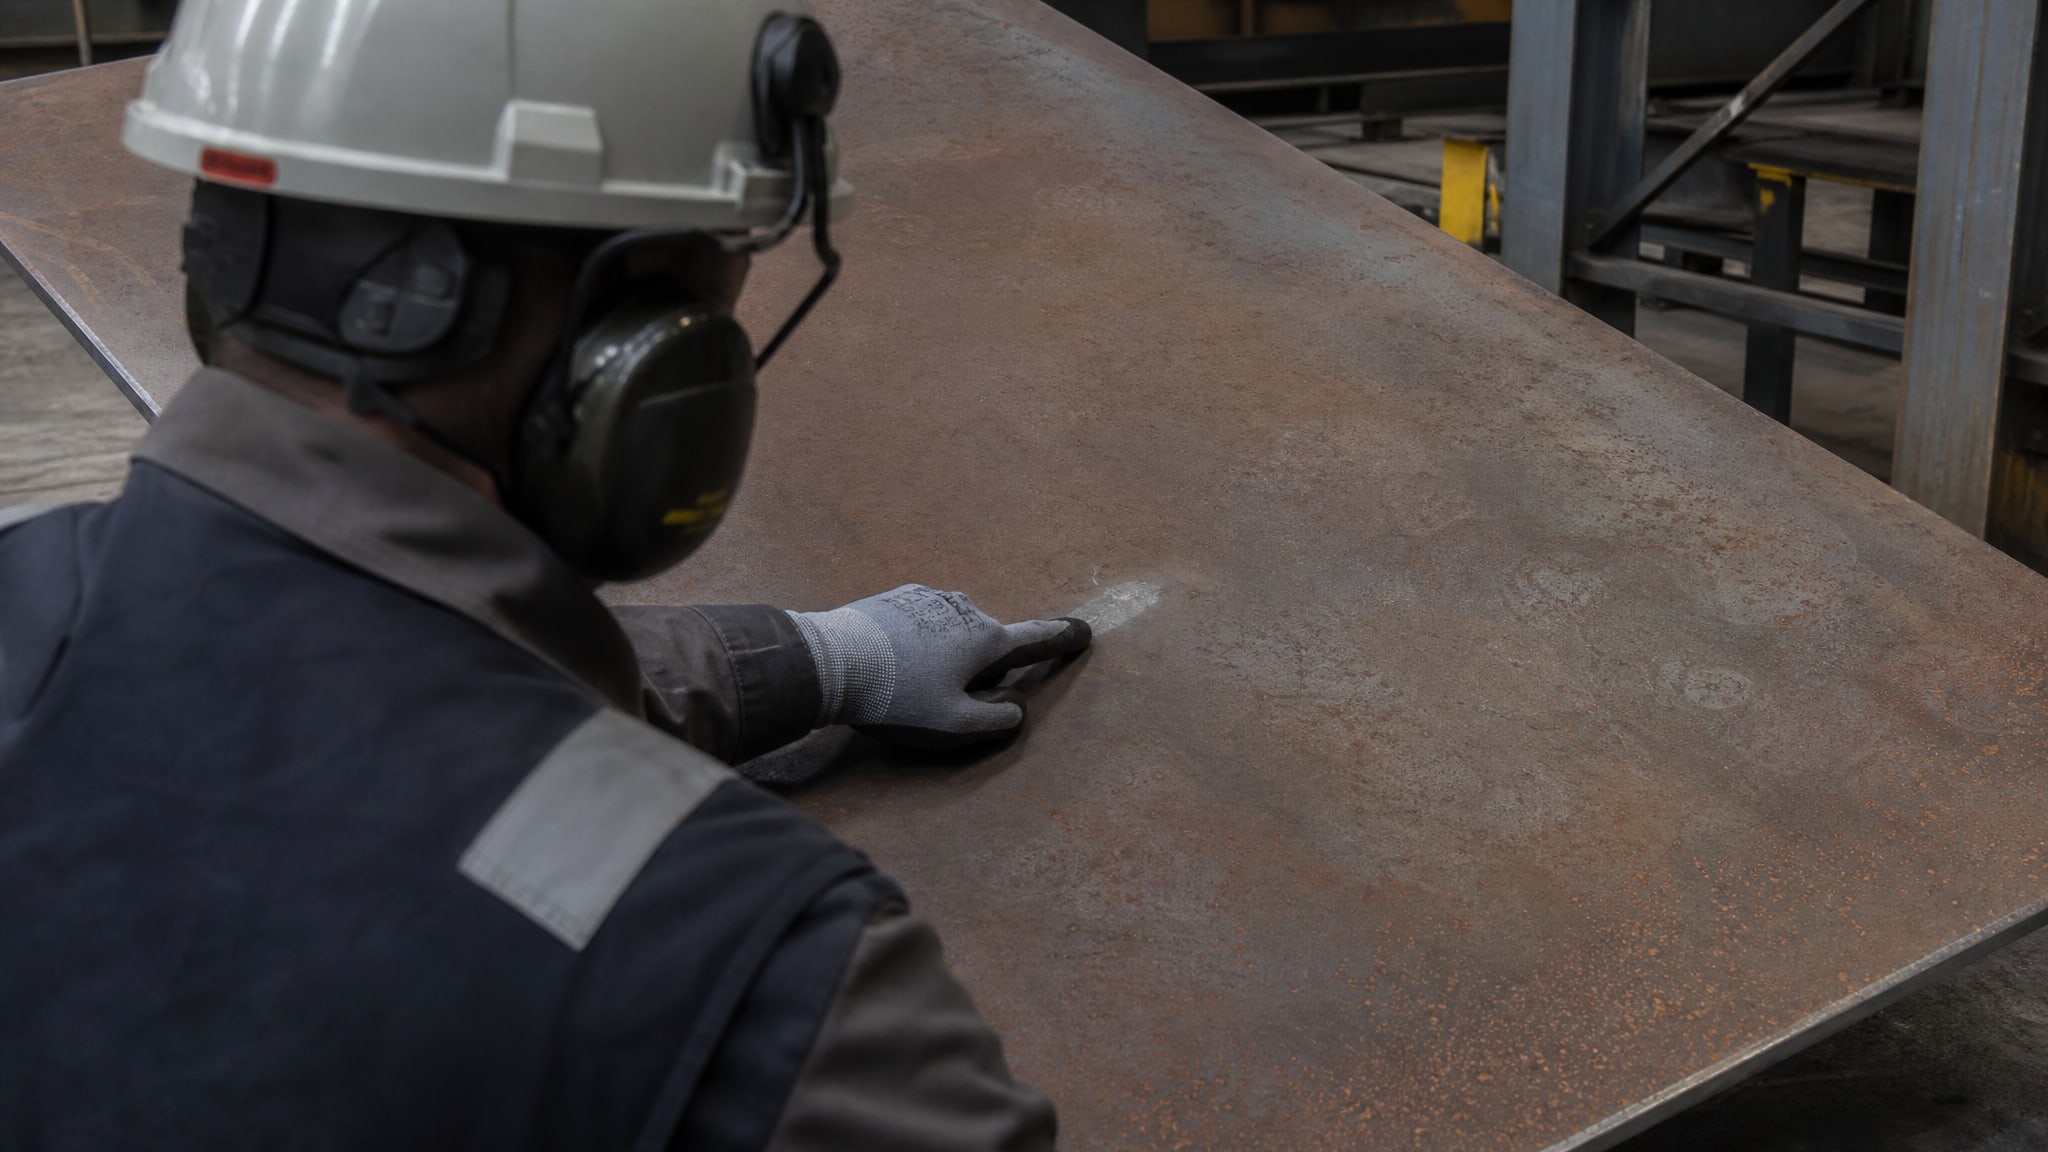
Каждая соответствует определенному уровню чистоты и определенному внешнему виду.
Степени подготовки и их практическое применение
Sa 1 - легкая абразивоструйная очистка. Удаляются отслаивающаяся ржавчина и окалина, но остаются пятна и тонкие слои окиси. Применяется редко, только для внутренних конструкций с низкими требованиями к ресурсу.
Sa 2 - промышленная очистка. Удаляется большая часть ржавчины и окалины, но допускаются локальные пятна окиси (не более 5 % площади). Этой степени часто достаточно для мелких деталей, работающих в условиях низкой и умеренной коррозионной активности.
Sa 2½ - очистка до светлого металла с допуском очень легких следов окиси (не более 1 %). Это широко распространенный компромисс между качеством подготовки и скоростью обработки. Для высокоточных деталей средней агрессивности среды часто является оптимальным выбором.
Sa 3 - очистка до белого металла. Поверхность полностью свободна от окиси, ржавчины и загрязнений. Требуется для высоких категорий коррозионной активности (C4, C5) и для ответственных конструкций, но для мелких деталей обычно избыточна и создает максимальную шероховатость.
Выбор степени зависит не от размера детали, а от условий эксплуатации и требуемой долговечности покрытия. ГОСТ 34667 / ISO 12944 связывает категорию коррозионной агрессивности среды с требуемой толщиной и составом лакокрасочной системы, и отсюда следует, какая степень подготовки необходима. Для закладных деталей, работающих в городской или промышленной атмосфере (категория C3), обычно достаточна Sa 2 или Sa 2½. Для крепежа в агрессивных условиях может потребоваться Sa 3, но это должно быть обосновано проектом, а не автоматически применяться ко всем мелким деталям.
Альтернативы пескоструйной обработке для высокоточных деталей
Помимо абразивоструйной обработки, ГОСТ 9.402-2004 и международные стандарты допускают другие методы подготовки поверхности перед окраской.
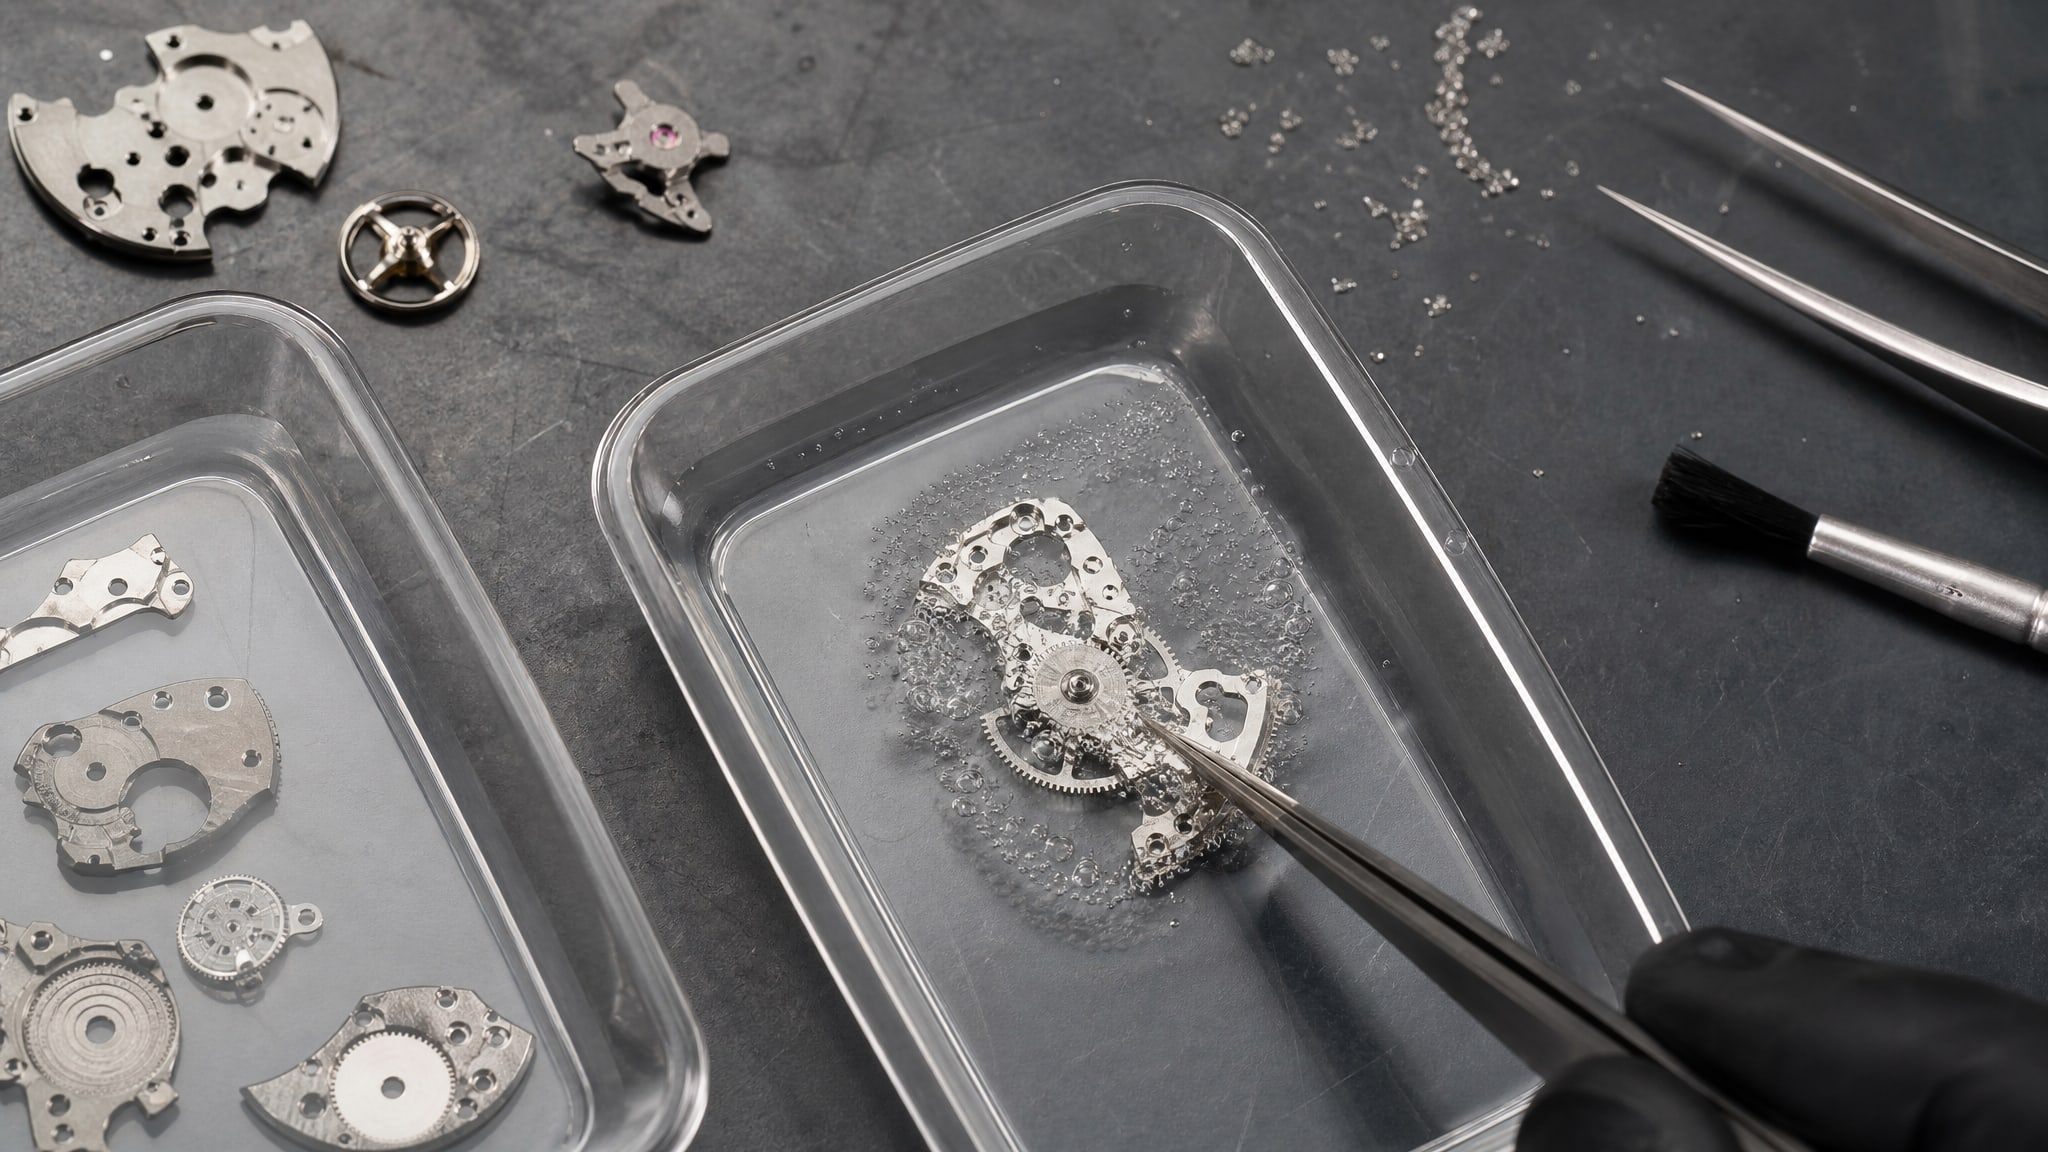
Для мелких высокоточных деталей часто более подходящими оказываются щадящие методы.
Химическая очистка и травление
Химическая очистка основана на растворении окиси и ржавчины в кислотных или щелочных растворах. Этот способ практически не влияет на геометрию детали и позволяет обработать сложные геометрические формы, резьбы и узкие зазоры, куда абразив просто не проникнет. По ГОСТ 9.402-2004 химическая подготовка может применяться как самостоятельный метод для деталей, чувствительных к механическому воздействию.
Недостаток химической очистки в том, что она требует последующей нейтрализации и тщательной просушки, иначе остатки кислоты или щелочи могут ускорить коррозию. Кроме того, на обработанной химически поверхности не создается развитая микрошероховатость, что может ухудшить адгезию некоторых типов покрытий. Поэтому химическую очистку часто комбинируют с легкой мягкой абразивной обработкой или электрохимическими методами.
Мягкая абразивная обработка (щетки, ультразвук)
Вместо песка или твердого корунда могут использоваться мягкие абразивные материалы: стальная проволочная щетка, нейлоновая щетка с абразивом, или даже ультразвуковая кавитация в жидкости. Эти методы удаляют окись и загрязнения с гораздо меньшей интенсивностью, чем пескоструй, сохраняя при этом геометрию и достигая приемлемой степени подготовки Sa 2 или Sa 2½.
Мягкая щетка особенно полезна для деталей с резьбой, посадочными поверхностями и сложной геометрией. Ультразвуковая очистка в щелочном растворе хорошо работает для удаления масляных загрязнений и тонких слоев окиси, не нарушая размеры.
Комбинированные методы
На практике часто используется комбинация методов: сначала химическая очистка от масла и загрязнений, затем мягкая механическая обработка для достижения нужной степени подготовки, затем полоскание и сушка. Такой подход позволяет точно контролировать результат и соответствовать требованиям ГОСТ 9.402-2004 без избыточного воздействия на деталь.
Нанесение защитного покрытия на мелкие детали: почему микронная толщина требует особого подхода
После подготовки поверхности на деталь наносится защитное покрытие.
Для лакокрасочных систем ГОСТ 34667.5-2021 устанавливает минимальные толщины покрытия в зависимости от категории коррозионной активности среды. Для категории C3 (типичной для городской или промышленной атмосферы) это 120 мкм суммарной толщины.
На мелких деталях достичь такой толщины непросто. Каждый слой - грунт и верхний слой краски - должны быть нанесены равномерно, без потеков и пропусков. Если поверхность имеет развитую шероховатость (как правило, после пескоструя), материал расходится неравномерно: в впадинах скапливается больше, на выступах - меньше. Это затрудняет контроль толщины и может привести к локальным участкам с недостаточной защитой.
Для нержавеющей стали выбор покрытия усложняется еще больше. ГОСТ 5632-2014 относит нержавеющие деформируемые стали к материалам, предназначенным для работы в коррозионноактивных средах благодаря пассивному слою оксида хрома на поверхности. Однако этот пассивный слой может препятствовать адгезии обычного покрытия. Перед нанесением покрытия на нержавеющую сталь нужна особо аккуратная подготовка поверхности, и здесь пескоструй может быть слишком агрессивным.
Альтернативный подход для высокоточных деталей и деталей из нержавеющей стали - использование тонкопленочных твердосмазочных покрытий. Такие материалы наносятся в виде очень тонкого, равномерного слоя толщиной несколько микрометров, обеспечивают защиту от коррозии и одновременно снижают трение. К примеру, твердосмазочные покрытия часто применяются на крепеже, шпильках и посадочных поверхностях, где механическое воздействие минимально, а требования по геометрии жесткие. Такие покрытия наносятся нанесением в частиц или распылением и требуют минимальной подготовки поверхности, что критично для высокоточных деталей.
Защита закладных деталей и крепежа от коррозии: практические примеры
Закладные детали и крепежные элементы (шпильки, гайки, болты) часто работают в условиях, благоприятных для коррозии: влажная среда, контакт с растворами солей, колебания температуры.
По СП 28.13330.2017 - своду правил по защите строительных конструкций от коррозии - такие детали требуют обязательной защиты.
Для типовых условий (категория C3 по ISO 12944 - городская атмосфера) на крепеж часто наносят цинковое покрытие горячим способом или электролитическое, иногда с дополнительным лакокрасочным слоем. Однако если крепеж мелкий и высокоточный (например, для прецизионных механизмов), выбор ограничивается. Горячее цинкование может привести к расслаиванию материала и нарушению резьбы, а слишком толстое электролитическое покрытие исказит диаметр.
В таких случаях применяют тонкие защитные системы. Сначала проводят щадящую подготовку поверхности (Sa 2 или Sa 2½) химическим или мягким абразивным методом, затем наносят фосфатирование (химический слой), а сверху - тонкий слой лака или масла. Для детей крепления ригелей фундаментов и других ответственных узлов этот подход обеспечивает требуемую защиту от коррозии без нарушения допусков.
Способы защиты деталей от коррозии: выбор в зависимости от условий эксплуатации
Выбор системы защиты от коррозии начинается не с метода подготовки, а с определения условий эксплуатации и категории коррозионной активности среды по ГОСТ 34667.2-2020 / ISO 12944-2.
Эта категория определяется по скорости потери толщины низкоуглеродистой стали в конкретных условиях.
Категория C1 - очень низкая коррозионная активность (например, сухие помещения). Требуется минимальная защита, часто достаточно просто удалить загрязнения и нанести масло или очень тонкое покрытие.
Категория C2 - низкая активность (помещения со слабой вентиляцией, редкая конденсация). Требуется легкая лакокрасочная система, степень подготовки Sa 2.
Категория C3 - умеренная активность (городская атмосфера, промышленные зоны на расстоянии от берега, периодическая конденсация). Требуется система из грунта и верхнего слоя краски, толщина минимум 120 мкм, степень подготовки Sa 2 или Sa 2½.
Категория C4 - высокая активность (промышленные зоны, близ морского побережья, солевой туман). Требуется трехслойная система с толщиной не менее 160-180 мкм, часто используется горячее цинкование с последующей окраской, степень подготовки Sa 2½ или Sa 3.
Категория C5 - очень высокая активность (морское побережье, тропические условия). Требуется максимальная защита с толщиной 200 мкм и выше.
Для мелких деталей в условиях C3 и ниже часто достаточна щадящая подготовка (Sa 2) и тонкая система с хорошей адгезией. Для условий C4 и выше нужна более интенсивная подготовка, но даже здесь пескоструй можно заменить на химическую очистку и легкую абразивную обработку, если размеры и допуски критичны.
Часто задаваемые вопросы
Подходит ли пескоструйная обработка для деталей с резьбой?
Пескоструйная обработка может затупить резьбу и нарушить ее геометрию. Для деталей с критичной резьбой рекомендуется сначала защитить резьбовую часть (пробка, масливо или временное покрытие), а затем обрабатывать остальную поверхность. Или применить щадящую подготовку: мягкую щетку, ультразвуковую очистку или химическую обработку, достаточные для достижения степени Sa 2.
Можно ли обойтись без подготовки поверхности перед нанесением покрытия?
Нет. Даже тонкий слой окиси, грязи или масла препятствует адгезии покрытия. Без подготовки покрытие будет отслаиваться, и коррозия начнется под слоем краски (так называемая подслойная коррозия). ГОСТ 9.402-2004 требует обязательной подготовки поверхности; вопрос только в выборе метода.
Какую толщину покрытия нужно обеспечить на мелкой детали?
Согласно ГОСТ 34667.5-2021, для категории C3 минимум 120 мкм суммарной толщины (грунт + верхний слой). Для C4 и выше -160-200 мкм. На мелких деталях контроль толщины проводят толщиномером; если толщина менее требуемой, нужно нанести дополнительный слой или пересмотреть подготовку поверхности.
Нержавеющая сталь нуждается в защитном покрытии?
ГОСТ 5632-2014 относит нержавеющие стали к коррозионностойким благодаря пассивному слою оксида. Однако в агрессивных средах (высокие концентрации хлоридов, высокие температуры, контакт с кислотами) даже нержавейка может корродировать. Если требуется дополнительная защита, нужно выбрать совместимую систему покрытия и проверить адгезию на подготовленной поверхности.
Как часто нужно обновлять защитное покрытие?
Это зависит от условий эксплуатации, толщины покрытия и его типа. По ГОСТ 34667 система, рассчитанная на категорию C3 с толщиной 120 мкм, при правильном нанесении служит обычно 7-15 лет. При появлении вздутий, отслаиваний или локальной коррозии покрытие нужно обновить; для этого удаляют поврежденную часть и перекрашивают поверхность.
Заключение
Пескоструйная обработка - эффективный способ очистки поверхности перед защитой от коррозии, но не универсальный. Для мелких высокоточных деталей, особенно если требуется соблюдать жесткие допуски и применять тонкие защитные покрытия, часто необходимо выбрать щадящий метод подготовки: химическую очистку, мягкую абразивную обработку или комбинированный подход.
Правильный выбор способа защиты начинается с определения условий эксплуатации (категория коррозионной активности по ГОСТ 34667 / ISO 12944), требуемой толщины и вида покрытия, а затем - подбора метода подготовки поверхности по ГОСТ 9.402-2004 и ГОСТ Р ISO 8501-1. Для большинства мелких деталей в условиях категории C3 и ниже достаточна степень подготовки Sa 2 с использованием щадящих методов, что обеспечит требуемую адгезию и ресурс покрытия без нарушения геометрии. Для ответственных узлов (закладные детали, крепеж ригелей, посадочные поверхности) рекомендуется согласовать выбор способа защиты с техническим заданием проекта и провести предварительные испытания адгезии на образцах.