Смазочно-охлаждающую жидкость, поставляемую с новым обрабатывающим центром, часто приходится менять в течение первых месяцев эксплуатации. Проблема усугубляется при переходе на обработку нержавеющей стали: универсальный состав, который хорошо работал на углеродистых сталях, может оказаться неэффективным уже через несколько недель интенсивного использования. Причины лежат не в браке самой жидкости, а в несовпадении ее формулы с реальными условиями работы, режимами резания и требованиями конкретного материала. В этой статье разберем, почему комплектная СОЖ так быстро деградирует, какие параметры нужно контролировать, и как подобрать жидкость, которая обеспечит стабильность работы и защиту инструмента на долгий срок.
Статья полезна технологам, инженерам по планированию производства и снабженцам, которые отвечают за закупку смазочных материалов для многооперационных станков.
Универсальность - враг эффективности на нержавейке
Станки с комплектной СОЖ часто рассчитаны на работу с углеродистыми и конструкционными сталями.
Универсальный состав предусматривает компромиссный баланс охлаждения, смазки и коррозионной защиты, что неизбежно делает его субоптимальным для любого конкретного материала. Когда речь идет о нержавеющей стали (12Х18Н10Т, 316L, AISI 316), требования резко меняются. Нержавейка склонна к налипанию стружки в зоне резания, к повышенному трению и интенсивному тепловыделению. Стандартная жидкость не обеспечивает достаточного защиты от схватывания и не справляется с отводом тепла на высоких скоростях обработки.
Эксперты отмечают, что внешне такая жидкость может казаться качественной, но на практике происходит быстрое утомление инструмента, повышение шероховатости обработанной поверхности и появление микротрещин на режущих кромках. Результат - инженер или закупщик спешит заменить СОЖ, предполагая, что поставляемая жидкость была бракована, хотя реальная причина в неподходящей формуле.
Роль концентрации в стабильности работы
Концентрация - первый и часто игнорируемый параметр настройки СОЖ после ее установки.
Для общих операций обработки нержавейки рекомендуется концентрация 8–12%, а для сверления и трудных режимов -10–15%. Комплектная жидкость часто готовится на концентрацию 5–8%, ориентируясь на «универсальность». На углеродистой стали это может работать; на нержавейке такая разведение приводит к недостаточной смазке в зоне контакта резца и стружки.
При низкой концентрации охлаждающий эффект также снижается. Жидкость циркулирует быстрее, но ее способность отводить тепло падает - температура в зоне резания растет, и СОЖ начинает стремительно окисляться и терять присадки. Микробиальная контаминация тоже ускоряется в разбавленных растворах, потому что меньше консервирующих компонентов препятствуют размножению бактерий и грибков.
Закупщики, заметив проблемы, иногда пытаются исправить ситуацию, добавляя концентрат в емкость, но если система уже загрязнена или pH сдвинулся, добавление только отсрочит проблему. Правильный подход - сливает старую жидкость, промывает систему подачи СОЖ и готовит новую эмульсию с нужной концентрацией и проверкой pH на месте.
Почему pH и жесткость воды определяют срок службы
Смазочно-охлаждающая жидкость на водной основе (а практически все универсальные СОЖ - это водорастворимые эмульсии) стабильна в довольно узком диапазоне pH: для нержавейки оптимально 8,5–9,5.
Если pH упадет ниже 8, начинается коррозия металлических деталей системы подачи, ускоряется окисление присадок. Если pH превысит 9,5, возрастает риск щелочного воздействия на резину уплотнений и прокладок, снижается антиокислительный эффект.
Вода, которой разбавляют концентрат, - второй критический фактор. Жесткая вода (высокое содержание солей кальция и магния) снижает смазывающие свойства эмульсии, способствует образованию отложений в трубопроводах и может привести к гидролизу масляной фазы. Если на производстве используется артезианская вода без подготовки или водопроводная вода с хлором и высокой минерализацией, проблемы начнутся в первые недели работы.
На практике техники и инженеры часто пренебрегают этим моментом, предполагая, что комплектная жидкость «решит все сама». На деле без контроля pH и без мягкой воды любая СОЖ, даже премиум-класса, деградирует на 30–50% быстрее. Для нержавейки рекомендуется поддерживать температуру рабочей жидкости в диапазоне 18–25 °C, чтобы снизить риск перегрева и потери свойств, и это требует либо охлаждающей установки в составе системы, либо перерывов в работе.
Дефицит присадок: EP-пакеты и ингибиторы коррозии
Универсальная комплектная СОЖ часто содержит минимальный набор присадок - базовый пакет антиокислителей, деэмульгатора и ингибитора коррозии.
Для нержавейки этого недостаточно. Нужны серо- и фосфорсодержащие экстремально давления (EP) присадки, которые образуют защитную пленку на режущей кромке и предотвращают схватывание стружки с инструментом.
Когда такие присадки отсутствуют или присутствуют в малом количестве, инструмент работает практически без «подушки» между режущей кромкой и обрабатываемым материалом. Трение резко возрастает, температура в зоне резания может достичь 800–1000 °C (против нормальных 400–600 °C), и инструмент начинает быстро затупляться. Стружка налипает на грани, поверхность теряет чистоту, и уже через несколько часов интенсивной работы операция становится невозможной.
Ингибиторы коррозии в составе СОЖ защищают от питтинга и межкристаллитной коррозии нержавейки, которые особенно вероятны при длительном контакте металла с неподходящей жидкостью. Комплектная универсальная жидкость часто содержит ингибиторы, рассчитанные на углеродистую сталь (они работают хорошо), но недостаточно мощные для хромоникелевых сплавов. Результат - микротрещины и локальная коррозия на готовой детали из нержавейки, что может привести к отказу и необходимости переделки.
Биостабильность и микробная контаминация
Одна из главных причин быстрого «старения» комплектной СОЖ - биостабильность, то есть способность жидкости противостоять размножению бактерий и грибков.
В системе подачи СОЖ постоянно присутствуют микроорганизмы, попадающие туда с воздухом, через уплотнения и с загрязненной водой. Если концентрация консервирующих компонентов низка, микрофлора начинает активно размножаться.
При колонизации системы бактерии и грибки образуют биопленку на стенках трубопроводов и резервуара. Эта пленка выделяет органические кислоты, которые снижают pH жидкости, повреждают масляную фазу эмульсии и способствуют окислению присадок. Видимый признак - появление темного налета на дне емкости, запах гниения, расслоение эмульсии. Из-за биоконтаминации жидкость может за 2–3 месяца потерять половину своих смазывающих свойств.
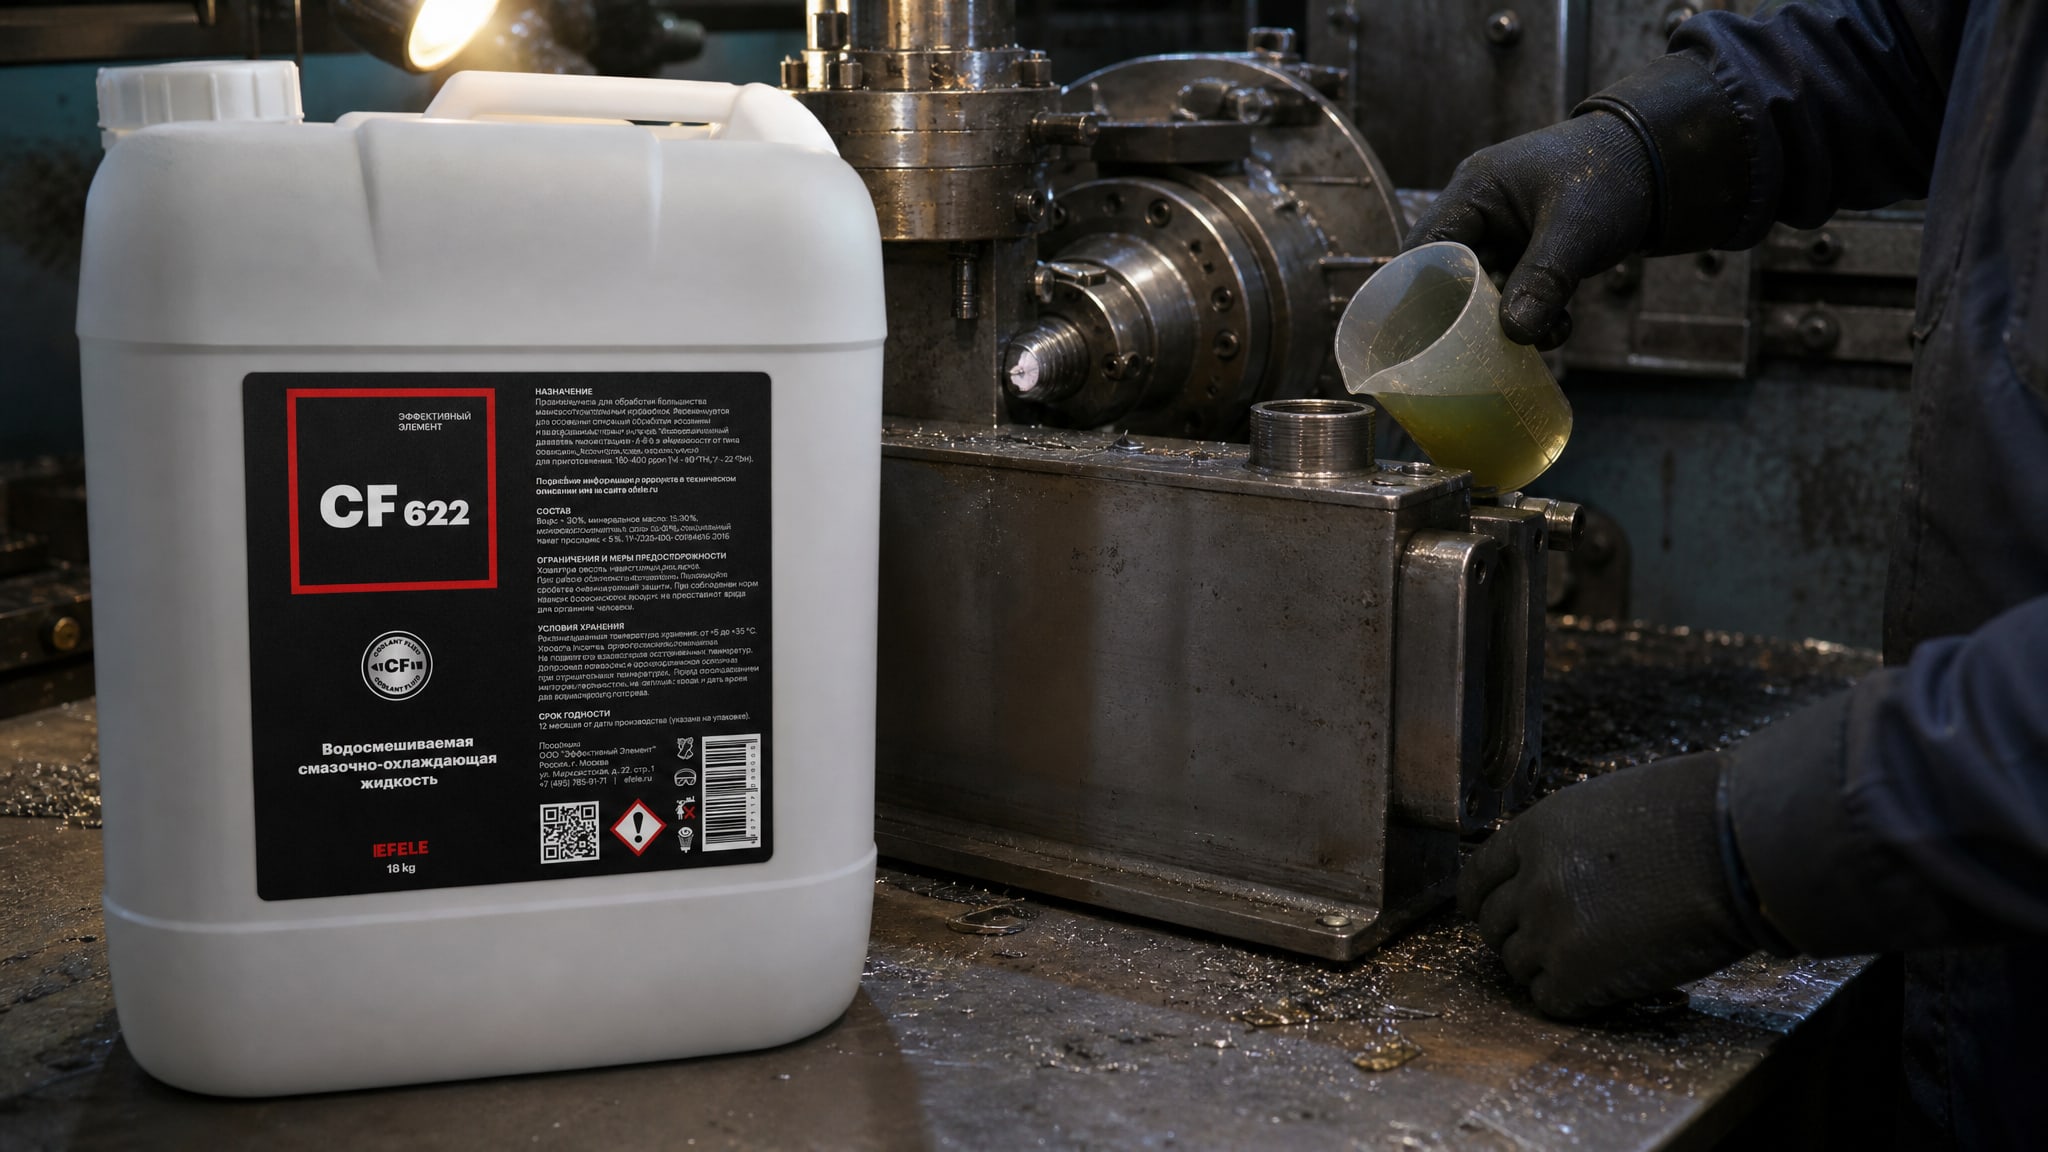
Универсальные комплектные СОЖ часто содержат консервант на основе формальдегида или пирметамина, но в минимальной концентрации. Для нержавейки, где требуется высокая концентрация эмульсии и более долгий срок хранения и эксплуатации, нужна СОЖ с усиленным противомикробным пакетом. Решение для решения проблемы быстрой порчи СОЖ на станках, обрабатывающих нержавеющую сталь, заключается в использовании полусинтетической СОЖ EFELE CF-622, специально разработанной для работы с нержавеющей и высоколегированной сталью, а также обладающей повышенной биостабильностью, которая предотвращает размножение микроорганизмов и значительно продлевает срок эксплуатации жидкости.
Стандарты и технические параметры, которые должны контролировать закупщики
При выборе или замене СОЖ рекомендуется обращать внимание на следующие стандарты и параметры.
Основной ГОСТ для СОЖ общего назначения - ГОСТ Р 50558-93, для шлифовальных операций - ГОСТ Р 50815-95. Кроме того, существуют ГОСТ 27674-88 и ГОСТ Р 51779-2001, которые классифицируют СОЖ по типам станков и режимам работы.
| Параметр | Норма | Значение для нержавейки |
|---|
| Плотность при 20 °C | до 1,1 г/см³ | 1,0–1,1 г/см³ |
| Кинематическая вязкость при 50 °C | 18,3–35,0 мм²/с | 25–32 мм²/с (для общих операций) |
| Температура вспышки | не ниже 158 °C | 160–180 °C (выше для EP) |
| Зольность | 0,4–1,0% | 0,5–0,8% |
| Механические примеси | не более 0,04% | требует контроля при хранении |
| pH рабочего раствора | 8,5–9,5 | 8,5–9,5 (контролировать еженедельно) |
| Концентрация для нержавейки | 8–15% | 10–15% для сверления, 8–12% для точения |
| Температура рабочей жидкости | оптимально 18–25 °C | критично не превышать 30 °C |
Массовая доля хлора в специализированных составах может достигать 14,5–17,5%, а серы -1,0–2,5%, что указывает на наличие активных присадок, но такие жидкости требуют более тщательного контроля и подходят только для конкретных операций.
Совет инженера: подготовка системы перед переходом на новую СОЖ
Закупщики и технологи часто совершают типичную ошибку: сливают старую, испорченную СОЖ и сразу заливают новую.
За несколько месяцев в системе накапливаются остатки деградировавшей жидкости, частицы стружки, отложения солей и бактериальная биопленка. Новая СОЖ, попав в такую среду, начнет быстро контаминироваться и терять свойства. Перед заменой старой, испорченной СОЖ необходимо тщательно очистить систему подачи СОЖ с помощью специализированного очистителя, чтобы удалить остатки загрязнений и бактерий, которые могут негативно повлиять на новую жидкость. После промывки и просушки системы нужно заменить сетку фильтра, проверить герметичность уплотнений и только потом готовить новую эмульсию. Такой подход требует 4–8 часов простоя станка, но экономит месяцы на удлении срока службы жидкости и качества обработки.
Чек-лист при переходе на специализированную СОЖ для нержавейки
При смене поставщика или перехода с универсальной на специализированную жидкость убедитесь в следующем.
Проверьте совместимость СОЖ с материалом уплотнений и шлангов в вашей системе; старые резиновые манжеты могут быть несовместимы с новой формулой.
Очистите систему специализированным очистителем; старые остатки нейтрализуют эффект новой жидкости.
Приготовьте эмульсию мягкой водой (жесткость не выше 8–10 °Ж) при температуре 18–20 °C.
Сразу после заливки измерьте pH (должен быть в диапазоне 8,5–9,5) и концентрацию (10–15% для нержавейки).
Установите систему охлаждения жидкости, если температура в резервуаре превышает 25 °C.
Контролируйте pH еженедельно в первый месяц, затем ежемесячно; при отклонении более чем на 0,5 единицы - замену.
Замену сетки фильтра проводите каждые 200–400 часов работы (для нержавейки - чаще, чем для обычной стали).
Часто задаваемые вопросы
Может ли дорогая СОЖ из комплекта поставки станка работать вечно без замены?
Нет. Даже премиум-класс жидкость деградирует при неправильных условиях эксплуатации: превышении температуры выше 30 °C, несоблюдении концентрации, контаминации твердыми частицами и микроорганизмами. На нержавейке срок жизни СОЖ обычно составляет 3–6 месяцев интенсивной работы, затем требуется замена или доливка нового концентрата.
Почему сверление нержавейки требует более высокую концентрацию СОЖ, чем точение?
При сверлении стружка удаляется вдоль оси отверстия, температурные нагрузки максимальны, и теплоотвод сложнее. Высокая концентрация (10–15%) обеспечивает лучшую смазку и охлаждение в глубоких отверстиях. При точении стружка сходит боковой поверхностью, условия менее критичны, и концентрация 8–12% достаточна.
Чем отличается жидкость СОЖ для сверления нержавейки от универсальной?
Специализированная жидкость содержит повышенное содержание EP-присадок (серо- и фосфорсодержащие компоненты), более мощный ингибитор коррозии и консервант с усиленным противомикробным действием. Универсальная жидкость жертвует этим ради совместимости с разными материалами.
Как часто нужно менять СОЖ для нержавейки?
При правильном контроле концентрации, pH и чистоты системы срок эксплуатации СОЖ для нержавейки составляет 4–8 месяцев. Если контроль не проводится, проблемы начнутся через 1–3 месяца. Снабженец должен составить график диагностики и замены на основе интенсивности использования станка.
Почему после замены СОЖ на новую из того же производителя проблемы повторяются?
Причина чаще всего в грязной системе подачи. Если перед заливкой новой жидкости не промыли трубопроводы и не заменили фильтр, старые загрязнения и микрофлора быстро контаминируют новый раствор. Решение - полная диагностика и промывка системы перед переходом на новый состав.
Заключение
Быстрая замена СОЖ из комплекта поставки станка - не результат брака жидкости, а следствие несовпадения ее универсальной формулы с требованиями обработки нержавейки. Ключевые факторы деградации - неправильная концентрация (слишком низкая), неконтролируемые pH и температура, загрязнение водой и микробиальная контаминация, дефицит EP-присадок и ингибиторов коррозии. Закупщик и инженер, выбирая СОЖ для нержавейки, должны отдавать предпочтение специализированным составам, контролировать все параметры при приготовлении эмульсии и регулярно диагностировать жидкость в системе. Первый шаг - полная диагностика текущей системы подачи, замена фильтра и промывка; второй - выбор СОЖ, рассчитанной именно на обработку нержавейки с концентрацией 10–15% и усиленным пакетом присадок. Это потребует небольших дополнительных затрат на закупку, но экономит многократно благодаря удлению срока службы инструмента, улучшению качества обработки и снижению стоимости владения станком.