Обезжиривание деталей - это не просто очистка перед нанесением антифрикционного покрытия, а условие его нормальной адгезии и стабильной работы. Если на поверхности остаются масло, технологические жидкости, консервант или даже микроскопические следы абразива, покрытие получает неравномерное основание, плохо держится и быстро отслаивается или теряет свои функциональные свойства. Статья объясняет, почему подготовка поверхности критична для твердосмазочных покрытий, какие загрязнения встречаются чаще всего и как контролировать качество обезжиривания по нормативам.
Информация полезна инженерам, закупщикам и техническим специалистам, которые отвечают за подготовку деталей в цехах, ремонтных службах и на сборочных участках.
Почему обезжиривание ключевое для твердосмазочных и антифрикционных покрытий
Твердосмазочные покрытия (в том числе антифрикционные) наносят тонким слоем - обычно это десятки микрон, а не сотни микрон, как у краски или лака.
Такой тонкий слой не может скрыть дефекты основы или замаскировать загрязнения. Если на детали остаются масло, промышленная эмульсия или следы консервации, они действуют как разделитель между покрытием и металлом.
Согласно ГОСТ 9.402-2004, поверхность перед окраской и защитными покрытиями должна быть без видимого слоя смазки или эмульсии, металлической стружки, заусенцев, пыли и продуктов коррозии. Эти требования возникли не из эстетики, а из практики: без удаления загрязнений адгезия (сцепление) покрытия с основой резко ухудшается.
Для антифрикционного покрытия проблема стоит острее всего. Если адгезия низкая, покрытие начинает «ходить» по поверхности под нагрузкой, отслаиваться по краям, и его антифрикционные свойства исчезают. На детали появляются царапины, задиры и прямой металл-металл контакт - то есть высокие коэффициенты трения, интенсивный износ и преждевременный отказ узла.
Кроме того, тонкое покрытие более чувствительно к механическому повреждению. Частицы, зажатые между слоем и основой, становятся стресс-концентраторами и инициируют микротрещины. Поэтому чистота поверхности перед нанесением - это не формальность, а технологическое требование, от которого зависит долговечность узла.
Степени подготовки поверхности и нормативные требования
Чистоту поверхности принято оценивать по степеням абразивоструйной и ручной очистки, установленным в ГОСТ Р ИСО 8501-1-2014.
Для абразивоструйной обработки выделяют четыре уровня: Sa 1, Sa 2, Sa 2½ и Sa 3. Степень Sa 3 - полностью очищенная поверхность без видимых следов окалины, ржавчины и старого покрытия; это максимальный уровень чистоты.
Для механической (ручной и инструментальной) очистки предусмотрены две степени: St 2 и St 3. Степень St 3 предполагает удаление видимых слоев окалины и старого покрытия при помощи ручного инструмента, но может оставлять тонкие пленки ржавчины и коррозии.
Помимо чистоты, важна шероховатость. ГОСТ 2789 и ISO 8503 регламентируют параметры поверхности. Для деталей под твердые анодно-окисные и аналогичные покрытия указана шероховатость основного металла не более 1,25 мкм. Шероховатость влияет на механическое сцепление: слишком гладкая поверхность дает плохую адгезию, слишком шероховатая может содержать в углублениях остатки загрязнений.
Кроме того, ГОСТ 9.402-80 требует, чтобы перед окрашиванием поверхность не имела заусенцев, острых кромок с радиусом менее 0,3 мм, сварочных брызг, наплывов пайки, прожогов и остатков флюса. Такие дефекты - потенциальные места отслаивания покрытия и развития коррозии.
Какие загрязнения встречаются и как их удалять
После механической обработки на детали обычно остаются четыре типа загрязнений: масляные следы (от смазки, СОЖ или технологических жидкостей), окалина и ржавчина (результат механической обработки и хранения), стружка и пыль (частицы металла и абразива) и остатки консервации (тонкие пленки защитных средств).
Каждый тип требует своей подготовки:
Масло и эмульсия удаляются обезжириванием - промывкой в водных растворах (горячих или с поверхностно-активными веществами) либо пароструйной обработкой.
Окалина и ржавчина удаляются абразивоструйной обработкой или травлением (химическим растворением).
Стружка и пыль удаляются механически - щеткой, вакуумом или промывкой.
Консервация удаляется комбинированно: сначала механически (салфетка, щетка), затем обезжириванием.
Стандарты ГОСТ 9.402 и ISO 12944-4 не предписывают одну единственную схему подготовки, но требуют результата: поверхность должна соответствовать определенной степени очистки и быть свободна от смазки, эмульсии, стружки и видимых дефектов.
Процесс обезжиривания может включать несколько этапов. Сначала удаляются видимые остатки масла и консервации (тряпкой, салфеткой). Затем проводится промывка в ванне с обезжиривающим раствором или пароструйная обработка. После этого поверхность сушится и контролируется на предмет белесых разводов или маслянистых следов.
При выборе режима обезжиривания нужно учитывать также последующие операции. Если планируется фосфатирование или другое химическое преобразование поверхности, режимы обезжиривания согласуются таким образом, чтобы каждый этап улучшал, а не ухудшал результат предыдущего.
Нанесение антифрикционного покрытия на подготовленную поверхность
После завершения обезжиривания поверхность находится в состояниии активной готовности к нанесению покрытия.
Временной интервал между финишной очисткой и нанесением ограничен - обычно это несколько часов; за это время на металле не должны появиться новые слои окисления или загрязнения.
При нанесении антифрикционного твердосмазочного покрытия используются различные методы: напыление, окунание, вращающееся распыление или трафаретное нанесение. Выбор метода зависит от геометрии детали, требуемой толщины слоя и производительности.
Для обеспечения надежной и долговечной работы узлов трения можно применять различные антифрикционные твердосмазочные покрытия MODENGY, например, для деталей ДВС или других высоконагруженных механизмов. Однако универсальная формула подготовки отсутствует. Каждое конкретное покрытие имеет свою технологическую карту, в которой указаны требования к шероховатости поверхности, влажности окружающего воздуха, температуре нанесения и сушки, а также время жизни подготовленной поверхности.
Типичные требования таковы: влажность воздуха 40–70%, температура поверхности выше точки росы, отсутствие видимых загрязнений и масляных следов, поверхность должна высохнуть полностью. Если эти условия нарушены, покрытие наносится на неправильно подготовленную основу, и результат предсказуемо плохой.
Контроль качества подготовки и типичные ошибки
Контроль подготовки проводится визуально и в лабораторных условиях.
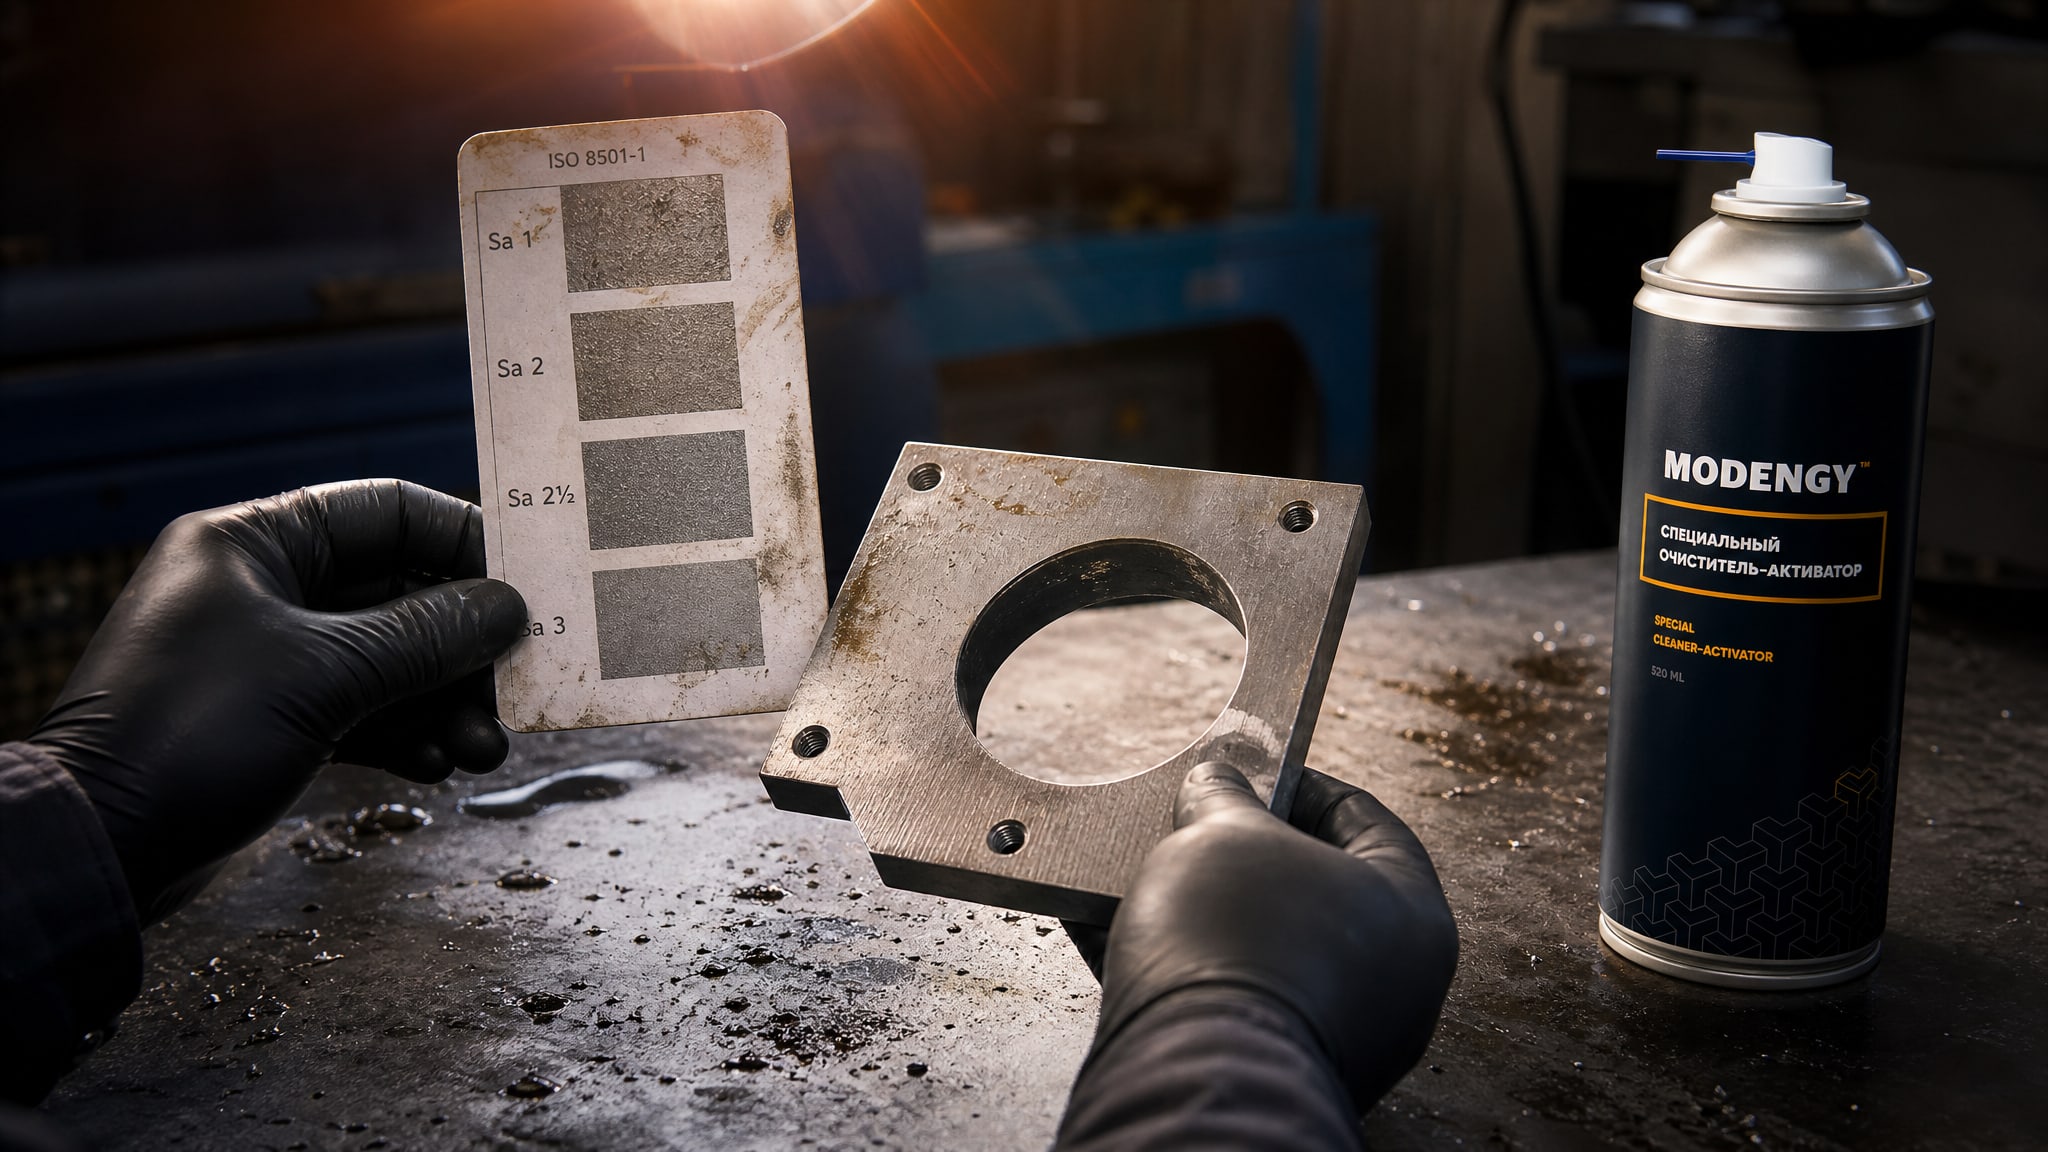
Визуальная оценка - это проверка по степеням Sa или St: инженер сравнивает внешний вид детали со стандартными образцами или эталонными картами из ГОСТ Р ИСО 8501-1. Используются также стандартные пробы на влажность (проверяется отсутствие точек конденсации на охлажденной металлической пластине) и на масляные следы (салфеткой протирается поверхность, и если на салфетке остаются блестящие следы, обезжиривание неполное).
Типичные ошибки при подготовке:
«На вид чисто - значит, готово». Тонкая невидимая пленка масла может мешать адгезии. Требуется не только визуальная проверка, но и сверка со степенью очистки по стандарту и проверка на остатки смазки.
Пропуск абразивной очистки в пользу одного обезжиривания. Обезжиривание удаляет только масла и органику, но не окалину и ржавчину; требуется комбинированная подготовка.
Слишком длительное время между подготовкой и нанесением покрытия. Если после обезжиривания прошло более суток, на поверхности начинается оксидация и скапливается пыль; поверхность нужно готовить снова.
Игнорирование условий окружающей среды. Высокая влажность (выше 80%) может привести к конденсации влаги на поверхности; низкая температура поверхности (ниже точки росы) не позволяет нанести покрытие качественно.
Неправильный выбор обезжиривающего средства. Для твердых покрытий нужны обезжириватели, которые полностью испаряются и не оставляют собственных пленок. Некоторые промышленные обезжириватели оставляют после себя тонкий слой ПАВ, что недопустимо.
Для финишной очистки и активации поверхностей перед нанесением антифрикционных твердосмазочных покрытий можно использовать специализированные средства типа MODENGY Очиститель-активатор, которые удаляют последние следы загрязнений и подготавливают поверхность к нанесению.
Норматвые требования и технологические карты производителя
В России подготовка поверхности под защитные и функциональные покрытия регламентирована ГОСТ 9.402-2004, который ссылается на ГОСТ Р ИСО 8501-1-2014 для определения степеней очистки.
Международный стандарт ISO 12944-4 описывает типы поверхностей и степени подготовки для систем защиты от коррозии, но не устанавливает требования к исходному состоянию поверхности до подготовки - это оставляется ответственности производителя покрытия и потребителя.
Однако для конкретного антифрикционного покрытия нельзя опираться только на ГОСТ. Каждый производитель разрабатывает технологическую карту, в которой указаны:
Допустимая шероховатость основания (в микрометрах).
Степень чистоты (Sa или St).
Влажность воздуха при нанесении.
Минимальная температура поверхности.
Требования к обезжиривающему средству (его состав, отсутствие силиконов, воска и прочего).
Время жизни подготовленной поверхности (максимальное время между обезжириванием и нанесением).
Режимы сушки и отверждения покрытия.
Перед каждым применением нужно сверяться со спецификацией и технологической картой конкретного покрытия. Это гарантирует, что подготовка проведена правильно и результат будет предсказуем.
Часто задаваемые вопросы
Что будет, если нанести антифрикционное покрытие на неправильно подготовленную поверхность?
Покрытие получит слабую адгезию, начнет отслаиваться при нагреве или механическом напряжении, и его функциональные свойства исчезнут. На узле появятся задиры, повысится коэффициент трения, деталь выйдет из строя раньше запланированного срока.
Как различить обезжиривание и абразивную очистку?
Обезжиривание удаляет масло и технологические жидкости, но не окалину и ржавчину. Абразивная очистка удаляет окалину, ржавчину и старое покрытие, но может оставлять масляные следы. Полная подготовка включает обе операции: сначала абразивная или химическая очистка, затем обезжиривание.
Нужна ли подготовка, если деталь новая и выглядит чистой?
Да. Даже новые детали после штамповки, ковки или механической обработки имеют на поверхности смазку, стружку и тончайший слой окисла. Все это нужно удалить перед нанесением покрытия.
Сколько времени можно хранить подготовленную деталь перед нанесением покрытия?
Обычно от нескольких часов до суток, в зависимости от условий окружающей среды. При высокой влажности и температуре металл быстрее окисляется; рекомендуется нанести покрытие как можно скорее после подготовки.
Какой обезжириватель выбрать?
Нужно выбирать согласно спецификации производителя покрытия. Обезжириватель должен полностью удалять масло и органику, не оставляя собственной пленки, и быть совместимым с последующей операцией (например, с фосфатированием, если оно предусмотрено).
Заключение
Обезжиривание деталей перед нанесением антифрикционного покрытия - это не бюрократическая процедура, а технологический процесс, от которого зависит адгезия, долговечность и функциональность покрытия. Стандарты ГОСТ 9.402 и ГОСТ Р ИСО 8501-1 устанавливают требования к чистоте и степеням подготовки; шероховатость, влажность и прочие параметры регулирует технологическая карта конкретного производителя.
Самая частая ошибка - пропуск обезжиривания или использование неправильного средства. Результат предсказуем: покрытие отслаивается, появляются задиры, узел выходит из строя. Перед началом работы необходимо сверяться со спецификацией покрытия и убедиться, что подготовка проведена согласно нормативам; это гарантирует надежный результат и экономит затраты на переделку.