Вытекание смазки из подшипников электродвигателя в высокотемпературной сушильной камере - одна из типичных проблем, которая приводит к преждевременному износу узла, шуму и отказам оборудования. Причина кроется не в дефекте подшипника, а в несоответствии смазки условиям: температура рабочей среды в камере и сам подшипник работают в разных температурных режимах, а выбранный состав не выдерживает эту разницу или теряет вязкость раньше, чем ожидается. Статья объясняет, почему происходит вытекание, как выбрать смазку для подшипников высокотемпературная, которая удержится в узле, и на какие параметры обращать внимание при подборе для конкретной камеры.
Для техспециалистов, инженеров и закупщиков важно понимать не только верхний температурный предел смазки, но и ее температуру каплепадения, механическую стабильность, вязкость базового масла и скоростной фактор узла. Игнорирование этих параметров обычно приводит к подбору неподходящего состава и повторению проблемы через месяц-два после замены.
Как температура камеры влияет на жизненный цикл смазки
В сушильных камерах окружающий воздух разогревается до 140–220°C и выше, однако сам подшипник электродвигателя нагревается еще сильнее.
Температура в контакте качения обычно на 15–40°C выше температуры воздуха в зависимости от частоты вращения вала и нагрузки. Это означает, что если камера держит 140°C, подшипник реально работает при 160–180°C, а если камера разогревается до 220°C, подшипниковый узел может достичь 240–260°C.
Когда вязкость базового масла смазки падает при нагреве, она становится слишком текучей и начинает вытекать через уплотнения корпуса подшипника. Процесс ускоряется при высоких оборотах вала, когда центробежные силы выталкивают смазку наружу. Одновременно с вытеканием вязкость уменьшается так сильно, что масло перестает образовывать защитную пленку между телами качения, и начинается трение "в сухую" - возникают шум, локальный перегрев и ускоренный износ.
Еще один механизм вытекания связан с окислением самой смазки при длительном воздействии высокой температуры. Окисленная смазка теряет консистенцию, расслаивается, и ее жидкая часть выдавливается через щели, тогда как загуститель остается внутри в виде сухого остатка. Это приводит к тому, что подшипник быстро сохнет, несмотря на недавнюю заливку.
Роль температуры каплепадения и класса NLGI в выборе смазки
Температура каплепадения - это показатель, определяемый по стандарту ASTM D2265, при котором смазка теряет консистенцию и начинает стекать как жидкость.
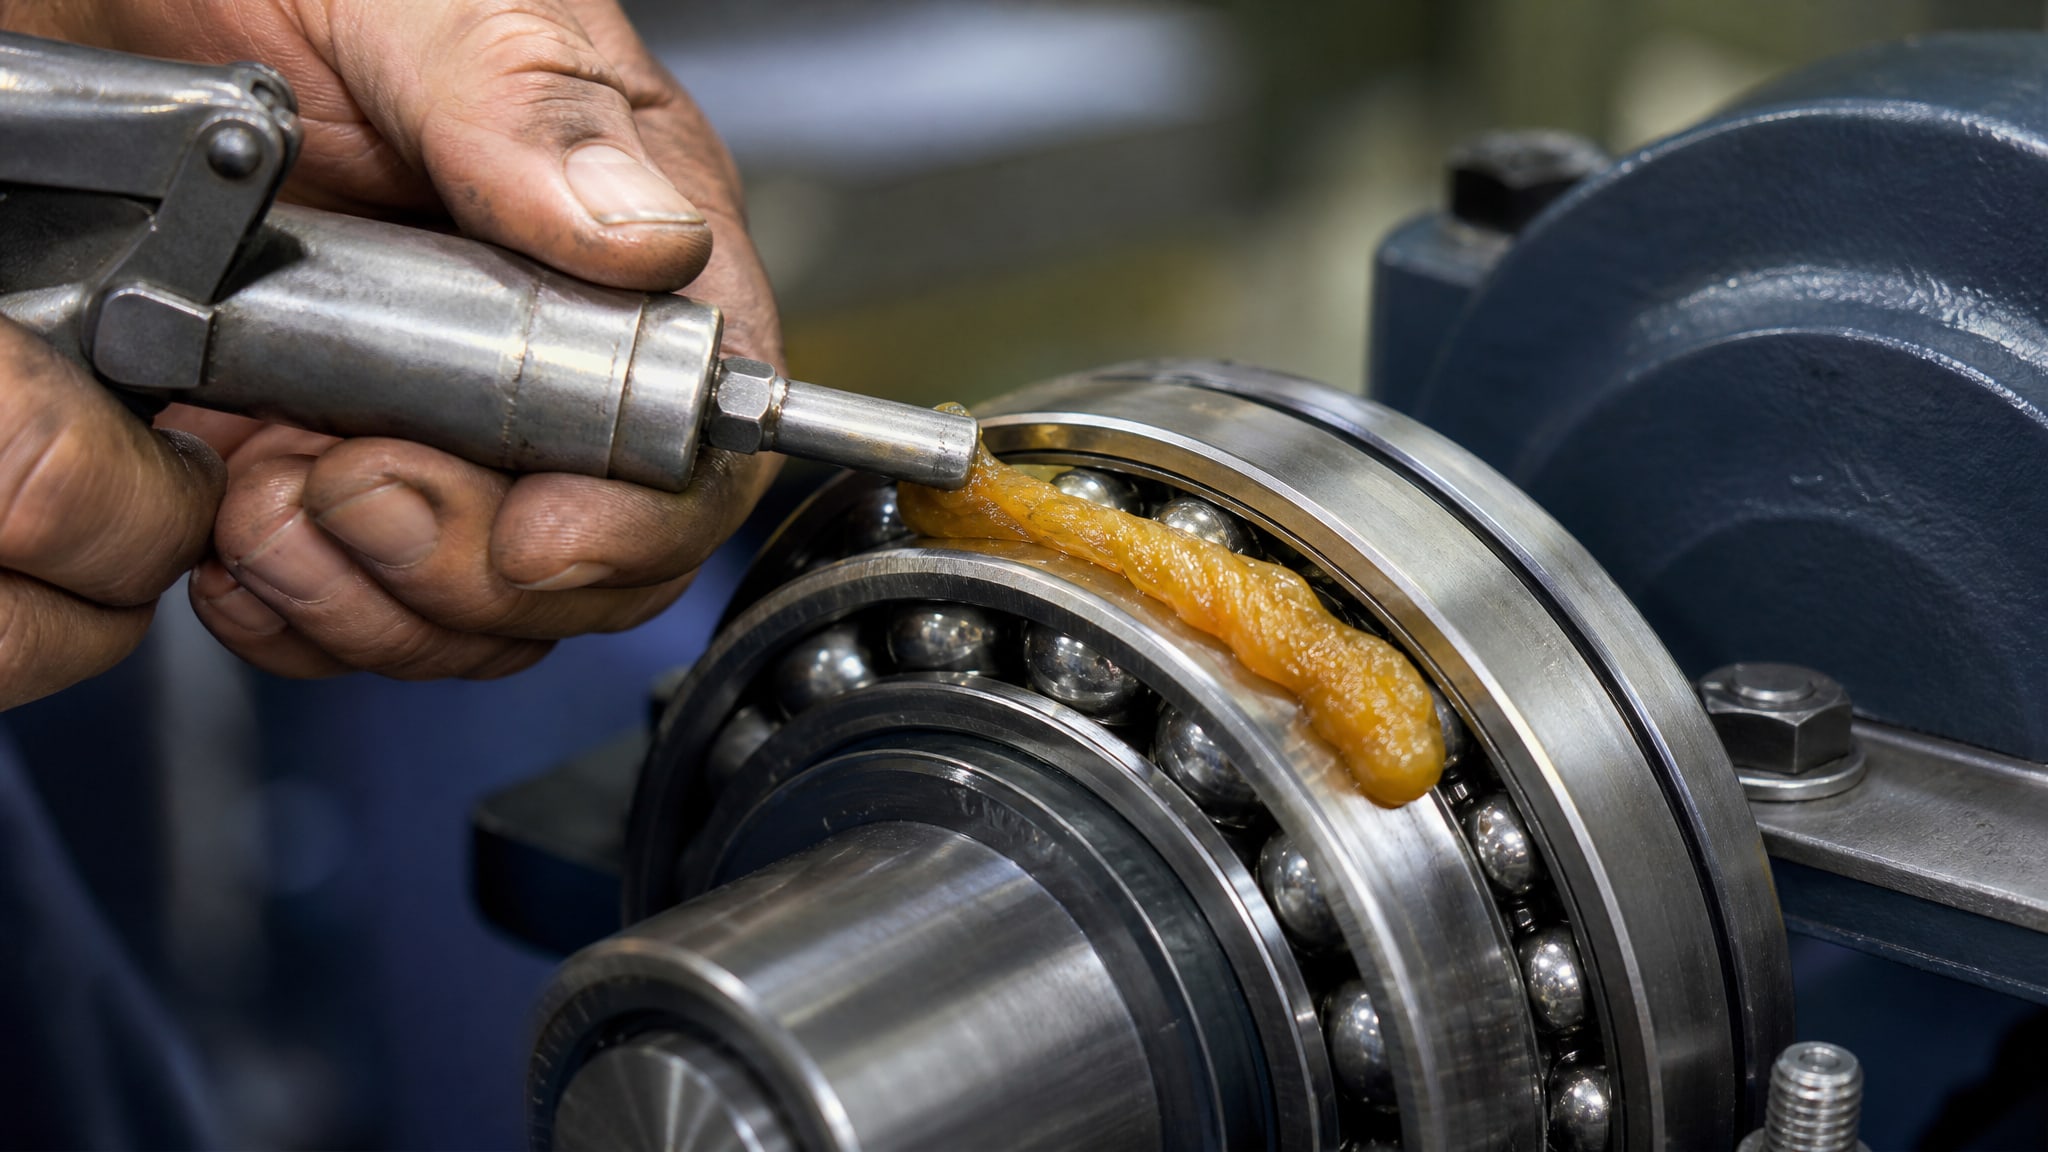
Для высокотемпературных применений в сушильных камерах температура каплепадения должна быть не ниже 250°C, а для экстремальных условий может доходить до 300°C и выше.
Класс консистенции NLGI отражает густоту смазки. Класс 2 - универсальный выбор для большинства подшипников; класс 1 - более текучий, применяется для высокоскоростных узлов; класс 3 - более вязкий, подходит для работы при низких скоростях или для узлов, которые долго стоят без движения. В сушильных камерах с электродвигателями среднего и высокого скоростного диапазона часто используют NLGI 2 или 2–3, но выбор зависит от скоростного фактора DN узла.
Скоростной фактор DN рассчитывают как произведение диаметра подшипника в миллиметрах на частоту вращения в оборотах в минуту. Например, для подшипника диаметром 100 мм, вращающегося на 3000 об/мин, DN составит 300 000 мм·об/мин. При DN менее 300 000 допускается NLGI 2 с базовым маслом вязкостью 100–150 мм²/с при 40°C; при DN выше 500 000 нужны составы с более низкой вязкостью и часто консистенцией 1 или 2–3 в зависимости от конструкции узла.
Ошибка многих закупщиков - выбрать слишком вязкую смазку (например, NLGI 3), надеясь, что она лучше удержится в корпусе. На самом деле при высокоскоростной работе вязкая смазка создает внутреннее трение, разогревает подшипник и ускоряет ее деградацию. Результат - еще быстрее вытекает и в более жидком состоянии.
Типы загустителей для высокотемпературных условий
Все разнообразие высокотемпературных смазок для подшипников построено на четырех основных типах загустителей, каждый из которых имеет свой верхний температурный предел и механическую стойкость.
Литиевые смазки
Обычные литиевые смазки работают до 80–100°C, но литиевые комплексные (с добавками, например с цинком, кальцием или молибденом) выдерживают до 250–350°C и имеют температуру каплепадения выше 250°C. Такие составы хорошо работают в печах и сушильных камерах на протяжении долгого времени, механически стабильны при вращении и не расслаиваются от жара.
Полиуреановые смазки
Полиуреановые загустители обеспечивают температуру каплепадения около 270°C, отличную механическую стабильность при вращении и низкую испаряемость. Они хорошо удерживаются в корпусе и меньше вытекают в сравнении с обычными литиевыми при одном и том же температурном пределе. Такие смазки часто встречаются в высокоскоростных применениях и хорошо зарекомендовали себя в сушильных камерах.
Кальций-сульфонатные смазки
Кальций-сульфонатные комплексные составы держат температуру до 300°C и выше. Они исторически использовались в промышленности и имеют надежную репутацию. Однако они могут быть несовместимы с литиевыми загустителями, поэтому при переходе на такую смазку требуется полная очистка узла.
PFPE + PTFE (фторсодержащие) смазки
Фторированные синтетические основы с тефлоном обеспечивают температурный диапазон от -40°C до +260°C, что делает их идеальными для крайне нестабильных режимов (сушильные камеры с вентиляцией, печи с циклическими нагревами). Они не окисляются при жаре, практически не испаряются и минимально вытекают. Однако они заметно дороже обычных литиевых и применяются в критичных узлах.
Почему происходит вытекание при замене смазки
Закупщики и техники часто сталкиваются с ситуацией: приобрели новую «высокотемпературную» смазку, заложили в подшипник, а через несколько недель она начала протекать сильнее, чем старая.
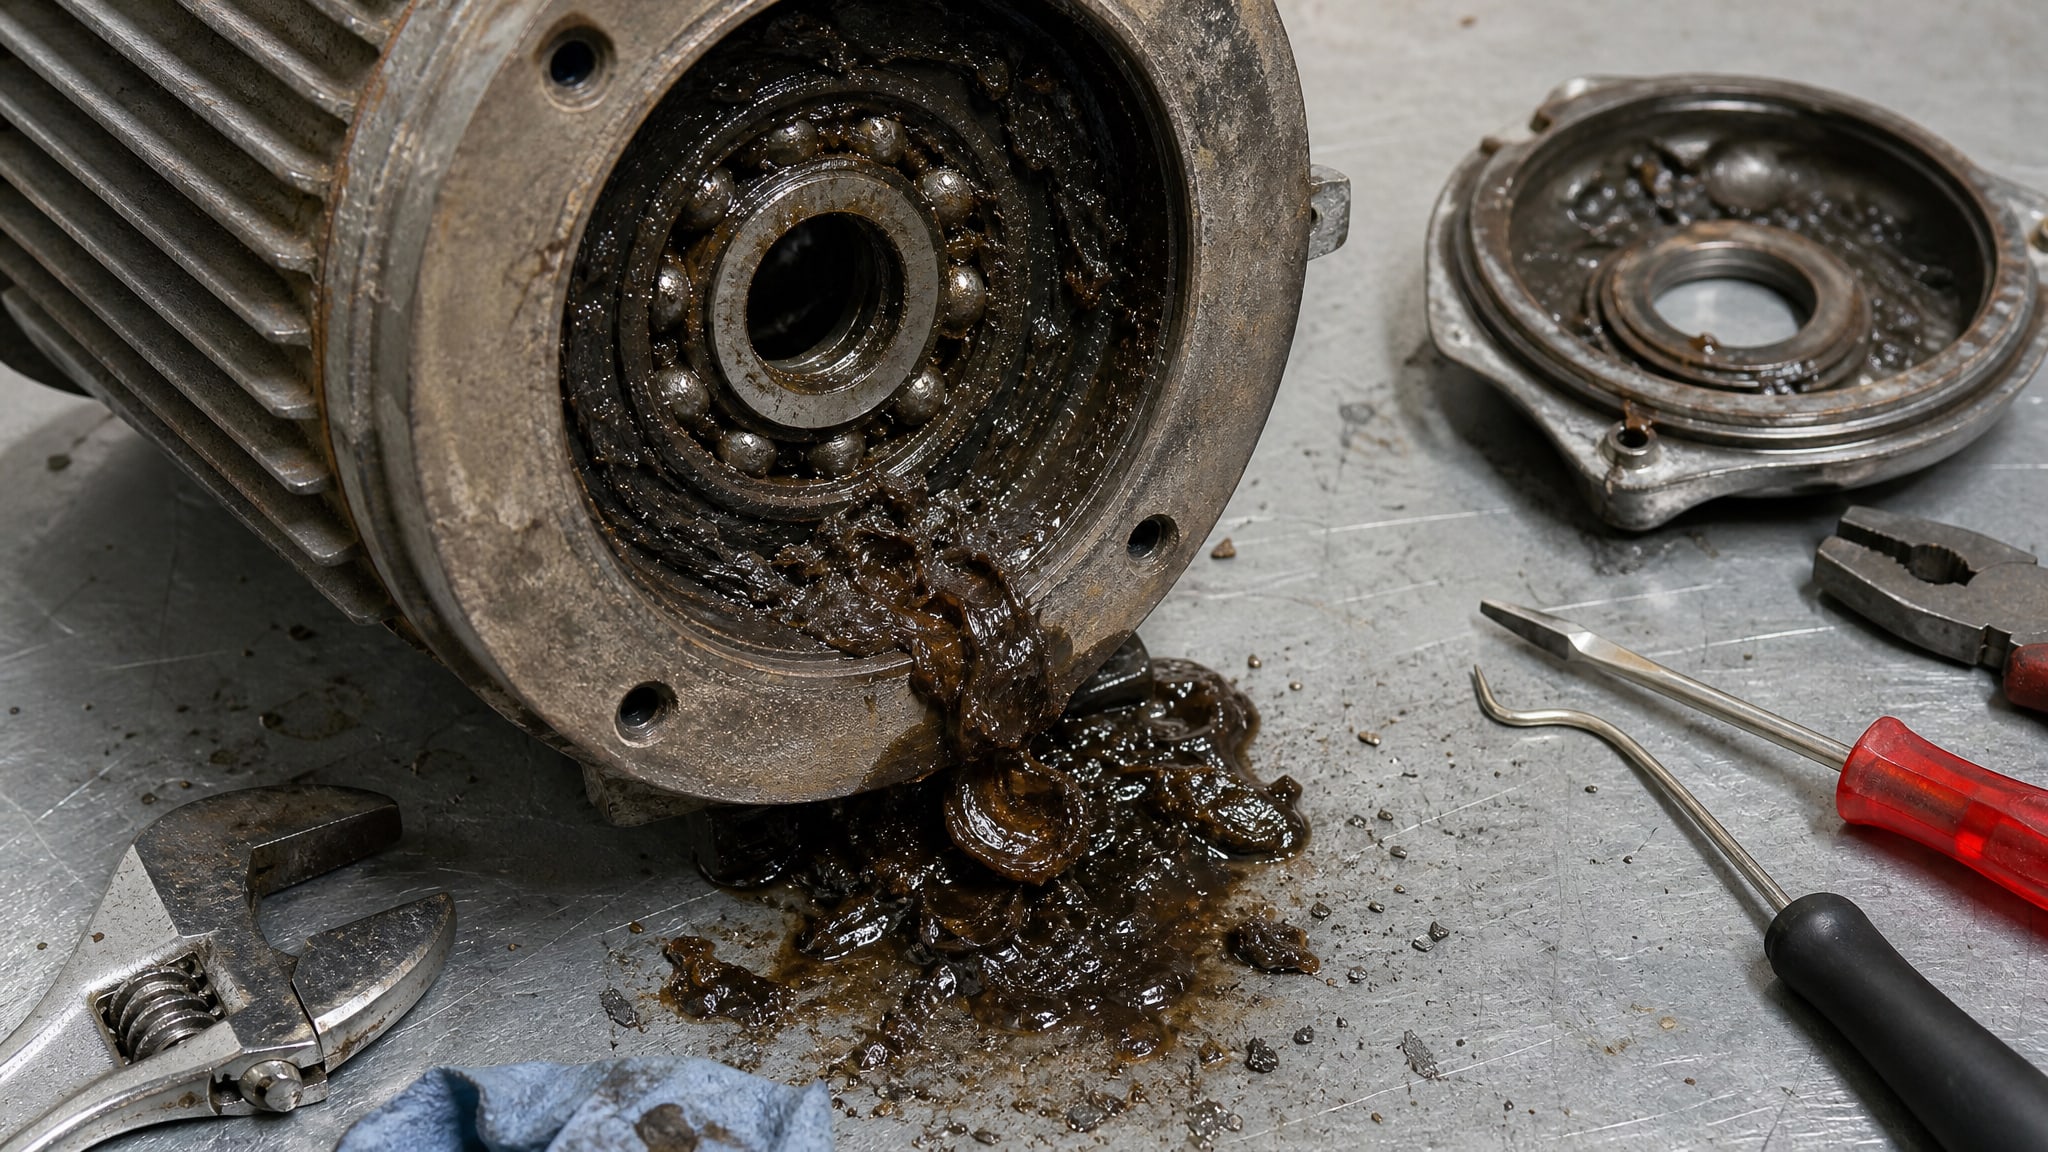
Причин несколько.
Первая - несовместимость загустителей. Если в подшипнике была литиевая комплексная смазка, а вы залили полиуреановую или кальций-сульфонатную, то смеси этих загустителей в контакте качения образуют комки и несвязную структуру, которая плохо удерживается в корпусе. Изнутри подшипник вспучивается, давит на уплотнение, и смазка выдавливается наружу.
Вторая причина - неполная очистка узла перед заливкой. Остатки старой смазки, пыль, окислительные отложения создают внутри завал, который при вращении нарушает распределение свежей смазки и способствует ее выходу за пределы корпуса.
Третья - неверный подбор вязкости базового масла. Если в камере работает быстроходный электродвигатель (тип АИР 100 L, 1500 об/мин и выше), а вы выбрали смазку с базовым маслом вязкостью 150 мм²/с при 40°C вместо рекомендованных 50–100 мм²/с, то смазка будет перегреваться, разжижаться быстрее и протекать.
Четвертая - слишком толстый слой смазки при заливке. Многие руководства рекомендуют заполнять подшипник на 30–50% объема, но в горячих условиях лучше придерживаться нижней границы, потому что избыток смазки при вращении разогревается сильнее и вытекает быстрее. Для высокоскоростных узлов в сушильных камерах принято заливать еще меньше - на 20–30%.
Как правильно выбрать смазку для конкретной сушильной камеры
Выбор смазки для подшипников высокотемпературная должен проходить в три этапа: сбор информации о реальных условиях, сравнение параметров смазки со спецификацией, пробный монтаж с контролем.
Сбор технических данных узла
Необходимо узнать: модель и типоразмер подшипника (этиковка на корпусе), максимальную частоту вращения вала в об/мин, диаметр подшипника, тип уплотнения (открытый, защищенный, герметичный), максимальную температуру в камере, цикличность нагрева (постоянная или периодическая). На основе этих данных рассчитывают скоростной фактор DN и определяют, какой класс NLGI и вязкость базового масла нужны.
Сверка со спецификацией производителя подшипника
Многие производители подшипников (SKF, FAG и другие) публикуют таблицы рекомендованных смазок для разных типов узлов и условий. Если подшипник работает в диапазоне 140°C и выше, нужно выбрать смазку из списка высокотемпературных составов. Особое внимание - на допуски и классификации (например, DIN 51502, NLGI 2, литиевая комплексная).
Анализ параметров кандидатов
Для каждого рассматриваемого состава проверяют:
- Верхний рабочий температурный предел (должен быть выше реальной температуры подшипника минимум на 20–30°C);
- Температуру каплепадения (для горячих камер - минимум 250–280°C);
- Класс NLGI и вязкость базового масла (должны соответствовать DN и скорости узла);
- Испаряемость по ASTM D972 (низкая испаряемость - ниже 5% за 22 часа при 100°C - важна для герметичных узлов);
- Механическую стабильность (устойчивость к разрушению при длительном вращении).
На данном этапе часто помогают технические карточки (TDS) производителей смазок, где приведены все эти параметры. Для решения проблемы вытекания смазки из подшипников электродвигателей в сушильных камерах при высоких температурах и оборотах рекомендуется использовать составы с высокой термостойкостью, хорошей механической стабильностью и соответствующей вязкостью базового масла. Такие смазки часто производятся на основе литиевого комплекса или полиуретана, благодаря чему обеспечивают надежное удержание в корпусе подшипника.
Интервал переосмазки
После выбора смазки важно установить правильный интервал смазывания. Есть эмпирическое правило: при повышении температуры подшипника на каждые 15°C выше 70°C интервал смазывания сокращается в 2 раза. Например, если при 70°C подшипник смазывают один раз в месяц, то при 100°C интервал падает до 2 недель, а при 130°C - до 1 недели. Для сушильных камер с температурами 160–220°C интервалы могут составить несколько дней, что требует либо частого ручного введения смазки, либо переходу на централизованные системы смазывания.
Частые ошибки при подборе смазки для высокотемпературных подшипников
Ошибка 1: ориентация только на верхний температурный предел
Многие продавцы подчеркивают: «Смазка выдерживает 250°C!» - и на этом заканчивают консультацию. Между тем верхний предел и температура каплепадения - разные параметры. Первый говорит о диапазоне, в котором смазка не разрушится физически; вторая показывает, при какой температуре она потеряет консистенцию и перейдет в жидкое состояние. Смазка может быть рассчитана на 250°C, но при 200°C уже стечь как вода, если ее температура каплепадения около 220°C.
Ошибка 2: путаница синего цвета со стандартом
В интернете часто встречаются запросы типа «смазка для подшипников высокотемпературная синяя». На самом деле синий цвет - это просто краситель, который производители добавляют для идентификации серии. Синяя смазка может быть прекрасной высокотемпературной смазкой, а может быть обычной литиевой краски. Цвет не определяет технические характеристики, только пигментация.
Ошибка 3: выбор смазки для ступичных подшипников вместо электродвигателей
Высокотемпературные смазки для ступичных подшипников ступиц автомобилей часто рекламируются в интернете и недорого стоят. Однако такие смазки обычно предназначены для умеренных скоростей и периодического применения, но не для постоянной высокоскоростной работы в герметичном корпусе электродвигателя. Они быстро деградируют и вытекают из электродвигательного подшипника при длительной эксплуатации.
Ошибка 4: перезаливка без полной очистки узла
Если в подшипнике накопилась старая окисленная смазка, а вы просто доложили новую сверху, то внутри образуется смесь, которая не имеет ни свойств одной, ни другой. При вращении такая смесь образует комки, раздавливается, нарушает динамику узла и быстро вытекает. Перед переходом на новый тип смазки нужно полностью вычистить подшипник (либо промывкой в чистом растворителе, либо разборкой корпуса и механической чисткой).
Ошибка 5: игнорирование скоростного фактора DN
Инженеры иногда выбирают смазку по одному только температурному диапазону и забывают про DN. Если подшипник быстроходный (DN выше 500 000), а смазка рассчитана на DN до 300 000, то она будет перегреваться при вращении даже в прохладной среде, не говоря уже о сушильной камере. В результате вязкость упадет быстро и смазка потечет в течение первых часов работы.
Часто задаваемые вопросы
Что делать, если подшипник уже начал течь и издает шум?
Необходимо немедленно остановить оборудование и дать подшипнику остыть. Затем следует разобрать узел, вычистить остатки окисленной смазки спиртом или специальным растворителем и высушить. После этого снова собрать подшипник и залить новую смазку в нужном количестве (обычно 30–40% объема). Если шум и течь повторятся через неделю, значит, либо была выбрана неправильная смазка, либо нарушено уплотнение корпуса подшипника и требуется его замена или ремонт.
Можно ли смешивать старую и новую смазку в подшипнике?
Не рекомендуется. Если старая смазка - литиевая, а новая - полиуреановая, они несовместимы и при смешивании образуют мягкий комок, который не защищает подшипник и легко вытекает. Исключение - если обе смазки одного типа загустителя и производителя (например, две литиевые комплексные смазки от разных брендов, но одного состава). Безопаснее всегда полностью вычищать подшипник перед заливкой нового состава.
Какую смазку выбрать: литиевую комплексную, полиуреановую или PFPE?
Это зависит от бюджета и требований. Литиевая комплексная - оптимальный выбор по цене для сушильных камер с температурой до 200°C, она широко доступна и проверена на опыте. Полиуреановая - лучший вариант по механической стабильности и удержанию в корпусе, цена умеренная. PFPE - самая надежная и долговечная, но дорогая, имеет смысл только для критичных узлов с частыми циклами нагрева или при работе выше 220°C.
Как часто нужно смазывать подшипник в сушильной камере с температурой 160°C?
Приблизительно каждые 7–10 дней при постоянной работе, если узел герметичный и смазка хорошего качества. Если камера работает циклически (нагреется, остывает), интервал может быть немного дольше. Лучший способ - установить датчик вибрации или температуры и смазывать при первых признаках сухого трения (повышение шума, вибрации, температуры выше нормы).
Что означает NLGI 2–3, и подходит ли такая смазка для быстроходных электродвигателей?
NLGI 2–3 означает консистенцию на границе между классом 2 и 3, то есть достаточно вязкую. Для быстроходных электродвигателей (более 1500 об/мин) такая консистенция нежелательна, потому что она будет перегреваться, разжижаться и вытекать. Предпочтительнее NLGI 2 или даже 1–2 для очень высоких скоростей. Проверьте спецификацию производителя подшипника или рассчитайте DN - это даст ясный ответ.
Заключение
Вытекание смазки из подшипников электродвигателей в сушильных камерах - результат неправильного выбора состава, несоответствия температурного предела, вязкости или класса консистенции реальным условиям работы узла. Выбирать смазку для подшипников высокотемпературная нужно не по красивому названию или цвету, а по проверке трех ключевых параметров: верхнего рабочего предела (выше реальной температуры подшипника на 20–30°C), температуры каплепадения (250°C минимум для горячих камер) и класса NLGI с вязкостью базового масла, соответствующими скоростному фактору DN узла.
При переходе на новую смазку нужно полностью вычистить подшипник, чтобы избежать несовместимости загустителей. Интервал смазывания в горячих условиях значительно короче, чем при нормальной температуре, и требует либо частого ручного контроля, либо монтажа централизованной системы подачи. Если после замены смазки проблема сохраняется, проверьте спецификацию производителя подшипника и скоростной фактор узла - вполне вероятно, что нужен состав с другой вязкостью или типом загустителя, чем вы выбрали.