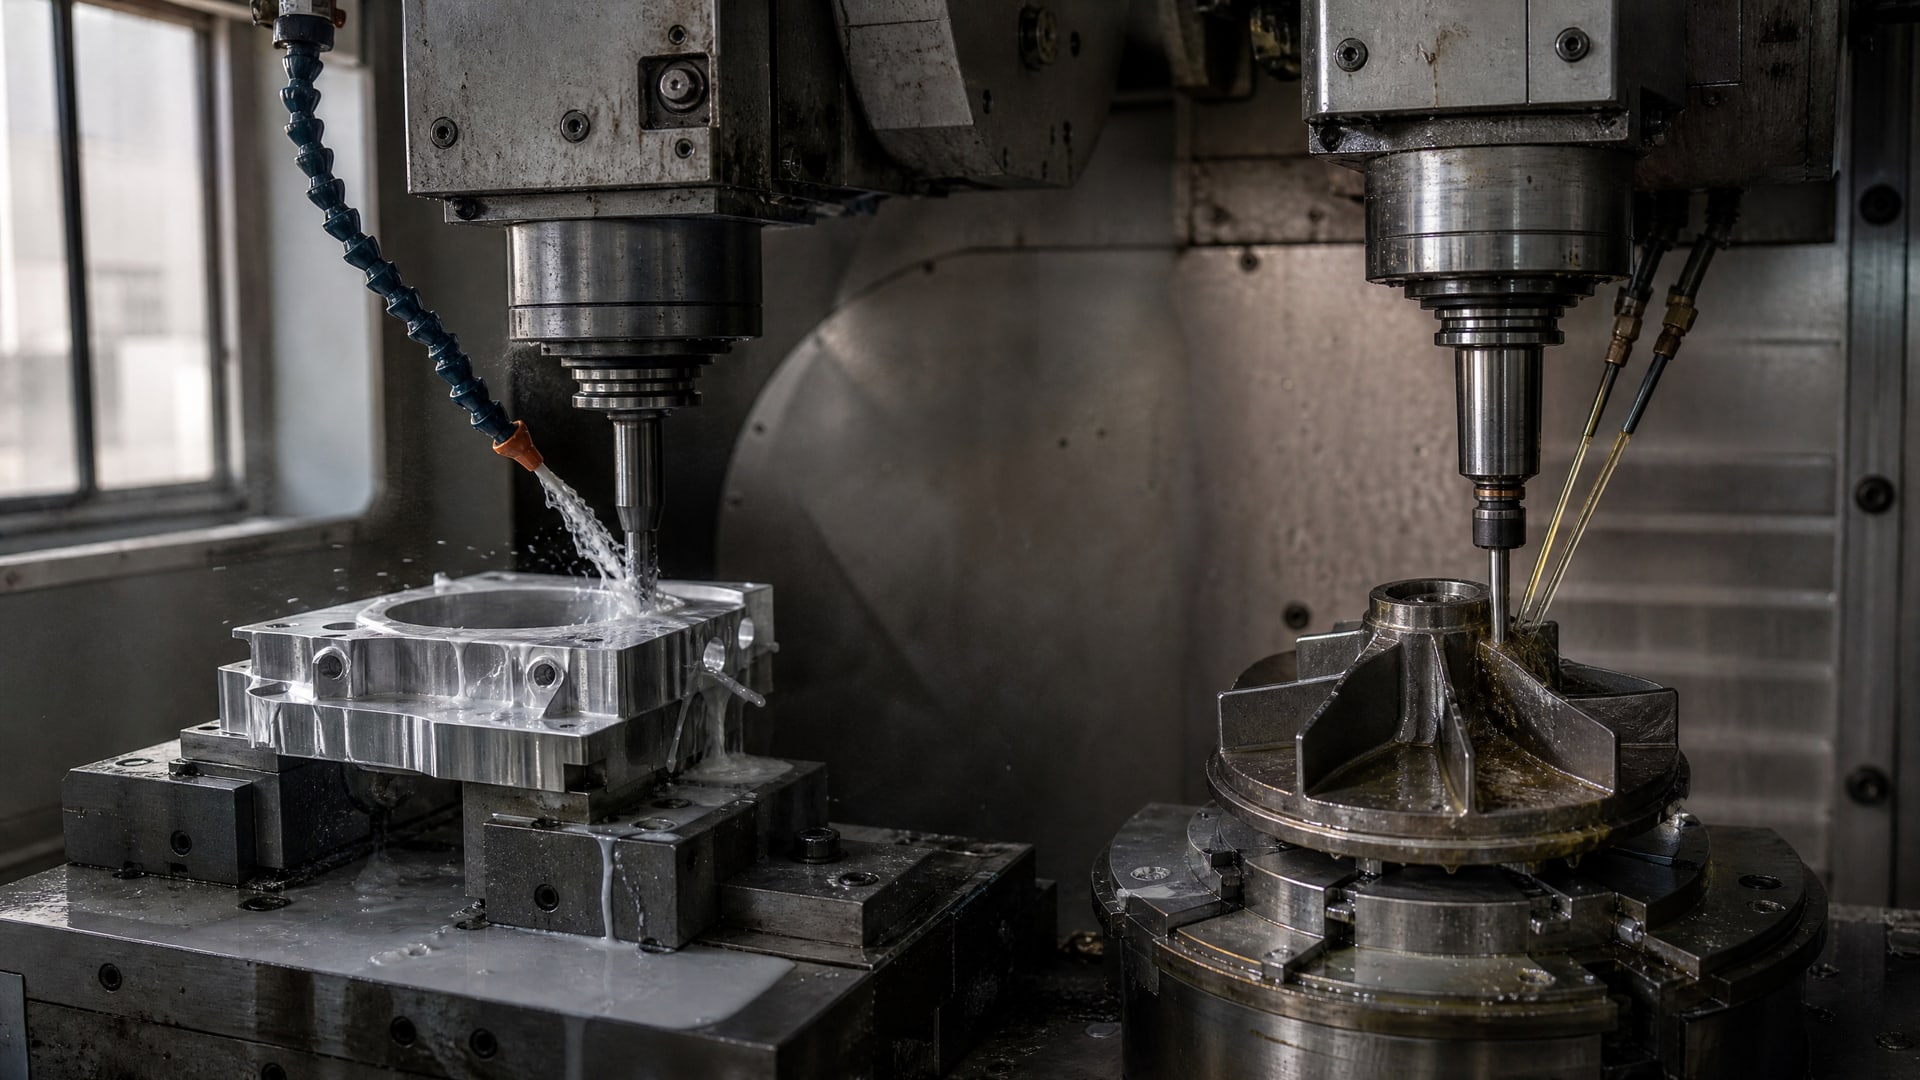
При обработке алюминиевых и титановых сплавов выбор водосмешиваемой смазочно-охлаждающей жидкости определяет качество поверхности, стойкость инструмента и безопасность процесса. Импортные составы долго считались стандартом, но российский рынок предлагает серьезные аналоги, которые не уступают по производительности и часто выигрывают по цене и доступности. Статья помогает инженерам и закупщикам разобраться, какой тип СОЖ выбрать для каждого материала, на какие параметры смотреть при подборе аналога и как избежать ошибок, которые приводят к потемнению алюминия или перегреву титановых деталей.
Основное отличие алюминия и титана в требованиях к СОЖ - в чувствительности к присадкам и режиму подачи. Алюминий требует составов без хлорсодержащих и активных серосодержащих пакетов, титан нуждается в высоконапорной подаче и усиленном охлаждении. Понимание этих различий позволяет уходить от универсальных решений и выбирать действительно подходящую жидкость.
Различия в требованиях к СОЖ для алюминия и титана
Алюминиевые и титановые сплавы обрабатываются одним и тем же оборудованием, но их химическая активность и теплопроводность создают разные условия для смазочно-охлаждающей жидкости.
Алюминий легче корродирует при контакте с некоторыми присадками, титан требует более активного охлаждения из-за высокой генерации тепла в зоне резания.
Для алюминия главная проблема - пятнообразование и потемнение поверхности. Это происходит, когда в СОЖ присутствуют активные серосодержащие компоненты или хлор. Контроль pH в диапазоне 8,0–8,5 предотвращает щелочное разрушение поверхности. Рекомендуемые концентрации лежат в диапазоне 2–6% в зависимости от типа операции: высокоскоростная обработка обходится более низкой концентрацией (2–3%), грубые операции требуют повышения до 6%.
Для титановых сплавов акцент смещается на режим подачи и охлаждение. Титан требует высоконапорной подачи СОЖ, минимум 50–70 бар при фрезеровании и точении в тяжелых режимах. Типичные концентрации -3–8%, при этом критичнее не сама концентрация, а стабильность подачи и наличие антизадирных присадок. Эмульсионные жидкости применяют, но полусинтетические и синтетические водорастворимые СОЖ держат температуру зоны резания лучше.
Химический состав: почему хлор и активная сера недопустимы для алюминия
Активные серосодержащие соединения и хлор в составе СОЖ вступают в реакцию с алюминием и его сплавами, образуя оксиды и сульфиды темного цвета на поверхности детали. Это не просто косметический дефект: такое потемнение снижает коррозионную стойкость и может перейти в точечную коррозию при последующей эксплуатации в условиях высокой влажности или морской среды.
При выборе водосмешиваемой СОЖ для алюминия требуй документов, в которых четко указано отсутствие хлора, формальдегида и вторичных аминов. Для титана такие ограничения мягче, но для высокостойких титановых сплавов также рекомендуется избегать активной серы. Вместо этого используются EP-присадки на основе фосфора и молибдена, которые не дают побочных реакций с цветными металлами.
| Характеристика | Алюминиевые сплавы | Титановые сплавы |
|---|
| Рекомендуемая концентрация | 2–6% | 3–8% |
| Тип СОЖ | Полусинтетическая, синтетическая | Полусинтетическая, синтетическая |
| Контроль pH | 8,0–8,5 | 7,0–8,5 |
| Тест совместимости | DIN 51360/2 (24 ч, без коррозии) | DIN 51360/2 или прямой опыт |
| Давление подачи | 20–40 бар | 50–70 бар (при тяжелых режимах) |
| Запрещено | Активная сера, хлор, формальдегид | Активная сера (для высокостойких сплавов) |
Классификация водосмешиваемых СОЖ и выбор типа
Водосмешиваемые смазочно-охлаждающие жидкости подразделяются на три основные группы: эмульсионные, полусинтетические и синтетические.
Каждый класс имеет свои преимущества и ограничения для обработки цветных металлов.
Эмульсионные СОЖ
Эмульсионные жидкости состоят из минерального масла, диспергированного в воде с помощью эмульгаторов. Они хорошо охлаждают, дешевле полусинтетических и синтетических составов, но склонны к расслоению, требуют частого контроля стабильности и подвержены бактериальному загрязнению. Для алюминия универсальные эмульсии часто приводят к пятнообразованию, если пакет присадок не специально подобран под цветные металлы. Для титана эмульсии работают, но при условии мощной и стабильной подачи.
Полусинтетические СОЖ
Полусинтетические жидкости содержат синтетические компоненты (обычно 30–50%) и минеральное масло. Они стабильнее эмульсий, дольше служат, требуют меньше переработок, и пакет присадок в них лучше управляем. Для алюминия полусинтетические составы - оптимальный выбор: дают чистую поверхность, низкий риск пятнообразования при правильном подборе. Для титана обеспечивают хорошее охлаждение и работают при тяжелых режимах.
Синтетические СОЖ
Синтетические жидкости на основе эфиров или полиалкиленгликолей почти полностью свободны от пятнообразования, лучше держат температурный режим, служат дольше всех, но стоят дороже. Их применяют для чистовой обработки алюминия высокой точности, а также для титана при условии, что производственная система рассчитана на синтетику (некоторые уплотнения и краски несовместимы).
Для подавляющего большинства токарно-фрезерных операций с алюминием и титаном полусинтетические водорастворимые СОЖ находятся в "золотой середине": они обеспечивают достаточную защиту и охлаждение, стабильны в работе, безопасны для цветных металлов и имеют разумную стоимость владения.
Рекомендованные концентрации и режимы применения
Правильная концентрация водосмешиваемой СОЖ - не просто вопрос экономии, но необходимое условие для достижения нужного качества обработки.
Слишком низкая концентрация снижает смазочные свойства и не обеспечивает охлаждение, слишком высокая загрязняет систему остатками и может привести к налипанию стружки.
Для алюминиевых сплавов при высокоскоростной финишной обработке используют концентрацию 2–3%. Это минимизирует налипание мягкого алюминия на инструмент, обеспечивает хорошее омывание зоны резания и снижает вероятность пятнообразования за счет того, что присадок в системе меньше. При грубых операциях и работе на универсальных станках концентрацию повышают до 4–6%, в особых случаях тяжелой резки - до 6–10%.
Для титановых сплавов минимальная рабочая концентрация начинается с 3%, поскольку титан требует более сильного охлаждающего действия. При точении и фрезеровании с умеренными нагрузками работают в диапазоне 3–5%, при тяжелых режимах поднимают до 6–8%. Параллельно с концентрацией обязательно контролируют давление подачи: при фрезеровании титана минимум 50 бар, при точении в жестких условиях -70 бар и выше.
Контроль концентрации на производстве
Контроль концентрации водосмешиваемой СОЖ ведется посредством рефрактометра. Показатель преломления прямо связан с содержанием концентрата в воде. Проверку делают еженедельно или по графику, установленному производителем жидкости. При обнаружении отклонения от нормы (обычно допуск ±0,5% от заданного значения) систему доводят путем добавления концентрата или воды.
Для алюминиевых и титановых сплавов рекомендуется также контролировать pH еженедельно (для алюминия особенно важно держать его в диапазоне 8,0–8,5). Если pH смещается в кислую сторону, это признак окисления пакета присадок и необходимости частичной смены жидкости. Для титана контроль pH менее критичен, но желателен.
Подбор аналогов импортных СОЖ: на какие параметры смотреть
Когда встает вопрос о замене импортной водосмешиваемой СОЖ на отечественный аналог, технический специалист должен сравнивать не названия, а технические характеристики и совместимость с обрабатываемым материалом.
Прямой аналог по химическому составу найти редко, но найти СОЖ с эквивалентными рабочими свойствами вполне возможно.
Ключевые параметры при сравнении
Первое, на что смотреть, - класс консистенции (эмульсионная, полусинтетическая, синтетическая) и назначение по материалу. Если импортный состав указывает совместимость с алюминием, ищи отечественный с такой же пометкой. Второе - рабочая концентрация. Если исходная жидкость работает при 3%, а новая при 5%, это не просто разница в цене за литр, но и влияние на производительность и чистоту поверхности.
Третий параметр - наличие тестов совместимости. Попроси у поставщика справку или выписку из технического паспорта, что жидкость прошла тест DIN 51360/2 (для алюминия обязателен). Это гарантирует, что после 24 часов контакта образец алюминиевого сплава не покроется коррозией или пятнами.
Четвертый параметр - пакет присадок. В документации должно быть четко указано: отсутствие хлора, активной серы, формальдегида (для алюминия). Для титана требуется подтверждение наличия EP-присадок и антизадирного действия.
Пятый параметр - стабильность при хранении и работе. Хорошая полусинтетическая СОЖ должна служить 12–18 месяцев при правильном уходе, эмульсионная - немного меньше. Если в паспорте указан срок менее 6 месяцев или вообще не указан, это признак низкого качества.
Практический алгоритм подбора
Возьми техпаспорт (TDS) импортной жидкости, найди там данные о типе, концентрации, целевых материалах, pH, допусках (если есть - ISO, DIN, производителей оборудования). Затем для каждого найденного отечественного варианта сверь эти же параметры. Не требуй полного совпадения "последней запятой" - достаточно эквивалентности по основным характеристикам.
Если исходная жидкость универсальна, а найденная отечественная специализирована под алюминий - это плюс, не минус. Специализированные составы часто дают лучше результаты на конкретном материале. Если исходная работала при давлении 30 бар, а новая требует 40 бар - проверь, способна ли твоя система подать такое давление. Если да - вперед, если нет - продолжай поиск.
Тестирование на участке
Лучший способ убедиться в качестве аналога - короткий практический тест. Залей новую СОЖ в один из станков на 2–3 смены, обработай пробные детали из того же материала, что в серии. Проверь качество поверхности, время жизни инструмента, отсутствие пятен и коррозии на деталях. Если все хорошо - можно переводить на новую жидкость в полном объеме. Если есть проблемы - сразу вернись к старой и запроси у поставщика модификацию состава.
Для алюминиевых сплавов при обработке требующих чистоты чистовой поверхности использование полусинтетической водорастворимой СОЖ, специально разработанной для цветных металлов, часто позволяет избежать потемнения и коррозии, которые случаются с универсальными эмульсионными жидкостями. Такой подход сокращает предварительную промывку деталей и уменьшает вероятность брака по внешнему виду.
Импортозамещение: доступные российские альтернативы
Российский рынок смазочно-охлаждающих жидкостей пополнился серьезными игроками, которые предлагают полносинтетические и полусинтетические водорастворимые СОЖ для цветных металлов.
Они производятся по современным технологиям, соответствуют требованиям отраслевых стандартов и прошли тестирование совместимости с алюминием и титаном.
Импортозамещение в этой категории не означает покупку более дешевой альтернативы любой ценой. Это означает выбор состава с эквивалентными характеристиками, который доступен без долгих сроков поставки, требует меньше валюты, поддерживается технически внутри страны и часто производится на оборудовании, которое уже установлено у российских заводов.
При выборе отечественного аналога убедись, что производитель предоставляет полный пакет документов: технический паспорт с указанием совместимости с алюминием и титаном, протоколы тестов (DIN 51360/2 или аналогичные), данные о pH, вязкости, типе пакета присадок. Качественные российские производители такие документы предоставляют без задержек.
Второй момент - логистика и поддержка. Российские поставщики обычно держат запас на складах и не требуют ждать 4–6 недель доставки из Европы. Техническая поддержка осуществляется на русском языке и в рабочее время.
Третий момент - совместимость с текущим оборудованием. Отечественные полусинтетические СОЖ совместимы с большинством централизованных систем смазки и стандартным оборудованием, которое работает на европейских жидкостях. Проверь только, нет ли у тебя экзотических уплотнений или фильтровальных материалов, которые несовместимы с полусинтетикой.
Типичные ошибки при выборе СОЖ для алюминия и титана
Первая ошибка - использование универсальной эмульсионной СОЖ для алюминия без предварительной проверки на совместимость.
Результат: потемнение деталей через несколько смен работы, потребность в дополнительной промывке и риск брака по внешнему виду.
Вторая ошибка - игнорирование давления подачи при работе с титаном. Если подавать титановой детали СОЖ при давлении 20 бар вместо необходимых 50–70, охлаждение будет неэффективным, инструмент будет перегреваться и ломаться чаще обычного.
Третья ошибка - экономия на концентрации. Попытка растянуть литр концентрата, разбавив его больше нормы, приводит к снижению смазочных свойств и неконтролируемому пятнообразованию на алюминии.
Четвертая ошибка - игнорирование сроков замены и контроля pH. Отработанная СОЖ, у которой пакет присадок выработан, дает худшие результаты, чем свежая жидкость, даже если объемно ее еще много.
Пятая ошибка - замена жидкости без промывки системы. Если старая эмульсия шла эмульсионная, а новая полусинтетическая, остатки старой могут помутнить новую или снизить ее эффективность.
Часто задаваемые вопросы
Можно ли использовать одну СОЖ для обработки алюминия и титана на одном станке?
Технически это возможно, если выбрать полусинтетическую водорастворимую СОЖ, которая совместима с обоими материалами. Однако оптимальные концентрации и режимы подачи отличаются: для алюминия подойдет 2–3%, для титана нужна 3–8%. Если на станке частая смена материала, придется менять также концентрацию и давление подачи, что усложняет регулировку. Проще держать две системы или выбрать компромиссную концентрацию (4–5%), которая работает хуже, чем специализированная, но лучше, чем неподходящая.
Какой тест проверить перед покупкой СОЖ для алюминия?
Главный тест - DIN 51360/2 (или его ISO-эквивалент). В нем образец алюминиевого сплава погружается в жидкость на 24 часа, и потом проверяется наличие коррозии и пятен. Если в техпаспорте жидкости указано, что она прошла этот тест, это подтверждает совместимость. Также попроси у поставщика показатель pH (должен быть 8,0–8,5) и данные об отсутствии хлора и активной серы.
Сколько времени может работать одна порция водосмешиваемой СОЖ?
При правильном уходе полусинтетическая СОЖ служит 12–18 месяцев, эмульсионная -8–12 месяцев, синтетическая - до 24 месяцев. Сроки зависят от интенсивности работы, температуры, наличия загрязнений и регулярности контроля pH. Если система сильно загрязнена стружкой или водой, сроки сокращаются. Лучше менять жидкость раньше установленного срока, чем рисковать качеством обработки.
Что значит обозначение "полусинтетическая"?
Полусинтетическая СОЖ - это смесь синтетических компонентов (примерно 30–50%) и минерального масла. Такая комбинация дает лучше стабильность и долговечность, чем чистая эмульсия, но дешевле, чем полностью синтетическая жидкость. Для большинства токарно-фрезерных операций полусинтетика - оптимальный выбор.
Может ли СОЖ для стали использоваться для алюминия?
Нет, это частая ошибка. СОЖ для стали часто содержит активные серо- и хлорсодержащие присадки, которые на алюминии дают пятнообразование и коррозию. Для алюминия нужна специализированная жидкость или явно универсальная, протестированная на совместимость с цветными металлами. Всегда проверяй техпаспорт перед использованием.
Заключение
Выбор водосмешиваемой смазочно-охлаждающей жидкости для обработки алюминиевых и титановых сплавов требует понимания различий между материалами и ясного знания параметров, на которые нужно смотреть при подборе аналога. Алюминий чувствителен к химическому составу присадок и требует контроля pH; титан нуждается в высоконапорной подаче и усиленном охлаждении. Полусинтетические водорастворимые СОЖ обеспечивают лучший баланс между производительностью, стабильностью и стоимостью владения для обеих групп материалов.
Российский рынок предлагает полноценные альтернативы импортным жидкостям, которые прошли тестирование совместимости, имеют полную документацию и поддержку, а также доступны без долгих сроков поставки. При переходе на отечественный аналог проверь эквивалентность по типу (полусинтетическая/синтетическая), целевому материалу, концентрации, наличию тестов совместимости и составу присадок. Проведи короткий практический тест на участке перед полным внедрением. Этот подход минимизирует риск брака и обеспечит стабильную работу оборудования.