Узел трения вал-сальник на пищевом производстве работает в условиях, где традиционные пластичные смазки часто вымываются при мойке, налипают частицы загрязнения, а критична стабильность и минимизация риска попадания смазочного материала в продукт. Антифрикционное твердосмазочное покрытие — это суспензия твердых смазочных веществ в растворителе и связующем, которая образует на поверхности тонкую сухую пленку толщиной 15–25 мкм. После нанесения покрытие снижает коэффициент трения, предотвращает задиры и сваривание, при этом не требует повторной смазки после разборки-сборки и не создаёт налипаний абразива — всё это делает технику актуальной именно для пищевого сегмента.
В этой статье рассмотрим, как выбрать подходящее твердосмазочное покрытие для конкретного типа трения, какие параметры имеют значение, и на какие документы ориентироваться при проверке пищевого допуска.
Принцип действия антифрикционного твердосмазочного покрытия
Твердосмазочное покрытие работает за счёт переноса твёрдых частиц смазочного вещества на ответную поверхность.
При трении вала в сальнике частицы покрытия переходят на поверхность и образуют вторичную сухую смазочную пленку, которая снижает контактное давление и коэффициент трения. Благодаря этому механизму покрытие способно обеспечивать стабильный коэффициент трения в течение длительного времени.
Ключевое отличие от пластичных смазок заключается в том, что твёрдая пленка не вымывается водой, не налипает загрязнение и не требует переподсмазывания после разборки узла. Это особенно важно для пищевого оборудования, где каждый цикл мойки может удалить обычную смазку из зазора, а повторное внесение смазочного материала связано с риском его попадания в продукт или загрязнения узла инородными частицами.
После нанесения суспензия высыхает и полимеризуется при комнатной температуре (+20 °C), образуя на поверхности вала и/или сальника покрытие толщиной в пределах нормативных 15–25 мкм. Этот диапазон выбран неслучайно: слой достаточен для образования эффективной смазочной пленки, но не настолько толст, чтобы повлиять на геометрию узла.
Узел вал-сальник: специфика выбора покрытия
Сальник — это уплотнение, работающее за счёт плотного контакта упругого элемента (обычно резины) с поверхностью вала.
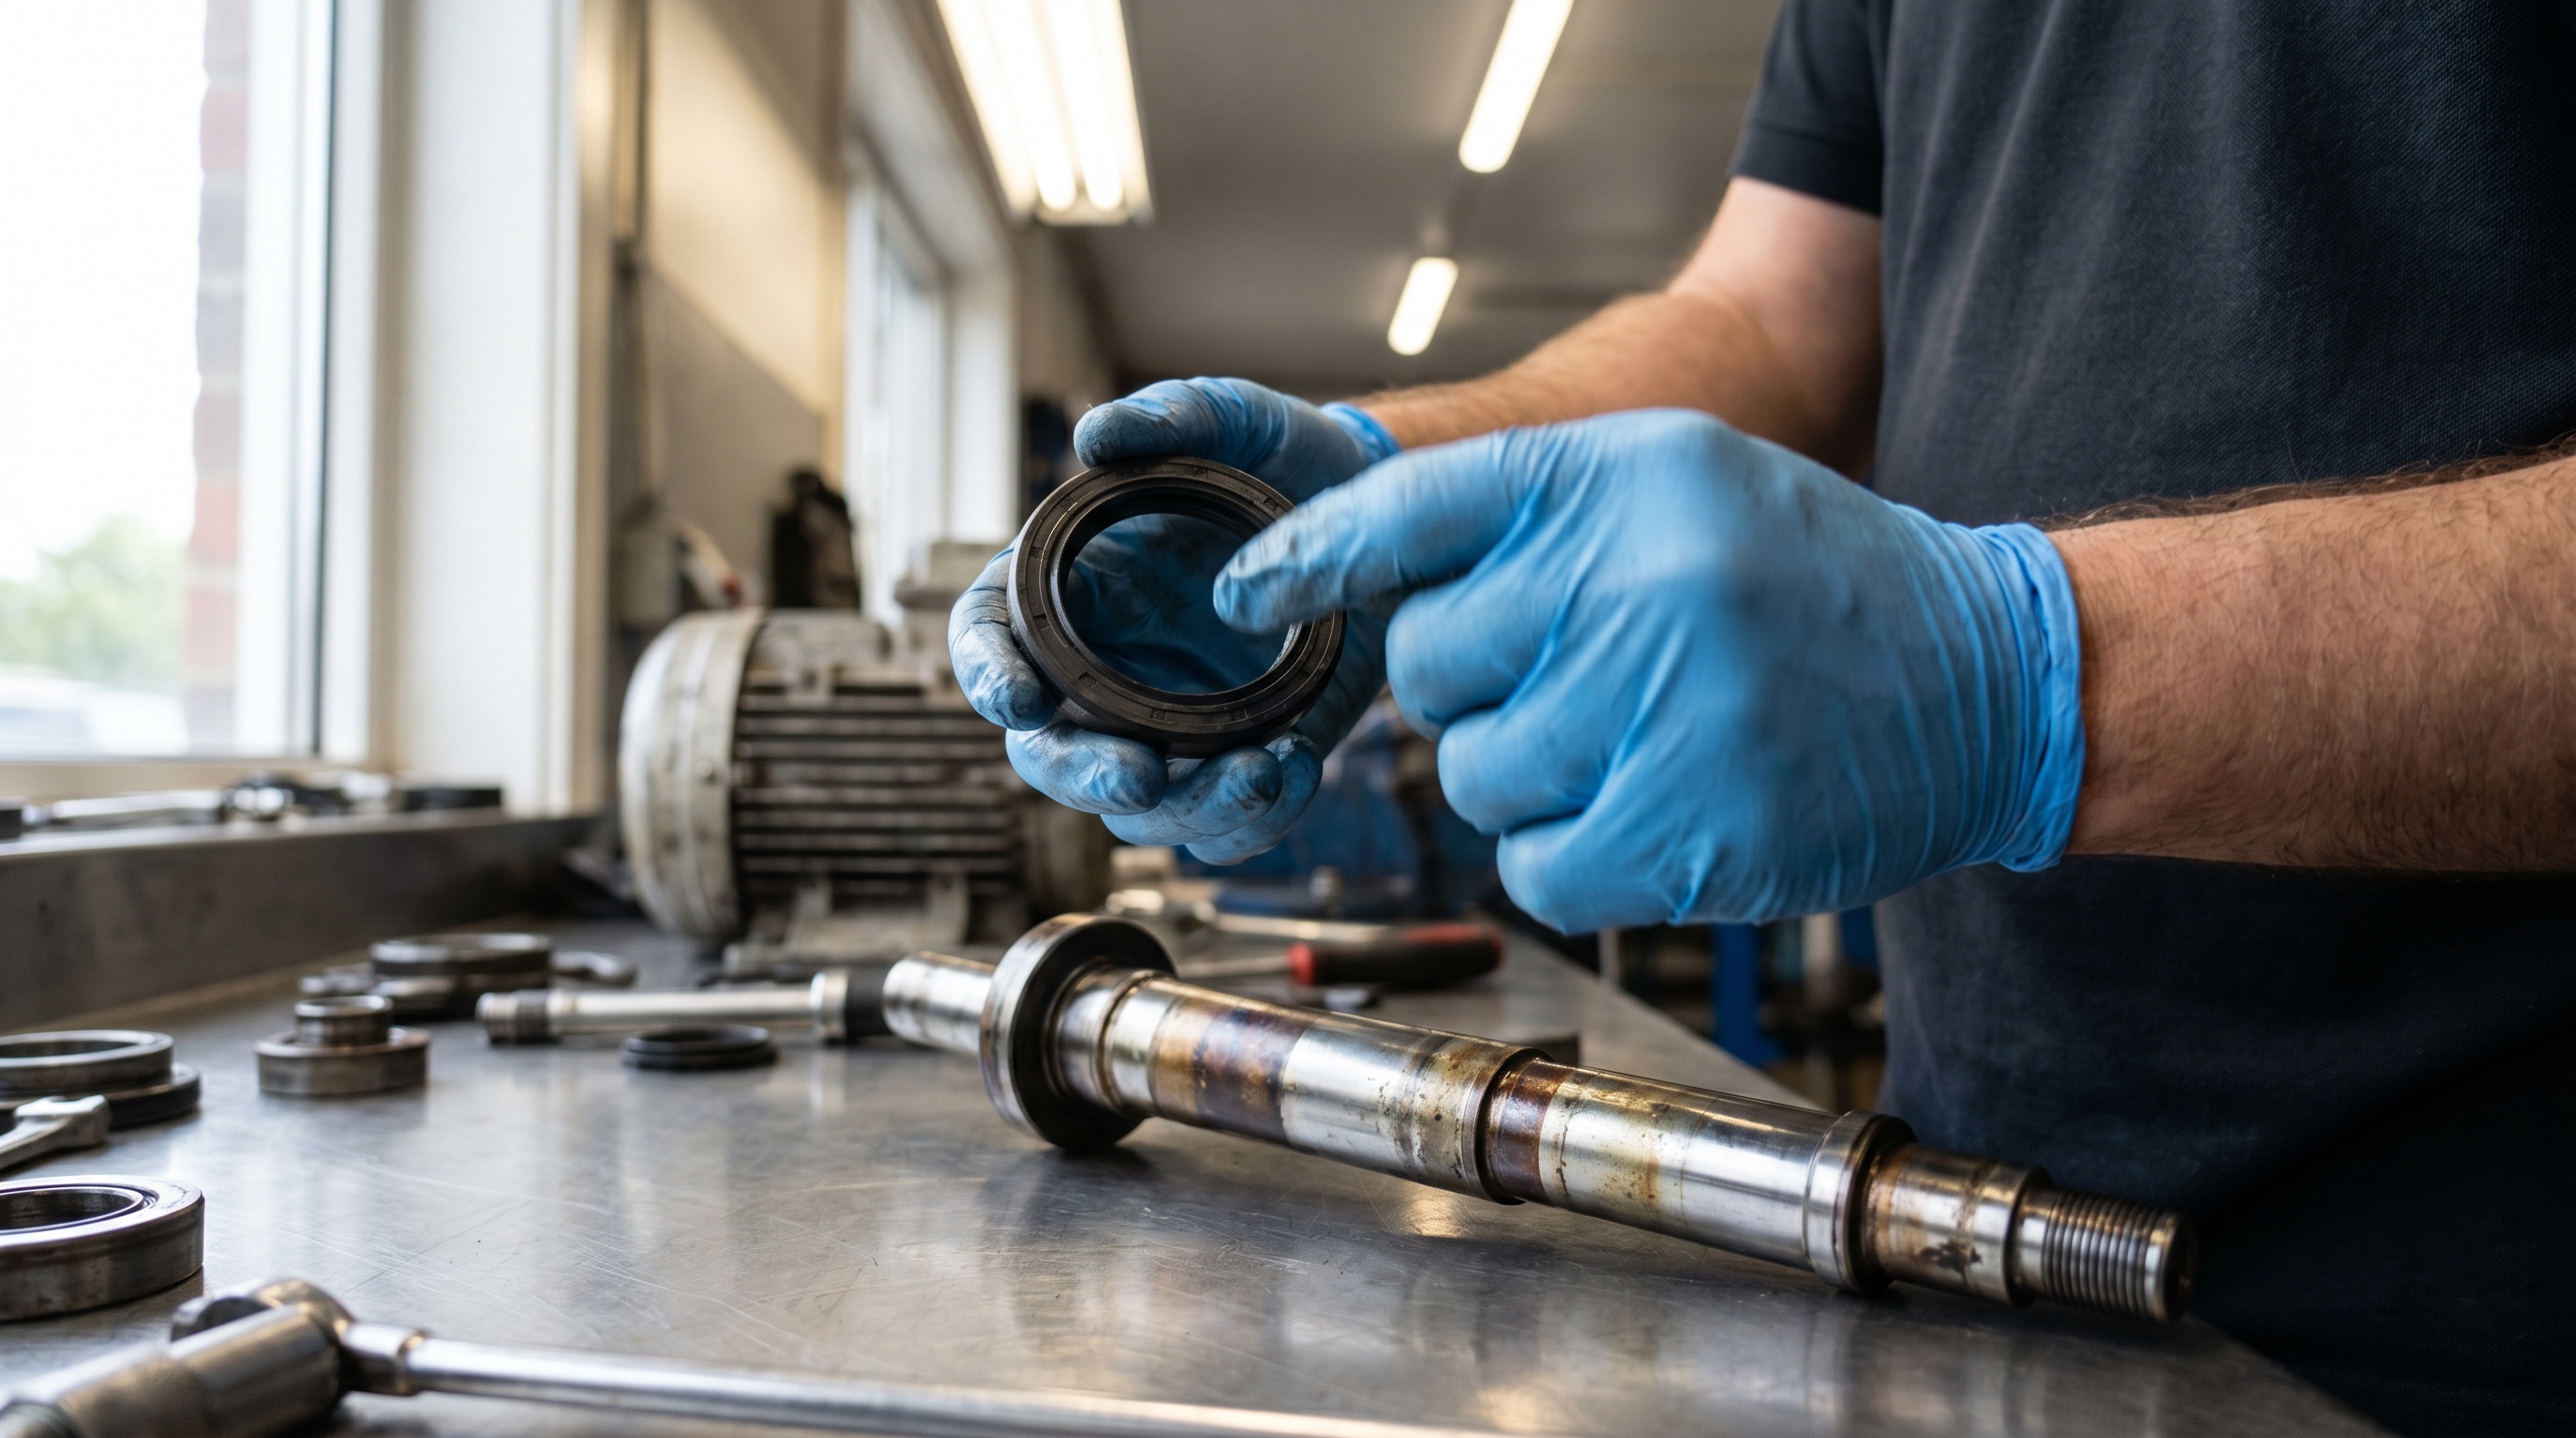
Для корректной работы сальника критичны три параметра: диаметр вала, допуск на посадку и минимальное контактное давление. Любое утолщение поверхности вала меняет эти параметры.
При выборе твердосмазочного покрытия для узла вал-сальник необходимо:
Контролировать толщину. Максимально допустимая толщина 25 мкм — это предел, при котором покрытие не влияет на посадку сальника в корпус и не нарушает режим контактного давления.
Применять покрытие на вал, а не на корпус сальника. Поверхность вала легче подготовить и отшлифовать перед нанесением, что обеспечивает более надёжное сцепление покрытия.
Проверять совместимость с материалом уплотнения. Некоторые твёрдые смазочные вещества могут негативно влиять на эластомеры. Паспорт безопасности материала (TDS) содержит информацию о совместимости.
Отказаться от избыточной гидрофобности. В узле вал-сальник нужна хорошая смачиваемость поверхности, иначе покрытие отслоится при первой мойке.
Источники отраслевых обзоров подчёркивают, что твёрдосмазочные покрытия позволяют отказаться от пластичных смазок в отдельных узлах именно благодаря отсутствию налипания и вымывания. Для сальника это означает, что узел может работать без повторной смазки в течение 12–24 месяцев (в зависимости от режима), что экономит затраты на техническое обслуживание.
Типы твердосмазочных покрытий: на основе молибдена, графита и ПТФЭ
В промышленности применяются три основных класса твёрдых смазочных веществ, каждый с собственным температурным диапазоном и областью применения.
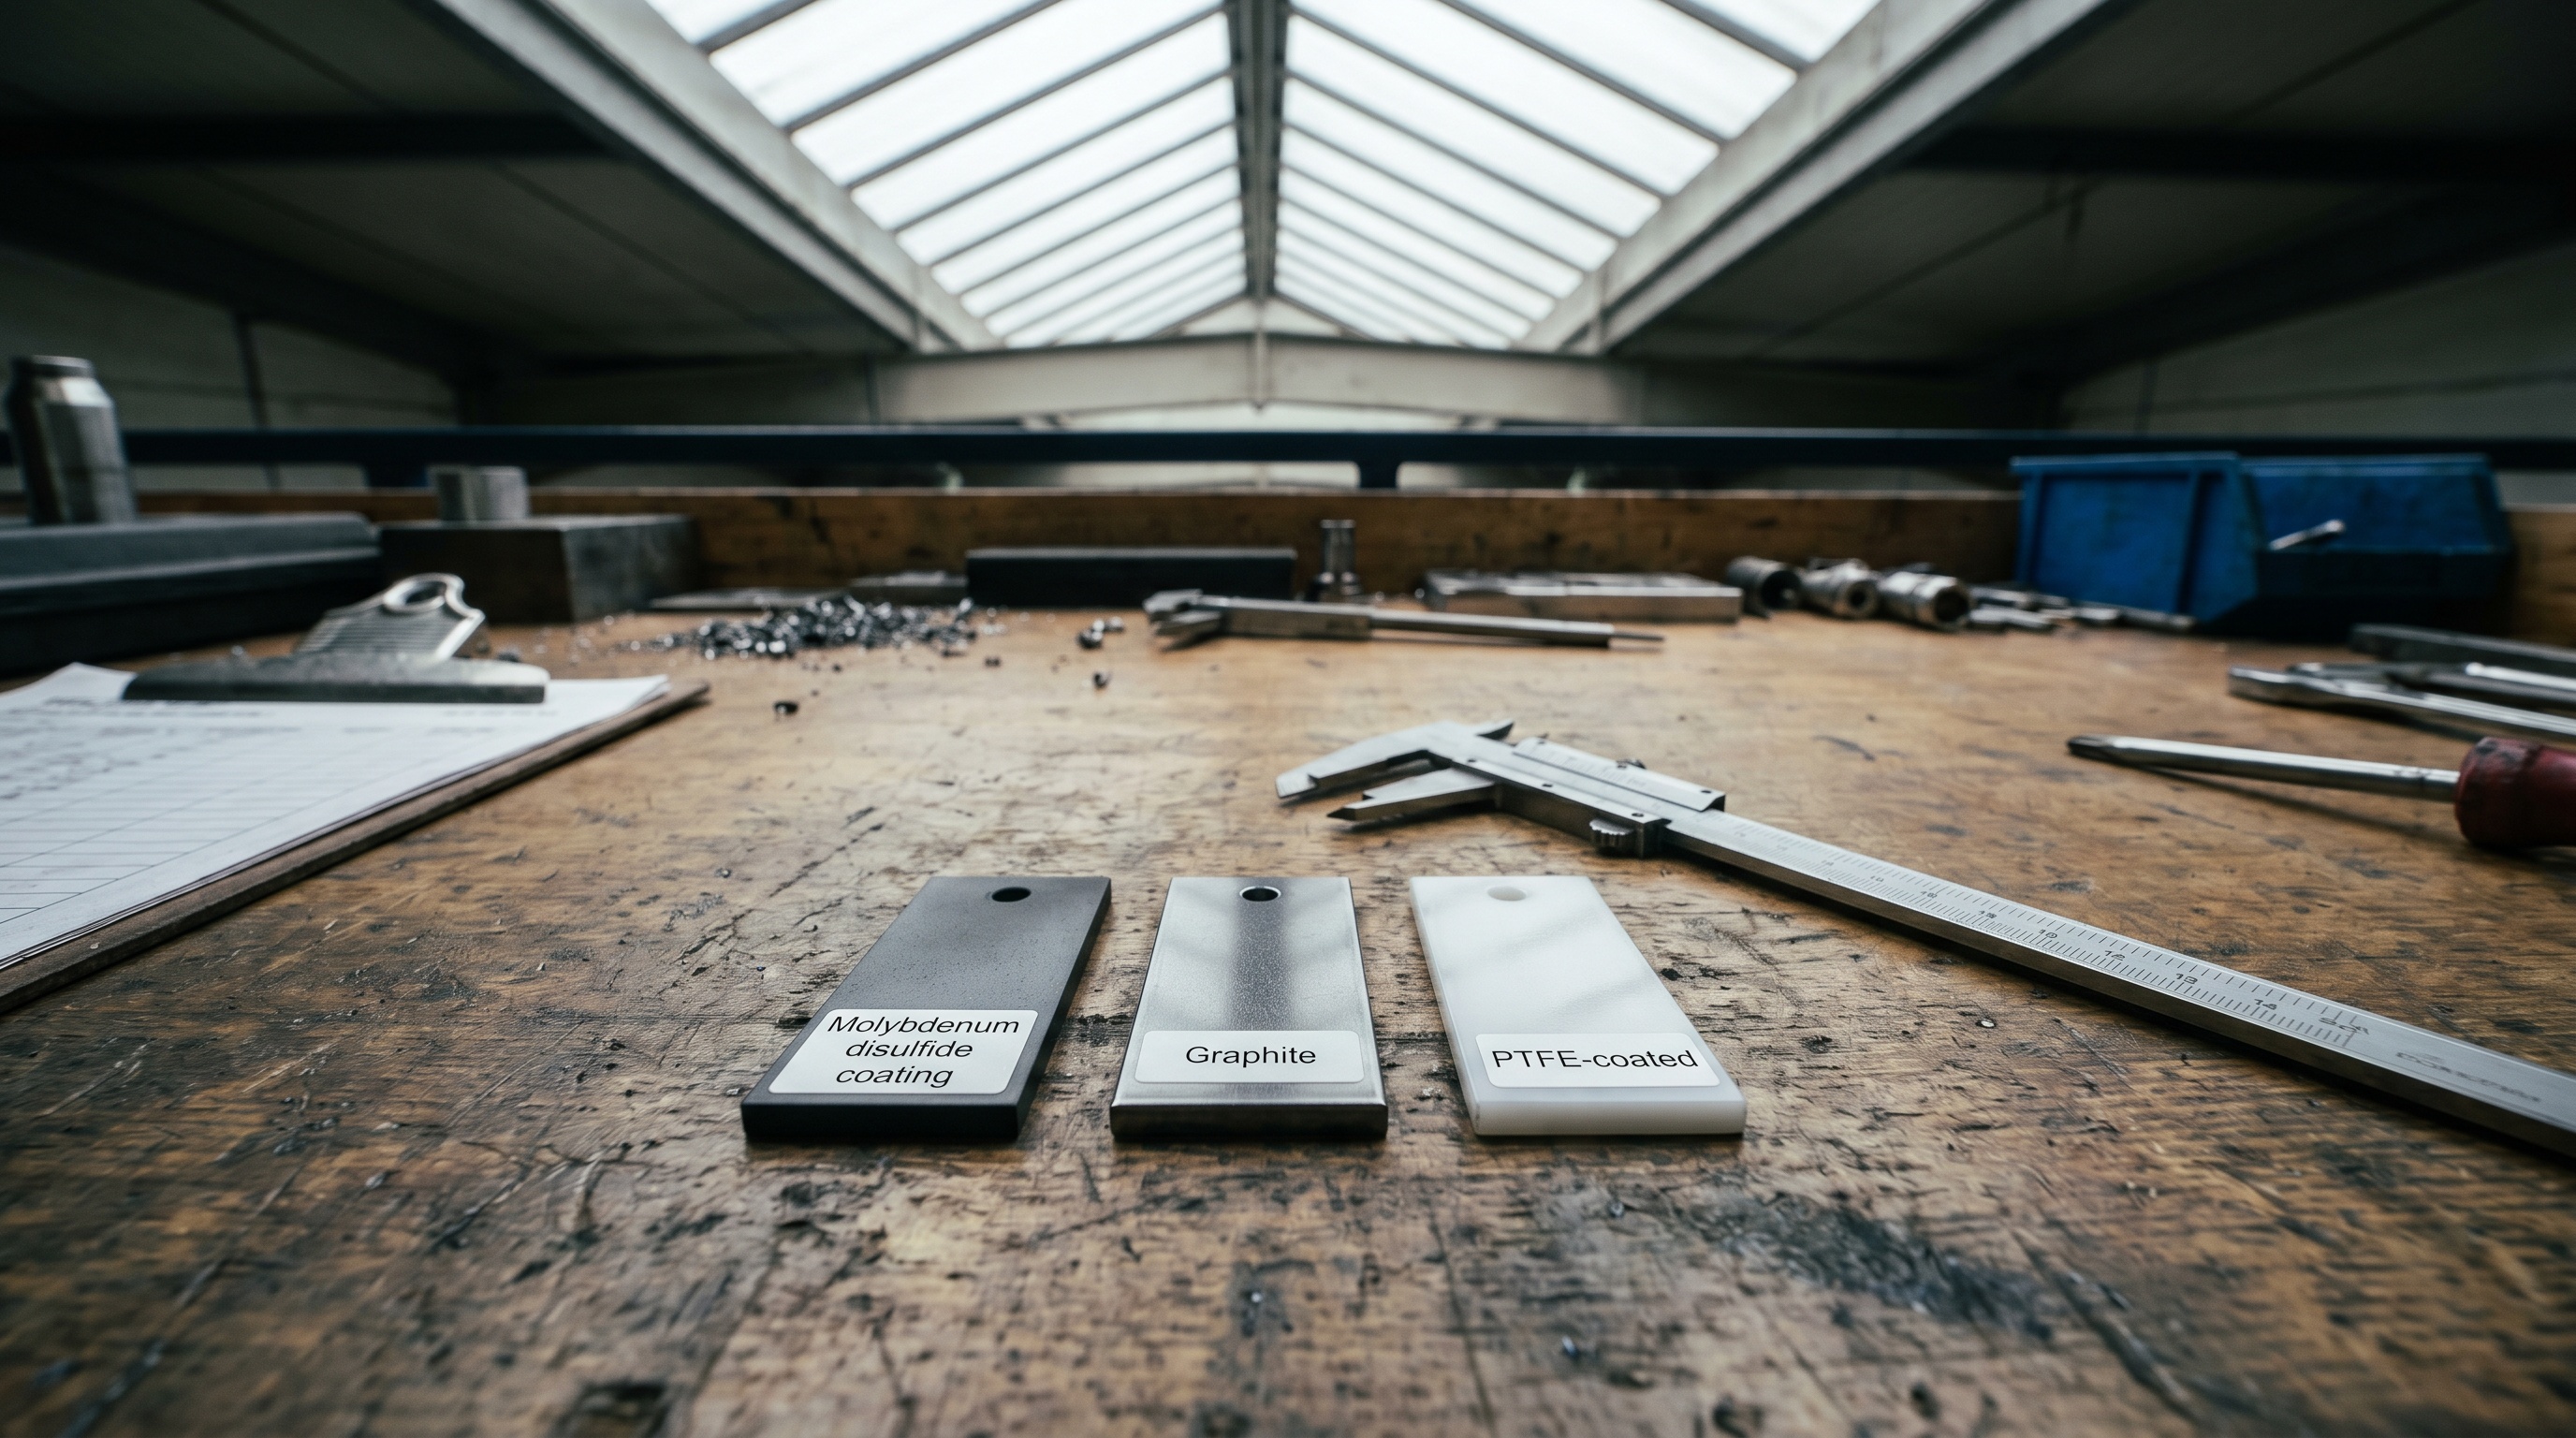
Молибденовые покрытия (дисульфид молибдена)
Молибденовое покрытие на основе дисульфида молибдена (MoS₂) — это наиболее универсальный выбор для пищевого производства. Такие покрытия обеспечивают низкий коэффициент трения как при холодном старте, так и при нагреве узла. Температурный диапазон молибденовых систем охватывает типичные условия пищевого оборудования: от –30 до +200 °C, чего достаточно для большинства узлов общего назначения.
Популярные поиски в Яндексе показывают, что мастера и инженеры интересуются именно молибденовыми покрытиями на основе дисульфида молибдена, так как они хорошо балансируют универсальность применения и надёжность в пищевом сегменте. Для решения проблемы износа вала и сальника, вызванного фреттингом и холодным пуском, можно рассмотреть специализированные составы с пищевым допуском NSF H1.
Графитовые покрытия
Графитовые твёрдосмазочные покрытия применяют в экстремальных условиях: высокие температуры до +650 °C, вакуум, агрессивные среды. На пищевом производстве они используются редко, так как почти все узлы находятся в температурном диапазоне, который успешно перекрывают молибденовые системы. Однако если узел находится рядом с источником тепла (пароводяная рубашка, обогрев) и температура опускается до +100 °C и выше, графитовое покрытие может быть оправдано.
ПТФЭ-покрытия
Тефлоновые (ПТФЭ) покрытия обладают низким коэффициентом трения и хорошей инертностью. Типовая упаковка ПТФЭ-покрытия — это флакон 520 мл, что позволяет обрабатывать несколько узлов на машине без расходования избыточного материала. Срок хранения ПТФЭ-систем составляет 18 месяцев от даты производства при правильном хранении.
ПТФЭ-покрытия часто выбирают для узлов, где важна высокая инертность к пище (жиры, масла, молочные продукты) и где требуется снижение трения при работе с эластомерами (сальники, прокладки).
Пищевой допуск в выборе антифрикционного покрытия
Пищевой допуск — это обязательное требование при выборе смазочного материала для оборудования, контактирующего с продукцией или работающего в цехе с повышенными требованиями к санитарии.
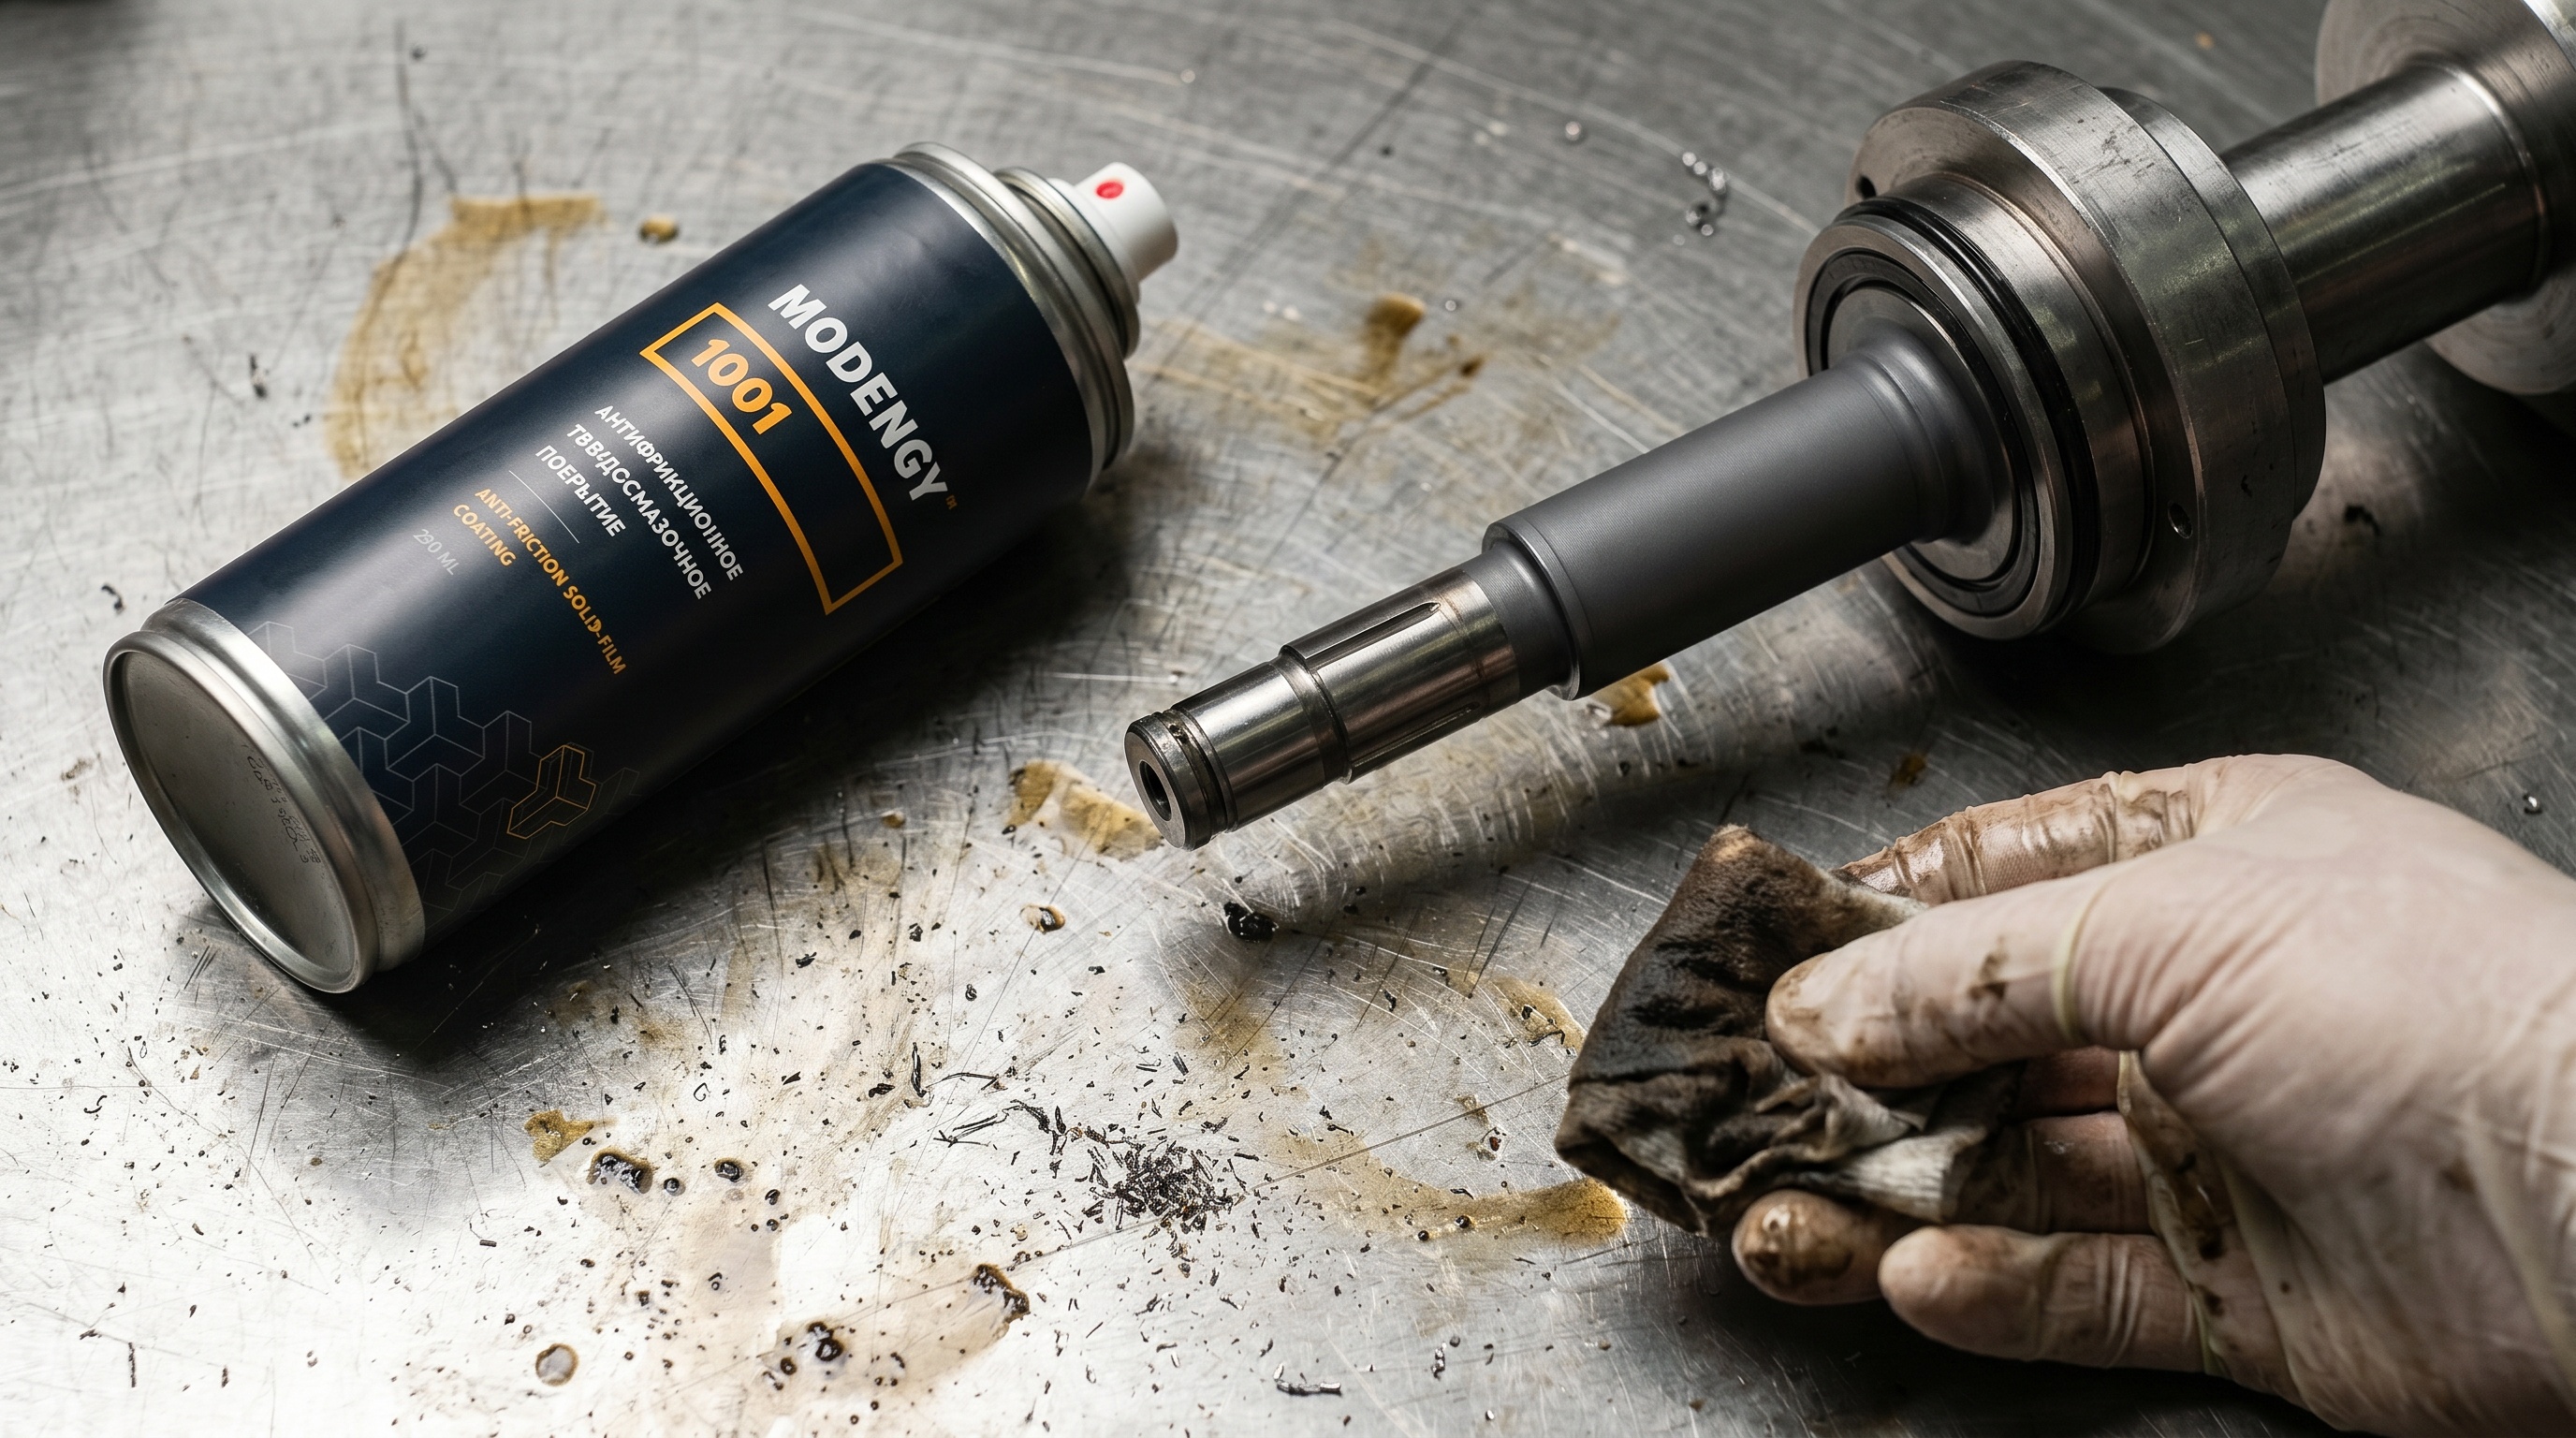
В большинстве случаев такой допуск обозначается аббревиатурой NSF H1 (Food Grade, incidental contact) или эквивалентом в других стандартах.
Допуск означает, что материал:
- содержит компоненты, признанные безопасными для непреднамеренного контакта с пищевым продуктом;
- прошел токсикологическую оценку;
- не содержит канцерогенных, мутагенных или репродуктивно-токсичных веществ (CMR).
Решающий момент: название продукта (например, "MODENGY 1001") само по себе не гарантирует пищевой допуск. Необходимо проверить:
TDS (Technical Data Sheet) / паспорт безопасности — указание на NSF H1 или эквивалент;
Декларацию соответствия или свидетельство о пищевом допуске от производителя;
Информацию о составе в части отсутствия CMR-веществ.
На пищевом производстве закупка выполняется только на основании документов, подтверждающих допуск. Если в паспорте нет ясного упоминания NSF H1 или аналога, материал подлежит переквалификации или не применяется в пищевом цехе.
Параметры выбора и сравнение основных классов
Приведём сравнительную таблицу, чтобы технический специалист мог быстро определить подходящий класс материала для конкретного узла.
| Параметр | Молибденовое (MoS₂) | Графитовое | ПТФЭ | Пластичная смазка (литиевая) |
|---|
| Диапазон температур | –30 до +200 °C | –100 до +650 °C | –40 до +260 °C | –30 до +120 °C |
| Коэффициент трения | 0,05–0,10 | 0,08–0,15 | 0,04–0,08 | 0,12–0,20 |
| Толщина слоя | 15–25 мкм | 15–25 мкм | 15–25 мкм | 0,5–2 мм (местно) |
| Налипание абразива | Нет | Нет | Нет | Часто |
| Стойкость к мойке | Высокая | Высокая | Высокая | Низкая |
| Пищевой допуск NSF H1 | Возможен | Редко | Возможен | Возможен* |
| Применение в узле вал-сальник | Рекомендуется | Редко | Возможно | При необходимости дополнит. смазки |
*примечание: пищевой допуск должен быть подтвержден документами производителя.
Видно, что для типичного узла вал-сальник на пищевом производстве молибденовое покрытие предлагает оптимальное соотношение универсальности, надёжности и совместимости с пищевыми требованиями.
Правила нанесения и гарантия качества
Эффективность твёрдосмазочного покрытия целиком зависит от правильного технологического процесса.
Типичная последовательность:
1. Подготовка поверхности. Вал должен быть обезжирен и отшлифован до шероховатости Ra 0,4–1,6 мкм. Ржавчину и окисел снимают абразивной обработкой или химическим способом. Данный этап критичен: без хорошей адгезии покрытие отслоится при первом же испытании.
2. Нанесение. Материал наносят кистью, аэрозолем (если упаковка 520 мл в спрей) или распылением. При использовании спрей-баллона (упаковка 520 мл, типичная для ПТФЭ-систем) баллон встряхивают не менее 1–2 минут для гомогенизации суспензии.
3. Отверждение. Материал полимеризуется при температуре +20 °C. Полная готовность к нагрузкам — через 24 часа. Спешить нельзя; преждевременная сборка узла приведёт к осыпанию покрытия.
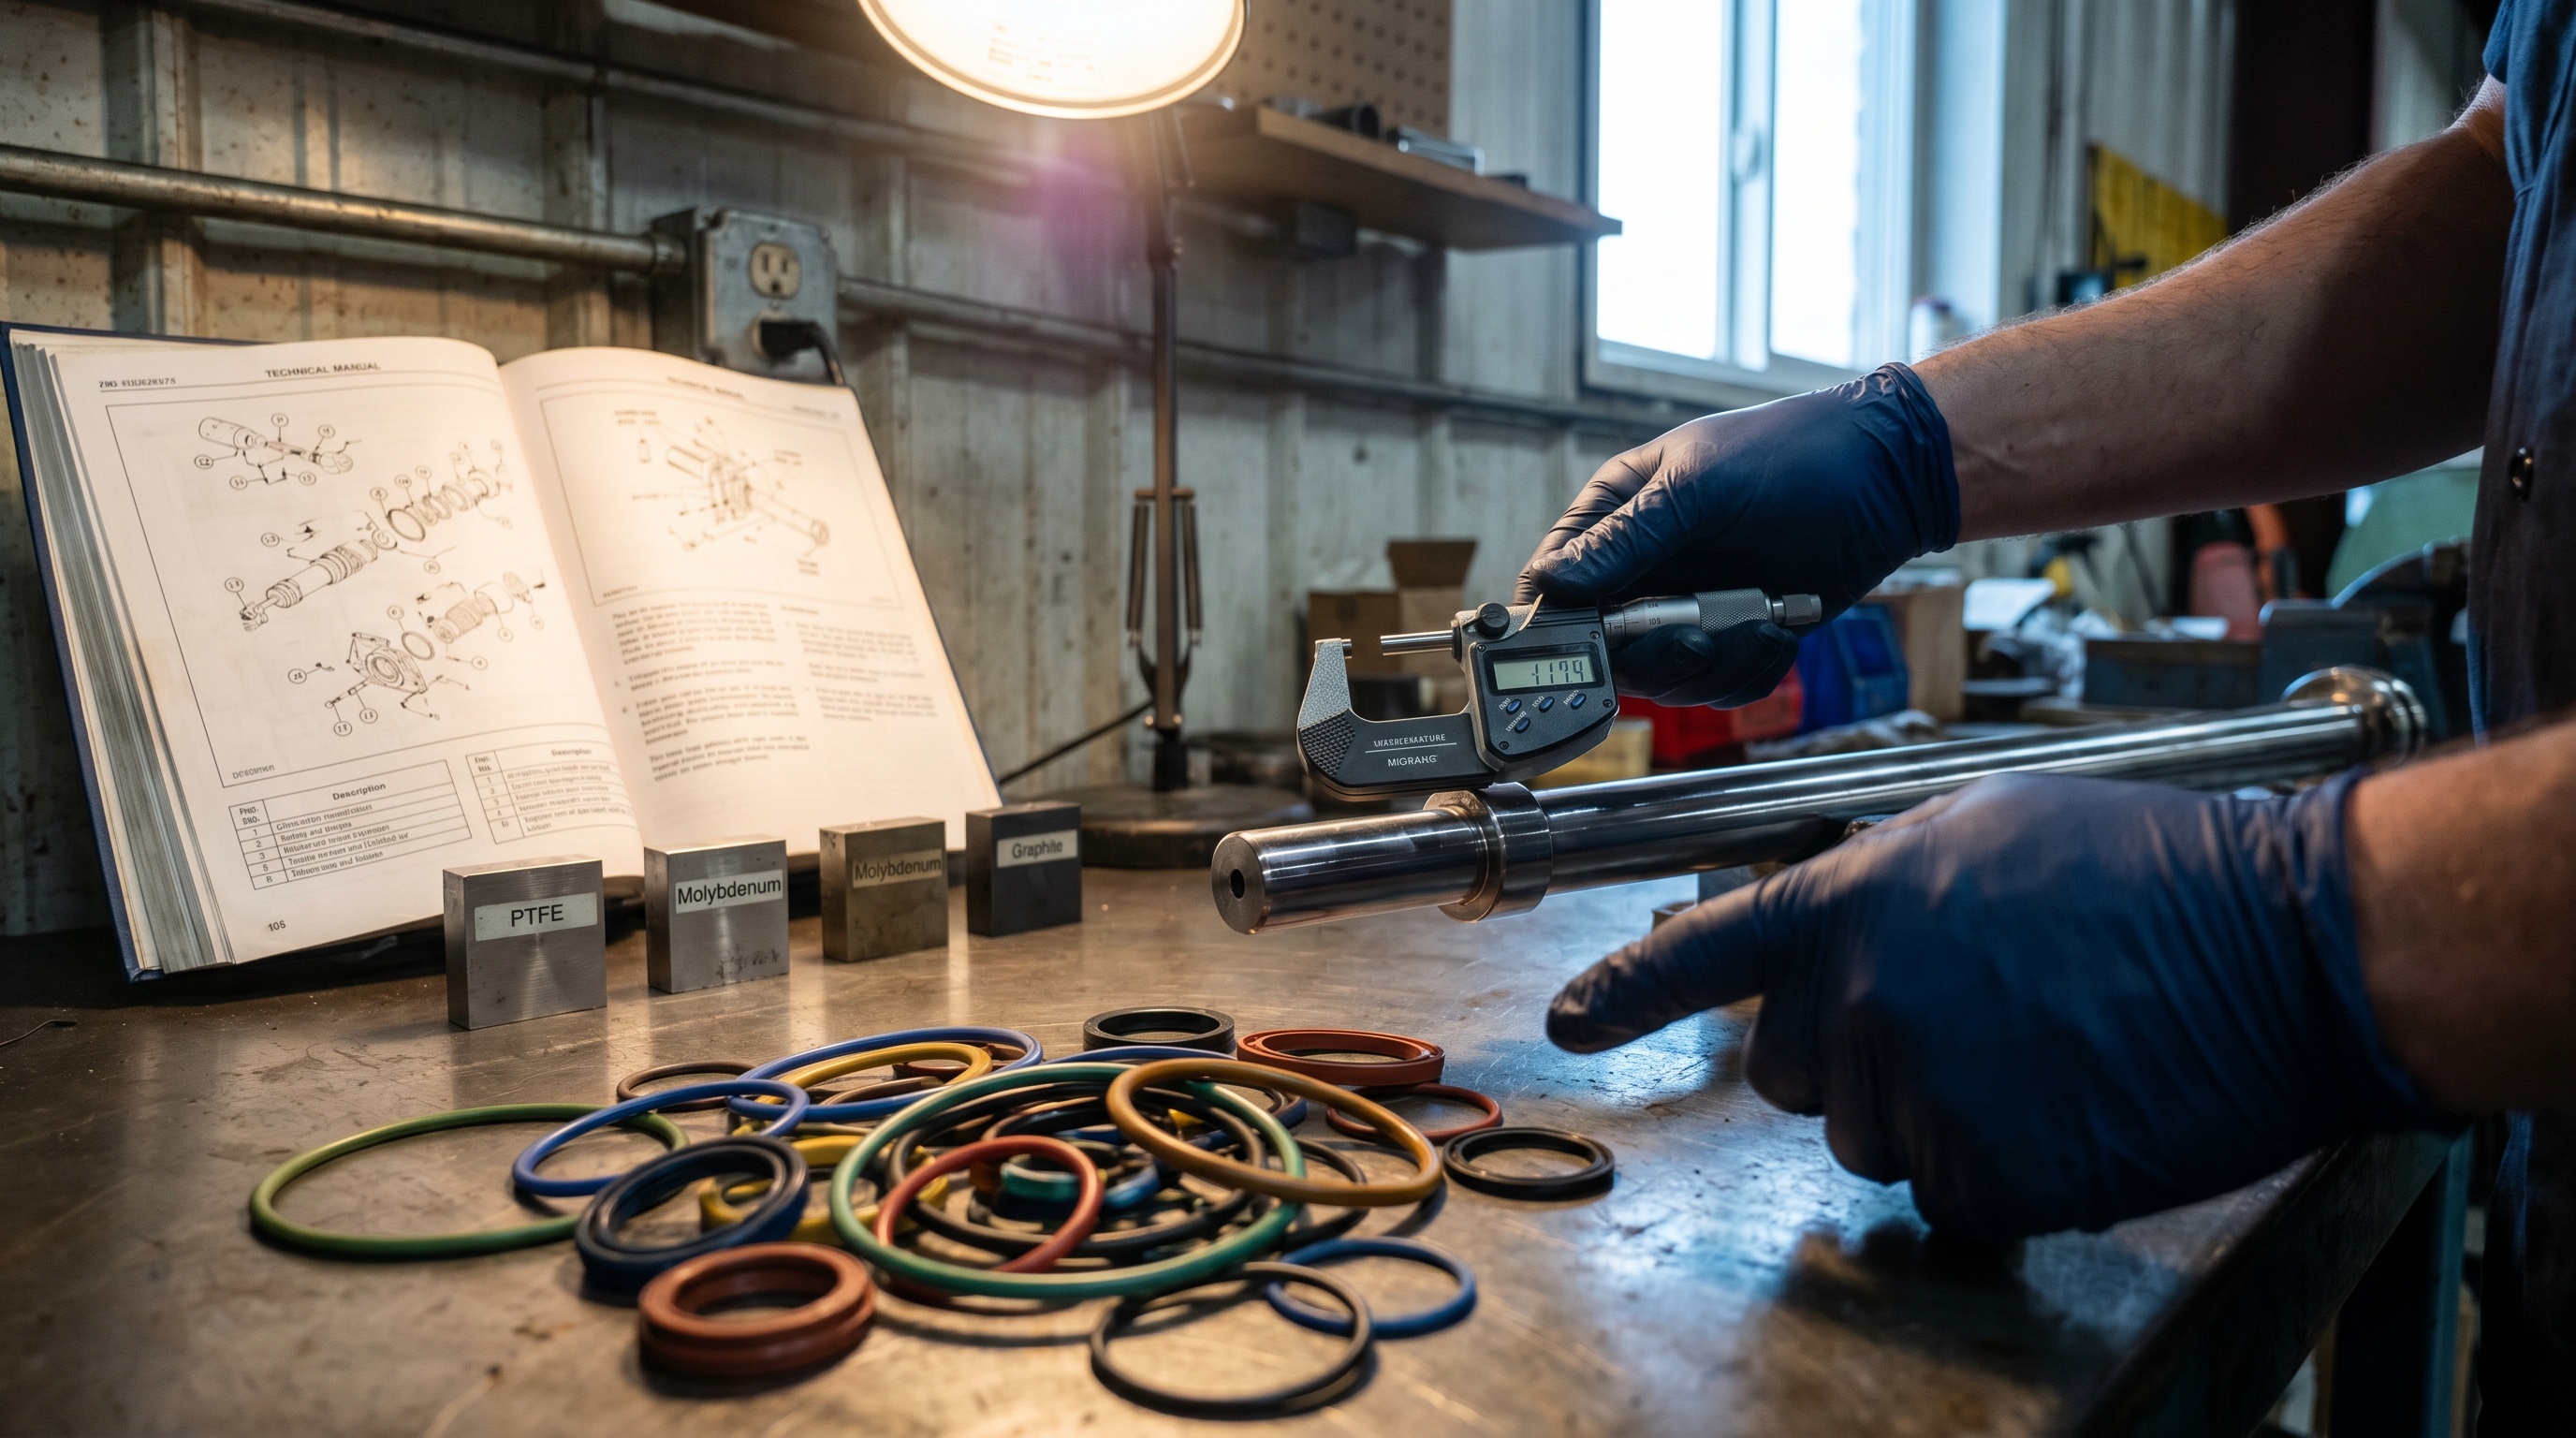
4. Проверка толщины. Толщину слоя проверяют толщиномером или визуально: равномерная светлая матовая плёнка без пропусков и наплывов соответствует норме 15–25 мкм.
После этого вал монтируют в корпус сальника в соответствии с допусками и проводят испытание узла под нагрузкой (обычно 100–200 часов на стенде).
Часто задаваемые вопросы
Можно ли наносить твёрдосмазочное покрытие на уже установленный сальник?
В некоторых конструкциях это возможно, если есть доступ к поверхности вала без демонтажа корпуса. Однако проблема в том, что поверхность вала в узле часто загрязнена остатками прежней смазки или окислами, и их предварительно нужно удалить. Рекомендуется демонтировать сальник, отшлифовать вал и нанести покрытие в мастерской, затем собрать узел.
Какой срок эксплуатации узла после нанесения твёрдосмазочного покрытия?
При условии правильного нанесения и нормальном режиме работы (без перегрева, избыточных вибраций и фреттинга) твёрдосмазочное покрытие может работать 12–24 месяца без переподсмазывания. Реальный срок зависит от нагрузки на узел и температуры. Мастер наблюдает за узлом и при появлении скрипа или вибраций выполняет переобработку.
Совместимо ли ПТФЭ-покрытие с резиновым сальником?
Да, ПТФЭ имеет хорошую совместимость с эластомерами, включая стандартные резиновые сальники. Однако перед применением рекомендуется проверить информацию о совместимости в паспорте безопасности конкретного материала, так как некоторые добавки в ПТФЭ-суспензии могут взаимодействовать с определённых типов резины при температуре выше +100 °C.
Какая разница между молибденовым покрытием и графитовым для пищевого производства?
Молибденовое покрытие универсально для температур до +200 °C и обладает лучшей адгезией к стали. Графитовое покрытие выбирают для экстремальных температур (до +650 °C), которые редко встречаются на пищевом оборудовании. Если узел не находится рядом с источником тепла, молибденовое покрытие — стандартный выбор.
Как проверить пищевой допуск покрытия перед закупкой?
Запросите у поставщика TDS (техническое описание материала) и копию свидетельства о пищевом допуске NSF H1 или эквивалента. В документе должны быть указаны состав, отсутствие CMR-веществ и результаты токсикологической оценки. Самого названия продукта (например, "MODENGY 1001") недостаточно; нужна бумага от производителя.
Заключение
Антифрикционное твёрдосмазочное покрытие — это эффективный инструмент для снижения износа узла вал-сальник на пищевом производстве. Тонкая сухая пленка толщиной 15–25 мкм защищает поверхность от задиров и сваривания, не вымывается при мойке и не налипает абразив — всё это делает технику особенно ценной для пищевой отрасли, где санитария и надёжность оборудования критичны.
При выборе материала необходимо определить температурный диапазон узла и убедиться в наличии пищевого допуска (NSF H1) на основе документов производителя, а не названия продукта. Молибденовые покрытия универсальны и рекомендуются для большинства типовых узлов; ПТФЭ выбирают при необходимости высокой инертности; графитовые системы используют редко из-за специализированности. Успех применения гарантирует правильная подготовка поверхности, соблюдение режима полимеризации и контроль толщины слоя. После этого узел работает без переподсмазывания в течение 12–24 месяцев, что снижает затраты на техническое обслуживание оборудования.
Следующий шаг: получите у поставщика техническое описание (TDS) выбранного покрытия, убедитесь в пищевом допуске, проведите испытание на стенде перед массовым применением и установите график переобработки узлов (обычно раз в 12–18 месяцев или при первых признаках вибрации).