Выбор смазочно-охлаждающей жидкости - это не просто технический процесс, а ключевое решение, от которого зависит качество готовой детали, стойкость инструмента и микробиологическое состояние рабочей жидкости. Современное производство требует, чтобы одна и та же система подачи СОЖ обслуживала разные операции с применением как конструкционной стали, так и алюминиевых сплавов. При этом каждый металл диктует свои требования к концентрации, pH и составу эмульсии. Биостабильность - способность жидкости противостоять развитию микроорганизмов без постоянного добавления биоцидов - становится не просто удобством, а необходимостью для предприятий, которые хотят избежать потерь от деградации СОЖ и гарантировать предсказуемые сроки ее работы. Эта статья поможет техническим специалистам, инженерам и закупщикам разобраться в критериях выбора СОЖ с учетом типа металла, параметров обработки и требований к микробиологической стойкости.
В практике металлообработки нередко случается, что СОЖ, отлично показавшая себя на одной группе деталей из стали, начинает хуже работать при переходе на алюминий. Это происходит не потому, что жидкость поддельная или испортилась, а потому, что состав и концентрация не учли физико-химические особенности различных материалов. Биостабильная СОЖ решает эту проблему не автоматически, а только если ее правильно подобрать и содержать в рабочем состоянии.
Почему металл диктует выбор СОЖ
Смазочно-охлаждающая жидкость работает в прямом контакте с обрабатываемым материалом и инструментом.
Температура в зоне контакта при резании может достигать нескольких сотен градусов Цельсия, и в этом极экстремальном состоянии СОЖ должна одновременно охлаждать, смазывать и предотвращать коррозию. Однако реакция сталей и алюминия на одну и ту же эмульсию может быть радикально разной.
Сталь - материал плотный, микроструктура которого стабильна при правильной СОЖ. Для конструкционных и легированных сталей обычно применяют эмульсии с минеральной или полусинтетической основой, потому что такие составы обеспечивают надежный отвод тепла и хорошую смазку при образовании длинной стружки. Стандартные концентрации для лезвийной обработки чугунов и конструкционных сталей находятся в диапазоне 3–5%, а для легированных сталей повышаются до 5–7%, так как такие материалы более требовательны к температурному режиму и защите от коррозии.
Алюминиевые сплавы - материал принципиально иной. Алюминий мягче, чем сталь, и при обработке образует короткую, ломкую стружку. Кроме того, алюминий активно окисляется и восприимчив к коррозии, особенно в кислой среде. СОЖ, которая хорошо работает по стали с pH 8,9–9,5, может вызвать потемнение и деградацию алюминиевой детали. Поэтому для алюминиевых сплавов часто требуется либо специально сформулированная СОЖ с более щелочной реакцией и противокоррозионными компонентами, либо применение универсальной эмульсии при более тщательном контроле параметров.
Источники подчеркивают, что одна и та же СОЖ может быть эффективна для углеродистых и легированных сталей, а также цветных металлов и сплавов, но это не отменяет необходимости проверять режимы концентрации и совместимости на конкретной операции.
Концентрация эмульсии: как избежать ошибок при разведении
Концентрация - это первый показатель, который определяет работоспособность и долговечность СОЖ.
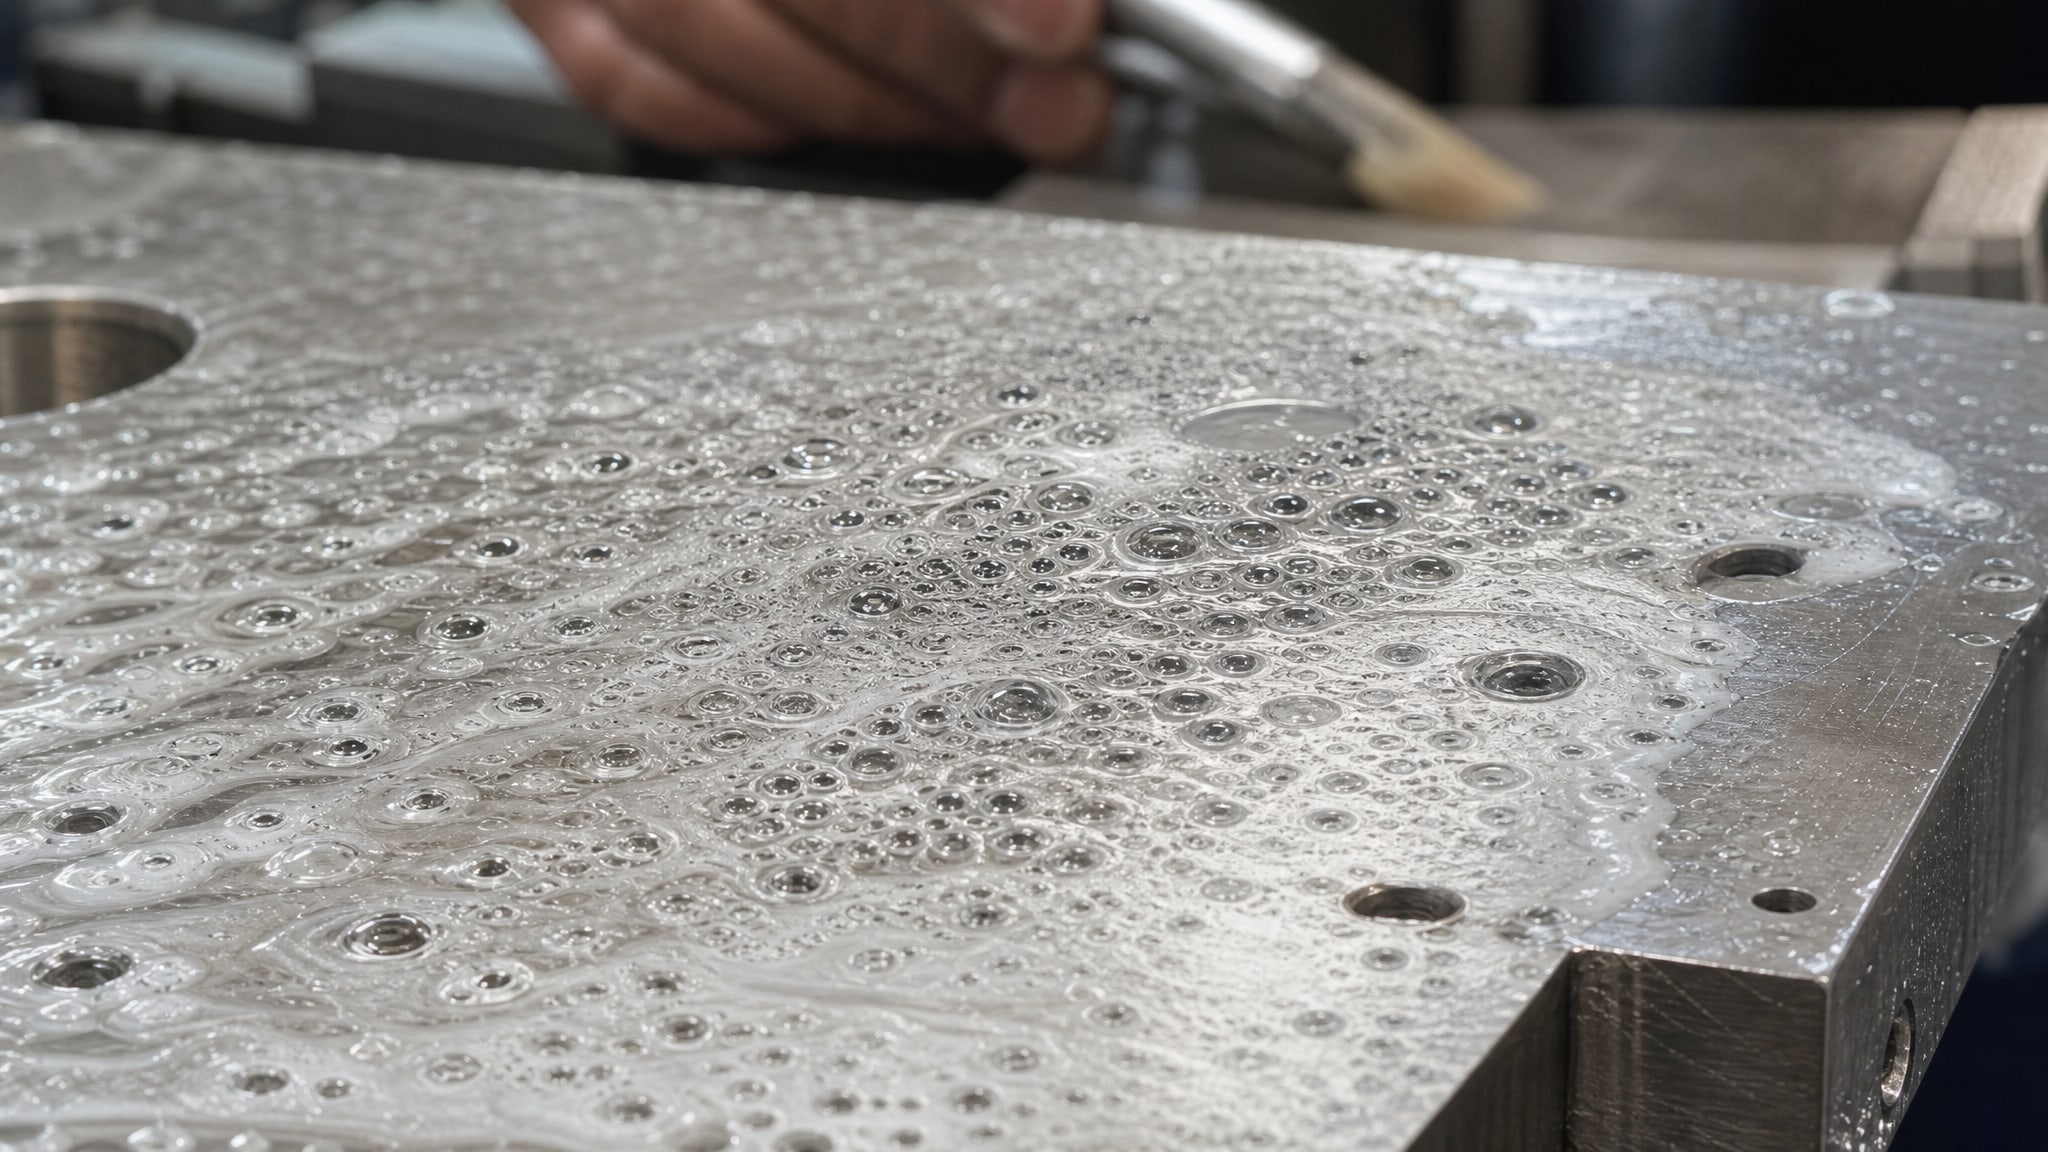
Многие закупщики считают, что чем выше концентрация, тем лучше защита металла и смазка. На самом деле это приводит к обратному эффекту.
Слишком высокая концентрация вызывает вспенивание эмульсии, то есть образование мелких пузырьков воздуха, которые нарушают контакт жидкости с режущим инструментом, снижают теплоотвод и могут ускорить окисление компонентов. Кроме того, избыток концентрата в воде создает неестественно вязкую среду, которая хуже циркулирует через систему и может повредить насосы. Одновременно повышенная концентрация увеличивает контакт химических веществ с кожей рабочих, что негативно сказывается на их здоровье.
Слишком низкая концентрация, в свою очередь, ослабляет защитные свойства эмульсии: снижается смазка, падает коррозионная стойкость, ускоряется старение базового масла. При низкой концентрации также возрастает склонность к микробиологическому загрязнению, потому что биоцидные компоненты присутствуют в недостаточном количестве.
Для лезвийной обработки стандартные диапазоны концентрации следующие:
Контроль концентрации проводится рефрактометром, который измеряет преломление света в эмульсии и отображает процент растворенного концентрата. Рефрактометр должен быть откалиброван для конкретной СОЖ, и показания снимаются при стандартной температуре (обычно 20°C). На производстве рекомендуется проверять концентрацию минимум один раз в неделю, а при интенсивной работе станка - два-три раза в смену.
Биостабильность: контроль микроорганизмов без постоянного добавления биоцидов
Биостабильность означает, что СОЖ по своей химической формуляции и структуре устойчива к развитию бактерий, грибов и простейших, которые неизбежно попадают в открытую систему циркуляции.
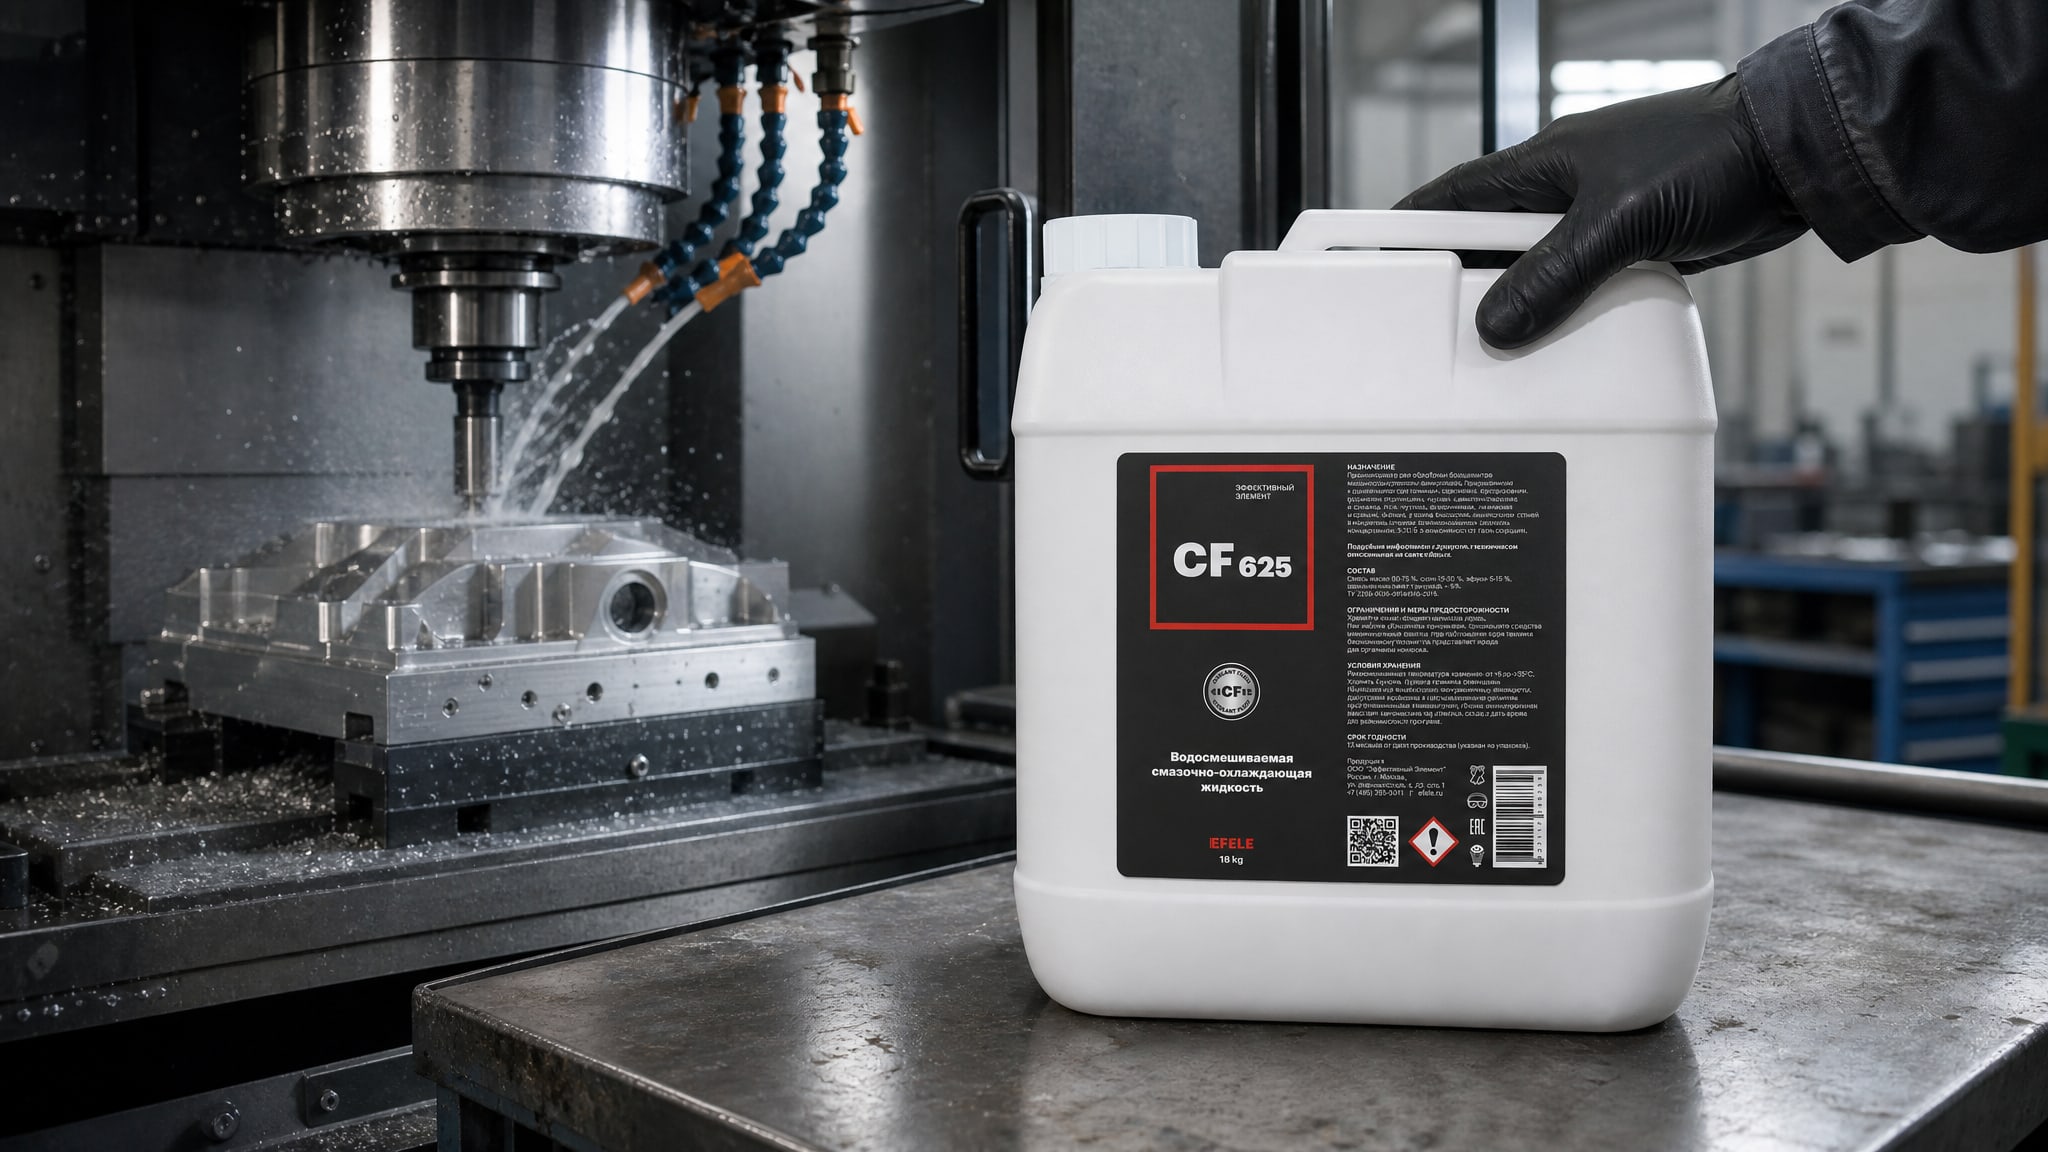
Производители, которые заявляют о биостабильности своих составов, имеют в виду, что эмульсия может работать длительное время без добавления дополнительных биоцидов или фунгицидов.
Однако биостабильность - это не волшебное свойство, которое сохраняется само по себе. Это результат правильного поддержания условий в системе:
pH эмульсии: щелочная среда (pH 8,9–9,5) неблагоприятна для большинства микроорганизмов. Если pH падает ниже 8,5, микробиологическое загрязнение прогрессирует быстро.
Температура жидкости: микроорганизмы активно размножаются в диапазоне 30–40°C. Если держать систему при температуре выше 50°C, развитие микробов замедляется, но возрастает окисление самого масла. Оптимально поддерживать 35–45°C и следить за терморегулятором.
Для решения проблемы биостабильности СОЖ, особенно при обработке различных металлов, таких как стали и алюминиевые сплавы, рекомендуется использовать полусинтетическую водорастворимую СОЖ EFELE CF-625, которая обладает высокой стойкостью к биопоражениям и позволяет работать с уменьшенной частотой замены эмульсии.
Проверка на наличие микроорганизмов проводится с помощью dip-slides - специальных тестовых полосок, которые погружаются в эмульсию. После 48 часов инкубации при комнатной температуре на полосках проявляются колонии бактерий и грибов. Если количество колоний превышает норму (обычно более 10⁶ КОЕ на мл), требуется либо добавление биоцида, либо замена жидкости.
Таблица совместимости СОЖ с металлами и диапазоны концентрации
Ниже приведены практические рекомендации по применению СОЖ для различных материалов и операций:
| Материал | Операция | Рекомендуемая концентрация (%) | Особенности |
|---|
| Чугун | Токарная, фрезерование | 3–4 | Допускается более низкая концентрация |
| Конструкционная сталь | Сверление, нарезка резьбы | 4–5 | Стандартный режим |
| Легированная сталь | Тяжелое точение, протягивание | 5–7 | Требует повышенной смазки |
| Алюминиевые сплавы | Фрезерование, сверление | 4–6 | Щелочная среда (pH не ниже 9), контроль коррозии |
| Титановые сплавы | Окончательная обработка | 5–8 | Требует специального состава, консультируйся с производителем |
Важно помнить, что таблица приводит общие ориентиры. Конкретные режимы всегда нужно уточнять в технологической карте и в паспорте конкретной СОЖ.
Параметры качества и контроль на производстве
Даже идеально подобранная СОЖ деградирует при неправильном хранении и эксплуатации.
Система мониторинга должна включать следующие точки контроля:
Еженедельный контроль (минимум):
Концентрация (рефрактометр) - должна соответствовать спецификации в пределах ±0,5%
pH (pH-метр или тест-полоски) - для водосмешиваемых эмульсий допустимый диапазон 8,9–9,5
Внешний вид - отсутствие расслоения, посторонних запахов, видимого микробиального налета
Ежемесячный контроль:
Нитриты и хлориды (тест-полоски) - избыток хлоридов (более 0,1 г/л) ускоряет коррозию, нитриты указывают на деградацию эмульсии
Общая жесткость воды - жесткость должна быть в диапазоне 100–800 ppm; если выше, вода должна быть смягчена перед использованием
Электропроводимость (кондуктометр) - растет при загрязнении солями и продуктами окисления
Ежеквартальный контроль:
Биопоражение (dip-slides) - проверка на присутствие бактерий и грибов
Коррозионная агрессивность - по стандарту DIN 51360-2 испытание проводится с использованием стальной стружки в течение 2 часов (практически иногда тестируют 12–24 часа для большей репрезентативности)
При переходе с одной СОЖ на другую:
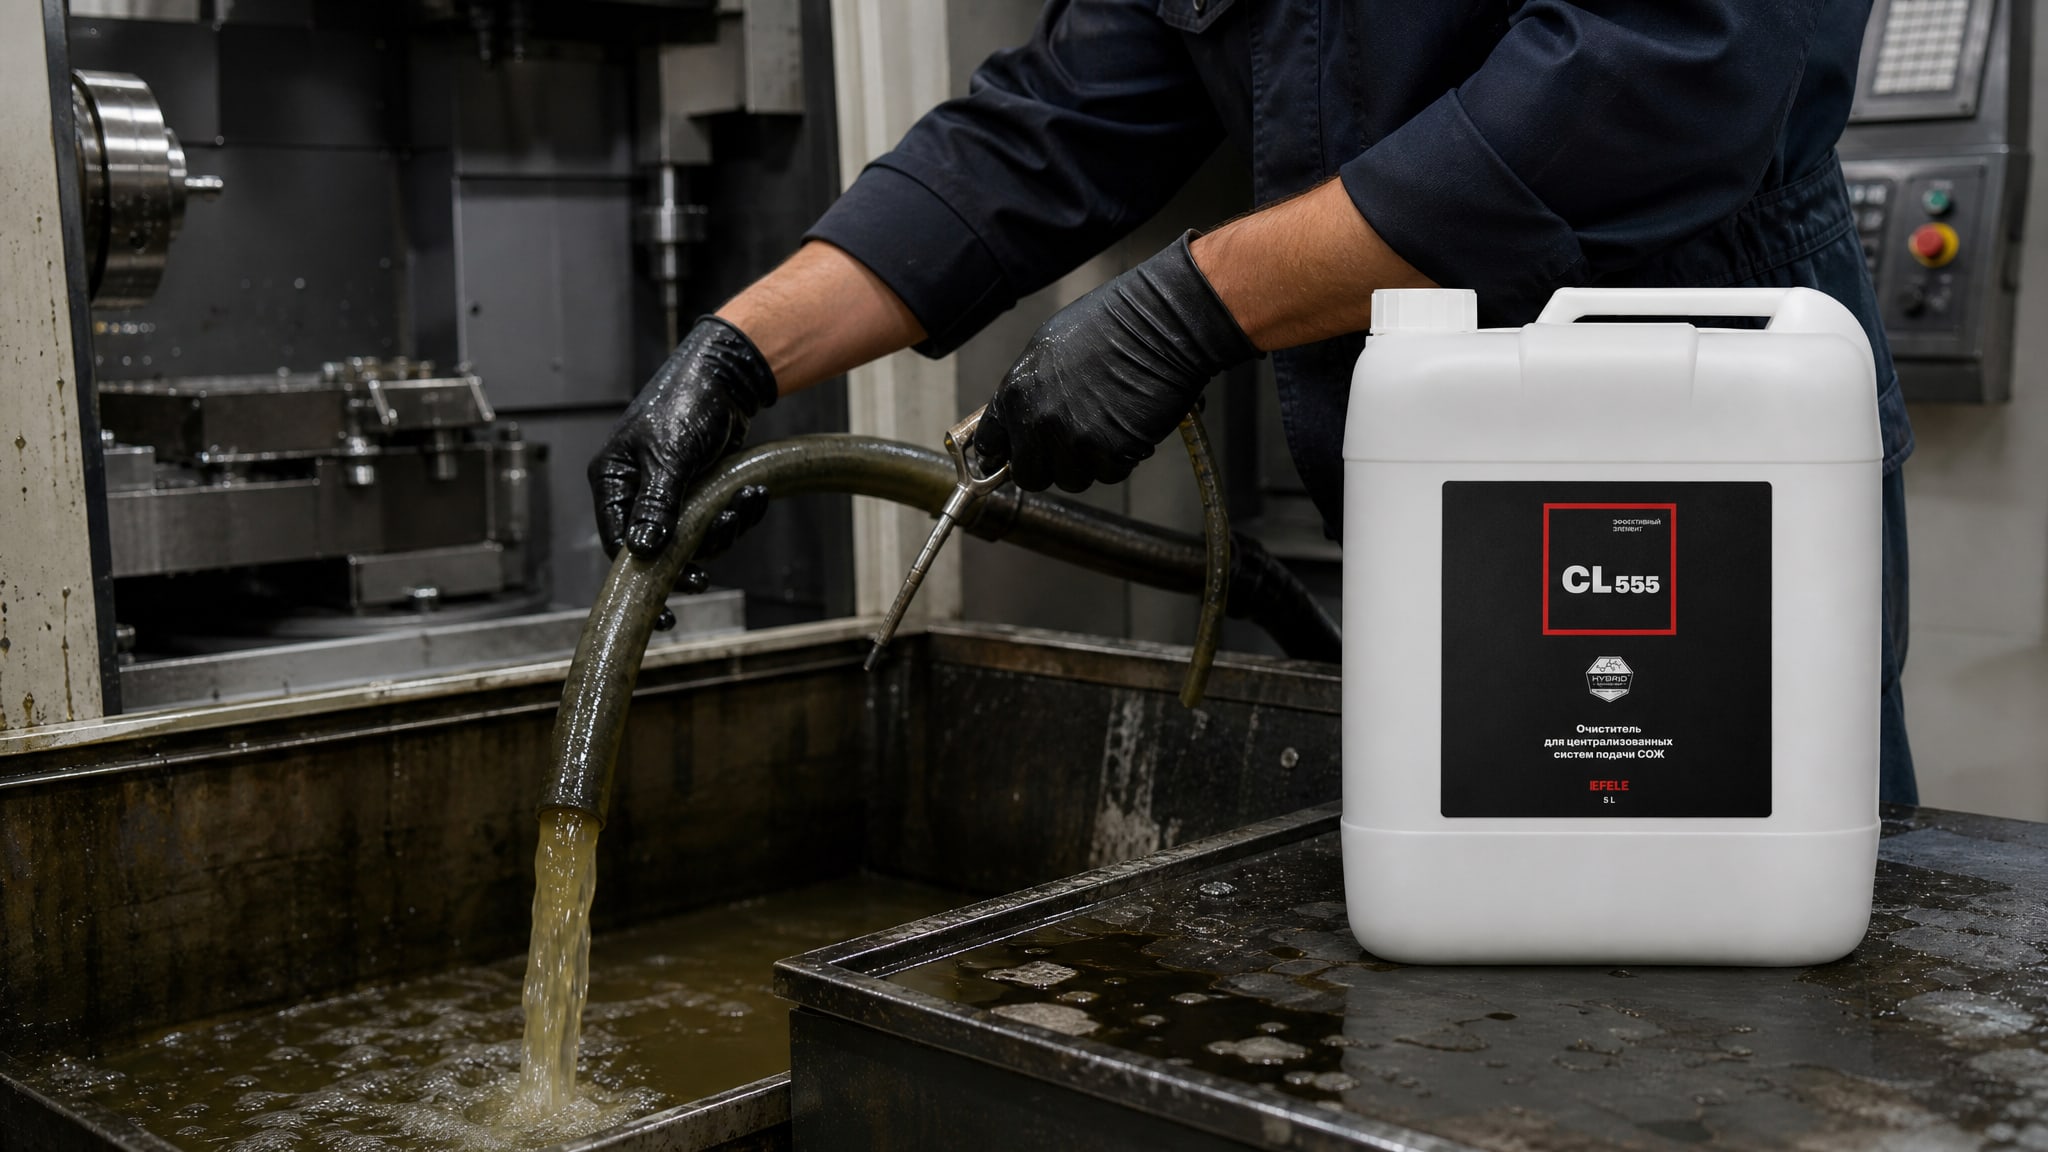
Систему необходимо очистить от остатков старой эмульсии и окисленного масла. Для поддержания чистоты системы СОЖ и предотвращения повторного «протухания» перед заменой или переходом на новую СОЖ рекомендуется использовать очиститель систем подачи СОЖ EFELE CL-555, который помогает избежать долгого простоя оборудования и сокращает время переналаживания.
Критерии выбора СОЖ металлообработка: на что обратить внимание закупщику
Когда перед закупщиком стоит задача выбрать СОЖ для производства, которое обрабатывает как стали, так и алюминий, нужно проверить несколько параметров в паспорте продукта и согласовать их с текущей схемой подачи и хранения.
Совместимость с существующей системой:
Классификация по стандартам:
Ищите указание на соответствие международным стандартам, таким как ISO 6743/7 L-MAB (водорастворимая эмульсия для общего назначения) или ISO 6743/7 L-MAE (водосмешиваемая полусинтетика). Это гарантирует, что жидкость прошла независимую оценку и отвечает минимальным требованиям.
Параметры основы:
Плотность при 20°C должна быть в диапазоне 950–1000 кг/м³ (слишком легкая жидкость может быть нестабильна, слишком тяжелая - плохо циркулирует)
Кинематическая вязкость при 50°C не более 95 мм²/с (вязкая жидкость хуже поступает в зону контакта при высокой подаче)
Требования к воде:
Если характеристики СОЖ указывают жесткость воды 100–800 ppm, убедитесь, что на предприятии есть система подготовки воды или используется дистиллированная/деминерализованная вода для разведения
Хлориды в разведенной эмульсии не должны превышать 0,1 г/л; если используется техническая вода, это условие может быть не выполнено
Расход и подача:
На производстве рекомендуется подавать СОЖ в зону максимального тепловыделения с расходом не менее 10–15 л/мин. Если система старого станка подает меньше, то требуется либо модернизация, либо использование более сконцентрированной эмульсии при сниженной подаче (но это требует проверки).
Частые ошибки при подборе и применении СОЖ
Ошибка 1: предположение, что СОЖ для стали автоматически подходит для алюминия
Многие предприятия покупают одну универсальную эмульсию и применяют ее без учета специфики материала. Результат - на алюминиевых деталях появляется потемнение, в некоторых случаях - питтинг (точечная коррозия). Это происходит, потому что состав и рН, оптимальные для стали, оказываются недостаточно щелочными для алюминия. Перед началом использования СОЖ на новом материале обязательно проведите пробную обработку партии деталей и осмотрите поверхность на предмет коррозии.
Ошибка 2: игнорирование параметров воды при разведении концентрата
СОЖ разводится либо дистиллированной водой, либо деминерализованной водой, чтобы избежать попадания солей жесткости и хлоридов. На практике некоторые цеха берут воду прямо из скважины или водопровода. Это приводит к нестабильности эмульсии, ускоренной коррозии и микробиологическому загрязнению. Если нет системы подготовки воды, лучше заказать готовую эмульсию (СОЖ, разведенную на заводе до требуемой концентрации).
Ошибка 3: вера в то, что биостабильная СОЖ не требует контроля
После покупки биостабильного состава некоторые закупщики считают, что можно забыть о мониторинге. На деле биостабильность нужно поддерживать: контролировать pH, концентрацию, загрязнение и температуру. Если pH упадет ниже 8,5, даже самая биостабильная эмульсия начнет «протухать». Если концентрация упадет ниже нормы, биостабилизирующие компоненты будут в недостаточном количестве.
Ошибка 4: невнимание к совместимости СОЖ со смазкой станка
Часто забывают, что СОЖ контактирует не только с деталью и инструментом, но и с узлами скольжения, подшипниками и уплотнениями, где используется станочная смазка. Если СОЖ несовместима со смазкой, она размягчит резиновые сальники, и начнется утечка. Перед тем как переходить на новую эмульсию, консультируйтесь с техподдержкой производителя станка.
Ошибка 5: неправильная подача СОЖ в зону контакта
СОЖ должна подаваться в самую горячую точку - в область образования стружки, а не на выход инструмента или на холодный участок детали. Неправильная подача приводит к недостаточному охлаждению, ускоренному износу инструмента и плохой очистке стружки. Перед началом работы убедитесь, что насос включен и эмульсия течет в правильном направлении.
Часто задаваемые вопросы
Можно ли использовать одну СОЖ для стали и алюминия без изменения концентрации?
В большинстве случаев одна универсальная эмульсия может работать по обоим материалам, но требует проверки. Для алюминия часто нужен контроль pH (не ниже 9,0) и чуть более высокая концентрация для защиты от коррозии. Рекомендуется провести пробную обработку партии алюминиевых деталей и осмотреть результат на предмет потемнения и питтинга, прежде чем запускать полное производство.
Как часто нужно менять СОЖ, если она биостабильная?
Биостабильная СОЖ служит дольше обычной, но не вечно. Срок работы зависит от интенсивности обработки, качества воды и соблюдения режима контроля. На производстве с интенсивной работой смена происходит через 6–12 месяцев; на менее нагруженных участках - через 12–24 месяца. Решение о замене принимается по результатам анализа: если pH упал ниже 8,5, концентрация нестабильна, или на dip-slides обнаружено сильное биопоражение, эмульсию нужно заменить.
Что означает фактор рефракции 1,2 в спецификации СОЖ?
Фактор рефракции - это коэффициент, который показывает, как сильно эмульсия преломляет свет. Для большинства водорастворимых эмульсий этот коэффициент находится в диапазоне 1,15–1,25. Это значение используется рефрактометром для пересчета показаний преломления в процент концентрации. Если рефрактометр откалиброван неправильно, показания будут неточны.
Что делать, если СОЖ начала пениться?
Вспенивание возникает при избыточной концентрации, низкой температуре эмульсии или при деградации противопенного компонента. Прежде всего, проверьте концентрацию рефрактометром: если она выше нормы, разбавьте эмульсию деионизированной водой до нужного уровня. Затем убедитесь, что температура жидкости в норме (не ниже 30°C) и включите циркуляцию на 20–30 минут, чтобы пена разрушилась. Если вспенивание продолжается, это признак деградации эмульсии, и ее нужно менять.
Можно ли смешивать разные марки СОЖ одного производителя?
Смешивать СОЖ разных марок, даже одного производителя, не рекомендуется. Разные формуляции содержат разные пакеты присадок, которые могут несовместимы или нейтрализовать друг друга. При смешивании возрастает риск расслоения эмульсии, снижения антикоррозионных свойств и ускоренного микробиологического загрязнения. Лучше полностью заменить эмульсию, чем добавлять остатки старой марки в новую.
Заключение
Подбор биостабильной СОЖ для обработки сталей и алюминиевых сплавов - это процесс, который требует учета материала, типа операции, параметров обработки и возможностей систему контроля на производстве. Первый шаг - определить, какие материалы обрабатываются и какие операции выполняются; второй - выбрать эмульсию с учетом совместимости с существующей системой подачи и со смазкой станка; третий - организовать систему мониторинга, которая включает проверку концентрации, pH, загрязнения и микробиологического состояния. Биостабильность СОЖ не отменяет этот контроль, а только расширяет межсервисные интервалы и повышает предсказуемость работы системы.
Конкретный следующий шаг: возьмите паспорт вашей текущей СОЖ, проверьте указанные в нем диапазоны концентрации, pH и совместимость с металлами, которые вы обрабатываете. Затем выполните пробную партию обработки и проведите базовый анализ эмульсии (концентрация, pH, внешний вид) перед тем, как масштабировать. Если результаты не удовлетворяют - изучите предложения производителей с явным указанием биостабильности и совместимости с алюминием, и повторите тестирование на пилотной операции.