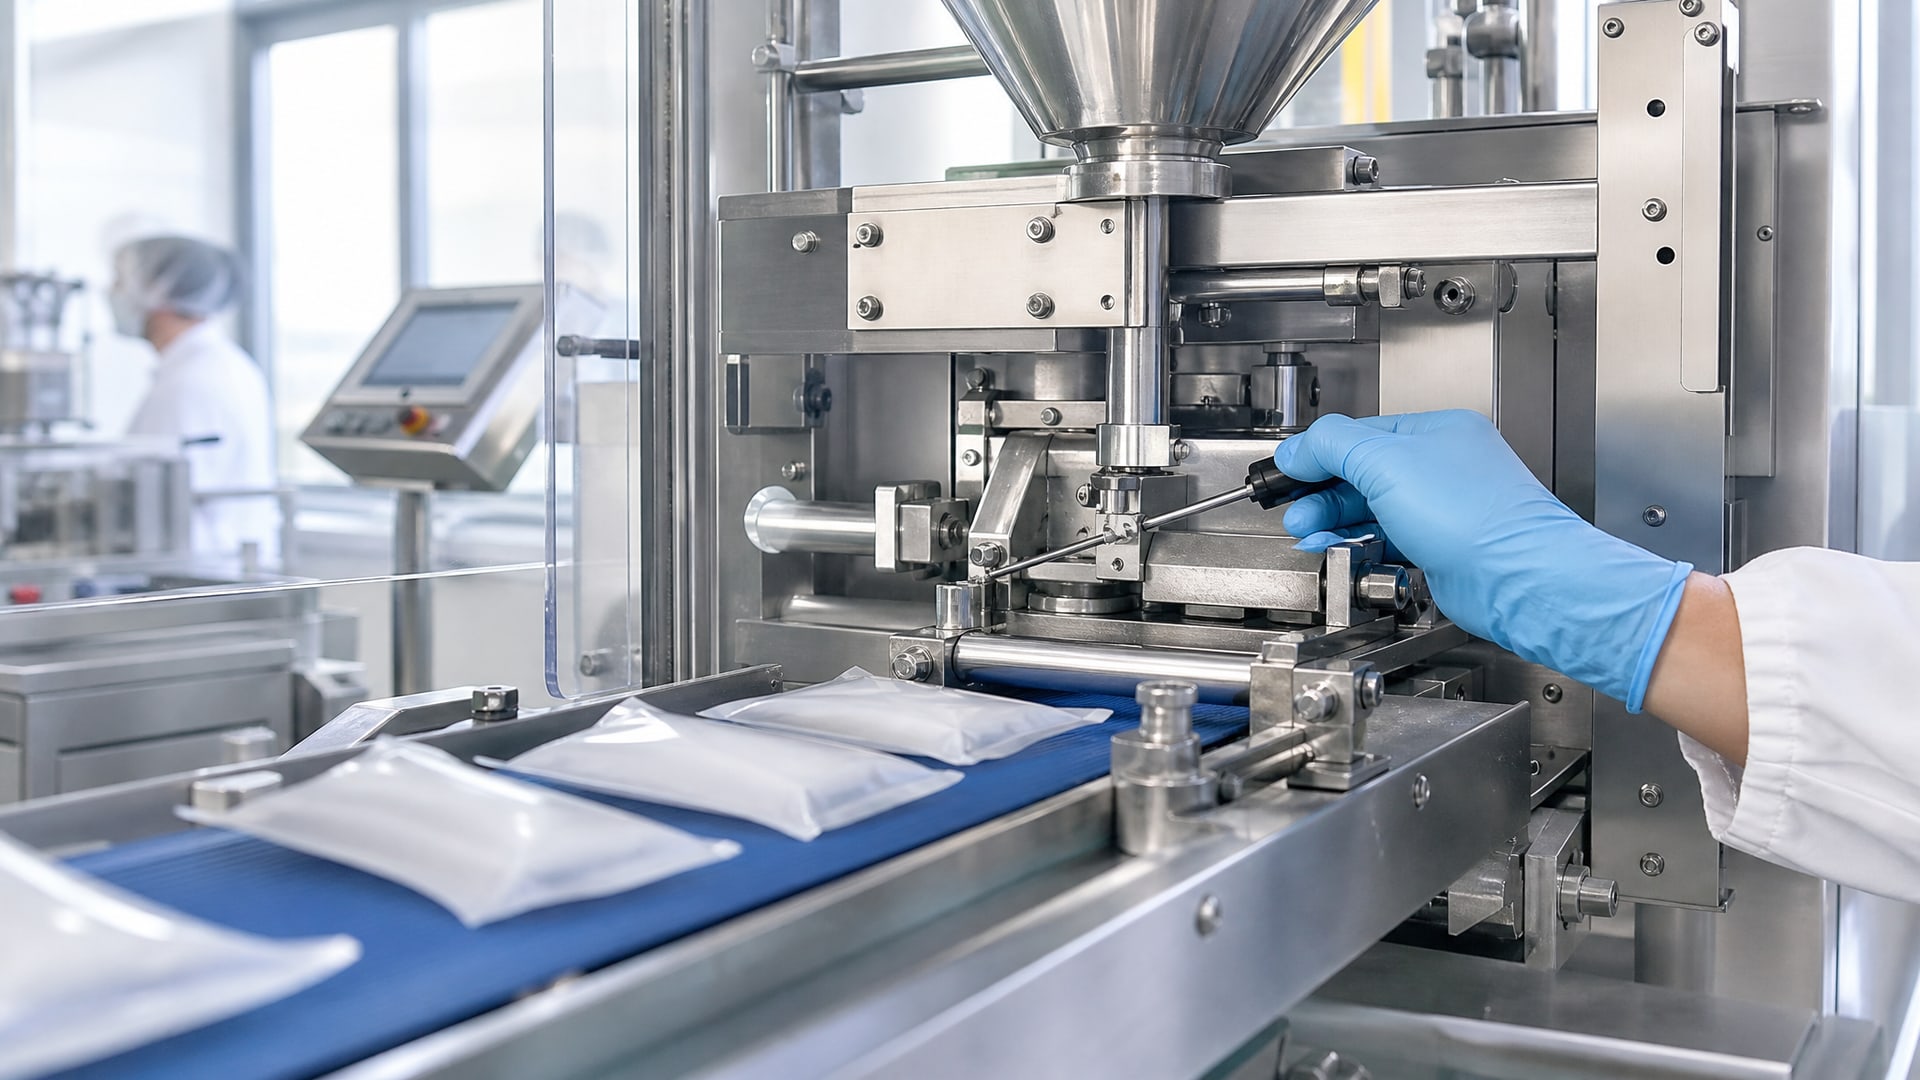
На молочном производстве фасовочная машина работает в условиях высокого риска микробного загрязнения. Любая смазка, попадающая на продукт или упаковку, должна быть безопасна для потребителя и отвечать санитарным стандартам. Правильный подбор смазки пищевого оборудования начинается с понимания различий между категориями H1, H2 и H3 по NSF, а также требований международного стандарта ISO 21469. Статья объясняет, какие параметры смазки (вязкость, консистенция, водостойкость) критичны для фасовочных машин, как выбрать конкретный продукт под узел оборудования и как документировать применение смазок в рамках ХАССП для успешного прохождения аудитов.
Это руководство адресовано техническим специалистам, инженерам и закупщикам, которые ответственны за выбор и применение смазочных материалов на пищевых производствах.
NSF H1, H2 и H3: различия и выбор категории
Категория NSF H1 означает, что смазка допустима для применения на оборудовании, где есть вероятность случайного, непредумышленного контакта с пищей или упаковкой.
Это не означает, что H1-смазка специально создана для прямого контакта с продуктом - просто она не должна причинить вред здоровью при случайном попадании в минимальном количестве. Регулятором этого служит американский стандарт FDA 21 CFR 178.3570, который устанавливает ограничения на состав смазок, применяемых в пищевой промышленности.
H2 - это смазки для узлов и механизмов, находящихся в местах, где контакт с пищей или упаковкой исключен. Например, редуктор, расположенный внутри корпуса, в котором нет доступа продукта, может быть смазан H2. Однако при выборе H2 необходимо провести оценку рисков по ХАССП и четко зафиксировать, что данный узел находится в защищенной зоне.
H3 - смазки для поверхностей, которые перед началом работы очищаются и не контактируют с пищей во время производства. Примерами служат консоли, петли дверей и прочие элементы, удаленные от линии обработки продукта.
Для фасовочной машины молочного производства основным выбором будет H1, потому что подшипники направляющих рамы, уплотнения и точки смазки часто находятся в непосредственной близости от упаковки. Критерий выбора - не отраслевая принадлежность («молочное»), а конкретное расположение узла и риск попадания смазки на продукт.
Стандарты качества: ISO 21469 и требования к гигиене
ISO 21469:2006 описывает гигиенические требования к формулированию, производству, использованию и обращению со смазками, которые могут контактировать с пищевым продуктом, упаковкой или оборудованием в пищевой, фармацевтической и косметической промышленности.
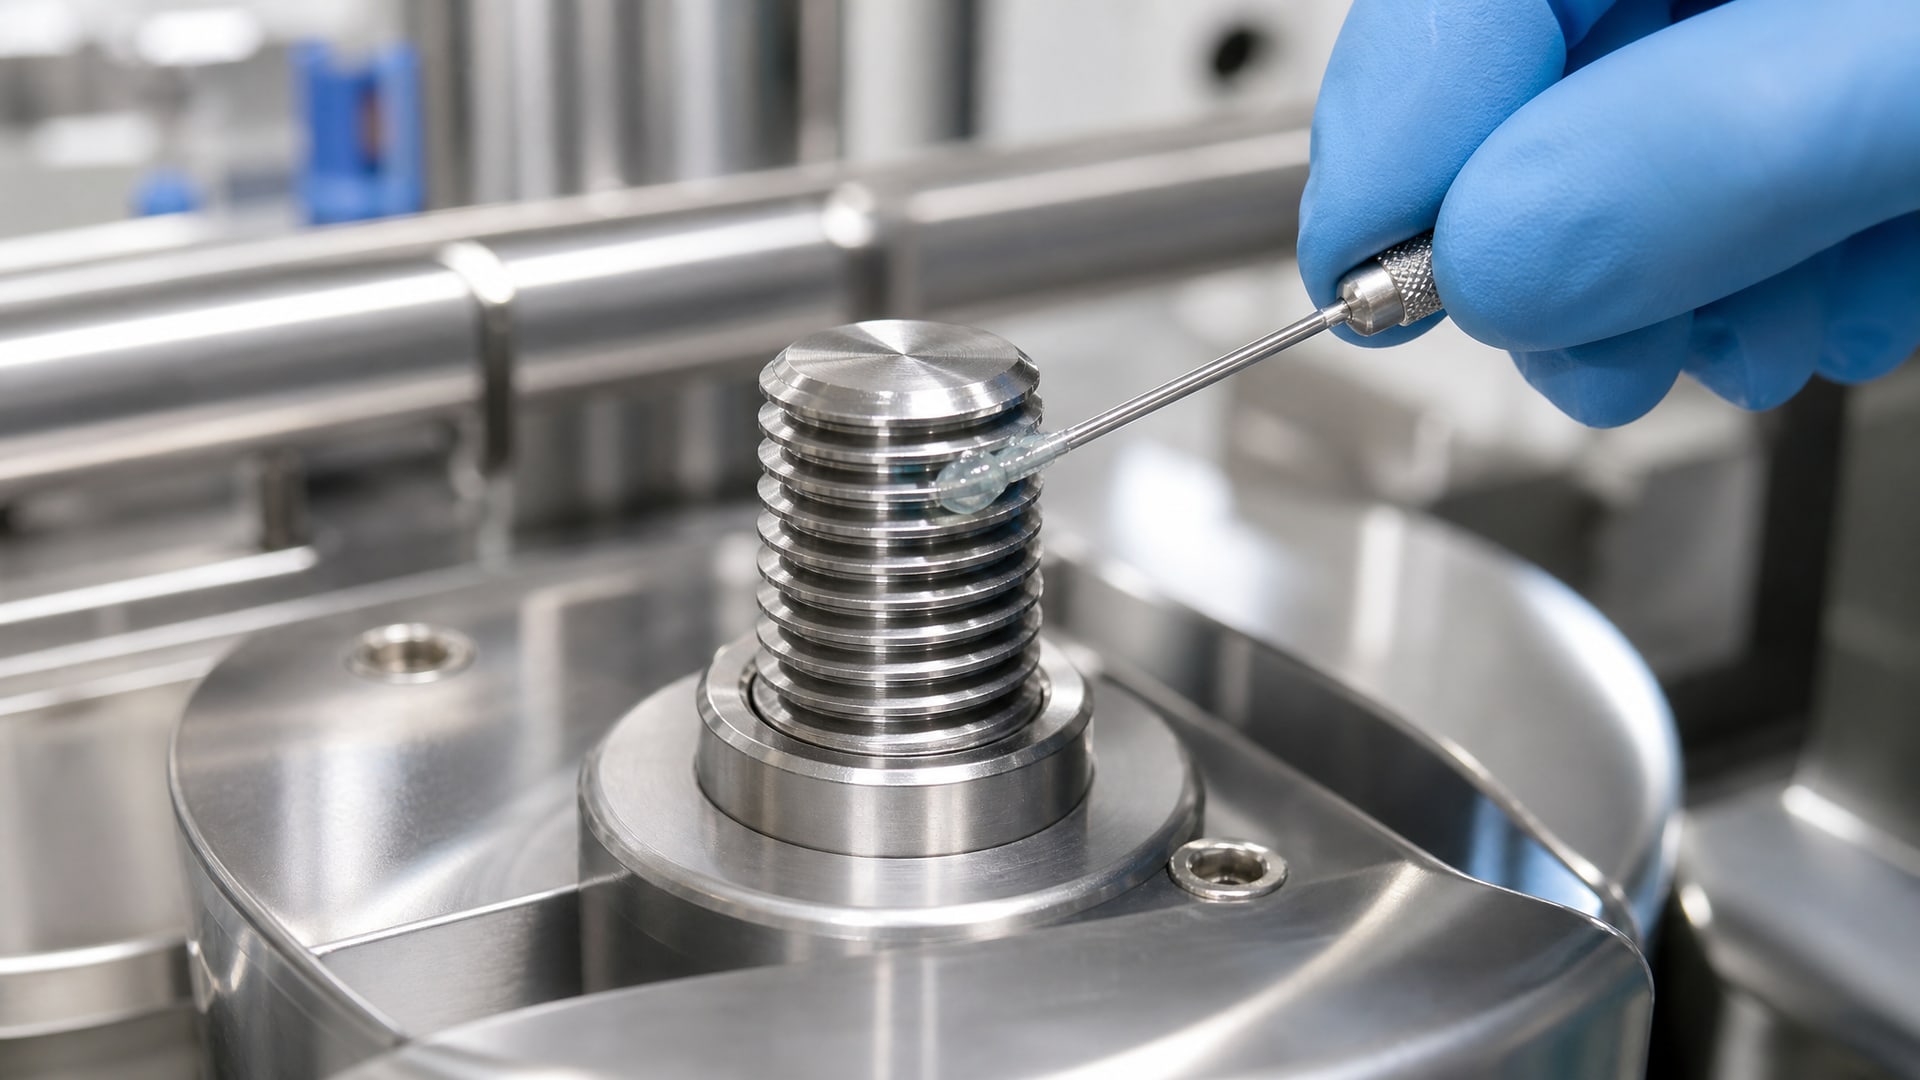
Этот стандарт дополняет NSF H1: если H1 определяет свойства самого продукта (состав, испытания на безопасность), то ISO 21469 проверяет, как смазка производится, хранится и применяется.
При заключении контракта на поставку смазок для молочного производства полезно требовать от поставщика не только регистрацию NSF H1, но и сертификат соответствия ISO 21469. Это подтверждает, что производитель контролирует процесс изготовления, хранения и упаковки, что предотвращает случайное загрязнение химикатами или микроорганизмами.
Допуск FDA 21 CFR 178.3570 устанавливает пороги содержания вредных веществ в смазке. Большинство H1-смазок ориентированы на допустимое случайное загрязнение не более 10 ppm (миллиграмм на килограмм); для отдельных синтетических и силиконовых формуляций этот предел может быть еще ниже -1 ppm. Эти цифры важны для понимания того, насколько строго регулируется состав пищевой смазки и почему нельзя использовать обычные промышленные смазки вместо H1.
Выбор смазки для конкретных узлов фасовочной машины
Фасовочная машина состоит из нескольких узлов, каждый из которых предъявляет собственные требования к смазке.
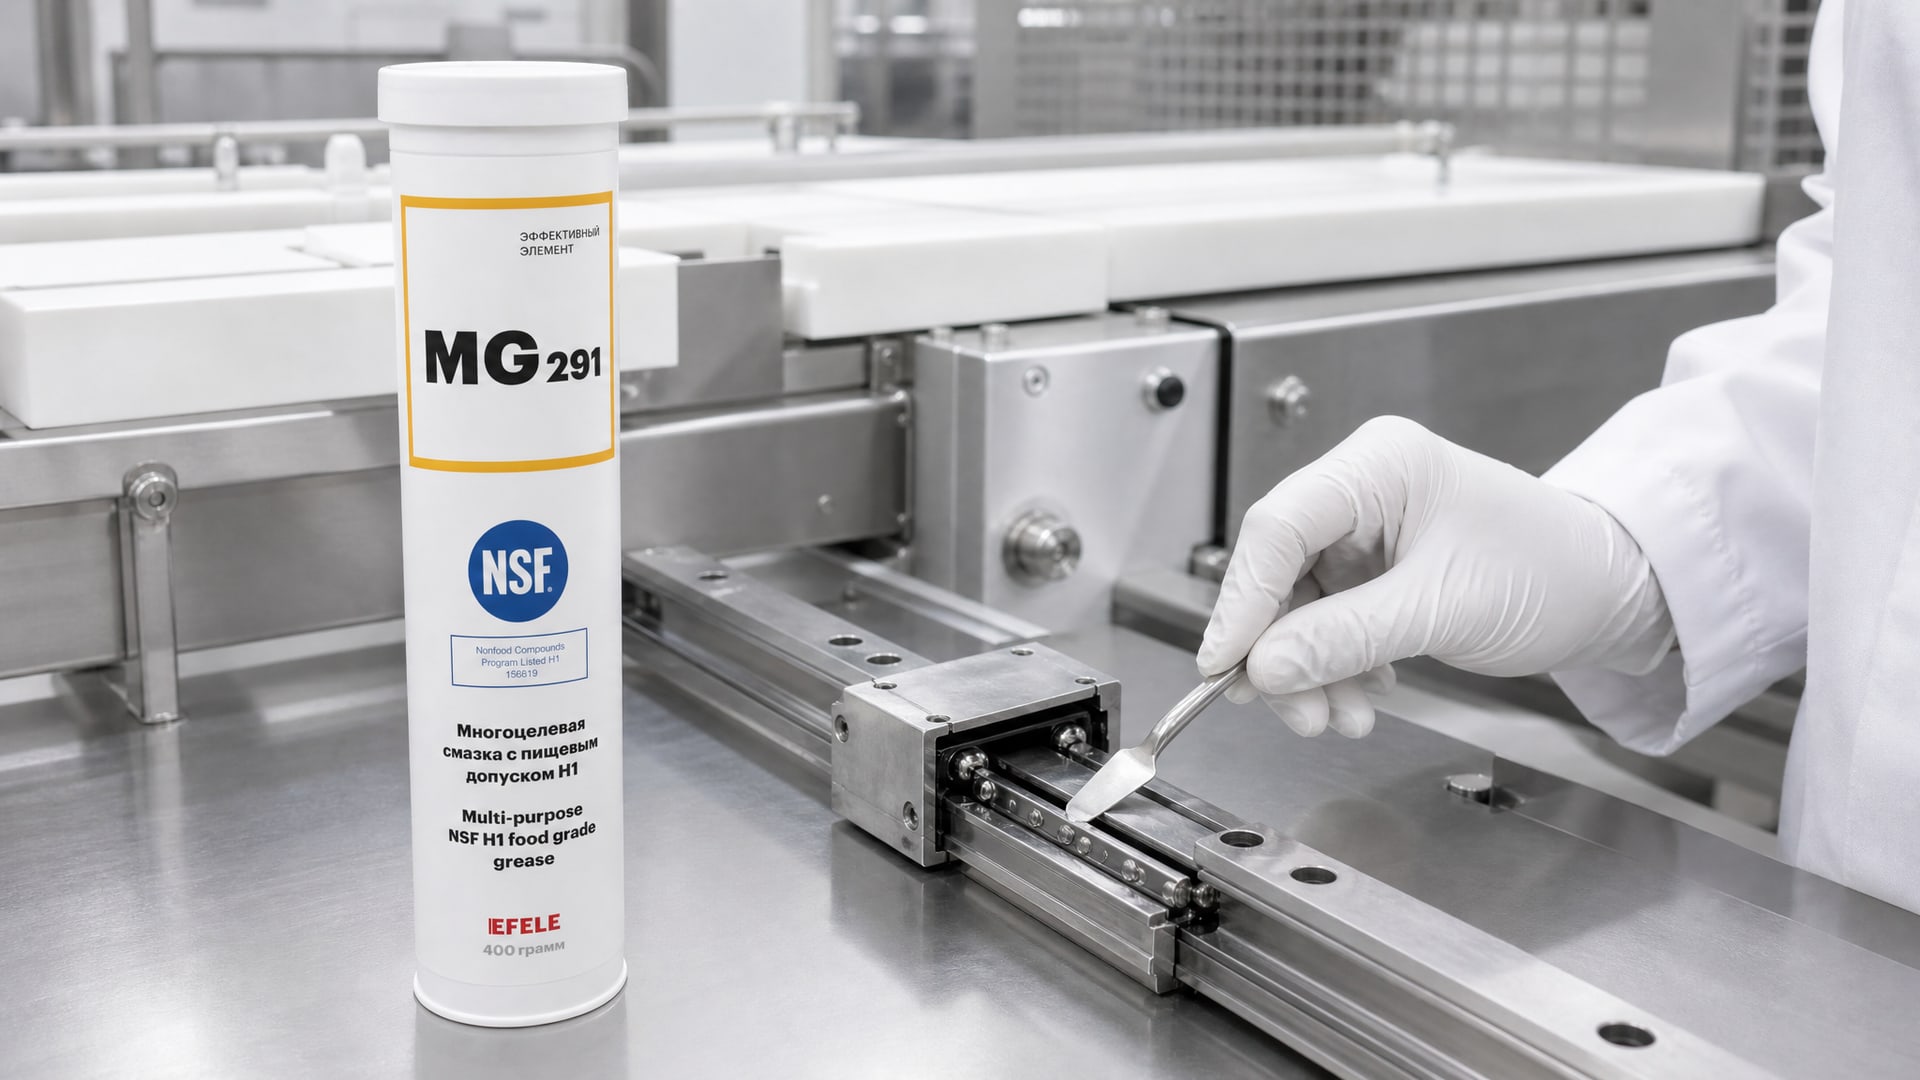
Подшипники качения, направляющие линейного движения, уплотнения, цепи и редукторы работают в разных температурных и нагрузочных условиях, поэтому выбирать одну универсальную смазку неправильно.
Подшипники и направляющие. На этих узлах работают смазки NLGI 0 и 1, которые обеспечивают текучесть и сохранение контакта между элементами при циклических нагрузках. Для холодного пуска и работы при температуре минус 30–40 °C выбирают более жидкие классы (NLGI 00 или 0). Подшипники часто требуют низкой вязкости, чтобы избежать перегрева при высокой скорости вращения. Проблема вымывания актуальна, если узел находится рядом с точкой мойки: вода и моющие средства вымывают смазку, оставляя металл без защиты. В этом случае нужна смазка с повышенной водостойкостью и адгезией к поверхности. EFELE MG-291 (NSF H1) подходит для подшипников и направляющих фасовочных машин благодаря устойчивости к вымыванию и сохранению смазывающей пленки при контакте с влагой и санитарной обработкой.
Редукторы. Редукторы, особенно высоконагруженные, требуют масел или смазок с классом вязкости ISO 32–68 и присадками против износа. Если редуктор герметичен и находится в защищенной от воды зоне, допускается H2. Однако при выборе H2 требуется документально подтвердить, что данный узел исключен из зоны возможного контакта с пищей.
Цепи. Цепные передачи на фасовочных машинах часто смазывают маслами или тонкими пластичными смазками, чтобы минимизировать липкость и предотвратить накопление грязи. Выбирают смазки NLGI 00 или жидкие масла. При работе под дождем или во влажной среде смазка должна прилипать к цепи и не смываться водой.
Уплотнения. Уплотнения (сальники, манжеты) требуют смазок с высокой адгезией, чтобы предотвратить вытекание и контаминацию рядом расположенных узлов. Здесь также важна совместимость смазки с материалом уплотнения (синтетические резины, фторопласт), чтобы смазка не вызвала разбухание или разрушение эластомера.
На практике многие молочные производства составляют матрицу, в которой указывают для каждого узла фасовочной машины рекомендуемую смазку, NLGI-класс, интервал нанесения и ответственного сотрудника. Такая матрица встраивается в систему ХАССП и облегчает контроль.
Воздействие воды, CIP и мойки на долговечность смазки
Молочное оборудование регулярно проходит санитарную обработку (CIP - Clean-In-Place, мойка горячей водой, щелочными и кислотными растворами).
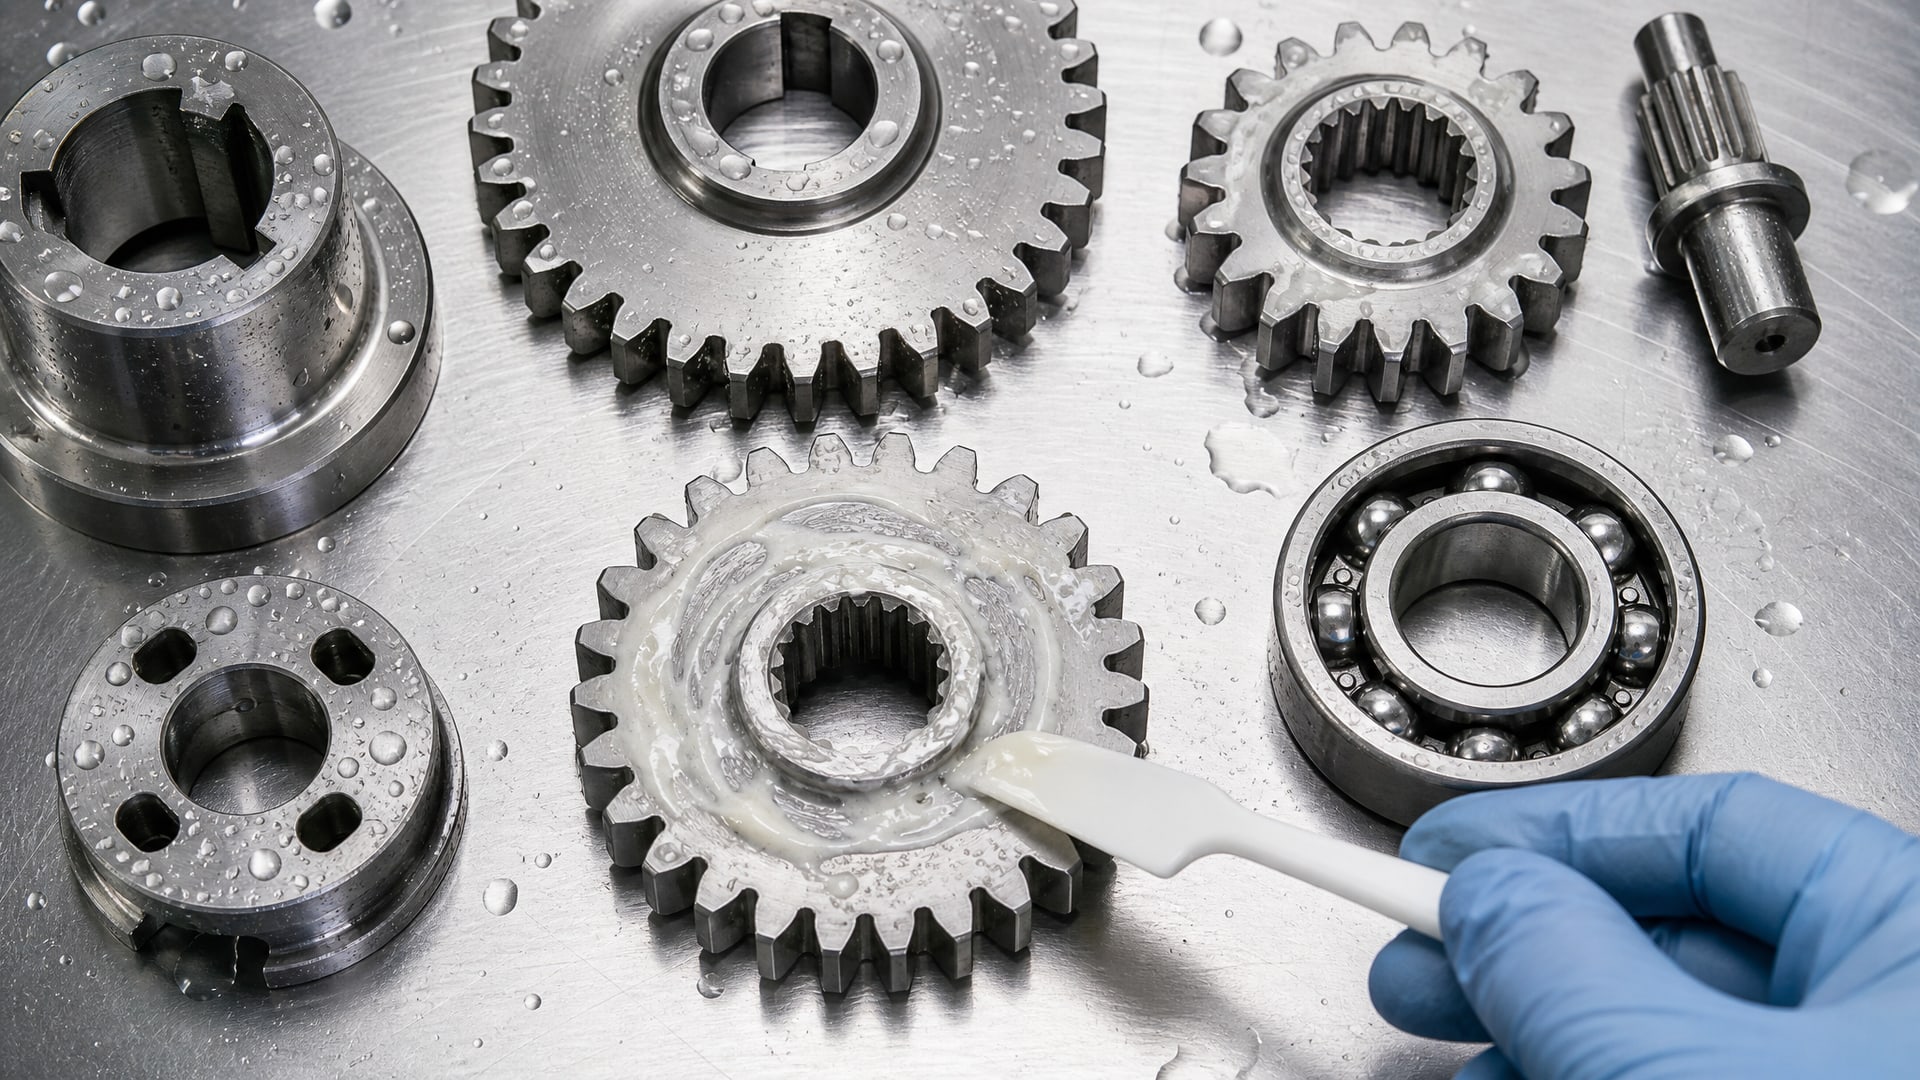
Смазка находится под постоянным давлением влаги, перепадов температур и химически активных веществ. Недостаточно водостойкая смазка теряет вязкость, окисляется или превращается в пасту, которая забивает зазоры и ухудшает смазывающее действие.
Водостойкость оценивают по методике ASTM D1264 (определение количества воды, поглощенной смазкой) и тестам на смыванию (ASTM D4170). Хорошая водостойкая H1-смазка должна переносить кратковременный контакт с водой температурой до 60–80 °C без потери консистенции и смазывающих свойств. Когда вода попадает в смазку, она может стать катализатором окисления, привести к отслаиванию присадок и образованию коррозионных пленок на металле.
Для молочных производств рекомендуется составлять график мойки оборудования и по возможности защищать узлы со смазкой специальными чехлами или экранами. После CIP смазку на открытых частях нужно восполнить, нанеся свежий слой, особенно на цепи, открытые подшипники и направляющие.
Документирование и требования ХАССП
ХАССП (система анализа рисков и критических контрольных точек) требует, чтобы каждое вещество, попадающее на производство пищи, было зарегистрировано, отслежено и задокументировано.
Для смазок это означает:
Карта смазки оборудования - документ, в котором указаны все узлы, тип смазки (H1/H2), NLGI-класс, точки нанесения, интервалы смазывания и дата последнего обслуживания.
Спецификация и сертификат NSF H1 - документы от поставщика, подтверждающие, что смазка зарегистрирована и отвечает FDA 21 CFR 178.3570.
Инструкция по применению - как пользователь применяет смазку на конкретном оборудовании, включая меры предосторожности и технику безопасности.
Журнал смазывания - записи о времени, дате, объеме и сотруднике, который выполнял смазку.
Раздельное хранение и маркировка - H1-смазки хранят отдельно от H2 и общепромышленных смазок, чтобы исключить путаницу и неправильное применение.
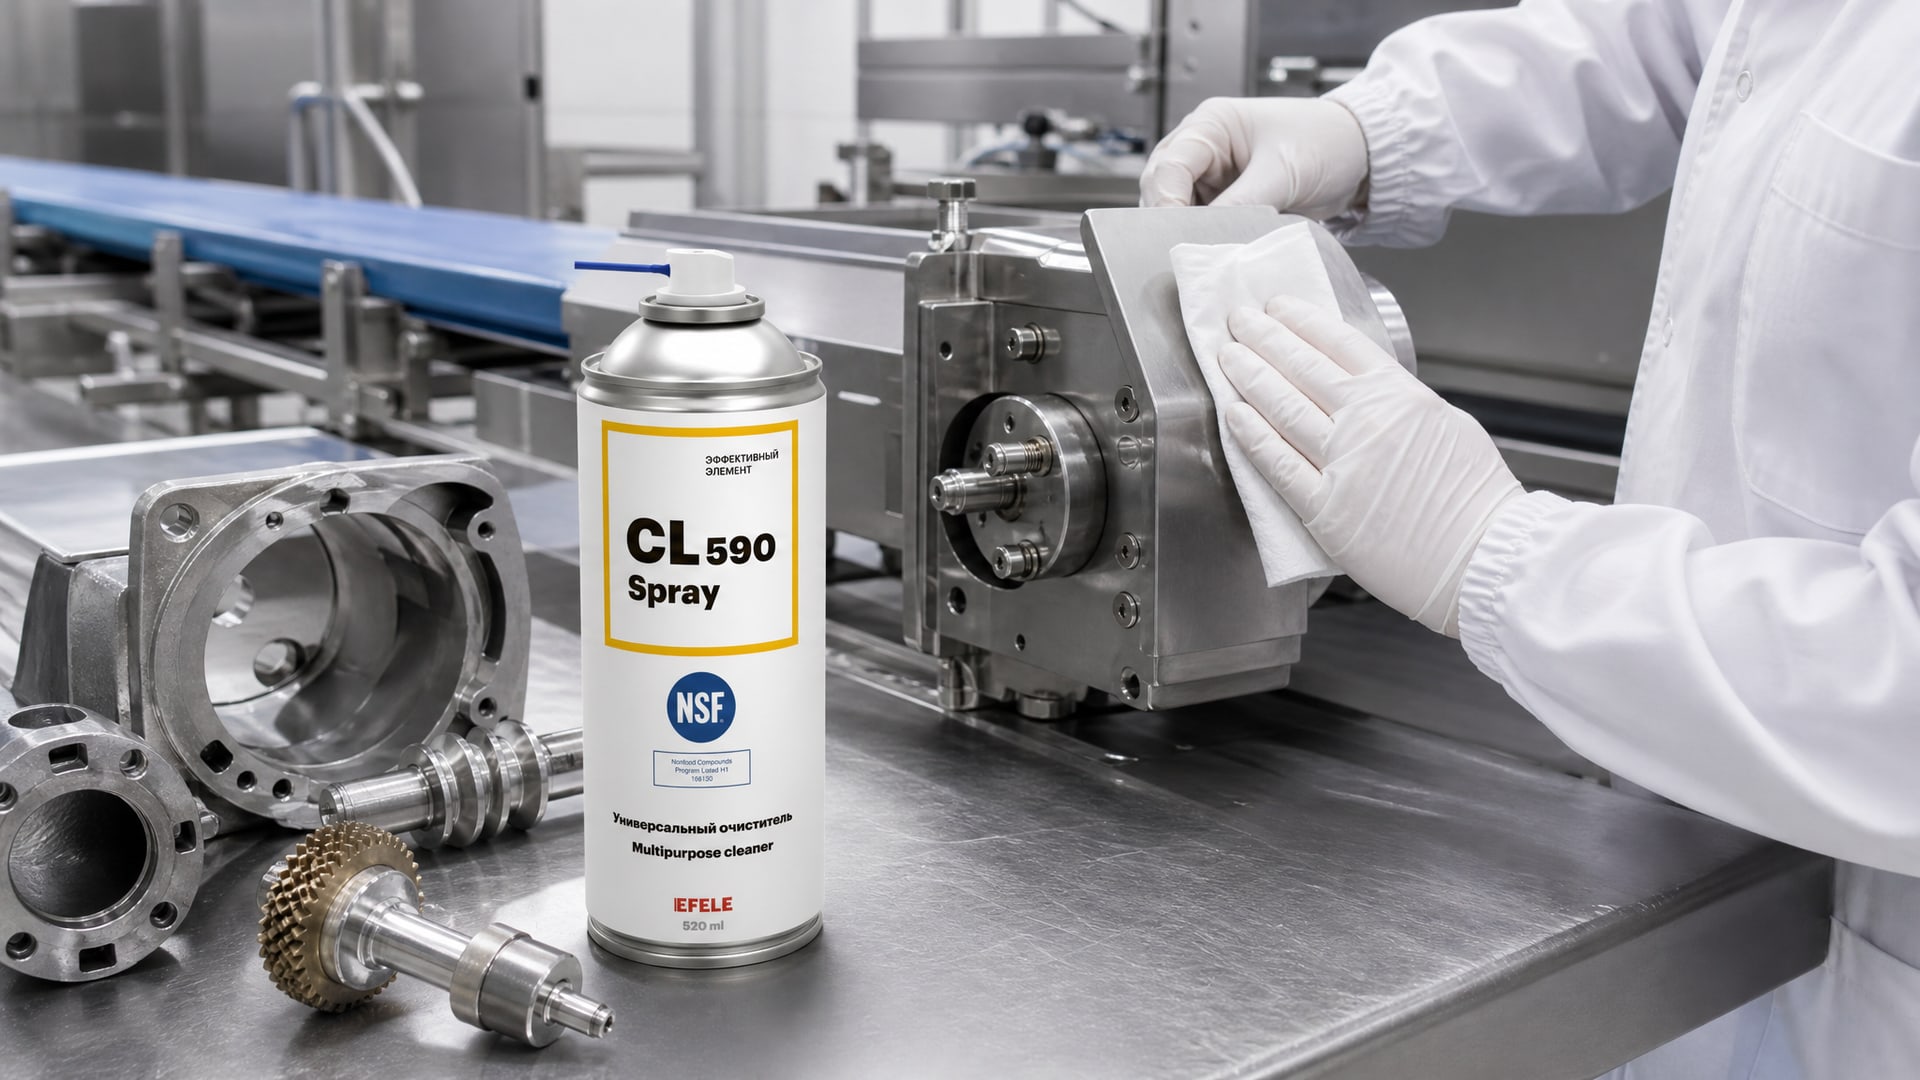
Часто при аудите ХАССП и иностранных инспекциях проверяют именно эти документы, а не только физическое состояние оборудования. Если инженер не может показать, когда и какую смазку применил на конкретный узел, аудитор может выявить несоответствие. Проверка для очистки точек нанесения перед смазкой также входит в процедуры: излишки старой смазки и грязь удаляют, а затем наносят свежий слой. Если требуется полная замена, нужно использовать тряпку для удаления остатков и санитайзеров для обезжиривания поверхности. EFELE CL-590 Spray (универсальный, пищевой NSF H1) служит как раз для такой подготовки: средство удаляет загрязнения и остатки старой смазки с узла перед нанесением свежего слоя, обеспечивая лучшую адгезию и предотвращая накопление грязи.
Температурные диапазоны и выбор смазки по условиям работы
На фасовочной машине молочного производства различные узлы работают при разных температурах.
Электродвигатель редуктора может развивать температуру 60–80 °C, в то время как направляющие на холодном участке обработки продукта находятся при температуре 5–10 °C или даже ниже. Смазка должна сохранять текучесть и адгезию во всем диапазоне условий.
Типичные температурные диапазоны для H1-смазок варьируются от минус 40 °C до плюс 120 °C (или выше для синтетических составов). При выборе смазки смотрят на максимальную рабочую температуру узла плюс запас прочности (обычно 10–20 °C). Если температура превышает верхний предел смазки, она начинает окисляться и терять вязкость; если ниже нижнего предела, смазка становится вязкой и не текучей.
База смазки (минеральное масло, синтетическое масло, гидрогенизированный растительный жир) влияет на температурный диапазон. Минеральные смазки дешевле, но менее стабильны при высоких температурах. Синтетические (PAO, сложноэфирные) держат стабильность лучше, но дороже. Гидрогенизированные растительные жиры подходят для органических требований, но требуют большего объема ингибиторов окисления.
Типичные ошибки при выборе смазки для молочного производства
Первая распространенная ошибка - применение обычной промышленной смазки вместо H1.
Это происходит из-за экономии или незнания, но ведет к нарушению требований ХАССП и рискам контаминации. Обычная смазка может содержать токсичные добавки, тяжелые металлы или микробные загрязнения, которые недопустимы в пищевой промышленности.
Вторая ошибка - выбор смазки только по критерию «пищевая», без учета технических параметров (вязкость, NLGI, температуры). Некоторые закупщики берут самую вязкую смазку, думая, что она универсальна для всей машины. В результате на подшипниках высокой скорости смазка превращается в пасту и вызывает перегрев, а на тихоходных узлах жидкая смазка стекает и не защищает.
Третья ошибка - отсутствие документирования и трассируемости. Если предприятие не ведет карту смазки и журнал обслуживания, при аудите это квалифицируется как несоответствие. Даже если используется правильная H1-смазка, без документов это не доказать проверяющему.
Четвертая ошибка - смешение H1 и H2 смазок на одном производстве без разделения зон. Часто закупщики берут одну емкость H1 и одну емкость H2, но не уделяют внимание разделению при хранении и применении. Операторы начинают путать и применяют H2 в местах контакта с пищей.
Часто задаваемые вопросы
Можно ли использовать H2-смазку на фасовочной машине, если она находится вдали от продукта?
Теоретически да, но требуется документальное подтверждение через оценку рисков по ХАССП. В карте смазки нужно зафиксировать, что данный узел находится в защищенной зоне и контакта с пищей исключен. При проверке аудитор может потребовать схему или фотографии расположения узла. Если возникает хоть малейшее сомнение, предпочтительнее использовать H1 - это снижает риски.
Что означает NLGI 00 и когда его выбирают?
NLGI 00 - это класс консистенции пластичной смазки, более жидкий, чем NLGI 0 и 1. Его выбирают для узлов, которые работают при низких температурах (минус 20–40 °C) или высокой скорости вращения (от 3000 оборотов в минуту), где требуется максимальная текучесть. На молочных производствах NLGI 00 часто используют для открытых подшипников направляющих, которые также подвергаются мойке и должны иметь хорошую адгезию.
Как часто нужно заменять смазку на фасовочной машине?
Интервал замены зависит от узла, условий работы и типа смазки. Обычно пластичные смазки меняют один раз в 6–12 месяцев, но если узел часто мокнет и подвергается мойке, интервал может сократиться до 3–6 месяцев. Масла в редукторах проверяют ежемесячно (уровень и цвет) и заменяют по результатам анализа. В журнале обслуживания записывают дату и объем заменяемой смазки.
Что такое ISO 21469 и отличается ли оно от NSF H1?
ISO 21469 - это стандарт, который описывает гигиенические требования к производству, хранению и использованию смазок для контакта с пищей. NSF H1 - это допуск, который подтверждает безопасность состава смазки по FDA. Оба нужны: H1 гарантирует, что сама смазка безопасна; ISO 21469 гарантирует, что производитель соблюдал гигиену и контроль качества при изготовлении.
Почему смазка вымывается с направляющих при мойке оборудования?
Вода, особенно горячая и под давлением, разрушает адгезию смазки к металлу. Если смазка не водостойкая или выбрана с неправильным загустителем, она становится эмульсией и стекает. После каждой CIP нужно восполнить смазку на открытых узлах, нанеся свежий слой. Для защиты используют чехлы на подшипники или гидрофобные смазки с повышенной адгезией.
Заключение
Подбор смазки пищевого оборудования - это не просто выбор продукта по ценовому критерию или маркировке «пищевая». Это комплексный процесс, в котором нужно учитывать категорию NSF (H1 для контакта с пищей, H2 для защищенных зон, H3 для поверхностей, которые очищаются перед работой), стандарты ISO 21469 и FDA 21 CFR 178.3570, конкретные узлы фасовочной машины, температурные режимы, влияние воды и моющих средств, а также требования системы ХАССП к документированию и трассируемости. Для каждого узла выбирают свой тип смазки и NLGI-класс: подшипники и направляющие требуют NLGI 0–1 с высокой адгезией, редукторы - NLGI 2 или масла ISO 32–68, цепи - смазки NLGI 00 или жидкие составы с водостойкостью. Ведение карты смазки оборудования, раздельное хранение H1 и H2, регулярное документирование и восполнение смазки после CIP - это необходимые элементы ХАССП, которые проверяют аудиторы.
Начните с составления матрицы всех узлов фасовочной машины, определите для каждого категорию смазки (H1 или H2) на основе риска контакта с пищей, выберите конкретный продукт с нужным NLGI и температурным диапазоном, запросите сертификат NSF H1 и спецификацию ISO 21469 от поставщика, затем создайте и введите в действие карту смазки и журнал обслуживания. Это обеспечит соответствие требованиям ХАССП, предотвратит аварии и гарантирует длительную безотказную работу оборудования.