Нержавеющие стали аустенитного класса - прежде всего 12Х18Н10Т (AISI 321) и 316L (AISI 316L) - известны своей коррозионной стойкостью, но также создают серьезные трудности при обработке на машинах. Низкая теплопроводность этих материалов и высокая склонность к наклепу (упрочнению поверхностного слоя при деформации) требуют особого подхода к выбору инструмента и смазочно-охлаждающей жидкости. Оптимальная СОЖ для нержавейки - это эмульсионная или полусинтетическая жидкость с повышенным содержанием EP-присадок (сера, хлор) при концентрации 8-12% и pH 8,5-9,5. Без правильной выбора СОЖ обработка нержавеющей стали сопровождается перегревом инструмента, налипанием стружки, повышенным износом и браком детали.
Эта статья дает инженерам и закупщикам конкретные критерии подбора СОЖ, режимные параметры и практические рекомендации для точения, фрезерования и сверления нержавейки - как для чернования, так и для финишных операций.
Почему нержавейка требует специальной СОЖ
Нержавеющие стали обладают комплексом свойств, которые существенно затрудняют их механическую обработку.
Главная проблема - низкая теплопроводность (в 2-3 раза ниже, чем у углеродистой стали), что приводит к концентрации тепла в зоне контакта инструмента с материалом. При этом материал проявляет высокую склонность к наклепу: при пластической деформации поверхностный слой упрочняется и становится еще более твердым, что увеличивает трение, давление и температуру.
EP-присадки (сера, хлор), входящие в состав специализированной СОЖ, при температурах выше 200°C разжижают смазочную пленку и предотвращают налипание стружки на режущий край инструмента. Обычная универсальная СОЖ без такого состава неспособна справиться с этой задачей, что приводит к интенсивному износу пластины, деформации детали и необходимости частой замены инструмента.
Состав и характеристики оптимальной СОЖ для нержавейки
Тип СОЖ и содержание компонентов
Для обработки нержавеющей стали применяют два основных типа смазочных жидкостей:
Параметры качества
Оптимальный pH жидкости находится в диапазоне 8,5-9,5 для эмульсий с нейтральным содержанием щелочи; это обеспечивает защиту от коррозии без чрезмерной агрессивности к материалам инструмента и припусков. Температура СОЖ в процессе работы должна поддерживаться на уровне 18-25°C; переохлаждение замедляет обработку, а перегрев ускоряет окисление присадок и сокращает срок службы.
Концентрация проверяется рефрактометром и должна быть не ниже 7% во время работы; снижение концентрации ниже этого порога приводит к потере смазывающих и охлаждающих свойств и дополнительному нагреву инструмента. Вода для разведения концентрата должна быть дистиллированной или деминерализованной во избежание коррозии и преждевременного деградирования эмульсии.
Режимы обработки и параметры подачи СОЖ
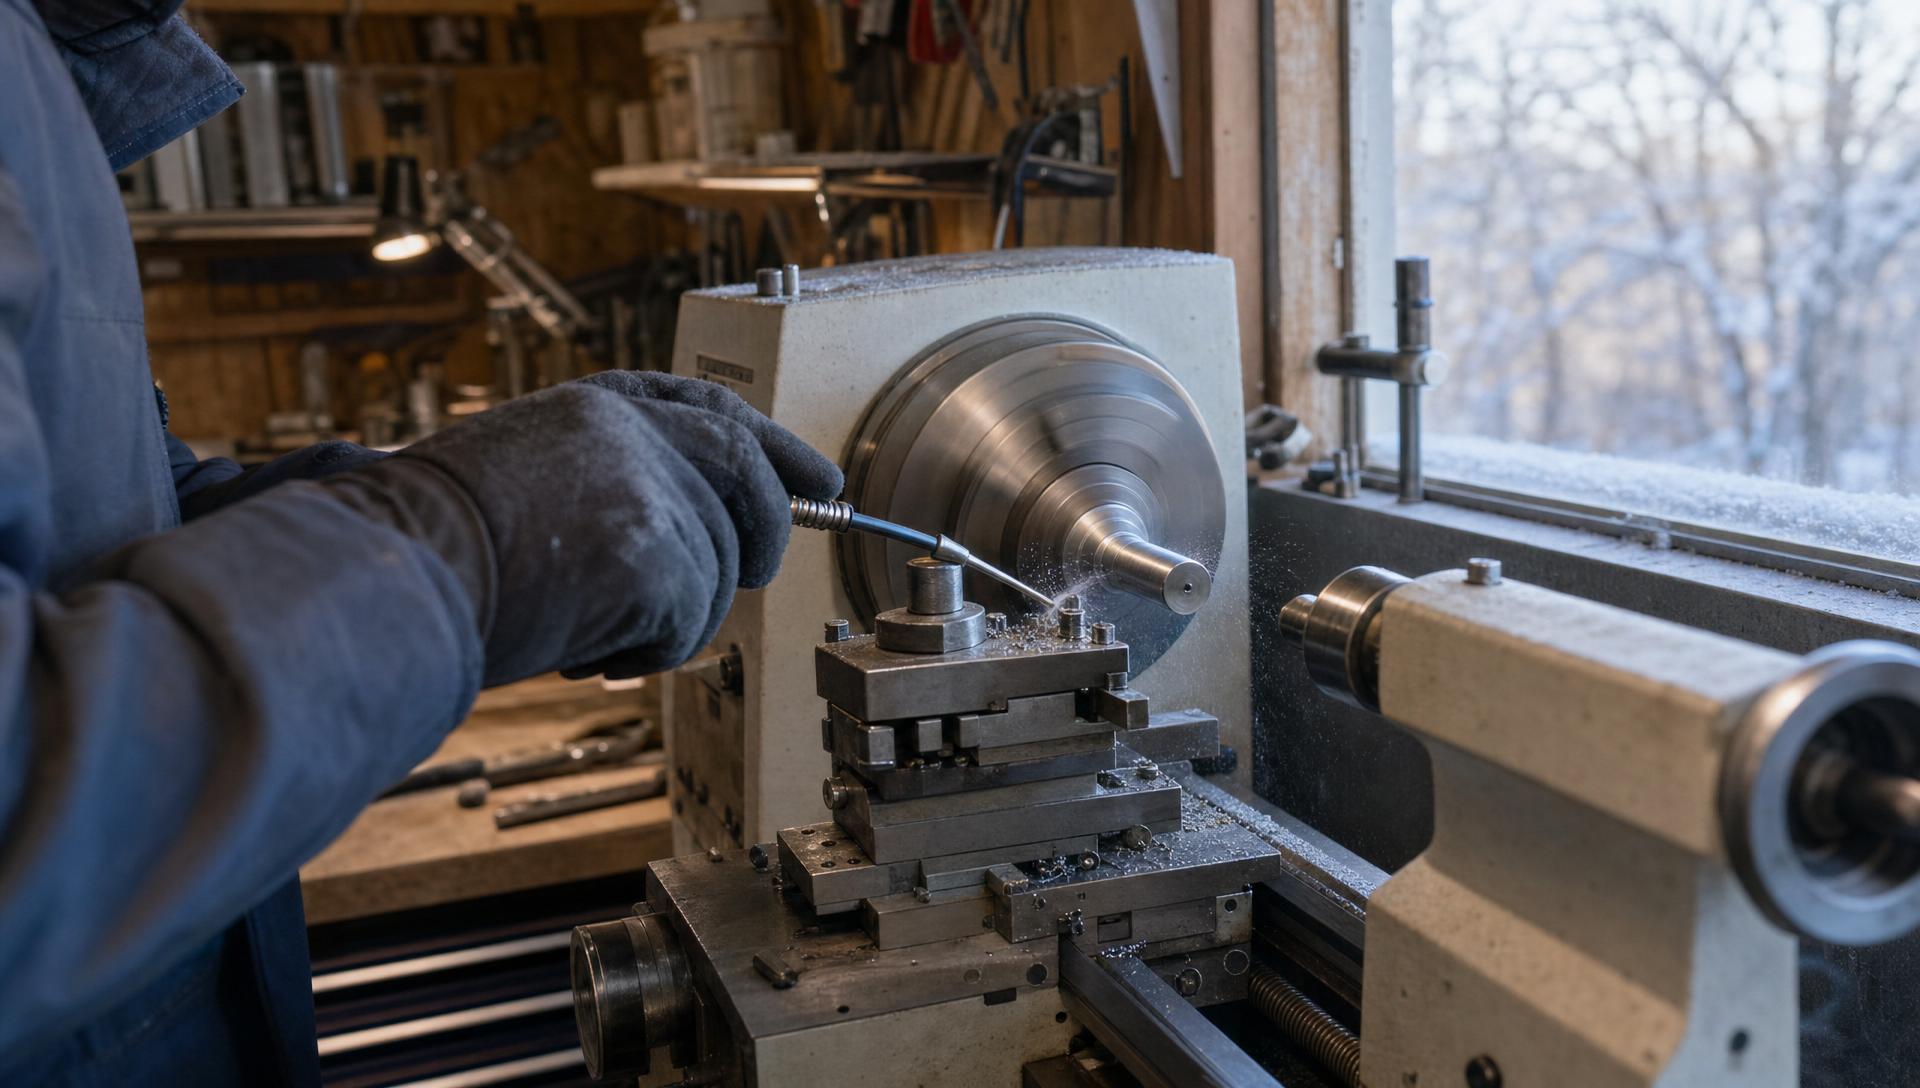
Параметры точения нержавеющей стали 12Х18Н10Т
Для чернового точения:
- Скорость резания: V = 80-120 м/мин
- Подача: S = 0,3-0,8 мм/об
- Глубина резания: t = 2-6 мм
Для чистового точения:
- Скорость резания: V = 150-220 м/мин
- Подача: S = 0,1-0,25 мм/об
- Глубина резания: ap = 0,3-0,5 мм
Расход и давление жидкости
Расход СОЖ при точении составляет 15-25 л/мин при давлении подачи 8-12 бар через лопатки. Для сложных фрезерных операций и фрезерования со скоростями свыше 200 м/мин рекомендуется повышение давления до 40-70 бар при подаче через шпиндель для обеспечения доставки жидкости непосредственно в зону резания. При черновой фрезеровке расход может быть снижен до 10-15 л/мин при сохранении давления 8-12 бар.
Недостаточный расход приводит к перегреву инструмента и дефектам поверхности обработки; избыточный расход без надлежащей фильтрации ведет к засорению каналов стружкой и нарушению подачи.
СОЖ для сверления нержавейки: особенности применения
Сверление нержавеющей стали требует более высокой концентрации СОЖ в сравнении с точением и фрезерованием.
Основная причина - замкнутое пространство сверла, в котором тепло аккумулируется, и вязкость материала, которая приводит к налипанию стружки на режущие кромки. При сверлении нержавейки (особенно вязких марок типа 316L) необходимо применять жидкость СОЖ для сверления нержавейки с концентрацией 10-15% - на 3-5 процентных пункта выше, чем при токарной обработке.
Повышенное содержание масла в составе (минимум 8-10%) обеспечивает дополнительную смазку режущих кромок и облегчает эвакуацию стружки из канала. Давление подачи должно быть достаточным, чтобы жидкость проникала в глубину скважины; при диаметре сверла более 10 мм рекомендуется переход на пневматическую или гидравлическую подачу СОЖ через центр инструмента.
Контроль качества и практические рекомендации при работе с нержавейкой
Проверка и поддержание параметров СОЖ
Концентрация жидкости проверяется рефрактометром не реже одного раза в смену, особенно при высоких объемах обработки. Если показатель упал ниже 7%, в бак добавляется свежий концентрат, разведенный предварительно в отдельной емкости в пропорции (обычно) 1 часть концентрата на 9-10 частей дистиллированной воды.
При приготовлении новой эмульсии концентрат никогда не заливается прямо в резервуар - это приводит к нарушению однородности и выпадению присадок в осадок. Сначала смешивают концентрат с водой в отдельной посуде до полной гомогенизации, затем переливают в бак системы смазки.
Фильтрация и уход за системой
Обязательна регулярная фильтрация СОЖ через сетку (50-100 микрон) или сепаратор для удаления частиц стружки, окалины и механических загрязнений. Засоренная жидкость теряет пластичность, скапливается в узких каналах подачи и приводит к остановке подачи, перегреву инструмента и браку.
Срок замены СОЖ зависит от интенсивности работы, но в среднем при соблюдении контроля концентрации и регулярной фильтрации бак меняется полностью один раз в 3-6 месяцев. При появлении запаха прогорания, видимом потемнении или образовании пены замена проводится срочно.
Выбор инструмента
Для обработки нержавейки необходимо использовать острые режущие пластины с положительным передним углом γ = +15°...+20°, что снижает усилия резания и предотвращает наклеп. При черновом точении рекомендуются пластины марок Т15К6 или ВК8 с твердосплавной основой. Использование затупленного инструмента на 20-30% увеличивает давление в зоне контакта и усугубляет проблему налипания.
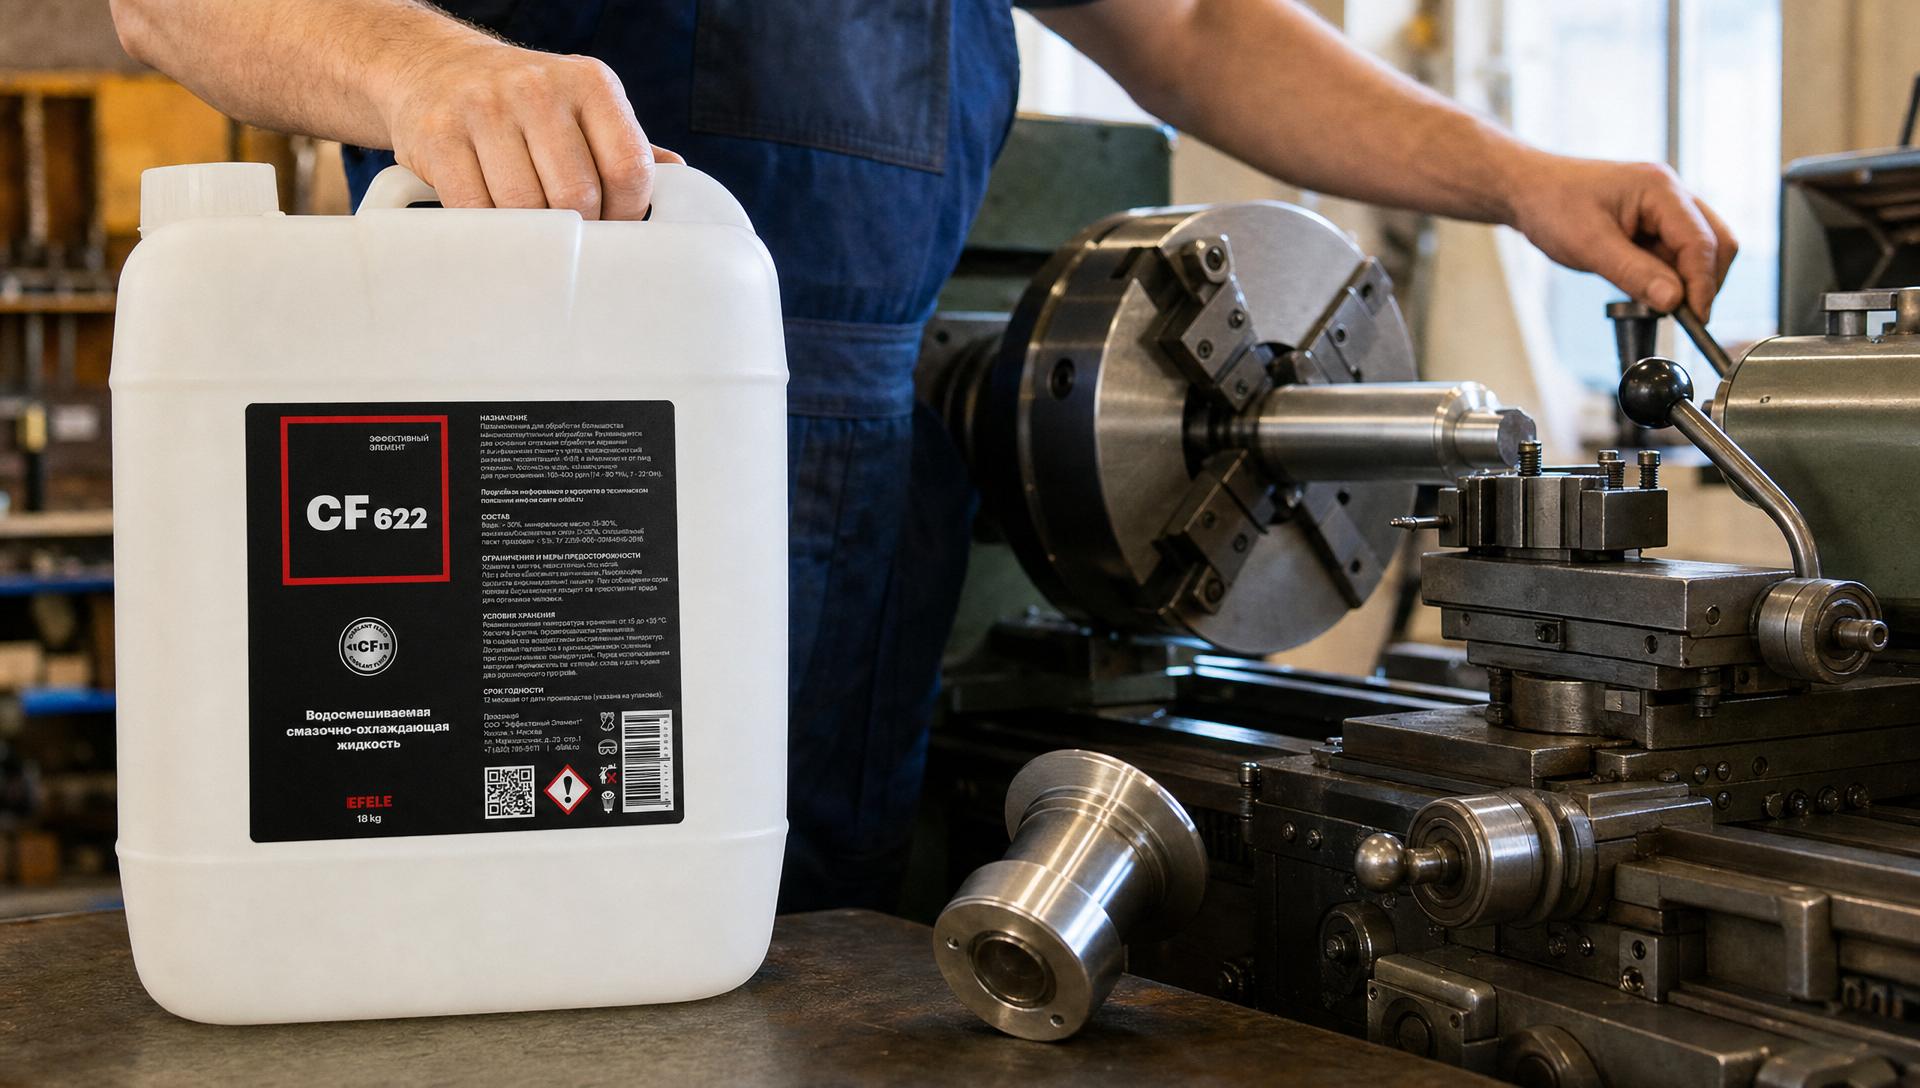
Для улучшения стабильности обработки и предотвращения вибраций при работе с вязкими нержавеющими сталями полусинтетическая СОЖ типа EFELE CF-622 применяется как решение для операций, требующих высокой чистоты поверхности и стабильности процесса. Этот состав обеспечивает разжижение пленки при повышенных температурах и хорошую удерживаемость на поверхности инструмента, что особенно важно при длительных циклах финишного точения.
Различия между 12Х18Н10Т и 316L: есть ли разница в подборе СОЖ
12Х18Н10Т (международное обозначение AISI 321) - это титаностабилизированная аустенитная нержавеющая сталь, используемая для сварных конструкций при повышенных температурах.
316L (AISI 316L) - это низкоуглеродистая модификация хром-молибденовой нержавеющей стали, обладающая высокой стойкостью к коррозии в хлоридных средах и полностью соответствующая требованиям FDA для контакта с пищевыми продуктами.
Несмотря на различия в химическом составе, обе марки относятся к аустенитному классу нержавеющих сталей и проявляют аналогичное поведение при обработке: низкую теплопроводность, склонность к наклепу и налипанию стружки. Поэтому требования к СОЖ для обработки этих материалов практически идентичны: концентрация 8-12%, pH 8,5-9,5, содержание EP-присадок.
Единственное различие заключается в том, что для 316L (особенно если детали будут использоваться в пищевой или химической промышленности) критична защита от коррозии хлоридами после завершения обработки. Поэтому для этой марки рекомендуется использование СОЖ с добавленными ингибиторами коррозии и дополнительным контролем pH (поддержание в верхней части диапазона 8,5-9,5) для предотвращения точечной коррозии при длительном хранении готовой продукции.
Частые ошибки при выборе и применении СОЖ для нержавейки
Использование универсальной СОЖ без коррекции
Многие закупщики считают, что одна универсальная жидкость подойдет для обработки всех материалов одновременно. Такой подход возможен, но требует ориентирования на наиболее требовательный материал из обрабатываемого набора. Например, если в цехе обрабатываются и алюминий (требует pH 7,5-8,5), и нержавейка (требует pH 8,5-9,5), выбор в пользу pH 7,5 приведет к недостаточной защите нержавейки от наклепа, а выбор в пользу pH 9,0 может вызвать коррозию алюминия при хранении заготовок. При наличии множественных материалов предпочтительнее использовать подходящую для нержавейки СОЖ и дополнительно регулировать ее разведением для менее требовательных материалов.
Неправильное разведение концентрата
Частая ошибка - заливка концентрата прямо в резервуар без предварительного перемешивания с водой. При таком подходе эмульсия не образуется, присадки выпадают в осадок, и эффект от применения СОЖ минимален. Правильный порядок: сначала смешать требуемое количество концентрата с дистиллированной водой в отдельной посуде, дать постоять 10-15 минут и убедиться в однородности, затем перелить в бак системы смазки.
Недостаточная фильтрация
Экономия на фильтрах и редкая замена сетки приводят к накоплению стружки в системе, засорению каналов подачи и, в итоге, к полному прекращению подачи жидкости в процессе работы. Это катастрофично для нержавейки, которая мгновенно перегревается без охлаждения. Фильтрацию следует проводить ежедневно или при каждом включении системы.
Низкая концентрация
Снижение концентрации ниже 7% сокращает количество EP-присадок и масла в жидкости, что резко ухудшает ее смазывающие и охлаждающие свойства. Опытные обработчики часто замечают, что при 5-6% концентрации нержавейка сразу начинает налипать на инструмент и выделять черный дым из-за перегрева. Жесткое соблюдение минимума 7% и оптимума 8-12% обязательно.
Часто задаваемые вопросы
Можно ли использовать одну и ту же СОЖ для обработки нержавейки и обычной углеродистой стали?
Частично возможно, но с оговорками. Универсальная полусинтетическая эмульсия с содержанием EP-присадок может применяться для обеих материалов, однако концентрация должна быть отрегулирована в сторону более требовательного материала. Для углеродистой стали достаточно 5-7%, для нержавейки необходимо 8-12%. Поэтому при обработке нержавейки на универсальной СОЖ следует увеличить концентрацию на 2-3 процентных пункта выше, чем для углеродистой стали. При наличии высокоскоростной и высокоточной работы рекомендуется все же использовать специализированную СОЖ для нержавейки.
Почему при обработке нержавейки стружка налипает на режущий инструмент и образуется черный дым?
Налипание стружки при обработке нержавейки происходит из-за недостаточного содержания EP-присадок (сера, хлор) в составе СОЖ или слишком низкой концентрации. Черный дым указывает на перегрев, что означает, что смазочная пленка разорвана и происходит сухое трение. Решение: проверить концентрацию рефрактометром (должна быть 8-12%), убедиться, что используется специализированная эмульсия или полусинтетика с EP-присадками, и убедиться в остроте инструмента (затупленная пластина усугубляет проблему).
Какая оптимальная температура СОЖ при обработке нержавейки и как ее контролировать?
Оптимальный диапазон температуры СОЖ -18-25°C. При более низких температурах (ниже 15°C) жидкость становится вязкой и плохо доходит до зоны резания; при более высоких (выше 30°C) ускоряется окисление присадок и сокращается срок ее службы. Контроль проводится обычным термометром, погруженным в резервуар, или датчиком температуры, установленным в системе подачи. Охлаждение достигается использованием теплообменника или простым отключением системы в перерывах между операциями; обогрев обычно не требуется при нормальных условиях цеха.
Как часто необходимо менять СОЖ полностью и по каким признакам?
При соблюдении регулярной фильтрации и контроля концентрации, полная замена СОЖ проводится один раз в 3-6 месяцев в зависимости от интенсивности работы. Признаки необходимости срочной замены: появление запаха прогорания или сгорания, видимое потемнение жидкости (потеря прозрачности), образование устойчивой пены на поверхности, появление кислого запаха. Если СОЖ содержит видимые куски окалины, остатки затвердевшей эмульсии или грязь, это также повод для немедленной замены.
Есть ли различие в СОЖ для сверления нержавейки и СОЖ для ее точения?
Основное различие заключается в концентрации и содержании масла. При сверлении нержавейки используется жидкость с концентрацией 10-15% (выше, чем при точении 8-12%), поскольку в замкнутом пространстве сверла тепло накапливается быстрее, а налипание материала более вероятно. Содержание масляного компонента в СОЖ для сверления должно быть повышено до 8-10% для обеспечения дополнительной смазки режущих кромок. При точении и фрезеровании, где циркуляция жидкости лучше, полусинтетическая эмульсия с 20-35% масла справляется эффективнее.
Заключение
Правильный подбор СОЖ для обработки нержавеющей стали 12Х18Н10Т и 316L - это фундамент для получения высокого качества деталей и долгого срока службы режущего инструмента. Эмульсионная или полусинтетическая жидкость с EP-присадками, концентрация 8-12%, pH 8,5-9,5 и температура 18-25°C обеспечивают необходимую охлаждающую и смазывающую способность при работе с низкотеплопроводными и вязкими материалами. При сверлении нержавейки концентрация повышается до 10-15% для предотвращения налипания стружки.
Следующий практический шаг: оцените текущее состояние вашей системы подачи СОЖ, проверьте концентрацию рефрактометром и убедитесь, что используется СОЖ с серосодержащими или хлорсодержащими EP-присадками. При переходе на новый материал или установку проведите пробную обработку партии деталей, контролируя температуру инструмента, качество поверхности и частоту смены пластин. Если текущая универсальная СОЖ показывает признаки износа (налипание стружки, перегрев, быстрый износ инструмента), пересмотрите выбор в пользу специализированной жидкости для аустенитных нержавеющих сталей.