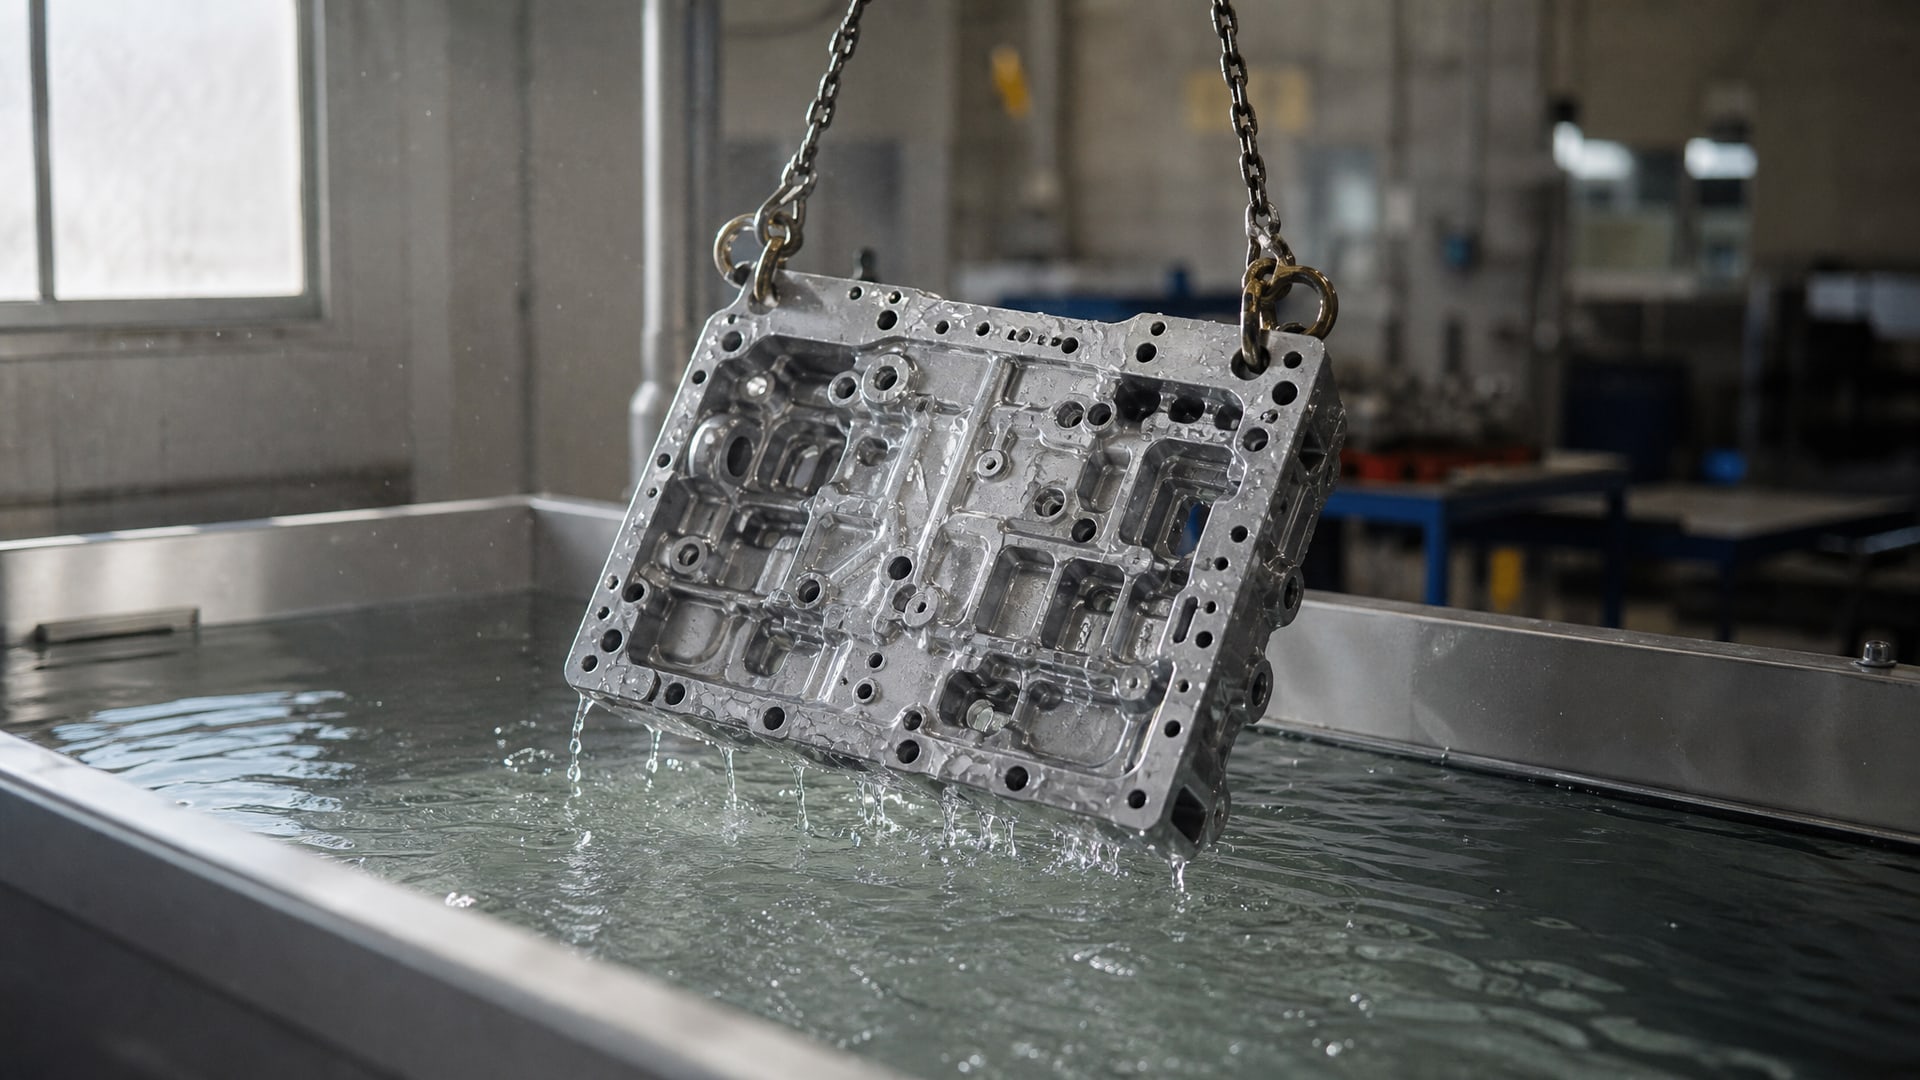
Детали со сложной геометрией - карданные валы, втулки, направляющие с множественными отверстиями, кромки и полости - требуют совершенно иного подхода к предварительной подготовке, чем простые плоские поверхности. Стандартный цикл обезжиривания и грунтовки здесь недостаточен: невидимые остатки масла в технологических отверстиях, влага в глубоких полостях и неравномерная шероховатость по переходам приводят к отслаиванию покрытия, потере адгезии и преждевременному выходу детали из строя.
Инженеры и закупщики часто недооценивают этап подготовки, полагая, что визуальная чистота гарантирует качество. На самом деле именно правильно выстроенная технологическая цепочка - последовательность обезжиривания, удаления окалины, конверсионной обработки, контролируемой сушки и выбора способа нанесения - определяет, будет ли покрытие служить заявленный ресурс или станет источником рекламаций.
Почему сложная геометрия требует отдельной технологии
Деталь сложной геометрии отличается от плоской поверхности не только эстетикой.
Полости, глухие отверстия, острые кромки и переходы между плоскостями создают зоны, где стандартные методы обезжиривания и сушки неэффективны.
Когда деталь опускают в ванну с обезжиривающим раствором, жидкость попадает в открытые полости, но вытекает из них неполностью. После извлечения и сушки в таких "ловушках" остается тонкий слой воды или масла. Во время нанесения твердосмазочного покрытия эти остатки вспениваются, вызывают пузыри в пленке и нарушают сцепление слоя с подложкой. Результат - покрытие держится несколько недель вместо месяцев.
Острые кромки и тонкие переходы между площадками также страдают. На выступающих краях покрытие наносится тоньше, в углублениях - толще. При нанесении распылением краска "обтекает" острый край, оставляя его недостаточно защищенным. При локальном контакте (например, в подшипниковом узле) именно там появляются первые очаги износа.
Поэтому для деталей со сложной геометрией изначально планируют не двухчасовую подготовку, а полноценный цикл: первичное обезжиривание, удаление окалины или ржавчины, конверсионная обработка (фосфатирование для стали либо анодирование для алюминия), промежуточная сушка, финальная сушка и только затем нанесение. Каждый этап имеет технологическое назначение и влияет на конечный результат.
Технологическая цепочка: от загрязненной поверхности к готовому покрытию
Последовательность операций определяет успех.
Пропуск или неправильное выполнение одного этапа компрометирует весь результат.
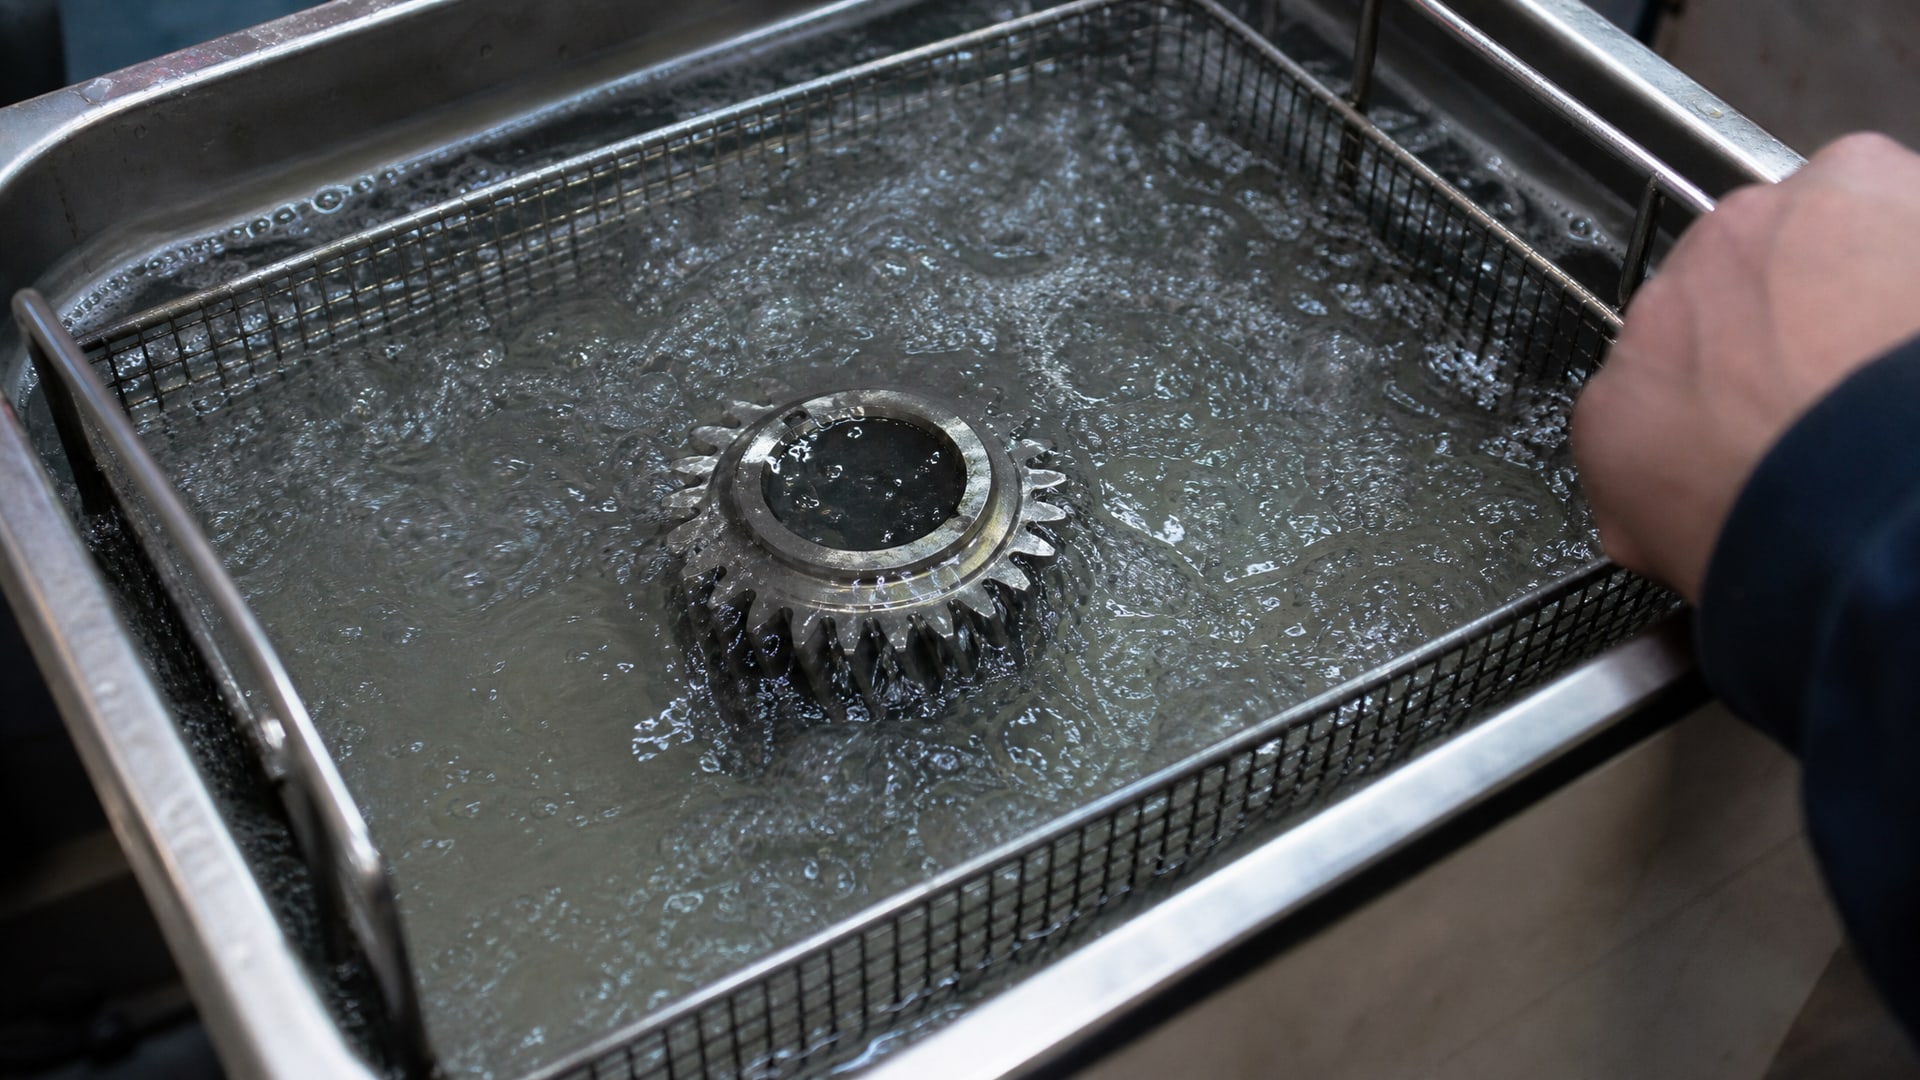
Первичное обезжиривание
Цель - удалить масла, смазки, грязь и технические загрязнения с открытых поверхностей. Используют щелочные растворы, часто в комбинации с ультразвуком или орошением для проникновения в полости. Деталь выдерживают в растворе 5–15 минут, затем промывают.
Критично помнить: обезжиривание удаляет не всю грязь. Окалина, ржавчина и оксидный слой остаются. Визуально деталь может выглядеть чистой, но на микроуровне поверхность все еще загрязнена.
Удаление окалины и оксидов
Для стали используют пескоструйную обработку или химическое травление кислотой. Пескоструйная обработка приводит к целевой шероховатости Ra 1,25 мкм (Rz 6,3), которая улучшает механическое сцепление покрытия с подложкой. Для нержавеющей стали рекомендуется достижение степени очистки Sa 2½ по ГОСТ Р ИСО 8501-1-2014 или ISO 8501-1.
На этом этапе деталь становится восприимчивой к окислению. Если между травлением и следующей операцией прошло много времени, на поверхности вновь образуется тонкая оксидная пленка, которая ухудшит адгезию. Поэтому последующие операции выполняют без длительных перерывов.
Конверсионная обработка
Для стали - фосфатирование. Процесс создает на поверхности тонкий слой фосфата железа, который служит буфером между металлом и покрытием. Фосфат повышает адгезию, предотвращает белую ржавчину при хранении и помогает удерживать пластификаторы покрытия, предотвращая их миграцию в металл.
Для алюминия - анодирование (создание оксидного слоя толщиной 5–25 мкм) или другая согласованная система подготовки. Для нержавеющей стали применяют специализированные конверсионные материалы, согласованные с требованиями ГОСТ 9.402-2004 и ASTM A380/A380M, так как пассивная оксидная пленка нержавейки требует особого подхода.
Качество конверсионного слоя контролируют по его маслоемкости и пористости: слой должен равномерно впитывать влагу и масло, но не быть чрезмерно рыхлым.
Промежуточная и финальная сушка
После конверсионной обработки деталь влажная. Влага в технологических отверстиях и полостях - главный враг. Ее удаляют в два этапа: сначала горячей водой или сжатым воздухом удаляют видимую влагу, затем деталь помещают в сушильный шкаф при температуре 50–80 °C на время, достаточное для полного испарения остаточной влаги из глубоких полостей.
Время сушки зависит от геометрии: простой диск сохнет 30 минут, деталь с множественными отверстиями -2–3 часа. Спешка приводит к тому, что во время нанесения покрытия из полостей вылезает пар, вспенивая пленку и создавая микропузырьки.
Контроль подготовленной поверхности
Перед нанесением измеряют шероховатость в 2–3 точках (целевой диапазон Ra 1,25 мкм согласно ГОСТ 9.301-86 и ГОСТ 2789). На деталях со сложной геометрией также проверяют чистоту полостей и отверстий: используют салфетку, смоченную в дистиллированной воде, протирают ею полость и осматривают на предмет остатков грязи или масла. Если след остается - деталь возвращают на переподготовку.
Особенности подготовки деталей из нержавеющей стали
Нержавеющая сталь требует особого внимания, потому что ее пассивная оксидная пленка затрудняет адгезию покрытия.
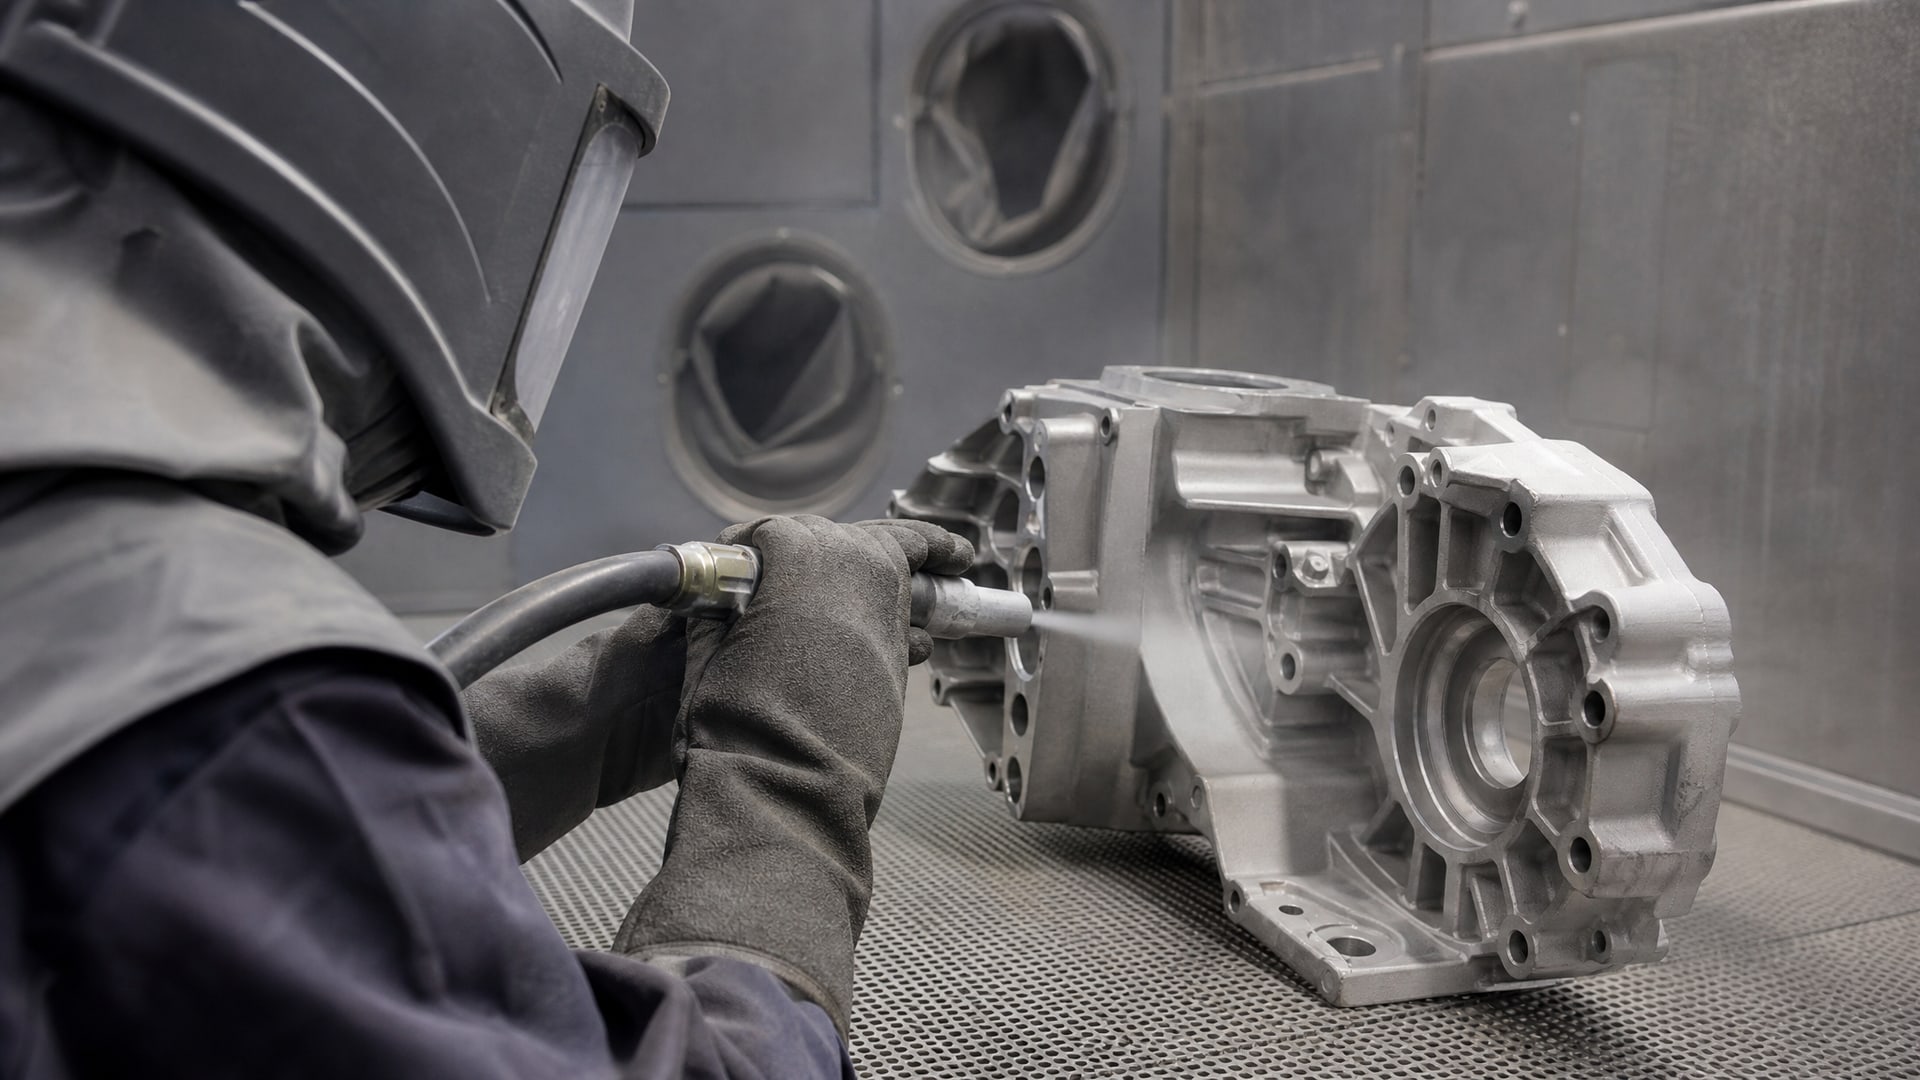
Стандартное обезжиривание и пескоструйная обработка для нержавейки может быть недостаточно. Материалы рекомендуют следовать ГОСТ 9.402-2004 (подготовка металла к окрашиванию), ГОСТ Р ИСО 8501-1-2014 (степени очистки поверхности) и ASTM A380/A380M (очистка нержавеющей стали).
Целевая степень очистки - Sa 2½, что соответствует металлическому блеску с единичными следами первоначальной поверхности. После пескоструйной обработки нержавеющую сталь сразу же протравливают в специальном растворе (как правило, на основе лимонной или щавелевой кислоты) для удаления загрязнений и "прежелезнения" - миграции железа из стали на поверхность, которая бы ухудшала адгезию. Затем следует стандартная цепочка: конверсионная обработка (согласованная с типом нержавейки), сушка и контроль.
Если этап "прежелезнения" пропустить, адгезия покрытия снизится в 2–3 раза, и слой вспучится уже через несколько недель эксплуатации.
Двухслойная система для сложной геометрии
Для деталей с острыми кромками, полостями и контактными поверхностями однослойное покрытие недостаточно.
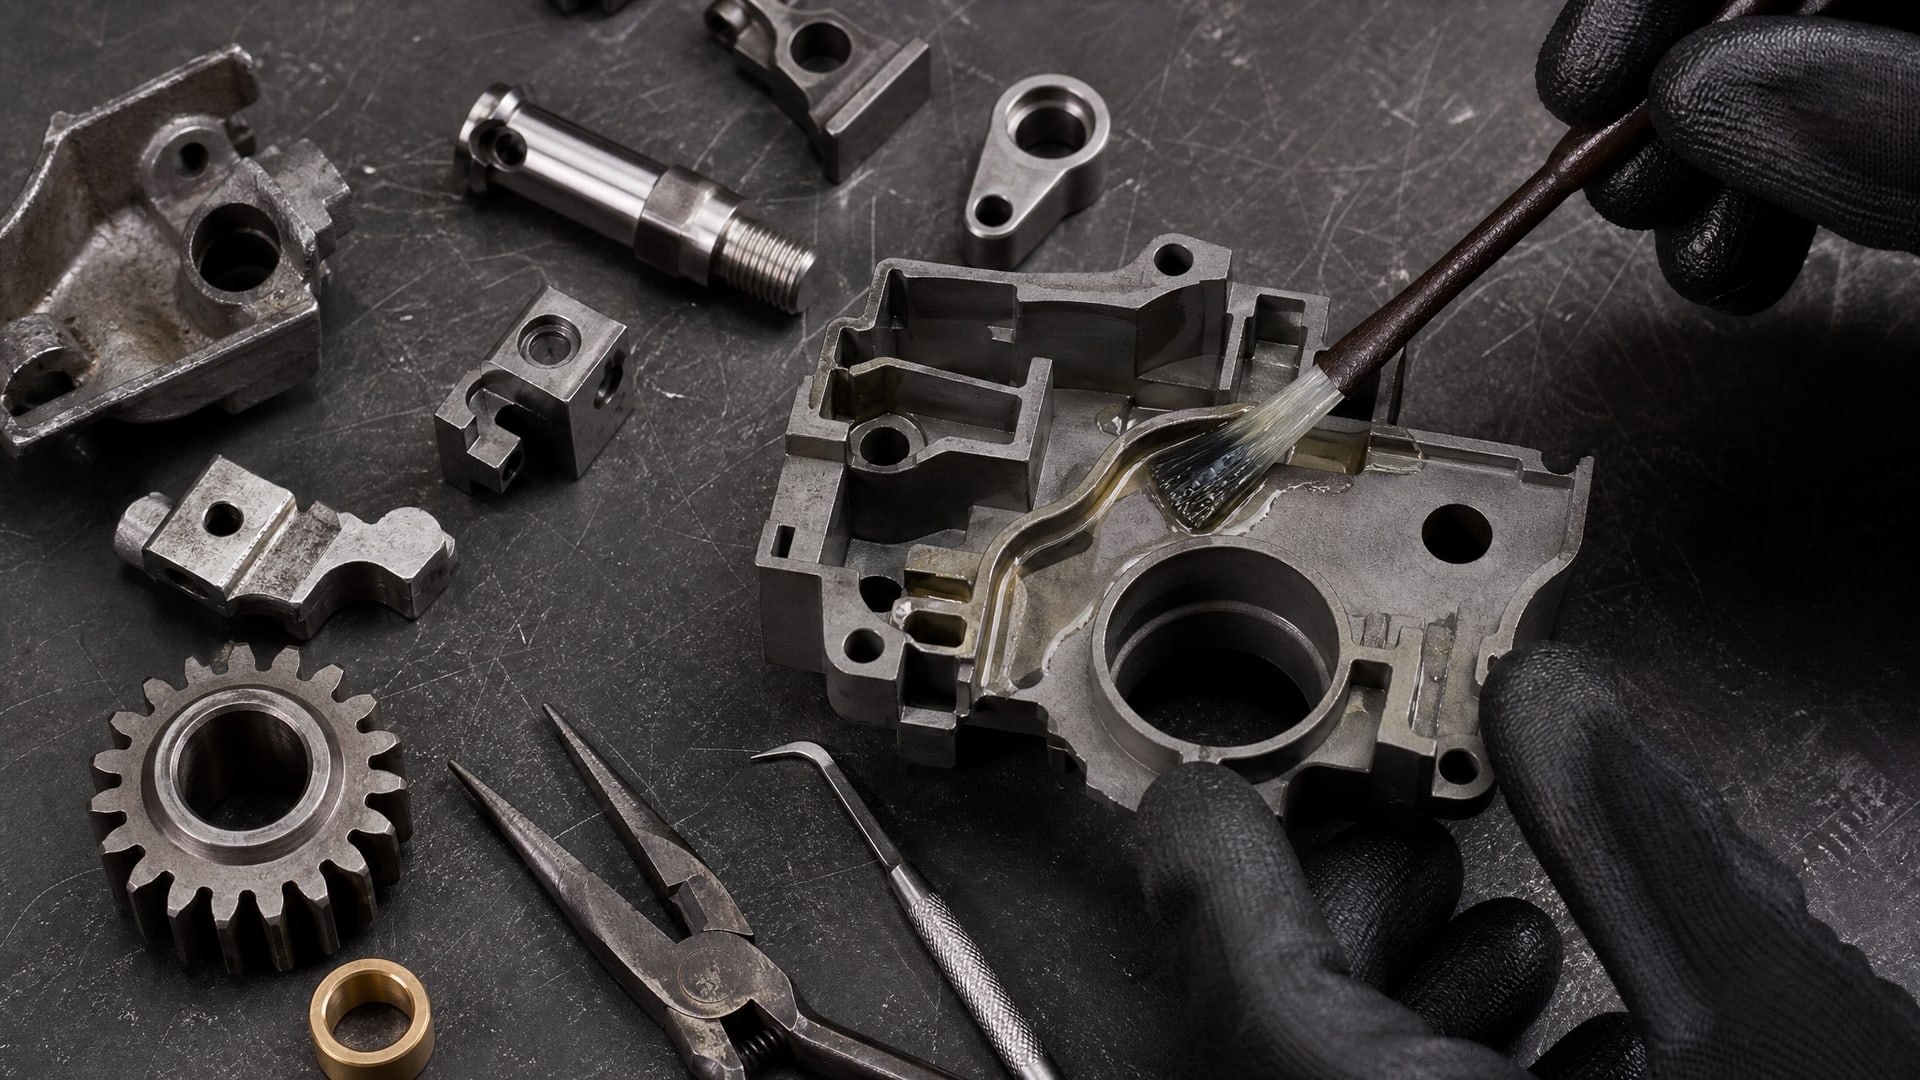
Рекомендуется двухслойная система: primer (адгезионный слой) и topcoat (рабочий слой).
Primer наносят первым слоем толщиной 3–5 мкм. Его назначение - заполнить микронеровности шероховатой поверхности, обеспечить максимальное сцепление с подложкой и равномерность распределения по геометрии. Primer содержит повышенное содержание смол для адгезии.
После полимеризации primer (обычно это 16–24 часа при комнатной температуре или 1–2 часа при нагреве до 80 °C) наносят topcoat толщиной 10–15 мкм. Topcoat содержит основной антифрикционный агент (обычно дисульфид молибдена) и обеспечивает низкий коэффициент трения и защиту от изнашивания.
Такая система гарантирует, что даже в острых углах и переходах толщина совокупного слоя укладывается в допуск 20±5 мкм, и адгезия по всей поверхности остается высокой.
При работе с технологическими отверстиями и труднодоступными местами, где требуется точное нанесение и предотвращение двойной полимеризации, покрытия MODENGY предлагают решения, позволяющие контролировать толщину слоя и процесс отверждения, так что даже в глубоких полостях покрытие наносится равномерно без избытка.
Контроль качества подготовки и нанесения
Контроль начинается на этапе подготовки и продолжается после нанесения.
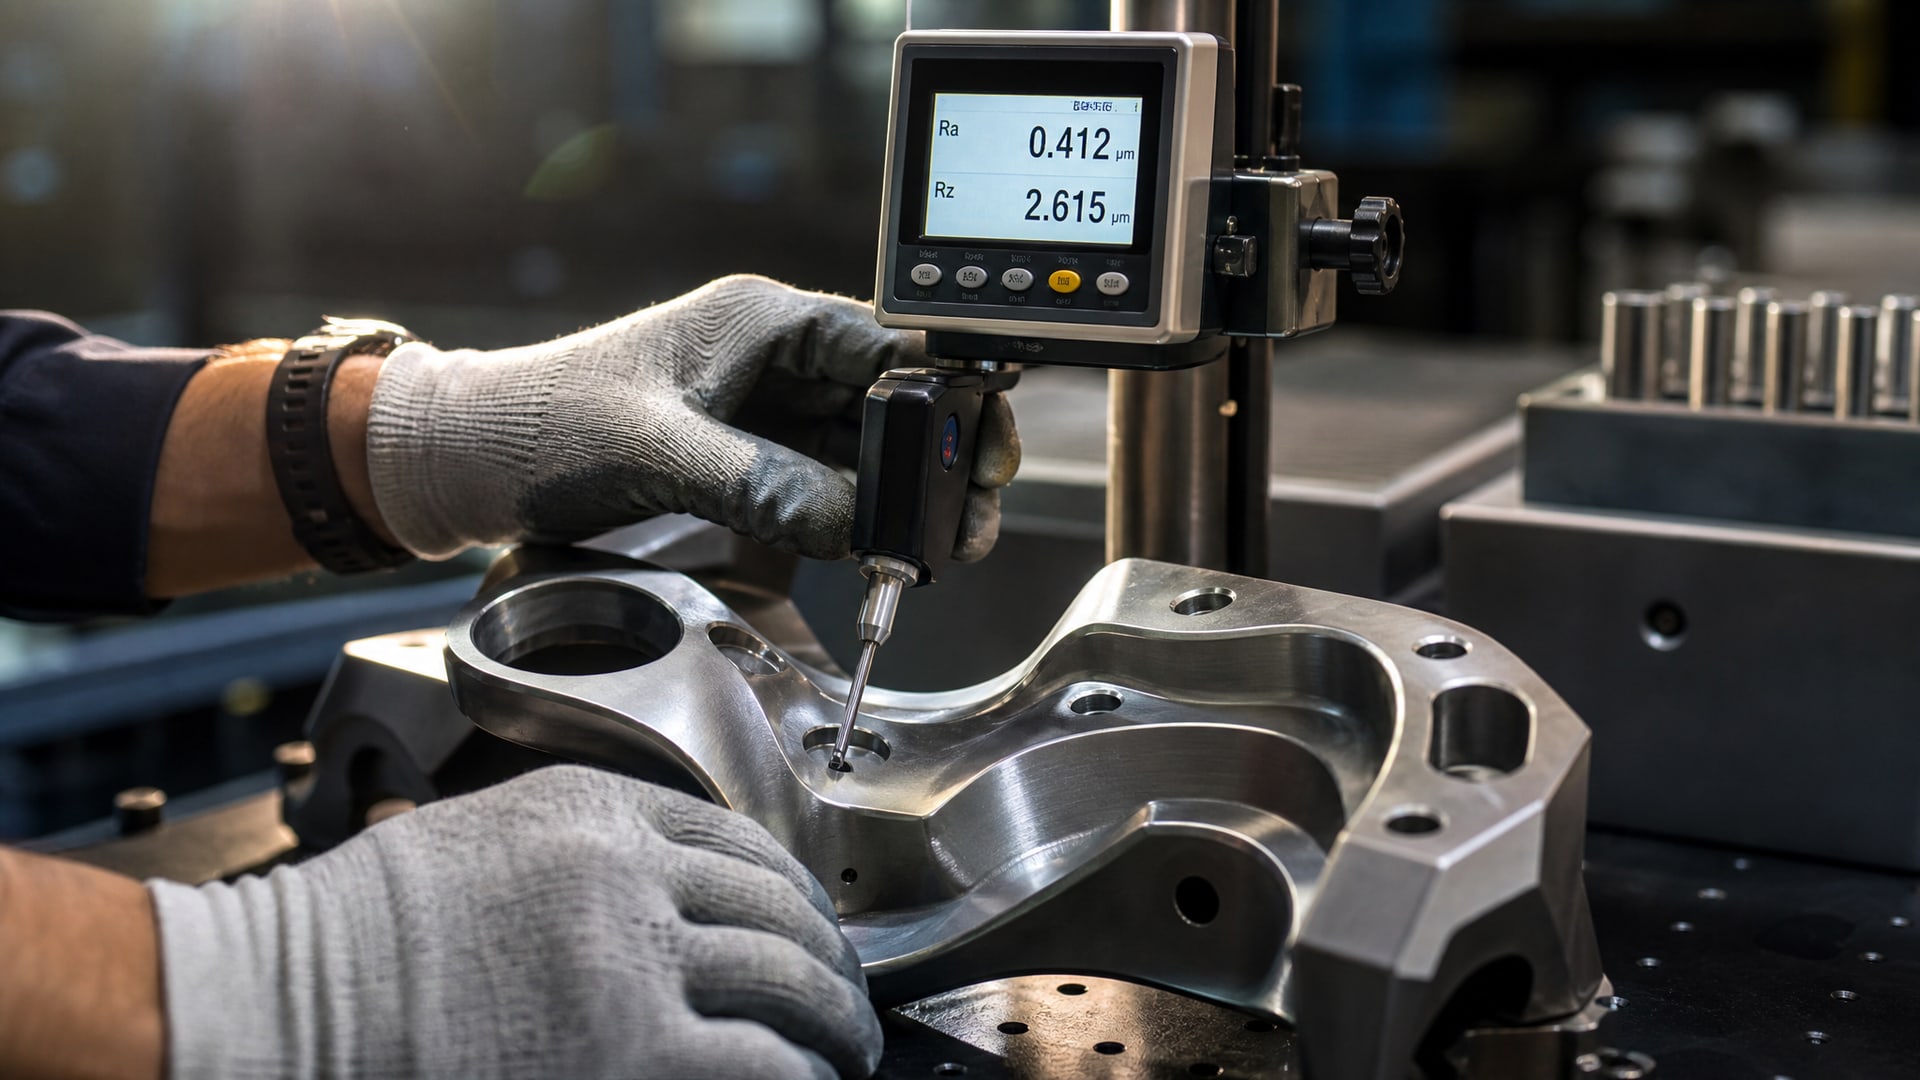
Это не единовременная проверка, а серия измерений в ключевых точках.
На этапе подготовки:
- Шероховатость измеряют приборным методом в 5–7 точках (по краям, в центре, в переходах) и фиксируют все значения. Разброс не должен превышать 20% от целевого значения.
- Чистоту отверстий и полостей проверяют визуально и протиранием, фиксируя результат фотографией или протоколом.
- Толщину фосфатного слоя (если применяется) контролируют приборно в 3–5 точках.
После нанесения:
- Толщину покрытия измеряют толщинометром в минимум 5–7 точках (по краям, в центре, в глубоких полостях). Целевой диапазон 5–20 мкм или 20±5 мкм (в зависимости от спецификации). Если измеренная толщина отличается от номинала более чем на 20%, деталь снимается с партии.
- Адгезию проверяют методом перекрестного надреза (ГОСТ 9.402-2004) или другими приборными методами согласно спецификации.
- Однородность слоя оценивают визуально при косовом освещении на предмет полос, пропусков и неровностей.
Такой комплексный контроль требует времени, но избегает отправки дефектных деталей в производство и их последующей замены.
Влияние режима полимеризации на качество
Полимеризация (отверждение) покрытия - это не просто сушка.
Это химический процесс, при котором молекулы покрытия сшиваются и образуют твердый полимерный матрикс.
Для деталей со сложной геометрией режим полимеризации подбирают с учетом материала основы и размеров полостей.
Комнатная температура (20–25 °C): Медленная полимеризация, обычно 16–24 часа. Подходит для деталей из стали и нержавейки. Минус - длительное время оборота, рис "переполимеризации" минимален.
Нагрев: Ускоренная полимеризация при 50–80 °C, время 1–4 часа. Рис того, что в глубоких полостях внутренний слой недополимеризуется, выше. Требует тщательного контроля температуры и времени.
Двухэтапная схема: Сначала частичная полимеризация при комнатной температуре (4–6 часов), затем досушка нагревом (2 часа при 60–70 °C). Это компромисс: ускоряет процесс, снижает риск внутренней влажности.
Выход за пределы режима - неполная полимеризация, остаточная липкость, ненужная твердость (переполимеризация приводит к хрупкости) - все это сокращает ресурс покрытия.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на деталь без фосфатирования?
Технически можно, но риск отслаивания возрастает. Фосфатирование - не строгое требование для всех материалов, но проверенный способ повысить адгезию на стали. Для алюминия альтернатива - анодирование. Если фосфатирование пропустить, нужно гарантировать идеальную чистоту поверхности и оптимальную шероховатость.
Почему деталь со сложной геометрией нельзя готовить как простую плоскую?
Потому что в углубления, полости и технологические отверстия обычные методы обезжиривания и сушки проникают неполностью. Остатки влаги и масла там остаются и позже вспениваются при нанесении покрытия, создавая дефекты. Для сложной геометрии требуется дополнительная сушка и проверка чистоты именно в этих зонах.
Какая шероховатость нужна перед нанесением твердосмазочного покрытия?
Целевая шероховатость Ra 1,25 мкм (эквивалент Rz 6,3) согласно ГОСТ 9.301-86. Это значение обеспечивает механическое сцепление без избыточной пористости. Измеряют в 5–7 точках, разброс не должен превышать 20% от номинала. Гладкие поверхности (Ra менее 0,8 мкм) дают плохую адгезию; чрезмерно шероховатые (Ra более 2 мкм) затрудняют равномерное нанесение.
Что означает толщина покрытия 20±5 мкм?
Это номинальная толщина 20 мкм с допуском плюс-минус 5 мкм, то есть диапазон 15–25 мкм. Если покрытие тоньше 15 мкм, оно недостаточно защищает от износа. Если толще 25 мкм, слой становится хрупким и может растрескиваться при вибрации. Разброс толщин по поверхности детали не должен превышать 20% от номинала.
Сколько времени занимает полная подготовка детали со сложной геометрией?
Зависит от размера и сложности. В среднем: обезжиривание 0,5 ч, удаление окалины 0,5–1 ч, фосфатирование 1–2 ч, промежуточная сушка 0,5 ч, финальная сушка 2–4 ч, контроль 0,5 ч. Итого 5–9 часов. Затем нанесение (0,5–1 ч) и полимеризация (16–24 ч при комнатной температуре или 1–4 ч при нагреве). Полный цикл - сутки-двое.
Заключение
Подготовка детали со сложной геометрией к нанесению твердосмазочного покрытия - это инженерная задача, требующая понимания каждого этапа технологической цепочки. Пропуск обезжиривания, недостаточная сушка отверстий, отсутствие фосфатирования или игнорирование требований к шероховатости приводят к отслаиванию покрытия и рекламациям.
Правильный подход: сначала аудит геометрии детали (какие полости, отверстия, острые кромки), затем планирование последовательности операций с учетом материала основы (сталь, нержавейка, алюминий), затем контроль на каждом этапе. Заключительный контроль толщины в 5–7 точках с допуском не более 20% - это не формальность, а гарантия долгосрочного результата. Инвестиция времени в подготовку окупается тем, что покрытие служит заявленный ресурс, и снижаются рекламации.
Для обеспечения равномерного и тонкого слоя на деталях сложной геометрии, особенно при необходимости селективного покрытия, на практике используют антифрикционные твердосмазочные покрытия, которые наносятся методом распыления и обеспечивают высокую адгезию и равномерность даже в сложных геометрических зонах.
Следующий шаг: разработайте регламент подготовки для вашего типа деталей на основе этих принципов, согласуйте его со своим поставщиком покрытия, обучите рабочих контрольным операциям и соблюдайте его без отклонений. Результат - надежное покрытие, предсказуемый расход материала и отсутствие рекламаций.