Для деталей со сложной внутренней геометрией химическая подготовка часто удобнее: растворы можно подавать распылением, протоком или через погружение, охватывая участки, до которых абразивом трудно добраться равномерно. Микропескоструйная обработка уместна, когда нужно механически удалить загрязнения и получить контролируемую текстуру поверхности, а конструкция позволяет обработать всю заданную зону. Окончательный выбор зависит от требуемой чистоты, доступа к внутренним диаметрам и возможности стабильно контролировать результат.
Статья поможет инженерам, техническим специалистам и закупщикам сопоставить оба метода для стали. Разберем, как подготовка поверхности деталей влияет на адгезию покрытия к стали, чем отличаются требования под покрытие и сварку и какие проверки заложить в технологический маршрут.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
Начните с требований к готовой детали, а не с названия метода.
Для покрытия нужно удалить вещества, ухудшающие коррозионную защиту, и получить поверхность, обеспечивающую удовлетворительную адгезию. Эту цель задает ISO 12944-4:2017 для подготовки стали перед окраской. Если же поверхность готовят под сварку, ориентироваться только на требования к окраске нельзя: для швов, резаных кромок и участков с поверхностными дефектами предусмотрен отдельный подход по ISO 8501-3.
Для внутренних полостей ключевой вопрос - можно ли обеспечить равномерный доступ ко всей поверхности. Если абразивная струя не доходит до отдельных зон или профиль шероховатости трудно контролировать по длине канала, химический процесс может оказаться более повторяемым. ISO 12944-4:2017 описывает химическую обработку с нанесением раствора распылением, протоком или погружением, обычно с последующим ополаскиванием.
При выборе сопоставьте несколько условий:
Геометрию детали и доступность внутренних участков для абразива или раствора.
Требуемую степень чистоты и допустимое состояние поверхности после обработки.
Возможность равномерно обработать все внутренние диаметры и повторить результат от детали к детали.
Риски, связанные с остатками химии или шлама после химической обработки.
Возможность удалить абразив и проверить обработанную поверхность внутри полости.
Для подготовки черных металлов перед покрытиями, включая конверсионные, применим контекст ISO 27831-1:2008. Стандарт охватывает разные последующие процессы, в том числе гальванические, автокаталитические, горячие, напыленные металлические, диффузионные, эмалевые, PVD- и порошковые покрытия. Поэтому маршрут стоит выбирать под конкретное покрытие и геометрию, а не переносить решение с другой детали без проверки.
Пескоструйная обработка стали: когда оправдан абразивный метод
Абразивную очистку выбирают, когда нужно механически удалить с стали окалину, ржавчину, старое покрытие и другие загрязнения.
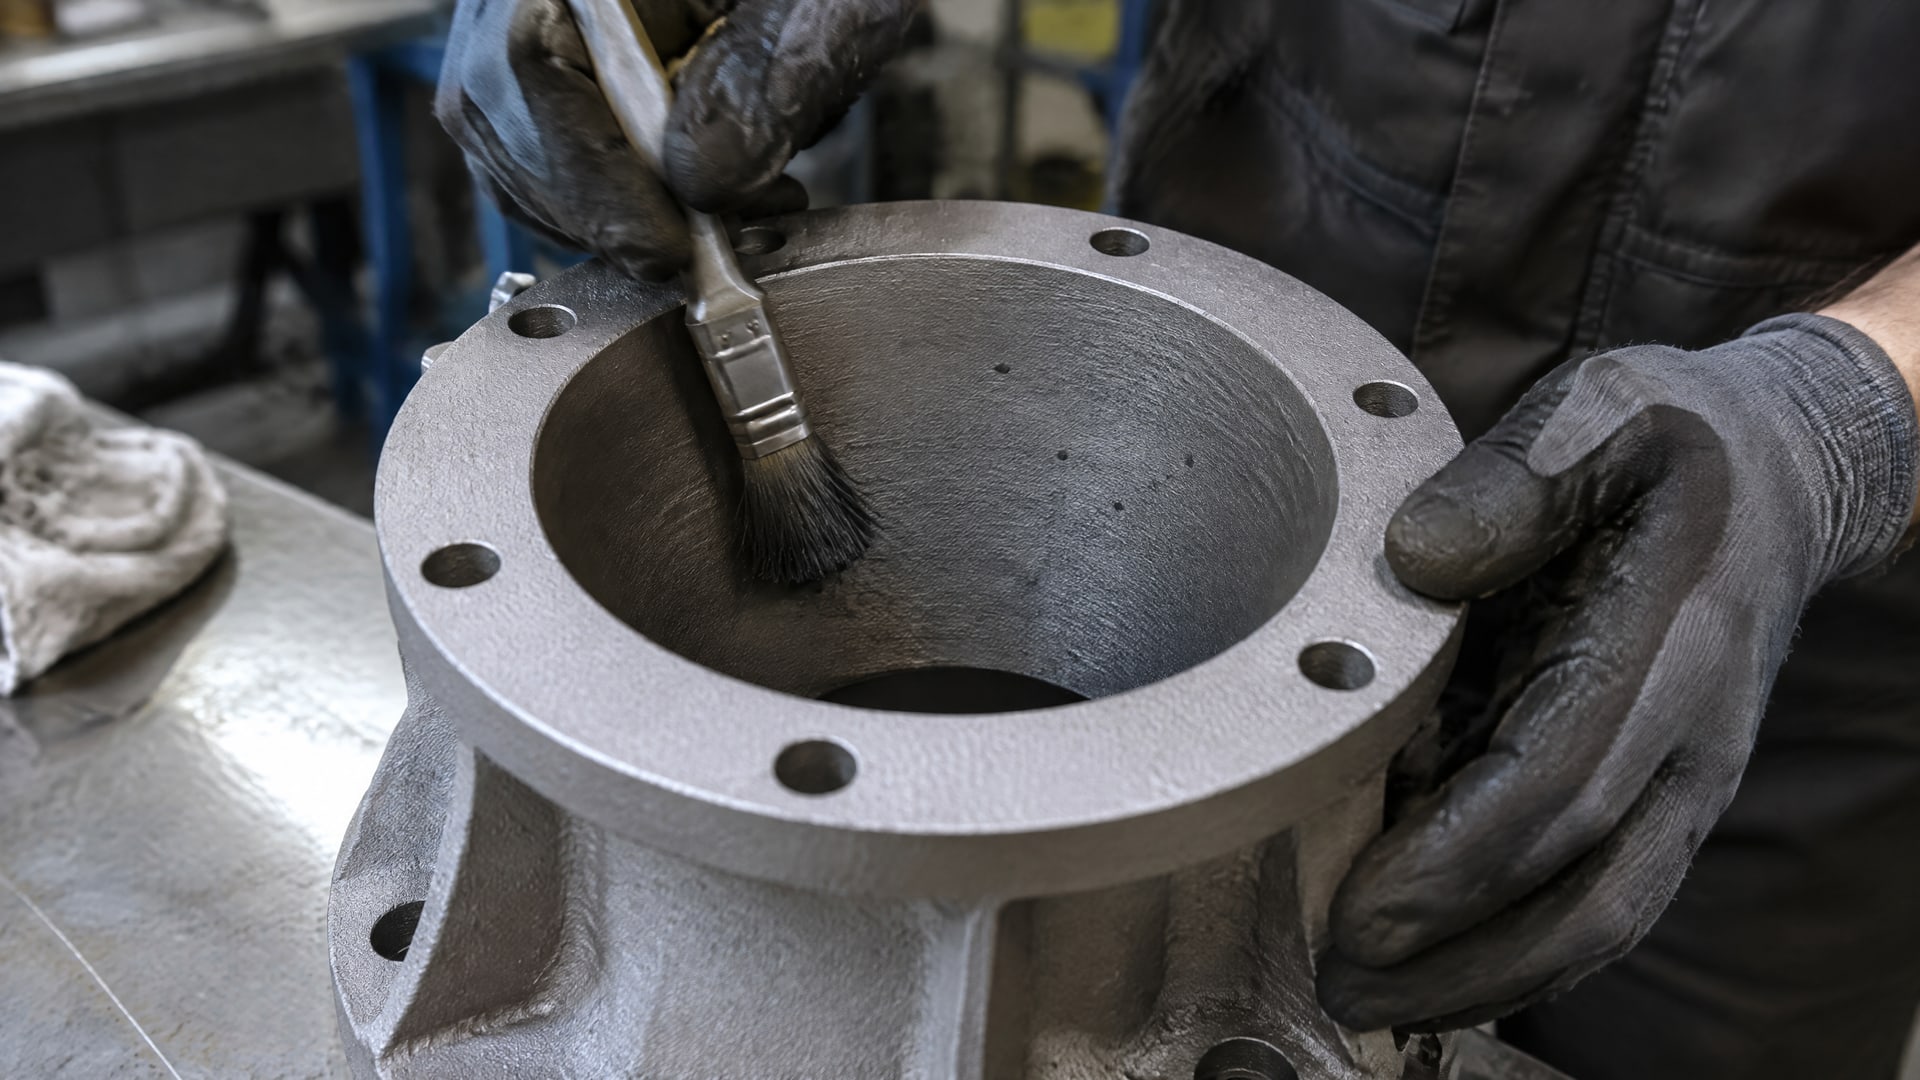
В отраслевой практике для оценки степени очистки используют, в частности, SSPC-SP5, SSPC-SP6 и SSPC-SP10. SSPC-SP5 предусматривает удаление всех видимых загрязнений, включая масло, жир, окалину, ржавчину, оксиды, продукты коррозии и посторонние включения.
Микропескоструйную обработку часто рассматривают как локальный и более деликатный вариант абразивной очистки. Однако в перечисленных стандартах критерии задаются прежде всего конечной чистотой и состоянием поверхности, а не коммерческим названием процесса. Для внутреннего диаметра это особенно важно: сам факт подачи абразива внутрь детали еще не подтверждает равномерную обработку всей поверхности.
Абразивный метод обычно предпочтителен, когда важна механическая подготовка стали и можно обеспечить охват всей рабочей зоны. Но узкие каналы и сложные полости могут затруднить контроль очистки и шероховатости. Для проверки результата используют подходы из серий ISO 8501, ISO 8502 и ISO 8503; общие принципы выбора методов подготовки описывает ISO 8504.
Не следует считать обезжиривание достаточным условием для хорошей адгезии покрытия к стали. Помимо масла и жира, на поверхности могут оставаться окалина, ржавчина, пыль, старое покрытие и другие загрязнения. ISO 12944 также связывает пригодность поверхности под окраску с удалением таких веществ и получением состояния, подходящего для нанесения покрытия.
Если деталь готовят водоструйным способом к перекрытию, в материалах по подготовке поверхностей указано давление выше 10 000 psi, то есть выше примерно 690 бар. Это отдельный метод, а не характеристика микропескоструйной обработки; переносить указанное давление на абразивную очистку нельзя.
Химическая подготовка и фосфатирование перед покрытием
Химический маршрут включает отдельную очистку и саму обработку раствором.
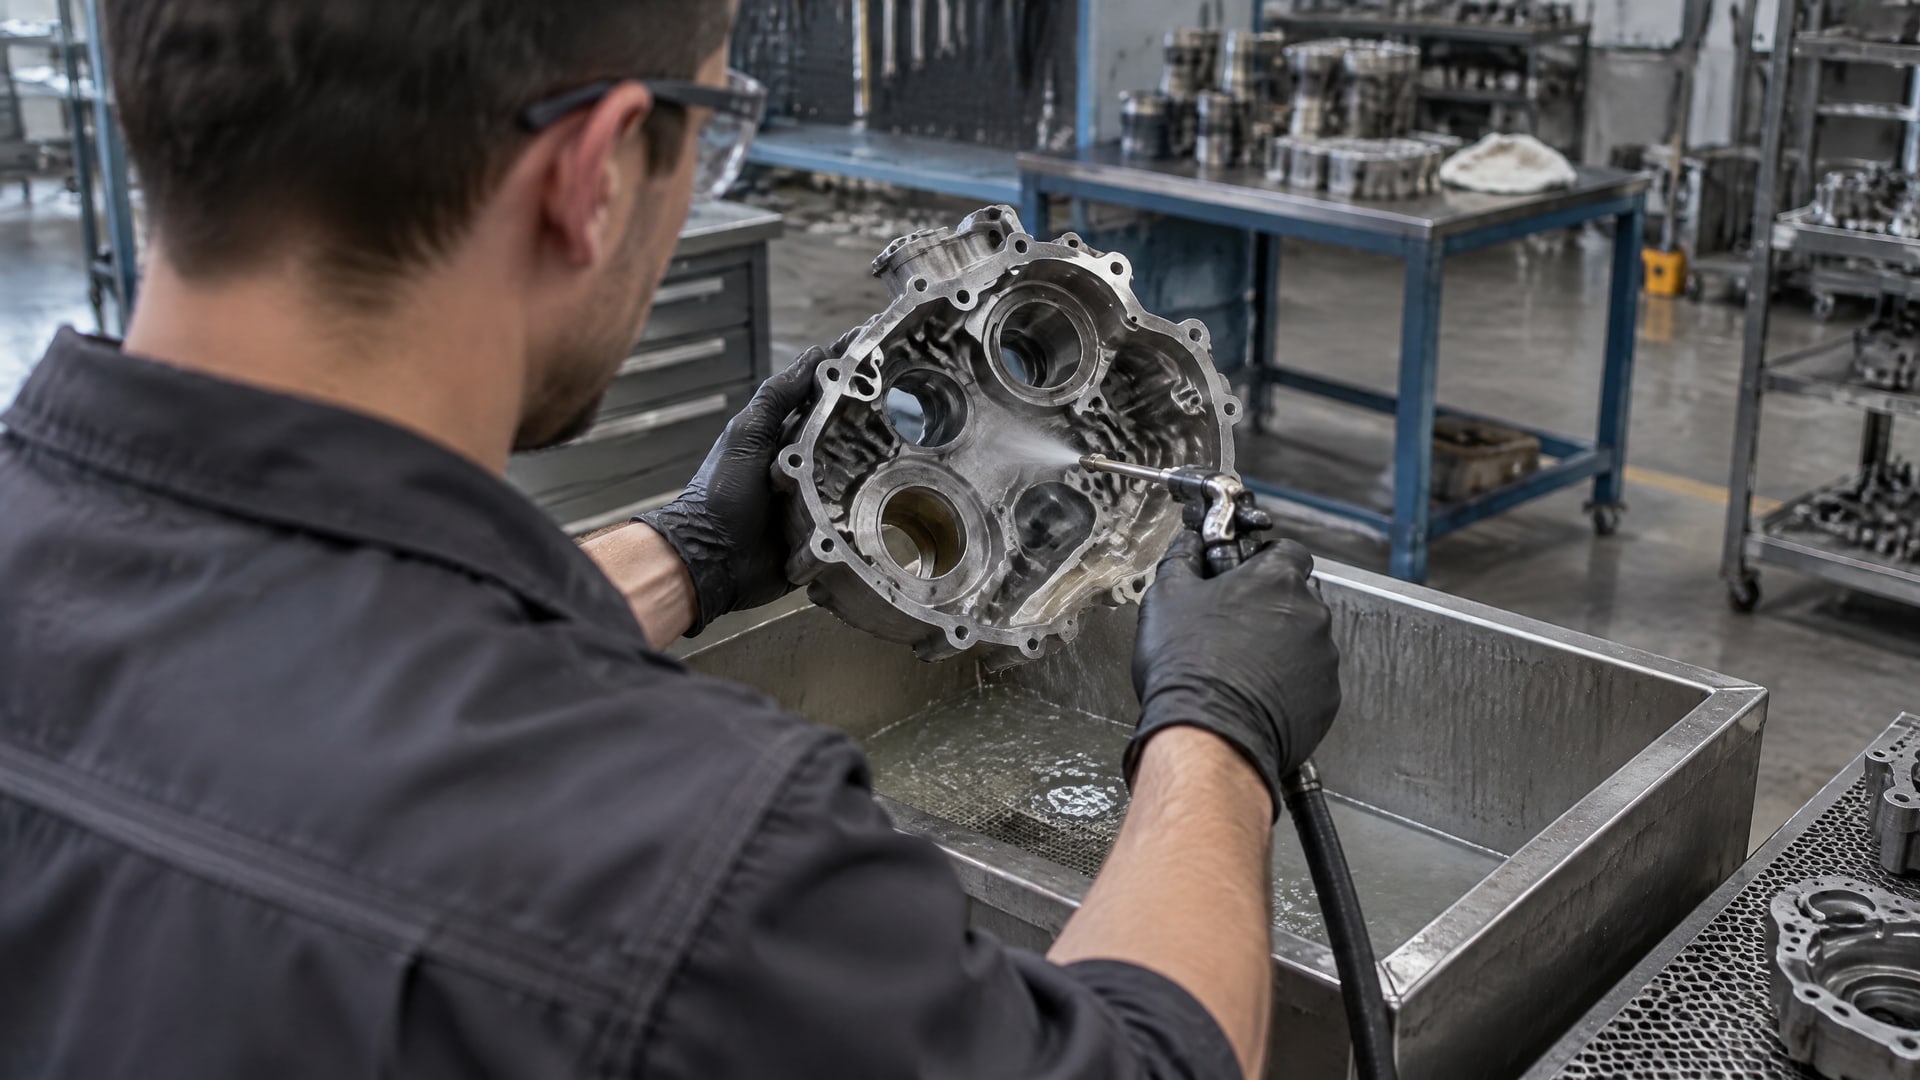
По ISO 12944-4:2017 раствор можно наносить распылением, подавать протоком или применять погружение; обычно процесс завершают ополаскиванием. После полной химической предварительной обработки поверхность считается готовой к окраске, если выполнены требования выбранной системы и обеспечено нужное конечное состояние.
Для внутренних диаметров преимущество химического метода связано с возможностью подать раствор в полость, куда абразивная струя может попадать неравномерно. Но химия не гарантирует результата автоматически. Нужно учитывать, как раствор проходит через деталь, удается ли обработать все поверхности и можно ли удалить остатки после процесса. Если промывка и контроль остатков затруднены, преимущество по доступу может не компенсировать риск нестабильного результата.
Фосфатирование перед покрытием рассматривают как часть системы химической предварительной обработки. ISO 27831-1:2008 включает конверсионные покрытия в число процессов подготовки перед нанесением покрытий, но не устанавливает фосфатирование как универсальную замену любой механической очистке. Если на стали есть окалина или ржавчина, технологический маршрут должен учитывать их удаление, а не предполагать, что последующая химическая стадия решит все задачи.
При выборе химической схемы зафиксируйте в технологической документации последовательность очистки, обработки и ополаскивания, а также способ контроля готовой поверхности. Для деталей с внутренними диаметрами важно проверить не только доступ раствора, но и возможность его удаления из каналов. Именно конечная чистота и повторяемость обработки определяют, будет ли поверхность пригодна для следующего покрытия.
Обработка внутренних диаметров: доступ, повторяемость и функциональное покрытие
При обработке внутренних диаметров нужно различать подготовку поверхности и нанесение функционального покрытия.
Первая удаляет загрязнения и формирует состояние основы для последующей операции; второе задает свойства рабочей поверхности. Эти этапы нельзя подменять друг другом: если на стали остались масло, ржавчина или другие загрязнения, наличие покрытия само по себе не подтверждает качество подготовки.
Когда конструкция не позволяет равномерно направить абразив внутрь канала, химическая обработка может обеспечить лучший охват при условии контролируемого протока и промывки. Если же нужно подготовить доступные участки стали под покрытие, абразивная очистка дает механический путь к удалению загрязнений и формированию текстуры. В обоих случаях результат проверяют по требованиям к чистоте и состоянию поверхности, а не только по способу обработки.
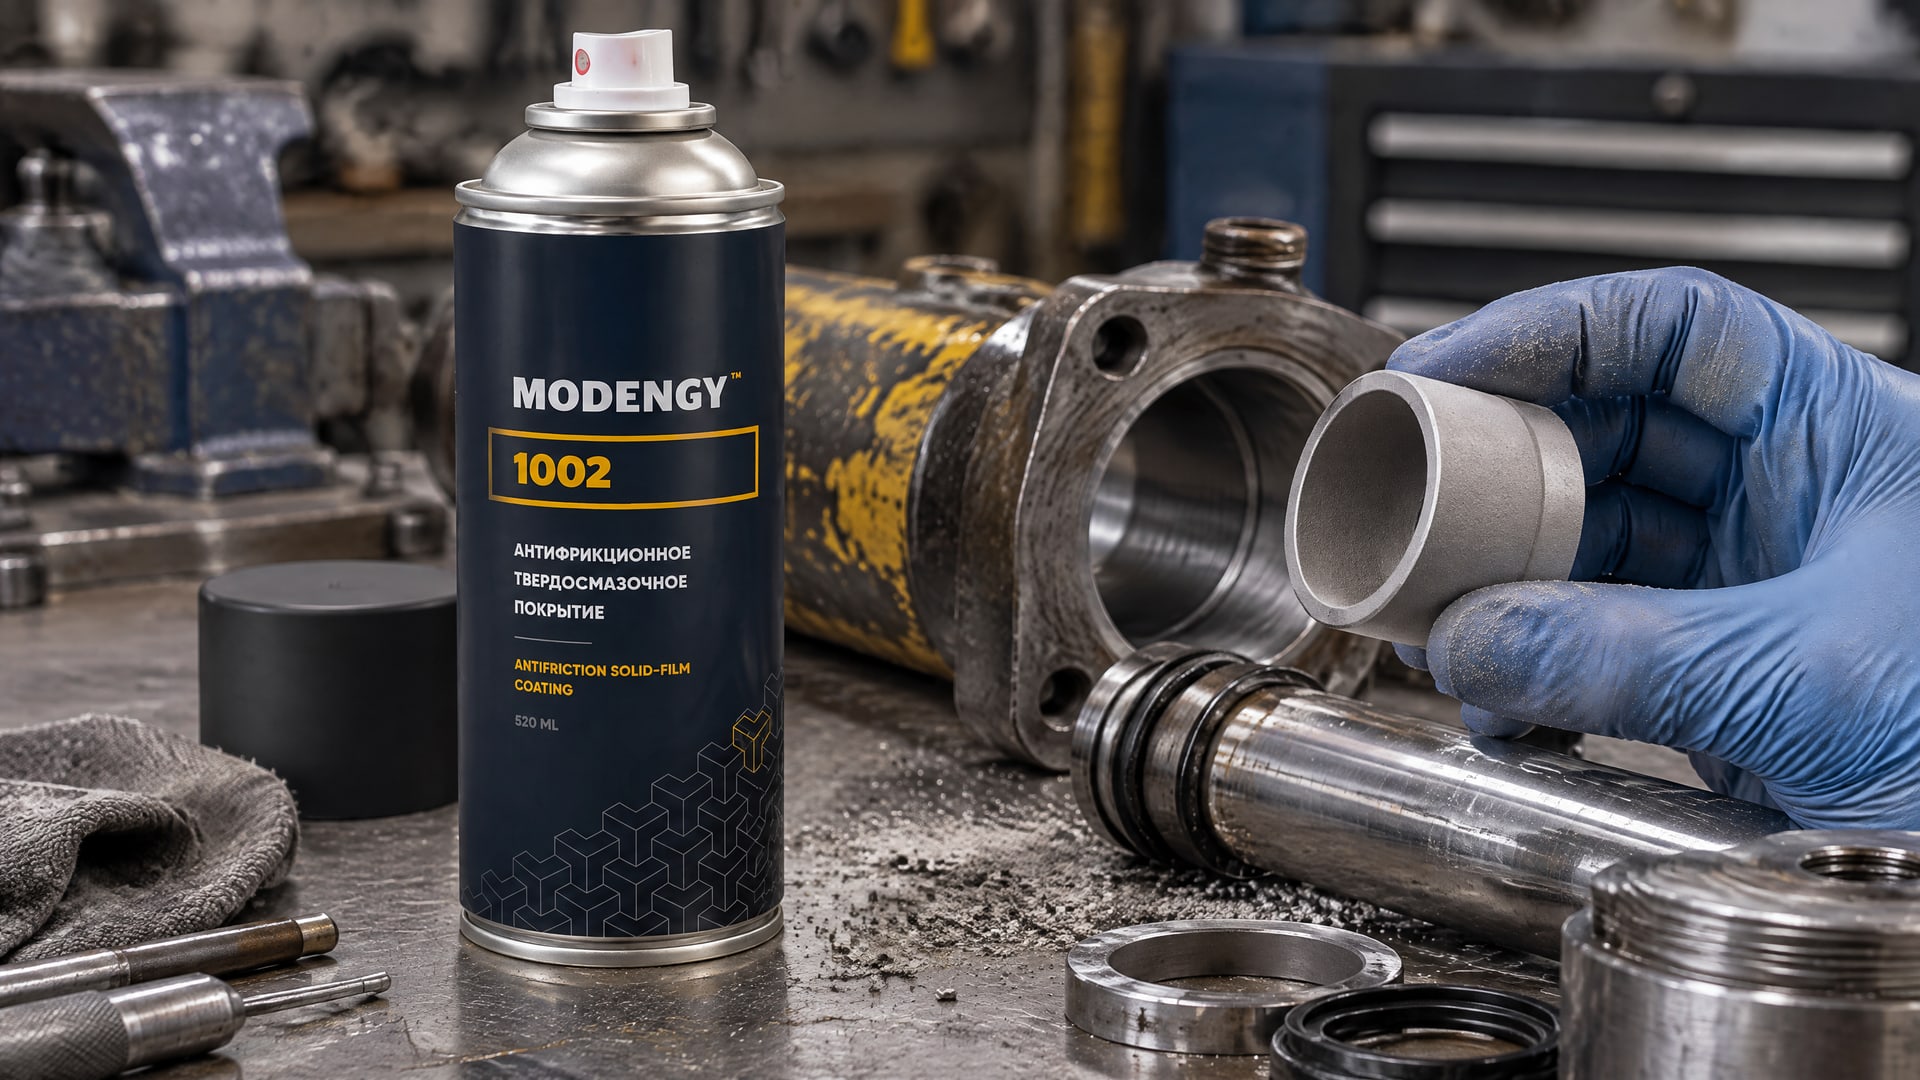
Отдельная задача возникает у внутренних поверхностей, где важны снижение трения и защита от коррозии. В таких случаях после подготовки рассматривают функциональный слой, а не замену подготовки им. Например, когда в узле ожидаются фреттинг и холодный пуск, а жидкая смазка может вымываться, на внутренний диаметр наносят антифрикционное покрытие MODENGY 1002 в аэрозольном исполнении: оно обеспечивает низкий коэффициент трения и антикоррозионные свойства.
Перед запуском серии полезно провести пробную обработку на детали той же геометрии. Проверьте, достигает ли выбранный метод всей внутренней поверхности, можно ли удалить остатки абразива или химии и сохраняется ли результат при повторении процесса. Для закупщика это также основа для сравнения не только цены обработки, но и предсказуемости технологического маршрута.
Подготовка поверхностей деталей под сварку и под покрытие
Подготовка поверхности детали и заготовки к разметке, сварке или окраске не сводится к одной универсальной инструкции.
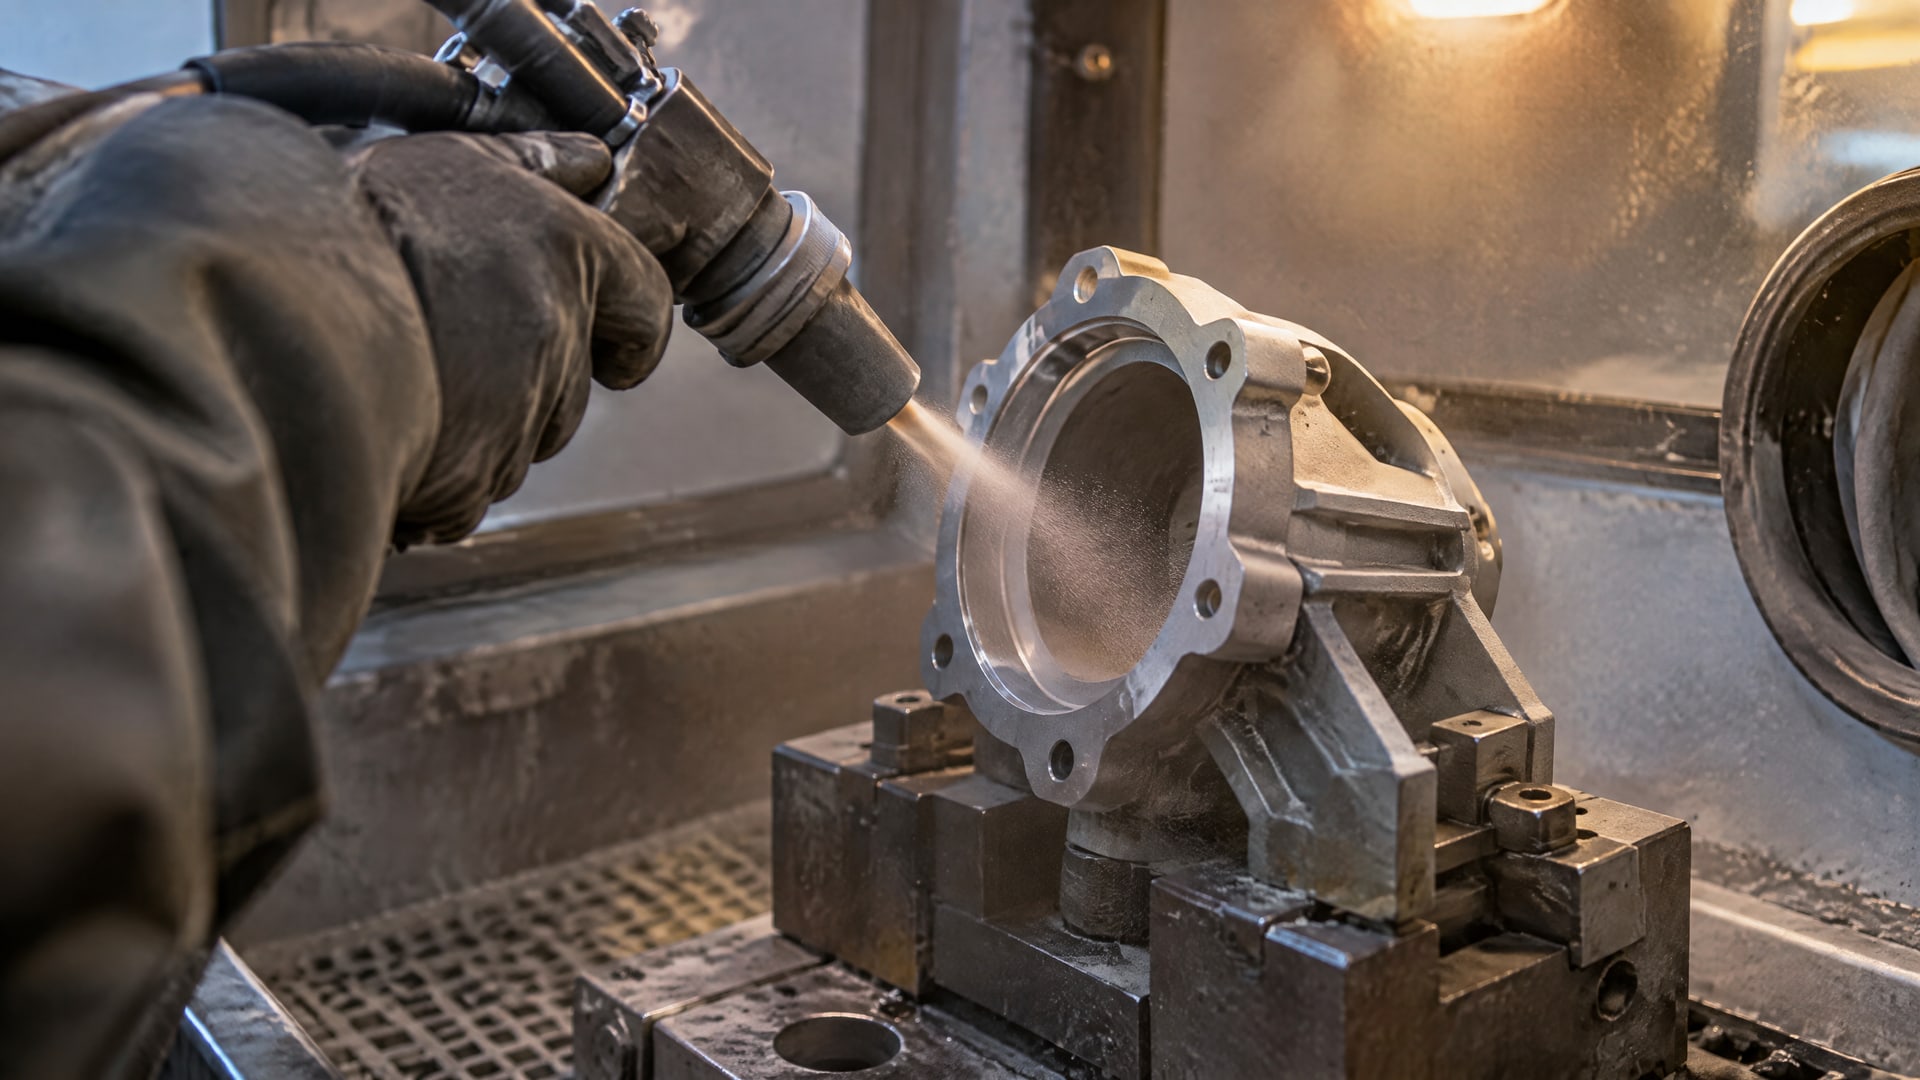
Для покрытия важно удалить загрязнения, ухудшающие коррозионную защиту, и получить поверхность с характеристиками, подходящими для адгезии. ISO 12944-4:2017 рассматривает подготовку стали перед окраской, а серии ISO 8501, ISO 8502 и ISO 8503 помогают описывать чистоту и состояние поверхности после подготовки.
Для сварки требования иные. ISO 8501-3 отдельно рассматривает сварные швы, резаные кромки и участки с поверхностными дефектами перед нанесением покрытий. Это означает, что рекомендации для окраски нельзя автоматически использовать как инструкцию по подготовке поверхностей деталей под сварку: сначала определяют операцию и требования к соединению, затем выбирают способ очистки и контроля.
Чтобы подготовить инструкцию по подготовке поверхностей деталей к сварке, укажите как минимум обрабатываемые зоны, допустимое состояние поверхности и способ проверки результата. Если после сварки деталь будут окрашивать, предусмотрите отдельный этап подготовки покрытия. Так технологическая карта не смешает критерии для сварочного процесса с критериями, необходимыми для последующей защиты стали.
Для внутренней поверхности это различие особенно значимо. Абразивная очистка, химическая обработка и подготовка сварных участков решают разные задачи, а требования к ним зависят от следующей операции. Если один компонент проходит сварку, затем окраску или функциональное покрытие, маршрут должен описывать каждый этап отдельно.
Как контролировать результат и обеспечить повторяемость
Контроль начинайте с критериев готовой поверхности.
Для окраски по ISO 12944-4:2017 нужно исключить вещества, ухудшающие коррозионную защиту, и обеспечить состояние, подходящее для адгезии. В отраслевых требованиях к абразивной очистке используются SSPC-SP5, SSPC-SP6 и SSPC-SP10; для конкретного проекта выбирают нужную степень, а не объединяют требования разных уровней в один критерий.
Далее проверьте, одинаково ли метод работает на доступных и внутренних участках. Для абразивной обработки важны охват поверхности и контроль конечной чистоты и шероховатости; для химической - прохождение раствора и качество ополаскивания. Серии ISO 8501, ISO 8502 и ISO 8503 относятся к оценке чистоты и шероховатости после струйной очистки, а ISO 8504 описывает общие принципы выбора метода подготовки.
В технологическом маршруте зафиксируйте:
Материал детали и зоны, которые нужно обработать.
Требуемый результат перед следующей операцией.
Выбранный метод и последовательность операций.
Способ проверки внутренних поверхностей.
Порядок действий при обнаружении загрязнений или следов остатков после обработки.
Повторяемость подтверждают не названием метода, а одинаковым результатом на серии деталей. Если внутренняя геометрия не позволяет достоверно проверить всю поверхность после обработки, это нужно учесть при выборе технологии и контролируемых параметров. Пробный прогон на детали с репрезентативной геометрией помогает заранее выявить проблемы доступа, промывки или удаления абразива.
Часто задаваемые вопросы
Что лучше для внутренних диаметров: микропескоструйная обработка или химическая подготовка?
Химическая обработка часто удобнее, если абразиву трудно равномерно попасть во все участки канала и можно обеспечить подачу раствора и финальное ополаскивание. Микропескоструйная обработка подходит, когда нужен механический способ очистки и доступ позволяет обработать всю заданную поверхность. Выбор подтверждают проверкой результата на детали нужной геометрии.
Достаточно ли обезжирить сталь перед нанесением покрытия?
Нет. Для пригодности поверхности под покрытие нужно учитывать не только масло и жир, но и окалину, ржавчину, пыль, старое покрытие и другие загрязнения. ISO 12944-4:2017 связывает подготовку с удалением веществ, ухудшающих коррозионную защиту, и получением поверхности, обеспечивающей удовлетворительную адгезию покрытия.
Заменяет ли фосфатирование абразивную очистку?
Фосфатирование относится к химической предварительной обработке и может быть частью системы подготовки перед покрытием. ISO 27831-1:2008 включает конверсионные покрытия в перечень процессов подготовки, но это не означает, что фосфатирование универсально заменяет удаление окалины, ржавчины или других загрязнений механическим способом. Метод выбирают по состоянию детали и требованиям к покрытию.
Одинакова ли подготовка деталей под сварку и окраску?
Нет. Для окраски оценивают чистоту и состояние поверхности, необходимые для защиты от коррозии и адгезии покрытия. Для подготовки сварных швов, резаных кромок и участков с поверхностными дефектами отдельно применяется подход ISO 8501-3. Если за сваркой следует окраска, требования к каждому этапу нужно описать отдельно.
Заключение
Для деталей с внутренними диаметрами химическая подготовка часто предпочтительна, если она обеспечивает доступ раствора ко всей полости и надежное ополаскивание. Абразивная очистка подходит, когда нужна механическая подготовка стали и удается равномерно обработать поверхность. В обоих случаях решающими остаются конечная чистота, контролируемое состояние поверхности и повторяемость результата.
Следующий шаг - зафиксировать требования к поверхности перед покрытием или сваркой и провести пробную обработку детали с той же внутренней геометрией. По результатам проверьте охват поверхности, удаление остатков и соответствие выбранному критерию чистоты; затем закрепите подходящий маршрут в технологической документации.