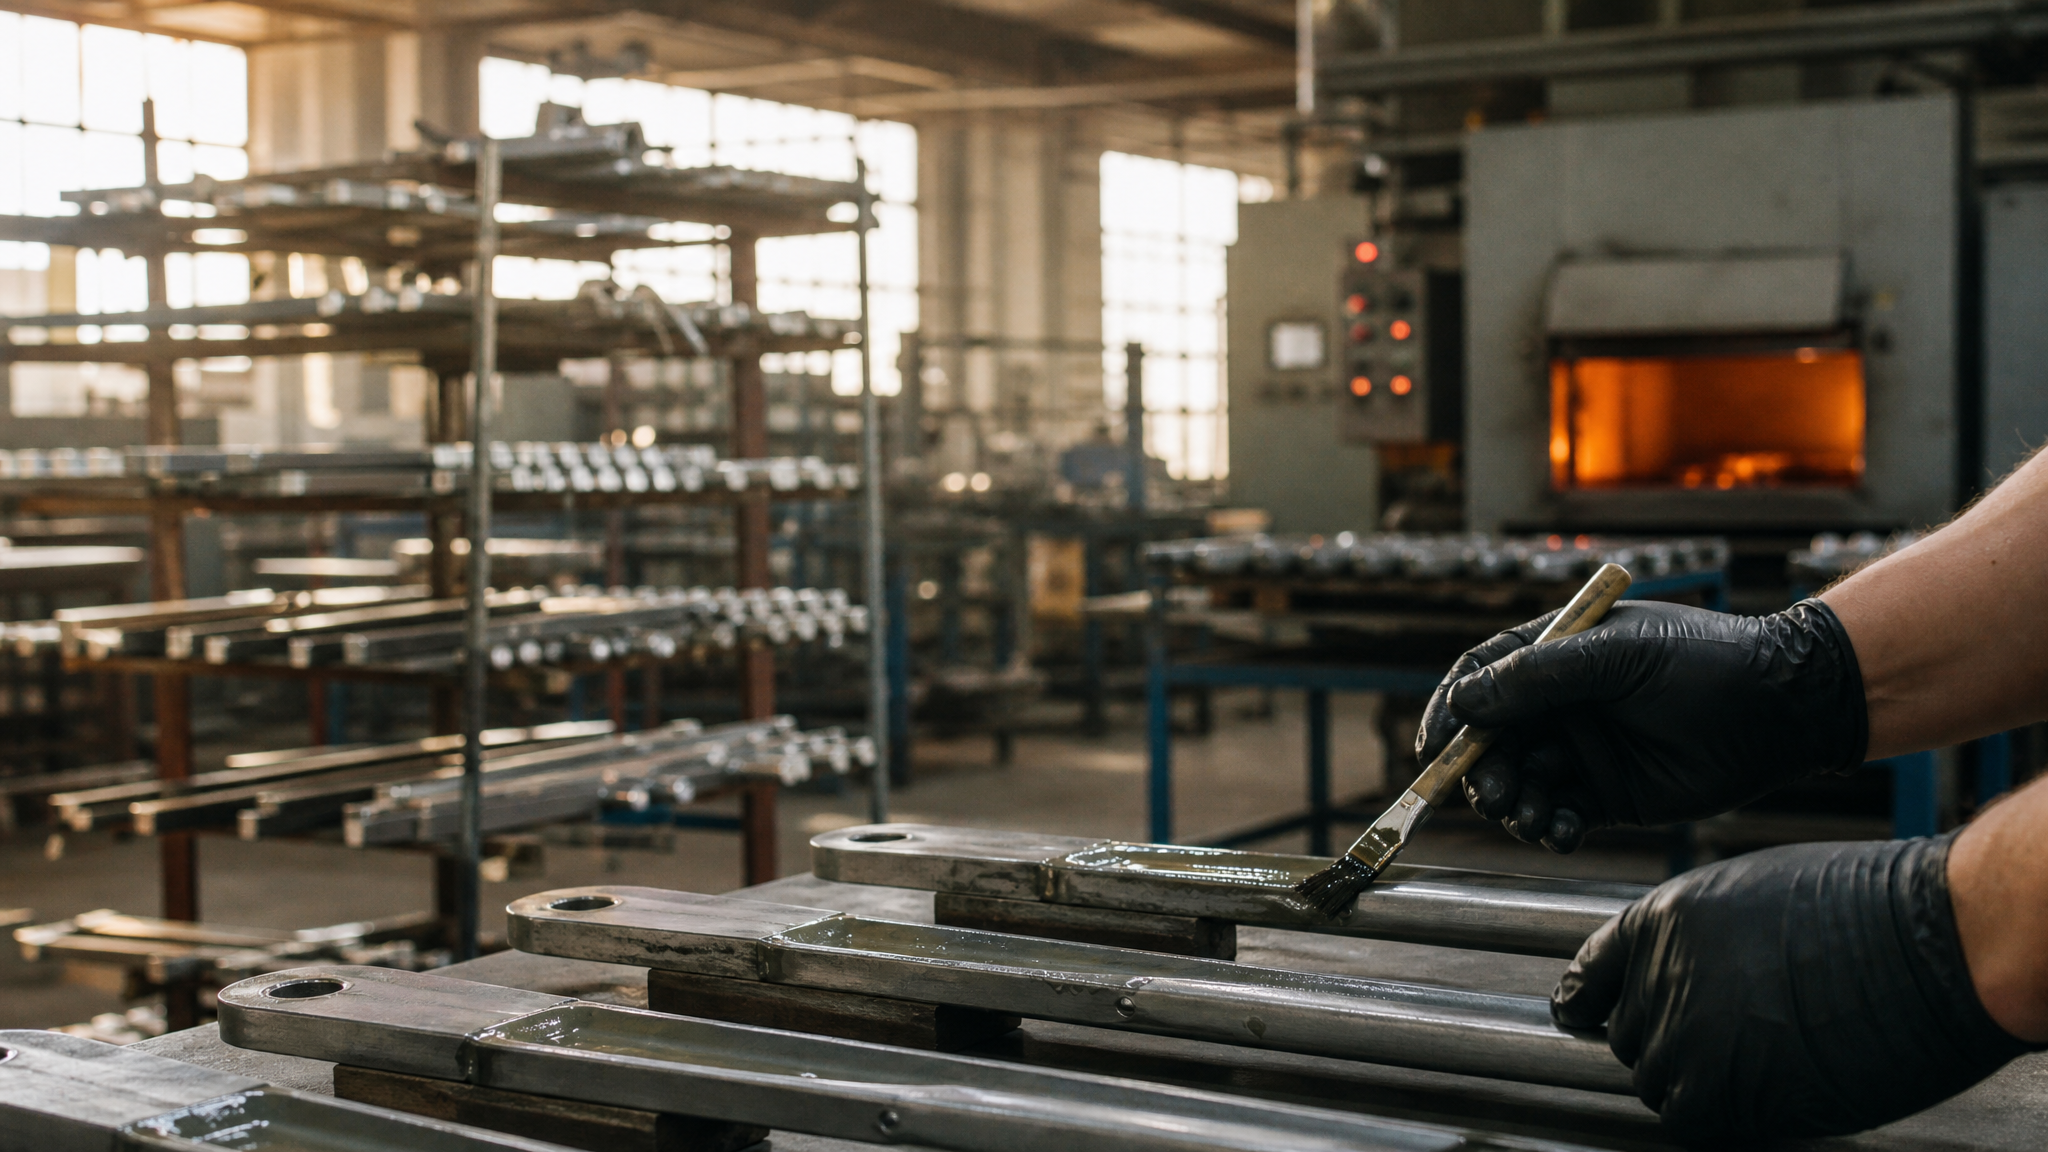
Крупногабаритные узлы машиностроения - редукторы, направляющие скольжения, зубчатые передачи - требуют надежной защиты от фреттинга, коррозии и залипания. Выбор между твердосмазочными покрытиями с воздушной сушкой и термоотверждаемыми составами зависит от конструкции узла, условий монтажа и допустимых сроков. Статья разбирает, как подготовить поверхность под каждый тип смазки, какие технологические различия влияют на надежность, и когда целесообразен каждый метод.
Для инженеров и снабженцев, выбирающих материал на крупногабаритные узлы, важно понять не только финальные характеристики покрытия, но и логистику производства - воздушная сушка занимает более 24 часов при 18–20 °C, а термоотверждение позволяет ускорить процесс. Это напрямую влияет на сроки комплектации и тестирования оборудования.
Основные различия воздушной сушки и термоотверждения
Воздушная сушка - это испарение растворителя и полимеризация смолы при температуре окружающей среды.
На практике при 18–20 °C процесс занимает более 24 часов, что требует больших производственных площадей для сушильных стеллажей. Термоотверждение же использует внешний источник тепла: конвекцию (горячий воздух), радиацию (ИК-лампы) или аккумулированное тепло самого изделия.
Критическая разница - в скорости образования покрытия. При температуре поверхности 130 °C и влажности материала 14–15% время полимеризации снижается до 2 минут. Для крупногабаритных узлов это означает, что ожидание 24 часа создает затор в цеховой логистике, а скоростное отверждение позволяет сразу перейти к следующему технологическому этапу.
Однако температурное ограничение при монтаже узла может исключить термоотверждение из вариантов. Крупные редукторы, коробки передач, направляющие скольжения часто нельзя нагревать в полу-собранном или собранном виде из-за риска деформации соседних деталей, разрушения уплотнений или нарушения допусков. В таких случаях воздушная сушка - единственно приемлемая технология.
Подготовка поверхности: универсальный процесс
Независимо от выбранной сушки, подготовка поверхности под твердосмазочное покрытие остается неизменной.
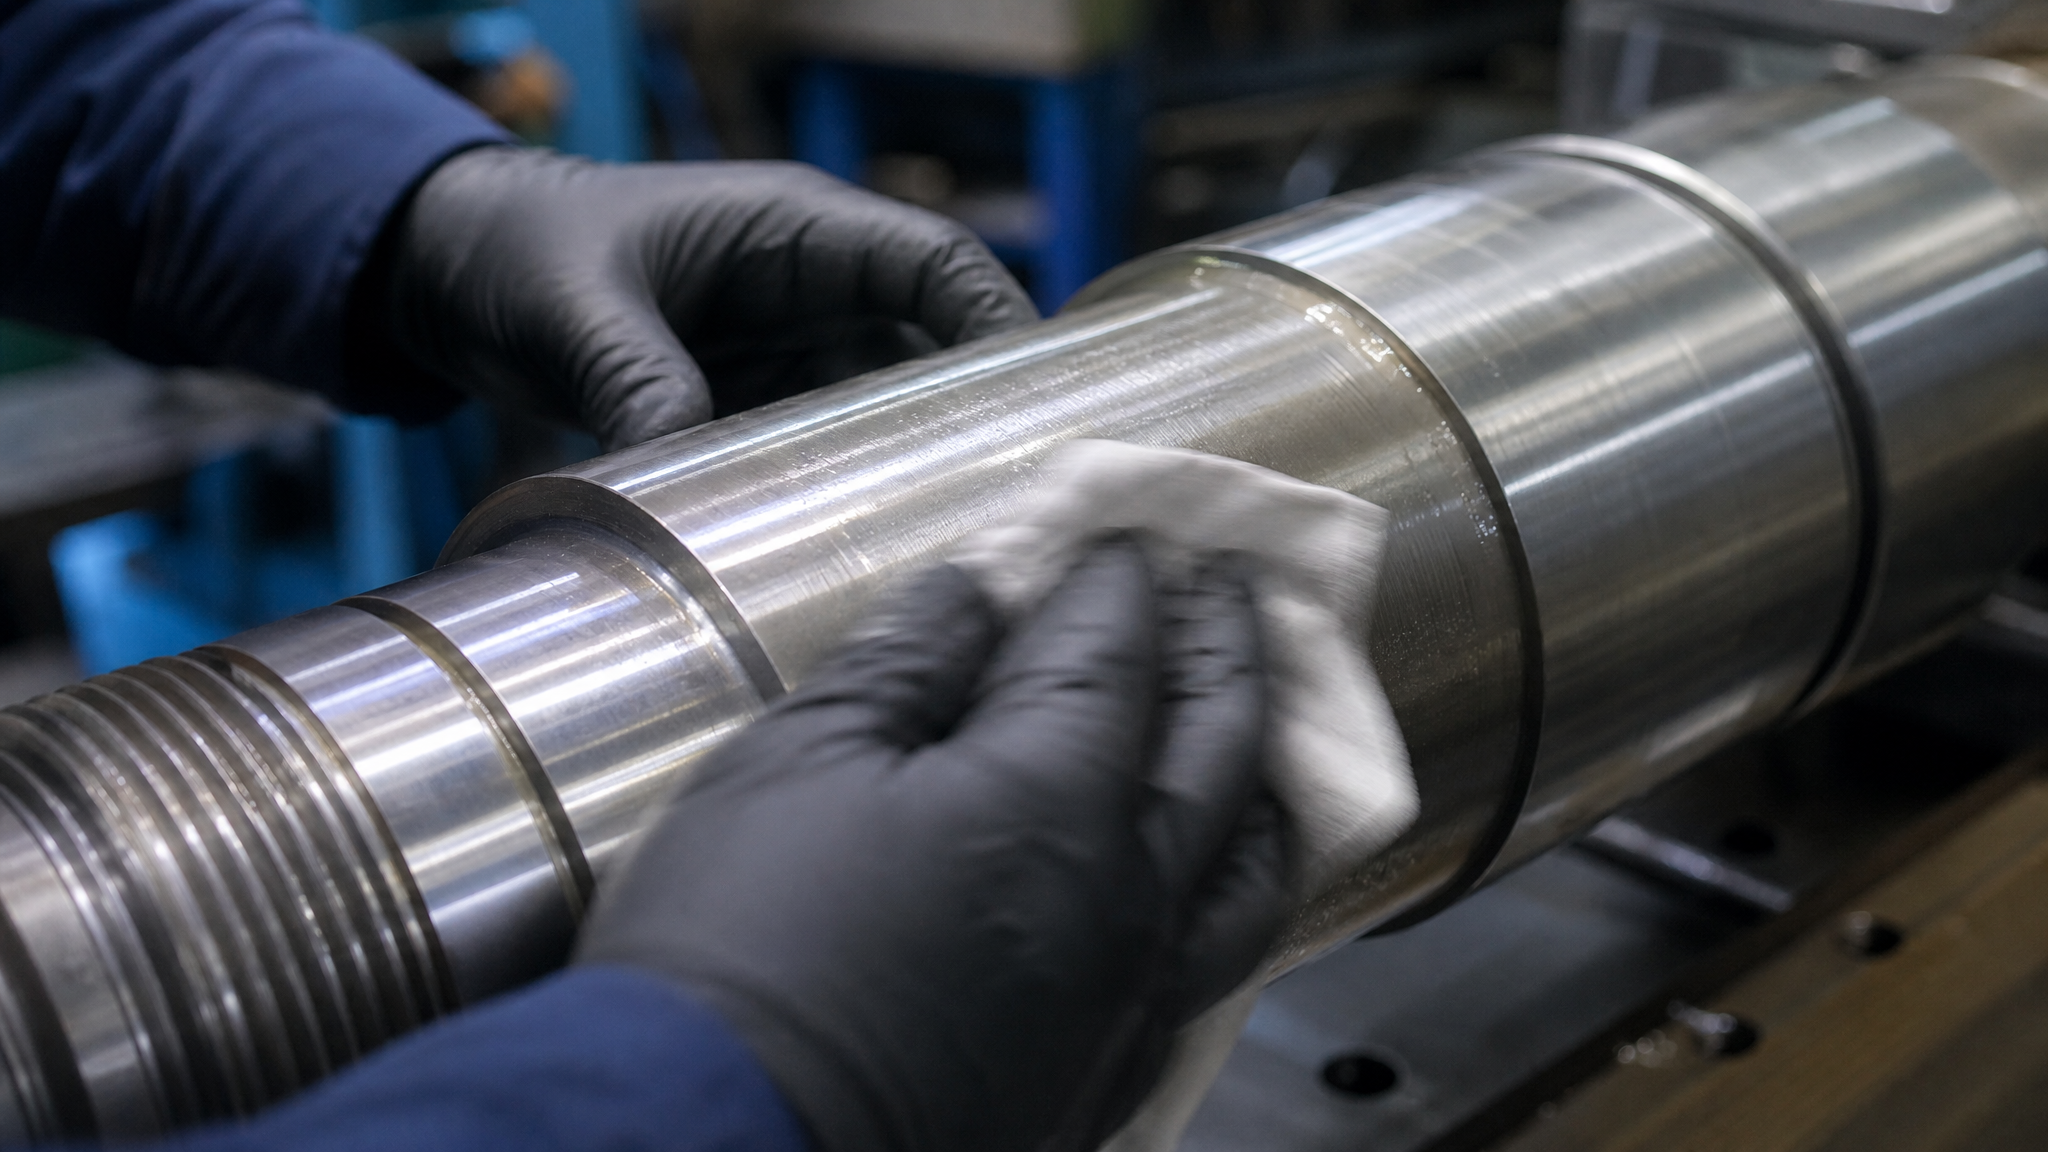
Первый этап - обезжиривание органическими растворителями или щелочными растворами. Цель: удалить пленку масла, консервирующей жидкости и производственную грязь, которые препятствуют смачиванию и адгезии покрытия.
Второй этап - механическое или химическое удаление оксидного слоя. На черных металлах часто используют абразивную обработку (пескоструй, дробь), на цветных металлах - травление в слабых кислотах. Сетка абразива или время воздействия выбираются таким образом, чтобы не повредить допуски детали, но обеспечить шероховатость для сцепления.
Третий этап - сушка поверхности. Влажность должна быть не выше 3–5% по отношению к массе материала. Остаточная влага препятствует прилипанию покрытия и способствует его отслаиванию после полимеризации. На крупногабаритных узлах это проверяют либо сушильным шкафом, либо выдержкой в теплом и сухом помещении перед нанесением.
Четвертый этап - нанесение. Для равномерного распределения на больших поверхностях используют кистевое нанесение, распыление или окунание. Толщина слоя варьируется от 25 до 100 микрометров в зависимости от назначения узла.
Твердосмазочные покрытия с воздушной сушкой: практический выбор для крупногабаритных узлов
Смазки и покрытия с воздушной сушкой удобны для крупногабаритных узлов по двум причинам.
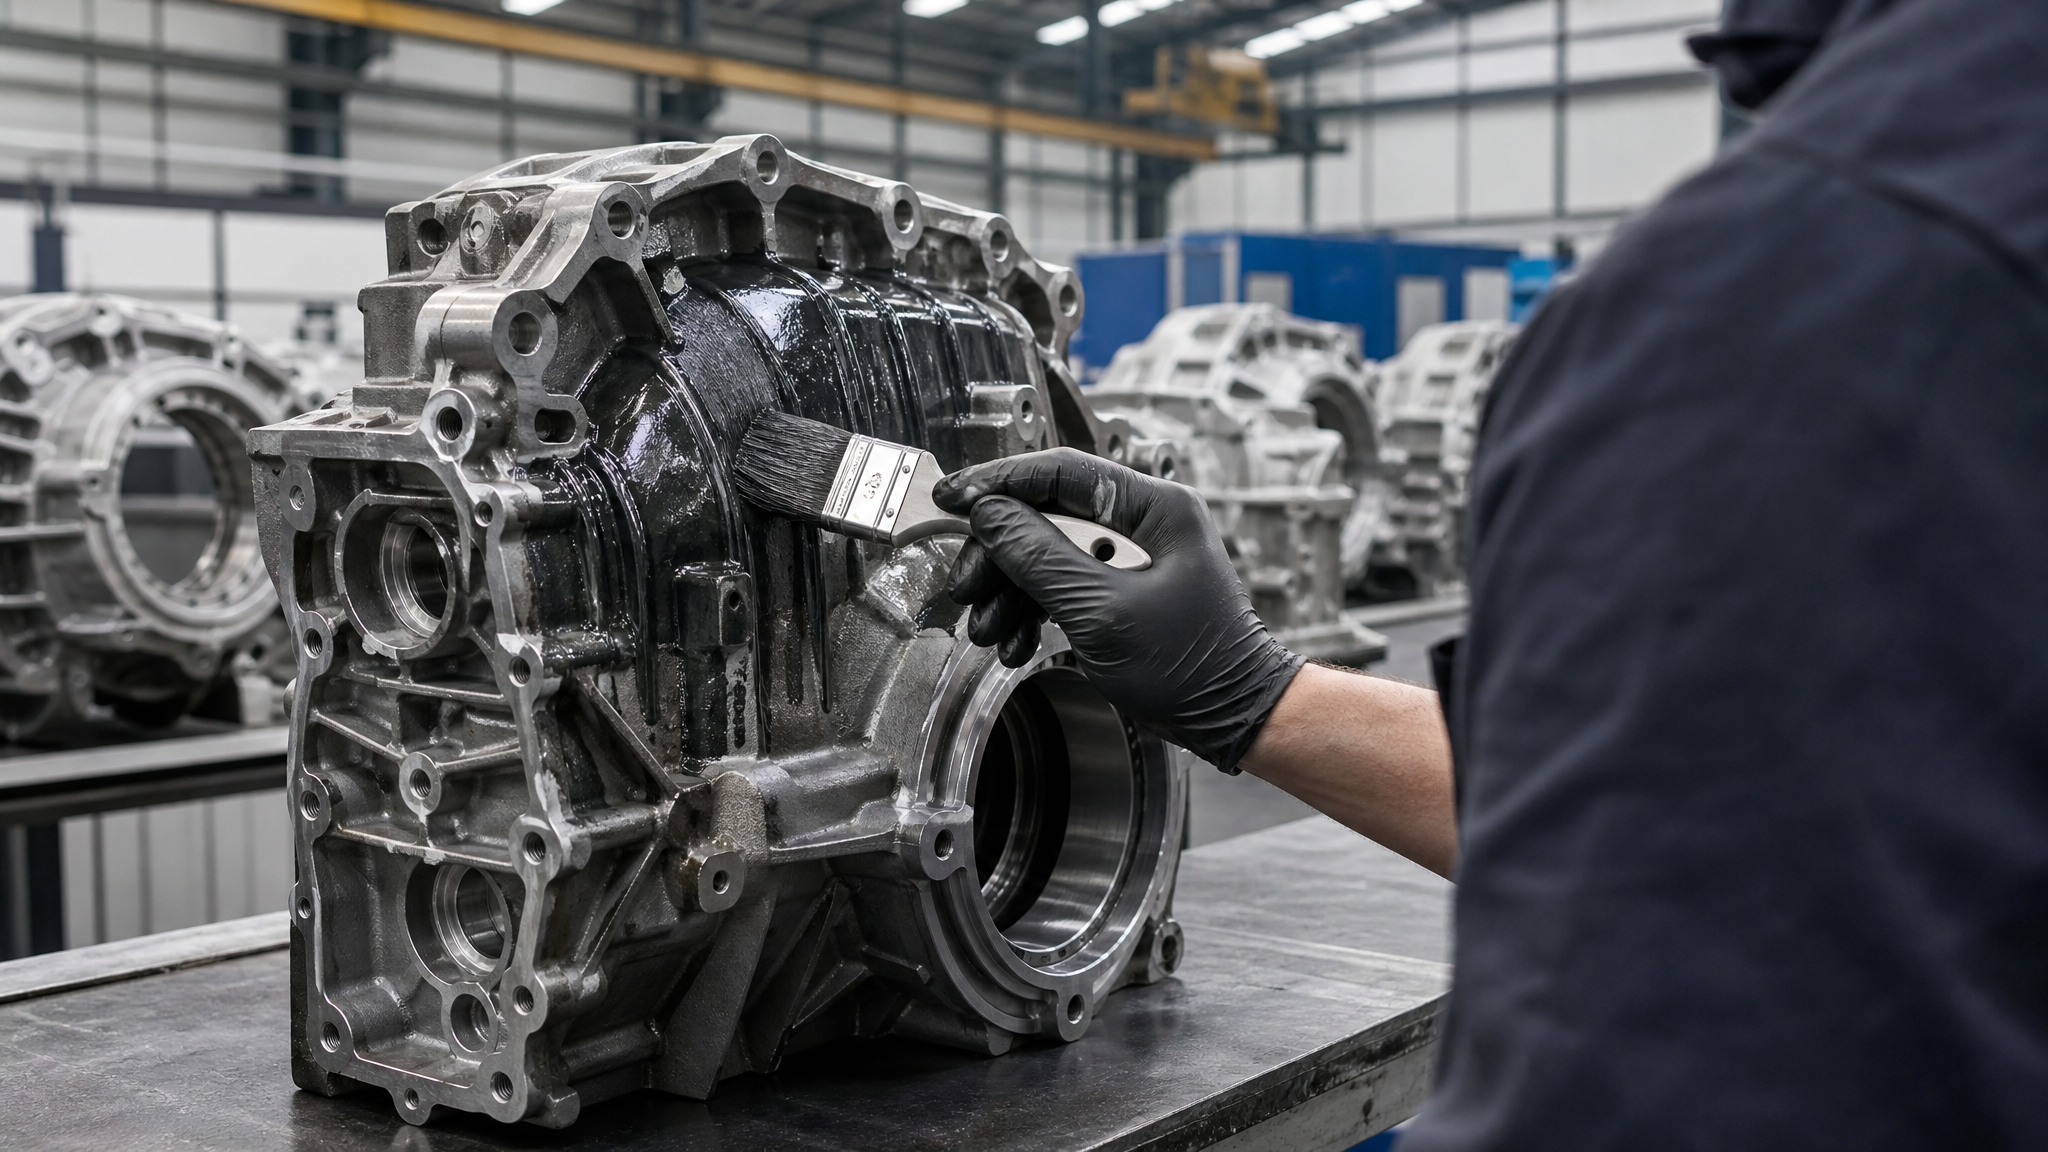
Во-первых, не требуется специальное печное оборудование - достаточно проветриваемого цеха или сушильного шкафа. Во-вторых, после нанесения можно немедленно продолжить сборку соседних деталей и не тратить время на остывание узла.
При 18–20 °C и нормальной влажности воздуха (40–60%) твердосмазочное покрытие набирает первичную прочность за 6–8 часов, полностью затвердевает за 24+ часа. Это означает, что цех может разместить узлы на сушильных стеллажах в конце рабочей смены, а на следующий день продолжить монтаж. На практике многие производства используют ночную сушку, чтобы избежать простоя оборудования.
Адгезия покрытия (его прилипание к поверхности) при воздушной сушке часто бывает выше, чем при ускоренном термоотверждении, потому что полимеризация протекает медленнее и более равномерно. Однако необходимо строго соблюдать влажность: если в цехе высокая влажность (выше 80%), полимеризация замедляется, покрытие может отслоиться.
Замена твердосмазочных покрытий минеральными смазками - даже на основе легендарного Литола - критична недопустима на современных узлах высокой точности. Твердосмазочное покрытие защищает от фреттинга (микровибрационной коррозии), вымывания водой и высолов; жидкое масло стекает, не обеспечивая стабильного образования граничного слоя на движущихся контактах.
Термоотверждаемые композиции: ускорение за счет температуры
Термоотверждаемые твердосмазочные покрытия полимеризуются за счет химической реакции, активируемой теплом.
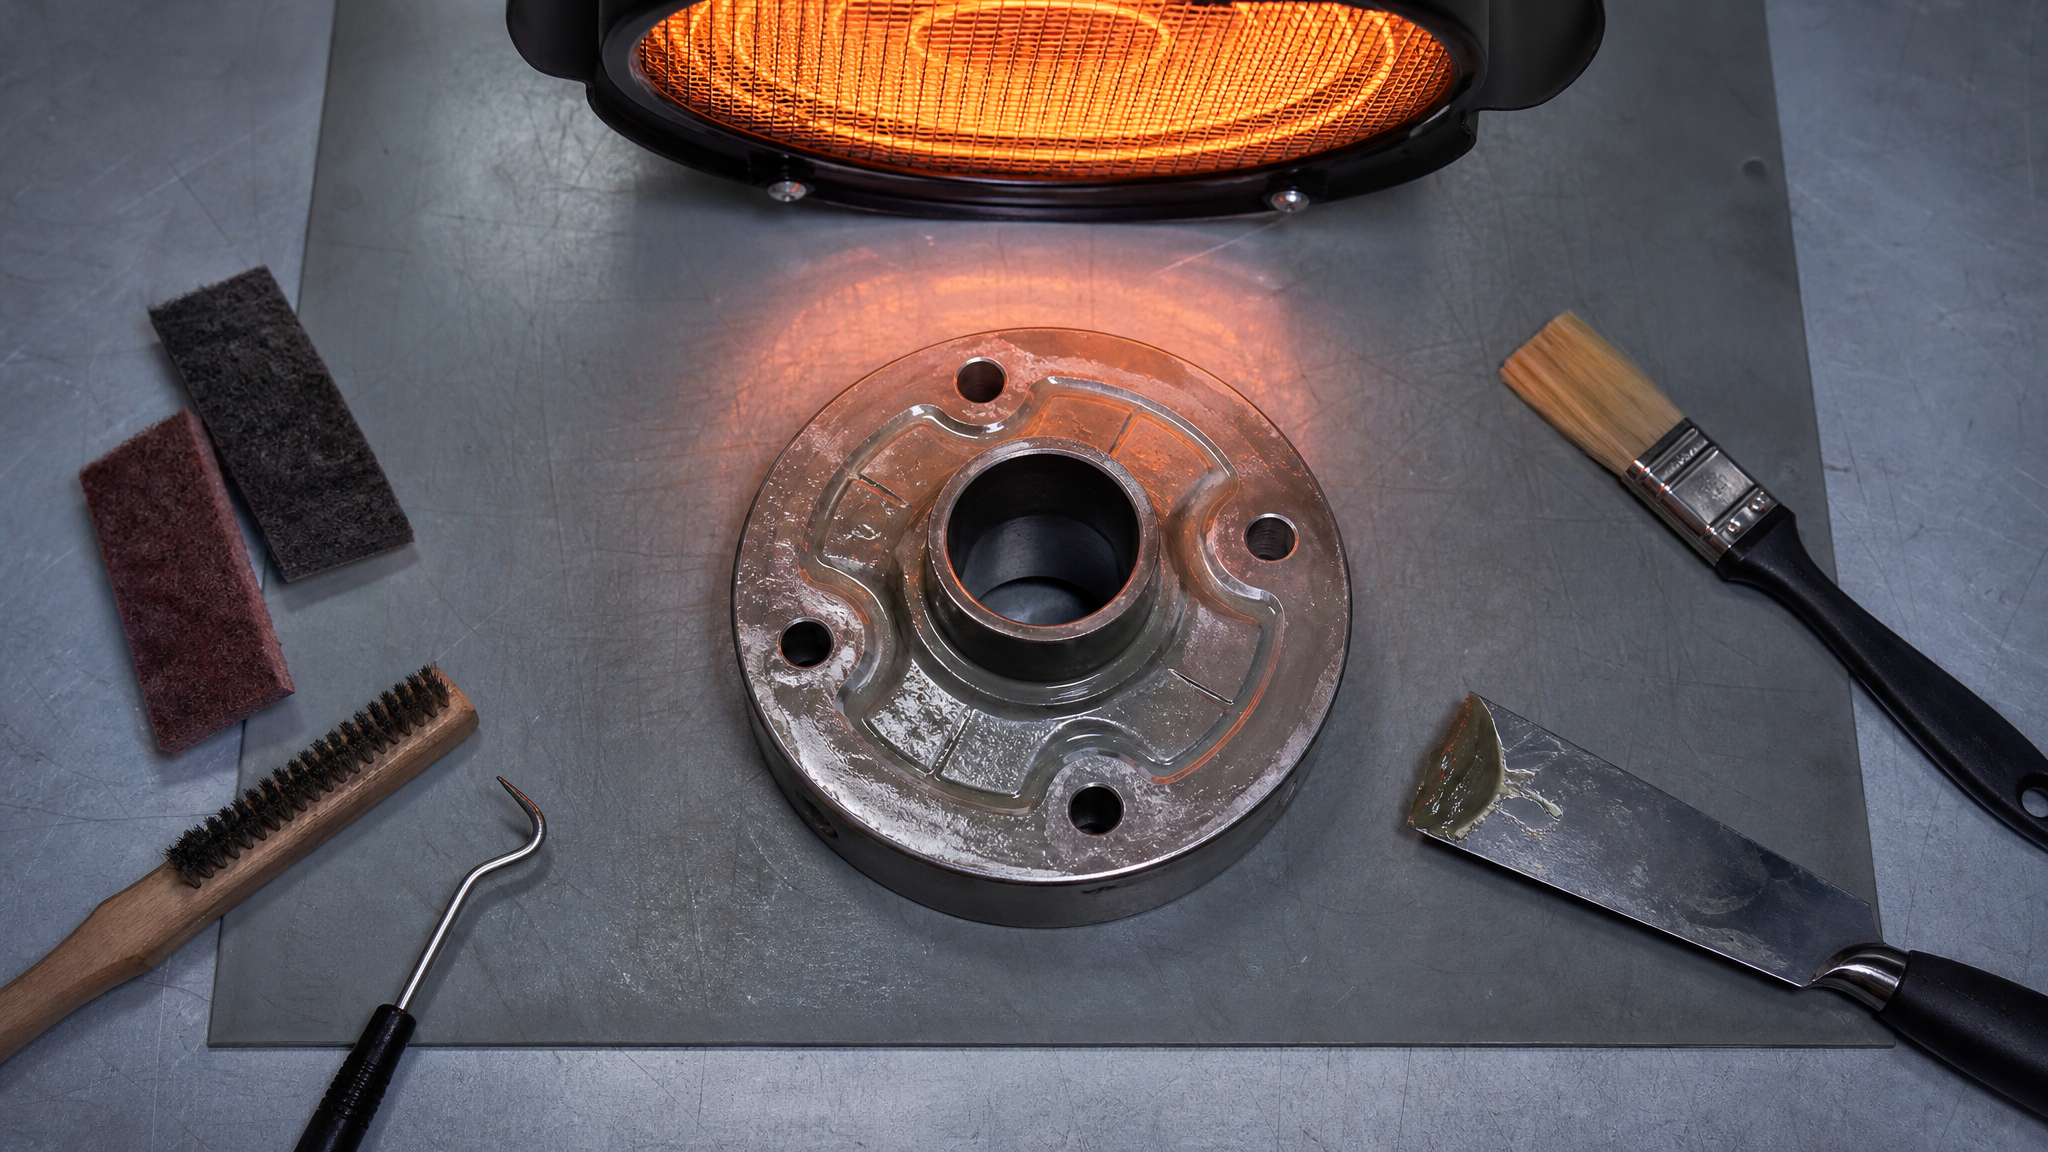
При 100–130 °C время затвердевания сокращается до 30 минут - 2 часов в зависимости от состава. Это позволяет вписать узел в конвейерное производство с жесткими тактовыми временами.
Способы подвода тепла включают конвекцию (горячий воздух в печи), радиацию (ИК-лампы) и использование аккумулированного тепла изделия. При температуре поверхности 130 °C критическая продолжительность отверждения может снизиться до 2 минут. Это достигается, если узел предварительно нагрет и имеет высокую теплоемкость.
Однако для крупногабаритных узлов, собранных из множества деталей из разных материалов, равномерный нагрев до 130 °C создает технологические сложности. Алюминиевые уплотнения могут разбухнуть, резиновые прокладки потеряют упругость, дифференциальное расширение разных металлов нарушит допуски. Поэтому термоотверждаемые покрытия применяют только на отдельных деталях до сборки узла, а не на собранном узле целиком.
Сравнение затрат и логистики
Воздушная сушка требует больших производственных площадей.
На узел объемом 2–3 кубометра нужно выделить место на сушильном стеллаже минимум на 24 часа. Если производство выпускает 10 узлов в смену, потребуется стеллажное место для 240+ узлов одновременно. Это дорогой инвентарь и аренда площади.
Термоотверждение требует печного оборудования: камерной печи, конвекционной сушилки или модульной установки с ИК-лампами. Капитальные затраты значительны, но удельная стоимость на узел снижается при больших объемах.
На практике выбор определяется объемом производства. Если завод выпускает 50–100 крупногабаритных узлов в месяц, воздушная сушка экономнее: нужно просто купить парк мобильных стеллажей. Если 500+ узлов в месяц, инвестиция в печь окупится за 2–3 года за счет ускорения оборота.
Логистически крупногабаритные узлы часто требуют особых условий доставки. Если заказчик ждет узел на монтажной площадке, задержка на 24 часа сушки может привести к простою оборудования стоимостью в тысячи рублей в час. Тогда термоотверждение выбирают, несмотря на его технологические сложности.
Практические рекомендации по выбору технологии
Для редукторов, коробок передач и направляющих, которые собираются из стандартных узлов и допускают модульный монтаж, твердосмазочные покрытия с воздушной сушкой - первый выбор.
На отдельных деталях (корпусах редукторов, зубчатых колесах) покрытие наносят перед сборкой, сушат 24 часа, затем узел скомплектовывают. Себестоимость низкая, адгезия покрытия высокая, риск брака минимален.
Когда графики сборки жестки или допусками нельзя пренебречь, применяют комбинированный подход: некритичные детали сушат воздухом, критичные элементы (зубья шестерни, корпусные посадочные поверхности) обрабатывают твердосмазочным покрытием с воздушной сушкой еще на стадии изготовления отдельной детали, а затем их уже собранный узел можно без задержек отправлять на испытания.
Для механизмов в экстремальных условиях (высокие нагрузки, вибрация, микроскопические зазоры) стоит рассмотреть двухэтапную схему: защитное покрытие с воздушной сушкой, затем микротвердосмазочный слой, наносимый методом электрофореза или вакуумного напыления без нагрева изделия.
Контроль качества готового покрытия
После полимеризации твердосмазочное покрытие должно быть проверено на адгезию, толщину и однородность.
Адгезию проверяют методом решетки (решетка разрезается до основания, скотчем проверяется отслаивание) по ГОСТ или ISO 4624. Толщину измеряют электромагнитным толщиномером: для твердосмазочных покрытий обычно требуется 25–100 микрометров в зависимости от функции детали.
Однородность контролируют визуально при боковом освещении. Прежде всего ищут пропуски (необработанные зоны), потеки (избыток материала) и пузыри (попадание воздуха). На крупногабаритных узлах пропуски недопустимы, потому что открытый металл станет центром коррозии и фреттинга.
При воздушной сушке браки часто связаны с влажностью. Если влажность в цехе выше 80% и температура ниже 15 °C, полимеризация затягивается, и покрытие может не набрать требуемую прочность. Поэтому на критичных производствах воздушную сушку проводят в климатическом боксе с контролем температуры (18–25 °C) и влажности (40–60%).
Часто задаваемые вопросы
Можно ли заменить твердосмазочное покрытие обычной минеральной смазкой?
Нет, это приводит к отказу узла. Твердосмазочное покрытие защищает поверхность от коррозии и фреттинга, жидкая смазка стекает с вертикальных поверхностей. На зубьях шестерен, направляющих и контактах под нагрузкой минеральная смазка не создает стабильного граничного слоя, тогда как сухая пленка держится весь срок эксплуатации.
Сколько времени занимает воздушная сушка твердосмазочного покрытия?
При 18–20 °C и влажности 40–60% первичное затвердевание происходит за 6–8 часов, полное - за 24+ часа. В холодных или влажных условиях время увеличивается в 1,5–2 раза. Принудительная вентиляция помещения может сократить период на 10–15%, но не ниже 18 часов.
Какая влажность поверхности допустима перед нанесением покрытия?
Максимум 3–5% по отношению к массе материала. Влага препятствует адгезии и вызывает отслаивание покрытия после затвердевания. На практике используют сушильный шкаф при 50–80 °C в течение 1–3 часов или выдержку в теплом сухом помещении за ночь.
Почему на крупногабаритных узлах предпочитают воздушную сушку термоотверждению?
Потому что термоотверждение требует нагрева собранного узла до 100–130 °C, что может нарушить допуски, разбухнуть уплотнения и повредить соседние детали. Воздушная сушка не требует оборудования и не воздействует на узел после нанесения.
Как проверить адгезию твердосмазочного покрытия?
Стандартный метод - тест решеткой (ГОСТ или ISO 4624). Решетка разрезается до основания, скотчем проверяется отслаивание. Если покрытие держится, адгезия приемлема. На критичных узлах также проводят испытание на фреттинг и вибрационную устойчивость.
Заключение
Выбор между воздушной сушкой и термоотверждением для твердосмазочных покрытий на крупногабаритных узлах определяется производственной логистикой, конструкцией узла и допусками сборки. Воздушная сушка более универсальна, не требует специального оборудования и обеспечивает высокую адгезию; минус - длительность (24+ часа). Термоотверждение ускоряет процесс до 2 часов, но создает технологические сложности при нагреве собранного узла.
На практике техспециалисты и снабженцы решают эту задачу так: критичные детали редукторов, коробок и направляющих покрывают твердосмазочными материалами с воздушной сушкой еще на стадии производства отдельных деталей, затем собирают узел без задержек. Подготовка поверхности остается неизменной для обоих методов: обезжиривание, удаление оксидов, контроль влажности не выше 3–5%. Чтобы уточнить выбор материала для вашего узла, обратитесь к технологическому регламенту, уточните допустимый диапазон температур при сушке и оцените объемы производства - это даст ясный ответ на вопрос, когда воздушная сушка предпочтительнее, а когда необходима ускоренная полимеризация.