Качество покрытия болта зависит не столько от самого материала покрытия, сколько от состояния поверхности перед его нанесением. Консервационная смазка, оксидные пленки и загрязнения создают барьер между металлом и защитным слоем, что приводит к плохой адгезии, преждевременному отслоению и коррозии. Именно поэтому подготовка поверхности - это не просто технологический этап, а фундамент долговечности любого покрытия. В этой статье разберемся, почему правильная подготовка критична для защиты болтов от коррозии, какие методы применяются в промышленности, и какую роль играет специальный очиститель-активатор в этом процессе. Материал будет полезен техническим специалистам, инженерам и закупщикам, которые отвечают за надежность болтовых соединений.
Почему подготовка поверхности определяет долговечность покрытия
Даже новый болт со склада имеет слой консервационной смазки и тонкую оксидную пленку, которые образуются при хранении и транспортировке.
Видимо чистая поверхность не означает готовность к покрытию: под микроскопом остаются жиры, соли и оксиды, которые препятствуют прямому контакту между металлом и защитным слоем.
Когда покрытие наносится на загрязненную поверхность, оно не сцепляется прочно с основанием. Со временем под пленкой скапливается влага и кислород, запускаются электрохимические процессы коррозии. Болт начинает ржаветь с внутренней стороны покрытия, а само покрытие отслаивается кусками. В результате теряется и антикоррозионная, и антифрикционная защита.
Контактные поверхности болтовых соединений перед сборкой должны быть очищены от заусенцев, грязи, рыхлой ржавчины, отстающей окалины и льда - таковы требования в отраслевых стандартах. Эти загрязнения не только ухудшают адгезию покрытия, но и создают микронеровности, в которых застревают частицы и скапливается коррозионная среда.
Методы подготовки: от консервации к абразивной очистке
Существует несколько подходов к подготовке, каждый из которых имеет свое применение в зависимости от вида болта и требуемого покрытия.
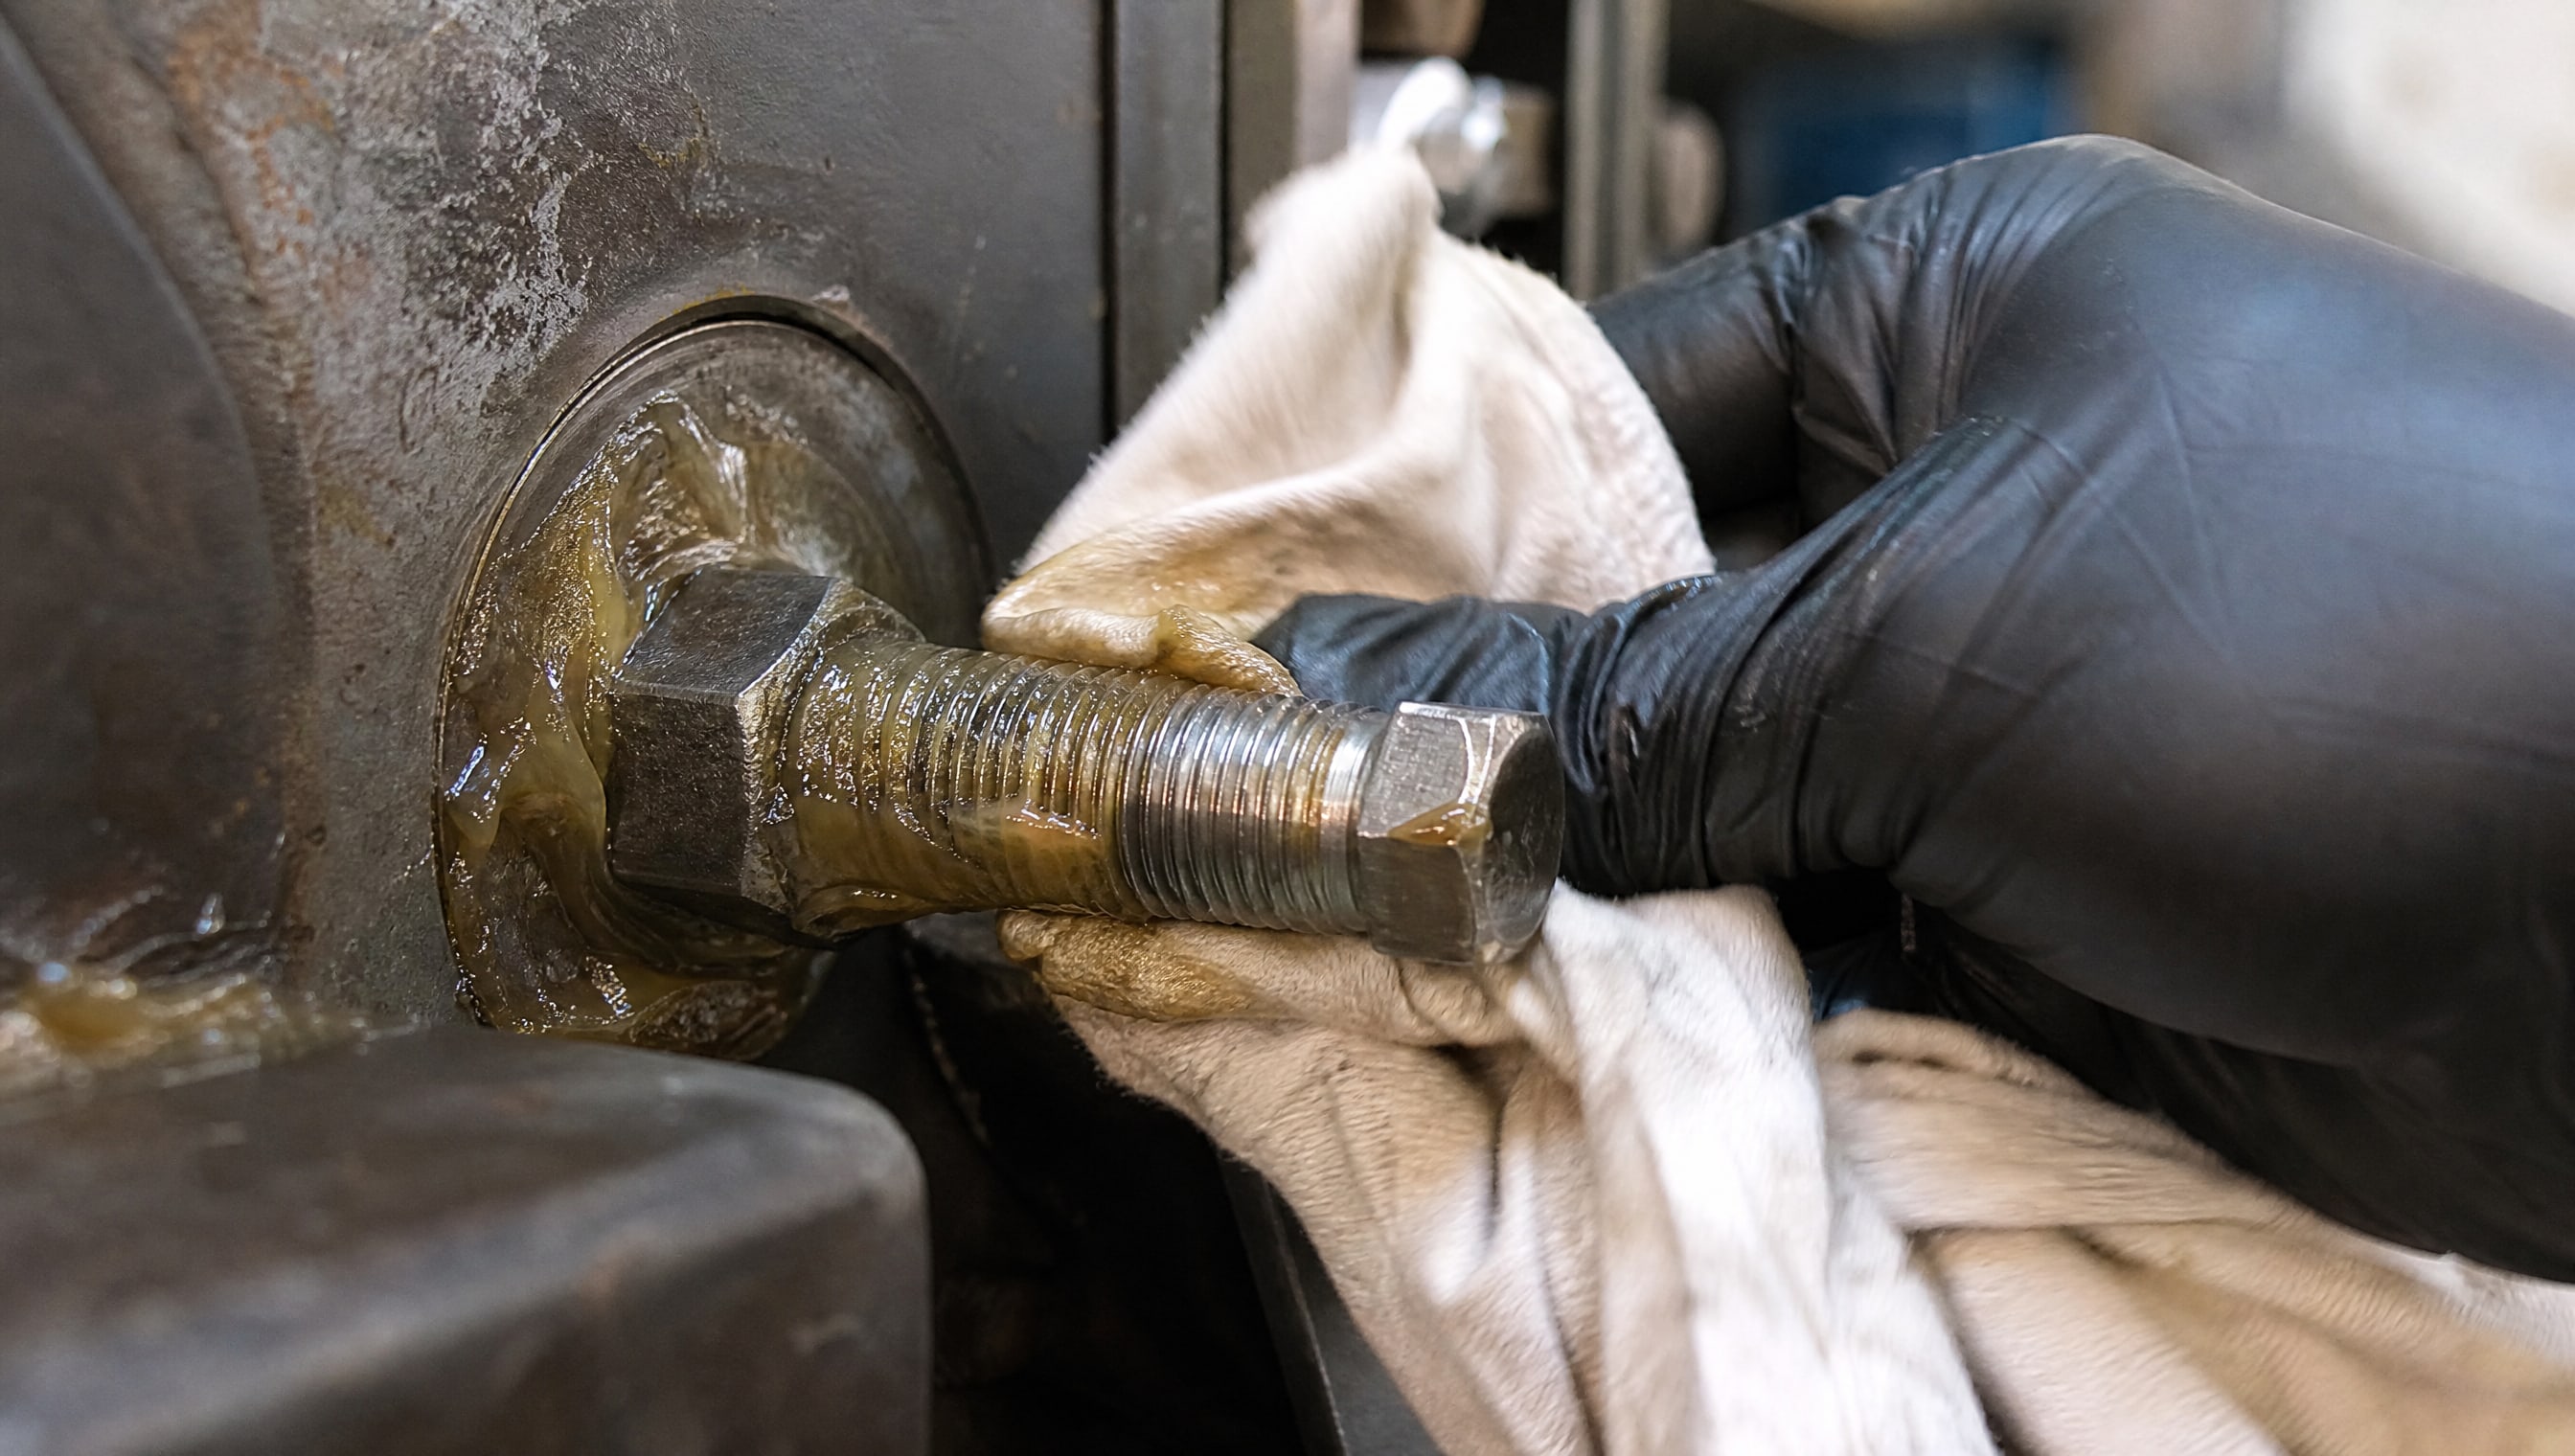
Удаление консервационной смазки: расконсервация
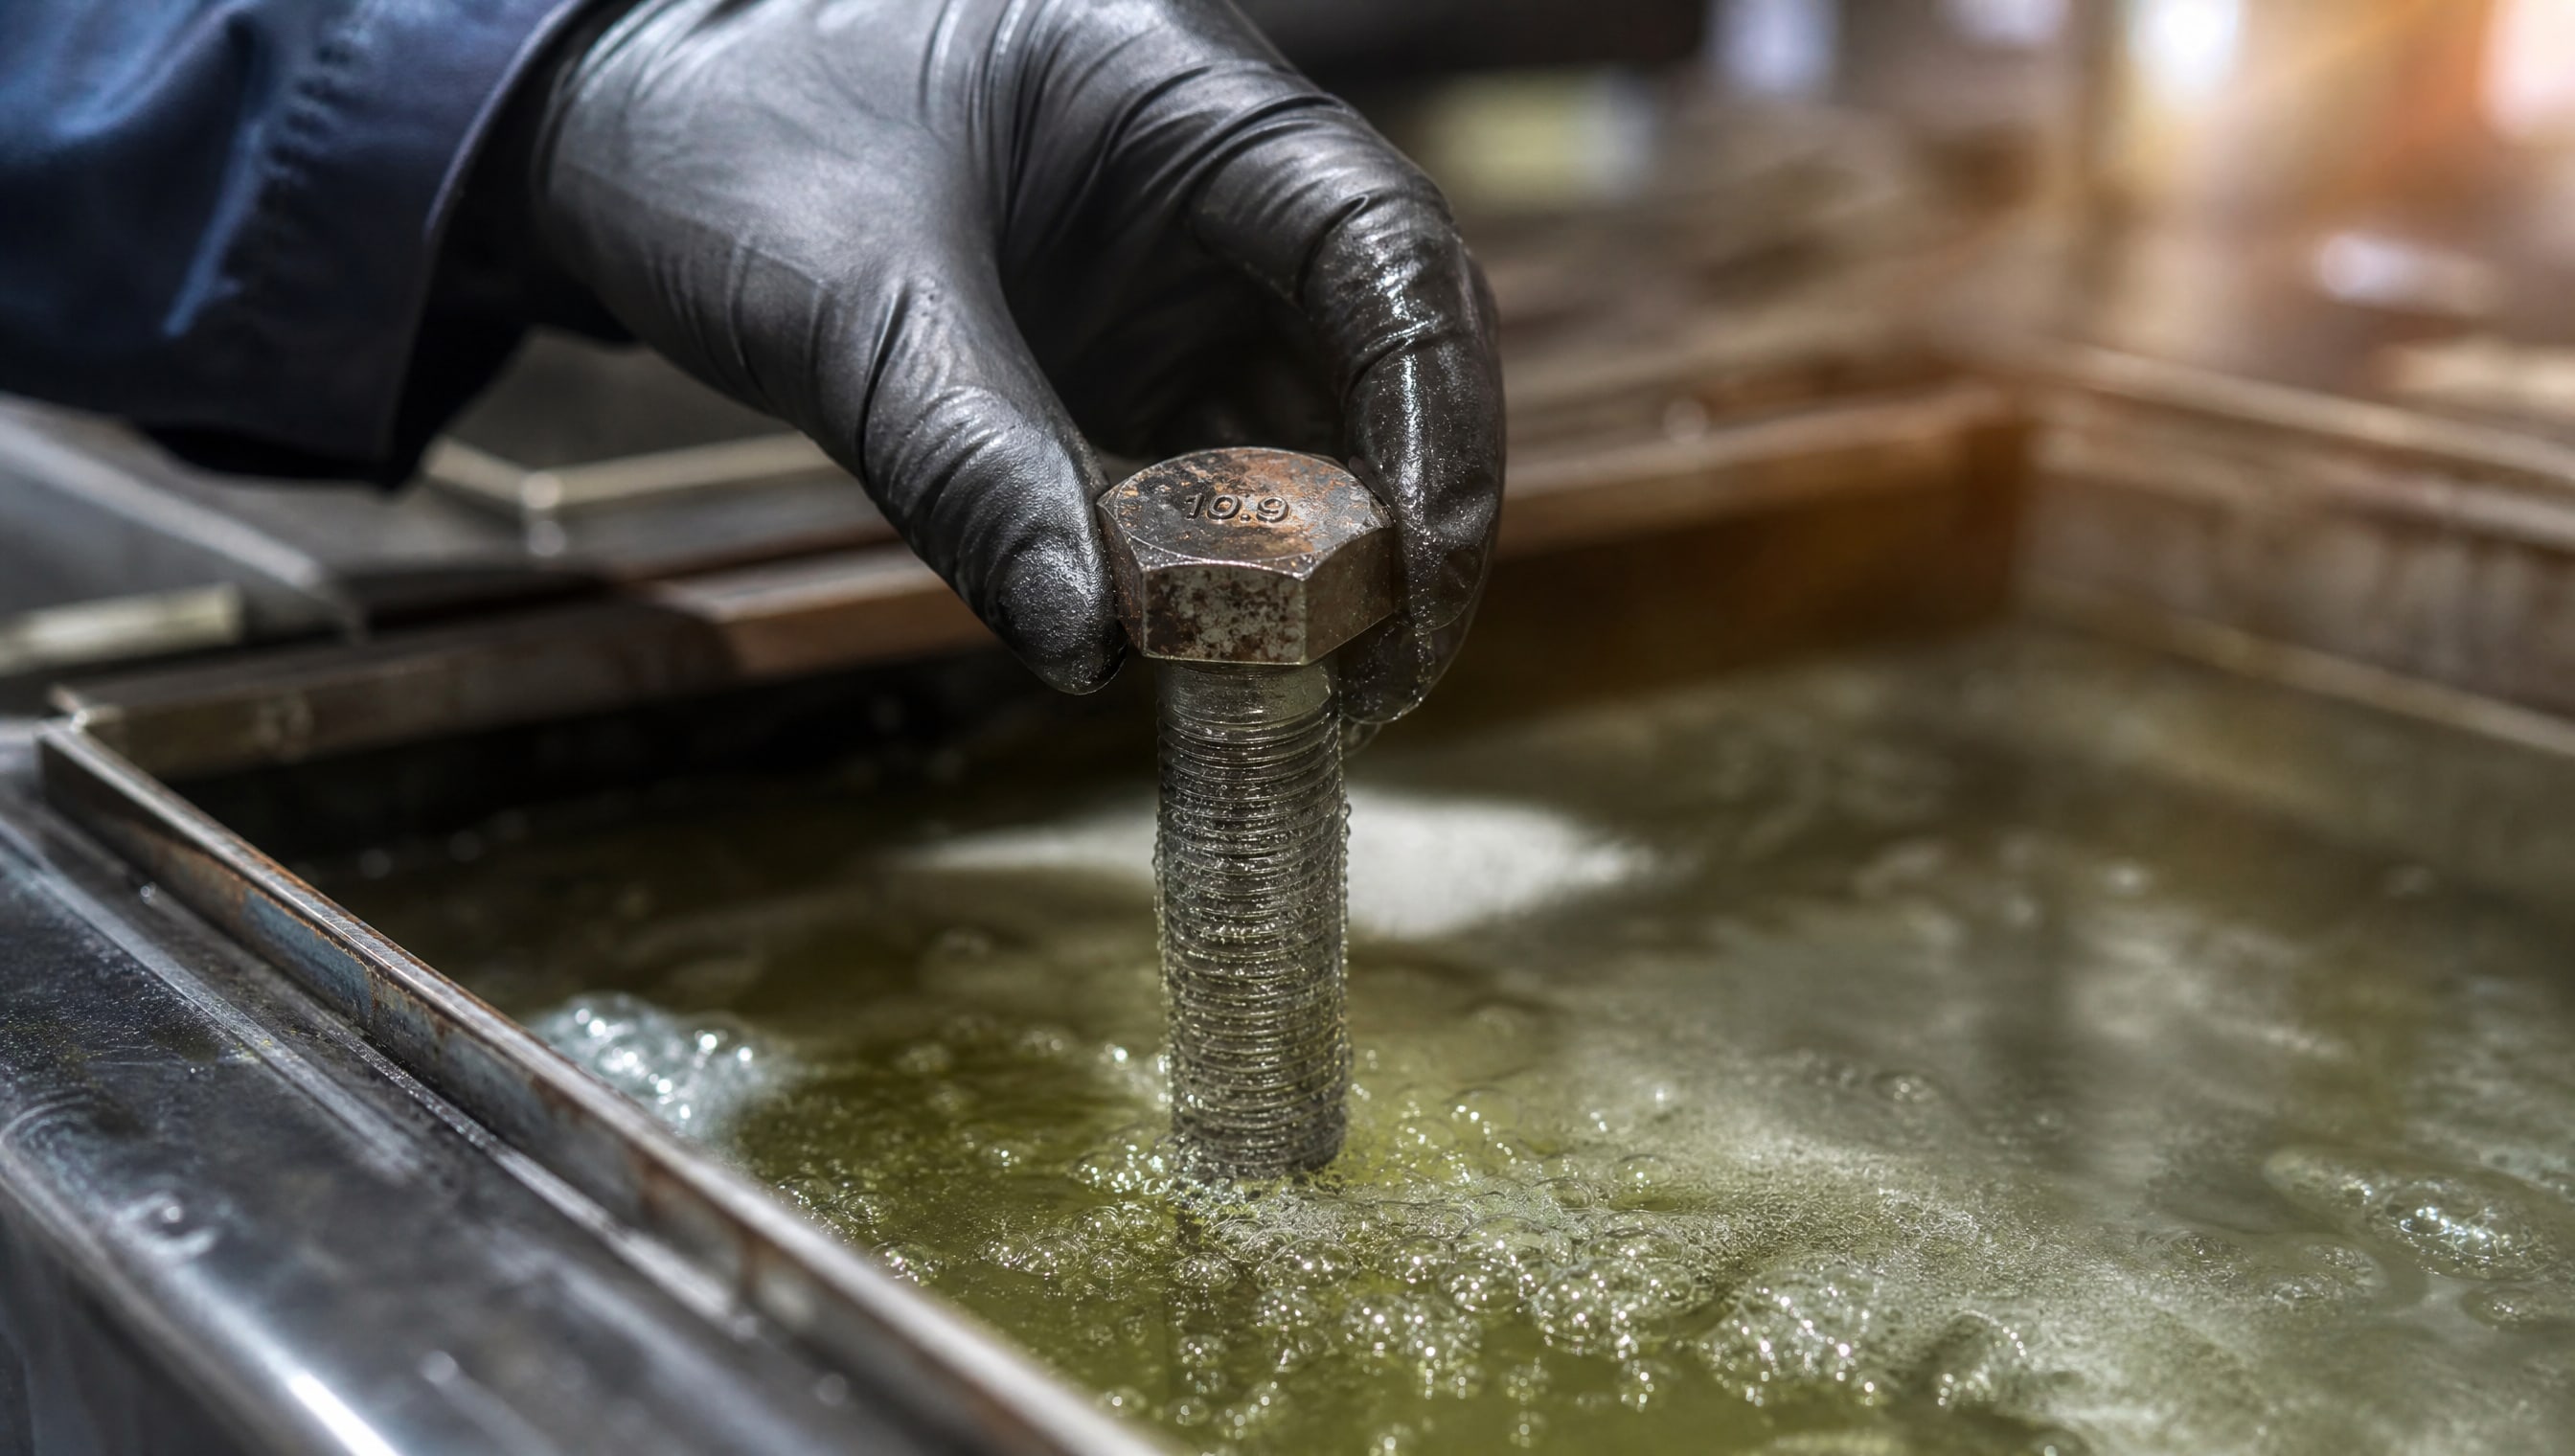
На производстве болты часто поступают в консервационной смазке для защиты при хранении. Удалить эту смазку можно несколькими способами. В материалах НОСТРОЙ для высокопрочного крепежа рекомендуется кипячение болтов в воде в течение 10–15 минут. Этот метод особенно эффективен, когда нужно полностью вымыть остатки смазки из резьбы и труднодоступных мест.
Альтернатива - горячая щелочная мойка в специальных растворах при температуре 80–100 °C. Щелочная среда быстро саморизирует консервационное масло и подготавливает поверхность к дальнейшей обработке. После расконсервации болты тщательно промывают чистой водой и сушат.
Абразивная очистка вместо травления
Исторически для подготовки крепежа применяли кислотное травление - это быстро удаляет ржавчину и оксиды. Однако для высокопрочных болтов травление опасно: кислота вызывает наводороживание стали, которое снижает пластичность и может привести к хрупкому разрушению под нагрузкой.
Современный подход - легкий абразивно-струйный бластинг. Микроскопические частицы абразива (часто кварцевый песок или стальная дробь) удаляют коррозию и оксидную пленку без химического воздействия на металл. Целевой уровень очистки - Sa 2½ (иногда обозначается St3) по международному стандарту ISO 8501-1. Это означает, что удалены видимые загрязнения и большая часть оксидов, но допускаются легкие следы окраски в углублениях. Полная очистка Sa 3 применяется реже из-за удорожания процесса.
Обезжиривание и степени чистоты
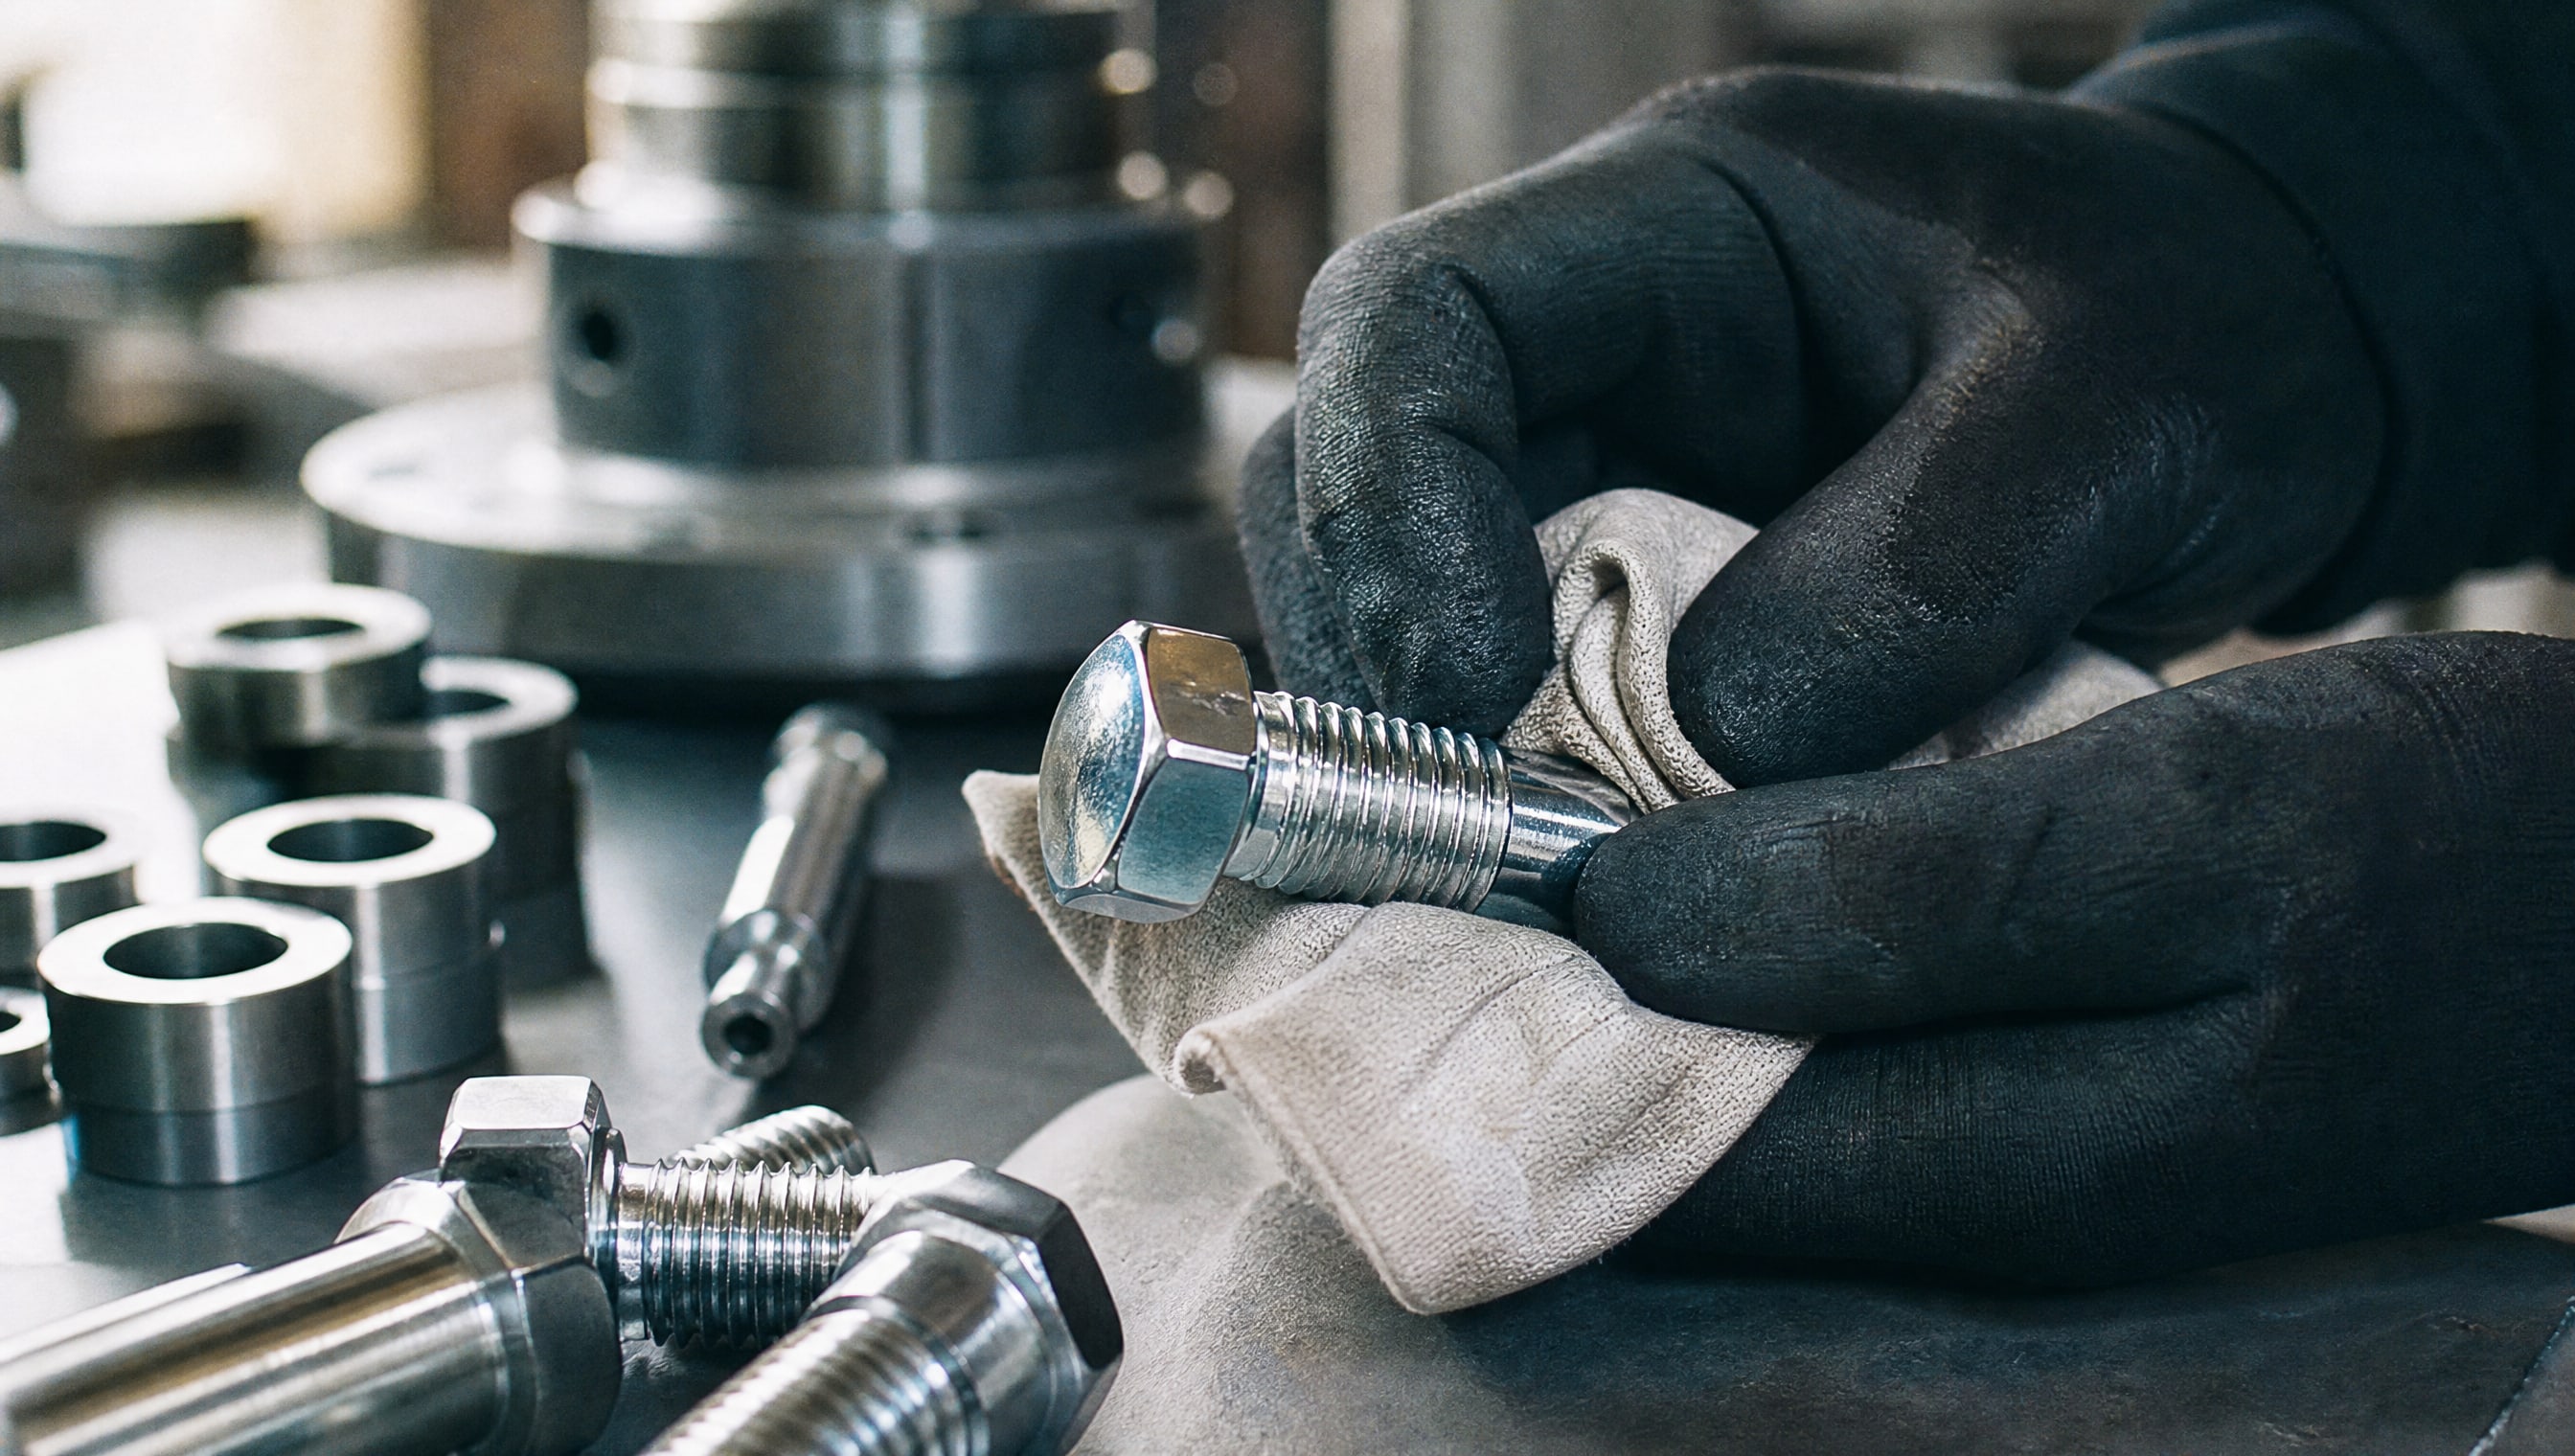
Перед абразивной очисткой или перед грунтованием поверхность обезжиривают до степени 1 по ГОСТ 9.402-2004. Это значит, что на поверхности не должно оставаться видимых капель жидкости и масляных пленок. Проверяют, протирая поверхность чистой белой тканью - если остаются жирные следы, обезжиривание повторяют.
Роль очистителя-активатора в финишной подготовке
После абразивной очистки поверхность находится в оптимальном состоянии, но это состояние нестабильно.
Даже при хранении в помещении открытая металлическая поверхность начинает окисляться - это явление называют вторичной коррозией. Микроскопический слой оксидов образуется за часы, что вновь ухудшает адгезию покрытия.
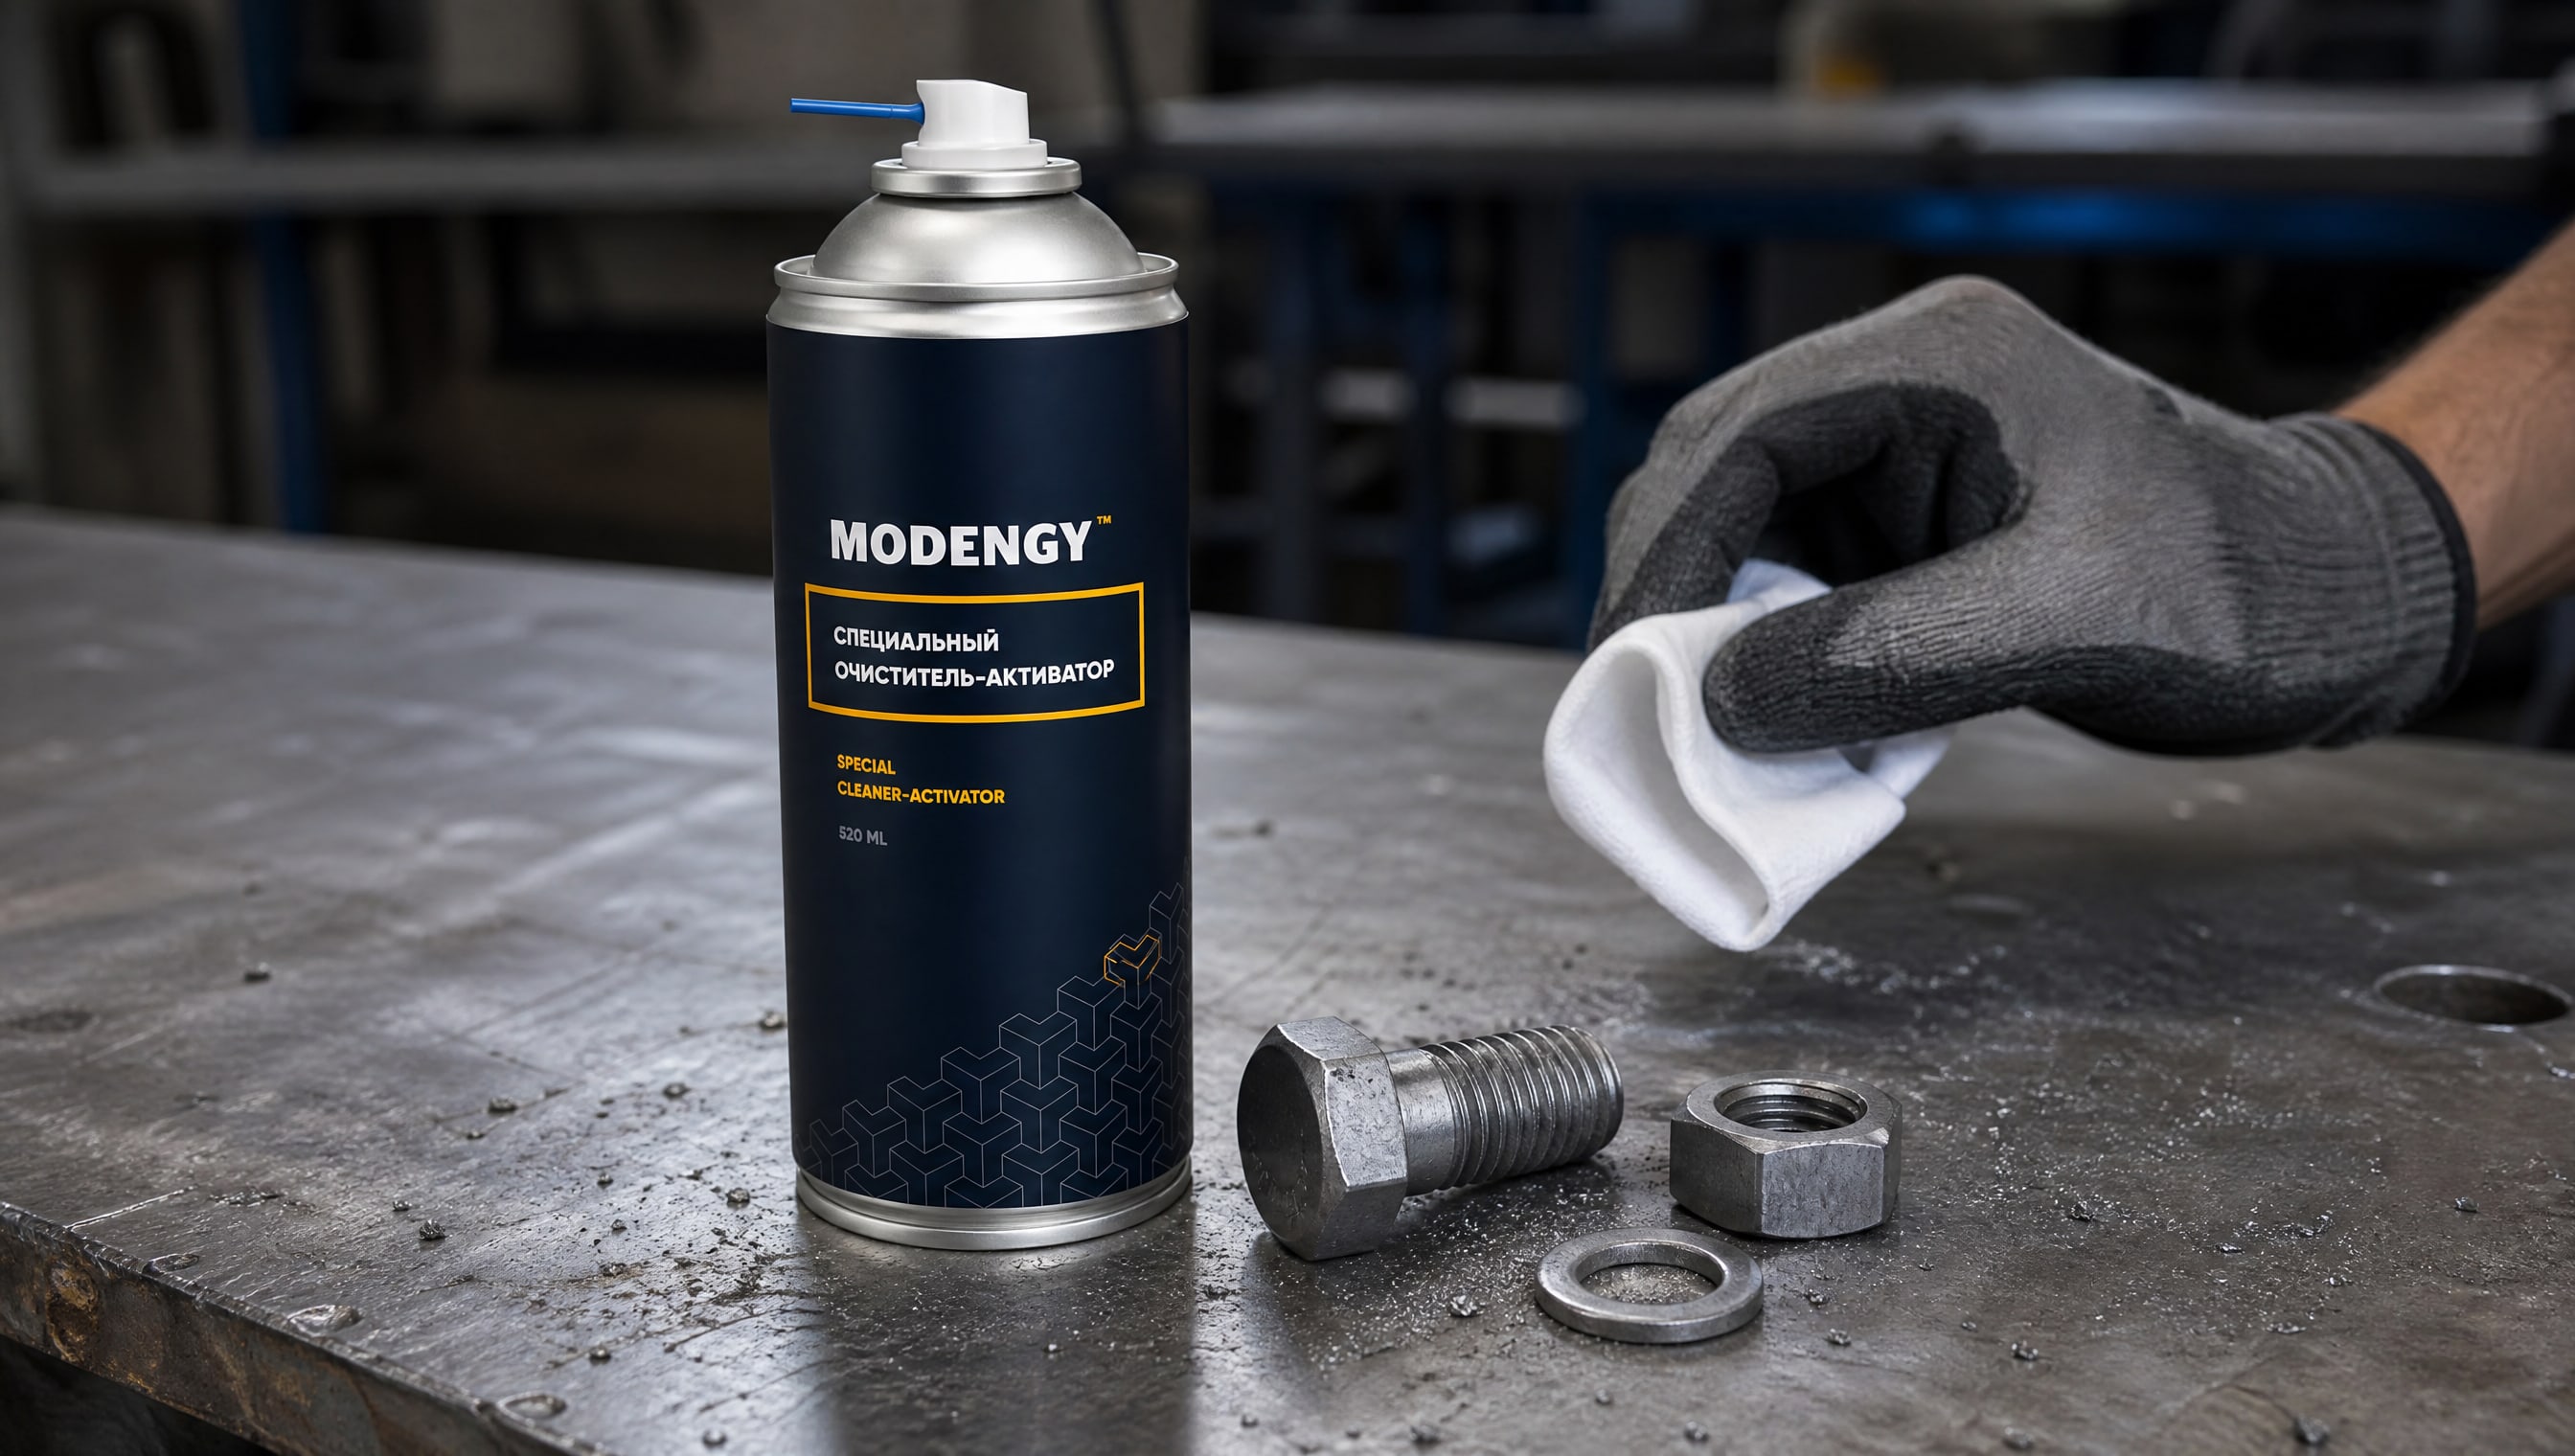
Именно здесь на помощь приходит специальный очиститель-активатор. Его функция - не просто убрать пыль и частицы абразива (с этим справится обычная протирка), а удалить остатки консервационной смазки, смыть оксидные пленки и активировать поверхность, подготовив ее к немедленному нанесению покрытия.
Очиститель-активатор образует на поверхности тонкий защитный слой, который предотвращает окисление в промежутке между подготовкой и нанесением покрытия. Благодаря специальным добавкам он улучшает смачиваемость, то есть покрытие растекается равномерно и не образует подтеков или пропусков. Это особенно важно в труднодоступных местах: под головкой болта, на первых витках резьбы и в углублениях.
Для финишной очистки, обезжиривания и активации поверхностей перед нанесением антифрикционных твердосмазочных покрытий рекомендуется использовать специальный очиститель-активатор. Это позволяет избежать переделок из-за слабой адгезии и обеспечивает предсказуемый результат.
Подготовка болтов перед антифрикционным и антикоррозионным покрытием
Разные виды покрытий требуют чуть разных подходов к подготовке, хотя общий принцип остается неизменным: чистая и активированная поверхность.
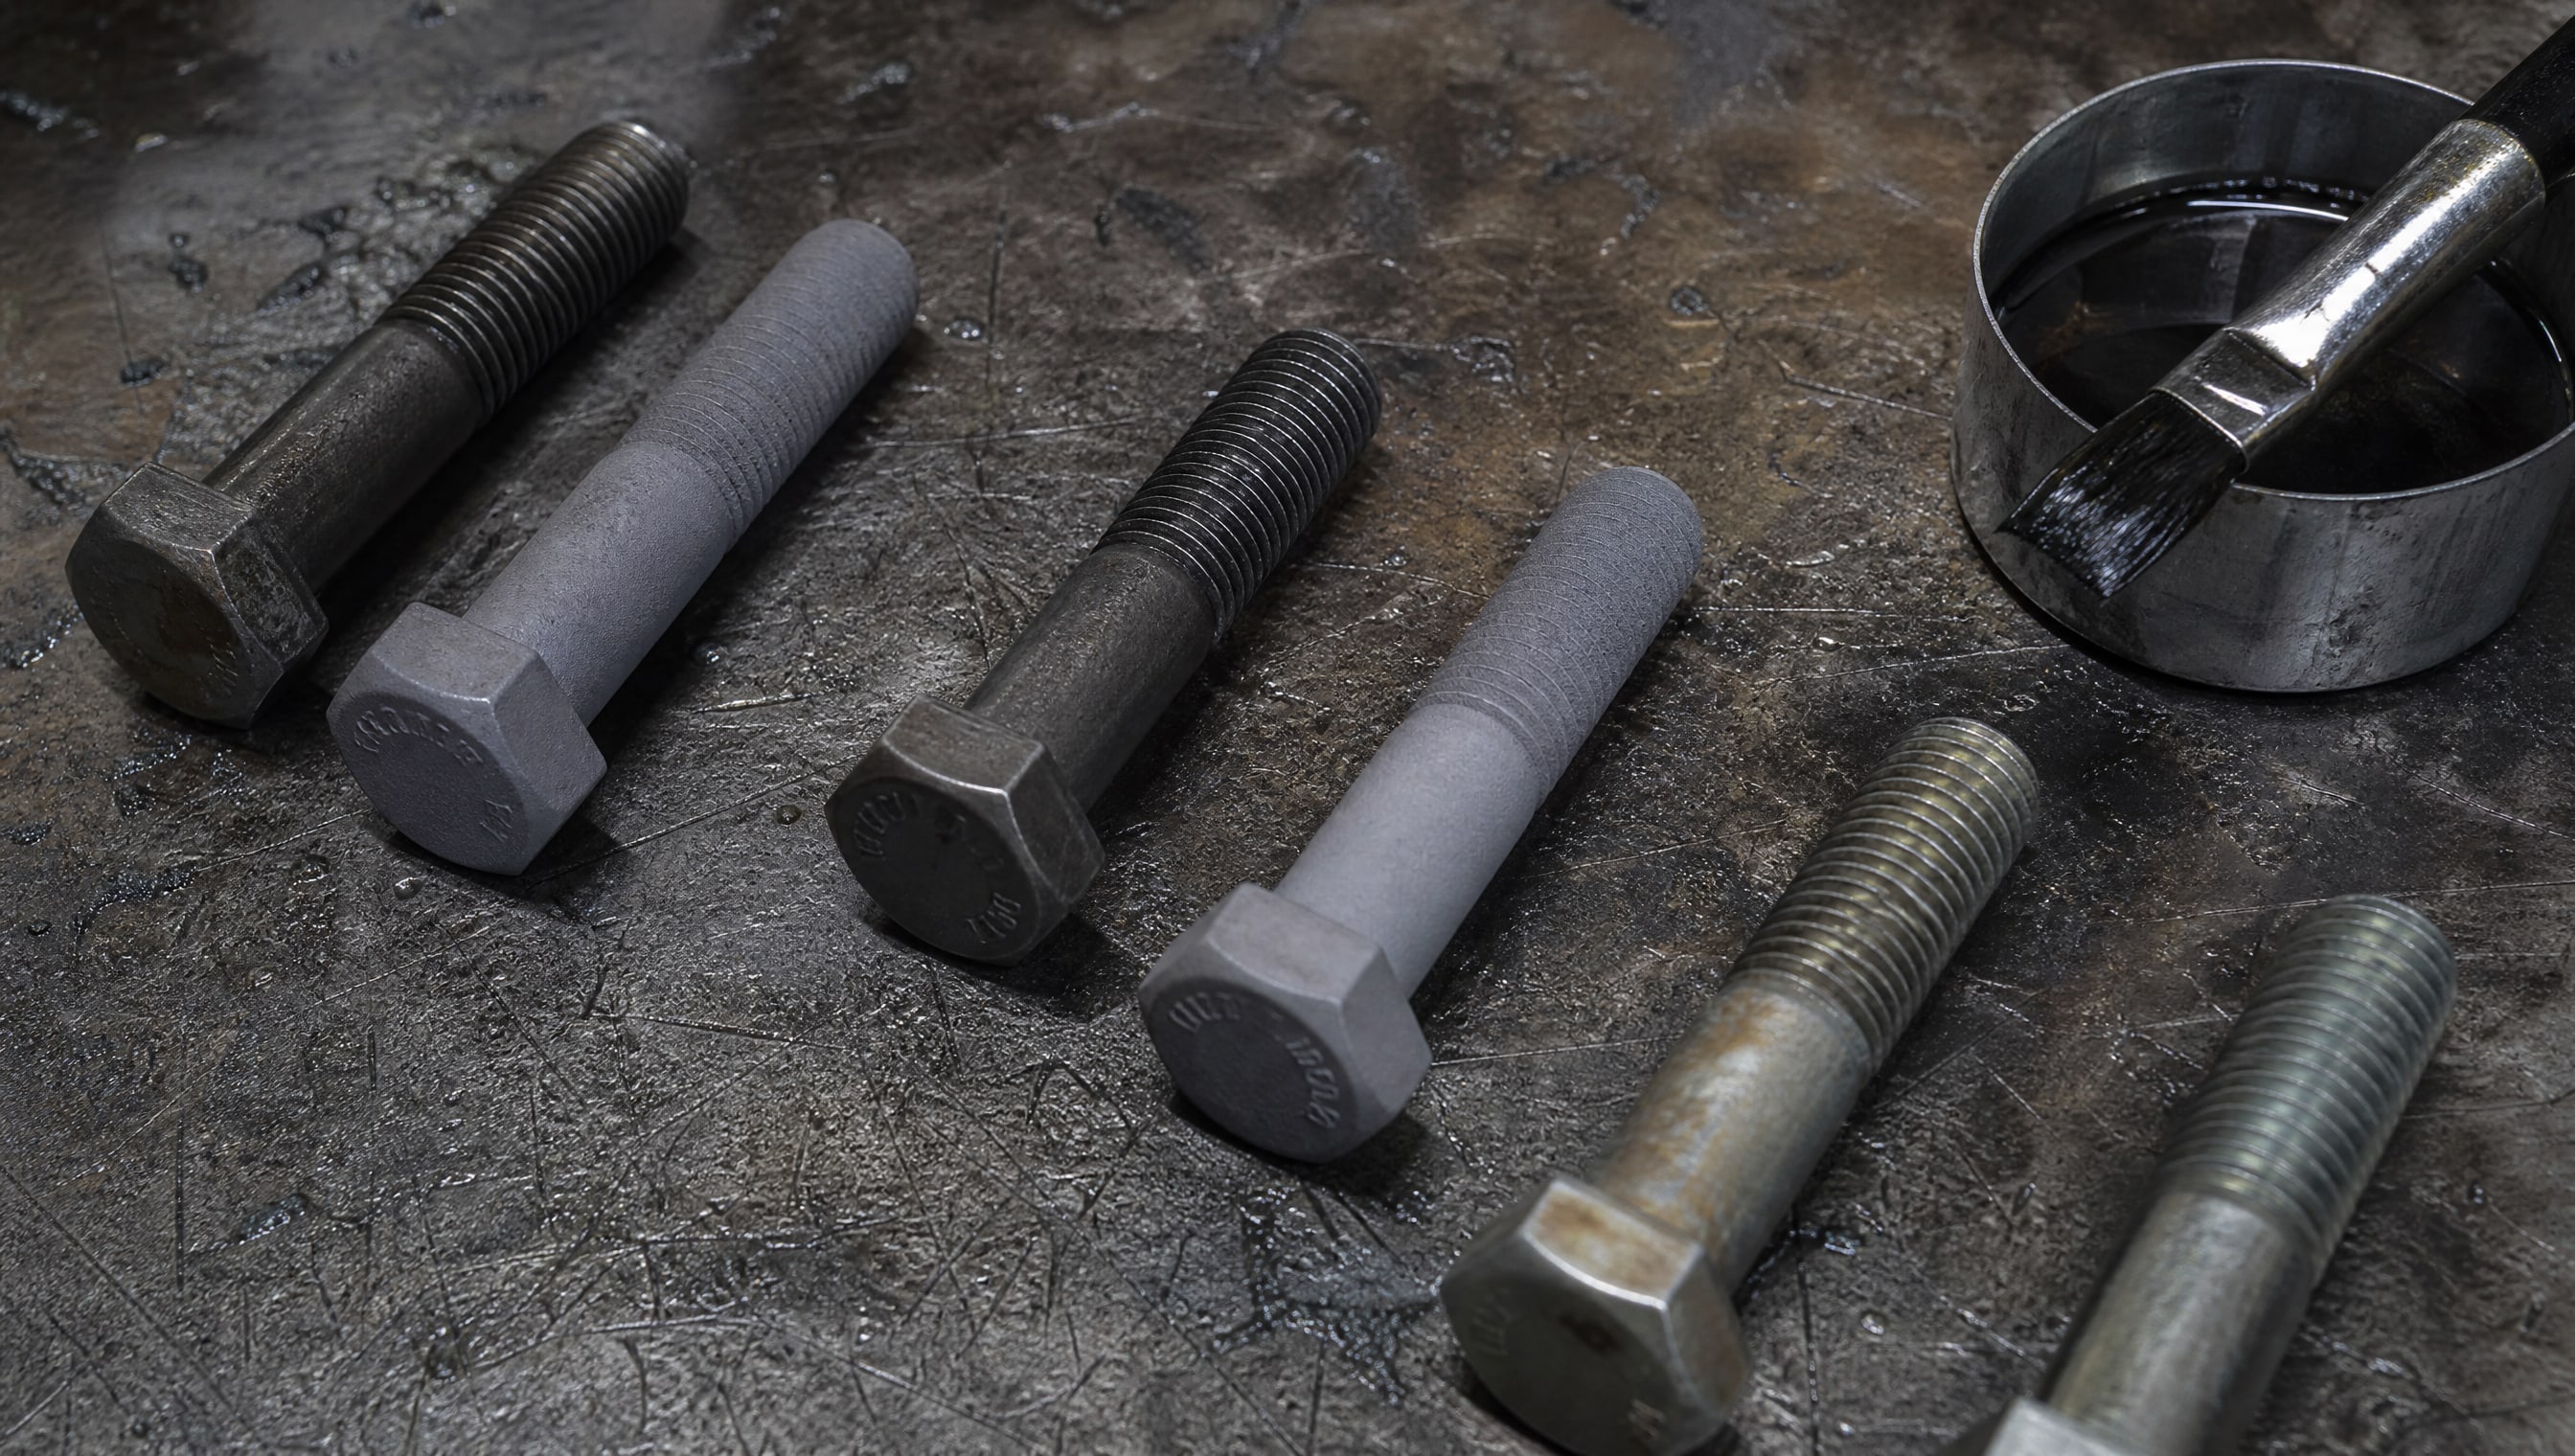
Болты под антикоррозионное покрытие
Для максимального антикоррозионного эффекта, например при горячем цинковании или нанесении грунтовки, требуется микропескоструйная обработка, которая создает нужный микрорельеф. Эта же обработка удаляет загрязнения, что критично для равномерного распределения цинка по поверхности болта.
Горячее цинкование проводят при температуре расплава 450 °C. Перед погружением в расплав болты проходят несколько этапов: щелочную мойку, ополаскивание, кислотную мойку (в данном случае она допустима, так как цинк тут же вытесняет водород), флюсование и сушку. Флюс удаляет остатки оксидов непосредственно перед погружением, улучшая смачиваемость поверхности расплавом цинка.
Болты под антифрикционное покрытие
Антифрикционные твердосмазочные покрытия работают по другому принципу: они снижают коэффициент трения благодаря специальным наполнителям (твердые смазки, графит, дисульфид молибдена). Однако адгезия остается ключевым параметром. Если покрытие плохо держится, оно вмиг истирается при первых же циклах нагружения.
Для таких покрытий подготовка еще важнее, чем для грунтовки: поверхность обезжиривается, абразивно очищается до Sa 2½, и сразу после этого наносится активатор. Антифрикционные твердосмазочные покрытия MODENGY обеспечивают надежную защиту болтов от коррозии и снижают коэффициент трения, но только при условии, что поверхность подготовлена правильно.
Критические зоны и особенности подготовки высокопрочного крепежа
Высокопрочные болты (класс прочности 8.8, 10.9 и выше) требуют повышенного внимания при подготовке.
Риск наводороживания
При использовании кислотного травления на высокопрочных болтах атомы водорода проникают в кристаллическую решетку стали. Это может привести к хрупкому разрушению в самый неожиданный момент - даже через недели после сборки. Риск особенно велик при температурных скачках или вибрационных нагрузках. Именно поэтому для высокопрочного крепежа кислотное травление исключается из процесса подготовки, и вместо него используют абразивно-струйную обработку.
Труднодоступные зоны
Ответственные узлы требуют контроля не только видимой чистоты, но и состояния скрытых поверхностей. Концентрация загрязнений часто бывает выше всего в углублениях под головкой болта, на первом витке резьбы и в переходной зоне стержня и головки. Если эти зоны не очищены, покрытие там будет тонким и нестабильным.
Проверить качество подготовки помогает метод, описанный в ГОСТ 9.402-2004: протирают поверхность салфеткой, если она остается чистой и сухой, обезжиривание выполнено правильно. Для абразивной очистки визуально проверяют равномерность обесцвечивания поверхности - блеск должен быть матовым без видимых пятен окалины.
Практические рекомендации: от выбора метода к контролю качества
На практике выбор метода подготовки зависит от вида болта, наличия ржавчины, типа предыдущей консервации и требуемого уровня защиты.
Болты без видимой коррозии (новые со склада)
Обезжиривание щелочным раствором при 80–100 °C в течение 10–15 минут, ополаскивание, сушка, нанесение очистителя-активатора непосредственно перед покрытием. Абразивная очистка в этом случае может быть опущена, если покрытие не требует высокого микрорельефа (например, для масляных антикоррозионных смазок).
Болты с легкой ржавчиной или толстым слоем консервации
Кипячение 10–15 минут, щелочная промывка, абразивно-струйная очистка до Sa 2½, промывка, сушка, активирование.
Высокопрочные болты под ответственные узлы
Щелочная расконсервация, абразивная очистка до Sa 2½ (обязательно), промежуточная сушка, активирование, нанесение покрытия без задержки. Кислотных операций исключаются полностью.
Контроль и сроки
После абразивной очистки покрытие желательно наносить в течение первых часов, пока поверхность не покрылась вторичной коррозией. Если задержка неизбежна, болты можно покрыть консервационным маслом и повторить подготовку перед нанесением основного покрытия.
Часто задаваемые вопросы
Можно ли обойтись без абразивной очистки, если болт новый?
Нет, даже новый болт со склада имеет консервационную смазку и тонкие оксидные пленки. Обезжиривание удаляет смазку, но оксиды остаются. Для прочной адгезии покрытия требуется удаление этих оксидов, что дает абразивная очистка. При экономии на подготовке покрытие скорее всего отслоится.
Почему нельзя использовать кислотное травление для высокопрочных болтов?
Кислота вызывает наводороживание стали - атомы водорода проникают в металл и снижают его пластичность. Это может привести к хрупкому разрушению болта под нагрузкой даже через недели после установки. Для высокопрочного крепежа применяют абразивно-струйную очистку без химических этапов.
Какой должна быть степень очистки поверхности перед покрытием?
Целевой уровень - Sa 2½ по ISO 8501-1 с предварительным обезжириванием до степени 1 по ГОСТ 9.402-2004. Sa 2½ означает удаление видимых загрязнений и большей части оксидов, при этом допускаются легкие следы окраски в углублениях. Полная очистка Sa 3 применяется реже из-за удорожания.
Сколько времени прошло после подготовки, когда нужно наносить покрытие?
После абразивной очистки поверхность поддается вторичной коррозии за счет окисления. Покрытие желательно наносить в течение первых часов. Если задержка более суток, подготовку рекомендуется повторить.
Чем отличается очиститель-активатор от обычного обезжиривателя?
Обезжиритель удаляет масляные пленки, а очиститель-активатор дополнительно удаляет оксидные пленки и образует тонкий защитный слой, который препятствует вторичной коррозии и улучшает смачиваемость поверхности. Активатор используют непосредственно перед нанесением покрытия, когда поверхность уже абразивно очищена.
Заключение
Подготовка поверхности болтов - это не формальность, а основа долговечности любого покрытия, будь то антикоррозионное или антифрикционное. Правильная последовательность (расконсервация, абразивная очистка до Sa 2½, обезжиривание, активирование) обеспечивает прочную адгезию и равномерность слоя покрытия даже в труднодоступных зонах. Для высокопрочного крепежа критично избегать кислотного травления и применять щелочную расконсервацию с абразивной очисткой. Специальный очиститель-активатор, нанесенный непосредственно перед покрытием, предотвращает вторичную коррозию и гарантирует стабильный результат.
Если вы отвечаете за закупку или техническое обеспечение болтовых соединений, проверьте соответствие вашего процесса подготовки требованиям ГОСТ 9.402-2004 и ISO 8501-1. Убедитесь, что абразивная очистка проводится до уровня Sa 2½, а активирование выполняется в последний момент перед нанесением покрытия. Это гарантирует, что болты прослужат весь расчетный срок без преждевременной коррозии или отслоения покрытия.