Нагрев и подклинивание направляющих ножа - типичная проблема в производстве, где режущий инструмент работает под нагрузкой и высокой скоростью. Сухое трение между стальной поверхностью и направляющей приводит к накоплению тепла, износу и заеданию узла. Традиционные решения (частая смена ножей, ручная чистка, периодическое покрытие маслом) дорогостоящи и ненадежны. Антифрикционные покрытия предлагают долгосрочное решение: они снижают коэффициент трения, защищают сталь от коррозии и накапливают меньше тепла при интенсивной работе. Эта статья расскажет инженерам и закупщикам, как выбрать и применить полимерные покрытия для направляющих ножа, какие типы существуют и как подготовить поверхность для максимального ресурса.
Причины нагрева и подклинивания направляющих ножа
При сухом трении между ножом и направляющей станка механическая энергия преобразуется в тепло.
Чем выше скорость движения и давление контакта, тем интенсивнее нагрев. На направляющих из конструкционной стали поверхностный слой содержит микроскопические неровности (пики и впадины), которые при движении ножа создают локальные точки контакта высокого давления. Эти области и становятся очагами трения.
Типичные признаки проблемы: направляющие становятся горячими на ощупь (температура может превышать 50–70 °C), ножи периодически заедают, требуется дополнительное усилие на подвижную часть, производительность падает. Если проблему не решить вовремя, слой оксида на поверхности стали утолщается, адгезия между ножом и направляющей растет, и в результате происходит микросваривание поверхностных пиков - нож застревает намертво.
Закупщик часто решает проблему поверхностно: добавляет смазку, чистит узел вручную или меняет ножи чаще. Эти действия замедляют износ, но не устраняют корень: высокий коэффициент трения исходной стали. Антифрикционное покрытие адресует именно это - меняет саму поверхность, так чтобы она скользила легче.
Как работают полимерные и керамико-полимерные покрытия
Полимерные и керамико-полимерные покрытия (PVD, DLC, CrN, TiAlN) наносятся тонким слоем толщиной 2–5 микрометров.
Они заполняют и сглаживают микронеровности поверхности стали, снижают окислительные процессы на границе контакта и уменьшают адгезию между соприкасающимися материалами.
Ключевое свойство - низкий коэффициент трения. Голая конструкционная сталь при скольжении по стали имеет коэффициент трения около 0,8–1,2. После нанесения PVD-покрытия коэффициент падает до 0,4–0,6, а DLC-покрытие может дать и 0,2–0,3. Это означает, что при одном и том же режиме работы ножа выделяется на 30–50 % меньше тепла.
Второе свойство - твердость. PVD-покрытия имеют твердость 2000–3000 HV (для сравнения: целиком закаленная инструментальная сталь - около 700–900 HV). Такая твердость позволяет покрытию противостоять абразивному износу, микроделаминации и мелким царапинам, которые накапливаются на направляющих при циклических нагрузках.
Третье свойство - коррозионная защита. Полимерное и керамическое покрытие создает барьер между сталью и влажной средой, замедляя образование ржавчины. Это особенно важно на линиях, где возможен контакт с конденсатом или брызгами.
Четвертое свойство - термостойкость. Большинство качественных PVD-покрытий сохраняют свойства при температурах до 200–400 °C (в зависимости от типа). Это значит, что покрытие не отслаивается и не теряет твердость, даже если направляющие нагреваются выше обычного.
Сравнение основных типов антифрикционных покрытий
На рынке встречаются несколько типов покрытий, каждый из которых решает разные задачи:
| Тип покрытия | Твердость (HV) | Коэффициент трения | Стойкость к нагреву | Стоимость | Когда выбирать |
|---|
| PVD (стандартное) | 2000–2500 | 0,4–0,6 | До 300 °C | средняя | Общий случай: трение + износ + коррозия |
| DLC | 1500–3000 | 0,2–0,3 | До 200 °C | выше | Когда критична низкая трение, нет нагрева выше 200 °C |
| CrN | 1800–2400 | 0,5–0,7 | До 400 °C | средняя | Высокотемпературные узлы, хорошая износостойкость |
| TiAlN | 3000–3500 | 0,4–0,6 | До 600 °C | выше | Экстремальные режимы, максимальная твердость |
Для направляющих ножа при нагреве и подклинивании чаще всего рекомендуют PVD-покрытие стандартного типа (соотношение цены, твердости и антифрикционности) или DLC (если главная проблема - именно трение, а температура остается ниже 200 °C).
Подготовка поверхности - критический этап
Большинство отказов покрытий происходит не из-за дефектов самого покрытия, а из-за плохой подготовки поверхности.
Рекомендуется следующий алгоритм:
Шаг 1: Очистка от загрязнений и обезжиривания
Поверхность ножа должна быть очищена от масла, пыли, нагара и органических пленок. Используются щелочные моющие растворы или органические растворители (в зависимости от типа загрязнения). Остатки чистящего средства полностью удаляются дистиллированной водой.
Шаг 2: Удаление коррозии и оксидной пленки
Если на поверхности есть ржавчина, рыхлый окалин или толстый слой оксида, его удаляют абразивной обработкой (например, шлифованием или пескоструйной обработкой) до чистого металла. После этого вновь обезжиривают.
Шаг 3: Удаление заусенцев и острых граней
Заусенцы - это микроскопические выступы на кромке ножа, которые при нанесении покрытия создают локальные центры напряжений и могут привести к отслаиванию. Их удаляют мягким абразивом, хонингом или валиком.
Шаг 4: Контроль шероховатости
Поверхность должна иметь шероховатость Ra 0,2 микрометра или лучше. Это оптимум: поверхность достаточно гладкая, чтобы покрытие легло равномерно, но достаточно шероховатая, чтобы обеспечить адгезию. Проверяют профилометром.
Шаг 5: Финальная подготовка в вакуумной камере
Перед нанесением в установке PVD поверхность дополнительно обрабатывается плазмой или ионным пучком для удаления последних следов влаги, кислорода и углеводородов. Это гарантирует максимальную адгезию покрытия к стали.
Пренебрежение любым из этих шагов снижает ресурс покрытия на 50 % и более.
Процесс нанесения PVD-покрытий и контроль качества
PVD-покрытие наносится в вакуумной камере.
На ножи подается высокое отрицательное напряжение, мишень материала покрытия (титан, хром, алюминий и др.) расыпается под воздействием ионов инертного газа, и атомы материала осаждаются на поверхность ножа. Процесс идет при температуре 150–300 °C (в зависимости от типа PVD) и занимает 2–8 часов.
После нанесения покрытия проводится контроль:
Визуальный осмотр: цвет должен быть однородным (золотистый, коричневый, черный - в зависимости от типа); нет отслаивания, волдырей, царапин.
Тест адгезии: царапание или кросс-хатчинг (режут сетку). Покрытие не должно отслаиваться по границам ячеек.
Измерение твердости: точечная микротвердость на образцах из той же партии стали и того же ножа. Должна быть в диапазоне 2000–3000 HV (в зависимости от типа).
Тестовый ресурс на стенде: ножи с покрытием испытывают на стенде в условиях, близких к реальной работе, чтобы оценить время до первых признаков износа.
Ответственные производители всегда проводят испытания на тестовых образцах ДО того, как наносить покрытие на всю серию. Это позволяет выявить несовместимость стали, геометрии или режима работы.
Комбинирование покрытия со смазкой направляющих
Полимерное покрытие - это активный уровень защиты, но оно не исключает смазку.
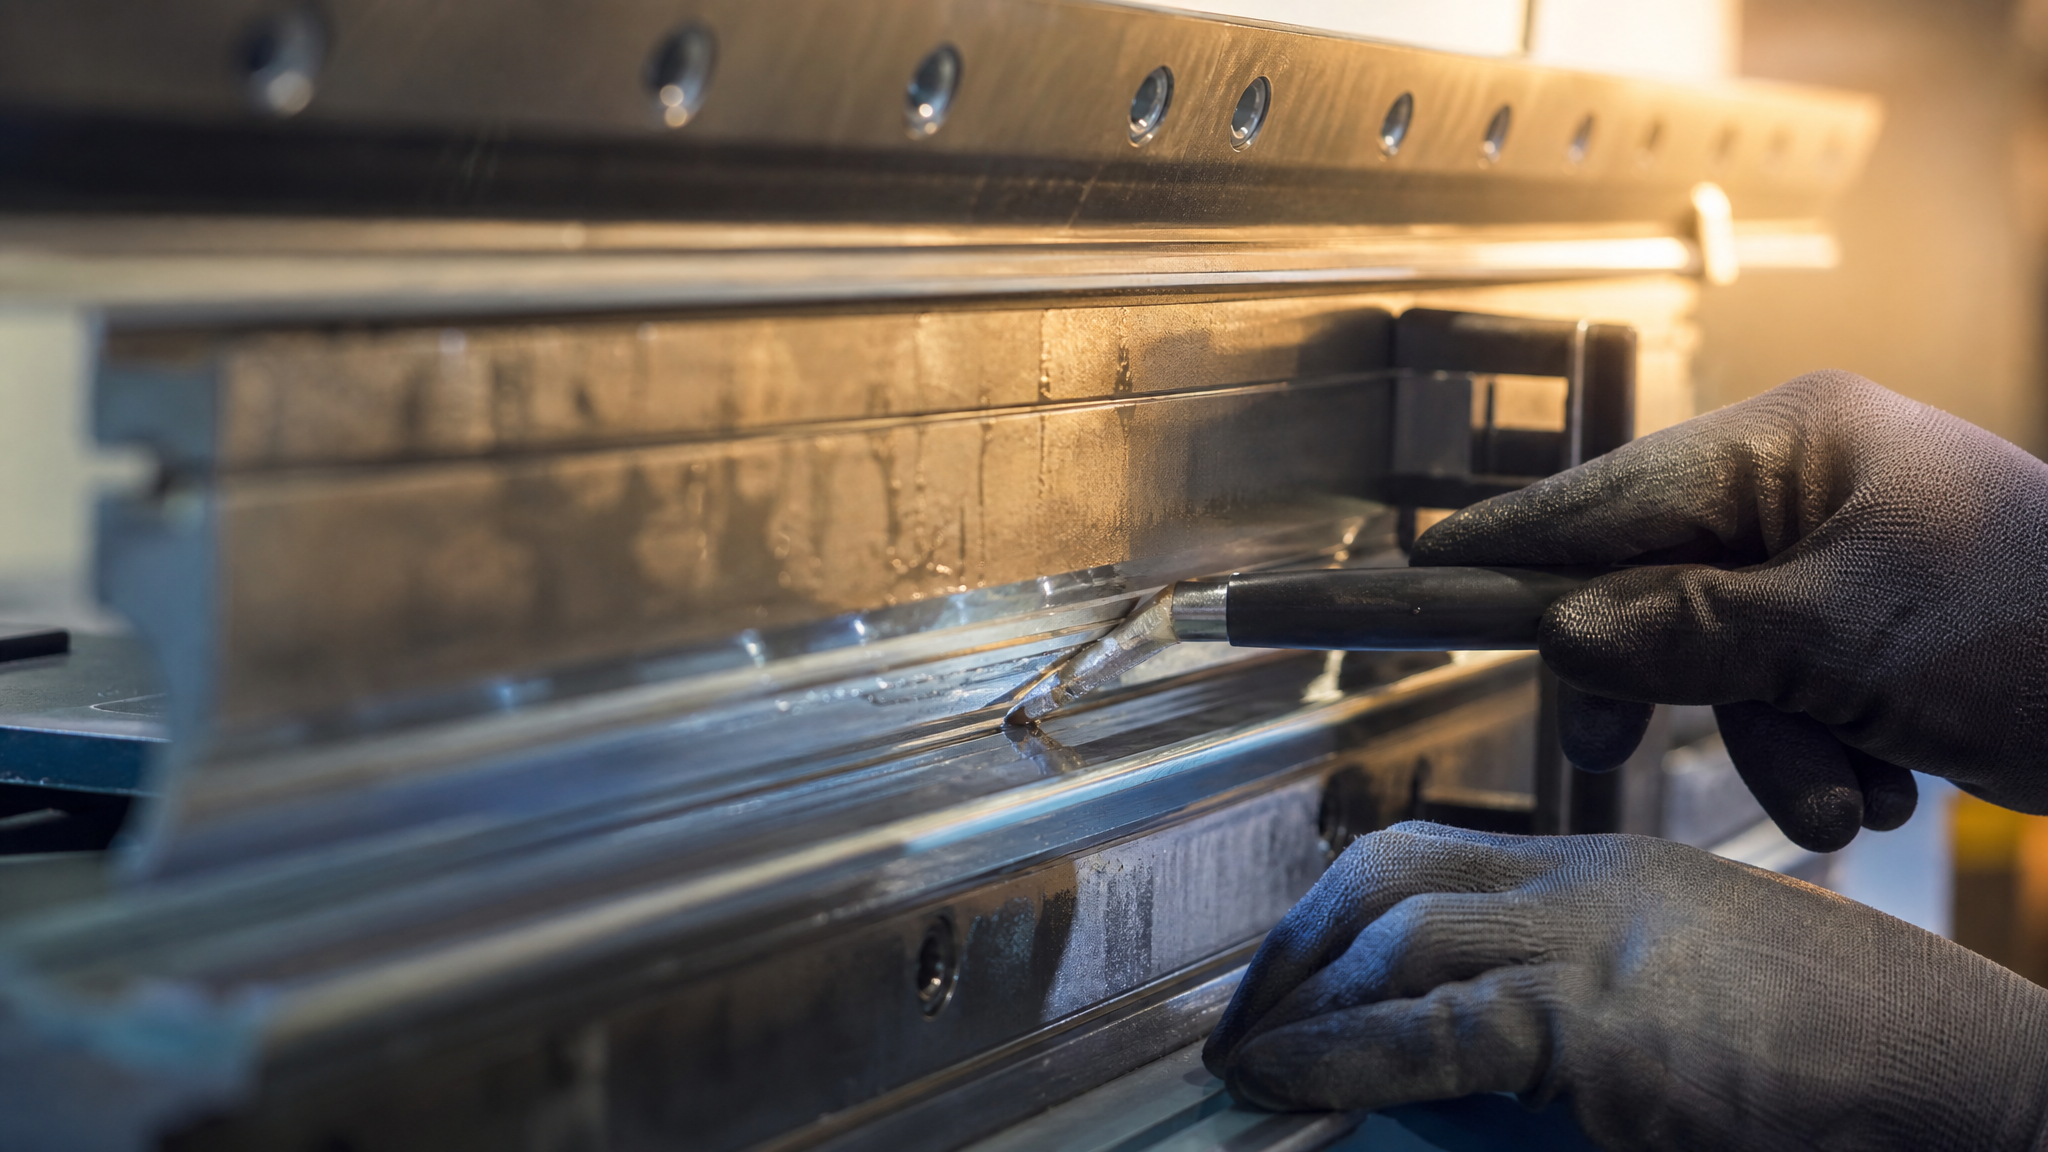
Смазка и покрытие работают в паре:
Покрытие обеспечивает долгосрочную защиту от микросваривания и окисления, снижает базовый коэффициент трения.
Смазка создает динамическую пленку между ножом и направляющей, заполняя оставшиеся неровности и еще больше снижая температуру в узле.
На практике для направляющих ножа применяют пластичные смазки с мягкой или средней консистенцией (чтобы она хорошо держалась на вертикальных и наклонных поверхностях и не стекала при вибрации). В качестве альтернативного решения для снижения трения и предотвращения нагрева направляющих можно рассмотреть использование специализированных пластичных смазок линейки EFELE с твердыми смазочными наполнителями, которые создают прочную смазочную пленку и работают эффективнее простых масел, особенно в условиях вибрации и высоких нагрузок.
Периодичность переслойки смазки зависит от интенсивности работы (от 1–2 недель до 1–2 месяцев).
Выбор и внедрение: чек-лист для закупщика
Перед тем как принять решение о покрытии ножей, проверьте следующее:
Идентифицируйте материал ножа. Должна быть известна марка стали (например, 1.2379, D2, X155CrVMo12-1). Разные стали дают разный результат адгезии и твердости после PVD.
Контролируйте подготовку. Убедитесь, что поставщик покрытия проводит очистку Ra 0,2, удаляет заусенцы и обезжиривает по стандартному протоколу.
Часто задаваемые вопросы
Может ли покрытие полностью заменить смазку?
Нет. Покрытие снижает коэффициент трения и защищает сталь, но не создает жидкостную смазочную пленку. Смазка остается необходимой, она работает в паре с покрытием. Вместе они дают максимальный эффект: низкий нагрев, минимальный износ, отсутствие подклинивания.
Почему после покрытия может потребоваться повторная хонинговка кромки?
Процесс PVD наносит тонкий слой материала на поверхность, в том числе на режущую кромку. Это может немного затупить край. После нанесения часто требуется легкая финишная доводка, чтобы восстановить остроту кромки. Это нормальная технологическая операция.
Какой срок службы дает покрытие?
Ресурс зависит от материала стали, типа покрытия и режима работы. На практике ножи с PVD-покрытием работают в 2–4 раза дольше, чем необработанные аналоги. Если необработанный нож требует замены каждые 3–4 недели, покрытый может работать 2–3 месяца при той же нагрузке.
Что делать, если покрытие начало отслаиваться?
Отслаивание указывает на проблему адгезии, обычно вызванную плохой подготовкой поверхности или неправильным режимом нанесения. В этом случае нужно отправить образец поставщику на анализ. Если проблема системная, следует пересмотреть подготовку или выбрать другое покрытие (например, DLC вместо PVD).
Совместимо ли полимерное покрытие со всеми типами смазок?
Большинство пластичных смазок совместимы с PVD-покрытиями. Избегайте только агрессивных хлорсодержащих смазок, которые могут разъедать некоторые типы керамико-полимерных покрытий. Уточните совместимость у поставщика смазки.
Заключение
Полимерные покрытия - проверенный инструмент для решения проблемы нагрева и подклинивания направляющих ножа. Они снижают коэффициент трения на 30–50 %, защищают сталь от коррозии и обеспечивают твердость 2000–3000 HV, что гарантирует долгий ресурс при интенсивной работе. Однако успех на 80 % зависит от правильной подготовки поверхности (чистота Ra 0,2, удаление заусенцев и обезжиривание) и обязательного тестирования на образцах перед внедрением в серию.
Комбинирование покрытия с рационально подобранной смазкой создает синергию: покрытие держит базовый уровень защиты, смазка добавляет динамическую пленку и еще больше снижает температуру узла. Процесс внедрения требует планирования, но результат - стабильная работа линии без подклинивания, предсказуемый ресурс ножей и снижение затрат на замену и простой - окупает затраты за несколько месяцев. Начните с отправки 5–10 образцов на пробное покрытие, согласуйте режим работы и подготовки с поставщиком, получите протоколы контроля качества и только после этого переводите полную серию.