Подшипники вентиляторов в сушильных печах работают в экстремальных условиях: высокие температуры, длительное непрерывное вращение и ограниченный доступ для обслуживания. При таких нагрузках выбор смазки становится критическим фактором надежности оборудования. Литиевые смазки, традиционные для подшипников, теряют свойства уже при температурах выше +120 °C, тогда как полимочевинные формулы сохраняют работоспособность до +180 °C и даже выше. Статья рассказывает, какие принципиальные различия существуют между этими двумя типами смазок, в какой момент полимочевина становится необходимостью, а когда литиевая смазка справляется со своей задачей, и как правильно перейти с одного типа на другой без риска отказа подшипника.
Температурные пределы: почему полимочевина для сушильных печей
Во многих промышленных печах температура в зоне вентилятора достигает или превышает 150 °C.
Обычная литиевая смазка при таких условиях начинает терять свои защитные свойства: загуститель теряет структуру, масло становится жиже, адгезия к поверхностям металла снижается. Результат - ускоренный износ, увеличение фрикционного тепла и еще более быстрая деградация смазочной пленки.
Литий-комплексные смазки улучшают ситуацию до +150 °C, но это все еще недостаточно для многих сушильных установок с интенсивным режимом. Полимочевинные смазки спроектированы так, чтобы сохранять стабильность при +180 °C и в некоторых случаях выше. Разница заключается в типе загустителя: если в литиевой смазке каркас образован литиевыми солями жирных кислот, то в полимочевинной смазке - синтетические мочевинные полимеры, которые намного лучше переносят длительный нагрев без деструкции.
Для подшипников, которые работают при температурах +120 °C и выше, именно полимочевина позволяет удлинить интервалы между переподсмазкой. Где литиевую смазку пришлось бы менять каждые 3000–5000 часов работы, полимочевинная может работать свыше 10 000 часов в герметичном подшипнике без замены.
Водостойкость и стойкость к вымыванию
В сушильных печах часто присутствует парообразная влага, конденсат или даже периодическое воздействие водяного пара.
Для подшипников, находящихся в таких условиях, водостойкость смазки - фактор выживания. При испытании по ASTM D1264, которое измеряет потери смазки при контакте с водой, полимочевинные смазки теряют менее 2% массы, тогда как типичные литиевые смазки теряют 5–10%.
Это означает, что если влага попадет в зону смазки, полимочевинная формула останется более стабильной и будет защищать металл дольше. Литиевая смазка при тех же условиях начнет расслаиваться: масло будет смываться, а загуститель разрушаться, оставляя подшипник без защиты.
Для оборудования, установленного в цехах с высокой влажностью или работающего в условиях, где конденсат неизбежен, полимочевинная смазка - практически обязательный выбор. Преимущество сохраняется и при прямом контакте с водяными брызгами, хотя герметизация подшипника должна быть правильной в любом случае.
Окислительная стабильность и срок службы
Одна из главных причин преждевременного отказа смазки в горячих подшипниках - окисление.
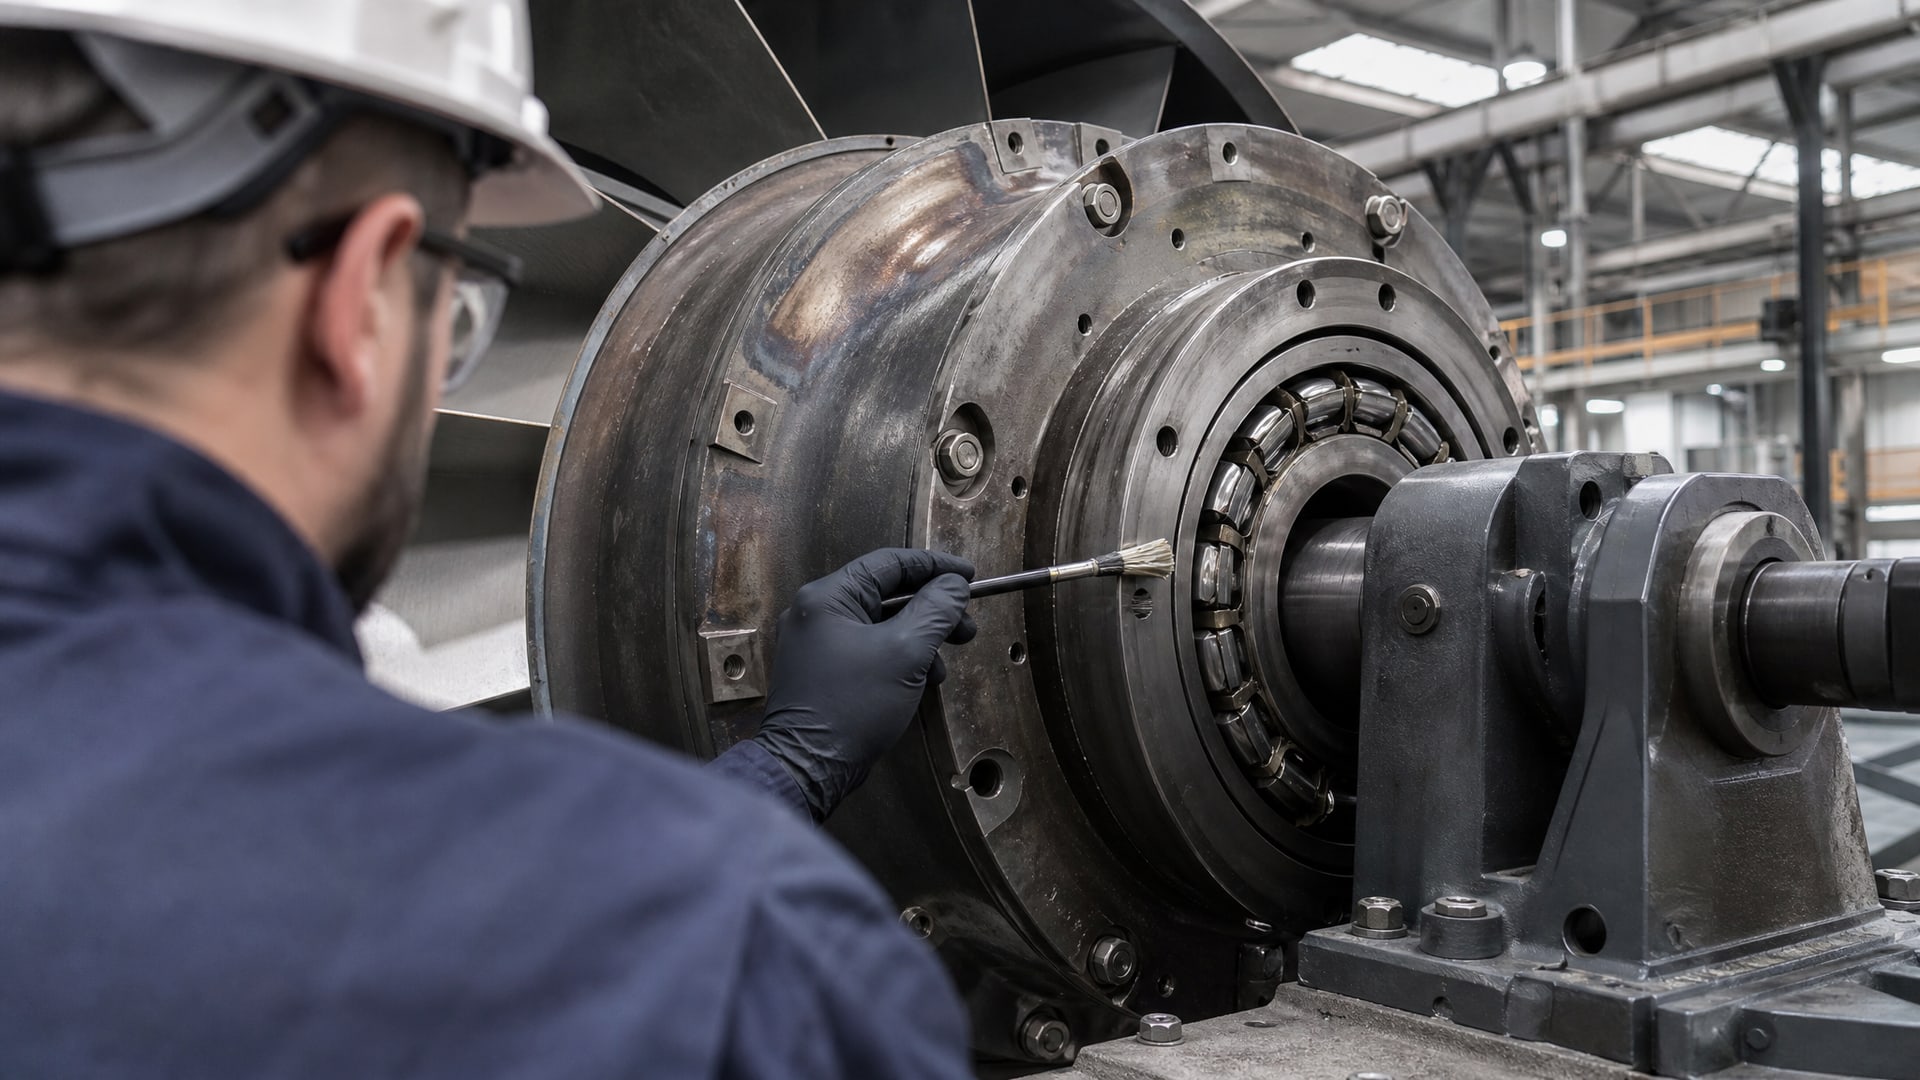
При высоких температурах базовое масло окисляется быстрее, загуститель теряет пластичность, адгезия падает. Полимочевинные смазки отличаются тем, что их загуститель и зачастую базовое масло специально подобраны так, чтобы сопротивляться окислению при длительном нагреве.
Практическое следствие этой разницы: на линиях фасовки и в ремонтных службах полимочевинные смазки позволяют удвоить или утроить ресурс подшипников в сравнении с литиевыми при одних и тех же условиях температуры и нагрузки. Закупщики возвращаются к полимочевине второй год подряд, потому что подшитники служат предсказуемо дольше, а стоимость владения оказывается ниже, несмотря на более высокую начальную цену самой смазки. На подшипниках электродвигателей, условия которых близки к вентиляторным, полимочевинные смазки обеспечивают на 40–50% более длительный срок службы при высоких температурах.
Различия в составе и консистенции
Полимочевинная смазка отличается от литиевой не только температурными пределами, но и внутренней структурой.
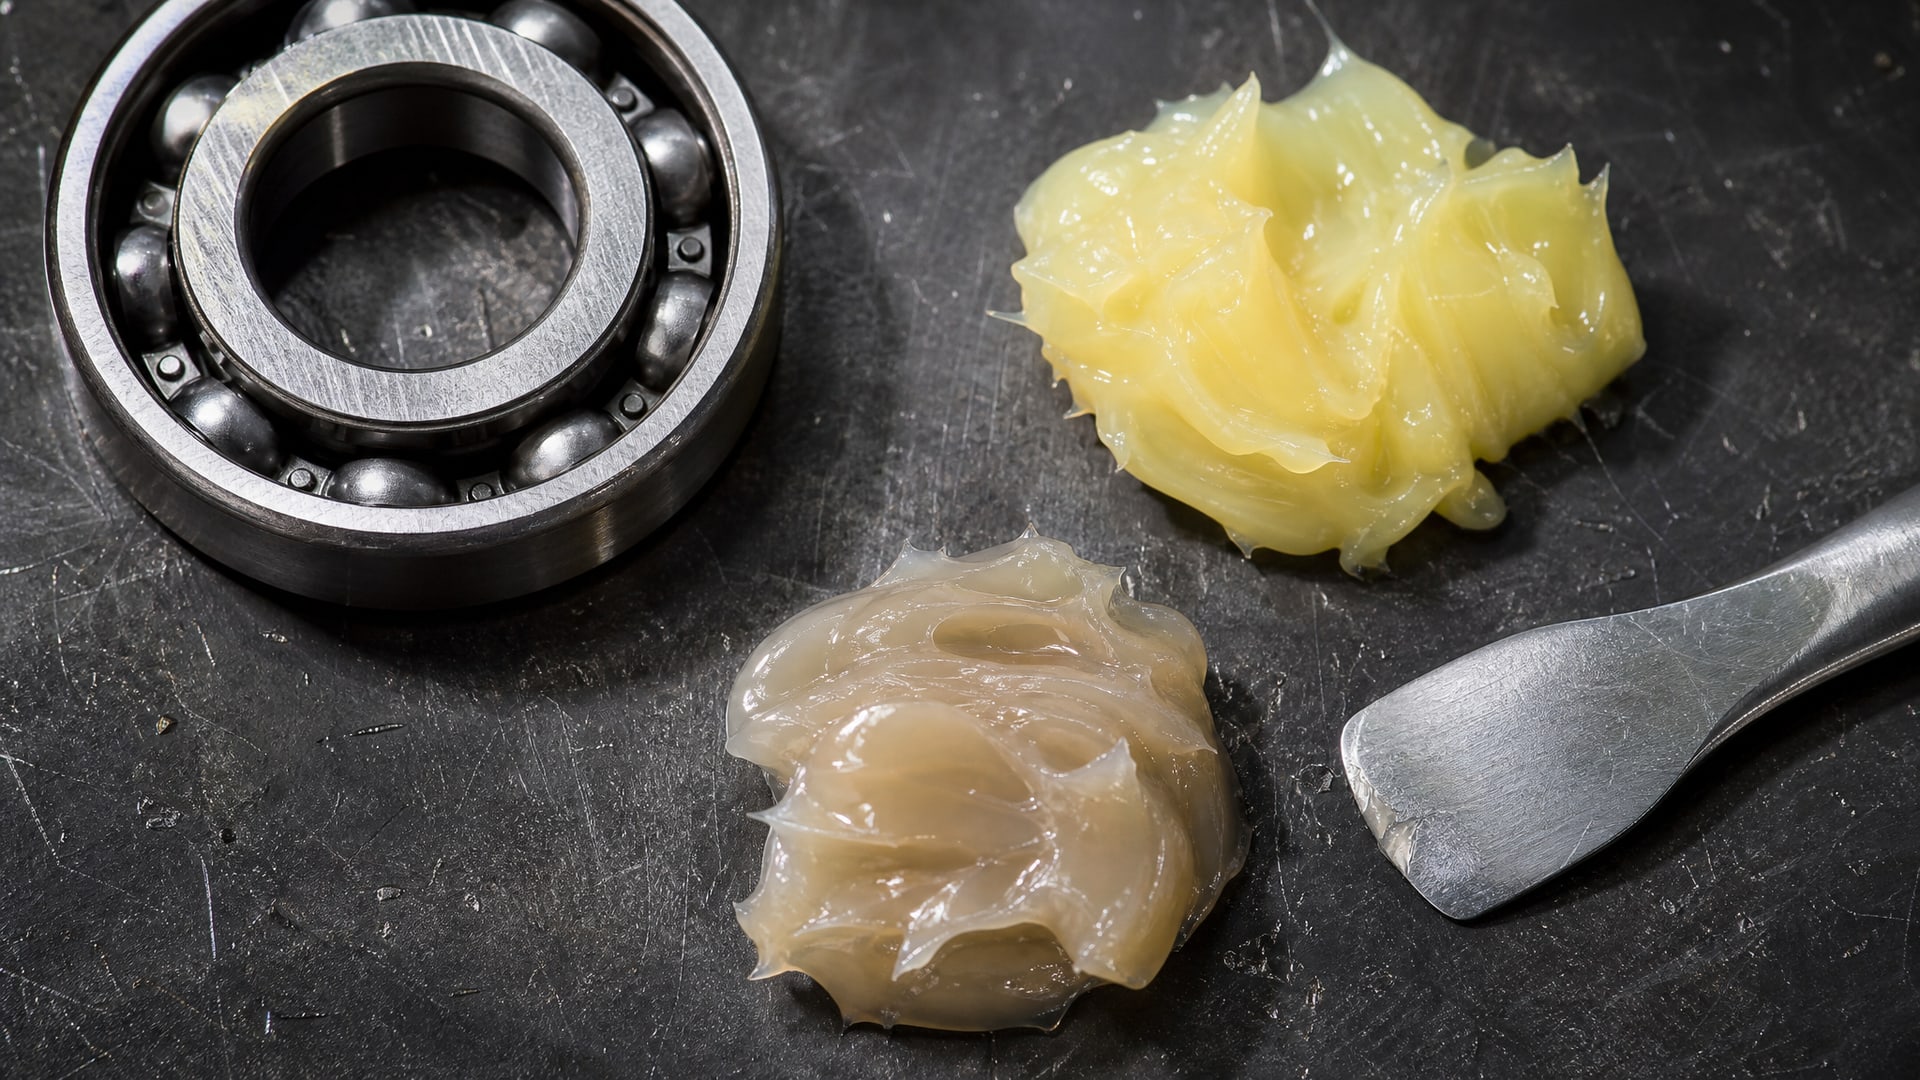
Литиевая смазка состоит из минерального масла и литиевого загустителя - в основном солей жирных кислот. Это простая, проверенная временем формула, которая хорошо работает при умеренных температурах и универсальна для большинства узлов.
Полимочевинная смазка построена на синтетических полимерах - мочевинные молекулы связывают молекулы масла в более стабильную трехмерную сеть, которая выдерживает длительный нагрев без разрушения. Часто базовое масло в полимочевинной смазке тоже синтетическое (на основе сложных эфиров или других синтезов), что дополнительно улучшает термостойкость.
Консистенция обоих типов смазок можно выбрать одинаковой - например, NLGI 2, который считается стандартом для подшипников. Но внутри одного класса консистенции полимочевинная смазка при нагреве остается более пластичной и вязкой, тогда как литиевая может заметно разжижаться, особенно в точке максимального нагрева внутри подшипника.
Температура каплепадения - показатель, при котором смазка теряет структуру и начинает течь - для типичной литиевой смазки составляет 180–200 °C, а для полимочевинной - около 260 °C. Но это лишь один из параметров; реальный рабочий диапазон определяется не только каплепадением, но и сохранением адгезии, устойчивостью к окислению и колебаниями вязкости масла.
Выбор смазки под условия сушильной печи: практическая логика
При выборе между литиевой и полимочевинной смазкой для вентилятора сушильной печи инженеры опираются на пять ключевых факторов: рабочая температура, скорость вращения вентилятора, нагрузка на подшипник, влажность окружающей среды и частота обслуживания.
Если температура в зоне подшипника остается в диапазоне 60–120 °C, влажность умеренная и возможно регулярное техническое обслуживание (скажем, раз в сезон), качественная литиевая или литий-комплексная смазка справится с задачей. Она дешевле, универсальна, всегда в наличии на складе, и никаких проблем совместимости с существующим оборудованием не возникает.
Если же температура постоянно выше 150 °C, вентилятор работает в герметичном корпусе или в условиях повышенной влажности, интервалы между обслуживанием длительные, то полимочевинная смазка становится практическим решением, а не прихотью. На многих участках с подобными условиями закупщики и инженеры выбирают полимочевину потому, что она дает предсказуемый результат: подшипник работает без отказа, не требует досрочной замены, и техническому персоналу не приходится срочно искать решение посередине смены.
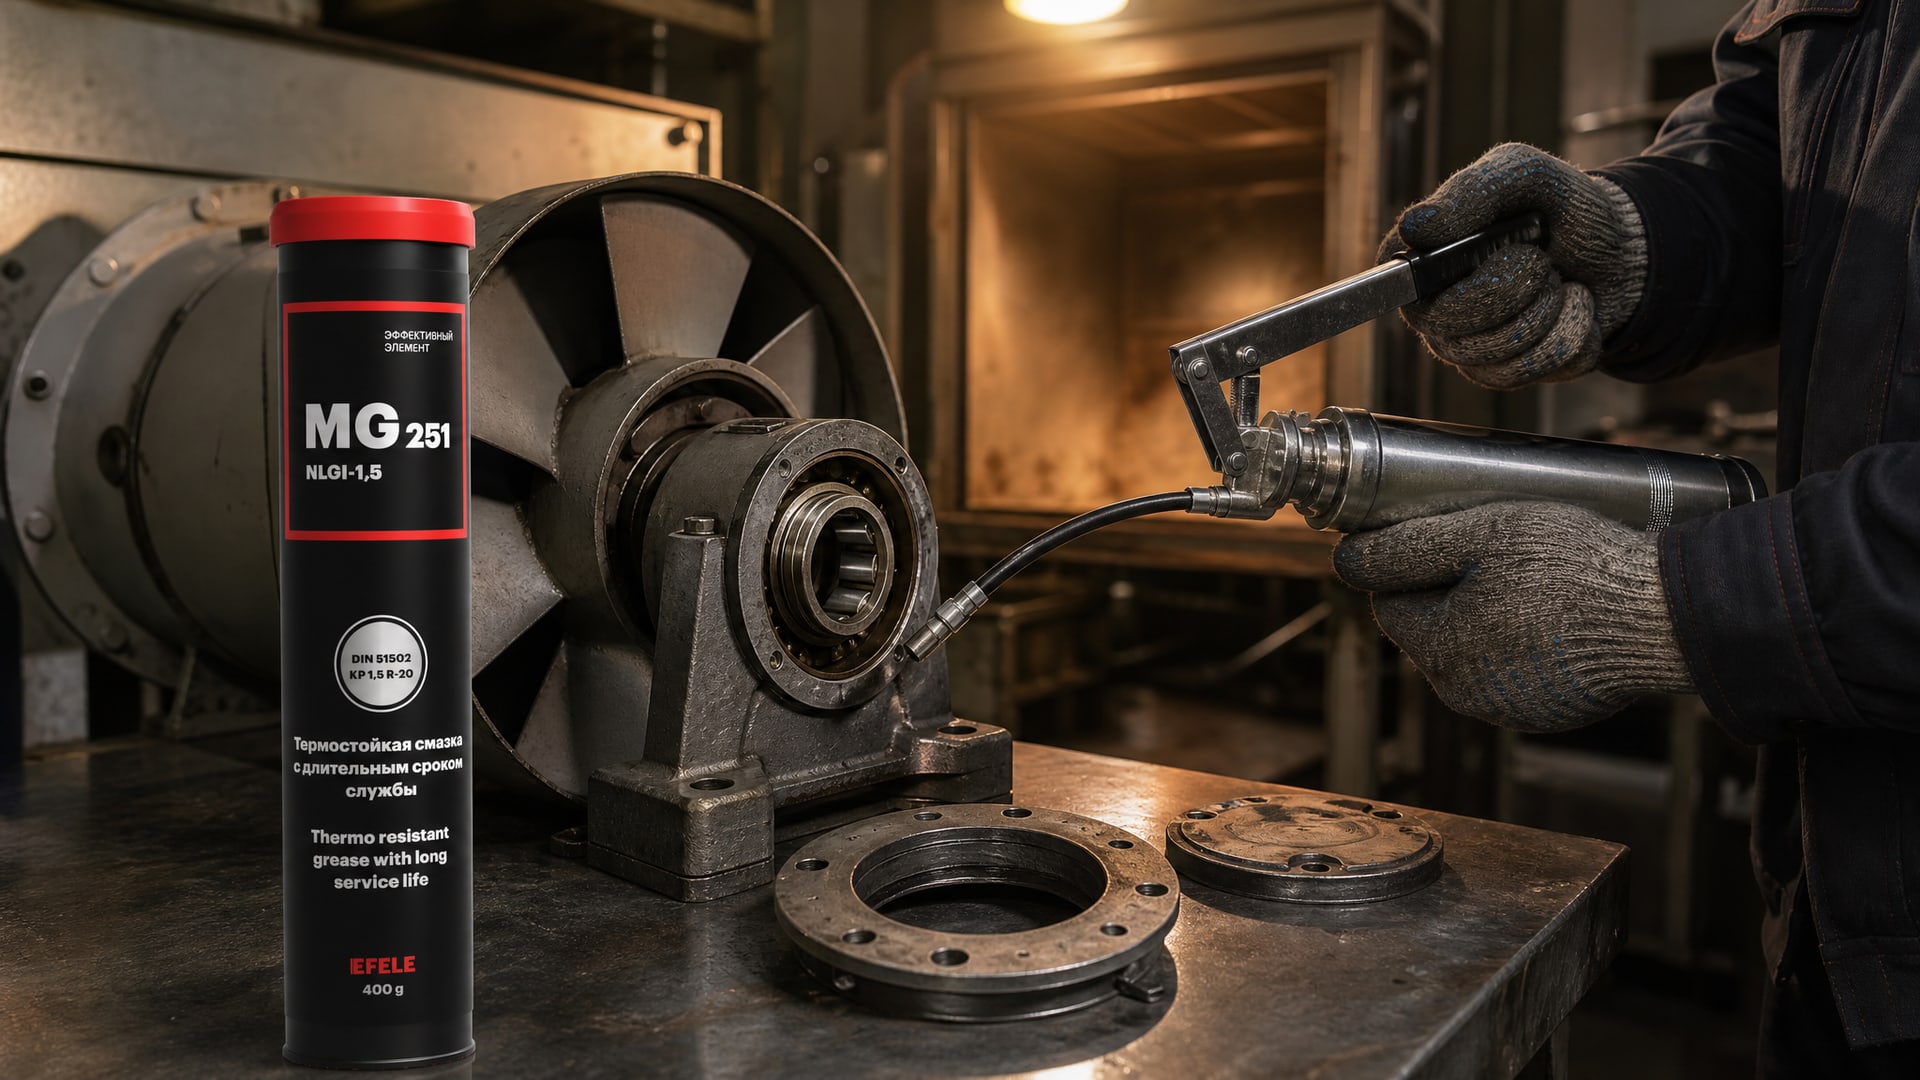
Для решения проблемы нагара в смазке и загрязнения продукции при работе на высоких температурах специалисты часто рассматривают термостойкую полимочевинную смазку EFELE MG-251, которая разработана для долговременной защиты подшипников, работающих до +180 °C. Такой состав позволяет избежать осадков и пригаров, которые могут накапливаться в подшипнике при неправильном подборе смазки.
Совместимость смазок и риски смешивания
Один из самых опасных моментов при переходе с литиевой смазки на полимочевинную - искушение просто добавить новую смазку поверх старой.
Этого делать категорически нельзя. Смешивание разных типов загустителей - даже если оба хорошего качества - может привести к неожиданным последствиям. Загустители работают в смазке как каркас: если вы смешиваете литиевый загуститель с полимочевинным, вы нарушаете оба каркаса одновременно, и результирующая смесь теряет структуру, разжижается и перестает защищать подшипник.
Самый опасный сценарий - смешивание литиевой смазки с натриевой. Здесь результат может быть еще хуже: смесь не просто теряет консистенцию, но может образовать гелеобразную субстанцию, которая физически забивает подшипник, повышает сопротивление вращению и, в конце концов, приводит к отказу. По этой причине перед переходом на новую смазку всегда рекомендуется полная замена: старая смазка удаляется максимально полно, подшипник разбирается и очищается, и только потом наносится свежая смазка.
На практике это означает, что если вы планируете перейти с литиевой смазки на полимочевинную, нужно координировать этот переход с графиком техническое обслуживания, заранее закупить новую смазку и предусмотреть время на разборку и очистку подшипников. Половинчатые решения здесь недопустимы.
Низкозольная полимочевинная смазка: специализация для чистых условий
На производствах, где чистота критична - в фасовке пищевой продукции, в текстильной промышленности, в производстве электроники - используют низкозольные полимочевинные смазки.
Эти формулы разработаны так, чтобы при нагреве образовывать минимум темных осадков и пригаров. Обычная полимочевинная смазка может оставить след, если капля попадет на продукт или внутрь упаковки; низкозольная версия этого почти исключает.
Для сушильных печей, если производится фасовка пищевых продуктов или других чувствительных к загрязнению товаров, низкозольная полимочевинная смазка становится требованием технологии, а не просто опцией. Она работает при тех же высоких температурах, но с дополнительной гарантией чистоты. Стоимость таких смазок выше, чем обычных полимочевинных, но при наличии требований по чистоте продукции эта разница полностью оправдывается.
Часто задаваемые вопросы
Какая разница между температурой каплепадения и максимальной рабочей температурой смазки?
Температура каплепадения - это лабораторный показатель, при котором смазка начинает капать как жидкость. Для литиевой смазки это около 180–200 °C, для полимочевинной - до 260 °C. Но это не означает, что смазка работает эффективно при этой температуре. На самом деле максимальная рабочая температура всегда ниже: 120 °C для литиевой, 180 °C для полимочевинной. Разница между ними - запас прочности, необходимый для сохранения защитных свойств и вязкости масла.
Можно ли смешивать литиевую и полимочевинную смазку?
Нет, категорически нельзя. Смешивание разных типов загустителей нарушает структуру обеих смазок, и результирующая смесь теряет консистенцию и защитные свойства. Если нужно перейти с одной смазки на другую, старую необходимо полностью удалить, подшипник очистить, и только потом нанести новую смазку. Даже небольшие остатки старой смазки могут испортить результат.
Для каких условий достаточно литиевой смазки, а когда нужна полимочевина?
Литиевая смазка подходит для температур до 120 °C, умеренной влажности и обслуживаемых подшипников. Полимочевина необходима при температурах выше 150 °C, в условиях высокой влажности, при герметичной конструкции подшипника или когда интервалы между обслуживаниями длительные. Выбор всегда зависит от совокупности условий: одна только высокая температура еще не делает полимочевину обязательной.
Сколько смазки нужно наносить на подшипник в сушильной печи?
Подшипник смазывают тонкой пленкой, а не слоем в несколько миллиметров. Избыток смазки будет нагреваться, окисляться и образовывать отложения, которые забивают подшипник. Ровно столько, чтобы закрыть контактные поверхности металла и обеспечить теплоотвод. После нанесения лишнее удаляют. Рекомендации по количеству даны в техническом руководстве каждого конкретного подшипника и зависят от его типа и размера.
Почему полимочевинная смазка стоит дороже, чем литиевая?
Полимочевинные смазки требуют более дорогостоящих базовых масел (часто синтетических) и более сложной технологии производства загустителя. Кроме того, они работают дольше, что снижает частоту замен и стоимость владения в долгосрочной перспективе. При расчете полной стоимости владения полимочевина часто оказывается экономичнее, несмотря на более высокую цену самой смазки за единицу.
Заключение
Выбор между литиевой и полимочевинной смазкой для подшипников вентиляторов в сушильных печах - это выбор между универсальностью и специализацией. Литиевая смазка - проверенное решение для большинства промышленных узлов при умеренных нагрузках и температурах до 120 °C. Полимочевинная смазка - это инструмент для экстремальных условий: высокие температуры (до 180 °C и выше), долгие интервалы между обслуживанием, герметичные конструкции и влажные среды.
Для сушильных печей рекомендуемая логика простая: сначала уточните реальную рабочую температуру в зоне подшипника, определите наличие влаги, частоту обслуживания и требования по чистоте продукции. Если температура остается в диапазоне 60–120 °C и обслуживание возможно регулярно, литиевая смазка справится. Если же речь идет о постоянных 150+ °C, герметичном подшипнике и редком техническом обслуживании, переход на полимочевину оправдает себя сокращением отказов и удлинением ресурса. Главное правило: при смене смазки не смешивайте типы загустителей, всегда делайте полную замену с предварительной очисткой подшипника.