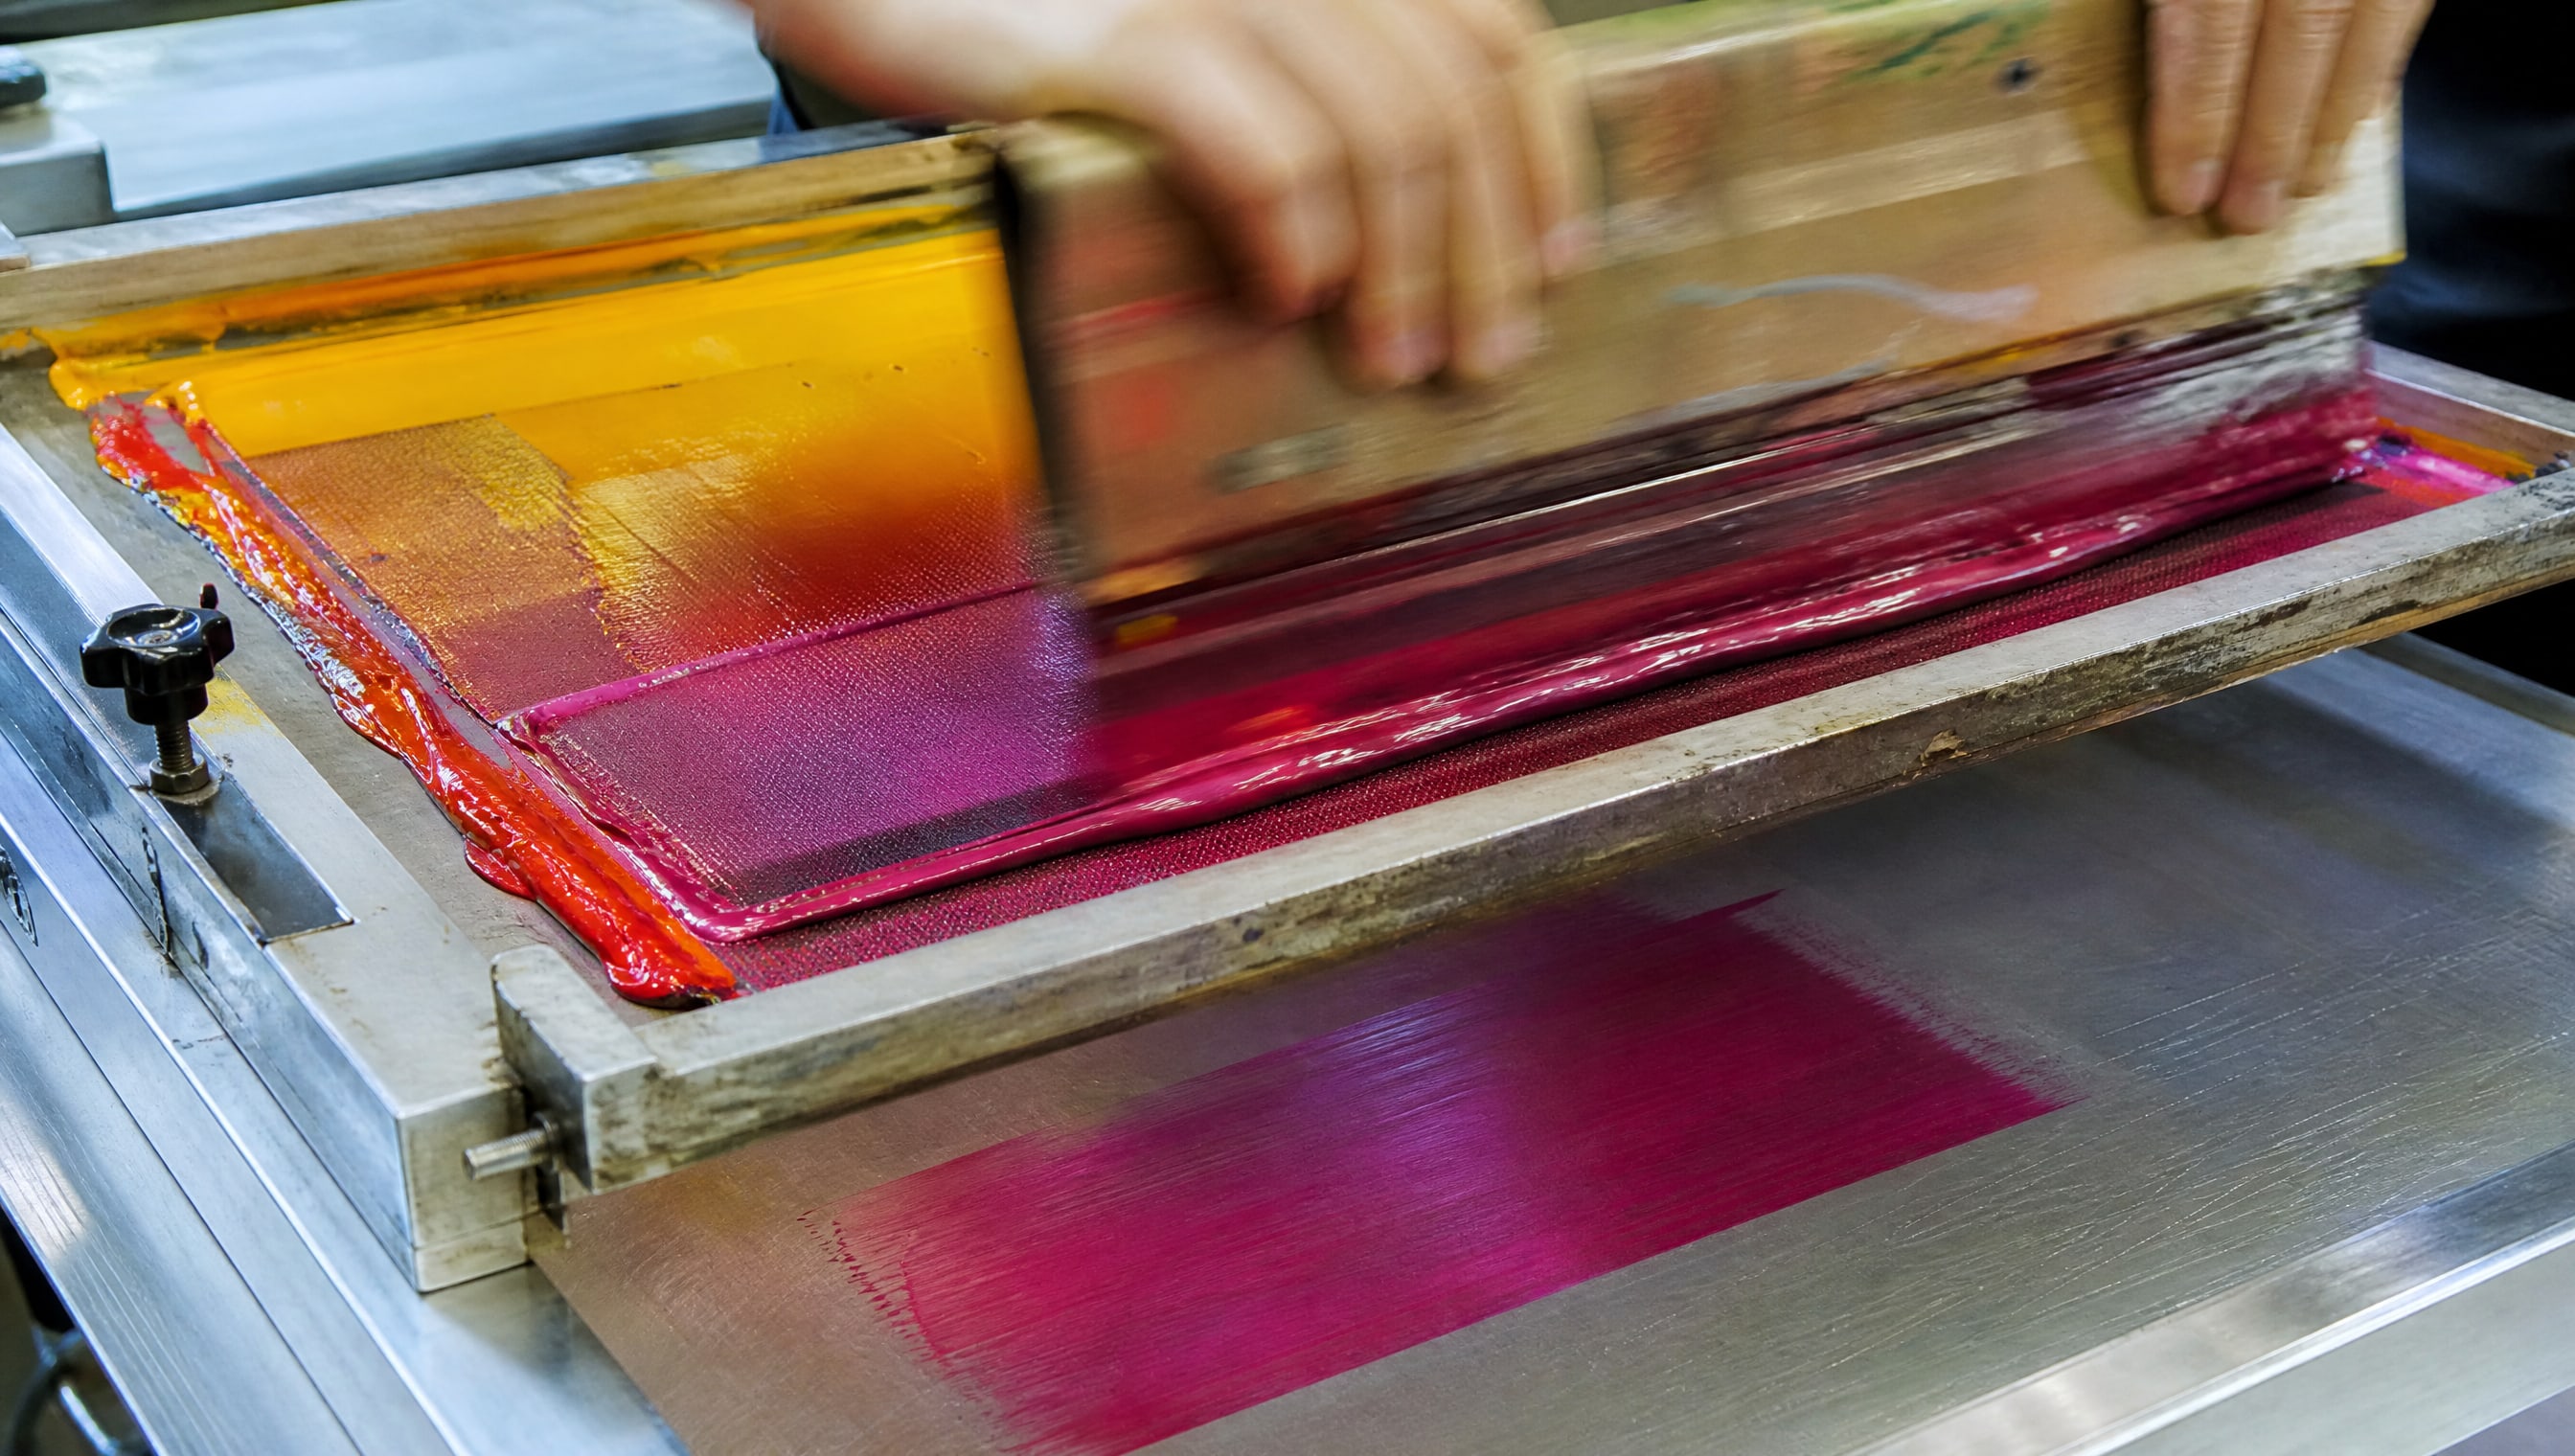
Выбор способа нанесения смазочного покрытия определяет качество защиты, долговечность узла и производственную эффективность. Инженеры и закупщики сталкиваются с дилеммой: традиционное аэрозольное напыление дает скорость, но теряет контроль над толщиной слоя; трафаретная печать требует подготовки, но обеспечивает точность и предсказуемость результата. Эта статья разбирает практические различия между методами и показывает, когда выбор падает на печать, а когда аэрозоль остается оптимальным решением.
Статья полезна инженерам, работающим с поршнями двигателей, направляющими, шпинделями и другими узлами, где смазочное покрытие критично. Закупщикам она помогает оценить затраты не только на сам материал, но и на потери при нанесении. Техническим специалистам она дает аргументы для обоснования метода перед руководством.
Толщина и управляемость слоя как ключевое преимущество
Одно из главных отличий трафаретной печати заключается в способности наносить слой, несравнимый по толщине с аэрозольным распылением.
При трафаретной печати толщина колеблется в диапазоне 5–20 мкм и выше, что дает устойчивое, равномерное и прогнозируемое покрытие. Для смазочных и антифрикционных покрытий это критично: именно толстый слой способен обеспечить длительную работу под нагрузкой и предотвратить микроконтакты между металлическими поверхностями.
Аэрозольное распыление, напротив, сильнее зависит от дистанции сопла, давления и угла подачи. Часть материала теряется в воздухе, часть оседает на соседних деталях и маскирующих элементах. Результат - непредсказуемая толщина слоя, часто неравномерная в пределах одной детали.
Для деталей двигателей, таких как поршни, эта разница имеет практическое значение. Трафаретная печать позволяет подать точное количество материала именно в зону трения, где это необходимо, без избытка в других местах. Такая локальность нанесения недостижима при аэрозольном методе без дополнительной маскировки и потерь времени.
Управление геометрией нанесения
Трафаретная печать работает с любыми поверхностями: плоскими, сферическими, ребристыми и даже вогнутыми. Метод подходит для неровных и сложных геометрий, включая борозды, углубления и переходы. Это свойство вытекает из физики процесса: прижатый к детали трафарет повторяет контуры подложки и пропускает краску только в открытые ячейки сетки.
Аэрозольное распыление требует четкого видения целевой зоны и дополнительной маскировки окружающих деталей. На сложных геометриях это приводит к переносу материала на места, которые нужно защитить, или, наоборот, к пробелам в покрытии в углублениях. Повторная маскировка и коррекция увеличивают производственный цикл.
Контроль расходования материала и экономика производства
Трафаретная печать экономит материал благодаря отсутствию рассеяния в воздухе и меньшему количеству отходов.
При аэрозольном распылении значительная доля (часто 30-50% в зависимости от формы детали и условий в цехе) краски не достигает целевой поверхности, оседая на соседних деталях, полу и воздухоочистных фильтрах. Это приводит к дополнительным затратам на утилизацию, уборку и закупку излишних объемов материала.
При трафаретной печати краска подается напрямую в заданную зону через открытые ячейки сетки, исключая потери на переносе. Для производства, работающего с дорогостоящими смазочными покрытиями или специальными антифрикционными составами, эта экономия ощутима уже на второй-третий месяц использования.
Кроме того, трафаретная печать позволяет работать при больших тиражах без потери повторяемости. Каждый отпечаток идентичен предыдущему, что снижает брак и потребность в переделках. Для партий поршней, направляющих или клапанов это означает меньше доделок и переработок.
Сравнение экономики за цикл
| Параметр | Трафаретная печать | Аэрозольное распыление |
|---|
| Перерасход материала | 5-15% | 30-50% |
| Отходы и утилизация | Минимальны | Значительны |
| Время подготовки оборудования | 15-30 мин на цвет | 5-10 мин |
| Время сушки между слоями | 20-60 сек (зависит от краски) | 10-30 сек |
| Повторяемость слоя в серии | Высокая (±5%) | Средняя (±15-20%) |
Универсальность подложек и совместимость с различными материалами
Трафаретная печать работает одинаково эффективно по металлу, керамике, пластику, дереву, стеклу и текстилю.
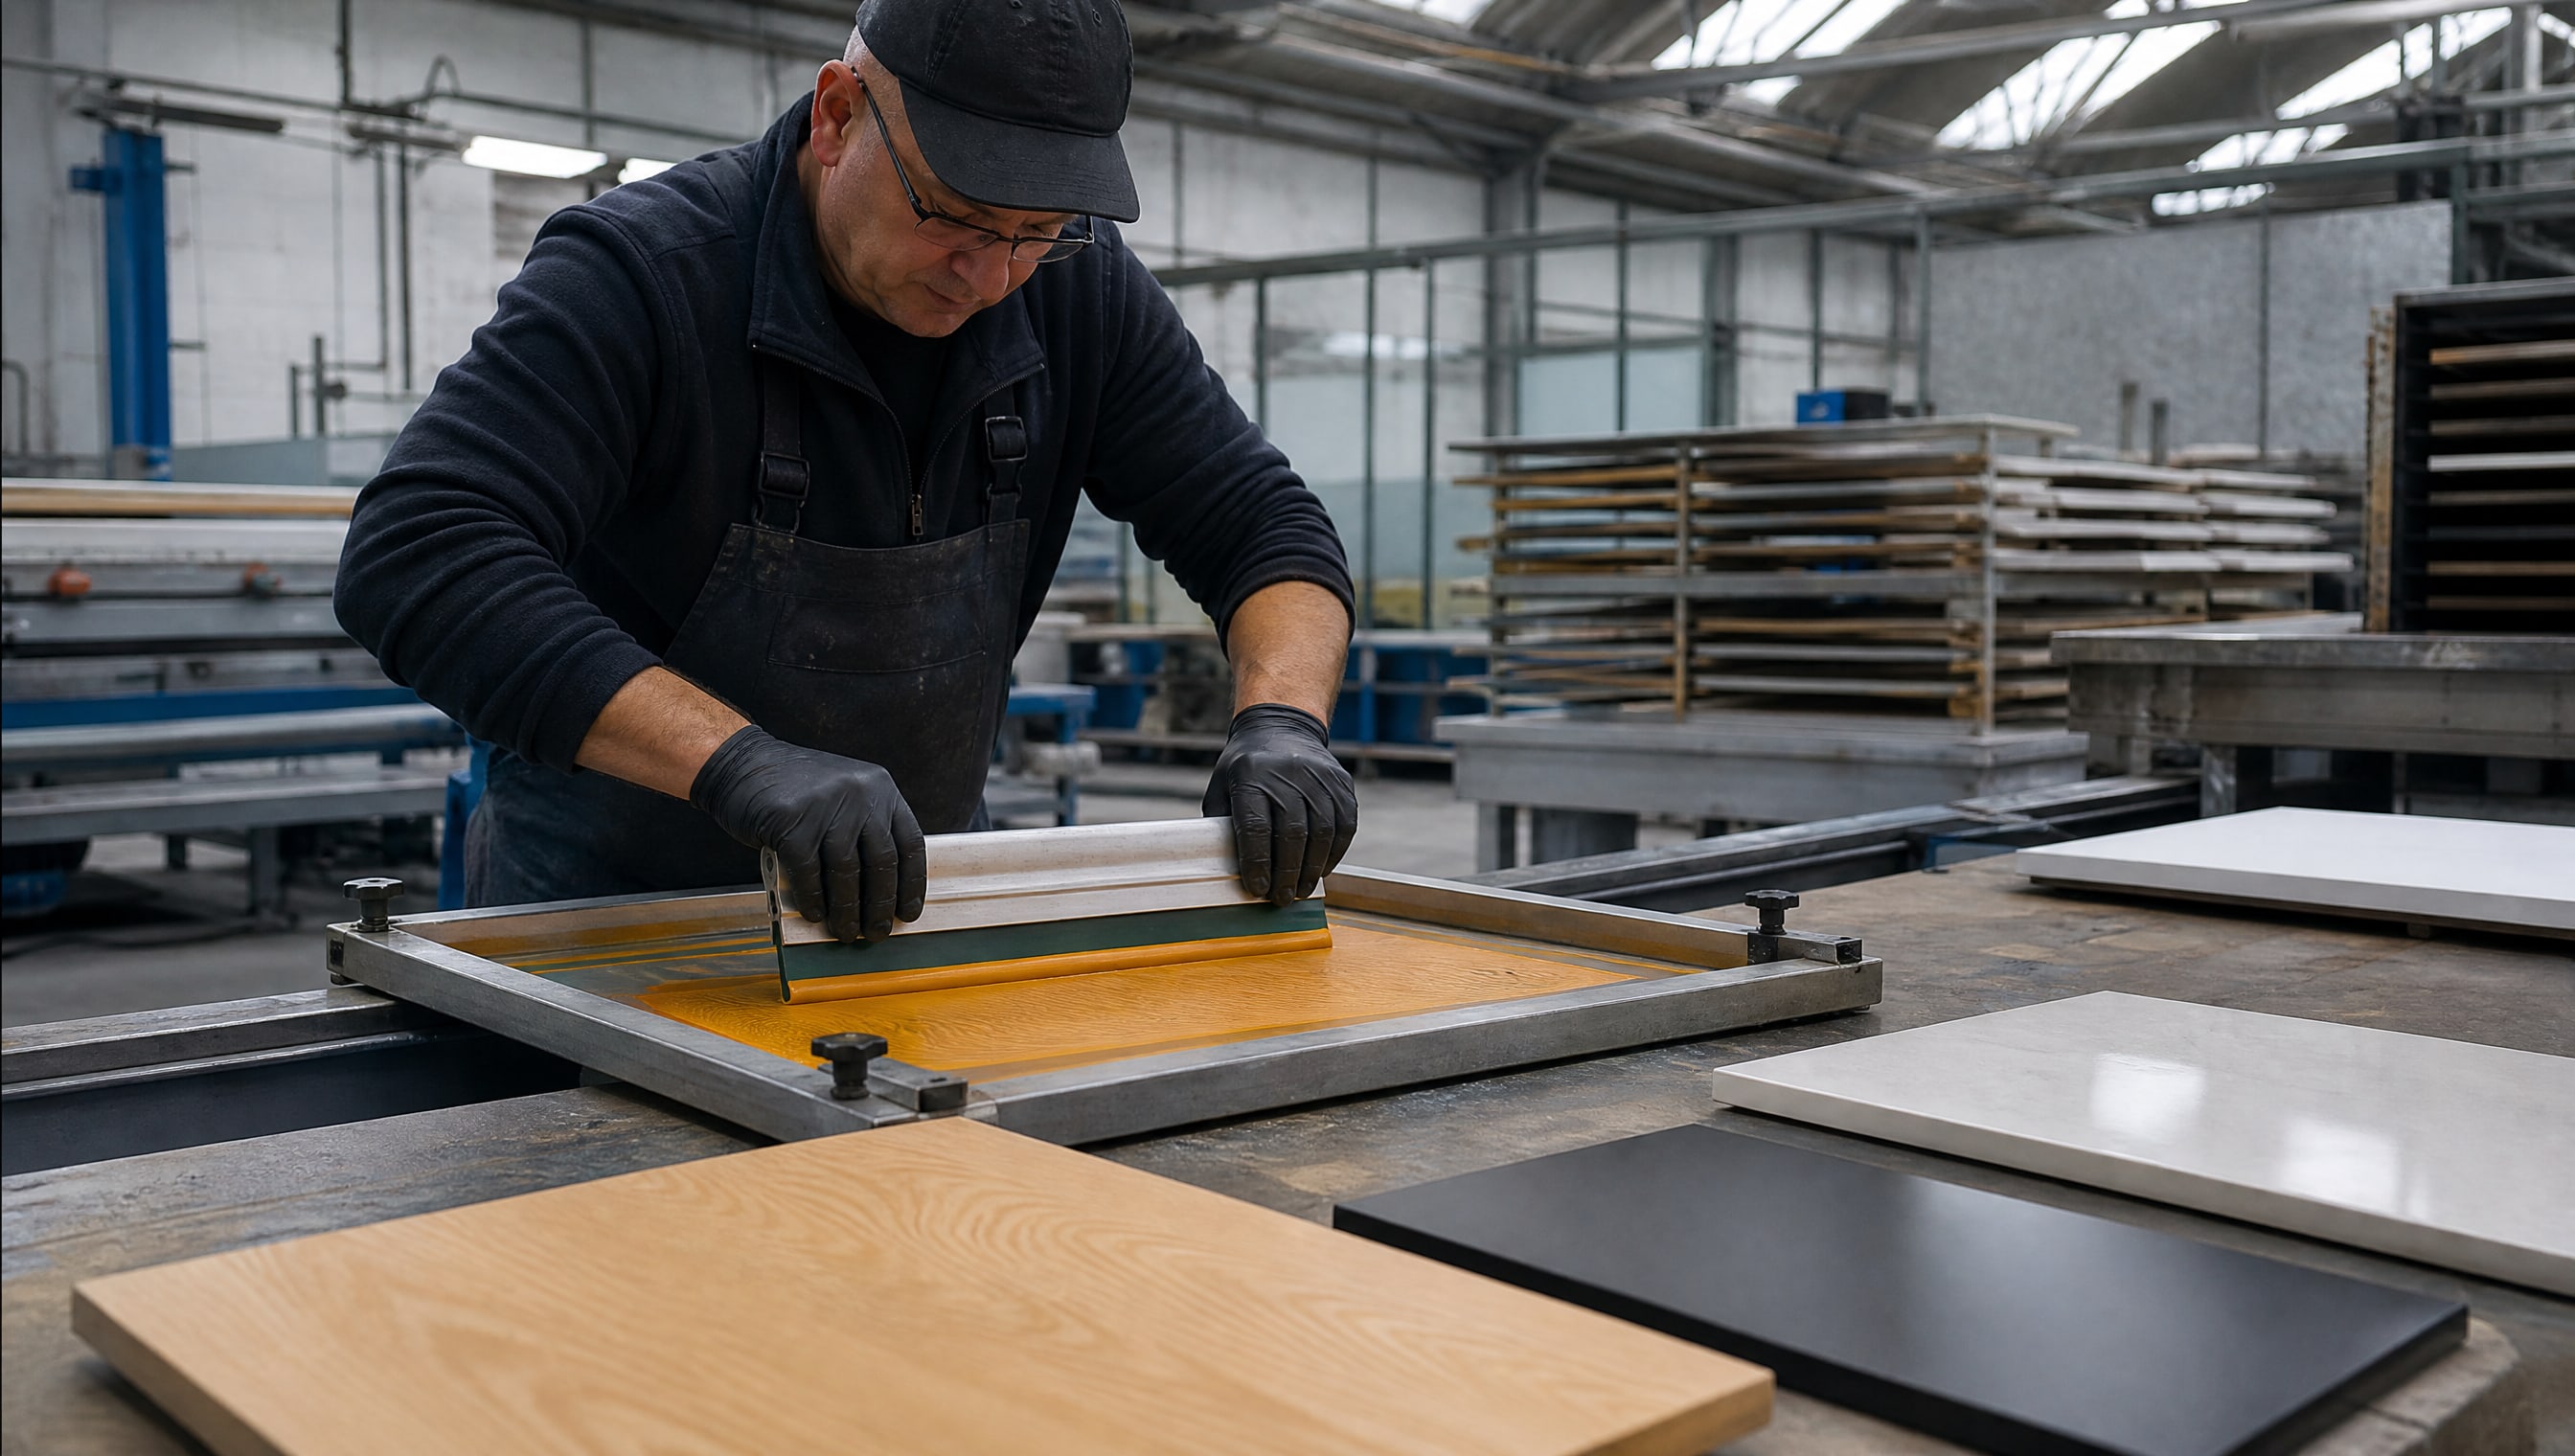
Не требуется менять сущность процесса или вводить специальные подготовительные этапы - только трафарет и краска должны соответствовать целевому материалу.
Для промышленного применения это означает универсальность линии. Если на одном конвейере обрабатываются детали из стали, чугуна и полимерных композитов, трафаретная печать справляется со всеми без переналадки оборудования. Аэрозольное распыление требует большей чувствительности к типу поверхности: например, полированный металл и шероховатая керамика требуют разных режимов давления и дистанции подачи, иначе прилипаемость и равномерность покрытия нарушаются.
Для нанесения смазочных покрытий на поршни двигателей, которые часто включают зоны из разных сплавов или с предварительным покрытием из твердого материала, такая универсальность критична. Трафаретная печать обеспечивает адгезию (прилипание) и равномерность независимо от подложки в пределах разумных пределов.
Локализация нанесения и защита соседних деталей
Методы нанесения защитных покрытий часто требуют точного позиционирования материала.
Трафаретная печать позволяет наносить покрытие ровно там, где оно нужно, благодаря четко определенным границам трафарета. Соседние участки детали остаются чистыми и не требуют удаления излишков.
Это особенно важно для узлов, где смазочное покрытие должно быть нанесено избирательно: например, на рабочих поверхностях поршня, но не на посадочной шейке или юбке. При аэрозольном распылении неизбежно требуется маскировка этих зон, что замедляет производственный процесс и создает риск неполного перекрытия маски или загрязнения соседних поверхностей.
Трафаретная печать исключает эту проблему за счет геометрии самого трафарета. Краска не попадет туда, где нет открытых ячеек сетки, независимо от переполнения камеры или давления подачи. Это упрощает конструкцию оснащения и сокращает количество переделок.
Временные и технологические ограничения трафаретной печати
Несмотря на многочисленные преимущества, трафаретная печать имеет реальные ограничения, которые нужно учитывать при выборе метода.
Допечатная подготовка и смена цветов
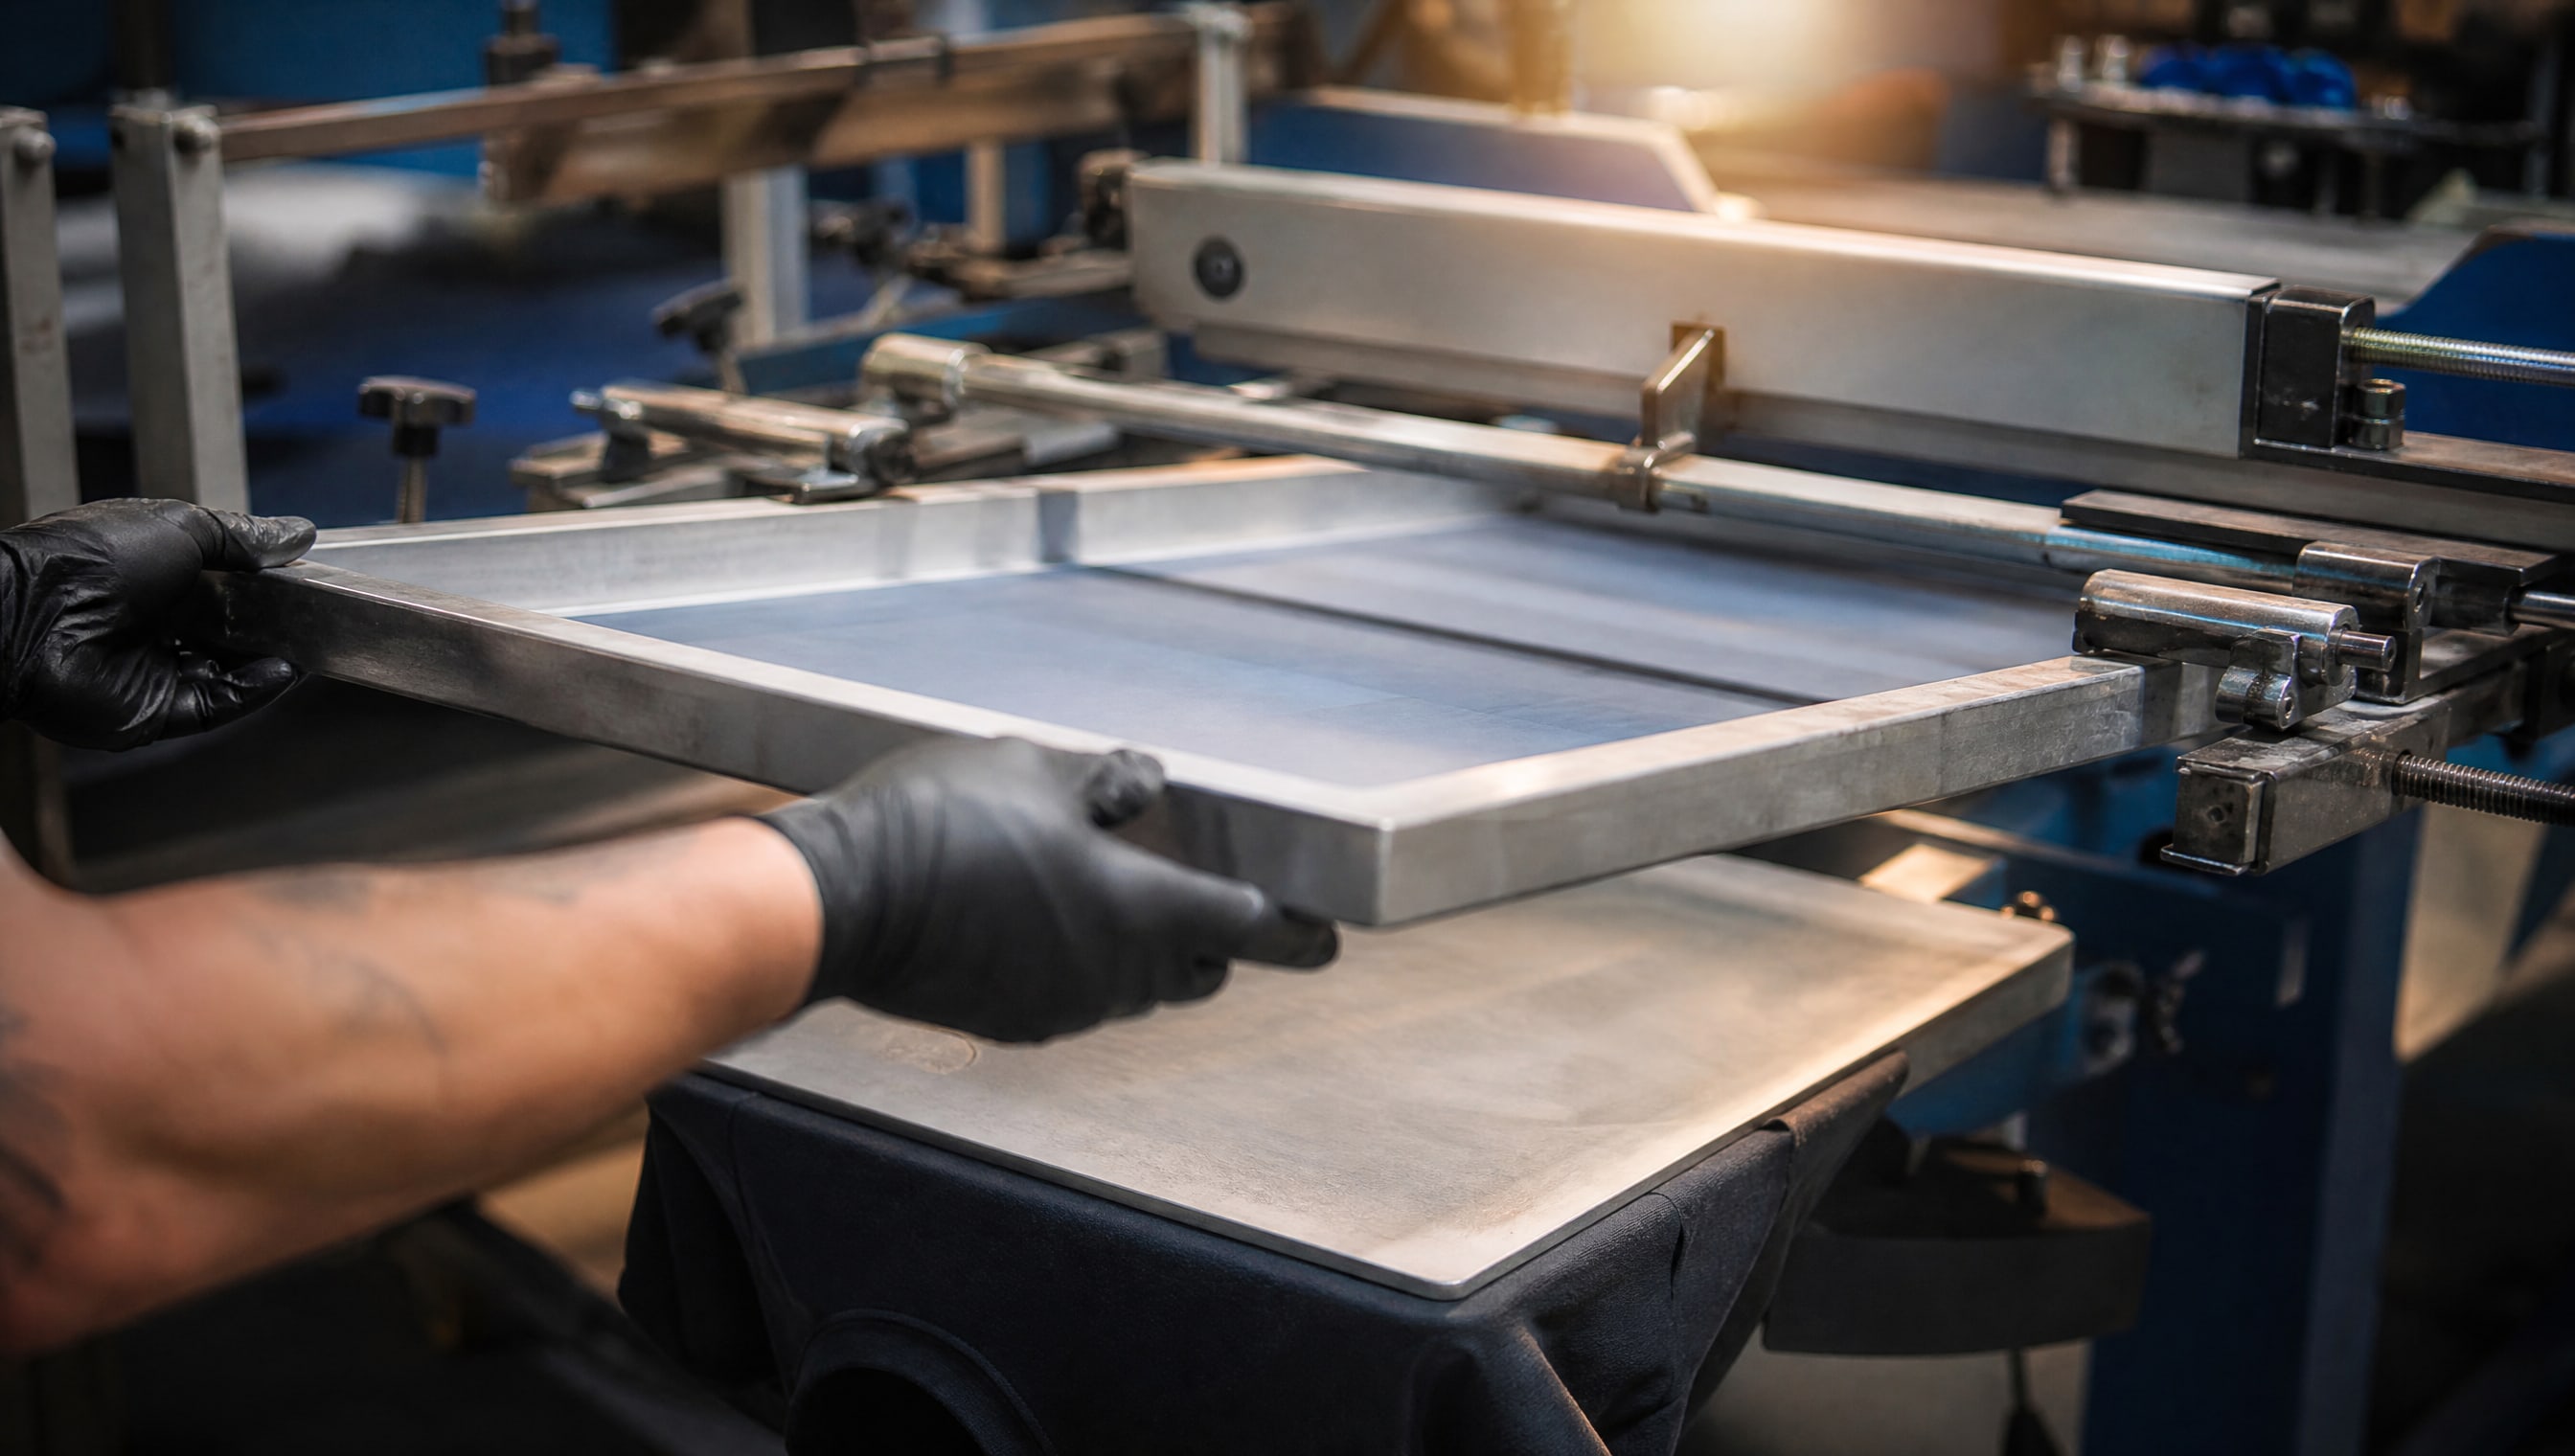
Трафаретная печать требует изготовления трафарета под каждый цвет и каждую геометрию. Если на производстве часто меняется дизайн деталей или требуется наносить несколько слоев разных материалов, время подготовки оборудования может стать узким местом. Для аэрозольного распыления достаточно переставить баллон и откалибровать распыл - это занимает 5-10 минут, а для трафаретной печати нужно минимум 15-30 минут на один трафарет.
В серийном производстве поршней или направляющих, где артикули повторяются большими партиями, эта подготовка окупается сразу. На прототипном или мелкосерийном производстве аэрозоль остается проще.
Производительность и скорость цикла
Аэрозольное распыление быстрее для единичной детали. Нанесение покрытия аэрозолем занимает секунды, после чего деталь отправляется на сушку. Трафаретная печать требует позиционирования детали под трафаретом, прижима, продавливания краски через сетку и последующего поднятия трафарета, что в сумме занимает больше времени.
Однако при работе с ротационными карусельными установками трафаретная печать может достичь непрерывного высокоскоростного производства, благодаря чему теряет в скорости, но выигрывает в пропускной способности конвейера.
Требования к подготовке поверхности
Перед трафаретной печатью детали часто требуют более тщательной очистки и обезжиривания. Любые следы пыли, масла или окислов могут нарушить прилипание краски к подложке. Аэрозольное распыление более прощающе к небольшим загрязнениям, так как энергия распыла частично компенсирует плохую адгезию.
Для промышленного применения это означает дополнительные станции подготовки и контроля, что увеличивает себестоимость процесса, хотя и гарантирует более надежный результат в долгосрочной перспективе.
Применение в авиационной промышленности и высоконадежных узлах
Авиационная промышленность и производство двигателей внутреннего сгорания предъявляют к смазочным покрытиям особые требования: высокая износостойкость, предсказуемость свойств и полная повторяемость партии за партией.
Трафаретная печать лучше соответствует этим требованиям благодаря управляемой толщине слоя и отсутствию вариативности.
В авиационных двигателях каждый поршень, направляющая и опора должны иметь одинаковое покрытие, чтобы обеспечить одинаковый ресурс и предотвратить дисбаланс в работе. Трафаретная печать гарантирует, что каждая деталь получит слой одной и той же толщины и в одной и той же геометрии.
Аэрозольное распыление в авиационном производстве используется редко из-за сложности контроля повторяемости и риска получить варьирующееся покрытие. Для критичных узлов это недопустимо.
Интеграция твердосмазочных покрытий на поршни
Для поршней двигателей, где требуется снижение трения и предотвращение задиров при обкатке и под нагрузкой, выбор в пользу трафаретной печати часто очевиден. Твердосмазочное покрытие должно быть нанесено ровно в зону соприкосновения с цилиндром, а толщина должна быть достаточной (5-20 мкм и выше) для выполнения своей функции, но не избыточной, чтобы не нарушить допуски поршня.
На практике в ремонтных мастерских и при сборке ДВС используются специализированные твердосмазочные составы, которые наносятся трафаретной печатью, обеспечивая необходимую консистентность и надежность. Такой метод позволяет операторам быть уверены в качестве покрытия, не полагаясь на опыт и субъективную оценку при аэрозольном распылении.
Современные методы нанесения защитных покрытий: возможности и границы
Промышленность постоянно ищет баланс между скоростью, качеством и экономией.
Современные методы нанесения металлических покрытий и защитных слоев включают гальванику, напыление, литье, трафаретную печать и аэрозольное распыление. Каждый метод занимает свою нишу.
Трафаретная печать хорошо встроена в цепочку производства, когда детали поступают поштучно или небольшими партиями, а геометрия позволяет прижимать трафарет без ущерба для уже готовых узлов. Методы нанесения напыления (плазменного, газопламенного, холодного) требуют более сложного оборудования и подготовки, но дают большую толщину и механическую прочность. Аэрозольное распыление остается методом выбора для быстрого локального обслуживания, ремонта и полевых условий.
Для массового производства смазочных и антифрикционных покрытий трафаретная печать занимает среднюю нишу: дороже, чем аэрозоль, но дешевле и быстрее, чем плазменное напыление или гальваника. Это делает ее оптимальным решением для производств среднего размера и объема.
Часто задаваемые вопросы
Можно ли использовать трафаретную печать для нанесения покрытий на движущиеся детали?
Нет. Трафаретная печать требует неподвижного позиционирования детали под трафаретом. Если деталь движется или вибрирует, краска не распределится равномерно и может размазаться. Для деталей на конвейере применяют карусельные установки, где каждая позиция остается неподвижной во время печати, или используют аэрозольное распыление с дополнительными системами позиционирования.
Какая толщина слоя оптимальна для смазочного покрытия на поршне?
Оптимальная толщина зависит от типа смазочного материала и условий работы двигателя. Для антифрикционных твердосмазочных покрытий ориентир составляет 5-20 мкм. Слой толщиной менее 3 мкм может быть недостаточным для защиты от микроконтактов; слой более 30 мкм рискует нарушить геометрические допуски поршня. Трафаретная печать позволяет точно контролировать эту толщину, изменяя открытость сетки трафарета и вязкость краски.
Почему аэрозольное распыление чаще используется в полевом ремонте, а не трафаретная печать?
Аэрозоль портативен, требует минимальной подготовки и применим к деталям любой геометрии без переналадки оборудования. Трафаретная печать требует стационарной установки, трафаретов под каждую модель детали и более организованного рабочего процесса. В условиях полевого ремонта, когда нужна скорость и универсальность, аэрозоль остается практичнее.
Влияет ли тип подложки (сталь, чугун, алюминий) на выбор между трафаретной печатью и аэрозолем?
Да, частично. Трафаретная печать одинаково хорошо работает по всем металлам при правильной подготовке поверхности. Аэрозольное распыление может давать разные результаты в зависимости от пористости и окисленности поверхности: на полированной стали прилипание лучше, на окисленном чугуне хуже. Однако для обоих методов подготовка поверхности (очистка, обезжиривание) остается критична независимо от подложки.
Сколько стоит изготовление трафарета и как это влияет на себестоимость небольших партий?
Стоимость трафарета варьируется от 2 до 10 тыс. рублей в зависимости от сложности геометрии и размера сетки. Для партии из 100 деталей эта стоимость распределяется на каждую единицу (20-100 руб. на деталь), что может быть выше, чем переполнение аэрозолем несколько раз. Для партий от 500 деталей и выше трафаретная печать экономически выигрывает за счет экономии материала и меньшего брака.
Заключение
Трафаретная печать и аэрозольное распыление - это не конкурирующие методы, а дополняющие друг друга инструменты. Выбор между ними зависит от того, что приоритизирует производство: скорость подготовки и универсальность (аэрозоль) или точность, экономия материала и повторяемость (трафаретная печать).
Для серийного производства смазочных и антифрикционных покрытий на поршни, направляющие и другие ответственные узлы трафаретная печать дает ощутимые преимущества: толстый и управляемый слой, меньше перерасхода материала, лучшая адгезия и полная повторяемость партии. Аэрозоль остается методом выбора для быстрого обслуживания, полевого ремонта и когда важна минимальная подготовка оборудования. Инженерам и закупщикам стоит оценить собственные объемы, частоту смены артикулов и требования к качеству, прежде чем принять решение. Для большинства производств оптимально иметь обе установки: трафаретную печать для основного серийного выпуска и аэрозоль для адаптивных операций.