Передача деталей в специализированный центр для профессионального нанесения защитных покрытий - это стратегическое решение, которое избавляет производство от необходимости создавать собственные дорогостоящие линии и гарантирует предсказуемый результат. Нанесение защитных покрытий используют для того, чтобы продлить ресурс узлов, защитить металл от коррозии и задиров, предотвратить износ пар трения без изменения конструкции самой детали. Инженерный центр, оснащенный современным оборудованием и имеющий экспертизу в выборе технологии под конкретные условия эксплуатации, решает сразу несколько проблем: обеспечивает требуемое качество, сокращает сроки производства и минимизирует риск брака. Статья рассчитана на технических специалистов и закупщиков, которые хотят разобраться, когда и почему имеет смысл передать эту функцию профессионалам.
Когда нанесение защитных покрытий становится необходимостью
Защитные покрытия применяют не только для улучшения внешнего вида.
В промышленности их используют для решения конкретных технических задач: предотвращения гальванической коррозии в условиях морского климата, повышения износостойкости деталей, работающих в абразивной среде, защиты пар трения от задиров при холодных пусках и фреттинга в условиях вибрации.
Особенно критично нанесение покрытий для узлов, где одна деталь движется относительно другой с малым зазором. Например, в паре вал-подшипник или в направляющих системах задир поверхности может привести к полному отказу узла, и замена его дороже, чем заранее предусмотреть защиту. Аналогично для ремонтных работ, когда требуется восстановить размер изношенной детали без переделки всей конструкции узла.
Способы нанесения защитных покрытий отличаются в зависимости от того, что именно нужно защитить. Для крупногабаритных деталей с неравномерной геометрией подходят методы с низким термовоздействием. Для серийных малогабаритных изделий или для деталей со сложным профилем эффективнее использовать технологии, которые обеспечивают высокий перенос материала и стабильную толщину.
Преимущества специализированного центра перед внутрицеховым решением
Передача деталей в инженерный центр имеет экономические и технические преимущества, которые проявляются сразу же после первого заказа.
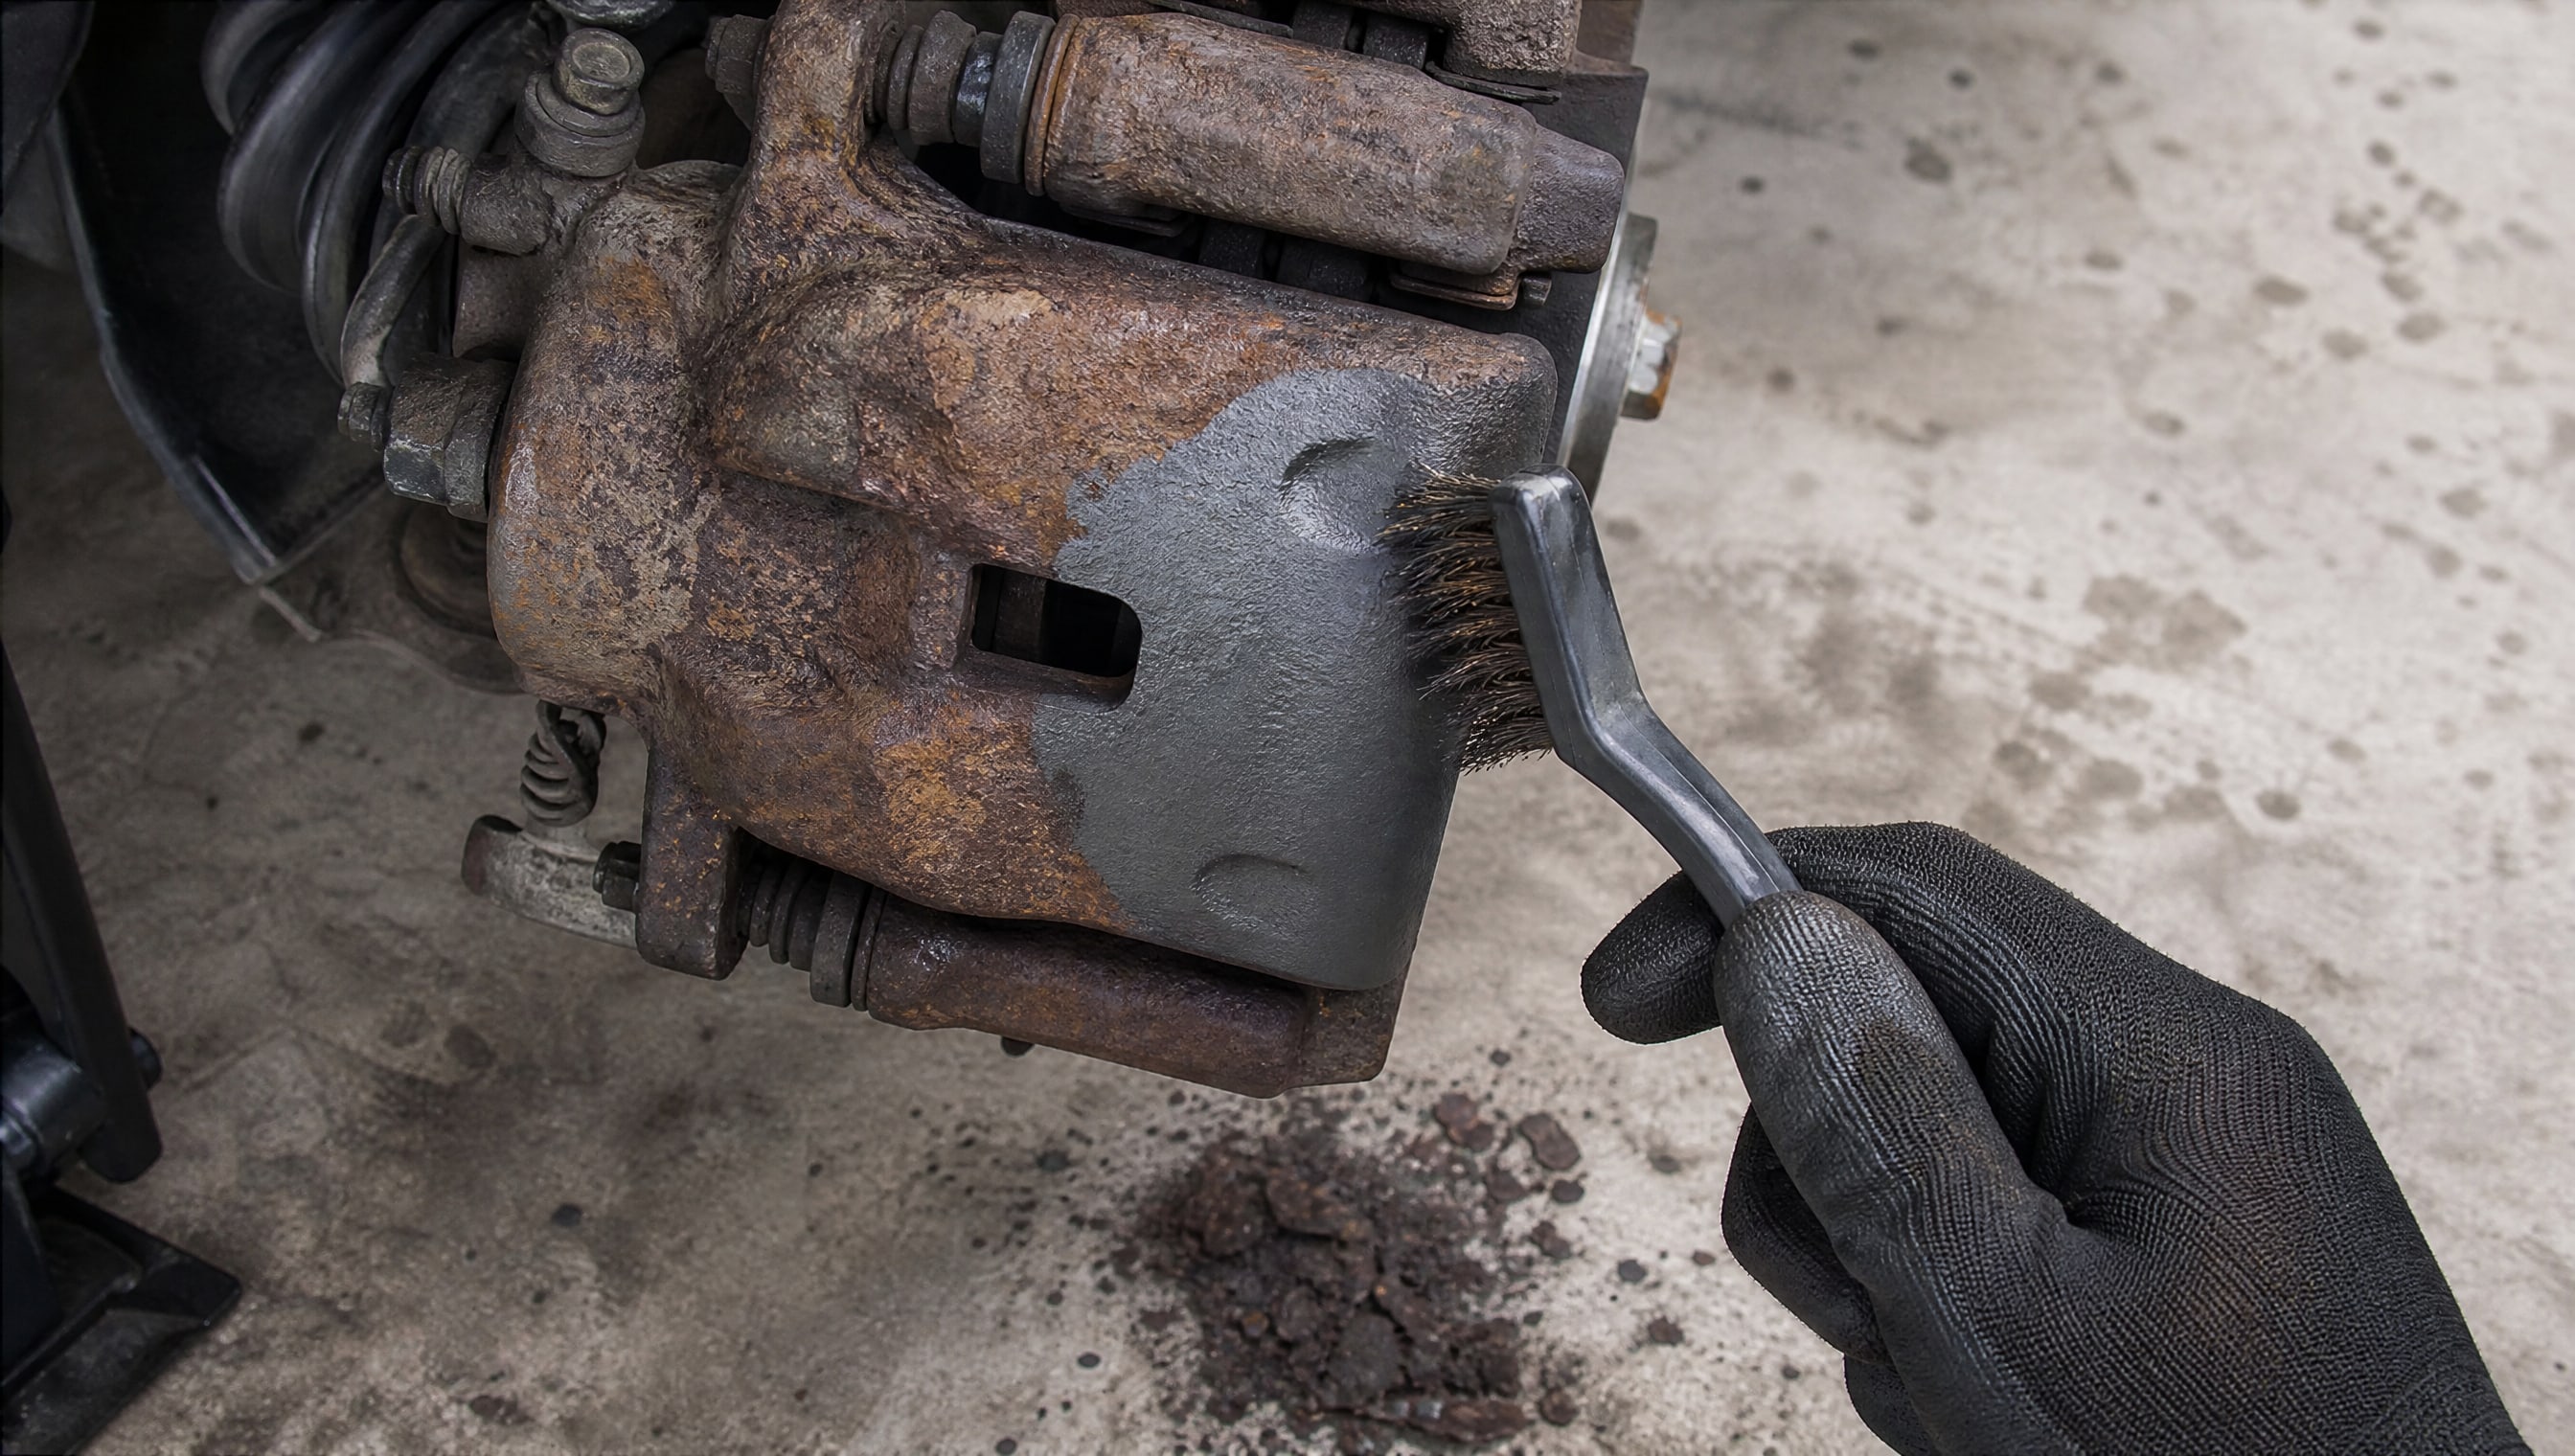
Капитальные и операционные затраты. Собственная линия нанесения покрытий требует значительных инвестиций: сама установка, система вентиляции и очистки воздуха, подготовительное оборудование для обезжиривания и активации поверхности, системы контроля и проверки адгезии. К этому добавляются ежегодные расходы на содержание, ремонт, утилизацию отходов и обучение персонала. Для предприятия, которое нуждается в нанесении покрытий периодически или в небольших объемах, эти затраты никогда не окупятся. Центр же пропускает через одну установку множество заказов разных клиентов, распределяя фиксированные расходы между ними.
Гибкость выбора технологии. В профессиональном центре есть несколько установок для разных задач. Для массовых мелких деталей прибегают к технологиям с высокой повторяемостью и эффективностью переноса. Для крупных, чувствительных к нагреву деталей выбирают методы с минимальным термовоздействием. Для восстановления размеров эксплуатационного износа применяют наплавку с толщиной слоя от 0,25 до 5,0 мм и выше, вплоть до 450 мм при электрошлаковой технологии. Внутри цеха редко содержат больше одной-двух установок, что ограничивает возможности.
Повторяемость и стабильность качества. Роботизированные и автоматизированные линии обеспечивают эффективность переноса материала 85% и выше, тогда как при ручном нанесении эффективность составляет лишь 30–60%. Это означает, что из 100 килограммов материала при роботизированном распылении на деталь ляжет 85 кг, а при ручном - только 30–60 кг. Разница в расходе материала, времени цикла и стоимости - огромная. Кроме того, автоматизированные процессы дают равномерную толщину пленки независимо от квалификации оператора, что критично для систем, где толщина напрямую влияет на функциональность.
Соответствие стандартам. Центр, специализирующийся на нанесении покрытий, обычно имеет аккредитацию и сертификаты соответствия стандартам ГОСТ 9.032-74 (классификация покрытий по внешнему виду), ISO 12944 (требования к коррозионной стойкости) и другим. Каждый заказ проверяется по четким критериям: адгезия, толщина, шероховатость, равномерность, стойкость к среде эксплуатации. На внутрицеховой линии такой контроль часто становится формальностью, а в центре это часть профессиональной ответственности.
Технологии, которые использует профессиональный центр
Выбор технологии - это не произвол, а результат анализа задачи.
Профессиональный инженерный центр может предложить несколько вариантов и объяснить, почему один из них оптимален именно для вашей детали.
Газодинамическое нанесение металлических покрытий. Эта технология позволяет наносить покрытия в обычной воздушной атмосфере при нормальном давлении, при любых температуре и влажности окружающей среды. Установку можно использовать как в стационарных, так и в полевых условиях. Важное преимущество - высокоскоростной поток частиц одновременно очищает поверхность от масел, краски и других загрязнений прямо перед нанесением, что повышает адгезию покрытия. Термический вклад в деталь минимален: температура изделия в зоне нанесения обычно не превышает 100–150 °C, поэтому риск деформации и внутренних напряжений снижается.
Холодная атмосферная плазма. Метод повышает износостойкость и долговечность деталей машин, особенно в условиях интенсивного трения. Плазма не нагревает деталь, что особенно важно для чувствительных к температуре материалов.
Роботизированное электростатическое распыление. На крупных производствах и в центрах с массовыми заказами эта технология доминирует благодаря высокой эффективности переноса (85% и выше), стабильности толщины слоя и скорости цикла. Робот наносит покрытие по программе, что гарантирует одинаковый результат для каждой детали партии.
Химическое осаждение из газовой фазы (CVD). Экономически выгодна для больших партий малоразмерных изделий благодаря простоте загрузки и отсутствию необходимости в длительной подготовке и переориентации каждой детали. Толщина и однородность слоя высокие.
Электрошлаковая наплавка и наплавка под флюсом. Позволяет наносить очень толстые слои (до 450 мм), что необходимо при восстановлении деталей, которые износились на несколько миллиметров. Используется для валов, кулачков, направляющих и других ответственных деталей, где требуется точное восстановление размера.
Защита узла подшипник-вал и ее специфика
Узел подшипник-вал - один из самых массовых объектов в промышленности, и его отказ приводит к простоям оборудования.
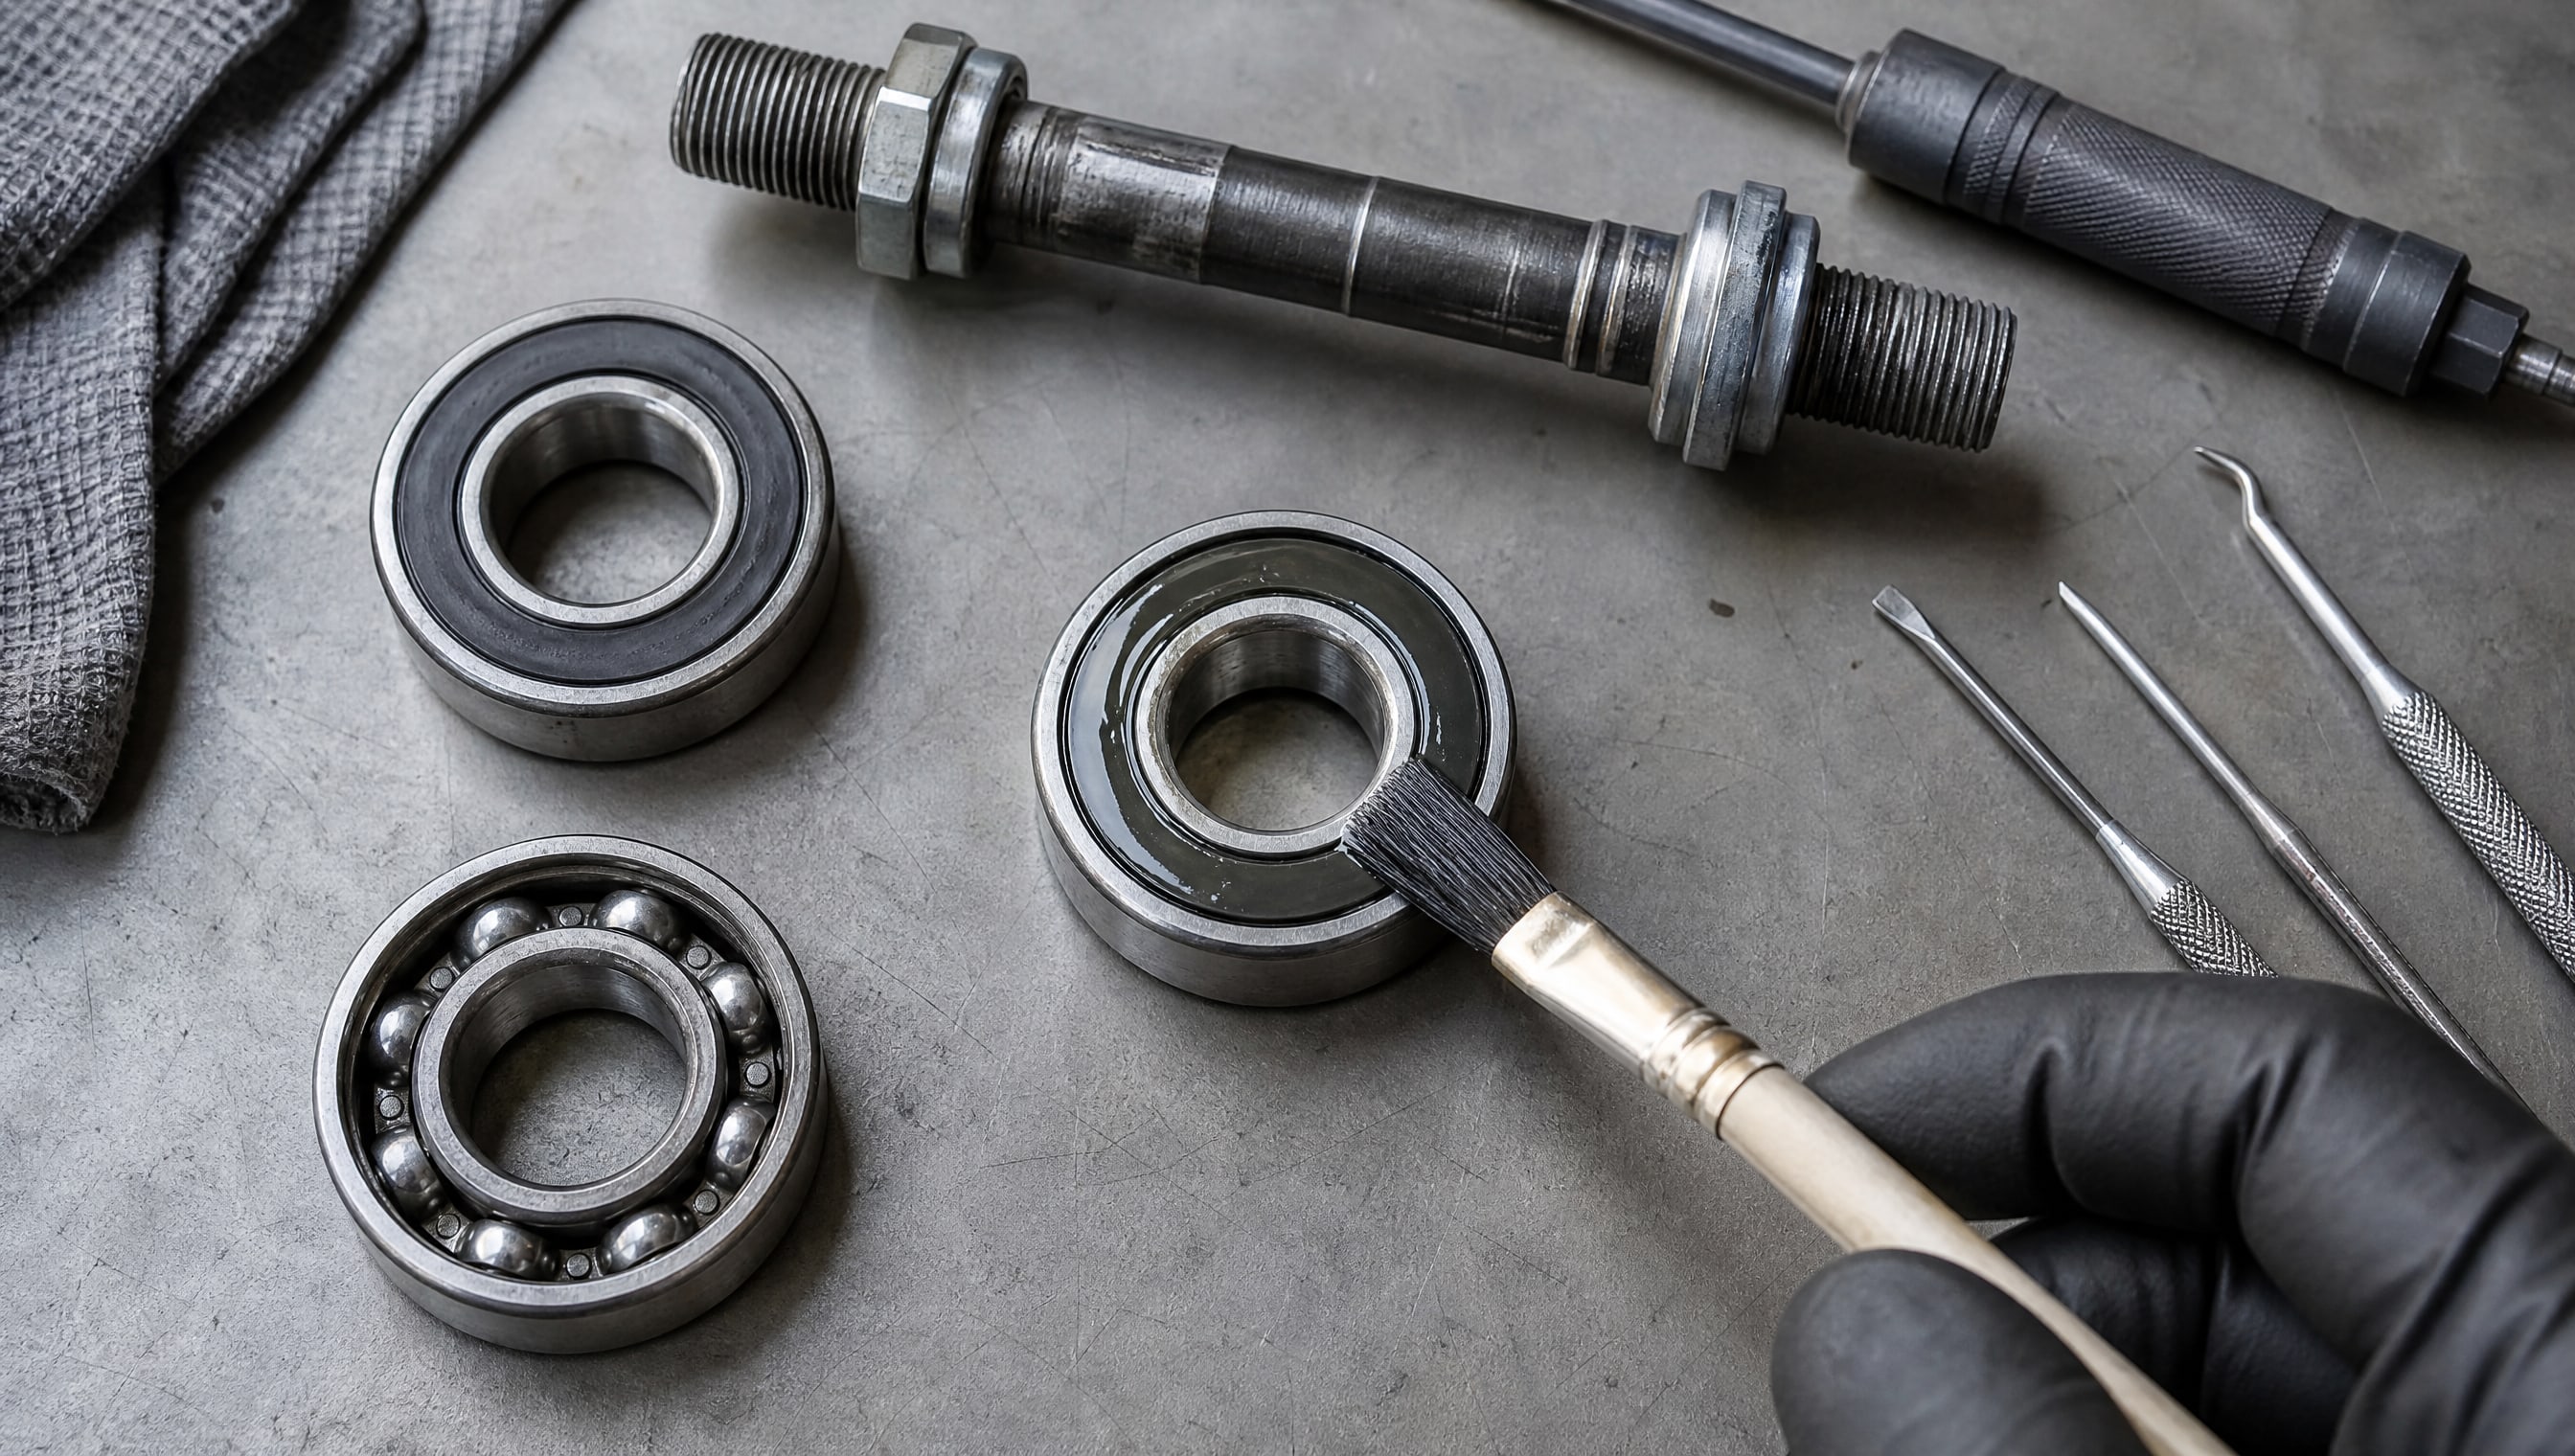
Основные причины отказа: задир или фреттинг поверхности вала, попадание абразива в зазор, коррозия вала при влажности и последующее расширение ржавчины, холодный пуск с недостаточной смазкой.
Профилактическое нанесение защитного покрытия на вал решает несколько проблем сразу. Во-первых, антифрикционное покрытие снижает коэффициент трения в момент холодного пуска, когда смазка еще не распределилась. Во-вторых, твердое покрытие защищает поверхность вала от микроскопических сдвигов (фреттинга) при вибрационных нагрузках, что особенно важно для пар с жесткой посадкой. В-третьих, коррозионно-стойкое покрытие предотвращает образование ржавчины, которая разрушает нормальные допуски и приводит к заклиниванию.
При выборе покрытия для вала важно учитывать режим эксплуатации. Если подшипник работает в масляной среде (редукторы, шпиндели) и испытывает цикличность пуск-остановка, то нужна смазка или твердое покрытие, которые вымываются маслом медленнее. Для открытых узлов в агрессивной среде (соль, влага, химические испарения) в приоритете коррозионная стойкость. Для высокоскоростных вращений критична равномерность слоя, чтобы не было вибрации. Центр, имеющий опыт работы с подобными парами, подберет оптимальное решение и посоветует нужную толщину, адгезию и состав покрытия.
Логистика и управление сроками
Правильная организация процесса передачи деталей в центр влияет на скорость и качество работы.
Подготовка спецификации. Перед отправкой деталей нужно четко описать требуемый результат: назначение покрытия (защита от коррозии, износа, задиров), условия эксплуатации (температура, влажность, среда, скорости, давления), требуемая толщина слоя, требования к адгезии и шероховатости, допустимые отклонения по размерам после нанесения. Чем точнее спецификация, тем меньше вероятность переделки.
Стадии обработки. Передача в центр экономит время на подготовку: центр сам выполнит обезжиривание, активацию поверхности, предварительный контроль геометрии. После нанесения покрытия проведется проверка толщины, адгезии (если требуется) и внешнего вида. Результаты фиксируются в протоколе, который прилагается к партии.
Логистика обратно на производство. Детали упаковывают так, чтобы покрытие не повредилось при транспортировке. Если это декоративно-защитные покрытия или очень тонкие слои, важна дополнительная защита при хранении до сборки.
Экономика и расчет целесообразности
Передача деталей в центр имеет смысл при определенных объемах и сложности.
Если производство наносит покрытия на 500–1000 деталей в год, содержание собственной линии редко окупается за 5–7 лет даже при оптимистичных прогнозах. Услуга центра в этом случае дешевле минимум на 30–50% в пересчете на единицу.
Если объемы выше (несколько тысяч деталей в год) и ассортимент узкий, может иметь смысл рассчитать стоимость собственной установки. Но и здесь центр часто выигрывает, потому что предлагает гибкость: заказ можно масштабировать вверх или вниз без потери доходности центра, тогда как собственная линия работает либо на полную мощность (убыток при недогрузе), либо на частичную (неэффективно).
Для ремонтных и восстановительных работ, когда нужно нанести покрытие на 10–50 деталей разных типов, центр практически безальтернативен. Установка для наплавки или газодинамического напыления стоит сотни тысяч рублей, а использоваться будет пару раз в год.
Защита от задиров подшипников и другие специальные применения
Задир - это микроскопическое схватывание и вырывание материала при скольжении двух поверхностей под нагрузкой.
В узле подшипник-вал задир часто начинается именно с поверхности вала, потому что на нее приходятся самые высокие контактные давления. Когда задир развивается, он ускоряется: шероховатость вала растет, коэффициент трения скачет, температура повышается, и отказ происходит за часы.
Нанесение антифрикционного или твердого покрытия на вал - это профилактический подход. Покрытие либо обладает низким коэффициентом трения (антифрикционное), либо намного тверже стального шарика подшипника и не поддается задиру (твердое, на основе керамики или карбидов). В обоих случаях ресурс узла возрастает многократно.
Аналогично защита узла подшипник-вал применяется в редукторах, главных передачах, шпинделях станков, турбокомпрессорах и других механизмах, где есть высокие нагрузки на трение.
Часто задаваемые вопросы
Что произойдет, если нанести слишком толстое покрытие на вал?
Если слой больше требуемого, вал может перейти в сборку с натягом вместо посадки с зазором, или наоборот. Это приведет к повышенному напряжению в материале вала, ускоренному износу подшипника или к невозможности установки. Профессиональный центр предварительно согласует допуск по толщине с чертежом и спецификацией, чтобы избежать таких ошибок.
Почему покрытие, нанесенное ручным распылением, выглядит неровнее, чем нанесенное робототом?
При ручном распылении оператор держит пистолет на переменном расстоянии и под разными углами, поэтому часть материала переносится с переносом 30–60%, а часть улетает в воздух или образует туман. Робот держит постоянное расстояние и угол, обеспечивая эффективность переноса 85% и выше, что дает ровный и предсказуемый слой.
Может ли покрытие повредить детали чувствительные к деформации?
При правильном выборе технологии (газодинамическое напыление или холодная плазма) температура изделия в зоне нанесения часто не превышает 100–150 °C, что недостаточно для заметной деформации стальной или алюминиевой детали. Однако при использовании высокотемпературных методов (электрошлаковая наплавка) необходимо предусмотреть отпуск и последующую механическую обработку, если требуется восстановить точные размеры.
На какой срок нужно заказать услугу нанесения покрытий для партии из 100 деталей?
Для массовой партии из 100 одинаковых деталей при роботизированном распылении срок обычно составляет 3–5 рабочих дней, включая подготовку, загрузку, нанесение, контроль и упаковку. Для более сложных деталей или при необходимости ручной обработки срок может увеличиться до 7–10 дней.
Когда имеет смысл передать детали в центр вместо покупки собственного оборудования?
Если объем меньше 1000–2000 деталей в год, затраты на содержание собственной линии редко окупаются за 5–7 лет. Для ремонтных работ, случайных заказов или узкого ассортимента услуга центра всегда выгоднее. Даже при больших объемах центр может предложить гибкость и экспертизу, которые сложно воспроизвести на одной типовой установке.
Заключение
Профессиональное нанесение защитных покрытий - это не только косметическая операция, но и ключевой фактор надежности механизмов, работающих в сложных условиях. Передача деталей в специализированный инженерный центр позволяет избежать крупных капитальных затрат, гарантирует стабильное качество благодаря автоматизации и экспертизе, а также обеспечивает гибкость при изменении объемов и типов заказов. Для узлов вал-подшипник, направляющих, кулачков и других деталей, испытывающих высокие нагрузки на трение и коррозию, правильно подобранное покрытие может продлить ресурс в несколько раз.
Если вы столкнулись с задачей защиты деталей от износа, коррозии или задиров и не уверены, какую технологию выбрать, начните с консультации с центром: инженеры помогут разобрать вашу задачу, подберут оптимальный метод нанесения и дадут смету. Это заняло бы часы времени вашего производства, а в центре это стандартная процедура, которая ведет к правильному решению с первой попытки.