Закоксовывание смазки в экструдерах и шнеках - одна из наиболее частых причин отказа оборудования и остановки производства. Это явление связано с термическим разложением и окислением смазочного материала при воздействии высоких температур, кислорода и влаги, а в случае пластичных смазок - еще и обугливанием загустителя. Результат один: смазка теряет защитные свойства, появляются абразивные отложения, растут вибрация и температура узлов, вплоть до полного заклинивания.
Понимание реальных причин коксования помогает инженерам и закупщикам избежать ошибок выбора и правильно диагностировать проблемы. Статья разберет, почему смазка деградирует, какие факторы ее ускоряют и как организовать контроль, чтобы упредить отказ.
Термическое разложение смазки в условиях экструдера
Экструдеры работают при температурах, которые часто превышают 100–150 °C, а в горячих зонах и кормовых секциях может быть 180–200 °C и выше.
При таких условиях молекулы смазки начинают распадаться, вступая в реакцию с кислородом из воздуха. Этот процесс называется термоокислительным старением, и интенсивность его определяется не только температурой, но и продолжительностью воздействия, наличием воды и присутствием цветных металлов (железо, медь, свинец), которые ускоряют окисление.
Для пластичных смазок картина сложнее. Помимо разложения базового масла, при высокой температуре разлагается и загуститель - металлическое мыло, полимер или углеводородный загуститель. Результат - образование оксидных и углеродистых отложений, которые остаются в узле и работают как абразив, ускоряя износ подшипников, направляющих и уплотнений.
Характерный признак коксования - резкое потемнение смазки (от желтого через коричневый к черному), появление едкого запаха и потеря текучести. Свежая смазка может быть лимонно-желтой, а уже через несколько часов работы в перегреве становится грязно-коричневой с черными вкраплениями.
Почему в экструдерах риск коксования выше, чем на других узлах
Экструдеры создают условия, которые идеальны для развития коксования.
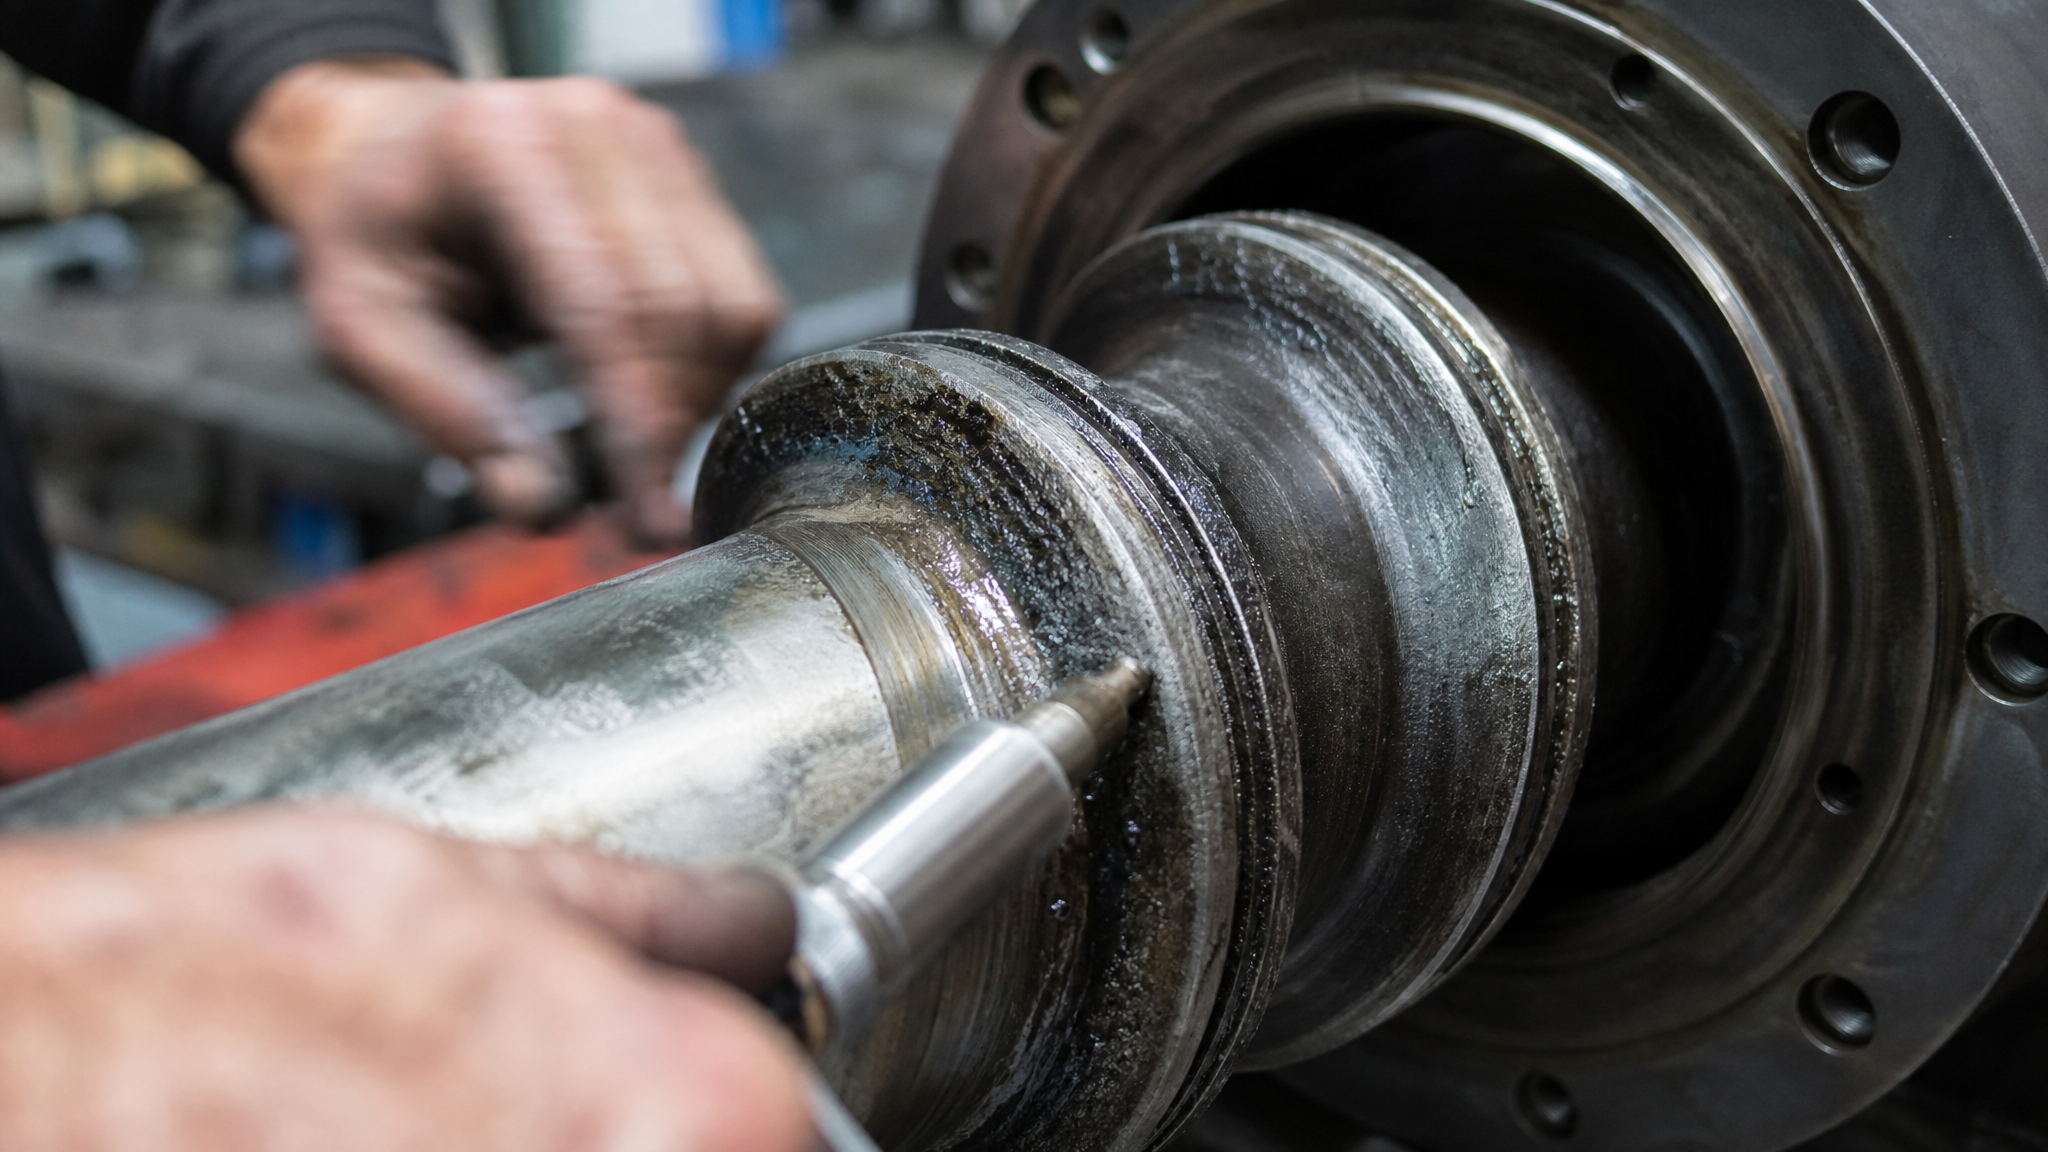
Во-первых, это непрерывный режим работы: смазка находится в зоне воздействия высокой температуры часами, не имея времени на охлаждение. Во-вторых, в зоне контакта шнека с цилиндром и в подшипниках создается локальный перегрев из-за интенсивного трения и механической нагрузки.
Особенно уязвимы горячие бочки и кормовые секции, где температура материала уже повышена до 150–180 °C, а смазка подшипников и уплотнений выбирается иногда без учета этого фактора. Если, например, использовать стандартную пластичную смазку NLGI 2 без указания высокотемпературного допуска, она закоксуется за несколько недель, а не месяцев.
Добавим сюда остановки и пусконаладку. Если экструдер остановлен без охлаждения, остаточное тепло продолжает разлагать смазку прямо в узле. При следующем пуске отложения уже присутствуют, они мешают движению, создают дополнительное трение и еще больше нагревают узел. Начинается порочный круг: коксование → перегрев → еще большее коксование.
Роль воздуха, влаги и примесей в развитии коксования
Кислород из воздуха - активный участник окисления смазки.
Чем больше воздуха поступает в узел (через зазоры, вокруг уплотнений, при циркуляции смазки), тем интенсивнее образуются окиси. Вода еще опаснее: она не только сама разлагает смазку, но и становится катализатором окисления. Даже 1–2% влаги в смазке могут заметно ускорить ее старение при высокой температуре.
Цветные металлы - медь, железо, свинец - действуют как катализаторы окисления. Если в узле есть износ и в смазку попадают частицы металла, коксование может развиться в разы быстрее. То же происходит, если несовместимая предыдущая смазка осталась в узле и вступает в реакцию с новой: смешивание разных типов смазок может привести к затвердеванию и образованию плотного нароста.
Абразивные частицы из перерабатываемого материала (полимерные осколки, пыль порошкового покрытия, загрязнения) тоже попадают в смазку и усугубляют ситуацию. Смазка становится грязью, которая увеличивает трение и нагрев. Это особенно опасно в экструдерах для порошковых покрытий, где микро-частицы непрерывно циркулируют вокруг уплотнений.
Режимные и конструктивные причины перегрева узлов смазки
Часто закоксовывание смазки - это следствие не ее плохого качества, а нарушения режима работы оборудования.
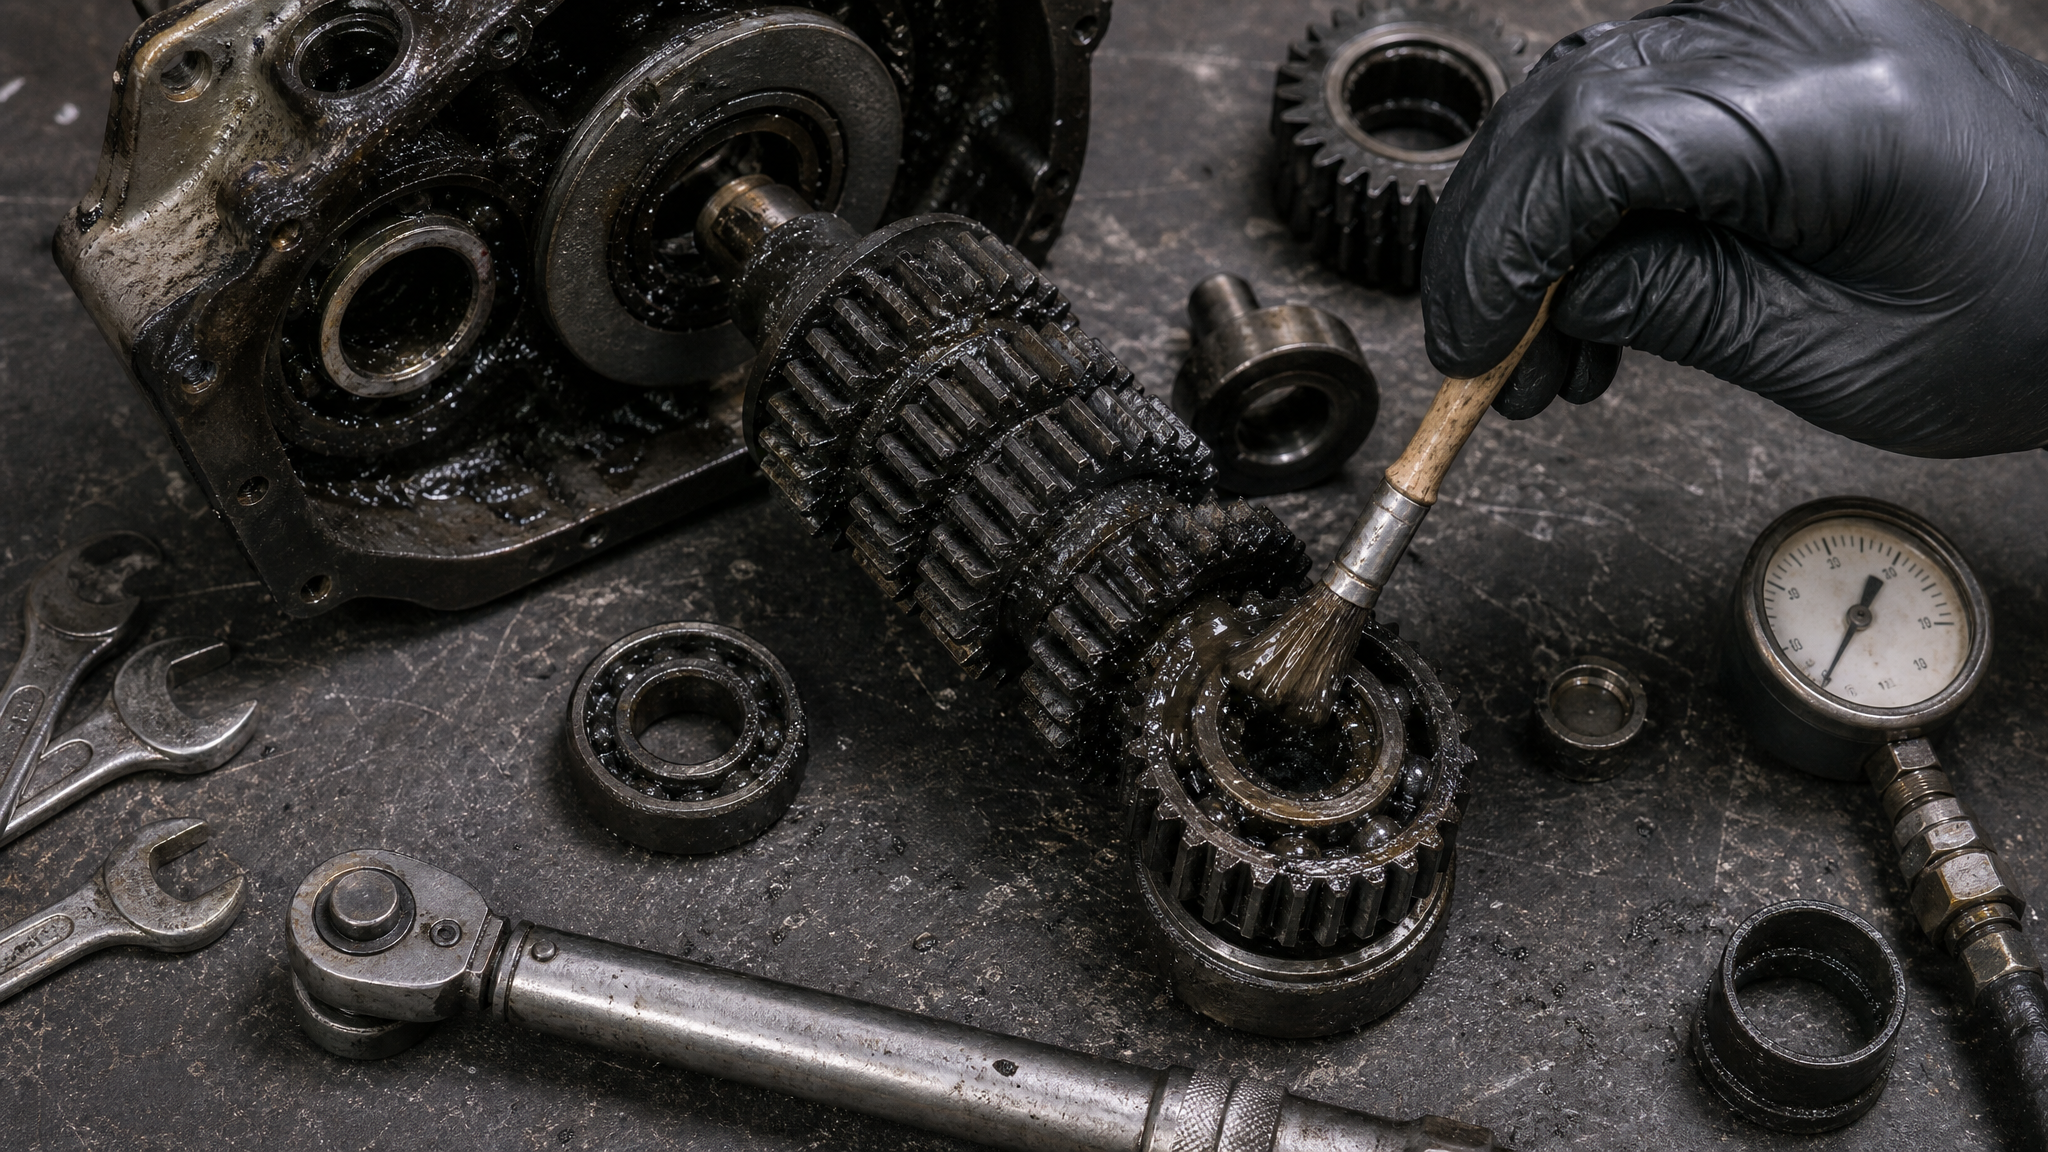
Заклинивание шнека, перегрузка редуктора, неправильная регулировка давления или температуры материала на входе приводят к скачку температуры в узлах привода и подшипников, далеко превышающему проектные значения.
Неисправность масляного насоса или системы охлаждения смазки - еще одна частая причина. Если насос работает вхолостую, смазка не поступает в зоны трения, и узлы перегреваются. Если охлаждение ослаблено или отключено (например, забита трубка или неисправен теплообменник), смазка циркулирует горячей и быстро деградирует.
Недостаточная герметизация уплотнений приводит к подсосу в смазку посторонних примесей, воды и горячего воздуха. Это ускоряет коксование и вызывает утечки, на которые первым делом обращает внимание персонал, но часто неправильно трактует: вместо ремонта уплотнения или насоса начинают менять смазку, оставляя причину нетронутой.
Как распознать коксование и отличить его от других отказов
Признаки коксования несколько, и их нужно проверять комплексно.
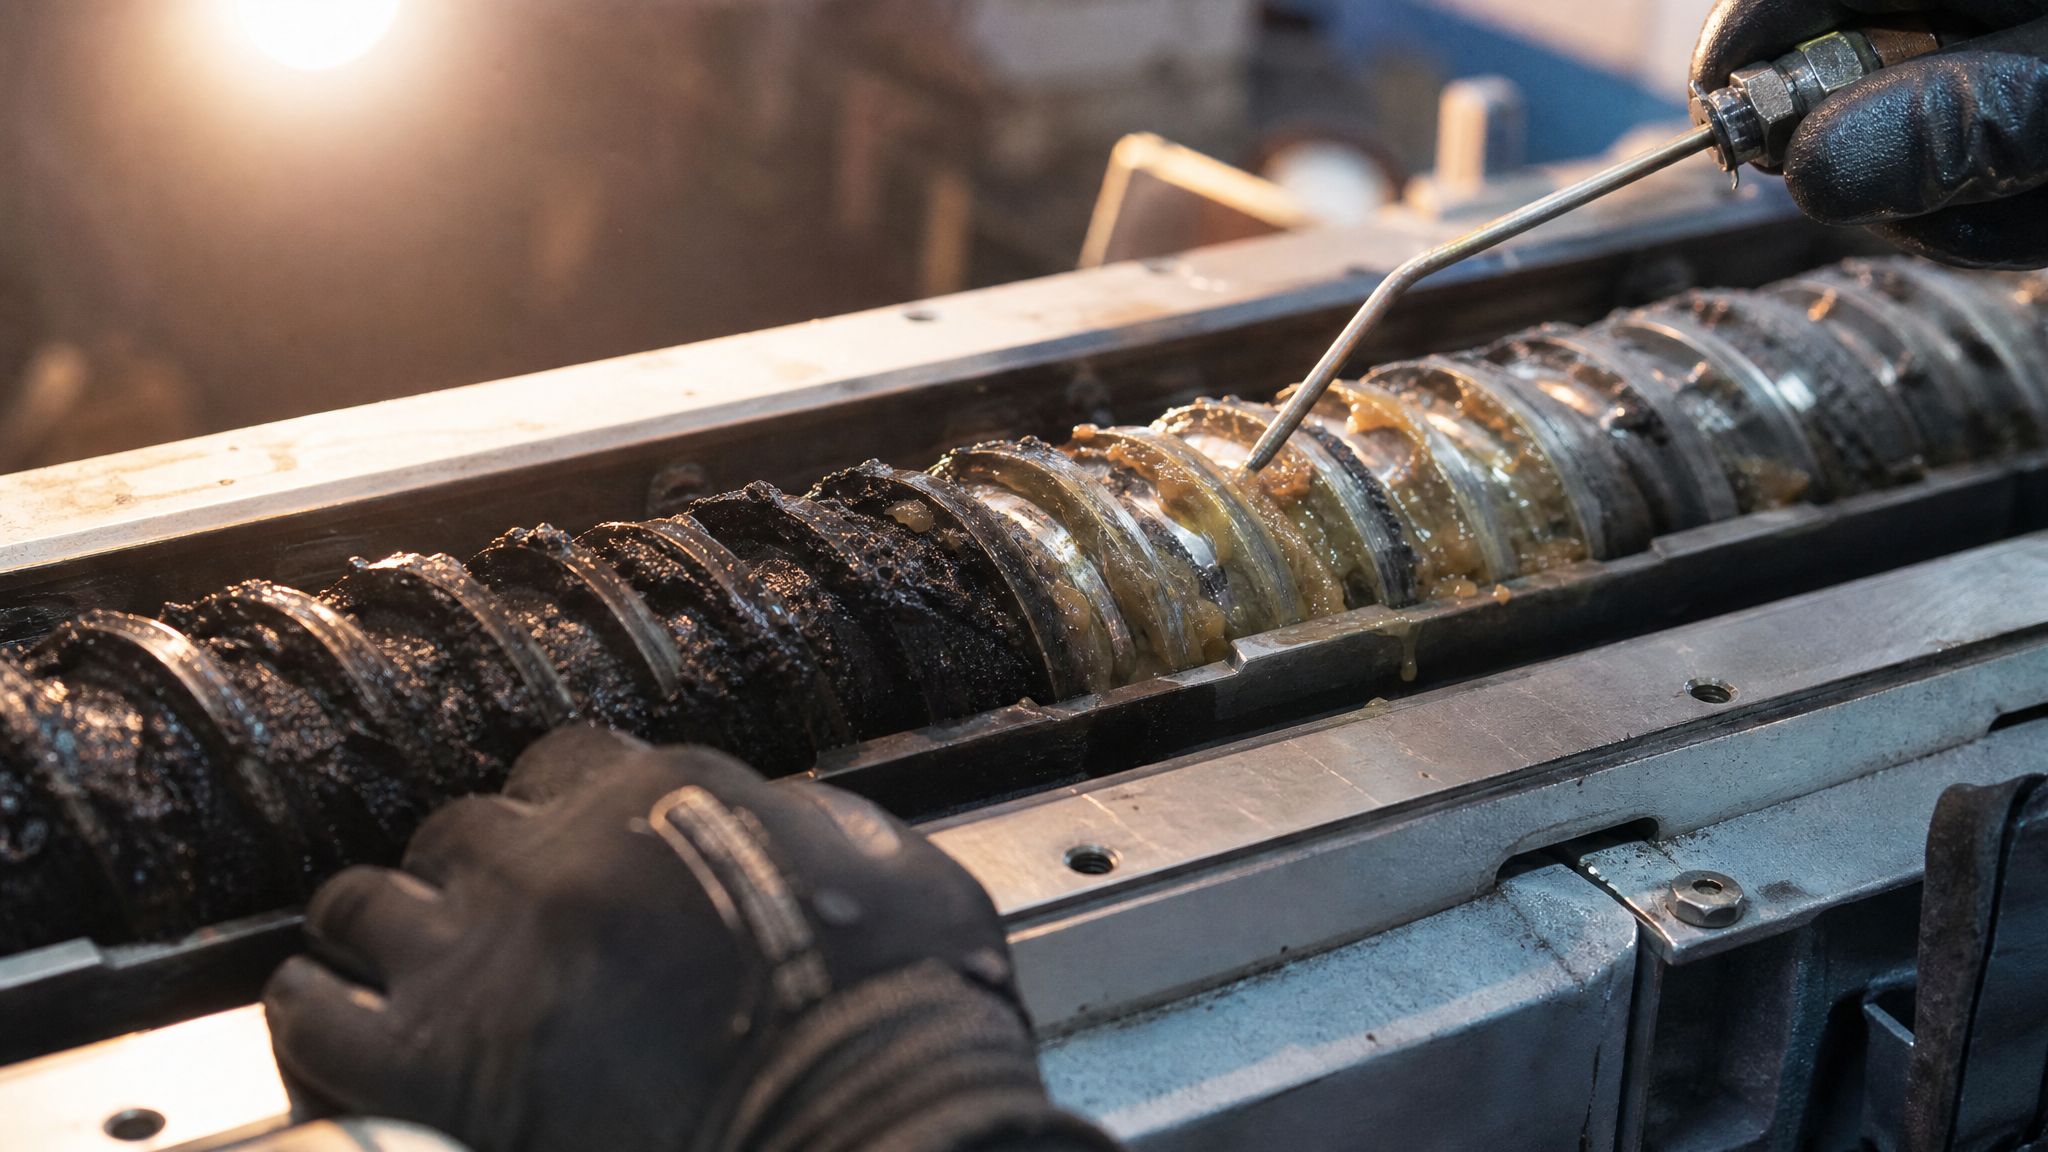
Первый и самый явный - цвет смазки. Если была светлая желтая или коричневая смазка, а теперь она черная или покрыта черными точками и пятнами, это коксование. Второй признак - запах. Свежая смазка пахнет нейтрально или слегка маслянисто; закоксовавшаяся смазка издает острый, едкий запах, похожий на запах гари.
Изменение вязкости легко заметить при вытягивании смазки шпателем. Если смазка стала вязче, тягучее, как асфальт, - это загар и образование полимерных цепочек. Если она, наоборот, стала жидче, это может быть деструкция базового масла. Третий способ - прослушивание узла. При наличии отложений коксования в подшипнике или направляющей появляется скрип, визг или гул, особенно при старте.
Важный момент: внешне герметичный узел, без видимых утечек, может уже деградировать. Смазка может коксоваться внутри, не вытекая, и узел будет издавать признаки - вибрация, рост температуры, изменение звука - раньше, чем появятся подтеки. Поэтому рекомендуется проверять температуру узла прибором (пирометр или сенсор), а не надеяться на визуальный контроль.
Выбор смазки для горячих зон экструдера и профилактика коксования
Для предотвращения закоксовывания в экструдерах и шнеках рекомендуется в первую очередь выбирать высокотемпературные смазки, которые сохраняют структуру и антиокислительные свойства при длительном нагреве до 150–180 °C и выше.
Загуститель смазки должен быть выбран так, чтобы не разлагаться при этих температурах: полиуретановые, полиэфирные или специальные синтетические загустители держат температуру лучше, чем обычные литиевые мыла.
Базовое масло в составе смазки должно иметь высокий индекс вязкости и хорошую окислительную стабильность. Масла с высокой молекулярной массой и меньшим числом боковых цепей стареют медленнее. Введение в смазку антиокислительных и антикоррозионных присадок обязательно, но это не панацея - при перегреве выше критической температуры присадки быстро исчерпываются.
На практике закупщики часто выбирают смазку по густоте (NLGI 2 или NLGI 3) и цене, не проверяя допуски. Это ошибка. Для экструдера нужно сверяться со спецификацией оборудования и рекомендацией производителя. Если там указано, что смазка для горячих подшипников должна быть высокотемпературной, это не маркетинг, а инженерная необходимость. На линиях фасовки и прессовании часто прижилась практика использования профессиональных высокотемпературных смазок, разработанных именно для работы в условиях высоких нагрузок и температур, с гарантией сохранения свойств в течение установленного ресурса.
Профилактика включает несколько пунктов. Первое - уменьшение интервала замены смазки в горячих узлах. Если обычная смазка рассчитана на 500 часов работы, в экструдере смену нужно делать чаще, скажем через 250 часов, или сразу переходить на смазку с удлиненным ресурсом. Второе - тщательная промывка узла перед заправкой новой смазкой, чтобы остатки старого материала и отложений не ускорили деградацию свежей смазки. Третье - контроль влаги. Смазку нужно хранить в герметичной таре, защищенной от конденсата, и не допускать заноса воды при заправке.
Диагностика и контроль: как не ошибиться в причине отказа
Когда начинаются проблемы с шумом, вибрацией или ростом температуры, важно не спешить с выводом, что это плохая смазка.
Нужно провести комплексную проверку. Первый шаг - проверить, поступает ли смазка вообще. Для этого нужно убедиться в работе масляного насоса (прослушать его, проверить давление манометром), проверить всасывающую трубу на перегибы и заторы, убедиться, что реле давления срабатывает корректно.
Второй шаг - проверить уплотнения на утечки и целостность. Если уплотнение пропускает смазку, узел пересыхает, даже если смазка качественная. Третий шаг - измерить температуру узла (подшипника, направляющей) с помощью пирометра или тепловизора. Если температура выше проектной на 20–30 °C, это указывает либо на заклинивание шнека, либо на повышенное трение из-за отложений, либо на неправильную регулировку зазоров.
Четвертый шаг - проверить уровень смазки. Часто в экструдерах возникает ложная убенка смазки: кажется, что ее недостаточно, но на самом деле смазка вытекает через негерметичное уплотнение. Визуальный контроль должен быть привязан к проверке уплотнений и манометра давления.
Если все эти пункты в порядке, а проблема остается, тогда имеет смысл забрать пробу смазки, осмотреть ее на предмет коксования (цвет, запах, консистенция), и если да - переходить на высокотемпературный материал, но одновременно снижать температуру режима работы экструдера (если это допускает продукт) или увеличивать интенсивность охлаждения.
Часто задаваемые вопросы
Почему смазка темнеет, если узел работает нормально?
Потемнение смазки может начаться уже при температуре 80–100 °C при длительной работе, даже если нет видимых признаков отказа. Это начало окисления. Черные вкрапления или полная почернение указывают на активное коксование. Рекомендуется проверить температуру узла, состояние уплотнений и интервал замены смазки; возможно, нужно перейти на высокотемпературный материал или сократить время между техническими обслуживаниями.
Можно ли смешивать остатки старой смазки с новой?
Нет. Смешивание несовместимых смазок или остатков коксовавшейся смазки с новой может привести к затвердеванию, образованию сгустков и отказу узла. Перед заправкой новой смазки узел нужно промыть и осушить, удалив все остатки предыдущего материала. Это особенно важно в горячих узлах, где химическая реакция между компонентами ускоряется температурой.
Если в смазку попадает вода, она обязательно коксуется?
Даже 1–2% воды в смазке при температуре выше 120 °C становятся катализатором окисления и коксования. Вода способствует гидролизу загустителя и образованию кислот, которые еще больше ускоряют разложение. Поэтому смазку нужно хранить в герметичной таре, а заправку производить в сухих условиях, используя чистый инструмент и защиту от конденсата.
Как понять, что причина отказа - именно коксование, а не износ?
При коксовании смазка черная с едким запахом, консистенция плотная, вязкая. При чистом износе (без коксования) смазка сохраняет цвет, но загрязняется абразивной пылью (серая или коричневая муть) и теряет текучесть из-за перемешивания с частицами. Коксование часто сопровождается резким ростом температуры и шума, а износ развивается постепенно. Проверьте также, есть ли в узле видимые отложения или коричневый налет - это верный признак коксования.
Нужна ли дорогая импортная смазка, или российского производства достаточно?
Выбор смазки должен зависеть от спецификации узла, температурных режимов и ресурса. На рынке есть качественные высокотемпературные смазки российского производства, которые по характеристикам не уступают импортным аналогам, при этом имеют лучшую доступность и понятный подбор через техподдержку производителя. Главное - что смазка соответствует требуемым параметрам (термостабильность, NLGI, допускам), а не флаг на упаковке.
Заключение
Закоксовывание смазки в экструдерах и шнеках - это многофакторный процесс, вызванный термоокислительным разложением при взаимодействии температуры, кислорода, влаги и цветных металлов. Выбор высокотемпературной смазки с хорошей термостабильностью - первый шаг профилактики, но не единственный. Равносильно важны проверка режима работы оборудования, диагностика насоса и уплотнений, контроль влаги и периодичность замены смазки.
Если проблемы повторяются, нужно смотреть комплексно: температура, давление, герметичность, охлаждение. Смазка - это индикатор здоровья узла, а не волшебное лекарство. Правильный диагноз и своевременная замена высокотемпературного материала с надлежащей техподдержкой гарантируют стабильную работу экструдера и предсказуемый ресурс оборудования.