Старт-стопные режимы работы узлов трения создают экстремальные условия: в момент пуска нет гидродинамической смазывающей пленки, при остановке масло перераспределяется, возникают пиковые удельные давления. В этих условиях металл подвергается риску схватывания, фреттинга и задиров. Антифрикционное покрытие на основе графита решает эту проблему иначе, чем традиционная масляная смазка: твердая углеродная фаза работает в режиме сухого или граничного трения, предотвращая прямой контакт металлических поверхностей даже при временном масляном голодании. Эта статья рассказывает, как выбрать, применить и эффективно использовать антифрикционное графитовое покрытие на производстве и в ремонтной практике.
Основное преимущество графитовых покрытий проявляется именно в пусковых и аварийных режимах, где обычная смазка неэффективна. Материал работает за счет слоистой кристаллической структуры углерода: слои легко смещаются друг относительно друга, обеспечивая снижение коэффициента трения и защиту от микросваривания.
Механизм защиты графитового покрытия при старт-стопных режимах
Когда узел переходит в режим частых пусков и остановок, традиционная жидкая смазка не успевает образовать гидродинамическую пленку.
В момент включения давление между поверхностями достигает пикового значения, и если графитового слоя нет, возникает прямой контакт металла с металлом. Это приводит к микросвариванию, локальному оплавлению микронеровностей и образованию задиров.
Графитовое покрытие предотвращает это, работая как твердая смазочная фаза. Коэффициент трения графита составляет 0,05–0,15 со смазкой и 0,10–0,20 при сухом трении, что существенно ниже, чем у обнаженного металла. Слоистая структура углерода позволяет ему заполнять микронеровности и обеспечивать низкое сопротивление сдвигу даже при временном отсутствии масляной основы.
При циклических старт-стопах происходит явление, известное как stick-slip (залипание-проскальзывание), когда поверхности периодически цепляются и срываются. Графитовый слой значительно снижает амплитуду этого эффекта, обеспечивая плавное скольжение и защиту от вибрационных повреждений. Это особенно важно для направляющих, ходовых винтов и подшипников скольжения, которые работают в режиме часто повторяющихся перемещений.
Практический результат: при применении антифрикционного покрытия износ при предельно допустимых давлениях составляет не более 30 мкм за 100 часов при нормальной температуре. Это позволяет продлить межремонтный интервал и избежать аварийного отказа узла в самый неудачный момент.
Технические характеристики антифрикционного графитового покрытия
Выбирая антифрикционное покрытие, нужно ориентироваться не только на коэффициент трения, но и на комплекс параметров, которые определяют его пригодность для конкретной задачи.
| Параметр | Типичное значение |
|---|
| Коэффициент трения (со смазкой) | 0,05–0,15 |
| Коэффициент трения (сухое трение) | 0,10–0,20 |
| Твердость по Виккерсу | 50–200 HV |
| Толщина покрытия | 10–200 мкм |
| Максимальное удельное давление | до 500 МПа |
| Максимальная температура | 700+ °С |
| Рекомендуемая скорость скольжения | до 25 м/с |
| Износ (норм. условия, 100 ч) | не более 30 мкм |
Графитовые материалы хорошо совместимы со сталью, чугуном и хромовым покрытием. Важное ограничение: антифрикционные графиты не рекомендуется применять для контакта с цветными металлами и их сплавами, так как графит может вызвать нежелательные химические взаимодействия и повысить износ.
Толщина покрытия влияет на долговечность, но только в разумных пределах. Слишком тонкий слой быстро изнашивается, слишком толстый начинает отслаиваться и притягивает пыль. Оптимальная толщина для большинства промышленных применений составляет 10–200 мкм, при этом наносят несколько тонких равномерных слоев вместо одного толстого.
Применение антифрикционного покрытия в узлах с граничным трением
Граничное трение возникает, когда несущие поверхности находятся на грани контакта через смазочный слой.
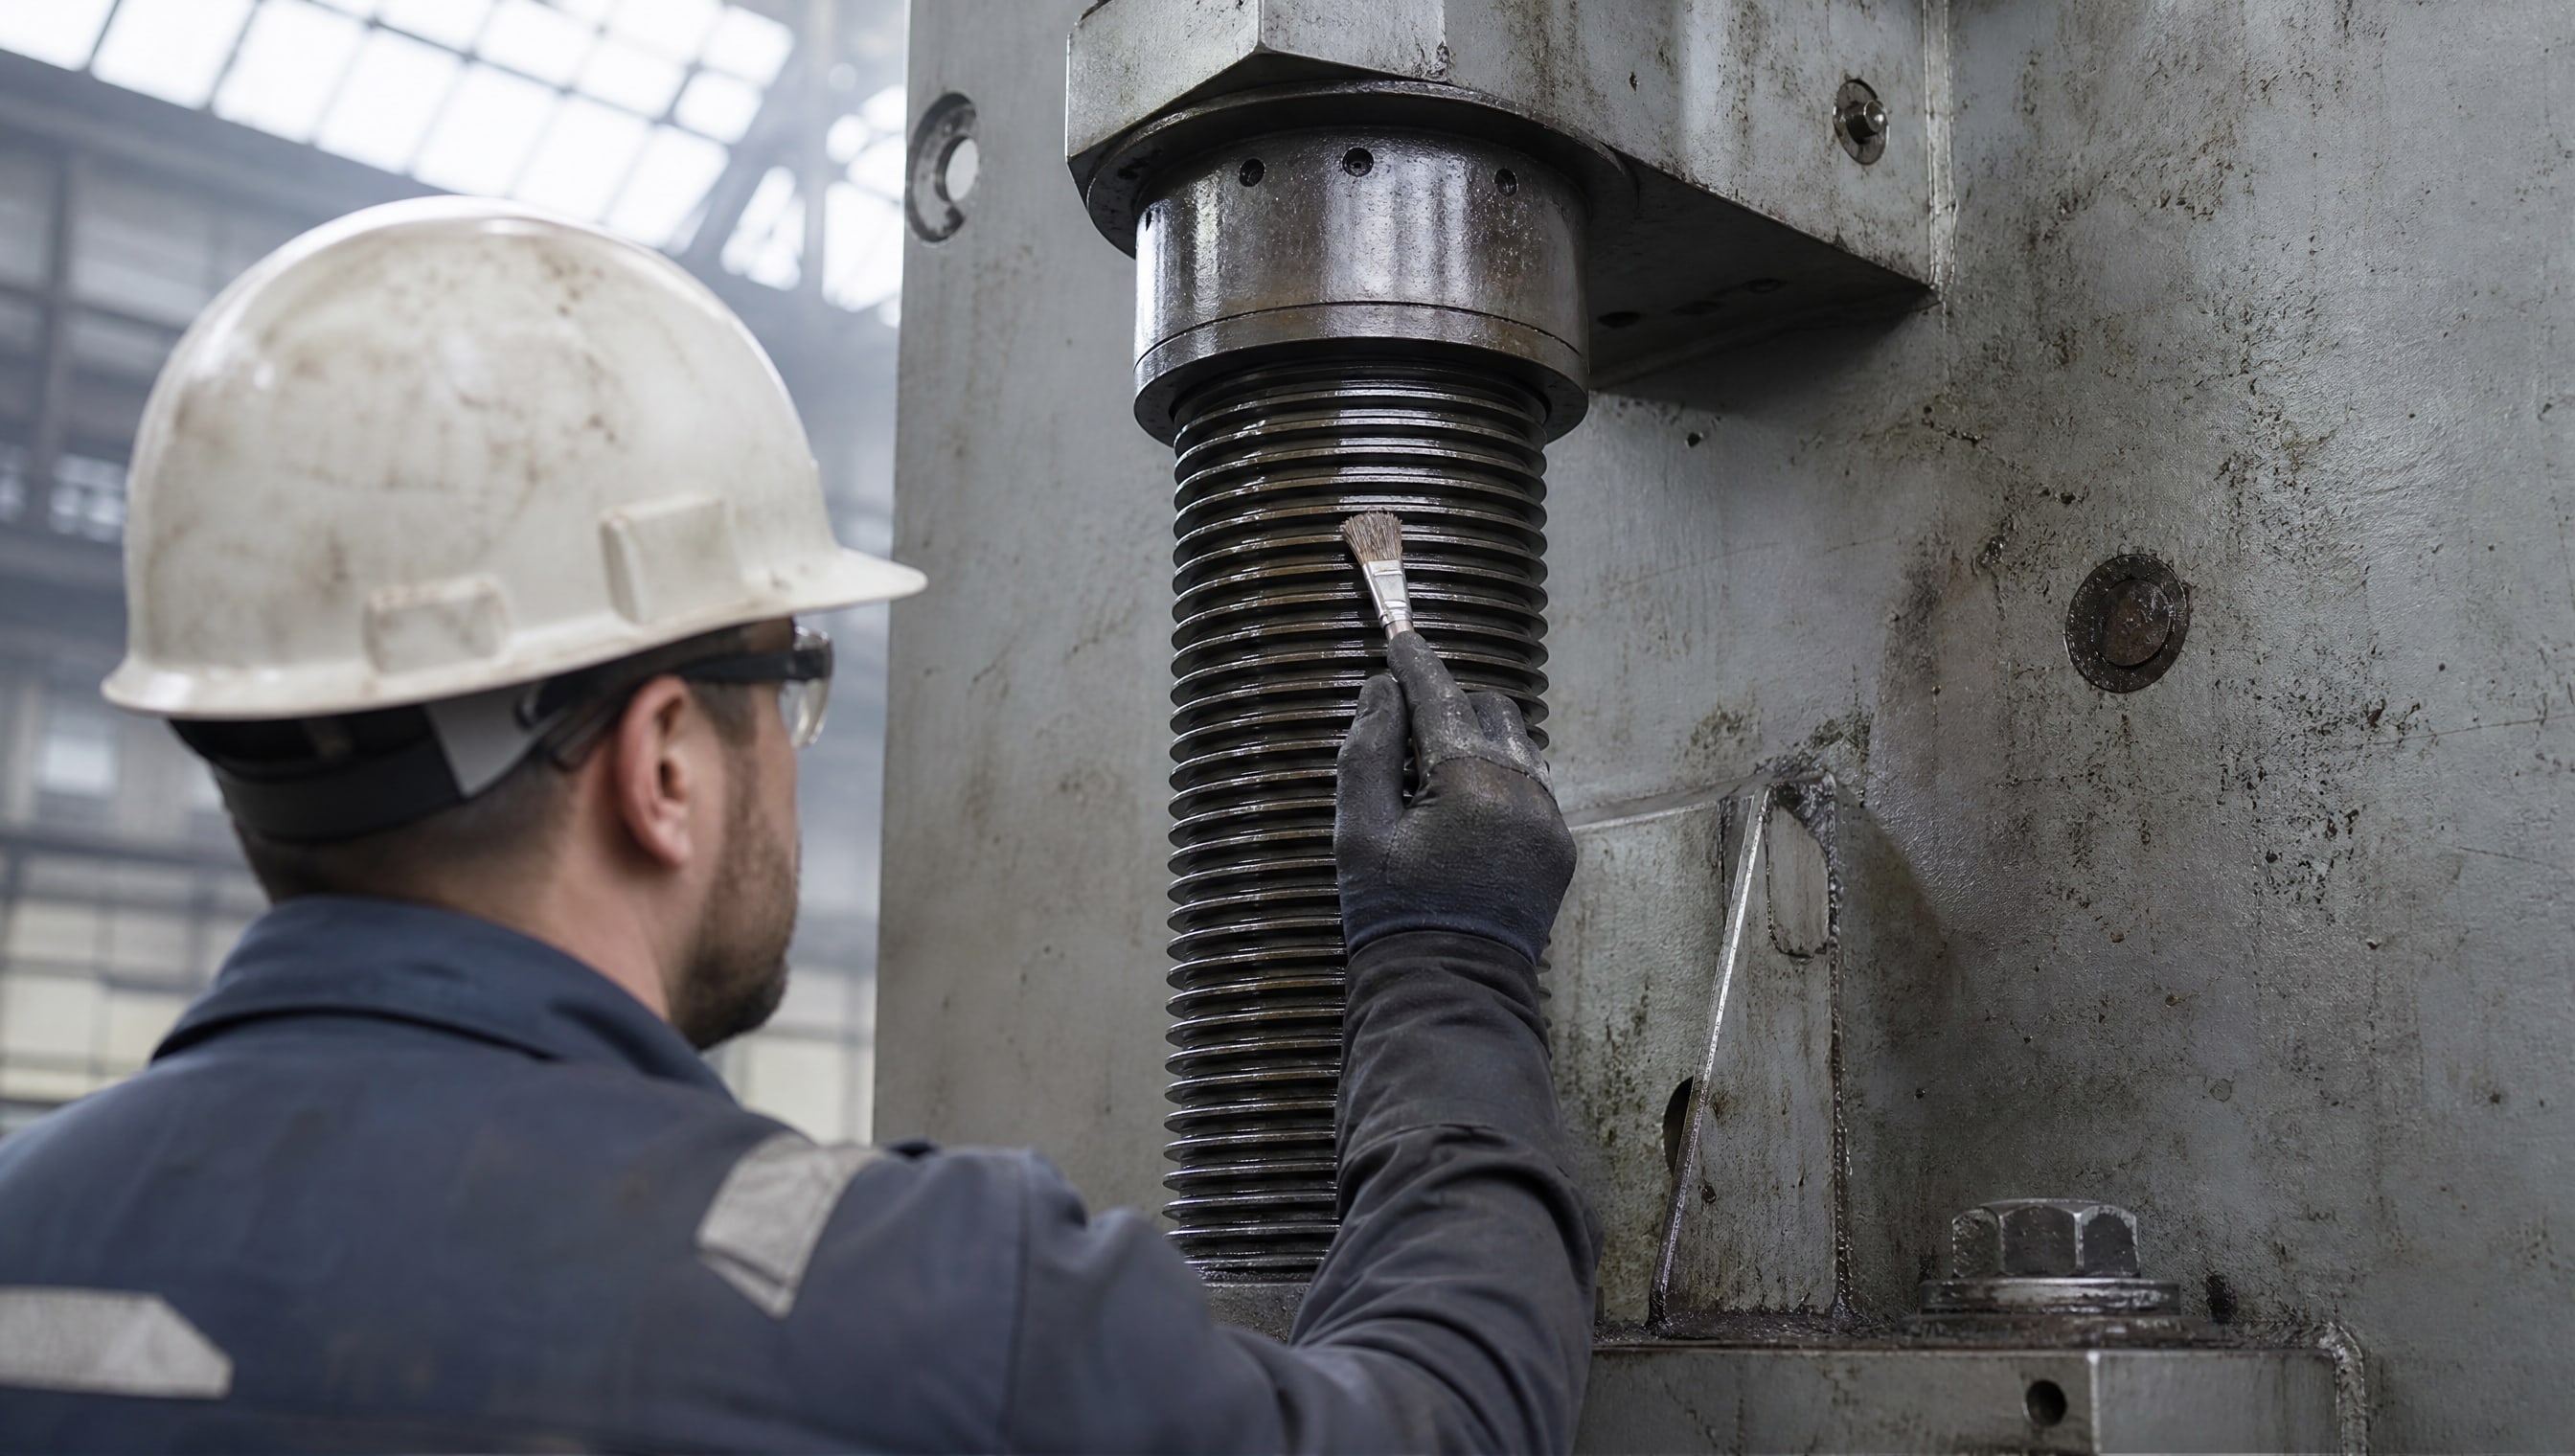
Это происходит при низких скоростях, высоких давлениях, вибрационных нагрузках и ударах. В таких режимах работают резьбовые соединения под нагрузкой, направляющие скольжения, крупнозвенные цепи и открытые передачи.
Именно в этих условиях графитовое покрытие показывает максимальную эффективность. Когда масляная пленка разрывается, графит вступает в действие и предотвращает схватывание. На практике это означает, что болты и гайки, покрытые графитом, не разбиваются при монтаже и демонтаже после длительного хранения, направляющие работают без рывков, а цепи не издают визга и скрежета.
При нанесении покрытия на резьбовые соединения покрывают только рабочую часть ровным слоем без комков и избыточного объема. Излишки состава удаляют, чтобы избежать вытекания на неработающие поверхности и скопления абразивной пыли в зазорах.
Для открытых узлов, работающих в пыльных условиях, рекомендуется периодически обновлять покрытие по мере вымывания дождями или загрязнения. На закрытых узлах графитовый слой держится дольше, но требует первоначального правильного нанесения с очисткой и обезжириванием поверхности.
Нанесение антифрикционного покрытия: практический процесс
Успешное применение антифрикционного покрытия зависит от соблюдения технологии нанесения.
Недостаточная подготовка или нарушение параметров приводят к слабой адгезии, преждевременному отслаиванию и потере защитного эффекта.
Подготовка поверхности
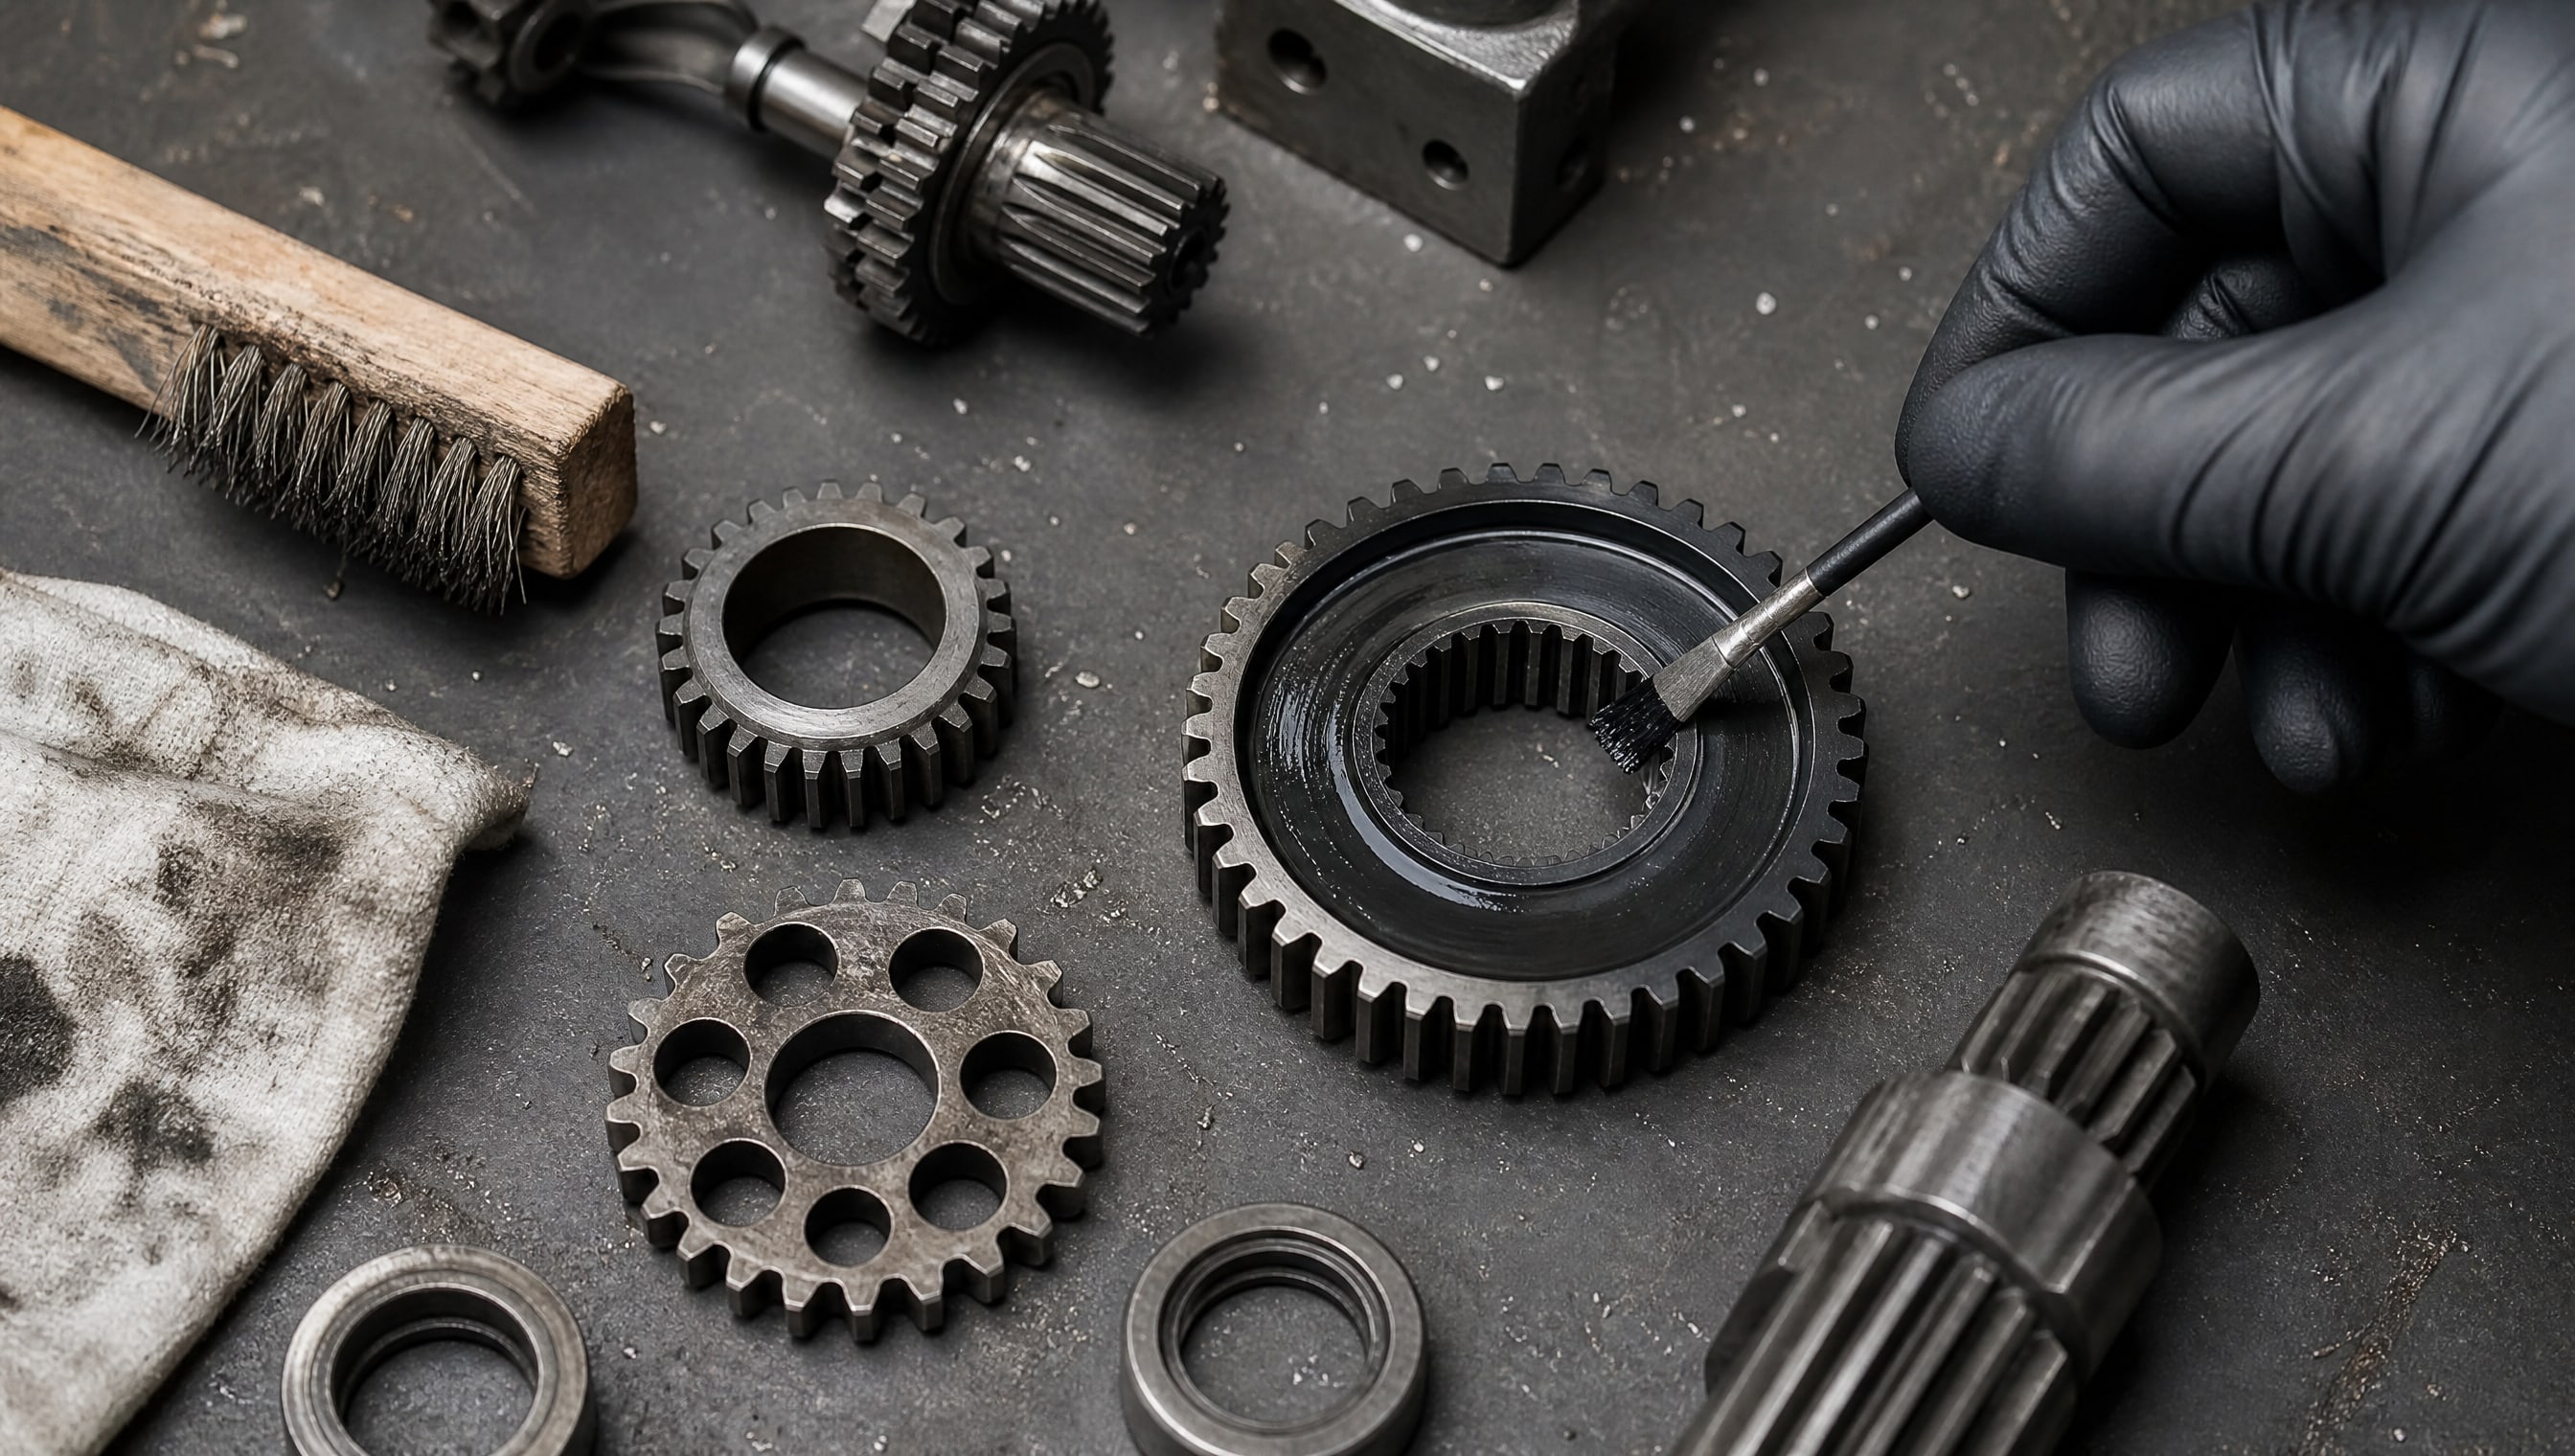
Первый этап - механическая очистка детали от грязи, ржавчины, старого состава и масляных загрязнений. Используют мягкую щетку, сухую ветошь или пневматическую очистку. Нельзя применять абразивные материалы, которые могут оставить глубокие риски и ослабить адгезию.
Второй этап - обезжиривание спиртом или иным подходящим растворителем. Это критично, так как остатки масла и грязи препятствуют сцеплению покрытия с металлом. Поверхность должна быть полностью сухой перед нанесением.
Процесс нанесения
Покрытие наносят тонким равномерным слоем в один-два слоя в зависимости от требуемой толщины. Для аэрозольных форм держат баллончик на расстоянии 10–15 см от детали под углом 45–90 градусов. Для жидких составов используют кисть, тряпку или распылитель.
Критическая ошибка - нанесение слишком толстого покрытия сразу. Избыток состава не дает предыдущему слою высохнуть, скапливается в углублениях и притягивает пыль и абразивные частицы. Это превращает защиту в причину повышенного износа.
После нанесения излишки удаляют чистой сухой ветошью. При правильном процессе на детали остается тонкая, едва видимая пленка графита, которая обеспечивает защиту без визуального обильного покрытия.
Время высыхания зависит от типа покрытия и окружающей температуры. Большинство составов сохнут 15–30 минут; в холодных условиях время увеличивается. Детали можно собирать только после полного высыхания.
Защита подшипников и направляющих от задиров при старт-стопных режимах
Подшипники скольжения и направляющие линейного движения особенно уязвимы при частых пусках и остановках.
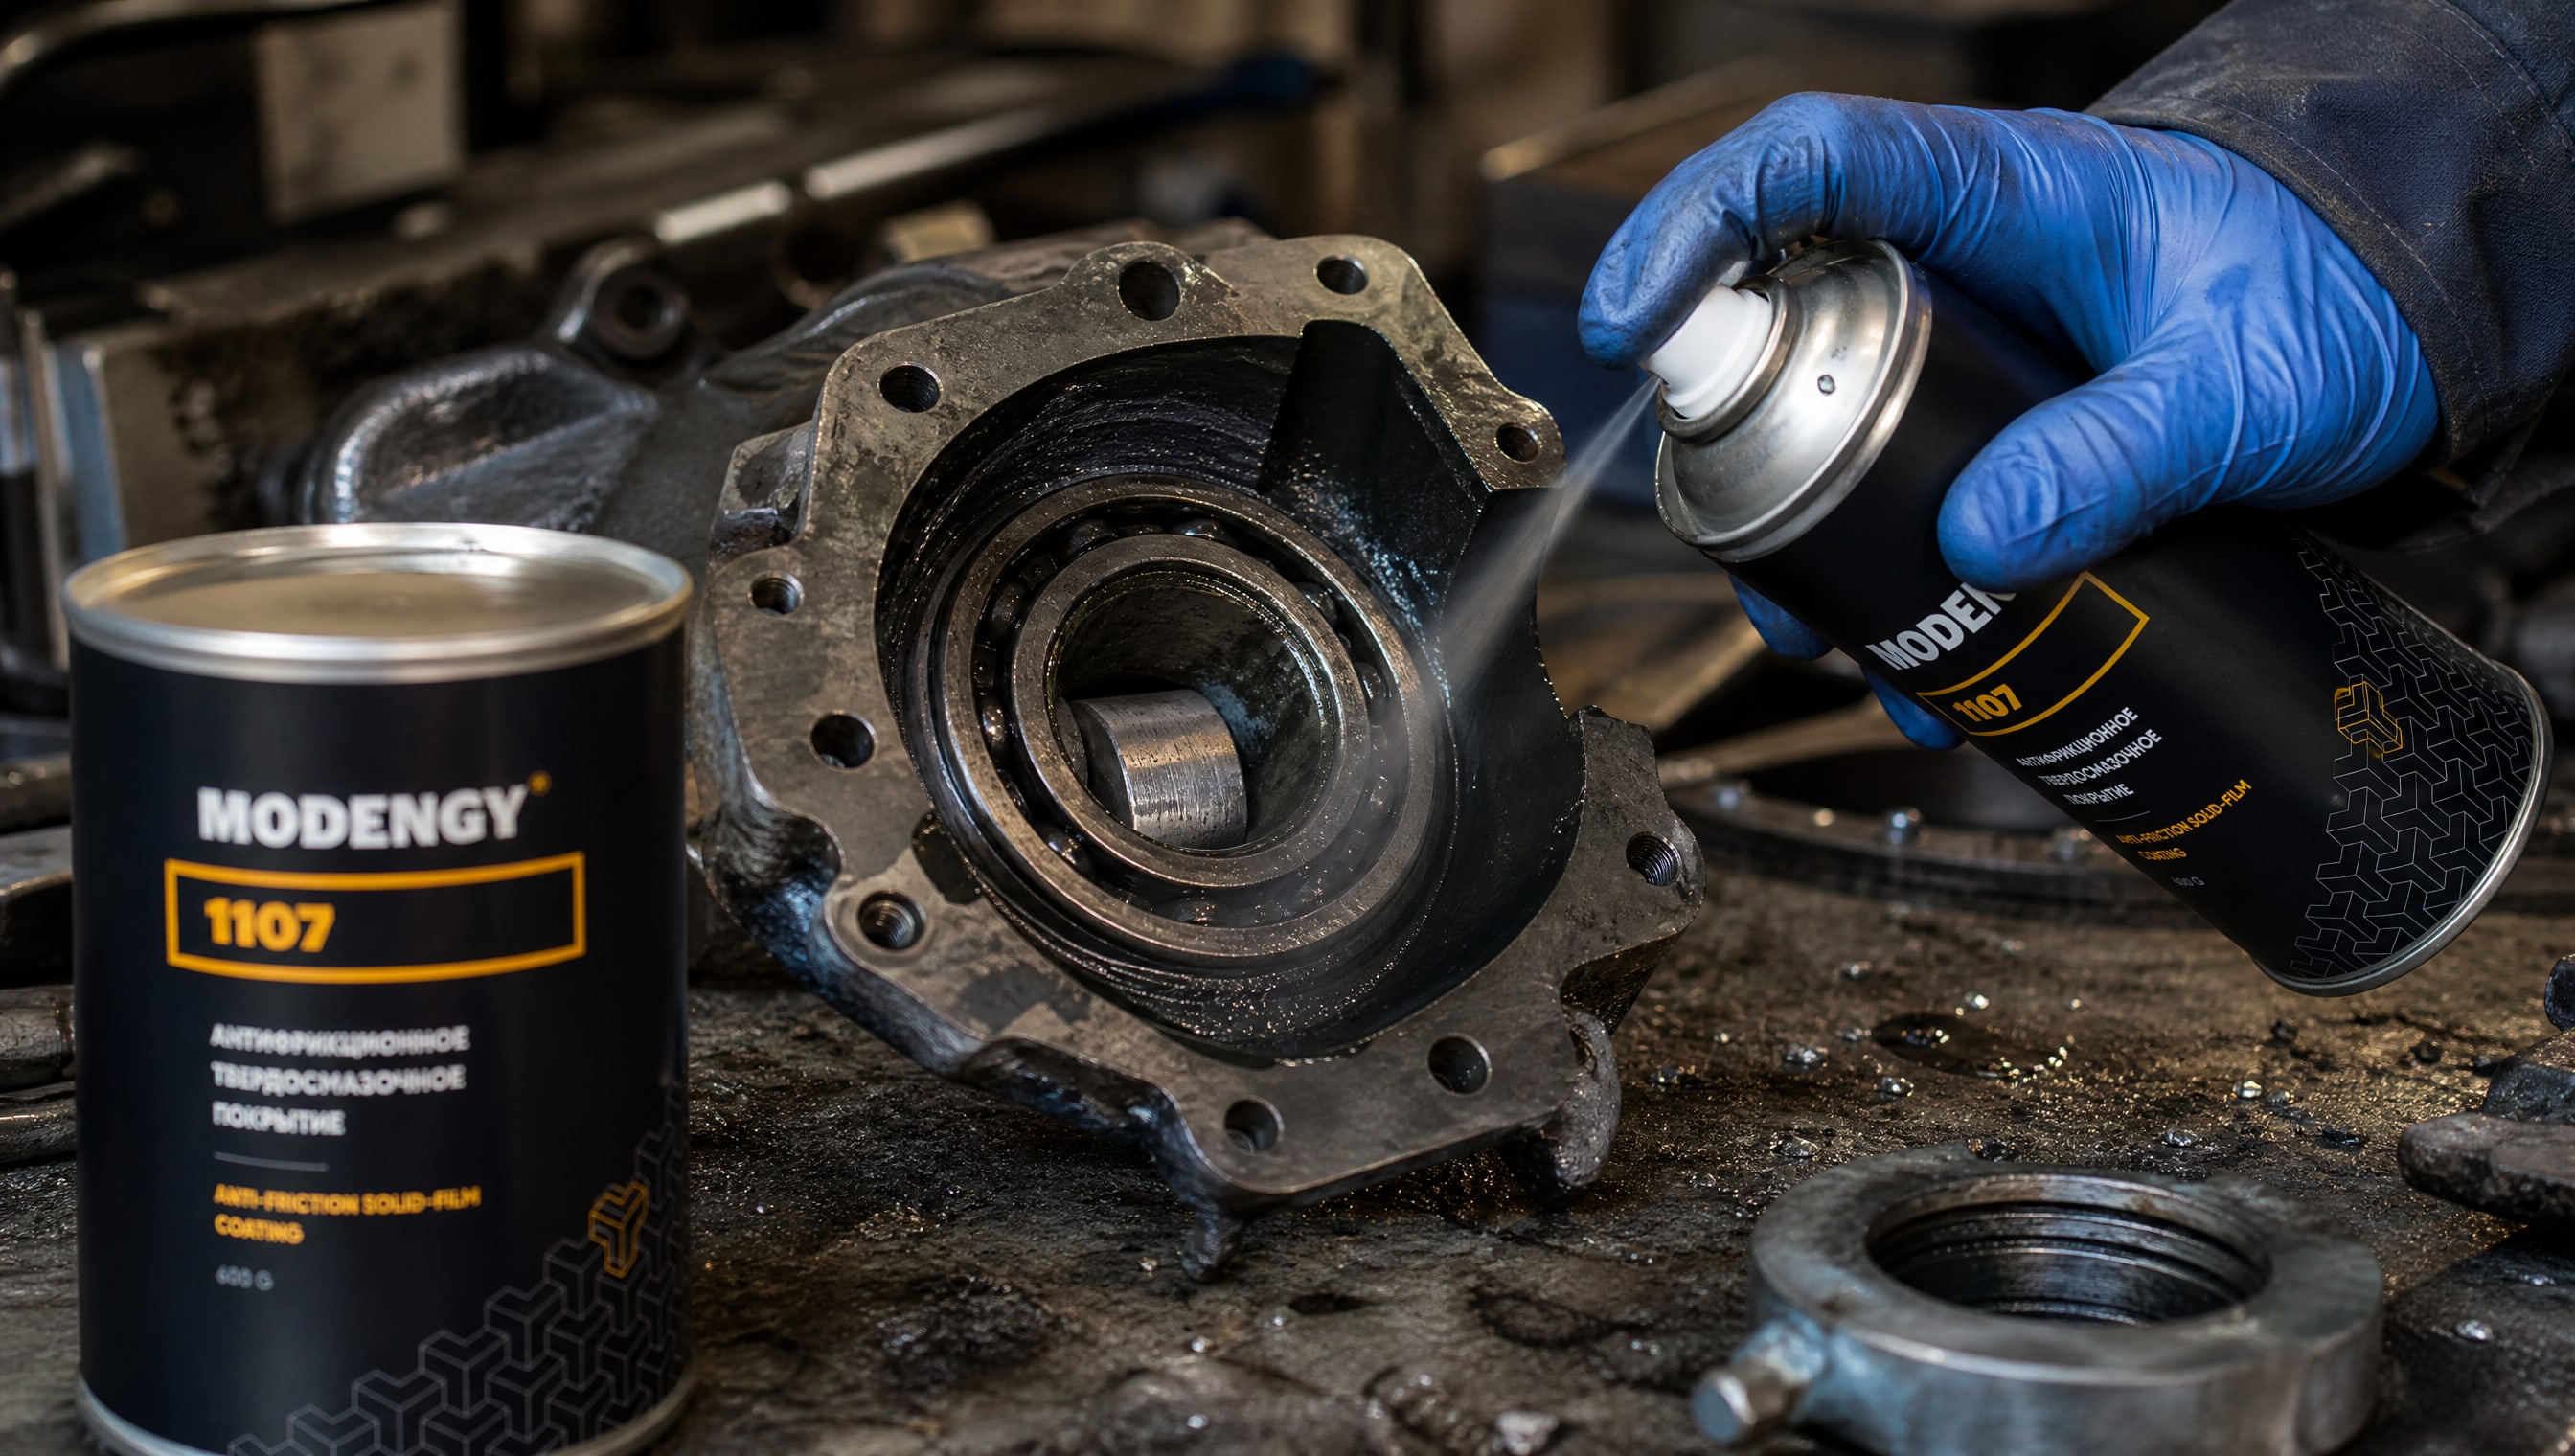
Масляная пленка не успевает восстанавливаться между циклами, возникает локальное масляное голодание, и металл начинает вспахиваться.
Графитовое покрытие эффективно защищает обе поверхности - цапфу и втулку или стол и направляющие. При нанесении сначала покрывают неподвижную часть (втулку, направляющую), затем подвижную (цапфу, стол). Это обеспечивает равномерное распределение графита в зазоре при первых ходах.
На практике многие производства предпочитают комбинированный подход: помимо жидкой смазки наносят тонкое графитовое покрытие на рабочие поверхности подшипников и направляющих. MODENGY 1107, антифрикционное твердосмазочное покрытие на основе графита, применяют именно для таких задач, обеспечивая надежную работу в диапазоне температур от -180 до +350 °С в масляной среде. При старт-стопных нагрузках это сочетание графитового слоя и масла создает синергию: графит защищает при холодном пуске и переходных режимах, масло поддерживает смазку при установившемся движении.
Для высоконагруженных подшипников скольжения результативно также покрывать направляющие втулки перед сборкой, так как это позволяет достичь лучшей равномерности и контролировать толщину слоя.
Ограничения и особенности графитовых покрытий при высоких скоростях
Несмотря на универсальность графитового покрытия, оно имеет существенные ограничения в области применения.
Рекомендуемая максимальная скорость скольжения составляет 25 м/с; при превышении этого значения графит начинает создавать дополнительное сопротивление вращению, разогревая узел.
На высокоскоростных шпинделях, быстроходных редукторах и подшипниках качения графитовое покрытие нежелательно. В этом диапазоне остается полагаться на жидкую смазку с надлежащей вязкостью и температурной стабильностью.
Также графитовые покрытия не подходят для узлов, требующих максимальной износостойкости при непрерывных скольжениях высокой энергии. Износостойкость графитовых материалов оценивается как средняя, и основная функция покрытия - именно сухое смазывание, а не износоустойчивость.
При выборе материала контртела нужно учитывать совместимость. Антифрикционные графиты хорошо работают со сталью, чугуном и хромовым покрытием. Для пар с цветными металлами графит не рекомендуется, так как это может привести к усилению износа и нежелательным химическим реакциям.
Температурный диапазон графитовых покрытий составляет до 700 °С в инертной среде, но в практических условиях (на воздухе или в контакте с маслом) рабочая температура ограничена климатом окружающей среды и особенностями процесса. При проектировании узла нужно сверяться со спецификацией конкретного покрытия.
Часто задаваемые вопросы
Какова оптимальная толщина антифрикционного графитового покрытия?
Оптимальная толщина составляет 10–200 мкм. Слишком тонкий слой быстро изнашивается, слишком толстый отслаивается и притягивает пыль. Наносят несколько тонких равномерных слоев с промежуточным высыханием вместо одного толстого. Излишки всегда удаляют чистой ветошью после нанесения, чтобы предотвратить скопление абразива в зазорах.
Можно ли применять антифрикционное покрытие для контакта с цветными металлами?
Нет, это не рекомендуется. Антифрикционные графиты хорошо совместимы со сталью, чугуном и хромовым покрытием, но для цветных металлов и их сплавов такое применение может привести к усилению износа и нежелательным химическим реакциям. Перед применением сверьтесь со спецификацией материала и рекомендациями производителя.
На какие скорости рассчитано графитовое покрытие?
Рекомендуемая максимальная скорость скольжения составляет 25 м/с. При превышении этого значения графит начинает создавать дополнительное сопротивление вращению, что ведет к нагреву узла и снижению эффективности. Для высокоскоростных узлов следует выбирать традиционные жидкие смазки с подходящей вязкостью.
Защищает ли графитовое покрытие только от задиров или помогает также от вибрационного износа?
Графитовое покрытие защищает от обоих типов повреждений. Оно предотвращает схватывание и микросваривание (что приводит к задирам) и одновременно значительно снижает амплитуду stick-slip, то есть эффекта залипания-проскальзывания при вибрационных нагрузках и циклических переменных воздействиях.
Как часто нужно обновлять антифрикционное графитовое покрытие на открытых узлах?
Для открытых узлов, работающих в пыльных или влажных условиях, рекомендуется обновлять покрытие по мере вымывания дождями или загрязнения грязью. На закрытых узлах, защищенных от внешней среды, покрытие держится значительно дольше и требует обновления редко. Периодичность зависит от условий конкретного участка, и ее лучше устанавливать опытным путем.
Заключение
Антифрикционное графитовое покрытие решает проблему защиты узлов при старт-стопных нагрузках, когда традиционная жидкая смазка неэффективна. Слоистая структура углерода обеспечивает коэффициент трения 0,05–0,15 и предотвращает схватывание, микросваривание и задиры. Покрытие работает при температурах до 700 °С, удельных давлениях до 500 МПа и скоростях до 25 м/с, сохраняя смазывающие свойства даже при временном масляном голодании.
Практическое внедрение графитового покрытия начинается с тщательной подготовки поверхности: механической очистки и обезжиривания. Затем наносят тонкие равномерные слои толщиной 10–200 мкм с удалением излишков, что предотвращает скопление абразива в зазорах. При соблюдении этой технологии и учете ограничений по материалам контртел и скоростям скольжения графитовое покрытие становится надежным средством продления межремонтного интервала и повышения надежности оборудования. Начните с оценки своих условий эксплуатации: наличие старт-стопных режимов, граничного трения, вибрационных нагрузок или кратковременного масляного голодания - все это признаки того, что применение антифрикционного графитового покрытия принесет практический результат.