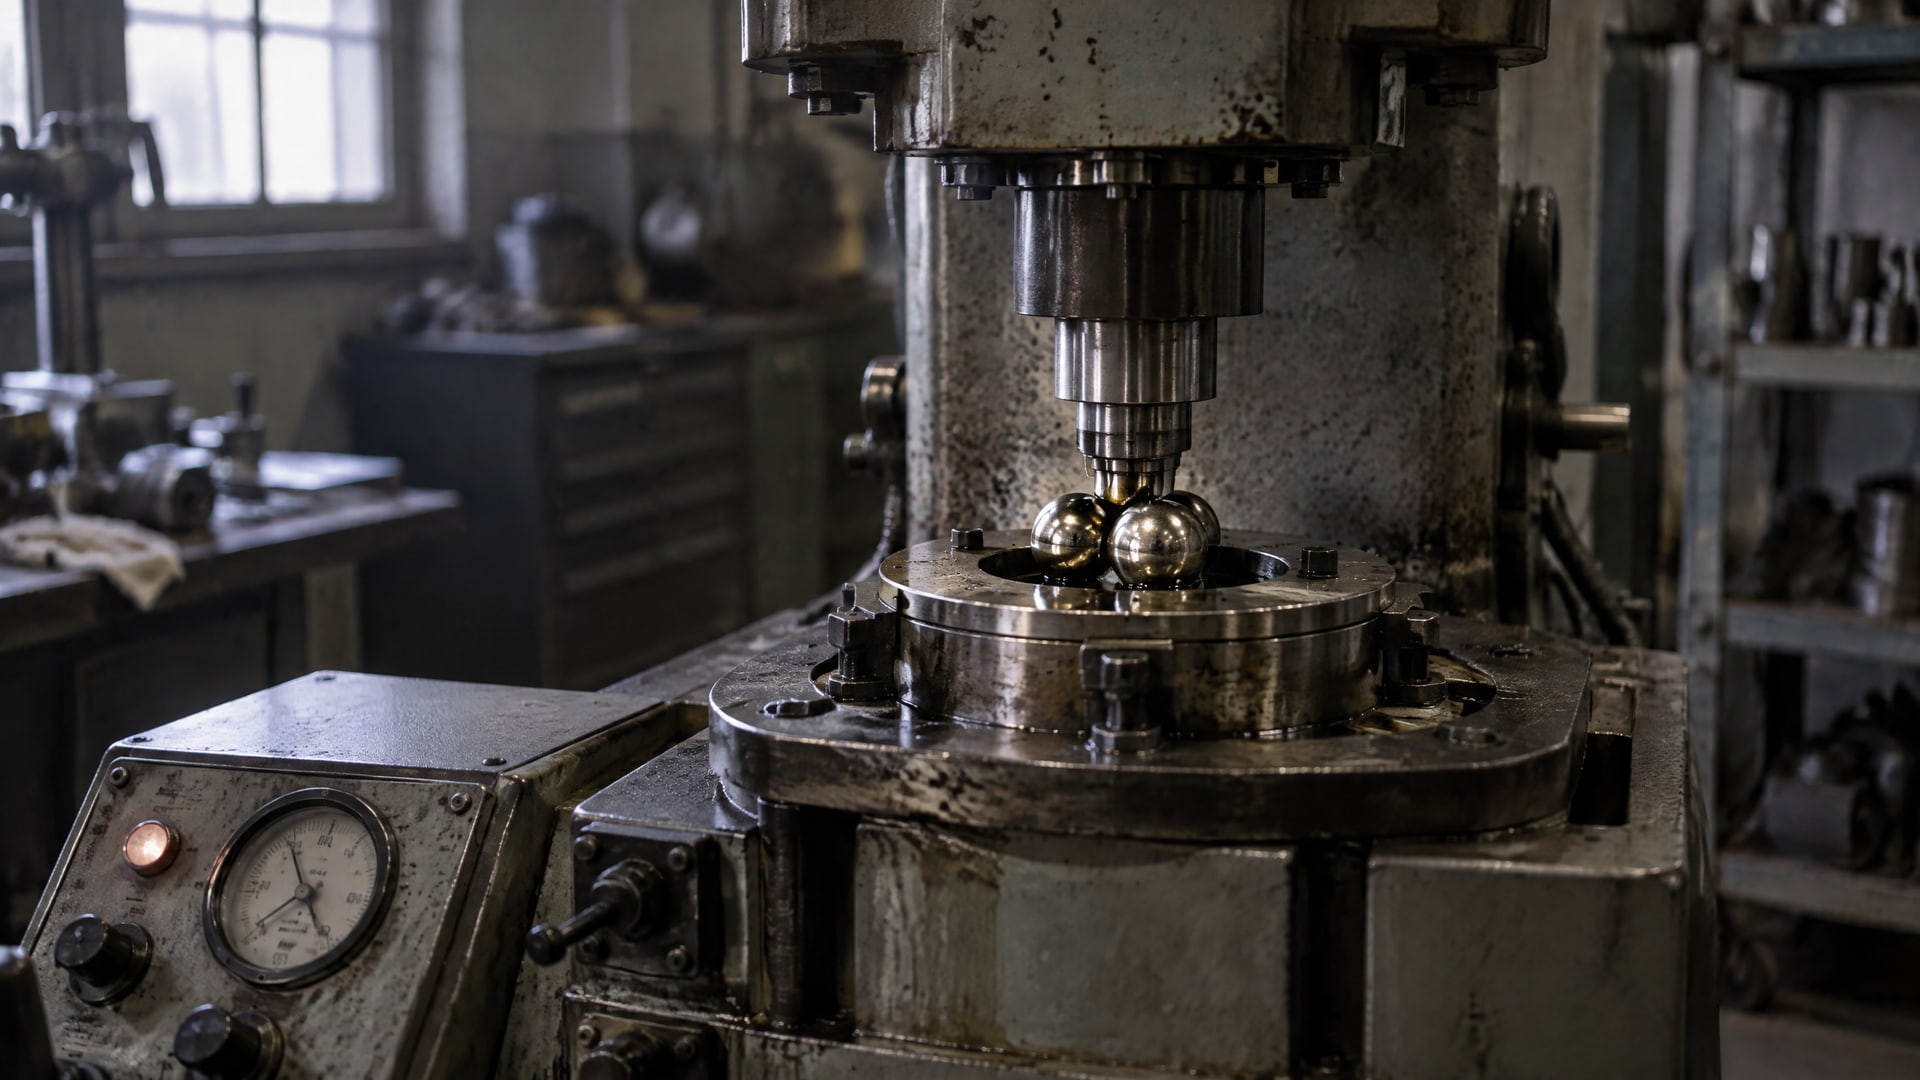
Нагрузка сваривания и диаметр пятна износа связаны с противозадирными и противоизносными свойствами смазочного материала, но прямой зависимости между ними нет. Высокое значение нагрузки сваривания не гарантирует минимального пятна износа: показатели оценивают поведение смазки в разных условиях и не заменяют друг друга.
Это важно учитывать инженерам, техническим специалистам и закупщикам при сравнении масел и пластичных смазок. Разберем, что показывает каждый показатель, как условия испытаний влияют на результат и почему противозадирные присадки в масле стоит оценивать вместе с другими характеристиками продукта.
Что показывают нагрузка сваривания и диаметр пятна износа
Нагрузка сваривания смазки показывает, при какой нагрузке в испытании возникает сваривание шариков или автоматическая остановка машины по заданному моменту трения.
Чем выше этот показатель, тем выше противозадирная стойкость в условиях соответствующей методики. Он помогает оценить способность смазки противостоять схватыванию контактирующих поверхностей при повышенной нагрузке.
Диаметр пятна износа характеризует след, который остается на поверхности шарика после испытания. Меньший диаметр обычно указывает на лучшие противоизносные свойства в данных условиях. Однако это не означает, что смазка с небольшим пятном обязательно выдержит большую нагрузку до сваривания: показатели описывают разные стороны работы материала.
Почему показатели не взаимозаменяемы
Представим два режима: в одном важно, чтобы смазочная пленка не разрушалась при росте контактной нагрузки, в другом - чтобы поверхности меньше изнашивались при длительной работе. Первый режим связан с оценкой противозадирной стойкости, второй - с противоизносными свойствами. Поэтому высокая нагрузка сваривания сама по себе не позволяет определить, каким будет износ в другой испытательной ситуации.
Для узлов с высокими контактными нагрузками важны EP-свойства и результат испытания на задир. При умеренных нагрузках существенным критерием может быть малый диаметр пятна износа. Практический вывод для подбора прост: не стоит выбирать материал только по максимальной нагрузке сваривания, если условия работы узла требуют также контроля износа.
Испытание смазки по ГОСТ: что означают пороговые значения
ГОСТ 9490-75 описывает испытание на четырехшариковой машине.
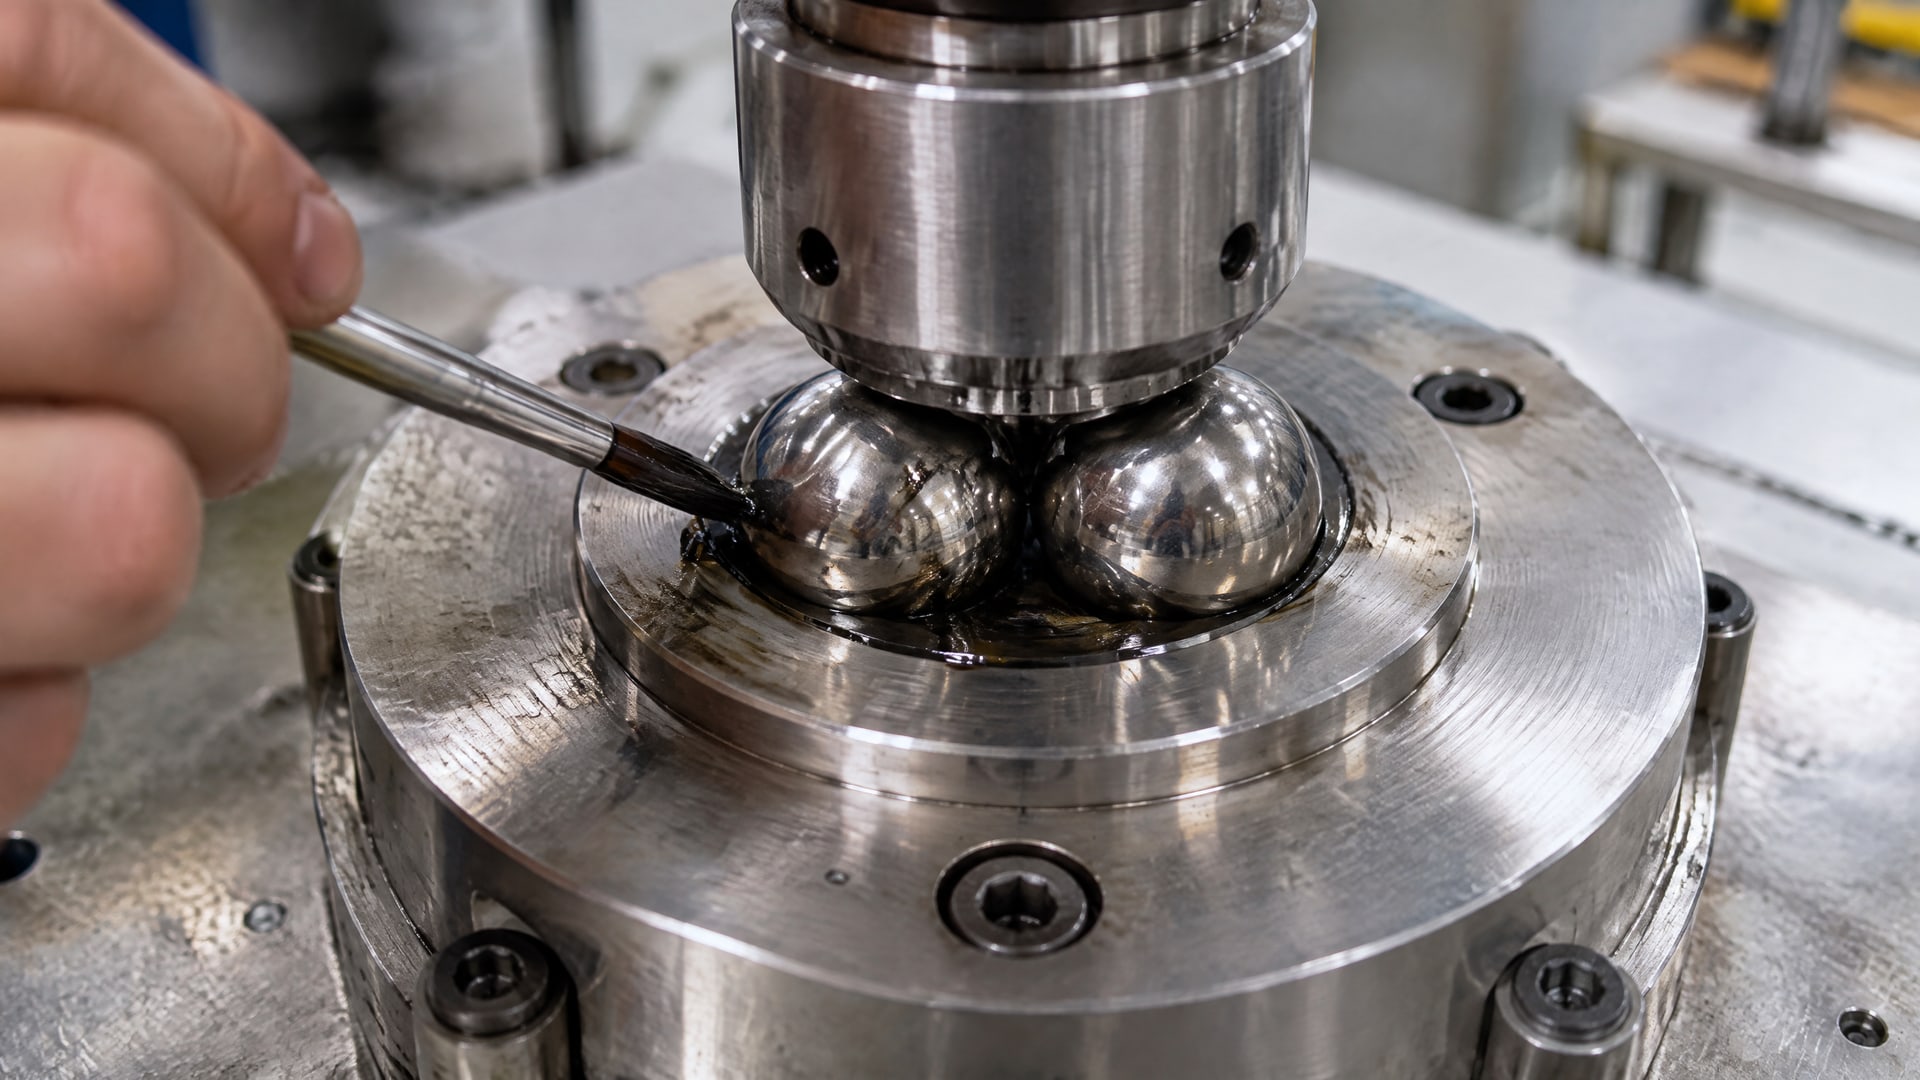
По этому стандарту нагрузку сваривания определяют как наименьшую нагрузку, при которой машина автоматически останавливается при достижении момента трения 1180 Н·см с допуском ±25 Н·см или происходит сваривание шариков. Это критерий конкретной испытательной методики, а не универсальное значение, которое напрямую описывает работу любой пары трения.
Если сваривание не наступает, по ГОСТ 9490-75 за нагрузку сваривания принимают нагрузку, при которой средний диаметр пятна износа достигает 3 мм и более. Здесь показатель износа становится частью процедуры определения нагрузки сваривания. Такая связь не означает, что два параметра тождественны: в стандартном алгоритме один показатель может использоваться как условный критерий для другого.
В ГОСТ 32501-2013 для пластичных смазок приведен другой порог: при отсутствии сваривания за нагрузку сваривания принимают нагрузку, при которой образуется пятно диаметром не более 4 мм. Различие между порогами 3 мм и 4 мм показывает, почему нельзя сопоставлять результаты без учета примененного стандарта и его формулировок.
Почему важен метод испытания
Для оценки диаметра пятна износа в ГОСТ Р ИСО 12156-1-2006 указана точность измерения до 1 мкм. Этот пример относится к своей методике и не делает полученные значения автоматически сопоставимыми с результатами четырехшариковых испытаний. Перед сравнением показателей в паспортах или технических описаниях нужно проверить, по какому стандарту получены данные.
Почему нагрузка сваривания и пятно износа могут меняться несинхронно
Противозадирные и противоизносные свойства зависят от разных аспектов поведения смазочного материала при контакте поверхностей.
Испытание на сваривание оценивает сопротивление схватыванию при высоких нагрузках, а измерение пятна износа дает информацию о повреждении поверхности в заданном режиме. Результаты могут меняться несинхронно, поэтому один параметр не позволяет надежно предсказать другой.
На результат также влияет методика. Пороговые значения, тип испытания и условия измерения задаются стандартом. Например, приведенные в ГОСТ 9490-75 и ГОСТ 32501-2013 критерии по пятну износа различаются. Если в технической документации указаны разные стандарты, сравнивать только числовые значения без учета методики некорректно.
Для масел, предназначенных для зубчатых передач, оценка задирных свойств может проводиться на машине FZG по ISO 14635-1. Такой результат не следует напрямую приравнивать к нагрузке сваривания, полученной на четырехшариковой машине: это разные испытания. При выборе важно сопоставлять показатель с тем режимом, который он моделирует, а не воспринимать его как универсальную оценку качества.
Как действуют противозадирные присадки в масле
Для повышения противозадирных свойств в маслах и смазках применяют EP-присадки на основе серо-, серо-фосфор- и серо-хлорсодержащих соединений.
Такие пакеты используют, в частности, в материалах для трансмиссий и редукторов с высокими нагрузками. Но состав присадок сам по себе не позволяет сделать вывод, что продукт подойдет конкретному узлу.
Фраза «противозадирная присадка в масло» может относиться как к компоненту рецептуры готового продукта, так и к отдельному составу, который предполагается добавлять в масло. В первом случае оценивают характеристики готового масла. Во втором нужно учитывать требования изготовителя оборудования и совместимость состава с применяемым маслом: приведенные испытательные показатели сами по себе не подтверждают пригодность произвольного сочетания.
Это относится и к формулировке «противозадирные присадки в моторное масло». Наличие EP-компонентов не является достаточным основанием для самостоятельного добавления присадки или выбора масла для двигателя. В имеющихся данных нет критериев совместимости конкретных продуктов или рекомендаций по дозировке, поэтому при подборе сверяются со спецификацией масла и требованиями узла.
Серо-фосфорные присадки также нельзя оценивать по принципу «чем больше, тем лучше». При выборе для трансмиссионного масла учитывают назначение узла, режим нагрузки и требования к совместимости. Состав присадок помогает понять механизм противозадирной защиты, но не заменяет данные испытаний и технические требования оборудования.
Как выбирать смазку по результатам испытаний
Сначала определяют условия работы узла: характер нагрузки, наличие риска задиров и важность контроля износа.
Для тяжелонагруженного контакта значимы показатели противозадирных свойств. Если узел работает преимущественно при умеренных нагрузках, нужно также учитывать противоизносные характеристики, включая диаметр пятна износа.
Затем проверяют, по какому стандарту получен каждый показатель. В документации могут встречаться ГОСТ 9490-75, ГОСТ 32501-2013, ГОСТ Р ИСО 12156-1-2006 или ISO 14635-1. Эти обозначения относятся к разным методикам и не делают приведенные рядом цифры прямо сопоставимыми. Особенно важно не смешивать результаты четырехшарикового испытания и испытания FZG.
Для оценки продукта в целом одного числа недостаточно. В источниках среди параметров, которые рассматривают при подборе, названы вязкость, стойкость к коррозии и окислению, водостойкость и совместимость с уплотнениями. Для конкретного узла также существенны скорость, температура и шероховатость поверхностей. Высокая нагрузка сваривания не гарантирует малого износа в реальной паре трения без учета этих условий.
Снабженцу и инженеру при сравнении технических описаний полезно фиксировать не только значение, но и метод его получения. Так проще избежать ложного вывода, что продукт с более высоким результатом в одном испытании обязательно лучше по всем параметрам.
Часто задаваемые вопросы
Чем выше нагрузка сваривания, тем меньше диаметр пятна износа?
Нет, прямой зависимости нет. Нагрузка сваривания характеризует противозадирную стойкость в условиях конкретного испытания, а диаметр пятна износа отражает противоизносные свойства. Высокое значение одного показателя не гарантирует минимального значения другого, особенно если результаты получены по разным методикам.
Что означает диаметр пятна износа 3 мм по ГОСТ 9490-75?
По ГОСТ 9490-75, если сваривание не наступило, нагрузку сваривания определяют по нагрузке, при которой средний диаметр пятна износа достигает 3 мм и более. Это условие методики. Его не следует трактовать как универсальный предел износа для работы смазки в любом промышленном узле.
Можно ли сравнивать нагрузку сваривания по разным ГОСТ?
Сначала нужно проверить, какие именно стандарты и условия испытания указаны. В ГОСТ 9490-75 и ГОСТ 32501-2013 приведены разные пороговые критерии по диаметру пятна износа при отсутствии сваривания. Поэтому числа без названия метода не дают надежной основы для сравнения.
Подходит ли противозадирная присадка для любого трансмиссионного масла?
Нет оснований считать, что любой состав совместим с любым трансмиссионным маслом. Серо- и фосфорсодержащие соединения применяют для повышения противозадирных свойств, но выбор зависит от назначения узла и требований к совместимости. Перед добавлением отдельного состава нужно свериться со спецификацией масла и оборудования.
Заключение
Нагрузка сваривания и диаметр пятна износа не имеют прямой однозначной зависимости. Первый показатель помогает оценить противозадирную стойкость, второй - противоизносные свойства; их сопоставление имеет смысл только с учетом стандарта и условий испытания. Поэтому оценивать смазку по одному максимальному значению недостаточно.
При подборе для конкретного узла сначала определите рабочий режим, затем проверьте стандарты испытаний и сравните комплекс характеристик в технической документации. Такой порядок поможет выбрать материал по фактической задаче, а не по одному показателю.