Разработка и внедрение смазки для высоких температур - это не одноразовое тестирование в лаборатории, а длительный процесс валидации, требующий прохождения через стандартные испытания, полусерийное производство и контролируемый опыт на реальном оборудовании. От первого образца до стабильного производства часто уходит два-три года: инженеры должны убедиться, что лабораторные результаты воспроизводятся в цехах, под реальными нагрузками, загрязнением, тепловыми циклами и в условиях конкретного оборудования. Статья разбирает типовую траекторию такого внедрения на примере разработки высокотемпературной смазки для подшипников и крестовин промышленного оборудования, показывает, какие стандарты работают на каждом этапе, какие ошибки закупщики и инженеры совершают при выборе, и как правильно интерпретировать результаты испытаний перед закупкой на производство.
Статья полезна техническим специалистам, инженерам и закупщикам, которые подбирают смазочные материалы для узлов, работающих при температурах выше 120 °C, или готовят спецификацию для тендера высокотемпературной смазки.
Этап 1. Дефиниция задачи и стандартизация требований
Когда в цехе встает вопрос о замене смазки или ее впервые подбирают для нового оборудования, первый шаг - это не запрос «смазка для высоких температур», а формализация требований через стандарт.
В России для пластичных смазок действует ГОСТ ISO 12924-2013, идентичный ISO 12924:2010. Этот стандарт устанавливает классификацию по коду вида L-X-…-NLGI, где каждый символ несет смысл: первый символ определяет нижнюю температуру применения, второй - верхнюю рабочую температуру, третий указывает на водостойкость и антикоррозионные свойства, далее идут другие функциональные признаки и класс вязкости по NLGI.
Например, обозначение L-K-… означает применение примерно до +120 °C, а классы C–H в DIN-подобной шкале охватывают диапазоны от +60 °C до +180 °C. Для высокотемпературных применений часто встречаются коды с верхней границей +200 °C и +300 °C. Закупщик должен сначала установить, в каких реальных условиях будет работать узел (минимум и максимум температуры), затем найти в каталоге коды смазок, соответствующие этому диапазону.
Параллельно проверяют спецификацию оборудования: требуется ли NLGI 2 или 3, какой вязкостный класс ISO VG базового масла (например, ISO VG 32 означает кинематическую вязкость около 32 мм²/с при 40 °C), нужна ли водостойкость или наоборот исключаются вода и щелочные среды. Для подшипников и узлов общего назначения чаще рекомендуют NLGI 2 как базовый ориентир, а для скоростных узлов ориентируются на ISO VG 32–68 вязкости базового масла. Эта информация - не маркетинговый выбор, а технический подбор по стандарту.
Этап 2. Лабораторные испытания и первичный отбор образцов
После того как определены коды и параметры, начинаются лабораторные испытания.
На этом этапе решают три задачи: во-первых, проверяют соответствие образца декларируемым характеристикам; во-вторых, оценивают способность смазки функционировать в условиях узла; в-третьих, исключают явные несовместимости с уплотнениями и материалами.
Ключевые параметры, которые тестируют в лаборатории:
Температура каплепадения (ГОСТ ISO 12924 определяет методику): это максимальная температура, при которой смазка еще удерживается структурой загустителя. Для графитовых смазок она может достигать 400 °C, для литиевых -250–350 °C, для пигментных - около 250 °C, для силиконовых -180–250 °C. Однако высокая температура каплепадения не гарантирует отсутствие летучести и испаряемости при рабочей температуре; это - отдельные свойства.
Индекс вязкости базового масла (ISO 2909): показывает, насколько изменяется вязкость при скачке температуры. Для высокотемпературных смазок индекс вязкости должен быть не ниже 85–90. Высокий индекс означает более стабильное поведение в широком диапазоне температур.
Температура текучести (ISO 3016): максимальная температура, при которой масло еще остается подвижным. Для большинства индустриальных смазок этот параметр находится в диапазоне −12 °C, −9 °C или −3 °C, что важно при холодном пуске оборудования.
Температура вспышки (ISO 2592): минимальная температура, при которой над маслом начинает образовываться огнеопасный пар. Для высокотемпературных смазок она обычно не ниже 180 °C или 200 °C, что снижает риск самовоспламенения в цехе.
Окислительная стабильность и испаряемость (специальные методики): показывают, как быстро смазка теряет свои свойства и массу при нагреве. Это критично для долговечности смазки в узле.
На этом этапе часто обнаруживают первые ошибки покупателей: многие ориентируются только на температуру каплепадения, забывая про испаряемость и окисление. Смазка может иметь каплепадение выше 400 °C, но испаряться и окисляться быстро, что приведет к необходимости переподсмазывания каждый месяц вместо полугода.
Этап 3. Подготовка и согласование спецификации с производством
После положительных результатов лабораторных тестов начинается следующая фаза: согласование спецификации с отделом производства, закупок и с изготовителем смазки.
На этом этапе техническая служба готовит детальный документ, который включает:
Код смазки по стандарту (например, L-H-D NLGI 2): это универсальный язык, понятный любому поставщику в России и за рубежом.
Базовое масло и загуститель: указывают тип (например, литиевый, графитовый, полимочевина) и ориентировочные характеристики вязкости.
Диапазон рабочих температур: фиксируют минимум и максимум, которые была эффективна смазка при испытаниях.
Требования к водостойкости, антикоррозионности и совместимости: например, если узел работает во влажной среде, указывают допустимый класс водостойкости; если есть риск контакта с органическими растворителями, оговаривают материалы уплотнений.
Допуски и сертификаты: если это требуется стандартом узла (например, для подшипников часто требуют данные о фрикционных потерях и пусковом моменте по ASTM D1478, о вязкости по DIN 51805).
Параллельно проверяют совместимость со всеми материалами в узле: резиновыми уплотнениями, сальниками, пластмассовыми сепараторами подшипников. Неправильно подобранная смазка может разбухнуть резину или растворить пластмассу, и это не обнаружится в лаборатории, если не протестировать прямо контакт смазки с этими материалами.
Этап 4. Полусерийное производство и производственные испытания
Когда спецификация согласована, поставщик смазки готовит опытную партию объемом обычно 50–200 литров (в зависимости от сложности и объема будущей закупки).
Эта партия проходит внутренние испытания поставщика и затем передается на полусерийное производство заказчика.
На этом этапе ключевая задача - убедиться, что лабораторные результаты воспроизводятся в условиях цеха. Реальный узел работает под реальными нагрузками, с реальным загрязнением частицами, с тепловыми циклами (нагрев-охлаждение), с монтажной сборкой и уплотнениями. Каждый из этих факторов может негативно повлиять на смазку или выявить неполадки, не видные в лаборатории.
На этой фазе обычно запускают параллельный тест: один узел смазывают новой высокотемпературной смазкой, второй - старой, проверенной, и следят за поведением оборудования. Собирают данные:
Пусковой момент (крутящий момент, необходимый для начала вращения при холодном пуске): низкий момент означает, что смазка хорошо текучая, высокий - что она загустела или не смешалась с остатками старой смазки.
Рабочая температура подшипника, крестовины или иного узла: если реальная температура существенно выше расчетной, это указывает на повышенное трение или неправильное нанесение смазки.
VisualInspection через 100–200 часов работы: вскрывают узел, осматривают смазку на предмет жидкой части, расслоения, загрязнения, окисления (потемнение, осадок).
Измерение вязкости и индекса вязкости после работы (ГОСТ ISO 12924 с постоянными интервалами).
Обычно полусерийное производство длится 3–6 месяцев. За это время обнаруживают, например, что смазка, отлично прошедшая лабораторные тесты, начинает вылезать из подшипника при быстром нагреве, или наоборот, загустевает при холодном пуске зимой. Это не означает, что смазка плохая, - нужно скорректировать консистенцию (NLGI) или вязкость базового масла и повторить.
Этап 5. Серийное производство и долгосрочный мониторинг
После успешного полусерийного этапа переходят к серийной поставке.
Но это не означает, что внедрение завершено: нужен долгосрочный мониторинг качества, так как производство может дать вариации (допуски на вязкость, содержание загустителя, примесей).
На этом этапе техническая служба и закупки договариваются о следующем:
Входящий контроль каждой партии: проверяют основные параметры (консистенцию NLGI, вязкость, температуру каплепадения) согласно ГОСТ ISO 12924. Обычно проверяют в лабораториях заказчика или в аккредитованных испытательных центрах.
Протокол переподсмазывания: фиксируют интервалы между смазками (например, каждые 6 месяцев вместо прежних 3 месяцев, если летучесть значительно ниже), количество смазки за раз, технику нанесения.
Плановое разборочное техническое обслуживание: 1–2 раза в год вскрывают критичные узлы, осматривают смазку, отбирают образцы для лабораторного анализа (вязкость, индекс вязкости, загрязненность абразивными частицами, содержание воды).
Долгосрочный мониторинг обычно ведут 12–24 месяца (второй-третий год внедрения), чтобы убедиться, что смазка работает стабильно во всех сезонах (лето, зима, весна). Например, в высокотемпературном применении летом могут быть повышенные испарения, а зимой - проблемы с пуском, что потребует дополнительной корректировки.
Частые ошибки при выборе высокотемпературной смазки для подшипников
Инженеры и закупщики часто совершают ошибки, опираясь на неправильное понимание терминов и требований.
Разберем самые распространенные.
Ошибка 1: ориентировка только на максимальную температуру каплепадения. Многие читают на упаковке «до 400 °C» и считают, что смазка универсальна для всех узлов. На самом деле температура каплепадения - это верхняя физическая граница, при которой смазка еще держит форму, но это НЕ означает, что она будет эффективно смазывать при 400 °C. Для выбора правильной смазки смотрят на код применения (первый и второй символ ГОСТ ISO 12924), на испаряемость, на окислительную стабильность.
Ошибка 2: путание температуры каплепадения с рабочей температурой узла. Если на спецификации написано, что подшипник работает при макси 200 °C, то смазка должна иметь код с верхней границей минимум 200 °C. Но температура каплепадения смазки должна быть заметно выше - как правило, на 50–100 °C выше максимальной рабочей температуры. Это дает запас безопасности и учитывает точечные перегревы из-за перегрузок.
Ошибка 3: игнорирование минимальной температуры при холодном пуске. Для оборудования, работающего в неотапливаемых помещениях или на улице, важна и нижняя граница диапазона. Если смазка имеет код L-K-…, то минимально допустимая температура примерно 0 °C. При пуске в мороз такая смазка станет чрезмерно вязкой, и пусковой момент возрастет, что приведет к перегрузкам мотора. Нужно выбрать смазку с кодом, где первый символ соответствует холодным условиям (например, L-C-… или L-D-…).
Ошибка 4: невнимание к типу загустителя и специфике узла. Графитовые смазки стойки к нагреву (до 400 °C), но хороши для низкоскоростных высоконагруженных узлов (например, крестовины, шарниры). Для высокоскоростных подшипников такая смазка не подойдет, так как графит создает повышенное трение. Литиевые смазки более универсальны для подшипников, пригодны при 250–350 °C. Полимочевинные (если разработчик их указывает) часто используют для скоростных узлов.
Ошибка 5: забывание о совместимости с уплотнениями и материалами. Высокотемпературная смазка может быть отличной по качеству, но несовместимой с резиновыми сальниками или пластмассовыми сепараторами подшипника. В этом случае резина разбухает или растворяется, сепаратор деформируется, и узел отказывает. Перед закупкой нужно уточнить у производителя смазки совместимость со всеми материалами узла.
Интерпретация результатов испытаний при переходе на новую смазку
Когда инженеры получают результаты испытаний смазки на реальном оборудовании, возникают вопросы: хороши ли эти результаты, нужна ли дополнительная корректировка, можно ли внедрять смазку в производство?
Главное правило: лабораторные результаты и производственные результаты - это две разные картины. Лабораторный стандарт (например, ГОСТ ISO 12924 или ГОСТ ISO 12925-1-2013 для смазок зубчатых передач) дает стандартизированные показатели в контролируемых условиях. На производстве к этим показателям добавляются скорость вращения, нагрузка, загрязнение, монтаж и режим переподсмазывания.
При анализе результатов ходового испытания следят за следующими признаками:
Пусковой момент не превышает допустимый для узла. Обычно это 2–5 Н·м для подшипников, в зависимости от размера. Если момент выше нормы, смазка слишком вязкая или неправильно нанесена.
Рабочая температура узла в пределах спецификации. Если при штатной нагрузке подшипник нагревается выше расчетной температуры на 20–30 °C, это знак чрезмерного трения или неправильной консистенции смазки.
Отсутствие вытекания смазки из узла. После каждого осмотра смазка должна быть полусухой или вязкой (в зависимости от NLGI), но не текучей и не твердой.
Отсутствие окисления и потемнения смазки. После 100–200 часов работы цвет смазки должен остаться прежним или измениться незначительно (на 1–2 тона по стандартной шкале). Темный или черный цвет указывает на окисление или загрязнение абразивом.
Водостойкость и отсутствие расслоения. Если смазка на вид разделилась на жидкую часть и твердый остаток, это говорит либо о неправильном хранении, либо о несовместимости смазки с уплотнениями или влагой.
Для высокотемпературных применений, таких как смазка подшипников в работающих при температурах свыше 150 °C, долговременная смазка, которая выдерживает нагрев без значительного окисления и испарения, становится критична. На производстве часто переходят с частых переподсмазываний (каждый месяц) на редкие (раз в полгода или год), и это требует досконального понимания поведения смазки в узле.
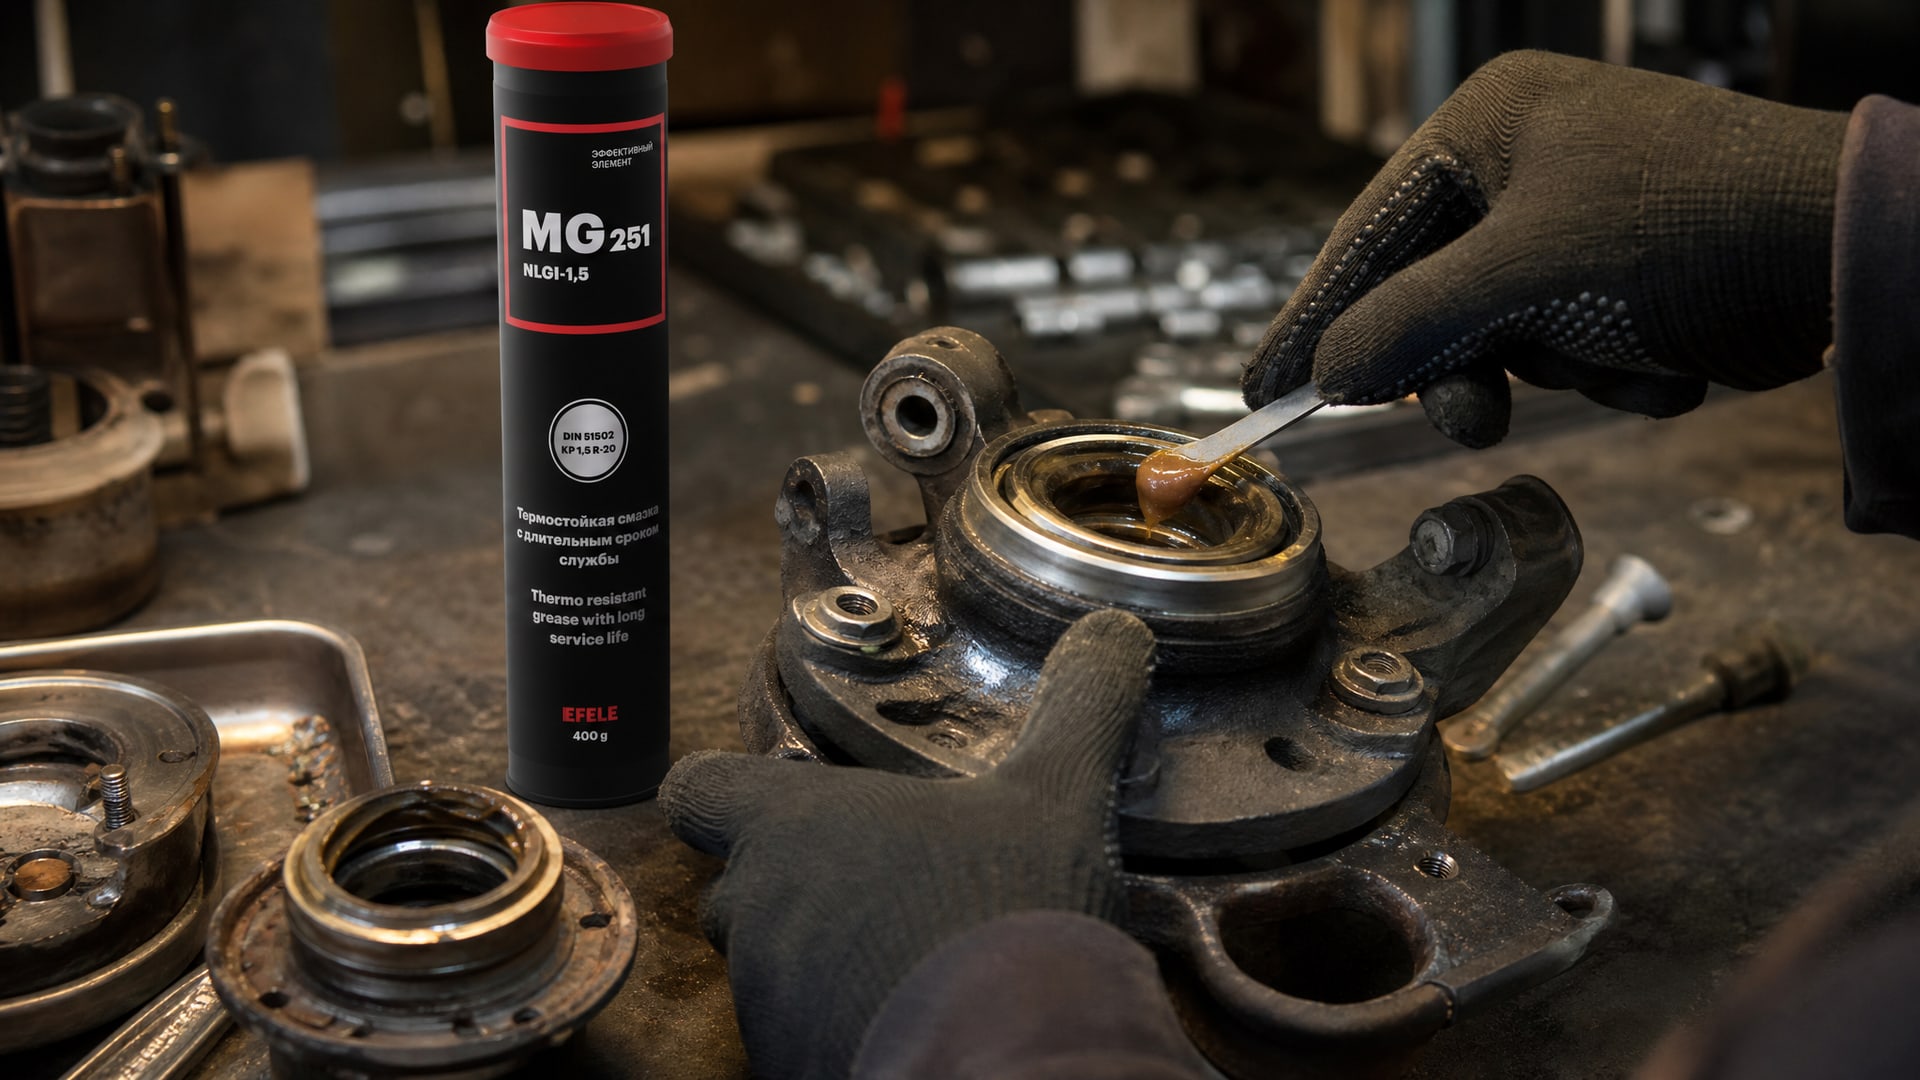
Для долговременной смазки подшипников, работающих при высоких температурах, таких как в данном кейсе, подойдет термостойкая смазка типа EFELE MG-251, которая на основе полимочевины обеспечивает стабильность вязкости при нагреве и минимальные потери на испарение. Однако выбор конкретного продукта всегда согласовывают со спецификацией узла и результатами полусерийного испытания.
Часто задаваемые вопросы
Какую смазку выбрать для подшипника, работающего при 250 °C?
Сначала проверьте спецификацию подшипника: нужны ли NLGI 2 или 3, какая вязкость масла (ISO VG). Затем найдите в каталоге поставщика смазки код по ГОСТ ISO 12924, где верхняя температура - минимум 250 °C, а лучше 280–300 °C. Убедитесь, что смазка совместима с материалами уплотнений подшипника и проведите полусерийное испытание перед массовой закупкой.
Как различить смазку для подшипников от смазки для крестовин при высоких температурах?
Подшипники обычно требуют смазку NLGI 2–3 с литиевым или полимочевинным загустителем, работающую при 200–300 °C. Крестовины (шарниры) часто требуют смазку более твердую (NLGI 3–4) с графитовым загустителем, стойкую до 400 °C, но низкоскоростную. Точный выбор уточните по стандартам узла.
Почему смазка, прошедшая лабораторные тесты, не работает на производстве?
Лабораторные тесты проводятся в стандартных условиях (постоянная температура, нулевое загрязнение, идеальные уплотнения). На производстве добавляются скорость, нагрузка, тепловые циклы, абразивное загрязнение и неправильный монтаж. Поэтому лабораторные результаты - это необходимое, но недостаточное условие. Требуется полусерийное испытание.
Что означает код L-H-D NLGI 2 по ГОСТ ISO 12924?
L - это семейство пластичных смазок; первый символ (H) указывает верхнюю рабочую температуру примерно 180 °C; D - водостойкость и антикоррозионные свойства; NLGI 2 - консистенция (класс вязкости). Такую смазку используют для узлов, работающих при температурах до 180 °C в условиях влажности.
Как проверить, что смазка при высокой температуре не испаряется быстро?
Запросите у поставщика данные по летучести (ГОСТ ISO 12924 или стандарт ASTM D2619): это показатель потери массы смазки при нагреве при определенной температуре за определенное время. Для высокотемпературных смазок хорошим показателем считается потеря менее 5 % массы за 100 часов при рабочей температуре.
Заключение
Путь от лабораторных тестов к промышленному внедрению высокотемпературной смазки требует системного подхода, который начинается с правильной интерпретации стандартов (ГОСТ ISO 12924, кодов применения), продолжается через лабораторные испытания и полусерийное производство (3–6 месяцев), и завершается долгосрочным мониторингом на протяжении 12–24 месяцев. Ошибки при выборе смазки - это не только неудачные закупки, но и потери производства из-за частых переподсмазываний, перегревов и отказов узлов. Главное, что должны помнить инженеры и закупщики: температура каплепадения на упаковке - это не рабочая температура смазки, а только верхний предел прочности структуры. Для выбора смотрят на коды стандарта, на испаряемость и окислительную стабильность, на совместимость с материалами узла, и обязательно проводят полусерийное испытание.
Перед закупкой смазки на производство рекомендуем запросить у поставщика полный набор данных: спецификацию по ГОСТ ISO 12924, результаты испытаний по методикам стандарта, информацию о совместимости с уплотнениями и материалами, и обязательно проведите параллельный ходовой тест на реальном оборудовании длительностью минимум 100–200 часов. Это гарантирует, что инвестиция в смазку не будет напрасной, и режимы обслуживания оборудования улучшатся на несколько лет.