Качество смазки и ее долговечность во многом зависят не от самого материала, а от подготовки поверхности, на которую его наносят. Грязь, оксидная пленка, остатки старого покрытия и микроскопические слои масла и смазки резко снижают адгезию - сцепление нового материала с металлом. В промышленности за последние годы стало ясно: пропустить этап подготовки - значит получить отслоение покрытия, ускоренный износ и отказы оборудования. Очистители-активаторы и специальные растворители решают эту проблему, создав химически активную, чистую поверхность, готовую принять смазку или покрытие. Статья разбирает, как работают эти составы, почему они критичны для винтовых пар компрессоров, помп и направляющих, и как правильно их применять.
Технические специалисты, инженеры и закупщики часто берут первый попавшийся обезжириватель и наносят его «когда хочется» - результат получается непредсказуемый. Эта статья показывает, почему это работает не всегда и как выбрать и применить очиститель-активатор так, чтобы антифрикционное покрытие или смазка прожили полный срок.
Почему подготовка поверхности определяет успех смазки
Даже самая дорогая пластичная смазка или антифрикционное покрытие не прилипнут к грязной поверхности.
На металле всегда остается слой микроскопических загрязнений: заводская смазка или машинное масло при доставке, пыль, отпечатки пальцев, окислы железа от коррозии. Современные высокотехнологичные покрытия - полиэфиры, эпоксиды, молибденовые дисульфиды - требуют чистую молекулярную поверхность, чтобы молекулы покрытия смогли «встроиться» в структуру металла.
Адгезия - это не физический захват, а электрохимическое притяжение молекул. Если между покрытием и металлом остается масляная пленка толщиной даже 10 микрометров, адгезия падает вдвое. При вибрации, температурных циклах и фрикционных нагрузках такое покрытие начинает отслаиваться в течение недель, обнажая металл, и коррозия или гальваническое воздействие быстро приводят к отказу.
На винтовых парах компрессоров, где давление в зонах контакта может достигать сотен МПа, отслоение твердосмазочного покрытия означает прямой контакт металла с металлом, заклинивание роторов и остановку всей компрессорной станции. Поэтому подготовка поверхности - это не формальность, а инженерный расчет на надежность и сроки ТО.
Три этапа подготовки: механика, химия, активация
Правильная подготовка поверхности включает три последовательных этапа, и каждый имеет свою роль.
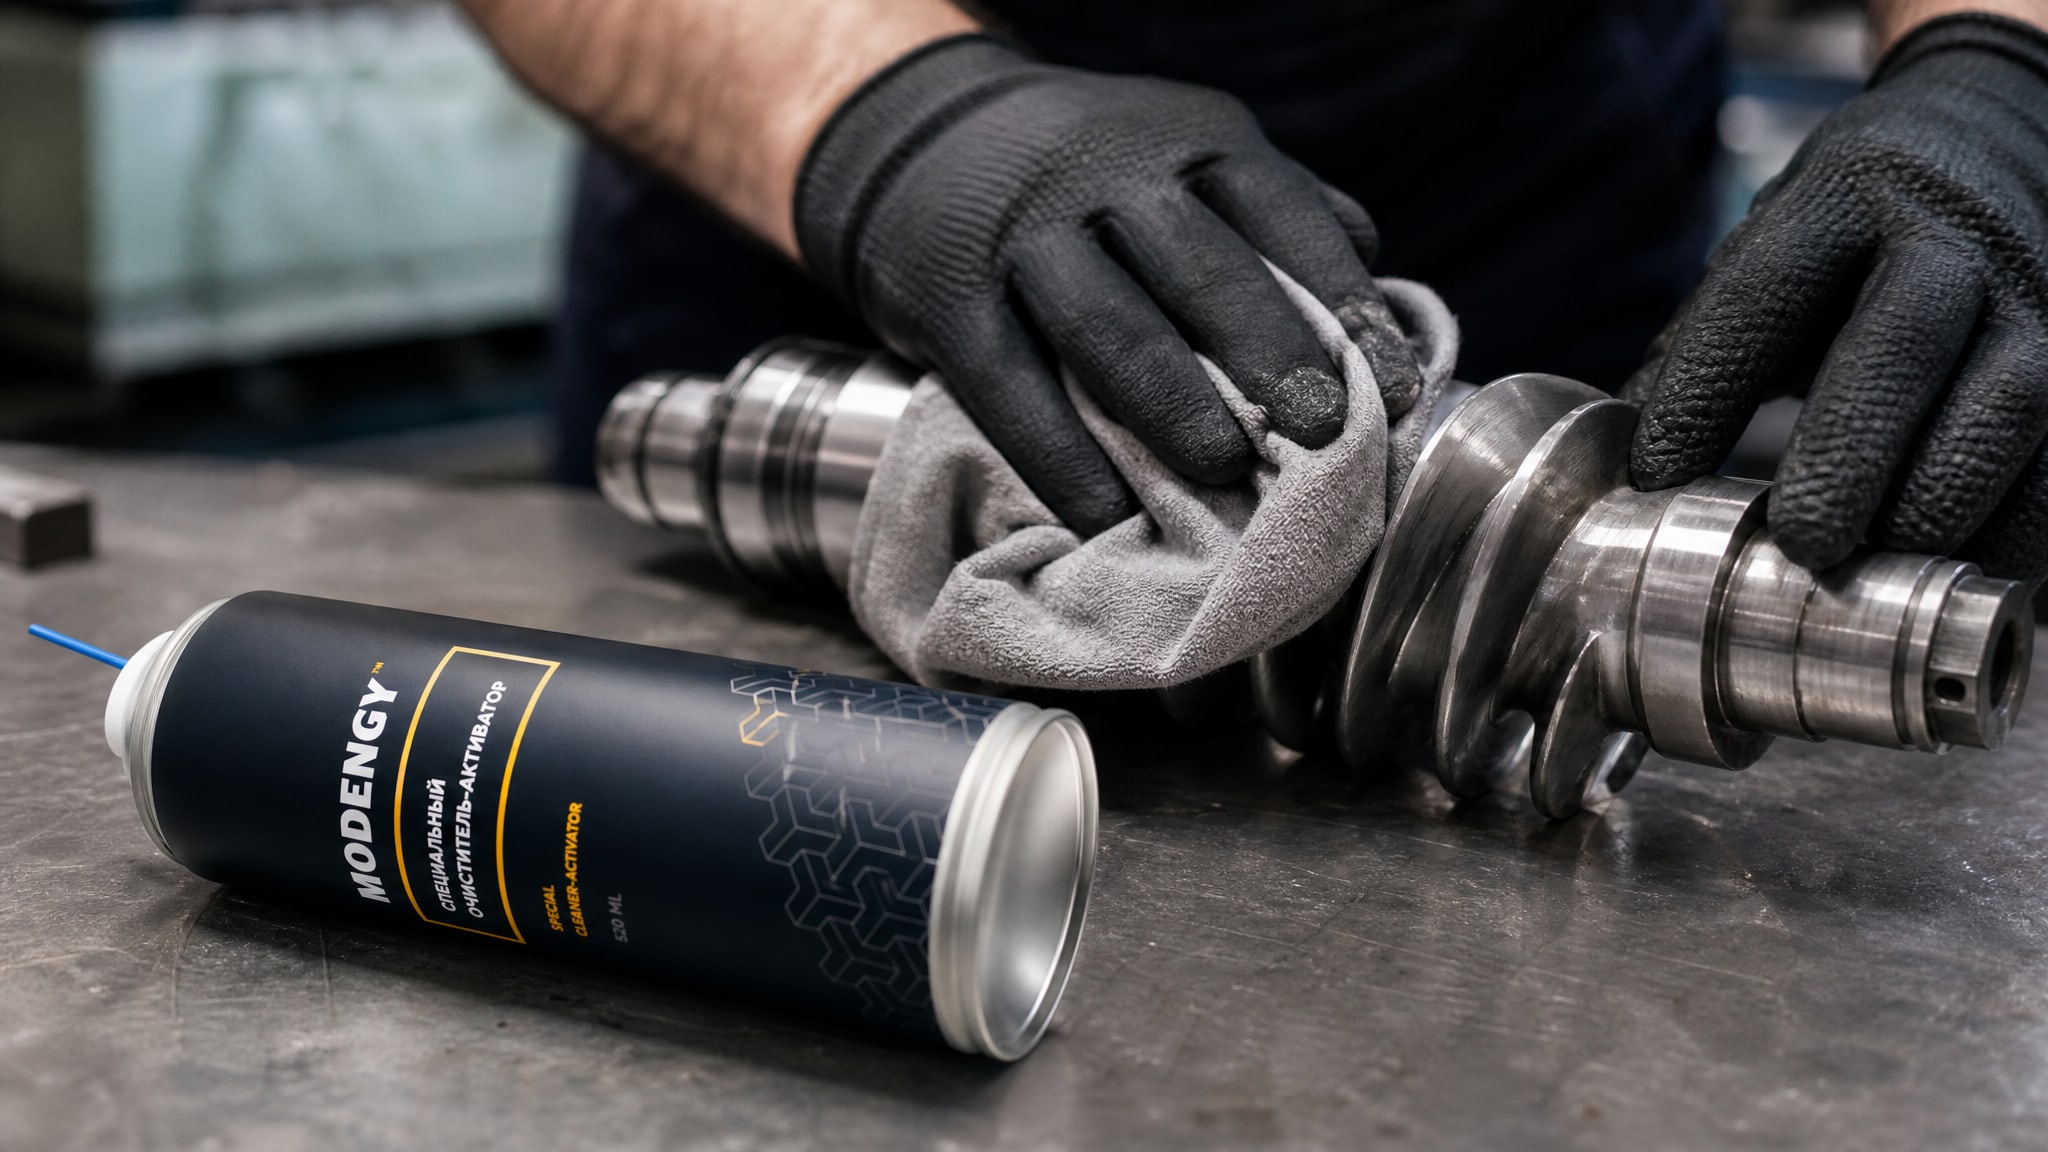
Механическое удаление твердых загрязнений
На первом этапе удаляются видимые и прочно прилипшие загрязнения: нагар, окалина, остатки старого покрытия, слой ржавчины. Для этого применяют щетки, абразивные салфетки, шлифовальную сетку или в тяжелых случаях - пескоструй или дробеструй. Особенно важна эта операция при ремонте компрессоров или направляющих, которые отработали 5–10 лет: накопленные отложения серы, углерода и минеральных примесей из старого масла часто образуют спекшийся слой, который вода и растворитель проникнуть не могут.
Механическая очистка не требует специальных составов, но она занимает 15–30 минут вручную на одной детали среднего размера. Рабочие ее часто пропускают, особенно при срочных ремонтах, и переходят прямо к обезжириванию - это критическая ошибка, потому что обезжириватель не достанет загрязнения под слоем нагара.
Обезжиривание
Второй этап - химическое удаление масел, смазок и оксидных пленок. Для этого используются растворы на основе растворителей или воды. Водные обезжириватели обычно содержат щелочь и ПАВ (поверхностно-активные вещества) и требуют последующего ополаскивания чистой водой и сушки на воздухе или горячей поверхности. Растворительные составы испаряются быстрее, не требуют ополаскивания, но имеют резкий запах и требуют вентиляции.
В промышленности принято применять растворительные обезжириватели, потому что время сушки заметно ниже: если водный состав сохнет 10–15 минут, то растворительный -5–7 минут. Для производства, где техническое обслуживание или ремонт ведутся на месте, это существенная разница в производительности.
Активация поверхности
Третий этап - нанесение очистителя-активатора, который одновременно завершает удаление микроскопических следов масла и создает химически активную поверхность. Активаторы часто содержат промоутеры адгезии - вещества, которые образуют с металлом или пластиком молекулярные «мостики» для лучшего сцепления покрытия. Время испарения активатора варьируется в широких пределах: от 3–5 минут для легких составов, предназначенных для полимерных покрытий, до 15 минут для комплексных активаторов, требуемых перед антифрикционными твердосмазочными покрытиями.
На этом этапе ошибки наиболее дорогостоящи: если нанести покрытие до полного испарения активатора, остатки растворителя попадут в структуру покрытия, и адгезия вместо расчетных 5–7 МПа упадет до 1–2 МПа. При стрессовых нагрузках такое сцепление разрушится за часы.
Роль активаторов и промоутеров адгезии в полимеризации
Полимеризация - это химический процесс, при котором молекулы покрытия или клея соединяются между собой в длинные цепи (полимеры), придавая материалу прочность.
Скорость полимеризации зависит от температуры, влажности, активности поверхности и наличия катализаторов. При низких температурах или на пассивных (химически инертных) поверхностях - нержавеющей стали, хроме, анодированном алюминии - полимеризация замедляется или вообще останавливается.
Очистители-активаторы решают эту проблему двумя способами:
На практике это означает, что при применении активатора перед антифрикционным покрытием винтовой пары компрессора время от нанесения до готовности узла к работе снижается с нескольких часов до 30–60 минут вместо ночи сушки. Это критично для срочных ремонтов и при необходимости быстрого ввода оборудования в строй после планового ТО.
Подбор очистителя-активатора по типу поверхности и материалу
Выбор очистителя-активатора начинается с материала поверхности, потому что каждый материал требует свою химию и свой режим сушки.
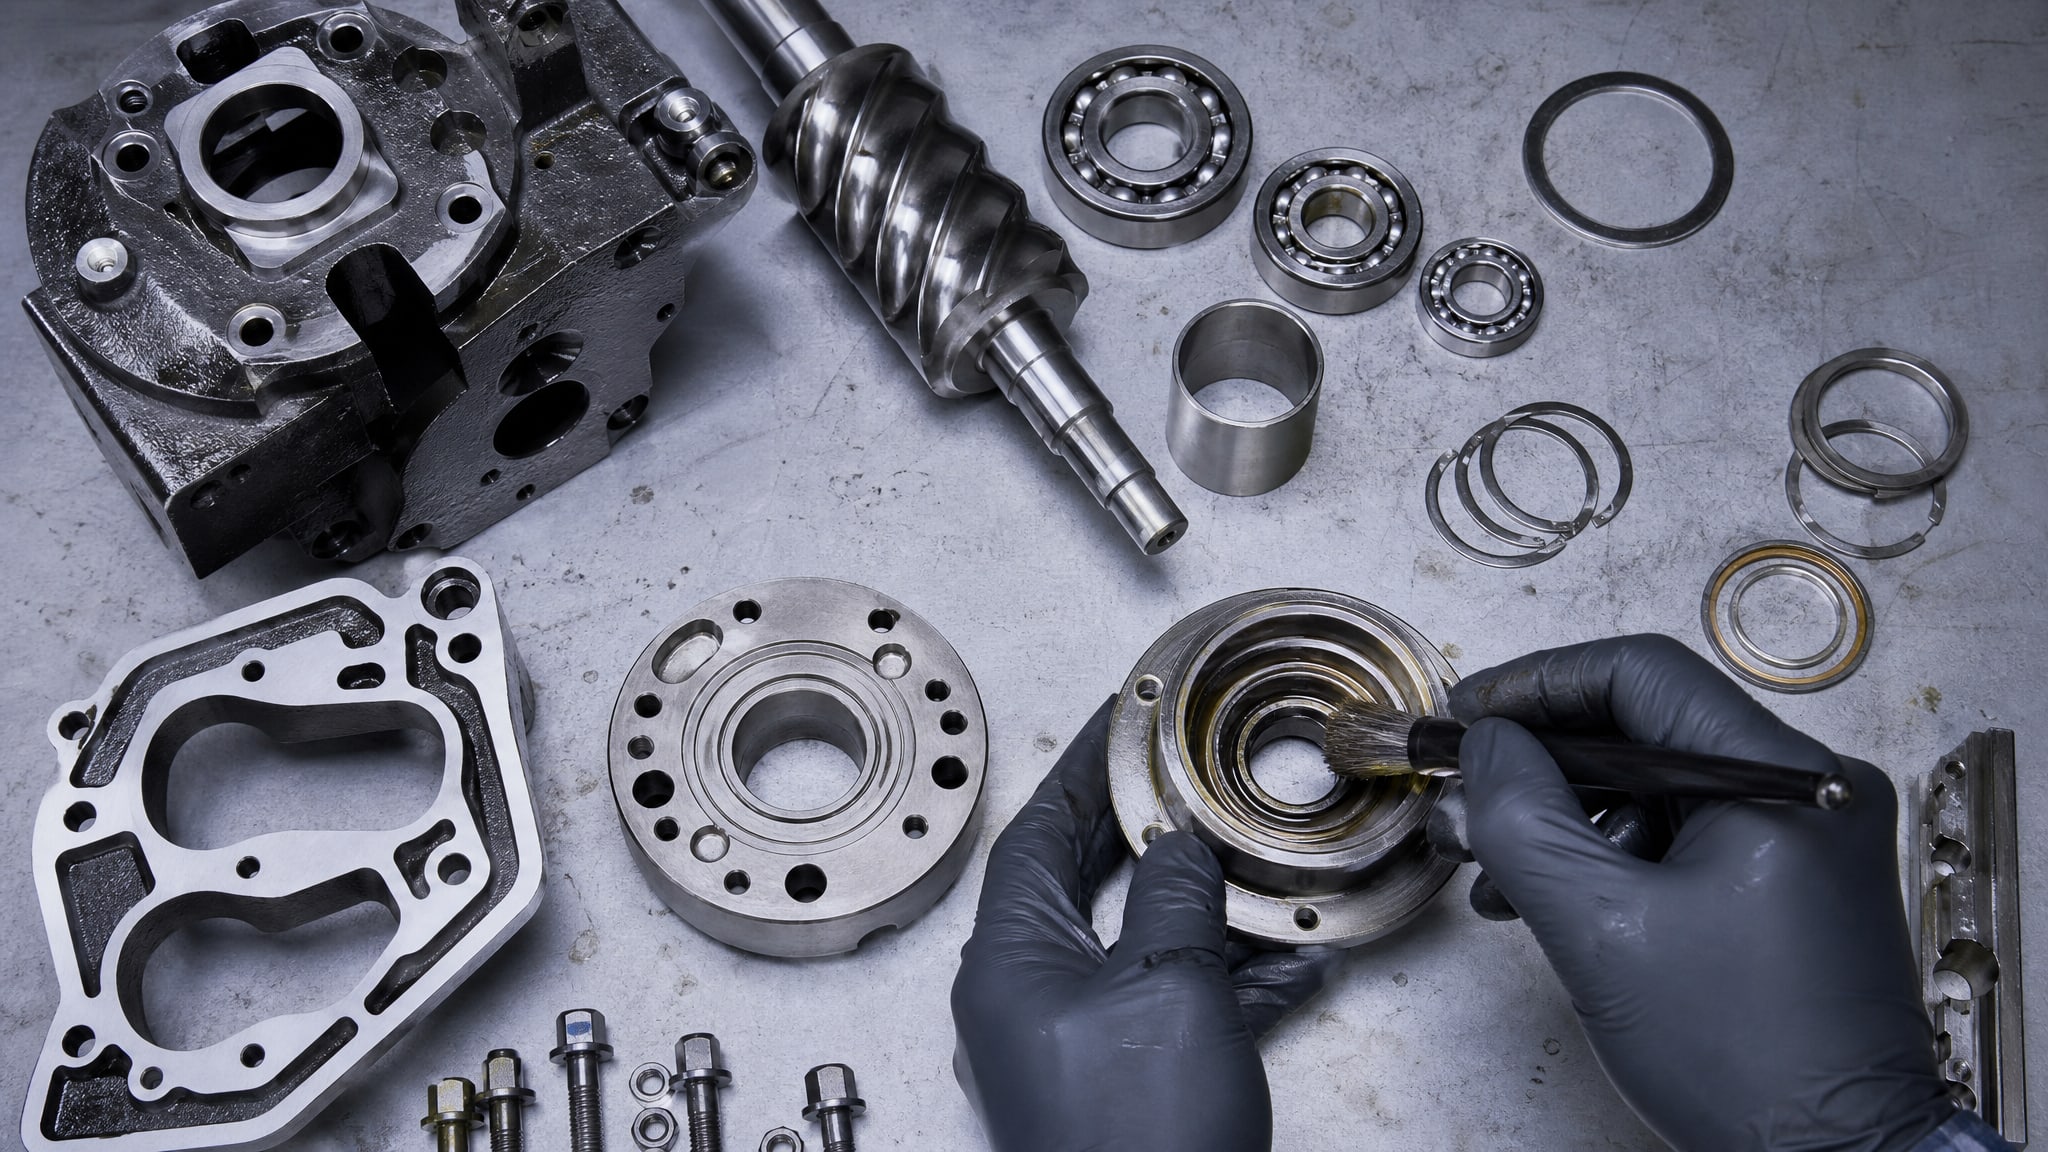
Черный металл и железоуглеродистые сплавы
Для стальных деталей компрессоров, помп и направляющих применяют активаторы на основе органических растворителей, которые быстро удаляют масляную пленку и оксидные пленки. Время испарения обычно составляет 5–15 минут в зависимости от толщины слоя и температуры окружающей среды. Температура нанесения - от +5 °C до +35 °C, при холодной погоде требуется нагрев деталей феном или горячей поверхностью.
Нержавеющая сталь и пассивные сплавы
Нержавеющая сталь и титановые сплавы имеют защитную оксидную пленку, которая препятствует диффузии молекул покрытия. Для таких поверхностей выбирают активаторы с повышенным содержанием промоутеров адгезии - они не просто очищают, но и активируют пассивный слой. Время выдержки может быть увеличено до 15–20 минут, и требуется более тщательный контроль влажности воздуха, потому что влага может вызвать реакцию восстановления оксидной пленки.
Легкие сплавы (алюминий, магний)
Алюминий и его сплавы быстро окисляются после механической обработки, и окислы алюминия очень твердые и плохо смачиваются органическими растворителями. Для таких поверхностей применяют активаторы с более агрессивным химическим составом или двухступенчатую подготовку: сначала слабокислотный промежуточный состав, затем активатор. Время от начала подготовки до нанесения покрытия должно быть как можно короче (не более 30–60 минут), иначе происходит вторичное окисление.
Пластики и композиты
Для пластмасс (полиамид, полиэстер, полиуретан) требуются специальные активаторы, которые не растворяют или не набухают материал. Обычно используют водные или спирто-ацетоновые растворы с низкой концентрацией органических кислот или солей. Время испарения сокращается до 3–5 минут, потому что пластик более восприимчив к влаге.
Специальные растворители для антифрикционных покрытий и их роль
Антифрикционные твердосмазочные покрытия - молибденовые дисульфиды, политетрафторэтилены (ПТФЕ), графит, нитриды бора - часто поставляются в виде концентратов или предварительно утолщенных составов, которые требуется разбавить до рабочей вязкости перед нанесением.
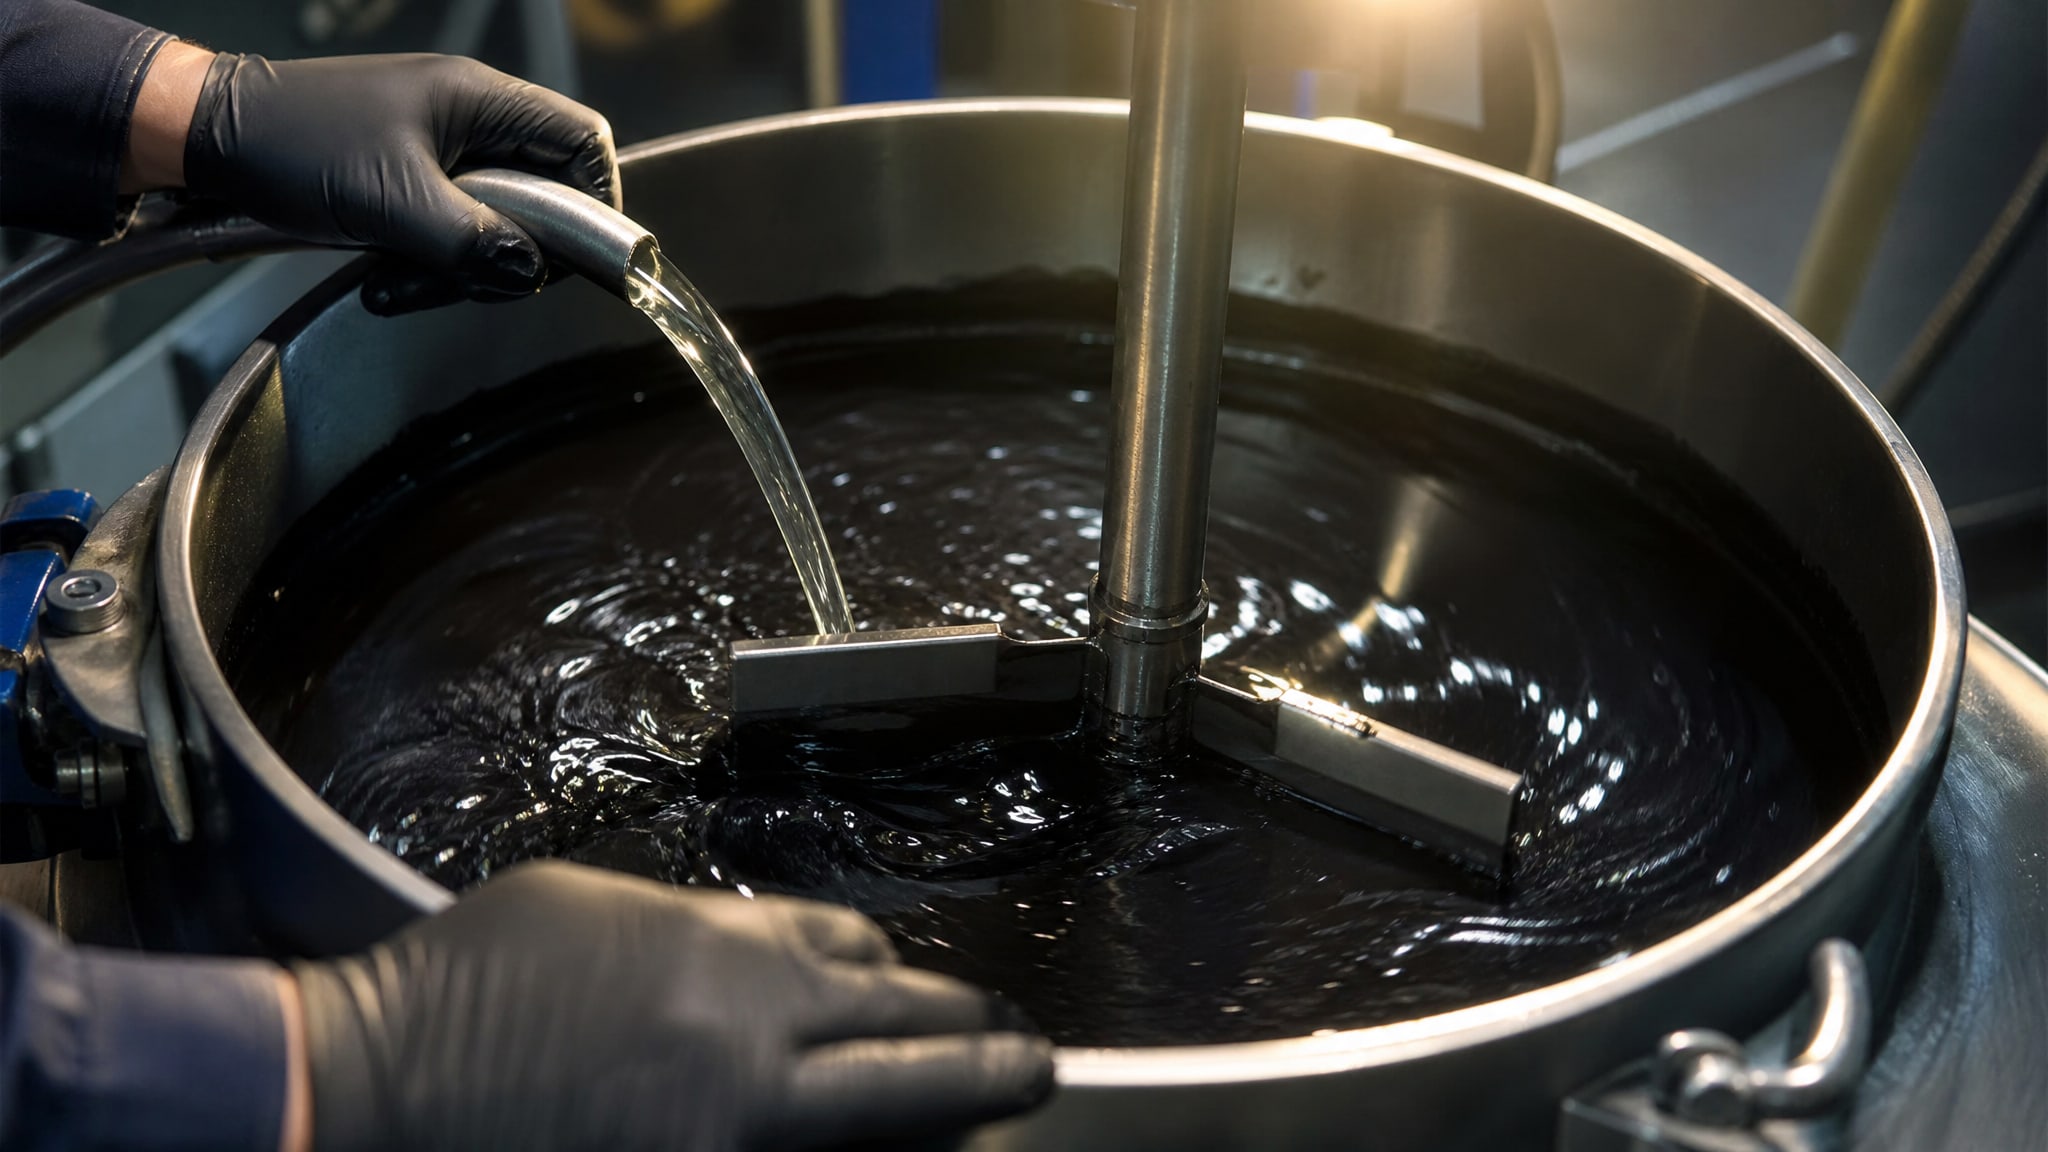
Использование неправильного разбавителя может привести к коагуляции (выпадению в осадок) частиц покрытия, изменению адгезии или образованию микротрещин при отверждении.
Специальные растворители для твердосмазочных покрытий подбираются так, чтобы:
На практике при разбавлении антифрикционного покрытия часто ошибочно применяют универсальные растворители вроде ацетона, уайт-спирита или растворителя 646. Это приводит к нестабильности суспензии (частицы оседают на дно банки), и при нанесении образуется неоднородное покрытие: слои вязкие и толстые в начале, затем жидкие и тонкие. Специальные растворители тщательно подобраны по кинетике испарения и химической совместимости, и их использование гарантирует предсказуемую вязкость и качество покрытия на все время нанесения.
Также специальные растворители применяются для очистки оборудования и инструмента после нанесения антифрикционного покрытия. Обычные растворители оставляют налет, который затвердевает и требует механической очистки. Специальные составы вводят в слой отверждающегося покрытия и полностью испаряются без остатка, оставляя чистую поверхность.
Практические ошибки при подготовке поверхности и их последствия
Практика показывает, что большинство отказов и преждевременного износа оборудования после нанесения новой смазки или покрытия связаны не с качеством самого материала, а с нарушениями в подготовке поверхности.
Рассмотрим самые распространенные ошибки.
Пропуск механической очистки
Рабочие спешат и начинают обезжиривание прямо с поверхности, на которой остается слой нагара толщиной 0,1–0,5 мм. Обезжириватель и активатор не могут пробиться сквозь этот слой, и они только размягчают верх нагара, но не удаляют. При нанесении покрытия оно приклеивается к нестабильной поверхности нагара, а не к металлу. При циклических нагрузках покрытие отслаивается целым куском.
Нарушение времени испарения
Наиболее частая ошибка: немедленное нанесение покрытия после активатора, не дождавшись испарения. Указанное время -5–15 минут - это не рекомендация, а расчетный параметр. Если на поверхности остается микроскопическая пленка растворителя, молекулы покрытия не достигают металла, и образуется промежуточный слой из остатков растворителя, который работает как смазка - адгезия падает с 5–7 МПа до 0,5–1 МПа.
Для винтовой пары компрессора это означает, что при пусконаладке роторы будут проворачиваться с ненормальными люфтами, и покрытие начнет отслаиваться уже при первых часах работы.
Контакт с руками после подготовки
После нанесения активатора на поверхность нельзя касаться руками, потому что пальцы оставляют жировую пленку. Эта пленка невидима и не смывается водой, но она блокирует сцепление покрытия. На местах касания образуются точечные отслоения, особенно заметные при циклических нагрузках.
Использование неправильного растворителя при разбавлении покрытия
При разбавлении антифрикционного покрытия универсальным растворителем вместо специального происходит расслаивание суспензии: частицы молибденового дисульфида или графита оседают на дно, и верхние слои получаются слабо наполненными. При нанесении такого состава покрытие получается неоднородным: местами толстое и вязкое, местами тонкое и хрупкое. Прочность такого покрытия в 3–5 раз ниже, чем у правильно разбавленного, и оно отслаивается в течение недель.
Совет инженера: разбавление и очистка при работе с твердосмазочными покрытиями
На одном механическом заводе по ремонту компрессоров рабочие наносили антифрикционное покрытие на винтовую пару вручную, кистью.
Первые два дня результат был удовлетворительный: покрытие держалось, компрессор разворачивался плавно. На третий день при повторной пере-обработке ремонтникам нужно было промыть кисть и оборудование, чтобы остатки покрытия не загустели. Они использовали ацетон, который был в цехе. При этом ацетон слегка растворил уже отвержденный слой первого нанесения, сделав его липким и нестабильным.
При разбавлении антифрикционных твердосмазочных покрытий и очистке оборудования применяется специальный растворитель, который не взаимодействует с отвержденным слоем и полностью испаряется без остатка. Это гарантирует, что каждый новый слой покрытия наносится на чистую, активную поверхность предыдущего, обеспечивая однородность и прочность многослойной структуры. После введения в практику специального растворителя количество брака и переделок упало в 4 раза.
Часто задаваемые вопросы
Зачем нужен активатор, если уже есть обезжириватель?
Обезжириватель удаляет масло и грязь, но не активирует поверхность для полимеризации и адгезии. Активатор содержит промоутеры адгезии, которые образуют молекулярные «мостики» между металлом и покрытием. Для пассивных металлов (нержавейка, хром) и при низкой температуре активатор запускает процесс сцепления, который в противном случае затормозится или не запустится вообще. На активных поверхностях (черный металл при +20 °C и выше) активатор менее критичен, но при пониженной температуре или для ответственных узлов его применение гарантирует надежность.
Может ли специальный растворитель заменить универсальный?
Да, в большинстве случаев. Специальный растворитель разработан именно для данной марки покрытия и гарантирует стабильность суспензии и отсутствие остатков. Универсальный растворитель может дать нестабильный результат: коагуляция, остаток на поверхности, размягчение отвержденных слоев. Обратное допускается только для предварительной промывки оборудования, но для рабочего разбавления и тонкой очистки нужен специальный состав.
Если поверхность выглядит чистой визуально, нужна ли полная подготовка?
Да, обязательно. Микроскопический слой масла, оксидов и пыли невидим невооруженным глазом, но полностью блокирует адгезию. Стандартная подготовка (механическая очистка, обезжиривание, активация) занимает 30–60 минут и гарантирует предсказуемый результат. Пропуск этого этапа экономит 30 минут сейчас, но обходится в дорогостоящий ремонт и простой оборудования через недели или месяцы.
Какое время испарения активатора считается достаточным при работе на холоде?
При температуре окружающей среды ниже +5 °C время испарения увеличивается в 1,5–2 раза. Если при +20 °C активатор испаряется за 5 минут, то при 0 °C требуется 7–10 минут. Для гарантии рекомендуется нагреть деталь феном до +40–50 °C перед нанесением активатора и дождаться испарения при нормальной температуре перед нанесением покрытия. Это особенно критично при ремонте компрессоров на улице зимой.
Почему появляются точечные отслоения покрытия, если подготовка проведена правильно?
Точечные отслоения часто указывают на то, что после активации поверхность была случайно загрязнена (касание руками, пыль) или на нее попала вода/конденсат. Также возможно нарушение режима полимеризации: если в момент нанесения покрытия была высокая влажность воздуха (выше 85%), влага вводится в слой покрытия, и происходит локальное нарушение адгезии. Рекомендуется работать при влажности не выше 75% и использовать осушитель воздуха в цехе при необходимости.
Заключение
Очистители-активаторы и специальные растворители - это не вспомогательные материалы, а ключевые компоненты технологии нанесения антифрикционных покрытий и смазок на критичные узлы. Подготовка поверхности в три этапа - механическая очистка, обезжиривание и активация - определяет адгезию покрытия, его долговечность и надежность оборудования. Ошибки в подготовке обходятся дороже, чем сам материал покрытия, и приводят к отказам, которые могут остановить производство на часы или дни.
Для винтовых пар компрессоров, где давление и вибрация непрерывны, правильная подготовка - это не формальность, а инженерный расчет на безопасность и экономику. Специальные растворители для разбавления и очистки гарантируют однородность и стабильность покрытия, что в прямом смысле окупается сокращением переделок и простоев. Начните с аудита текущих процессов подготовки на вашем участке: проверьте, соблюдаются ли времена испарения, применяются ли специальные растворители при разбавлении, проводится ли механическая очистка перед обезжириванием. Это займет несколько часов, а результат - стабильное качество и предсказуемые сроки ТО.