Технические и пищевые смазки решают разные задачи при совершенно разных требованиях безопасности. Пищевые смазки производят по строгим стандартам NSF International, запрещая токсичные компоненты, тяжелые металлы и канцерогены, которые допустимы в технических аналогах. Вопреки распространенному мнению, это ограничение не делает пищевые смазки слабее - напротив, современные формулировки на основе сульфоната кальция превосходят обычные технические смазки по прочности пленки на 56–78% и вымываемости водой в 3–10 раз. Для инженеров и закупщиков пищевого оборудования критично разобраться в этих различиях, чтобы не допустить смешения допусков и не подвергнуть риску ни безопасность продукции, ни ресурс техники.
Статья разбирает ключевые различия в химическом составе, трибологических свойствах, допусках NSF и практических сценариях применения, помогая выбрать нужную смазку для конкретного узла вашего оборудования.
Что такое пищевая смазка и чем она отличается от технической
Пищевая смазка - это смазочный материал, одобренный для применения на оборудовании, контактирующем с пищей, согласно стандартам NSF H1 (NSF/ANSI 143) или более строгим категориям.
Ключевое отличие от технической смазки кроется не в функции смазывания (она одинакова), а в составе: все компоненты пищевой смазки должны соответствовать списку FDA 21 CFR 178.3750, исключая любые токсичные вещества.
Технические смазки с допуском H2 предназначены для узлов без прямого контакта с пищей (вспомогательные механизмы, электродвигатели, редукторы). Они могут содержать присадки и компоненты, недопустимые в пищевых: тяжелые металлы (сурьма, мышьяк, кадмий, свинец, ртуть), канцерогены и мутагены. H2 смазки дешевле H1, но использование их в зонах пищевого контакта создает прямую угрозу безопасности и здоровью потребителей.
Существует также допуск NSF 3H - смазки для постоянного прямого контакта с пищей, остаток в конечном продукте не превышает 0,001%. Они наиболее строгие по составу, но используются реже - в основном на оборудовании, где избежать контакта невозможно (формирующие поверхности, режущие кромки).
Классификация по NSF International
| Допуск | Область применения | Контакт с пищей | Требование к составу |
|---|
| H1 | Зоны случайного контакта (подшипники печей, конвейеры) | Случайный | Все компоненты по FDA, без тяжелых металлов |
| H2 | Вспомогательные узлы (двигатели, редукторы) | Отсутствует | Без тяжелых металлов, прочие присадки допустимы |
| 3H | Прямой контакт с пищей (формирующие поверхности) | Постоянный | Максимально чистый состав, остаток ≤ 0,001% |
Примечание: H1 и 3H - пищевые допуски; H2 - техническая смазка, недопустимая в пищевом производстве.
Состав и химическая безопасность пищевых смазок
Почему современные пищевые смазки работают лучше, чем технические?
Ответ кроется в составе. Исторически пищевые смазки снижали трибологические свойства из-за запрета на присадки, однако развитие синтетических базовых масел и новых загустителей изменило ситуацию.
Базовые масла в пищевых смазках
Пищевые смазки используют три основных типа базовых масел:
Полиальфаолефины (ПАО) - синтетические углеводороды, нейтральные по запаху и вкусу, одобрены FDA для H1
Полиалкиленгликоли (ПАГ) - синтетические, высокий вязкостный индекс, хорошая совместимость со спиртовыми растворителями при мойке
Силиконовые масла - для экстремальных температур и специальных применений, полностью инертны к пище
Все три типа безопасны для контакта с пищей при использовании в разрешенных концентрациях.
Загустители и присадки
В пищевых смазках применяют загустители, которые не выделяют токсичных веществ при нагреве:
Алюминиевое мыло - классический загуститель для H1 смазок, приемлемые характеристики при умеренных нагрузках
Сульфонат кальция - современный выбор для высоконагруженных узлов, обеспечивает превосходную водостойкость и прочность пленки
Присадки в пищевых смазках - только белые трибологические добавки, химически чистые и нетоксичные. Категорически запрещены:
Серные соединения (высокотоксичны)
Хлорированные парафины (канцерогены)
Присадки на основе редкоземельных элементов
Любые компоненты, включающие тяжелые металлы
Именно этот состав делает пищевые смазки безопасными, но не менее эффективными, чем технические.
Трибологические свойства - где пищевые смазки превосходят технические
Современные пищевые смазки не только безопасны, но и превосходят обычные технические смазки по ключевым показателям надежности.
Это подтверждается лабораторными тестами.
Прочность пленки (тест сваривания четырех шариков)
Тест четырех шариков (ASTM D2596) показывает, при каком усилии смазочная пленка разрушается и происходит прямой контакт металла с металлом.
Это означает, что пищевая смазка выдерживает значительно более высокие локальные нагрузки, снижая риск износа и заедания подшипников.
Водостойкость (Water washout test)
В пищевой промышленности оборудование часто подвергается влажной очистке и санитарной обработке. Способность смазки оставаться на поверхности, несмотря на воду, критична для долговечности узлов.
Низкая вымываемость продлевает интервалы между переобслуживаниями и гарантирует непрерывное смазывание даже в условиях постоянной мойки (мясопереработка, молочная промышленность, напиточное производство).
Температурный диапазон и вязкость
Пищевые смазки на синтетической основе имеют широкий температурный диапазон применения. Однако важный момент: при низких температурах вязкость смазки растет, становясь гуще, что повышает момент трения. При высоких температурах вязкость падает, ослабляя защитную пленку. Если выбрать смазку с неоптимальным индексом вязкости для холодного помещения (например, для холодильной линии), момент трения значительно увеличится, и оборудование будет запускаться с повышенным сопротивлением. Для каждого применения нужна смазка с соответствующим индексом вязкости, учитывающим температурный профиль работы.
Выбор смазки для подшипников пищевого оборудования
Простой выбор - это выбрать смазку с допуском H1 и забыть про проблему.
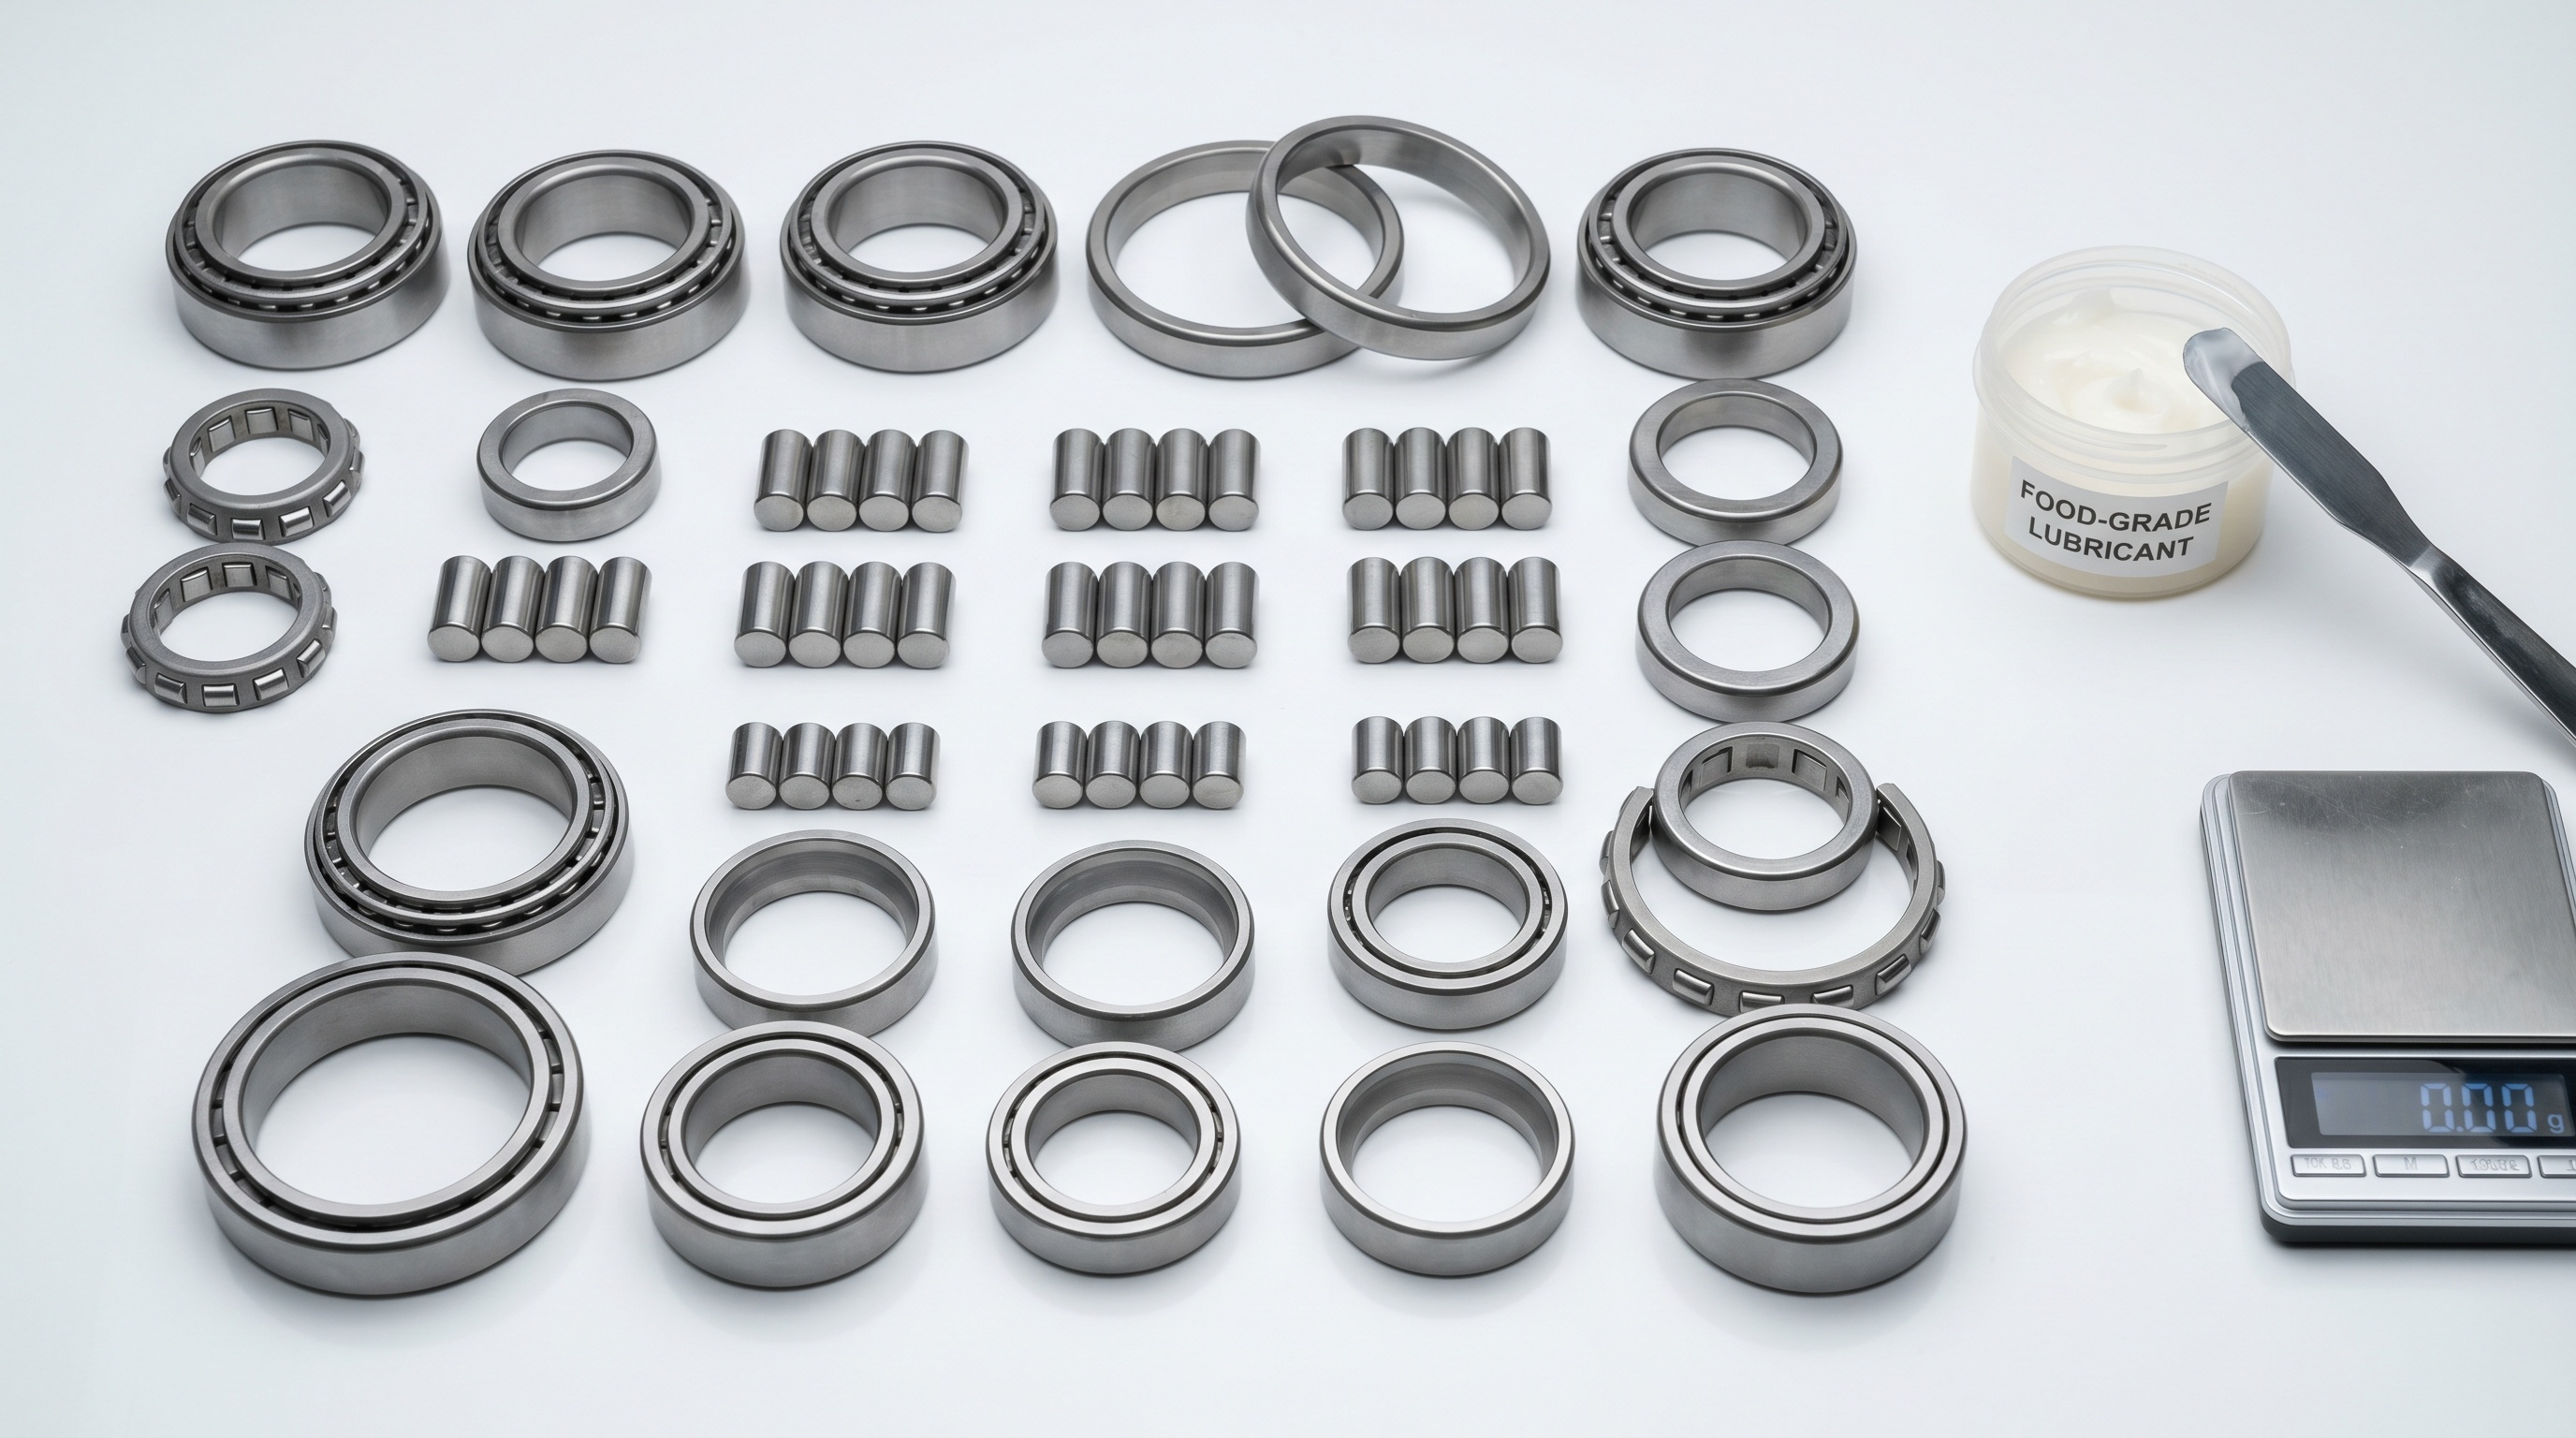
Но правильный выбор требует анализа конкретных условий.
Оценка зоны контакта и нагрузок
Первый вопрос: возможен ли контакт смазки с пищевым продуктом?
Прямо в зоне контакта (формирующие поверхности, режущие узлы) - нужна категория 3H
Случайный контакт (подшипники печей, тестомесов, конвейеров) - NSF H1
Нет контакта (двигатели, редукторы) - можно H2, но на практике выбирают H1 для унификации
Второй вопрос: какова нагрузка в узле? Легконагруженные подшипники скольжения допускают смазки с индексом сваривания 160–200 кг, но высоконагруженные узлы требуют 250+ кг. Высокие нагрузки в подшипниках валков тестомесов, формирующих машинах и конвейерах требуют смазок на основе сульфоната кальция - они обеспечивают прочность пленки 250–315 кг при одновременной водостойкости (1–3% вымывания) и широком температурном диапазоне.
Условия мойки и влаги
Если оборудование подвергается частой мойке под давлением или работает во влажной среде, критична вымываемость водой не выше 3%. Смазки на сульфонате кальция обеспечивают именно такие показатели, тогда как смазки на алюминиевом мыле часто дают вымывание 5–10%.
Для линий с чередованием холодной и горячей мойки (включая дезинфекцию) выбирайте смазки, которые сохраняют адгезию при переходах температур. Адгезия - это способность смазочной пленки прилипать к поверхности металла и сохраняться при воздействии воды.
Совместимость с материалами оборудования
Пищевые смазки безопасны для людей, но могут повлиять на некоторые материалы конструкции. Проверьте совместимость со следующими элементами узла:
Уплотнения и прокладки (резина, эластомер) - некоторые смазки вызывают их набухание
Краски и лаки на корпусе - синтетические смазки могут размягчить определенные покрытия
Пластмассовые элементы - полиалкиленгликоли (ПАГ) могут размягчить определенные пластики
Производители оборудования обычно указывают допустимые типы смазок в инструкции по обслуживанию.
Применение пищевых смазок - общие правила и ошибки
Запрет на смешение допусков
Это жесткое требование, которое нельзя нарушать: никогда не используйте техническую смазку (H2) в зонах пищевого контакта (H1 или 3H), даже если она «эффективнее» или дешевле. H2 смазки могут содержать тяжелые металлы (свинец, кадмий) и канцерогены, которые при попадании в пищу создают серьезный риск для здоровья.
Правило работает и в обратном направлении: можно ли использовать H1 в зонах H2? Технически - да, но экономически нецелесообразно. H1 смазки дороже, и H2 узлы допускают более широкий спектр присадок, так что нет смысла переплачивать.
Частота переобслуживания
Пищевые смазки должны иметь длительный срок службы. Высокая вымываемость требует частого переобслуживания, что в условиях непрерывного производства неприемлемо. Выбирайте смазки, сохраняющие свойства не менее 6–12 месяцев при нормальных условиях.
При работе в условиях высокой влажности или частой мойки срок службы сокращается - планируйте переобслуживание чаще, следуя рекомендациям производителя оборудования.
Отсутствие вкуса и запаха
Пищевые смазки должны быть органолептически нейтральны - не должны влиять на вкус и запах готового продукта при случайном контакте. Хорошие пищевые смазки не имеют запаха или имеют едва заметный минеральный запах.
Если смазка имеет резкий запах (например, скипидара или растворителя), это признак некачественного состава или наличия летучих примесей - такую лучше не использовать.
Смазка для оборудования пищевой промышленности - практические сценарии
Один вид смазки не подойдет для всех линий.
Условия работы, нагрузки и способ мойки существенно различаются.
Пекарни и кондитерское производство
Условия: Подшипники печей, валки, конвейеры. Температура 40–80 °C, периодическая мойка.
Выбор: NSF H1, на основе ПАО или сульфоната кальция, NLGI 1–2, вымывание не выше 3%.
Причина: Подшипники работают при умеренно высокой температуре, нужна хорошая текучесть при мойке и стойкость к окислению.
Мясопереработка
Условия: Высокие нагрузки на режущих и формирующих узлах, частая мойка горячей водой, контакт с жиром и белком.
Выбор: NSF H1, на основе сульфоната кальция, NLGI 1–2, вымывание 1–2%, индекс сваривания 250+.
Причина: Высокие нагрузки требуют прочной пленки, частая мойка требует низкой вымываемости, жир и белок требуют химической стойкости.
Для высоконагруженных узлов в этом секторе, таких как тестомесы и термоформовочные машины, где требуется одновременно термо- и водостойкость, используют специализированные составы с допуском NSF H1 на основе сульфоната кальция, сочетающие синтетическую основу с оптимизированным пакетом присадок.
Молочная промышленность
Условия: Молоко и молочные жиры создают окислительный стресс, частая мойка щелочными средствами, низкие температуры хранения.
Выбор: NSF H1, ПАГ-основа (хорошо совместима со спиртовыми и щелочными растворителями), NLGI 2.
Причина: ПАГ хорошо переносят контакт со щелочью, молочный жир не окисляет синтетическое масло, NLGI 2 обеспечивает консистентность при низких температурах.
Напиточное производство
Условия: Газированные напитки, соки. Корозионные среды, частая мойка, максимально строгие гигиенические требования.
Выбор: NSF 3H (если прямой контакт) или H1 (если случайный).
Причина: Органические кислоты в напитках легко вымывают обычные смазки; нужна максимальная химическая стойкость и адгезия.
Часто задаваемые вопросы
Можно ли использовать пищевую смазку в технических узлах оборудования?
Технически возможно, но экономически неоправданно. Пищевые смазки стоят дороже, так как требуют дорогостоящей сертификации. Технические узлы (двигатели, редукторы) часто проще смазать H2 смазкой и сэкономить. Главное - не путать направление: никогда не используйте техническую смазку в зонах пищевого контакта.
Как определить, что смазка вымывается водой?
Визуально это сложно. На практике полагаются на данные производителя - параметр «Water washout» по ASTM D1264. Если смазку наносили месяц назад, а теперь после мойки на подшипнике видна сухая поверхность без видимой смазки - это признак высокой вымываемости. Перейдите на смазку с вымыванием 1–3%, проблема исчезнет.
Чем отличается пищевая смазка от пищевого вазелина?
Пищевой вазелин - это по сути минеральное масло с воском, без присадок, очень простой состав. Современная пищевая смазка - это синтетическое масло (ПАО, ПАГ или силикон) с загустителем и белыми присадками, что дает намного лучшие трибологические свойства. Вазелин подходит только для легконагруженных узлов (например, направляющие скольжения), а пищевую смазку можно применять в подшипниках и высоконагруженных узлах.
Какую смазку купить для пекарни - H1 или H2?
Если оборудование пекарни может соприкасаться с тестом или готовым хлебом (подшипники печей, конвейеры, тестомесы), используйте только NSF H1. Это не вариант, это требование пищевого законодательства. Для электродвигателей и редукторов, не касающихся продукции, допускается H2, но на практике проще и безопаснее применять везде H1.
Пищевая смазка для пивного оборудования - какие требования?
Пивное производство требует NSF H1. Там возможен контакт с напитком, мойка горячей водой, работа подшипников насосов и конвейеров. Выбирайте смазку на основе ПАО или сульфоната кальция, с вымыванием не выше 3%, без резкого запаха. Все эти параметры указаны в технических данных производителя.
Заключение
Пищевые и технические смазки решают разные задачи: первые безопасны для контакта с едой, вторые - нет. Вопреки мифам, пищевые смазки на основе сульфоната кальция не уступают техническим по прочности пленки и превосходят их по водостойкости (1–3% вымывания против 5–10%). Ключ к правильному выбору - определить зону применения (H1 для случайного контакта, H2 для отсутствия контакта, 3H для прямого контакта), оценить нагрузки, температуру и условия мойки, а затем подобрать смазку с соответствующими параметрами вязкости и вымываемости.
Следующий шаг: запросите у поставщика техлист (TDS) интересующей вас смазки, проверьте допуск NSF, вязкость (NLGI), температурный диапазон и значение водостойкости (Water washout). Если параметры совпадают с требованиями вашего оборудования - можно закупать с уверенностью.