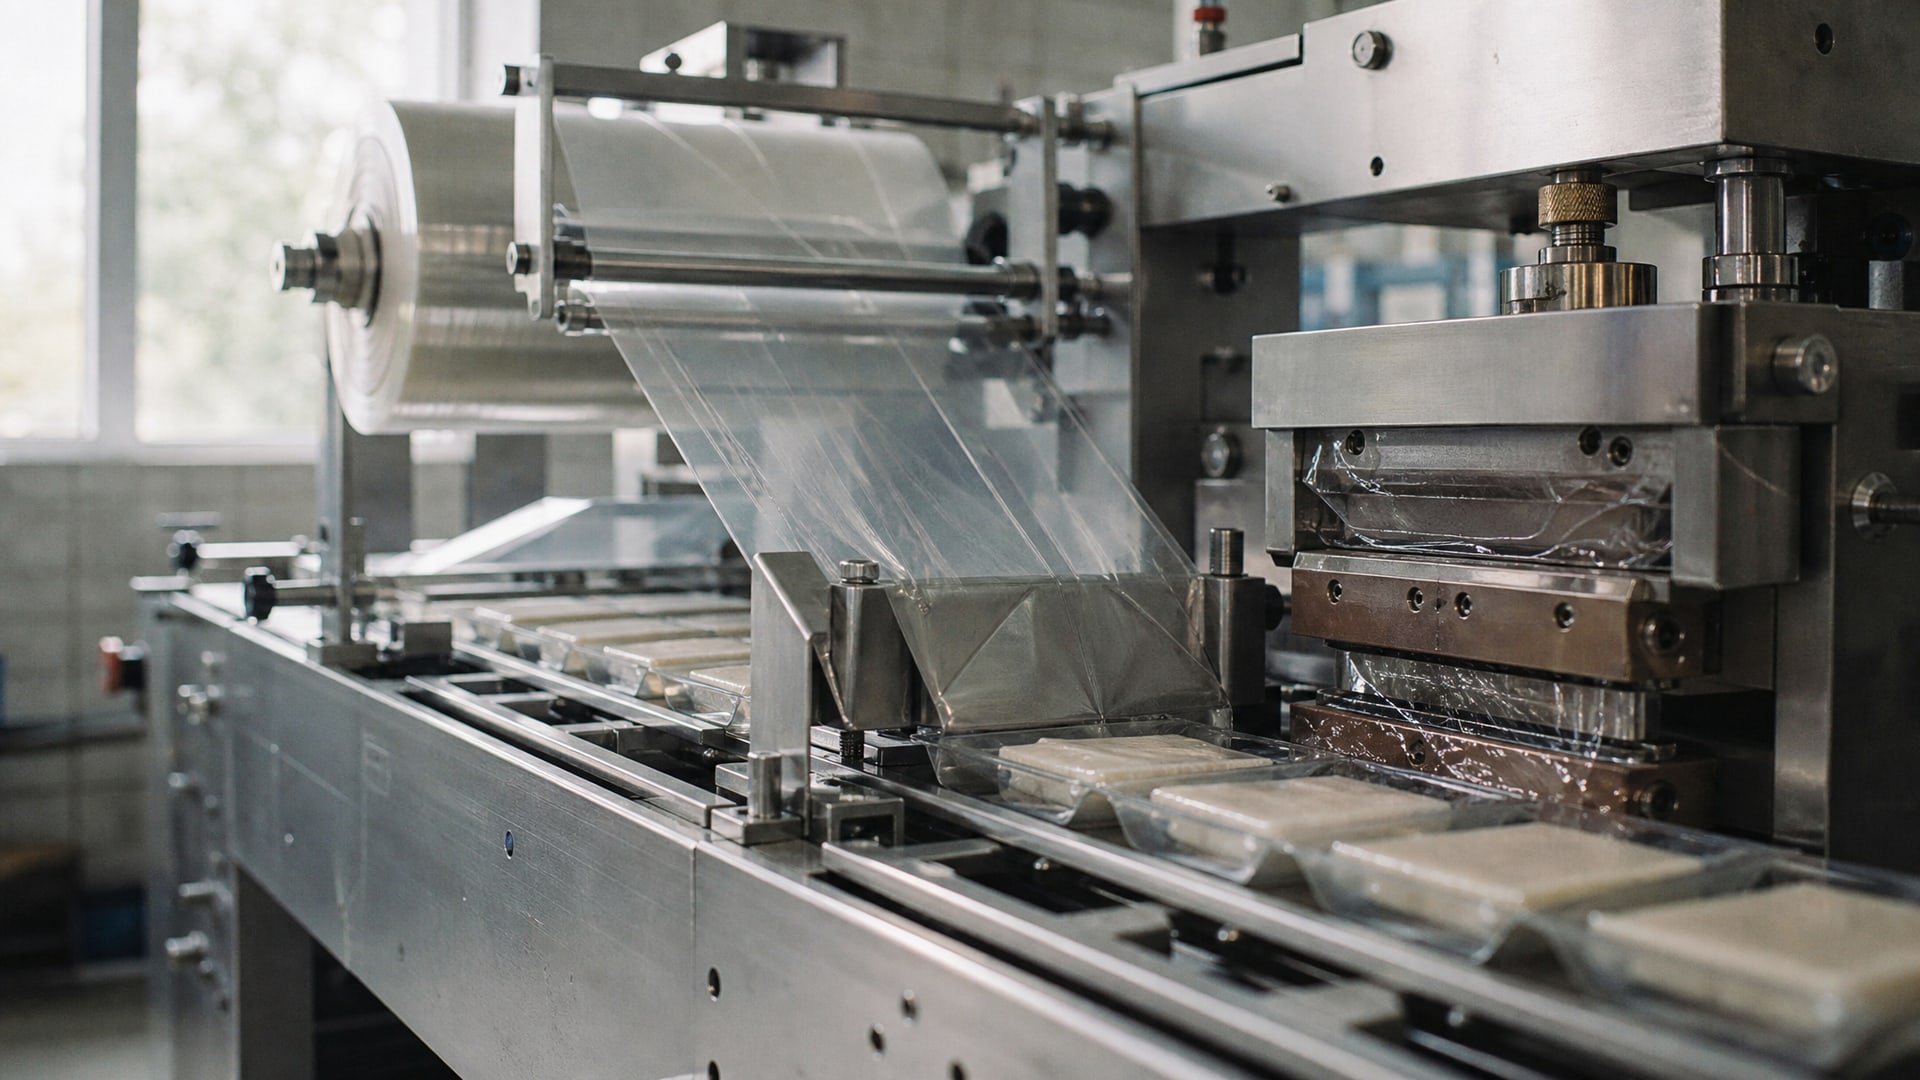
Налипание пленки на упаковочном оборудовании - одна из самых распространенных проблем на горизонтальных линиях формирования, заполнения и запайки (HFFS, flow-wrap). Когда полотно прилипает к нагретым поверхностям узла продольного шва, линия забивается отходами, теряется производительность, качество шва деградирует, а останавливать оборудование приходится все чаще. Проблема кажется простой, но ее причины лежат не только в температуре запайки, но и в свойствах самой пленки: в коэффициенте трения, структуре слоев, термической стабильности и соответствии материала технологическим требованиям конкретной машины. Статья разбирает, почему пленка налипает, на какие параметры смотреть при выборе материала и как избежать проблемы на практике.
Что происходит на упаковочной линии при формировании продольного шва
На горизонтальной линии рулонная пленка движется вертикально вдоль продукта, проходя через направляющие кольца и формующие узлы.
Продольный шов (fin seal) образуется вдоль длины пакета, где нагретые поверхности запаечного узла прижимают и спаивают две кромки полотна. Если пленка липнет к этим нагретым поверхностям, она не скользит чисто, вытягивается или разрывается, а на кольцах и узлах накапливаются налеты, которые нужно очищать вручную.
Процесс должен быть гладким: пленка спускается, проходит формующие кольца без растяжения и усадки, встречается с нагретым швом, запаивается и плавно сходит. Все эти движения контролируются коэффициентом трения пленки, ее жесткостью и тепловыми свойствами слоев. Если хотя бы один из этих параметров не соответствует машине, начинаются залипания, рывки и, как следствие, брак и простои.
Роль коэффициента трения и скольжения в предотвращении налипания
Коэффициент трения (COF) - это мера сопротивления между поверхностями.
На упаковочной линии пленка скользит по направляющим и запаечным элементам, и этот контакт должен быть управляемым: не слишком высоким (пленка упирается и тянется), но и не слишком низким (она соскальзывает неконтролируемо). Для горизонтальных HFFS-линий требуется пленка с высоким slip и низким, стабильным коэффициентом трения.
Высокий slip означает, что слои пленки хорошо скользят относительно друг друга и по металлическим поверхностям оборудования. Это предотвращает прилипание к нагретым кольцам и швам: пленка проходит мимо них, не зацепляясь. Если же пленка липкая или имеет непредсказуемый COF, она прилипает к узлам, вытягивается, деформируется и образует потеки расплава, которые затвердевают на оборудовании.
Контролируемый, стабильный коэффициент трения - одно из главных свойств, которое нужно проверять при выборе пленки для таких линий. Этот параметр должен быть указан в спецификации материала и сверяться с рекомендациями производителя машины.
Влияние структуры многослойной пленки на налипание и межслойную адгезию
Большинство современных упаковочных пленок - это многослойные композиты, составленные из нескольких полимеров (BOPP, LDPE, LLDPE и других).
Каждый слой выполняет свою функцию: один дает жесткость, другой отвечает за скольжение, третий обеспечивает герметичность шва. Однако между слоями должна быть правильная адгезия: они не должны расслаиваться, но и не должны быть чрезмерно липкими друг к другу.
Если адгезия слоев слишком низка, пленка расслаивается на изгибах и в зоне шва, что усиливает налипание и нарушает герметичность. Если адгезия чрезмерна, слои слипаются, и пленка ведет себя как монолит: неправильно скользит, вытягивается или прилипает к узлам. Кроме того, многослойная структура с неправильной адгезией может деформироваться в зоне запайки, что приводит к неровному шву и протечкам.
Межслойная адгезия измеряется по методике DIN 55543-5, которая определяет прочность связи между слоями композитной пленки. Для пленок, предназначенных под HFFS-линии, эта характеристика должна быть оптимальной: достаточной для целостности материала, но не препятствующей скольжению слоев относительно друг друга.
Дифференцированные температуры плавления слоев как ключ к чистому шву
Температура запайки на горизонтальных линиях может доходить до 150-180 °C в зависимости от материала и конструкции пакета.
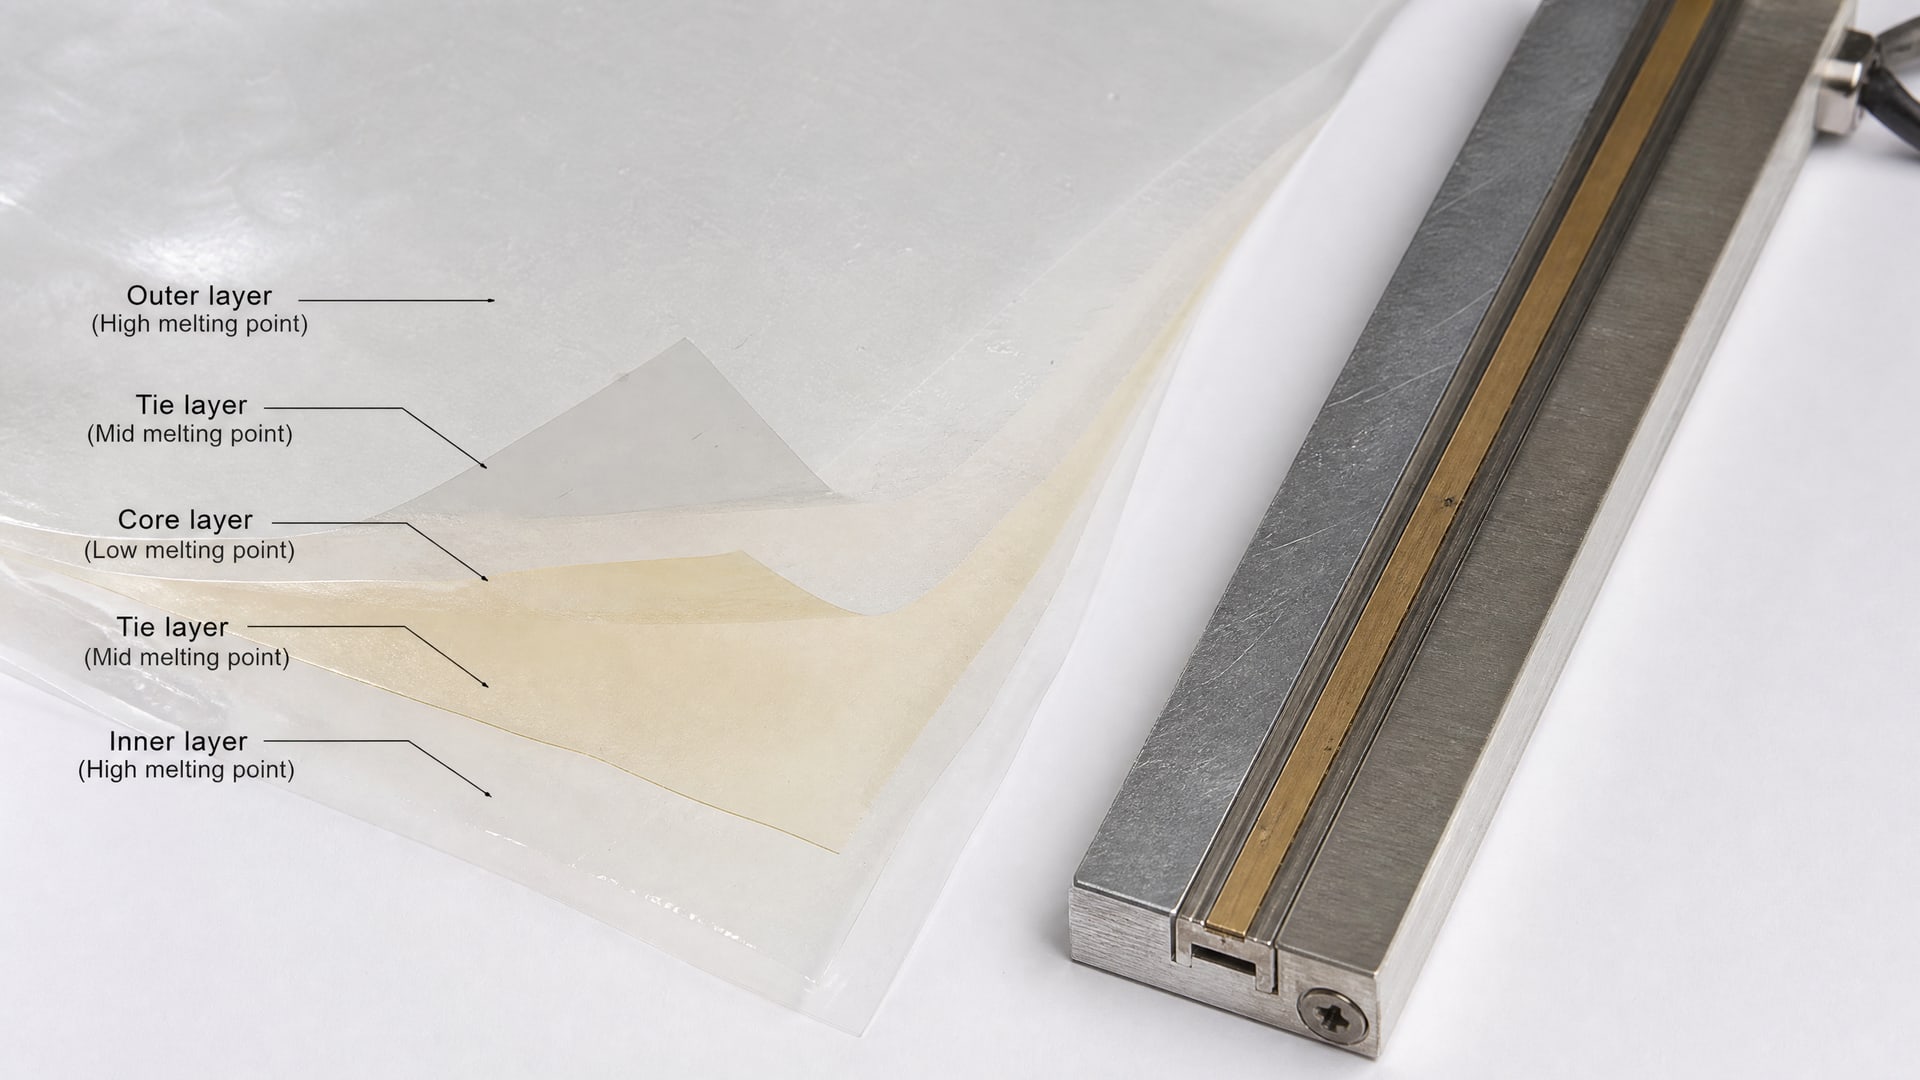
При таких режимах пленка должна вести себя предсказуемо: запаиваться крепко в зоне шва, но не налипать к нагретым кольцам и направляющим.
Это достигается через использование пленок с дифференцированными температурами плавления (differential seal temperatures). Суть в том, что разные слои многослойной пленки плавятся при слегка разных температурах. Внешний слой, контактирующий с нагретыми поверхностями аппарата, имеет более высокую температуру плавления; внутренний слой, отвечающий за герметичность шва, плавится при немного более низкой температуре. Это обеспечивает чистое формирование шва без налипания к узлам.
Если же использовать однослойную пленку или материал без дифференцированных температур, весь полимер начинает размягчаться одновременно, и пленка прилипает ко всем горячим поверхностям подряд. Именно поэтому источники прямо указывают: для горизонтальных HFFS-линий однослойная пленка не подходит.
Стабильность геометрии полотна и ее роль в предотвращении прилипаний
Пленка должна не только иметь нужные коэффициенты трения и адгезию слоев, но и сохранять стабильную геометрию при прохождении по тракту оборудования.
Если полотно растягивается, дает усадку или «ведет» (отклоняется от прямой линии), это сразу приводит к неравномерному контакту с запаечными поверхностями.
Нестабильность геометрии может быть следствием как неправильного производства пленки (неровные слои, локальные утолщения), так и нарушения условий хранения (влажность, температура). Если пленка растягивается на одном участке, она сильнее прижимается к запаечному узлу, и в этом месте растет риск налипания. Если дает усадку, возникают складки, которые попадают в шов и портят его герметичность.
Проверка стабильности геометрии должна входить в обязательный контроль при приеме партии пленки. На практике это означает простой визуальный осмотр рулона на предмет деформаций, перекосов краев и неоднородности.
Методы контроля качества пленки и оборудования для предотвращения налипаний
Решение проблемы налипания требует контроля на двух уровнях: качества пленки и состояния оборудования.
На уровне пленки нужно проверять коэффициент трения, межслойную адгезию и стабильность геометрии. На уровне машины - состояние запаечных кольца и поверхностей, температурные режимы и чистоту узлов.
Для многослойной пленки обязателен тест межслойной адгезии по стандарту DIN 55543-5. Этот стандарт определяет прочность связи между слоями и гарантирует, что пленка не расслоится при обработке. Результаты теста должны быть в спецификации материала.
Коэффициент трения измеряется специальным прибором (tribometer) и обычно указывается как значение в диапазоне (например, 0,3-0,5). Для горизонтальных HFFS-линий нужно выбирать материалы с низким и стабильным COF, значение которого согласовано с рекомендациями производителя машины.
Запаечные узлы оборудования регулярно осматривают на предмет налетов, царапин и деформаций. Налеты удаляют мягкой щеткой, не царапая поверхность. Если поверхность царапается или деформируется, она начинает ловить пленку, и налипания учащаются. В таких случаях кольцо или запаечный элемент подлежит замене.
Температурные режимы машины должны соответствовать техническим характеристикам пленки. Производитель пленки указывает оптимальный температурный диапазон для запайки; если машина работает ниже или выше этого диапазона, налипания неизбежны. Для горизонтальных линий характерны более высокие температуры, чем для вертикальных (VFFS), поэтому пленка должна быть именно под HFFS, а не универсальная.
Практические решения при выборе пленки для горизонтальных упаковочных линий
Выбор правильной пленки начинается с уточнения у производителя машины, какие материалы рекомендованы для вашего типа линии и скорости упаковки.
Это критически важно, потому что пленка должна соответствовать не только общим требованиям к упаковке (герметичность, прозрачность), но и специфике HFFS-процесса.
Вторая проверка - спецификация пленки. В ней должны быть явно указаны: коэффициент трения (COF), класс консистенции слоев по NLGI (если есть), межслойная адгезия по DIN 55543-5, диапазон температур запайки, модуль жесткости (secant modulus) и наличие дифференцированных температур плавления. Если в спецификации этого нет, пленку лучше не брать - она не протестирована под ваши условия.
Третий момент - пилотный запуск на небольшом объеме. Даже если пленка рекомендована производителем машины, каждая партия может немного отличаться. Запустите 1-2 часа работы, посмотрите на качество шва, наличие налетов на запаечных узлах, стабильность скорости. Если за это время проблем не появилось, можно увеличивать объем.
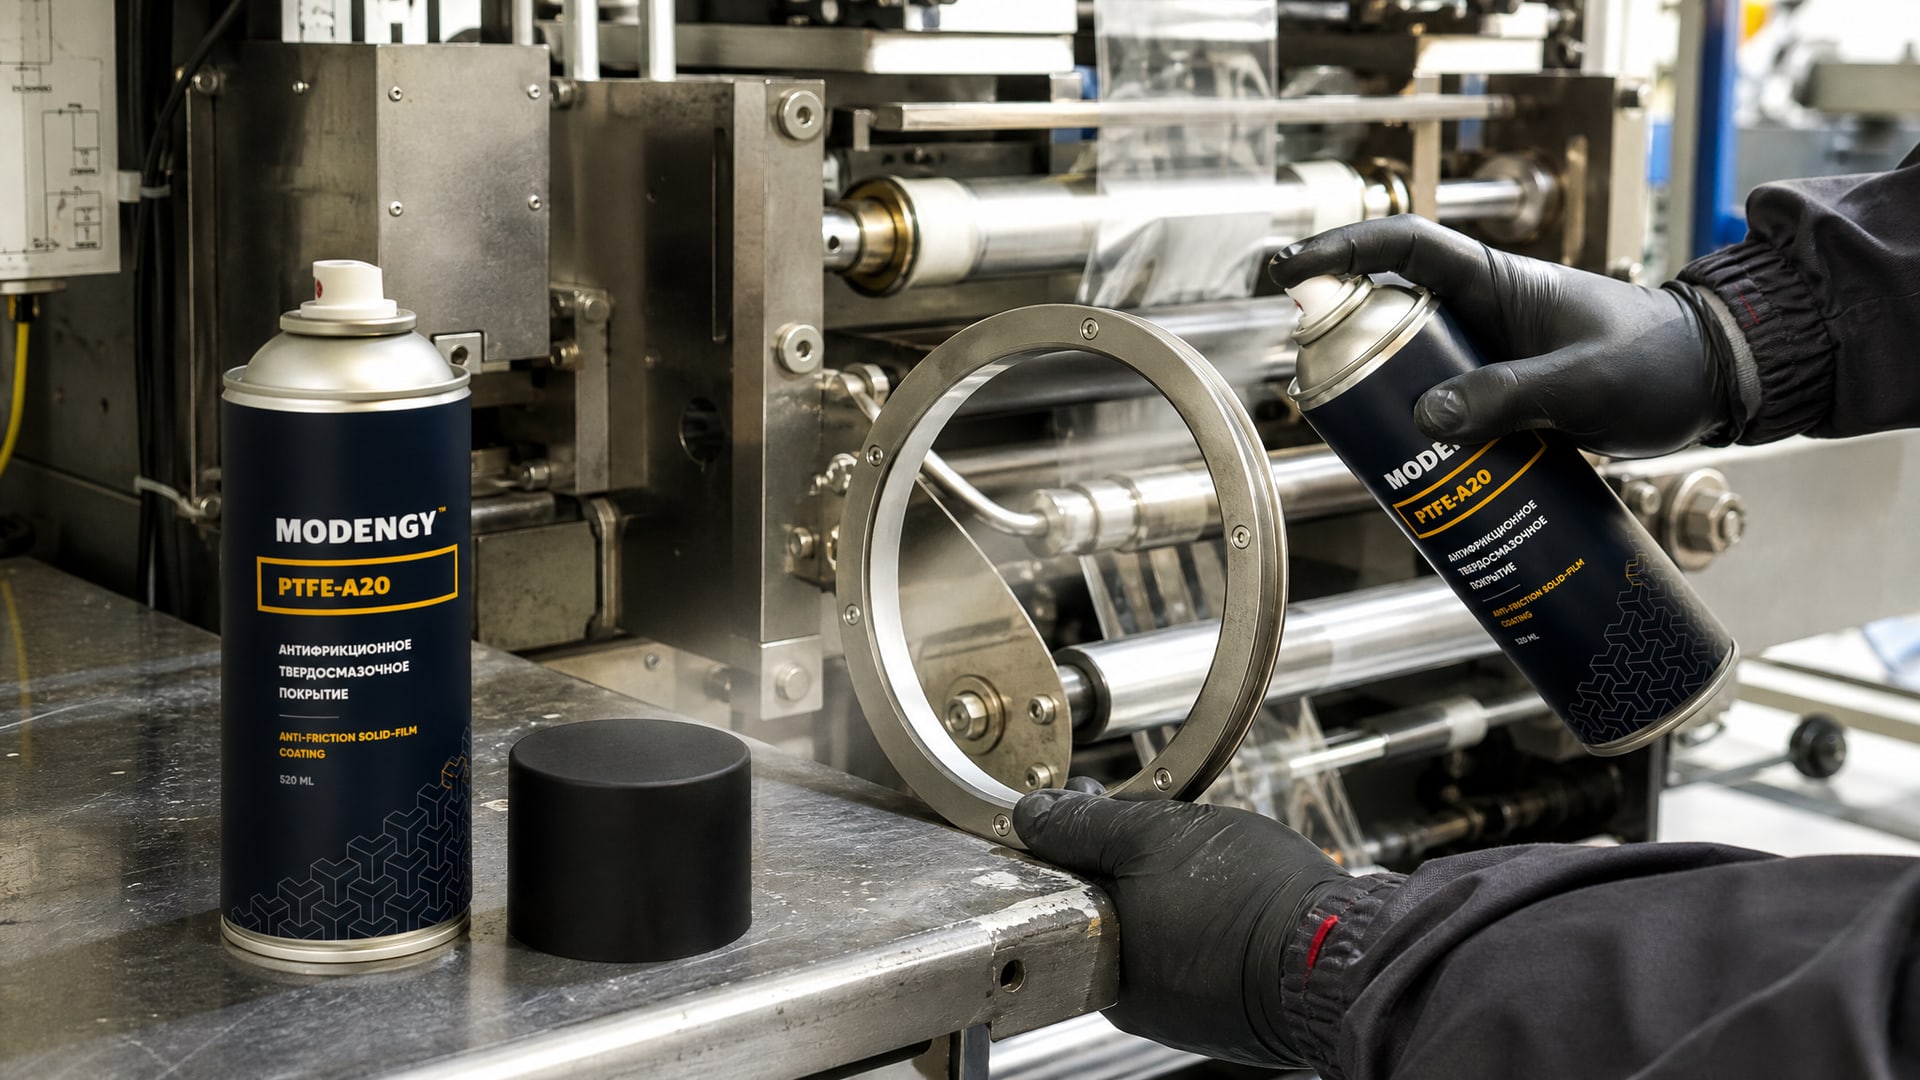
На этапе подбора часто помогает также применение специализированных твердосмазочных покрытий на запаечные поверхности и направляющие кольца. Например, антифрикционное покрытие MODENGY PTFE-A20 эффективно снижает адгезию пленки к нагретым узлам, предотвращая прилипание и улучшая скольжение. Такое решение особенно полезно, если пленка уже выбрана, но налипания все еще происходят: покрытие решает проблему на уровне оборудования, не требуя смены материала.
Частые ошибки при выборе и применении пленки
Первая ошибка - покупка универсальной пленки без учета типа линии.
Материал, подходящий для вертикальных VFFS-линий, может полностью не работать на горизонтальных HFFS, потому что требования к скольжению, жесткости и термической стабильности у них разные. Результат: мучительные налипания, которые невозможно решить только регулировкой температуры.
Вторая ошибка - снижение температуры запайки как единственного решения. Да, это может немного помочь, но если корень проблемы в неправильной структуре пленки или низком модуле жесткости, холодная запайка будет еще хуже: шов станет слабым, а налипания могут остаться. Нужно смотреть на пленку в целом, а не только на температуру.
Третья ошибка - игнорирование межслойной адгезии для многослойных материалов. Если слои расслаиваются или, наоборот, слишком липкие, это напрямую влияет на поведение пленки на линии. Проверка адгезии по DIN 55543-5 - не трата времени, а гарантия, что пленка будет работать предсказуемо.
Четвертая ошибка - оценка коэффициента трения только на ощупь. «На глаз видно, что пленка гладкая» - это не параметр. COF должен быть измерен и должен входить в спецификацию. Много скользящих на ощупь пленок имеют непредсказуемый коэффициент трения и сюрпризят на высоких скоростях.
Пятая ошибка - игнорирование геометрии полотна при приеме пленки. Даже если спецификация идеальна, если рулон повернут, краями загнут или имеет локальные утолщения, на линии возникнут проблемы. Визуальный осмотр партии при разгрузке занимает 5 минут, но экономит часы простоев.
Часто задаваемые вопросы
Почему снижение температуры запайки не решает налипание пленки?
Температура - лишь один из факторов. Если пленка неправильно структурирована, имеет высокий коэффициент трения или недостаточный модуль жесткости, холодная запайка не поможет. Пленка просто будет налипать при любой температуре. Нужно менять саму пленку, а не только режим машины.
Что такое дифференцированные температуры плавления и почему они важны?
Это значит, что разные слои многослойной пленки плавятся при слегка разных температурах. Внешний слой (контактирующий с горячими узлами) плавится при более высокой температуре, внутренний - при более низкой. Это обеспечивает чистый шов без налипания к оборудованию. Однослойные материалы не имеют такой возможности.
Как проверить межслойную адгезию пленки и зачем это нужно?
Адгезия слоев измеряется по стандарту DIN 55543-5, который определяет прочность связи между слоями. Проверка нужна, чтобы исключить расслоение пленки на изгибах и в зоне шва, а также чтобы убедиться, что слои скользят друг относительно друга правильно. Результаты должны быть в спецификации пленки.
Может ли проблема налипания быть только в оборудовании, а не в пленке?
Частично да: состояние запаечных кольца, температурные режимы и чистота узлов важны. Но если пленка выбрана неправильно, даже идеальное оборудование не поможет. Проблема решается комплексно: правильная пленка плюс правильный режим машины плюс уход за оборудованием.
Какой коэффициент трения считается оптимальным для горизонтальных HFFS-линий?
Универсального значения нет - оно зависит от конструкции машины и рекомендаций производителя. Но в целом для горизонтальных линий ищите пленки с низким, стабильным коэффициентом трения, обычно в диапазоне 0,2-0,4. Этот параметр должен быть согласован с техническими требованиями вашей линии.
Заключение
Налипание пленки на упаковочном оборудовании при формировании продольного шва - проблема, которая решается только при понимании трех факторов: свойств пленки, режима машины и состояния оборудования. Пленка для горизонтальных HFFS-линий должна иметь низкий и стабильный коэффициент трения, многослойную структуру с правильной межслойной адгезией, дифференцированные температуры плавления слоев и стабильную геометрию полотна. Выбирайте материал, специально рассчитанный на ваш тип линии, а не универсальные решения, проверяйте спецификацию по стандартам DIN 55543-5 и EN 415-10, и проводите пилотный запуск перед масштабированием объемов.
Следующий шаг: свяжитесь с производителем вашей упаковочной машины и попросите список рекомендованных пленок для HFFS-процесса, после чего запросите полные спецификации у поставщика материала - в спецификации должны быть COF, межслойная адгезия, диапазон температур запайки и наличие дифференцированных температур плавления.