Современные российские производители смазочных материалов (EFELE, ARGO, Газпром Нефть, Лукойл) за последние 15 лет достигли уровня качества, сопоставимого с ведущими зарубежными производителями. Ключевой вывод: они используют идентичное сырье и присадки, а разница в цене (15–25% ниже) объясняется логистикой и отсутствием маркетинговых надбавок, но не качеством продукта. Для технических специалистов, инженеров и закупщиков промышленного сектора это означает, что переход на русские смазочные материалы не несет технических рисков, если соблюдены критерии выбора по техническим параметрам узлов.
Статья раскрывает, какие параметры сравнивать при выборе аналога, как избежать типичных ошибок при замене, и приводит практический опыт импортозамещения в целлюлозно-бумажной промышленности - сегменте, где условия наиболее требовательны.
Почему российские смазочные материалы конкурентоспособны
Заблуждение о низком качестве русских смазок укоренилось в 1990–2000-х годах, когда производство действительно отставало.
Сегодня ситуация кардинально изменилась. Российские производители закупают присадки у тех же мировых поставщиков, что и западные компании, и используют сырье идентичного качества. Разница в цене обусловлена несколькими факторами: во-первых, сокращенные логистические цепочки (доставка по России дешевле доставки из Европы или США); во-вторых, отсутствие маркетинговых и дистрибьюторских надбавок, которые могут составлять 10–15% от конечной цены.
Российские смазочные материалы соответствуют требованиям ГОСТ 32299-2013 («Смазки пластичные. Приемка и методы испытаний»), что обеспечивает совместимость с узлами, спроектированными под международные стандарты. Многие отечественные производители получают сертификаты ISO 9001 и проходят валидацию под требования европейских и американских потребителей (например, целлюлозно-бумажная промышленность, где используются импортные станки). Это означает, что смазка проверена в реальных производственных условиях, а не только в лабораториях.
Климатические условия России (высокая влажность, резкие перепады температур, длительный холодный период) требуют особых свойств смазки: устойчивости к вымыванию водой, окислению при циклических нагревах и расслаиванию при морозах. Российские производители разрабатывают составы специально под эти условия, что дополнительно повышает их конкурентоспособность по сравнению с универсальными европейскими формулировками.
Критические параметры для выбора русского аналога
При замене импортной смазки на отечественный аналог следует руководствоваться не названием бренда, а совпадением технических характеристик.
Вот иерархия критериев, от наиболее важных к вспомогательным.
Основные параметры для сравнения
NLGI (класс консистенции): Для универсальных подшипников требуется NLGI 2. Это не мера липкости, а единица измерения консистенции пластичной смазки, связанная с ее способностью удерживаться в зазорах узла. NLGI 2 означает, что смазка имеет консистенцию, близкую к жидкому сливочному маслу.
Требуемая нагрузка (в МПа или кг/см²): Значение, указанное в техническом паспорте узла - необходимо выбрать смазку, которая выдерживает эту нагрузку без сдвига слоев.
Рабочая температура (в °C): Диапазон температур должен включать минимум и максимум, в которых работает узел. Пример: если узел работает от -15 °C до +80 °C, смазка должна оставаться пластичной при -15 °C и не вытекать при +80 °C.
Тип загустителя (литиевый, комплексный, полиуретановый): Это решающий параметр совместимости. Смешивание литиевых и комплексных загустителей приводит к расслаиванию, потере вязкости и отказу узла. Если текущая смазка литиевая, новая должна быть литиевой.
Наличие влаги в узле и агрессивные среды: Если узел контактирует с влагой (например, в целлюлозно-бумажной промышленности) или химическими веществами, требуется смазка с улучшенной стойкостью к вымыванию и окислению.
Вспомогательные параметры
EP (экстремальное давление) или молибден: Для высоконагруженных узлов (редукторы, шпиндели) требуются присадки, которые образуют защитную пленку при высоких давлениях. Эти свойства обозначаются как EP или указанием молибдена в составе.
Плотность и вязкость в условиях стандарта: Эти параметры должны совпадать в диапазоне ±10 %.
Таблица типовых замен
| Смазка иностранного производства | NLGI | Назначение | Рекомендуемый русский аналог | Производитель |
|---|
| Универсальная литиевая NLGI 2 | 2 | Подшипники качения, направляющие | Литиевая смазка класса NLGI 2 | EFELE, ARGO, Газпром Нефть |
| Смазка с EP-присадками | 2–3 | Многоцелевое применение, редукторы | Смазка с EP-присадками | Лукойл, Gazpromneft |
| Смазка с молибденом | 1–3 | Высоконагруженные узлы, шпиндели | Смазка с молибденом | EFELE, ВМПАВТО |
Опыт замены в целлюлозно-бумажной промышленности
Целлюлозно-бумажная промышленность (ЦБП) - это эталон требовательных условий.
Там используются станки европейского и американского производства, установленные за последние 20–30 лет. Оборудование работает в условиях высокой влажности (60–85%), воздействия водяного пара, остатков щелочных реагентов и периодического контакта с минеральными кислотами. Смазки подвергаются интенсивному вымыванию водой, окислению из-за высокой температуры и УФ-облучения.
Практический опыт показывает, что замена импортных смазок на отечественные в ЦБП прошла успешно. Закупщики провели тестирование на реальном оборудовании в течение 6–12 месяцев (один-два плановых цикла регенерации смазки), и показатели вибрации, температуры узлов и скорости деградации смазки совпали с результатами использования импортных аналогов. Это подтверждает, что качество русских материалов соответствует требованиям, и разница в цене действительно обусловлена логистикой, а не составом.
Типовые замены в целлюлозно-бумажной промышленности
Для водорастворимых смазочных жидкостей (СОЖ), которые широко используются в ЦБП для смазки направляющих и уплотнений:
Импортные водорастворимые СОЖ часто заменены на русские аналоги: Укринол-1М, Фрео МП 15Л, Караидель-6, Sinertek M.
Для быстроиспаряющихся СОЖ (используются при финишной обработке узлов и высыхании после влажной среды): Укринол-3У.
В ЦБП не требуется переквалификация оборудования или переразработка узлов - смена смазки происходит в рамках плановых работ по техническому обслуживанию, с соблюдением рекомендаций по промывке остатков старого продукта.
Смазочные материалы для обработки металлов: замена на российские аналоги
Обработка металлов (точение, фрезерование, сверление, шлифование) требует специальных смазочно-охлаждающих жидкостей (СОЖ), которые одновременно смазывают инструмент и отводят тепло.
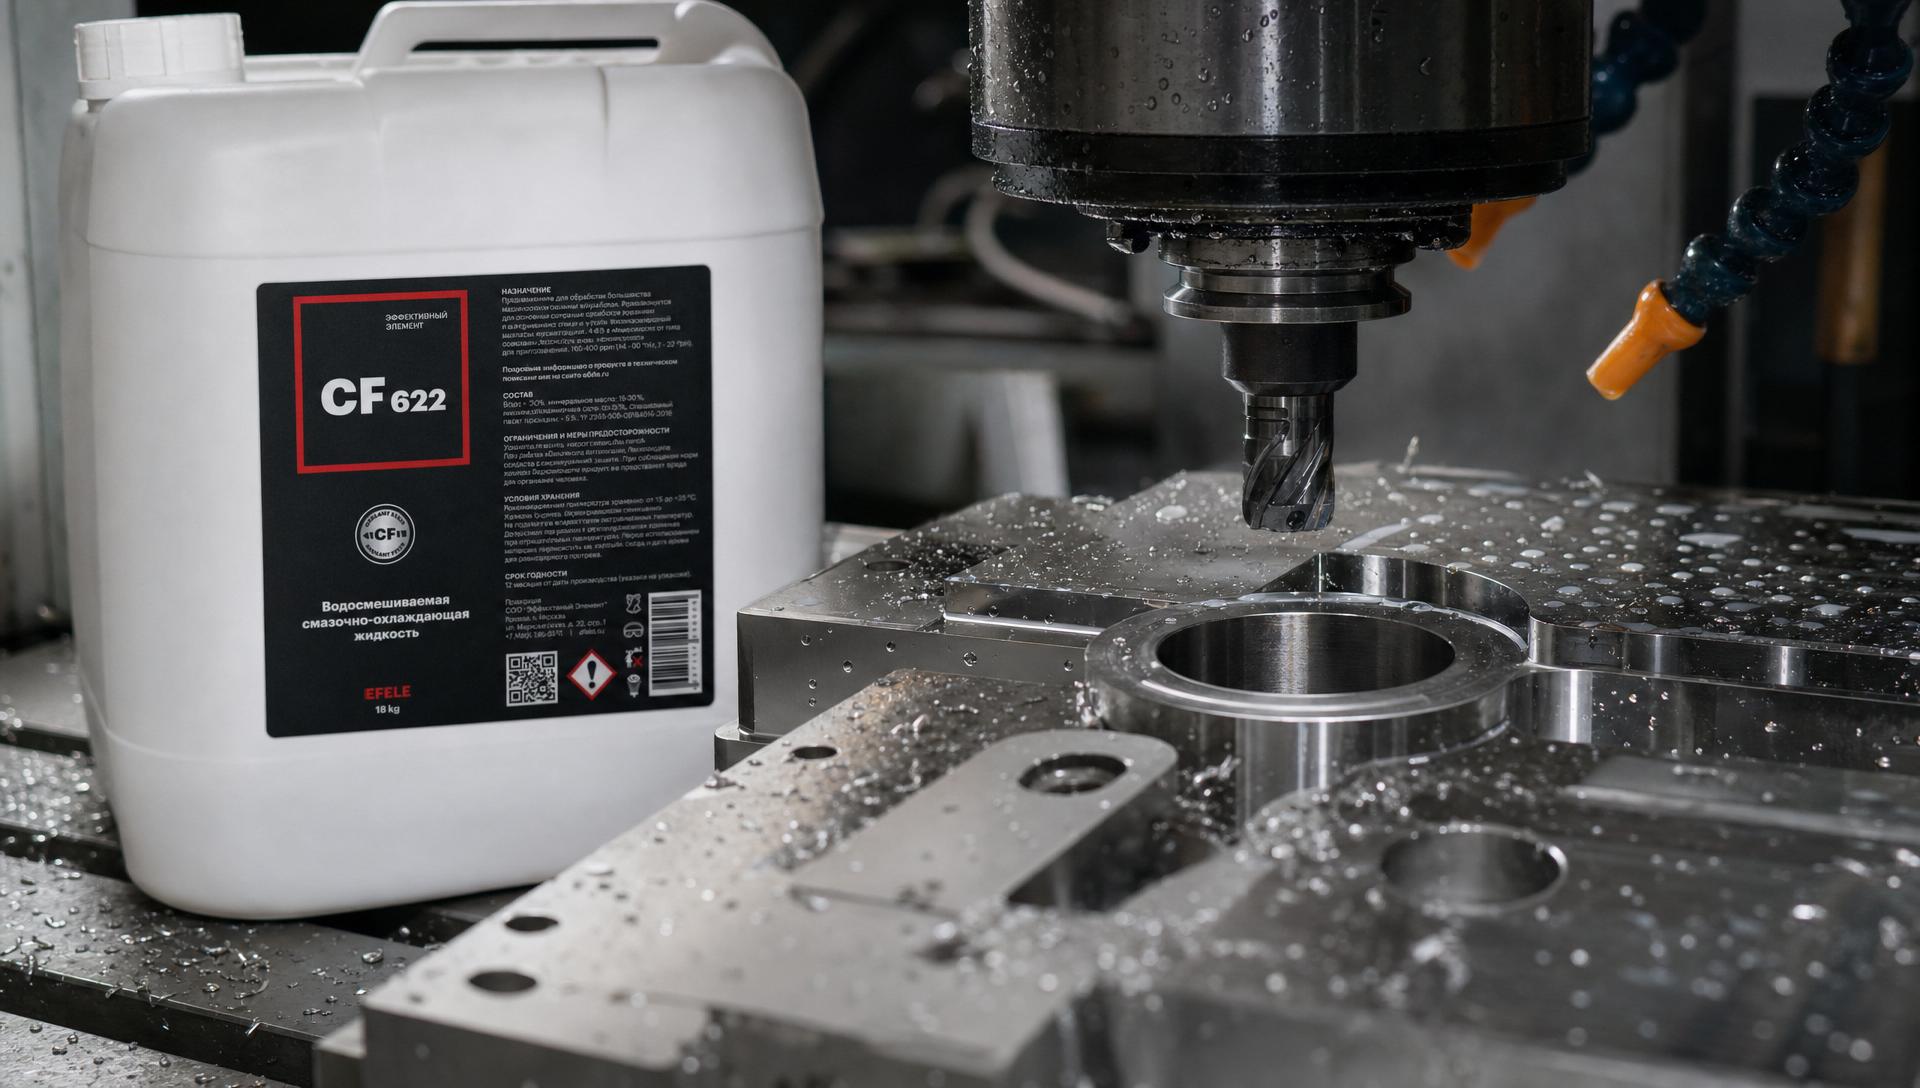
При обработке нержавеющей и высоколегированной стали, а также чугуна, традиционно используются импортные полусинтетические СОЖ, которые хорошо держат эмульсию, не дают фреттинга и обеспечивают чистоту поверхности.
Проблема с импортными вариантами - их стоимость и время поставки. Во влажном климате полусинтетические СОЖ требуют особой защиты от грибков и бактерий, что добавляет расходы на консервацию и регулярное тестирование концентрации. Русские производители разработали полусинтетические СОЖ, которые включают локальные ингредиенты для защиты от микробиологического загрязнения, что особенно критично при хранении на складе в условиях высокой влажности.
Для обработки нержавеющей и высоколегированной стали, а также чугуна на токарных, фрезерных, сверлильных и шлифовальных станках подходит полусинтетическая СОЖ EFELE CF-622, которая обеспечивает стабильность эмульсии, защиту от вымывания и чистоту обработанной поверхности.
Выбор СОЖ для операций резания
Операции резания черных и цветных металлов (точение, фрезерование, сверление, нарезание резьбы) требуют выбора СОЖ в зависимости от требуемых свойств. Когда приоритетами являются высокая чистота поверхности, отсутствие хлора и цинка (для экологичности и совместимости с современными материалами), рекомендуется минеральная СОЖ EFELE CF-637, которая обеспечивает комплексное решение для разнообразных операций резания без загрязнения обработанной детали.
Как российские смазки адаптированы к локальным условиям
Одна из конкурентных преимуществ российских производителей - глубокое понимание локальных условий.
Климат, тип сырья, производственные традиции России, Беларуси и Казахстана существенно отличаются от европейских стандартов.
Устойчивость к вымыванию во влажной среде
Влажность в России и целлюлозно-бумажной промышленности достигает 80–95% в отдельных помещениях. Импортные смазки, разработанные для умеренного климата, могут вымываться из узлов за 3–6 месяцев при таких условиях. Русские производители используют более гидрофобные присадки и модифицированные загустители, которые лучше сопротивляются воде. Например, литиевые смазки с добавками осушающих агентов лучше работают в условиях высокой влажности.
Низкотемпературные свойства
Морозы до -40 °C и ниже требуют смазок, которые не теряют текучесть. Русские производители привыкли работать с широкими температурными диапазонами (от -30 °C до +80 °C в стандартных условиях), тогда как европейские смазки часто оптимизированы для -10 °C…+60 °C.
Устойчивость к окислению при циклических нагревах
В циклических системах смазки (например, в станках с ЧПУ) смазка подвергается повторяющимся нагревам и охлаждениям. Русские производители добавляют дополнительные антиокислительные присадки, которые замедляют старение смазки при перепадах температур.
Цена и доступность
Цена русских смазочных материалов на 15–25% ниже импортных, что дает экономию на закупки крупных объемов (например, 1000–5000 тонн в год для крупного предприятия). Доступность также выше: местный производитель может доставить партию за 2–4 недели, тогда как импортные смазки требуют 4–8 недель с учетом таможни.
Типовые ошибки при замене импортных смазок на русские аналоги
Переход на отечественные смазочные материалы часто сопровождается опасениями и ошибками выбора.
Вот наиболее распространенные.
Заблуждение 1: «Русские смазки хуже, потому что дешевле»
Это результат травмирующего опыта 1990–2000-х годов, когда качество действительно было низким. Сегодня разница в цене объясняется не качеством, а логистикой и маркетингом. Международные стандарты (ISO 6435 и ГОСТ 32299-2013) предъявляют одинаковые требования, и проверка по техническому паспорту покажет совпадение параметров.
Заблуждение 2: «Нужно точное совпадение названия или бренда»
Названия иностранных производителей - это маркетинговые бренды. При выборе аналога сравните технические параметры: NLGI, нагрузка (МПа), температурный диапазон, тип загустителя. Если параметры совпадают, смазка будет работать идентично.
Заблуждение 3: «Российские смазки не соответствуют международным стандартам»
Российские производители подчиняются как ГОСТ, так и требованиям ISO. Многие имеют сертификаты ISO 9001, и их продукты валидированы европейскими и американскими потребителями (целлюлозно-бумажная промышленность, автозаводы).
Ошибка 4: «Можно смешать любую литиевую и комплексную смазку»
Это серьезная ошибка, которая приводит к отказу узла. Смешивание разных типов загустителей вызывает расслаивание, потерю вязкости и окисление. Если текущая смазка литиевая, новая должна быть литиевой того же или очень близкого состава.
Ошибка 5: «Для токарных центров и обработки нержавейки нужны только импортные СОЖ»
Существуют валидированные российские аналоги для почти всех типов обработки. Рекомендуется провести пробное тестирование на одной машине в течение 1–2 месяцев, но опыт показывает, что результаты совпадают с импортными.
Часто задаваемые вопросы
Что такое гсм и зачем они нужны?
ГСМ (горючесмазочные материалы) - это обобщающий термин для смазок, масел, смазочно-охлаждающих жидкостей и технических жидкостей, используемых в промышленности. Они снижают трение между поверхностями, отводят тепло, защищают от коррозии и продлевают срок службы оборудования. Без ГСМ механизмы изнашиваются в 3–5 раз быстрее и отказывают раньше запланированного срока.
Можно ли смешивать российские смазки разных производителей?
Смешивание допустимо только если они имеют одинаковый тип загустителя (оба литиевые, оба комплексные) и близкие составы присадок. Перед смешиванием проконсультируйтесь с техническими отделами обоих производителей, предоставив паспорта (TDS) обеих смазок. Разные комбинации могут вызвать несовместимость.
Требуется ли переквалификация оборудования при переходе на русские аналоги?
Нет, если выбран правильный аналог по техническим параметрам. Переквалификация требуется только при кардинальной смене типа смазки (например, с минеральной на синтетическую или с литиевого на комплексный загуститель). Прямая замена по характеристикам не требует переобучения персонала.
Какой гарантийный период у российских смазочных материалов?
Стандартный гарантийный период составляет 2–3 года с момента выпуска (указан на упаковке), при условии хранения в закрытом помещении при температуре 5–25 °C. После открытия упаковки смазка должна использоваться в течение 6–12 месяцев в зависимости от типа и условий хранения.
Почему русские смазки дешевле импортных?
Разница обусловлена несколькими факторами: сокращенные логистические цепочки (доставка по России), отсутствие дорогостоящей глобальной дистрибьюции, использование локальных присадок и сырья, адаптированного к условиям России. Это не означает низкое качество - это результат оптимизации цепочки поставок и отсутствия маркетинговых надбавок, которые западные производители включают в цену.
Заключение
Импортозамещение российскими смазочными материалами - это экономически обоснованная стратегия для промышленных предприятий. Современные отечественные производители (EFELE, ARGO, Газпром Нефть, Лукойл) предлагают смазки, по качеству и техническим параметрам соответствующие мировым стандартам, но на 15–25% дешевле. Разница в цене обусловлена логистикой и отсутствием маркетинговых надбавок, а не качеством сырья и присадок.
Следующий шаг - провести аудит ваших критических узлов (нагрузка, температура, тип загустителя) и выбрать русский аналог по техническому паспорту, консультируясь с технической поддержкой производителя. Для большинства применений переход можно выполнить в рамках плановых работ по техническому обслуживанию, без переквалификации оборудования или переразработки узлов.