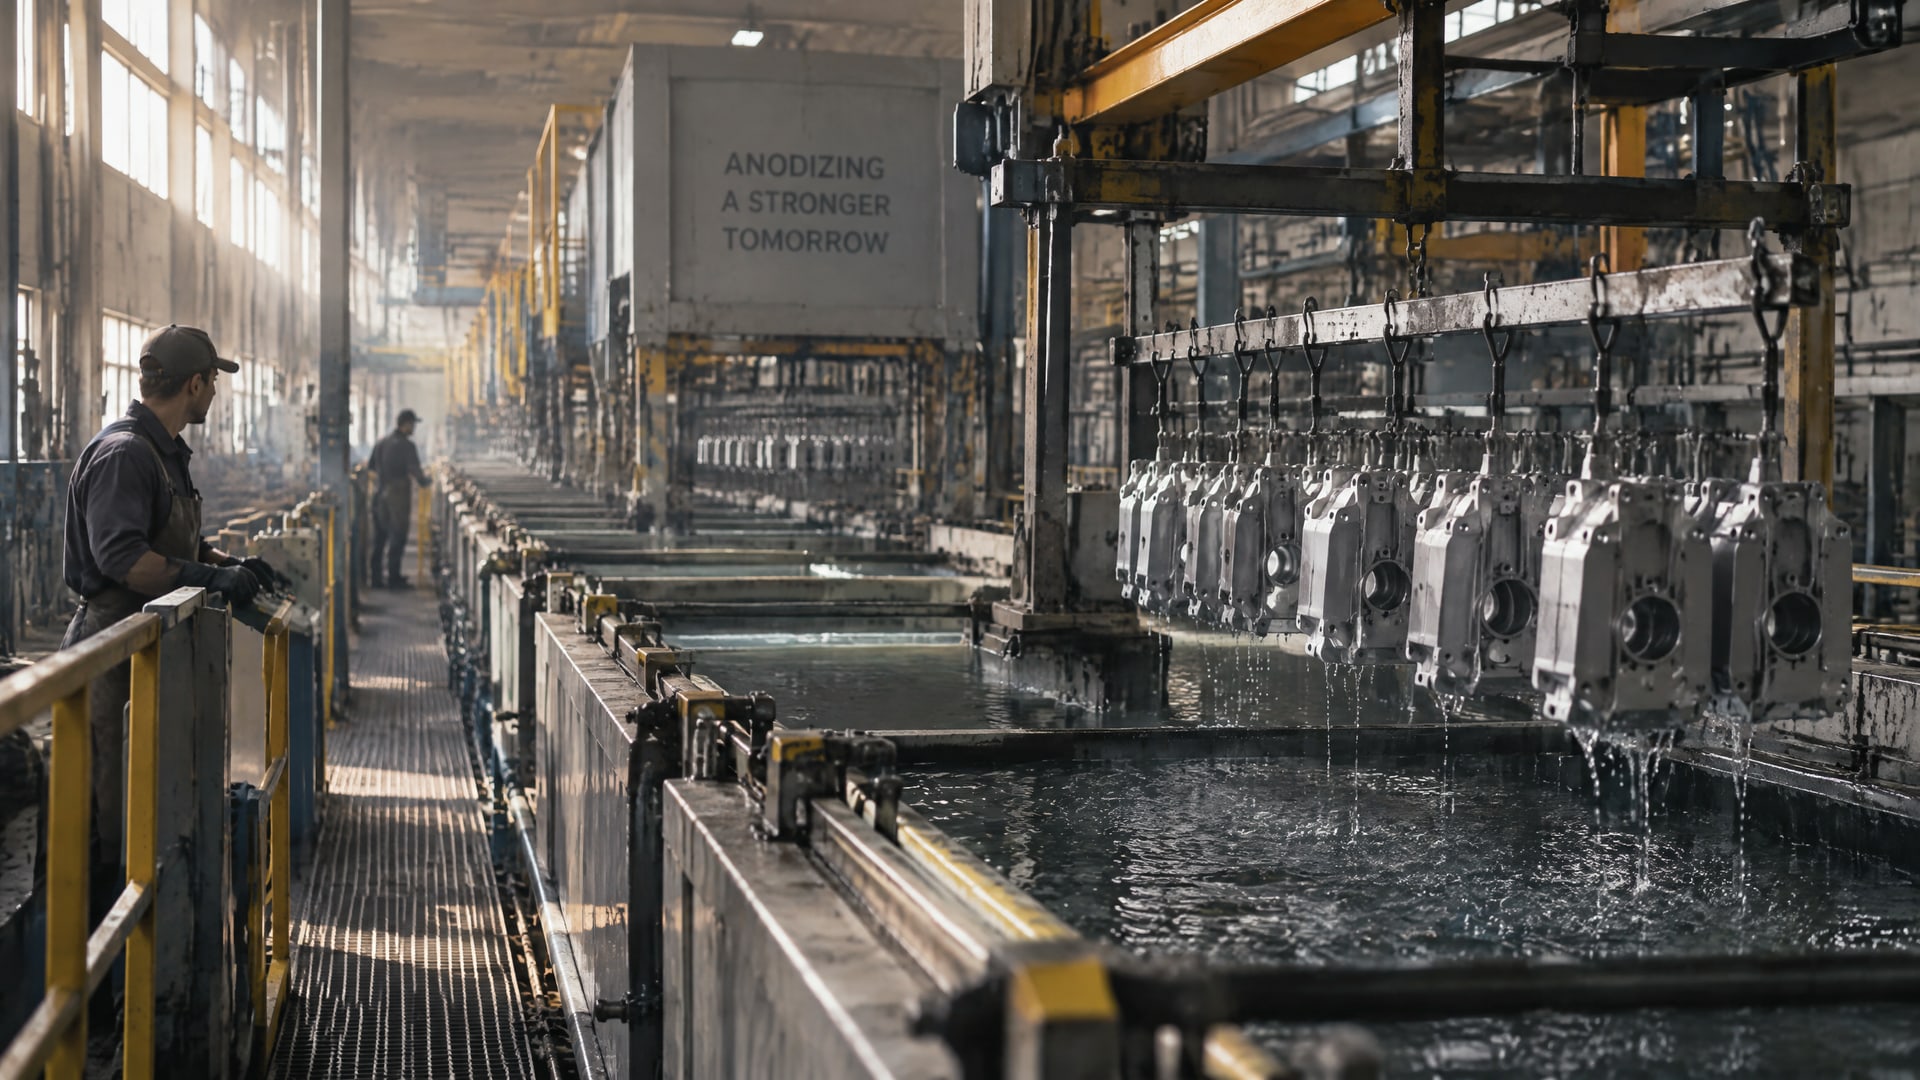
Если анодный слой поврежден, его обычно не ремонтируют локальной пропиткой или полировкой. Поверхность заново подготавливают и либо повторно анодируют, либо наносят совместимое антифрикционное твердосмазочное покрытие. Для скольжения резиновой прокладки важно не только снизить трение, но и получить ровную, прочно связанную с алюминием пленку.
Статья поможет инженерам и техническим специалистам выбрать подход к восстановлению поверхности, а закупщикам - сформулировать требования к обработке. Разберем, чем отличается твердый анодный слой от сухого смазочного покрытия, как подготовить алюминий и сплав Д16 и какие параметры проверять до запуска детали в работу.
Что означает восстановление анодного слоя
Твердое анодирование формирует на алюминии оксидный слой, связанный с поверхностью детали.
Это не обычная лакокрасочная пленка, которую можно локально нанести поверх скола. Поэтому поврежденную зону не «подлечивают» смазкой: деталь возвращают на технологическую обработку или формируют на ней новое совместимое покрытие.
Толщина твердых анодно-окисных покрытий обычно составляет 20-100 мкм. Для обычного оксидного слоя приводится другой диапазон - 5-25 мкм. Эти значения относятся к разным типам анодирования, поэтому при оценке детали важно знать исходную технологию, а не ориентироваться только на внешний вид поверхности.
На алюминиевых сплавах твердость анодного слоя в справочных материалах указывается примерно в диапазоне 195-385 кгс/мм². Для чистого алюминия приводится значение до 1000 кгс/мм², но его нельзя автоматически переносить на сплавы. При этом высокая твердость сама по себе не гарантирует низкое трение в контакте с резиной: анодирование прежде всего формирует износостойкую и коррозионностойкую поверхность.
Для восстановления узла скольжения рассматривают два пути:
повторное анодирование, если необходимо восстановить защиту алюминиевой поверхности;
нанесение совместимого сухого пленочного покрытия, если наряду с защитой нужно снизить трение;
сочетание базовой обработки алюминия и твердосмазочной пленки, когда этого требует конструкция узла.
Выбор зависит от состояния детали, допустимого изменения размеров и назначения поверхности. Если повреждение затрагивает рабочую зону, перед обработкой нужно определить, можно ли восстановить исходную геометрию повторным анодированием. Если приоритет - скольжение резиновой прокладки, следует отдельно оценить потребность в антифрикционном слое.
Как выбрать антифрикционное покрытие для алюминия
Антифрикционные твердосмазочные покрытия представляют собой суспензии твердых смазочных компонентов в связующей смоле.
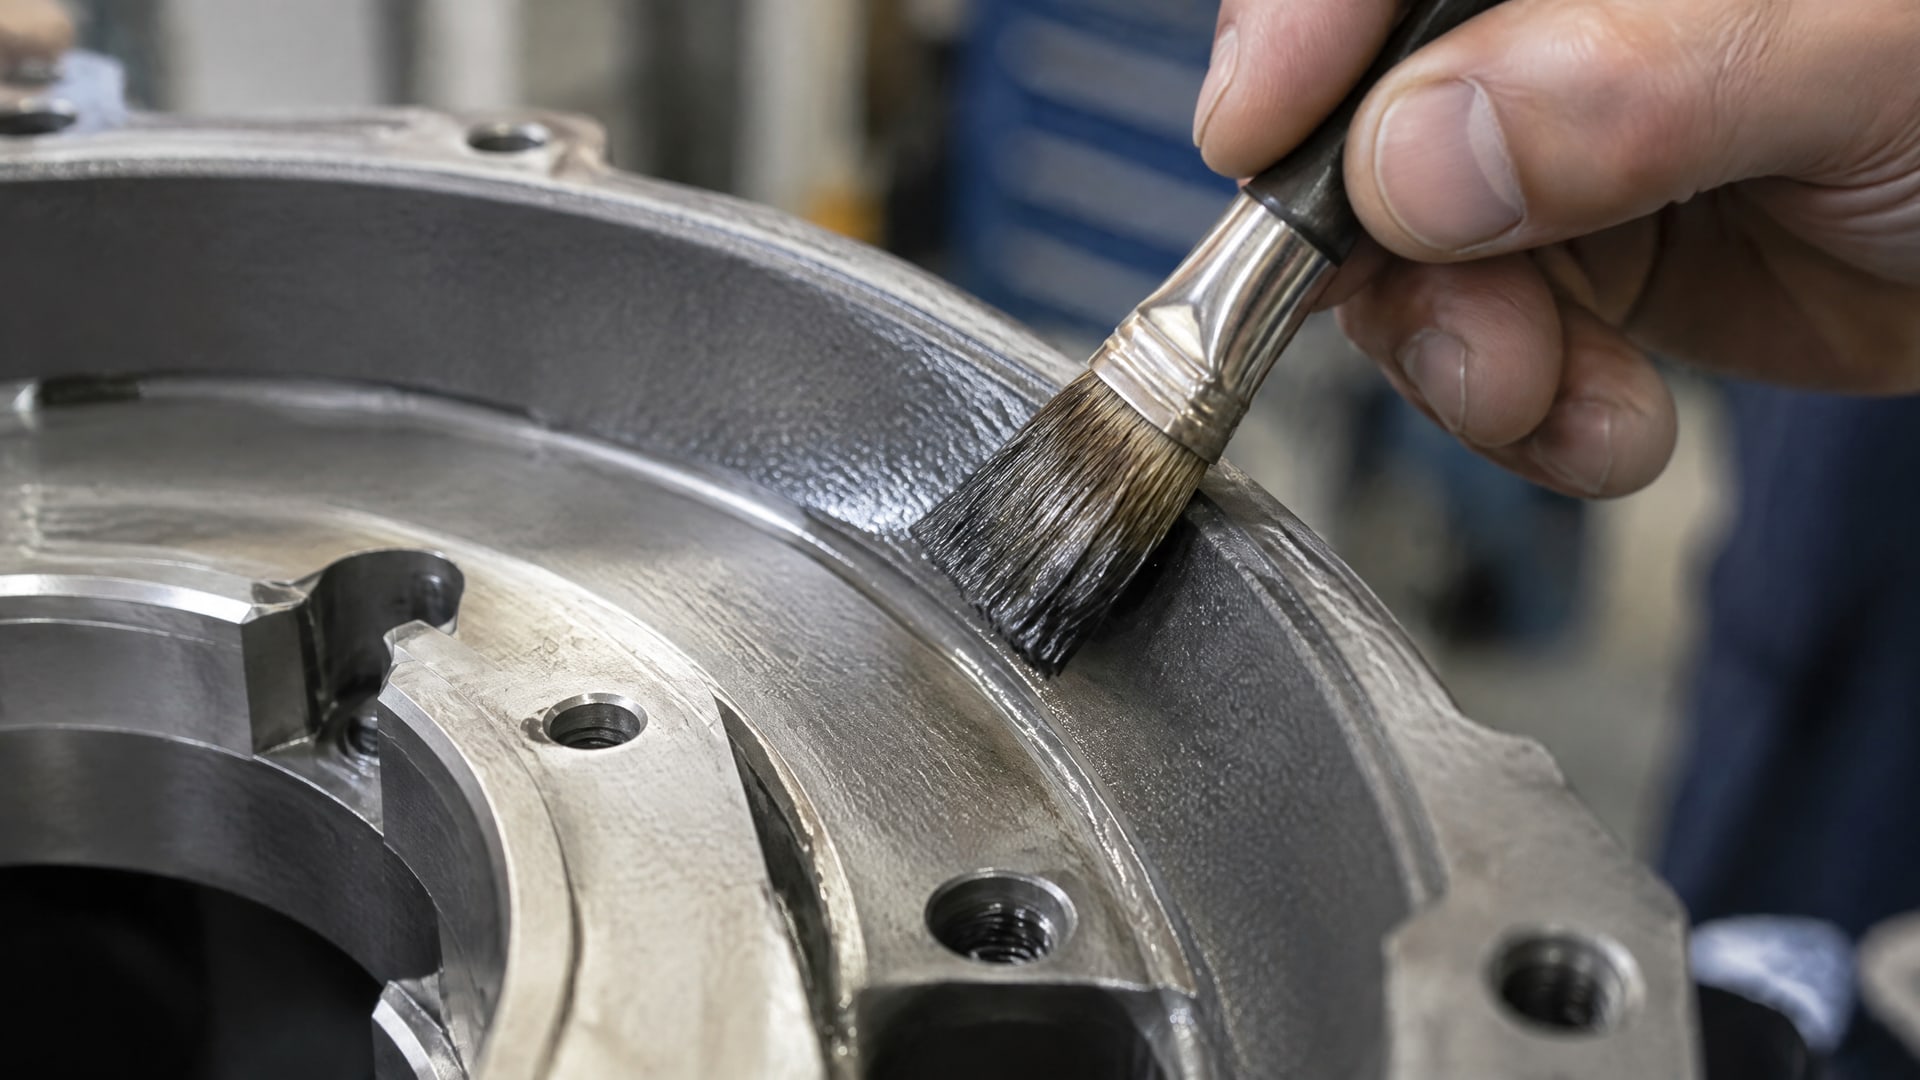
В их составе могут быть PTFE, дисульфид молибдена или графит. Такие пленки применяют для снижения трения там, где жидкая или пластичная смазка нежелательна либо неприменима.
Для алюминиевой детали важна не только рецептура сухой смазки, но и подложка. В качестве базовой подготовки указывают анодирование или химическое конверсионное покрытие. Если нанести пленку на загрязненную или неподготовленную поверхность, сцепление с основой может оказаться слабым, а ресурс покрытия - снизиться. Поэтому антифрикционное покрытие для алюминия выбирают вместе с технологией предварительной обработки.
Для оценки сухих пленок в материалах приводится коэффициент трения 0,08-0,16 для соединительных элементов. Значение связано со стандартом DIN EN ISO 16047, но зависит от применения и конкретного покрытия. Его нельзя считать гарантированным параметром для любого узла с резиновой прокладкой: тип контакта и условия работы отличаются, поэтому требуются данные для конкретной конструкции.
Для скользящего контакта с резиной полезно проверить:
соответствует ли подготовка поверхности алюминию и выбранной системе покрытий;
сохраняется ли геометрия посадочной и рабочей зоны после обработки;
предусмотрена ли совместимость покрытия с материалом уплотнителя;
указаны ли коэффициент трения и условия его определения;
подходит ли покрытие по нагрузке и температурным условиям узла.
Восстановление анодного слоя и получение низкого трения - связанные, но не одинаковые задачи. Анодирование формирует защитную основу, а сухая пленка решает задачу скольжения. Смешивать эти функции при подборе технологии не стоит.
Скольжение резиновой прокладки по сплаву Д16
Для сплава Д16 применяют ту же логику, что и для других алюминиевых сплавов: систему покрытия подбирают с учетом алюминиевой подложки и подготовки поверхности.
Нельзя исходить из того, что любое покрытие «по металлу» автоматически подойдет для Д16. Важно заранее определить, что требуется от детали: восстановить защиту, уменьшить трение или выполнить обе задачи.
Резиновая прокладка взаимодействует с поверхностью в зоне контакта. Поэтому локальный дефект, неоднородная пленка или неподходящая шероховатость могут влиять на движение и состояние уплотнителя. При этом источники не задают универсальную допустимую шероховатость для такого узла. Ее нужно сверять с конструкторской документацией и требованиями к конкретной прокладке.
Если жидкая смазка нежелательна, сухое твердосмазочное покрытие может быть подходящим вариантом: оно снижает трение без масляной пленки. В технических описаниях для таких покрытий также отмечают возможность коррозионной защиты. Однако это не отменяет необходимости подготовить поверхность и проверить совместимость с уплотнителем.
При повреждении рабочего участка полезно разделить оценку на три этапа:
определить, сохранились ли размеры и форма контактной зоны;
выяснить, требуется ли восстановление защитного анодного слоя или достаточно нового функционального покрытия;
согласовать подготовку Д16 и параметры покрытия с изготовителем детали или подрядчиком по обработке.
Такая проверка помогает не выбирать технологию только по одному признаку, например по заявленному низкому трению. Если анодный слой поврежден, а прокладка должна свободно перемещаться по детали, инженерная задача состоит в восстановлении рабочей поверхности в целом, а не только в маскировке дефекта.
Подготовка поверхности и нанесение нового слоя
Перед нанесением твердосмазочной пленки алюминий очищают и обрабатывают по выбранной технологии.
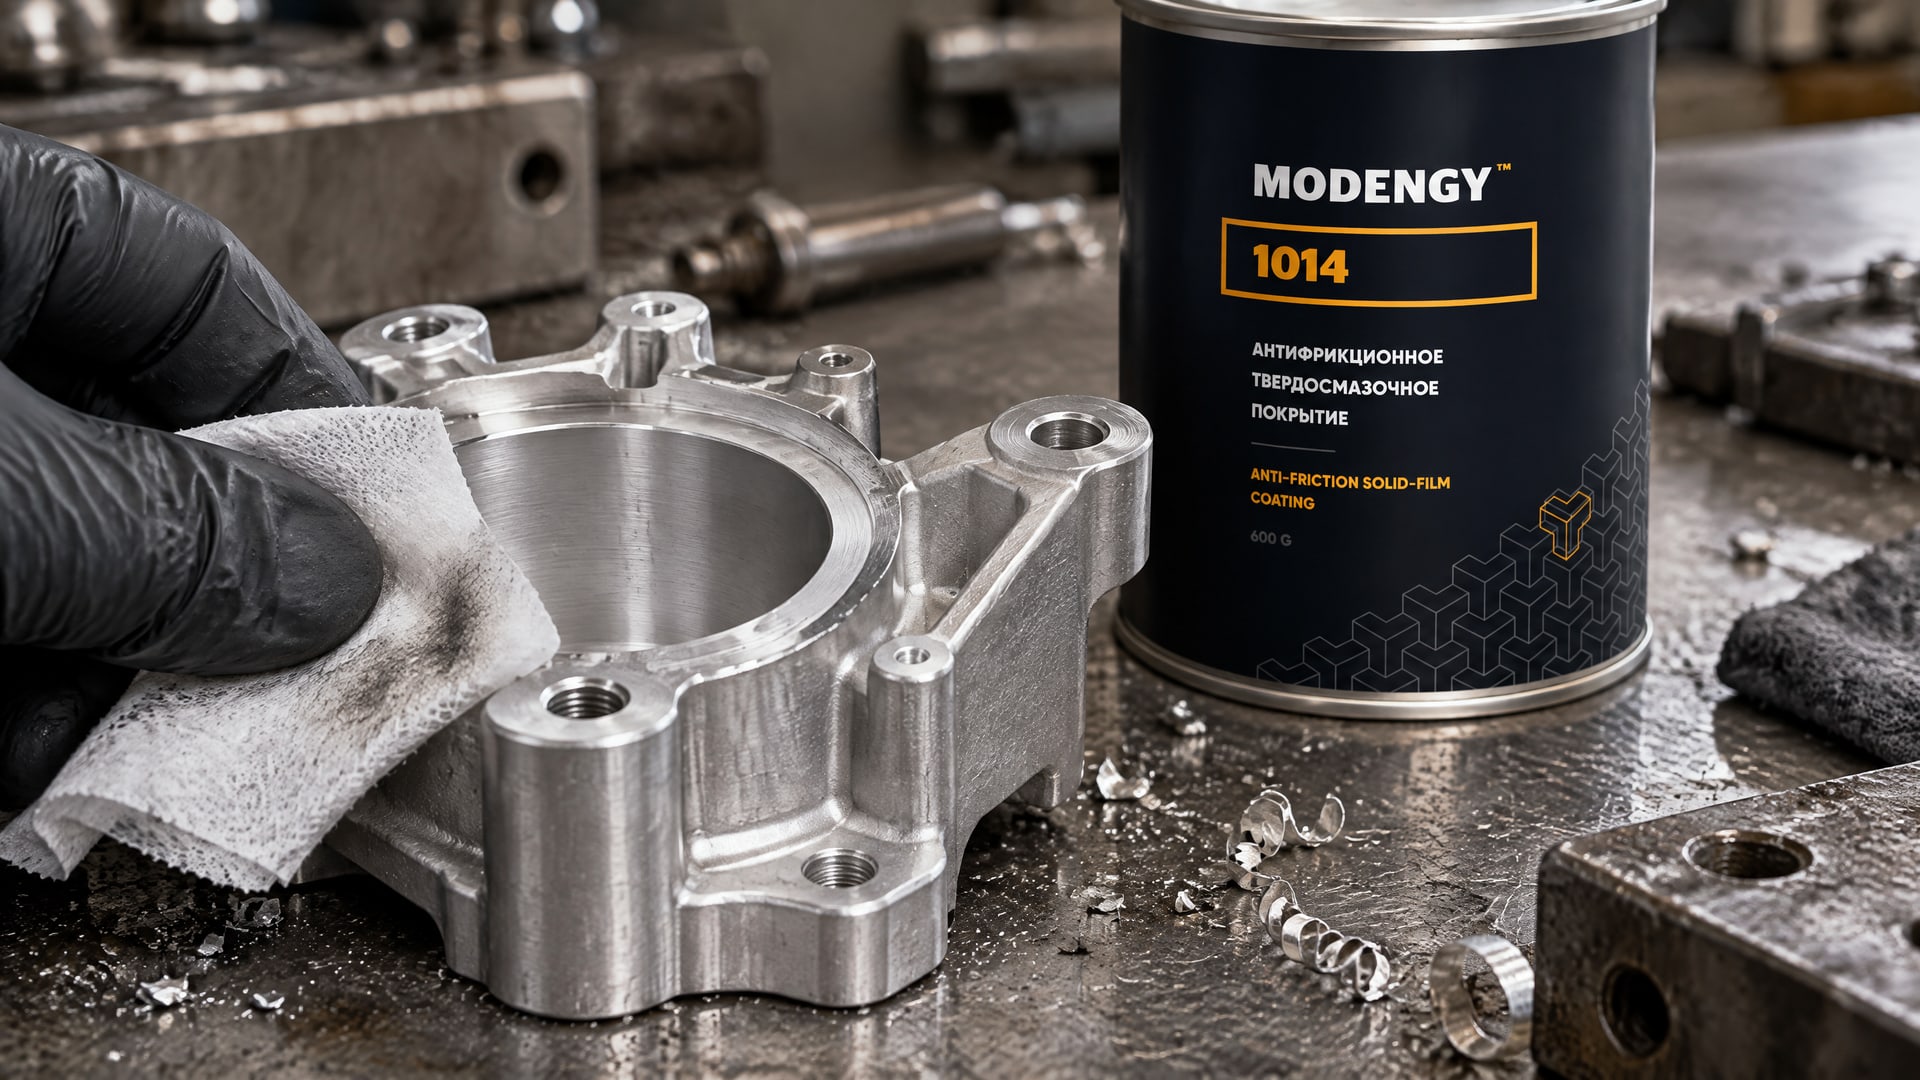
В качестве базового основания для сухого покрытия в технических материалах указываются анодирование или химическое конверсионное покрытие. Конкретная последовательность операций зависит от состояния детали и требований к готовой поверхности.
Сначала нужно установить причину повреждения и оценить его глубину. Если дефект затрагивает только верхний функциональный слой, может быть достаточно сформировать новое совместимое покрытие после подготовки. Если поврежден оксидный слой, обычная смазка не восстановит его защитные свойства: требуется технологическое восстановление поверхности.
Для узла с резиновой прокладкой особенно важна однородность обработки. Покрытие должно соответствовать геометрии рабочей зоны, а его сцепление с основой зависит от качества подготовки алюминия. Поэтому в техническом задании целесообразно описать материал детали, назначение контактной поверхности, состояние покрытия и требования к взаимодействию с уплотнителем.
Когда при скольжении резиновой прокладки наблюдаются повышенное трение, неравномерное движение или следы износа, проблема не всегда сводится к недостатку смазки. Сухое покрытие может быть уместно там, где нежелательна жидкая смазка, но результат зависит от подложки и условий работы. Для восстановления поврежденной зоны и снижения трения в такой задаче применяют MODENGY 1014: его рассматривают как вариант твердосмазочного покрытия с низким коэффициентом трения и высокой химической стойкостью. До выбора необходимо проверить соответствие технологии материалу детали и требованиям узла.
Температурные данные нельзя переносить между покрытиями без проверки. Например, в описании одного твердосмазочного покрытия для тяжелонагруженных пар трения металл-металл указан диапазон от -60 до +250 °C. Это не универсальный диапазон для всех сухих пленок и не готовая характеристика контакта алюминия с резиновой прокладкой. Для конкретной детали нужны параметры именно выбранного покрытия и условия его применения.
Как оценить результат восстановления
После обработки следует проверить не только внешний вид поверхности.
Для работы прокладки важны непрерывность покрытия в зоне контакта, отсутствие заметных локальных дефектов и сохранение геометрии детали. Если покрытие выглядит ровным, это еще не подтверждает его сцепление с основой или соответствие требованиям узла.
При приемке полезно свериться с технологической документацией и зафиксировать:
вид базовой обработки алюминия;
тип нанесенного слоя и рабочую зону;
требования к поверхности после обработки;
заявленные параметры трения и условия их измерения;
совместимость покрытия с материалом прокладки и средой эксплуатации.
Сравнивать значения коэффициента трения можно только при сопоставимых методиках и условиях испытаний. Диапазон 0,08-0,16, приводимый для соединительных элементов, не заменяет проверки пары «покрытие - резина» в конкретном узле. При необходимости такой узел оценивают по утвержденной процедуре предприятия или требованиям конструкторской документации.
Также не следует считать анодирование и сухую смазку взаимозаменяемыми решениями. Первое создает защитный оксидный слой, второе снижает трение и может дополнительно обеспечивать коррозионную защиту. Если задача включает оба требования, их формулируют отдельно и согласуют технологию подготовки и нанесения.
Часто задаваемые вопросы
Можно ли восстановить поврежденный анодный слой полировкой?
Полировка не формирует заново анодный оксидный слой и не заменяет технологическое восстановление. При повреждении поверхности оценивают состояние детали, затем выбирают повторное анодирование или нанесение совместимого покрытия. Если важны и защита, и скольжение, эти функции рассматривают отдельно при подборе обработки.
Что лучше для скольжения резиновой прокладки: смазка или покрытие?
Если жидкая смазка нежелательна, сухое твердосмазочное покрытие может снизить трение без масляной пленки. Выбор зависит от материала уплотнителя, подготовки алюминиевой поверхности, нагрузки и условий работы. Коэффициент трения из справочного описания нельзя автоматически переносить на контакт с конкретной резиновой прокладкой.
Подходит ли твердосмазочное покрытие для алюминия и сплава Д16?
Такое покрытие можно рассматривать для алюминиевой подложки, если предусмотрена подходящая предварительная обработка, например анодирование или химическое конверсионное покрытие. Для Д16 нужно подтвердить совместимость всей системы с материалом детали и требованиями узла. Наносить пленку на неподготовленную поверхность не следует.
Заключение
Поврежденный анодный слой обычно не восстанавливают локальной смазкой: поверхность заново подготавливают и формируют новый защитный или антифрикционный слой. Для скольжения резиновой прокладки важно совместить требования к защите алюминия, снижению трения, подготовке подложки и совместимости с уплотнителем.
Практический следующий шаг - зафиксировать материал детали, состояние рабочей зоны и требования к прокладке, затем согласовать с технологом повторное анодирование или нанесение сухого покрытия. Такой подход позволяет выбрать систему для алюминия или Д16 без подмены восстановления поверхности простым нанесением смазки.