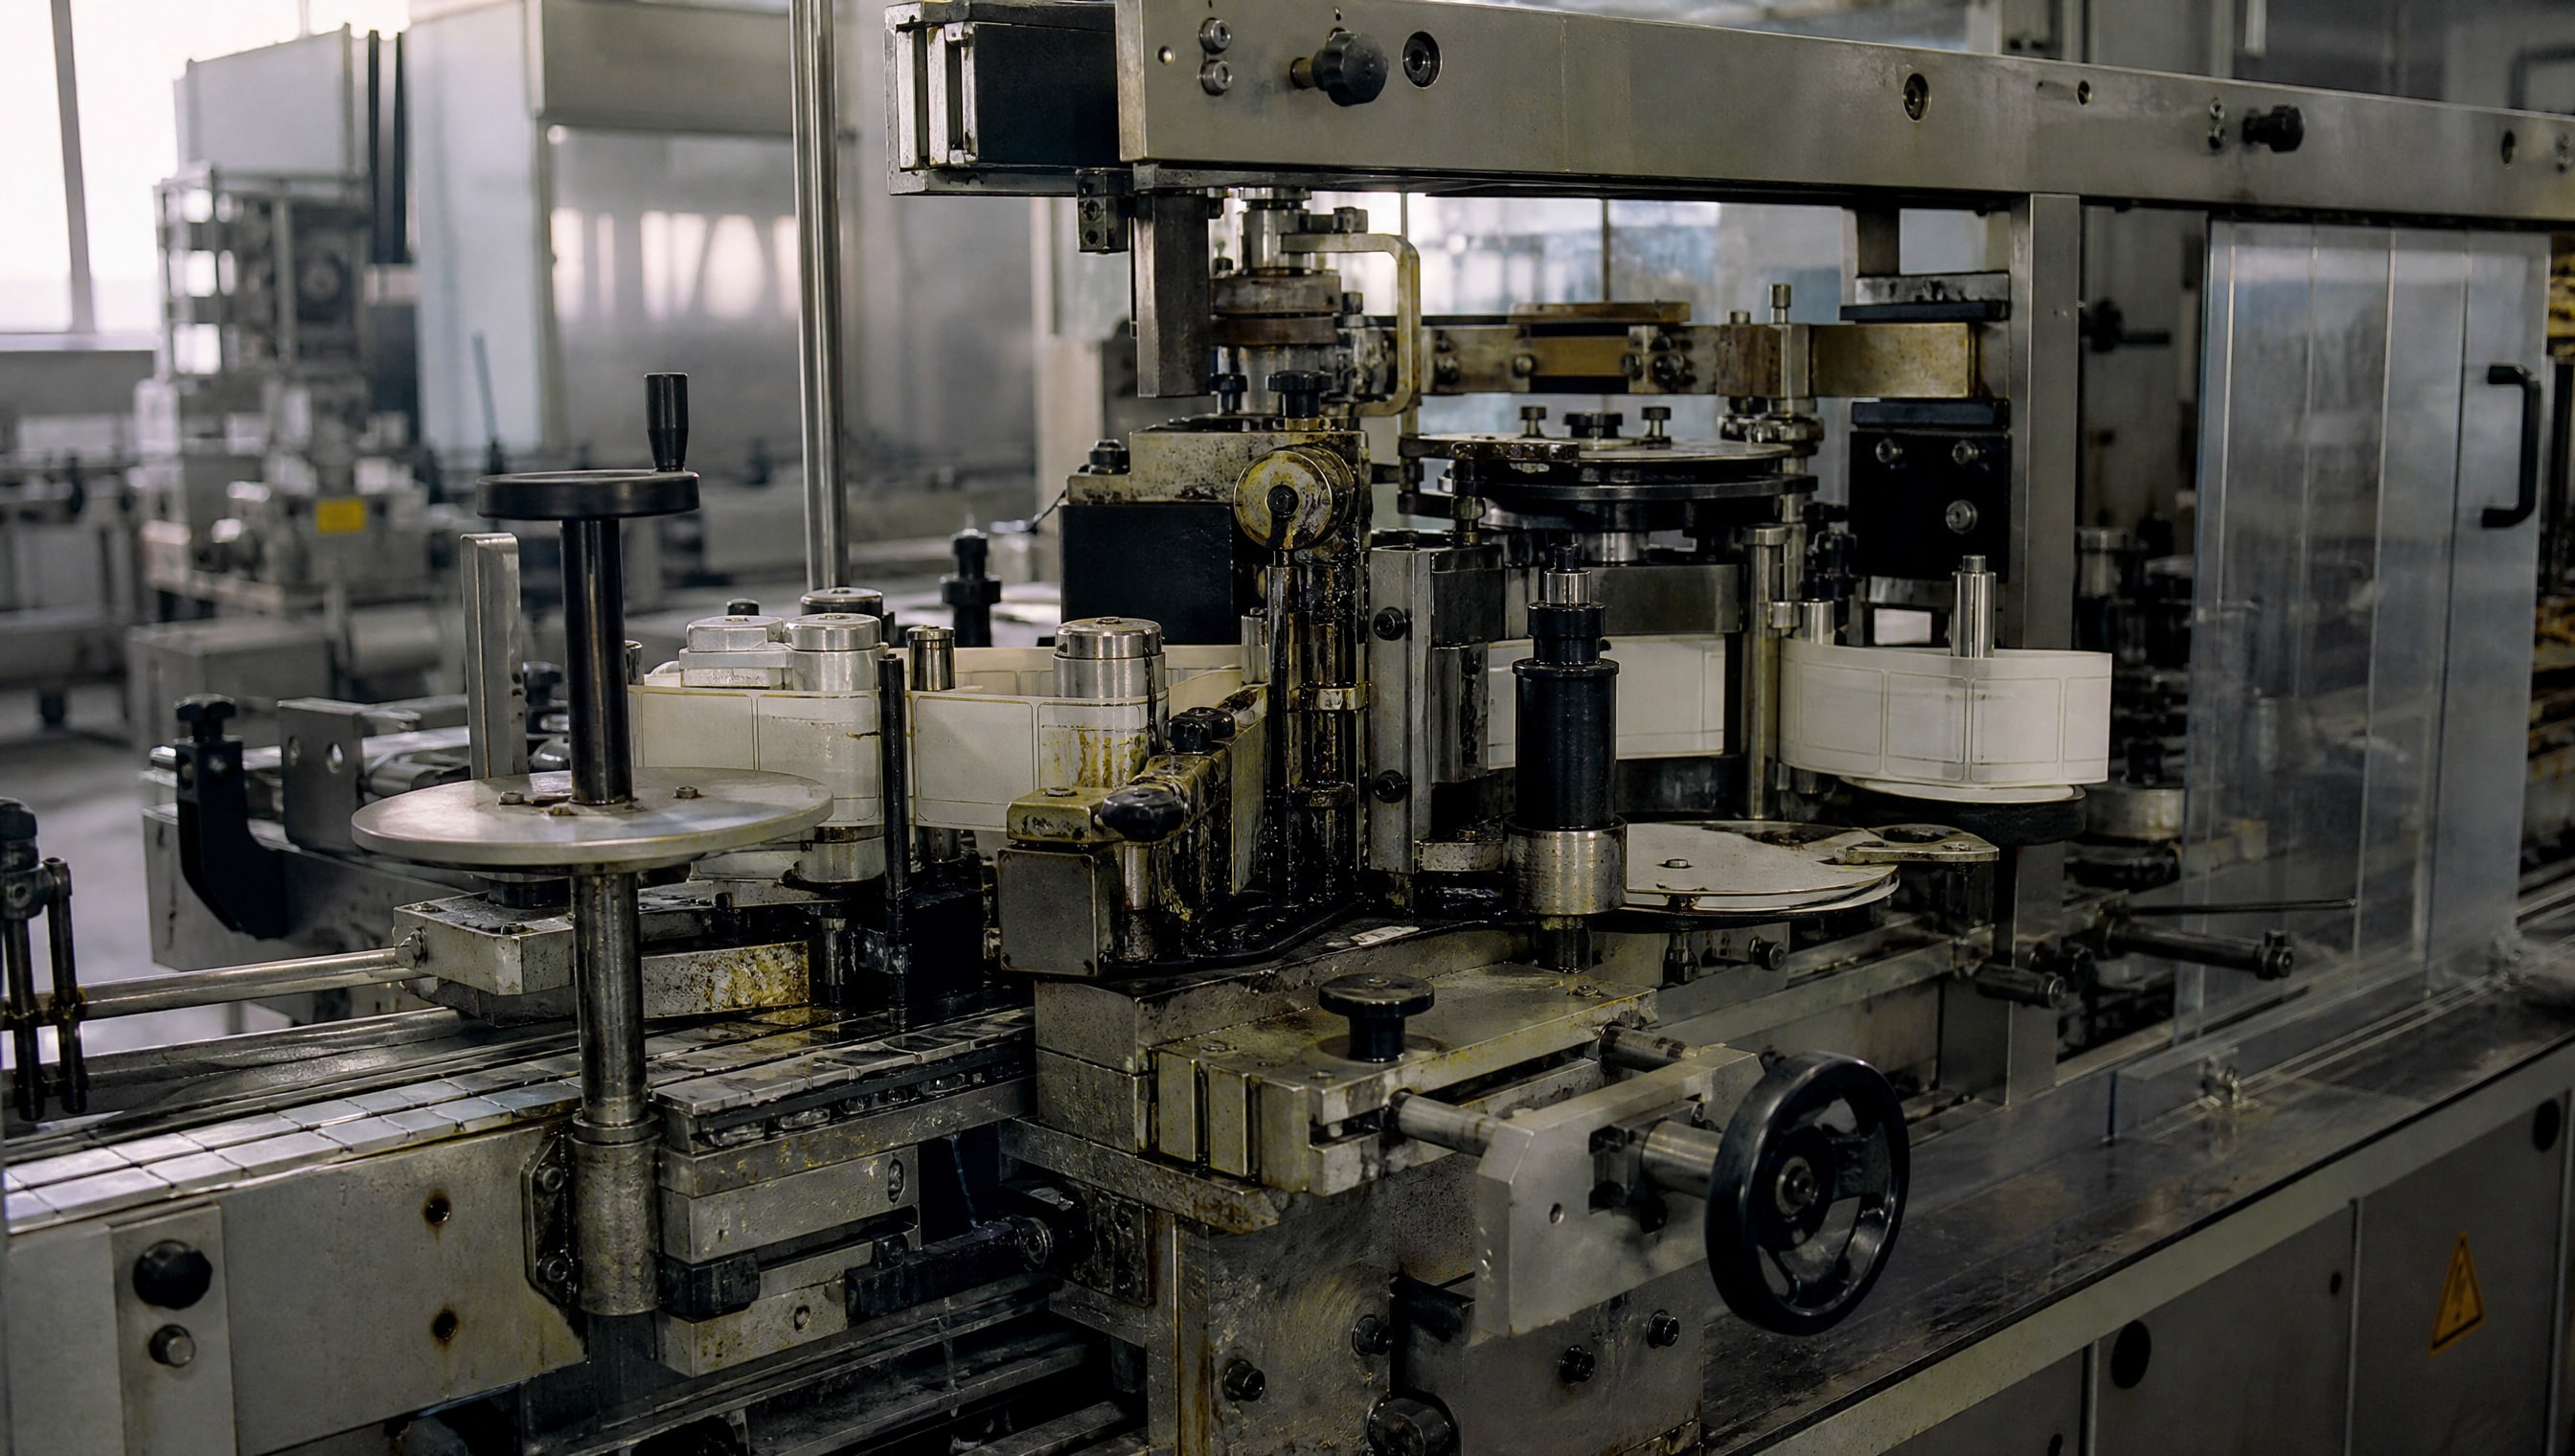
Узлы клея этикеровочного оборудования работают в сложных условиях: повторяющиеся нагревания до 140–260 °C, контакт с остатками клея, деформирующие нагрузки на направляющие и ролики. Обычная смазка в таких условиях окисляется, вымывается остатками адгезива и теряет функцию за считанные дни эксплуатации. Высокотемпературные смазки решают эту задачу, но выбор по одному параметру - температуре каплепадения - часто ведет к ошибкам. Статья раскрывает, какие характеристики действительно определяют пригодность смазки для этикеровочного оборудования, почему 260 °C в характеристике смазки не означает допустимую рабочую температуру, и как правильно читать технический паспорт продукта.
Материал полезен для инженеров, закупщиков и технических специалистов, отвечающих за надежность конвейерного и этикеровочного оборудования на пищевых, фармацевтических и промышленных предприятиях.
Почему температура каплепадения не равна рабочему диапазону
Температура каплепадения - это точка, при которой смазка теряет структуру и превращается в жидкость; измеряется в специальной чашечке (пенетрометр) по ГОСТ или ASTM.
Но это не рабочая температура узла. Реальный пример из эксплуатационных данных: смазка с температурой каплепадения 260 °C работает надежно только до +140 °C, а при +180 °C уже вымывается и окисляется.
Почему разница? Потому что при приближении к точке каплепадения смазка теряет вязкость, начинает активнее испаряться, а ее защитная пленка на трущихся поверхностях истончается. На практике инженеры закладывают запас: если узел греется до 140 °C, ищут смазку с диапазоном до 160–180 °C. Если реальный нагрев в клеящем узле доходит до 200–220 °C, выбирают состав с каплепадением минимум 250–290 °C.
Состав высокотемпературной смазки влияет на эту разницу. Смазка на 70–90% состоит из базового масла (минеральное, синтетическое или эфирное) и на 10–15% из загустителя. Именно базовое масло определяет вязкость при нагреве и испаряемость. Если базовое масло - минеральное с низкой молекулярной массой, испаряемость будет высокой, и смазка быстро высохнет на горячих поверхностях. Если используется комплексное синтетическое масло, кривая вязкости-температуры станет положе, и смазка дольше сохранит пленку.
Практический совет: при подборе смазки к характеристикам узла всегда смотри не только на температуру каплепадения, но и на:
- Кинематическую вязкость базового масла при 40 °C (обычно 150–180 мм²/с для узлов со средней нагрузкой).
- Реальный рабочий диапазон, указанный в ТДС.
- Класс консистенции NLGI: для этикеровочного оборудования стандарт - NLGI 2.
Структура и компоненты высокотемпературной смазки
Высокотемпературные смазки различаются не только по температурному потолку, но и по типу базового масла и загустителя.
Это напрямую влияет на применимость к конкретному узлу.
Типы базовых масел и их влияние на термостойкость
Минеральные масла - классика промышленной смазки. Они дешевле, хорошо текут при комнатной температуре и работают до 180–200 °C. Для узлов этикеровочного оборудования, где температура редко превышает 160 °C, минерального масла часто достаточно. Однако при циклических нагреваниях (включение-нагрев-охлаждение несколько раз в день) минеральное масло окисляется быстрее и требует более частого пополнения.
Синтетические масла (полиальфаолефины, PAO) стабильнее при нагреве, выше индекс вязкости, ниже испаряемость. Они сохраняют вязкость в широком диапазоне и работают до 250–300 °C. Минус - выше цена и возможность несовместимости с некоторыми эластомерами, если состав подобран неправильно.
Эфирные масла (полиэфиры, полиол-эфиры) - самые стойкие к теплу из органических; работают до 300–350 °C. Используются в экстремальных сценариях: турбины, реактивные двигатели, высокоскоростные прецизионные узлы. Для этикеровочного оборудования эфирные смазки обычно избыточны и дороги.
Загустители и их роль в терморезистентности
Литиевые загустители - самые распространенные в промышленности. Обычная литиевая смазка держит температуру до 150–180 °C. Литиевый комплекс (литиевая смазка с добавками комплексообразователя) стабильнее: температура каплепадения поднимается до 250–290 °C, коллоидная стабильность улучшается, испаряемость снижается. Именно литиевый комплекс - оптимальный выбор для узлов этикеровочного оборудования, которые работают при 140–200 °C.
Графитовые смазки содержат дисперсный графит, повышающий температурный потолок до 400 °C, но они темного цвета, пачкают детали и не подходят для узлов, видимых на линии (например, видимые ролики и направляющие этикеровочной машины).
Медные смазки с медной пудрой работают до 1100 °C, но применяются только в специальных высокотемпературных узлах (доменные печи, прессы).
Для этикеровочного оборудования: литиевый комплекс класса NLGI 2 с температурой каплепадения не ниже 260 °C - золотой стандарт.
Совместимость смазки с пластиками и резиной
Узлы этикеровочного оборудования содержат полимерные детали: направляющие из полиэтилена, втулки, штифты из пластика, эластомерные уплотнения на ролике наклеивания.
Если смазка агрессивна к полимерам, она может вызвать:
Разбухание резины (уплотнения увеличиваются в объеме, зажимают вал, теряется герметичность).
Деградацию пластика (направляющие становятся хрупкими, ломаются).
Потерю адгезии лакокрасочного покрытия (если пластик ранее красился).
Высокотемпературные смазки на минеральной или комплексной основе обычно инертны к стандартным эластомерам (ниберт, EPDM). Однако при подборе важно уточнить в техническом паспорте, что смазка протестирована на совместимость с эластомерами по ASTM D471 или аналогичному стандарту.
Синтетические смазки на эфирной основе требуют осторожности: некоторые эфиры размягчают специальные пластики. Перед использованием смазки неизвестного производства на новой линии рекомендуется контрольный тест на небольшом участке узла - нанести смазку, поработать 4–8 часов и проверить состояние деталей.
Практический совет закупщику: при выборе высокотемпературной смазки убедись, что в ТДС или в сертификате есть ссылка на:
- ASTM D1743 (антикоррозионная защита и совместимость с медью/металлом).
- Информацию о совместимости с эластомерами типа NBR, EPDM, FKM.
- Пищевую сертификацию (если оборудование работает на пищевой линии и возможен косвенный контакт смазки с упаковкой).
Параметры выбора смазки для клеящих узлов этикеровочного оборудования
На практике выбор смазки определяется комбинацией параметров.
Вот ориентирная таблица для базовых сценариев:
| Условие работы узла | Рекомендуемые параметры смазки | Пример из стандартов |
|---|
| Температура до +140 °C, низкие нагрузки, пластик + резина | NLGI 2, литиевый комплекс, каплепадение ≥250 °C, вязкость базового масла 150 мм²/с | ISO VG 180, температура каплепадения 260 °C, пенетрация 275 мм/10 |
| Температура +160–200 °C, средние нагрузки, металл + полимеры | NLGI 2, литиевый комплекс, каплепадение ≥290 °C, вязкость базового масла 160–180 мм²/с | ISO VG 180, температура каплепадения ≥290 °C, нагрузка сваривания ≥315 кгс |
| Температура +220–260 °C, высокие нагрузки, только металл | NLGI 1–2, синтетическая или эфирная база, каплепадение ≥350 °C | Графитовая или медная смазка, но только в специальных узлах |
| Высокоскоростные узлы (ролики) | NLGI 1, более низкая вязкость, липкость ниже | Синтетическое базовое масло, вязкость 100–120 мм²/с |
Примечание: NLGI 2 - это класс консистенции (твердость пластичной смазки), а не показатель термостойкости. Пенетрация измеряется в мм/10 при 25 °C по ГОСТ 5346 и показывает, насколько смазка проникает в зазоры узла. Нагрузка сваривания по ГОСТ 9490 (или ASTM D2596) показывает, при какой нагрузке металлические поверхности начинают «провариваться», то есть смазка теряет защиту.
Для этикеровочного оборудования в 90% случаев подходит вторая строка таблицы: NLGI 2, литиевый комплекс, температура каплепадения 260–290 °C.
Совет инженера: проверка совместимости в реальных условиях
Если ты переводишь линию на новую смазку, проведи испытание на безопасность. Сценарий: на машине этикетирования есть клеящий узел с роликом, который при работе греется до +180 °C. Старую смазку (обычный литий NLGI 2 с каплепадением 180 °C) планируешь заменить на более термостойкую.
Что сделали: взяли высокотемпературную смазку NLGI 2 с литиевым комплексом и температурой каплепадения 260 °C, нанесли ее на ролик и направляющие (тонкий слой, 2–3 капли на узел), включили линию на 2–3 часа при номинальной температуре.
Итог: температура ролика не поднялась выше +170 °C, нет вымывания клеем, нет окисления смазки (визуально - она осталась того же цвета), эластомерные уплотнения не изменили размер. После этого тестового запуска смазка введена в штатный режим на всех узлах такого типа. Практический опыт показывает, что такой переход экономит время на обслуживание - интервал пополнения смазки увеличивается с 5–7 дней на 15–20 дней.
Для узлов, работающих при высоких температурах до +260 °C, таких как клеящие узлы этикеровочного оборудования и термоупаковщиков, необходима смазка, обладающая высокой термостойкостью и инертностью к полимерам. Смазка должна поддерживать защитную пленку при циклических нагреваниях, сохранять коллоидную стабильность и не вымываться остатками клея.
Испаряемость и испытания коллоидной стабильности
Испаряемость - показатель, часто забываемый при выборе смазки, но критичный для работы в условиях повторяющихся нагреваний.
Если смазка быстро испаряется, защитная пленка на трущихся поверхностях истончается, увеличивается износ, растет температура в узле, развивается эффект «разгона» - температура продолжает расти, пока смазка не испарится полностью.
Испаряемость измеряется в процентах потери массы за 24 часа при температуре на 20–30 °C выше рабочей. Нормальная испаряемость для высокотемпературной смазки -3–7% за 24 часа при 200 °C. Если испаряемость выше 10%, смазка непригодна для узлов, работающих при циклических нагреваниях.
Коллоидная стабильность - способность смазки оставаться однородной при механическом воздействии (сдвиге). Это особенно важно для клеящих узлов, где смазка подвергается постоянному перемешиванию и сдвигу. При плохой коллоидной стабильности смазка расслаивается: базовое масло отделяется от загустителя, начинает вытекать из узла, загуститель становится сухим и хрупким.
Эти два параметра проверяются только в промышленной лаборатории, поэтому при закупке смазки от малоизвестного производителя стоит запросить протокол испытаний коллоидной стабильности по ГОСТ 7142 (или DIN 51817) и испаряемости по ГОСТ 18974.
Правильное чтение технического паспорта смазки
Технический паспорт (ТДС, TDS) высокотемпературной смазки должен содержать следующие параметры:
Класс NLGI (например, NLGI 2) - консистенция смазки; для узлов этикеровочного оборудования стандарт NLGI 2.
Температура каплепадения (например, 260 °C) по ГОСТ 4205 или ASTM D566. Это механическая прочность, а не рабочий предел.
Рабочий диапазон (например, −30…+140 °C) - вот это реальные пределы, на которые можно полагаться в эксплуатации.
Базовое масло (минеральное, синтетическое, эфирное) и кинематическая вязкость при 40 °C (например, ISO VG 180, что соответствует 162–198 мм²/с). Это показывает текучесть и теплоотвод из узла.
Загуститель (литиевый, литиевый комплекс, полиуретановый и т.д.).
Пенетрация при 25 °C (мм/10 по ГОСТ 5346) - показатель мягкости смазки; для NLGI 2 норма 265–295 мм/10.
Нагрузка сваривания (например, 315 кгс по ГОСТ 9490) - показатель несущей способности.
Результаты испытаний на совместимость с эластомерами (ASTM D471 или аналог).
Информация об антикоррозионной защите (ASTM D1743) и испаряемости (ГОСТ 18974).
Пример из практики: смазка, указанная в каталоге как «высокотемпературная, 260 °C, NLGI 2». В ТДС написано:
- Температура каплепадения: 260 °C.
- Рабочий диапазон: −30…+140 °C.
- Базовое масло: минеральное, ISO VG 180.
- Загуститель: литиевый комплекс.
- Испаряемость при 150 °C, 24 ч: 4,2%.
Вывод: эта смазка подходит для узла, работающего при +140 °C (максимум +160 °C с запасом), но не для узла при +200 °C, несмотря на указанные 260 °C. Это частая ошибка при закупке.
Часто задаваемые вопросы
Если смазка выдерживает 260 °C, почему ее нельзя использовать при 260 °C постоянно?
Температура каплепадения 260 °C - это механический показатель, при котором смазка теряет структуру в лабораторных условиях (чашечка с нагревом). В реальной эксплуатации смазка начинает активно испаряться уже при 180–200 °C, теряет защитные свойства, и появляется износ. Рабочий диапазон всегда на 50–120 °C ниже температуры каплепадения, поэтому смазку нужно подбирать с запасом по каплепадению, а ориентироваться на рабочий диапазон в ТДС.
Что такое NLGI 2 и почему он рекомендуется для этикеровочного оборудования?
NLGI 2 - это класс консистенции пластичной смазки (твердость), а не показатель термостойкости. Пенетрация для NLGI 2 составляет 265–295 мм/10. Для узлов этикеровочного оборудования NLGI 2 - оптимум: смазка достаточно твердая, чтобы не вытекала из зазоров под вибрацией, но достаточно мягкая, чтобы проникала в щели и обеспечивала защиту.
Может ли высокотемпературная смазка повредить пластиковые детали узла?
Да, если смазка изготовлена на агрессивной эфирной основе и не протестирована на совместимость с полимерами. Перед применением убедись, что в ТДС указана совместимость с эластомерами типа NBR или EPDM по ASTM D471. Если информации нет, проведи контрольный тест на небольшом участке.
Как часто нужно пополнять высокотемпературную смазку в узле этикеровочного оборудования?
При правильном выборе смазки (литиевый комплекс, низкая испаряемость, коллоидная стабильность) интервал пополнения -15–30 дней в режиме 8-часовой рабочей смены. Если смазка вымывается клеем или быстро окисляется, это признак неправильного выбора, а не нормального расхода. Рекомендуется отслеживать состояние узла визуально: смазка должна оставаться светлой, без потемнений и сухости.
Какие стандарты и допуски нужно учитывать при выборе смазки для пищевой линии этикетирования?
Если оборудование работает на пищевой линии с возможностью косвенного контакта смазки с упаковкой, требуется допуск NSF H1 (случайный контакт с пищей допустим). Важно также, чтобы смазка не имела запаха и цвета, который может перейти на упаковку. Если контакт исключен (например, узел закрыт корпусом), допуск NSF не требуется, но рекомендуется.
Заключение
Выбор смазки для узла клея этикеровочного оборудования не решается одной цифрой - температурой каплепадения 260 °C. Важны реальный рабочий диапазон, состав базового масла, тип загустителя, коллоидная стабильность и совместимость с полимерными деталями узла. Высокотемпературная литиевая комплексная смазка класса NLGI 2 с кинематической вязкостью базового масла 150–180 мм²/с и рабочим диапазоном −30…+140 °C (или выше, если условия требуют) - надежный стандарт для большинства линий.
Следующий шаг: определи реальную температуру работы твоего узла (не максимально возможную, а фактическую при нагреве), посмотри ТДС потенциальной смазки, убедись, что рабочий диапазон превышает твою температуру на 20–30 °C, проверь совместимость с материалами деталей - и проведи 2–3-часовой контрольный тест на малом участке перед массовой заменой. Этот минимум действий экономит время простоя оборудования и исключает преждевременный износ.