Обслуживание термоупаковочных линий требует решений, которые выдерживают температуры до +260 °C без потери защитных свойств. Многие снабженцы и инженеры покупают смазку "260 градусов" исходя из названия, полагая, что это означает безопасную работу при такой температуре постоянно. На деле каплепадение 260 °C - это механическая характеристика, а не рабочий предел. Реальный верхний диапазон, при котором смазка сохраняет ресурс, обычно ниже на 20-40 °C. Статья разбирает, какие параметры действительно важны при выборе смазки для этикеровочного оборудования, узлов клея и скольжения, и как избежать преждевременного высыхания и вымывания.
Инженеры и закупщики узнают реальную разницу между каплепадением и рабочей температурой, научатся проверять техдатасы и подбирать состав с запасом по термостойкости. В материале перечислены конкретные параметры, на которые нужно ориентироваться, и объяснены типичные ошибки при подборе.
Каплепадение: что это означает и что это не означает
Каплепадение по ГОСТ 4205 - это температура, при которой смазка теряет механическую структуру и начинает вытекать.
Для высокотемпературных составов эта цифра обычно лежит в диапазоне 240-280 °C. Когда производитель указывает "260 °C", это верхний предел твердости структуры, но не рекомендуемая рабочая температура.
В практике упаковочного оборудования типовая рабочая температура при каплепадении 260 °C составляет примерно 140-160 °C в непрерывном режиме. Кратковременные перегревы (например, в момент срабатывания нагревательного элемента этикеровочной головки) могут достигать 180-220 °C, но не могут быть постоянными. Ресурс смазки при температуре, близкой к каплепадению, резко снижается: окисление ускоряется, летучие компоненты испаряются, загуститель деградирует.
Эксперты рекомендуют выбирать смазку с запасом 20-40 °C выше максимальной ожидаемой температуры узла. Если на клеевом узле вершина температуры - +220 °C, то нужна смазка с каплепадением минимум +260 °C или выше. Эта логика защищает от неожиданных перегревов и продлевает межсервисный интервал.
Вязкость базового масла и загуститель: выбор для высоких температур
Для термоупаковочных линий, работающих при +260 °C, типовое сочетание - синтетическое базовое масло вязкостью ISO VG 150-180 при 40 °C с загустителем на основе литиевого комплекса.
Этот стандарт сложился практически потому, что более легкие масла (ISO VG 32-68) при высокой температуре теряют вязкость быстро, а более тяжелые (ISO VG 220 и выше) усложняют холодный пуск оборудования.
Литиевый комплекс обеспечивает механическую стабильность - способность загустителя не деградировать под сдвиговыми нагрузками, которые дают вращающиеся узлы, валы этикеровщика и подшипники клеевых головок. Нагрузка сваривания смазки по ГОСТ 9490 должна быть не ниже 315 кгс - это показатель, что загуститель выдержит локальное давление в контакте.
Синтетическая основа (полиальфаолефины, эфиры, полиглиголи) имеет худшую испаряемость, чем минеральное масло, что критично при +260 °C. При такой температуре даже легкие фракции базового масла могут отгоняться, оставляя загуститель без жидкой фазы. В результате смазка высыхает, слипается и перестает защищать узел. Синтетика задерживает этот процесс на 30-50 % дольше.
Пенетрация при 25 °C (ГОСТ 5346) для класса NLGI 2 обычно составляет 265-295 мм/10. Это гарантирует, что смазка будет достаточно мягкой для нанесения и распределения в узле, но не будет течь при нормальных температурах. При каплепадении 260 °C смазка станет намного жеще, но все еще должна сохранить некоторую текучесть для проникновения в контакты.
Области применения: от клеевых узлов этикеровки до направляющих термоупаковщика
На этикеровочном оборудовании смазку используют в трех критичных зонах: клеевой узел (роботизированная головка, где происходит нагрев и дозирование клея), направляющие движущихся каретей этикеток и ролики подачи материала.
Температура в клеевой головке может скакать от +80 °C в режиме ожидания до +240 °C в момент активного нагрева.
На термоупаковочных линиях (тепловые скальпели, запайка пленки, вытяжка) смазка работает в узлах скольжения, направляющих и подшипниках привода. Температура в зоне запайки может достигать +180-220 °C за счет излучения от нагревательного элемента, но сама смазка, если она находится в пяти миллиметрах выше, будет при +140-160 °C.
Разница в условиях важна для выбора. Клеевой узел требует смазки с максимальной термостойкостью и минимальной испаряемостью - она будет постоянно находиться близко к источнику тепла. Направляющие и подшипники позволяют использовать смазку с немного более низким каплепадением (например, 240 °C), потому что там температура умеренная. Однако в целях упрощения логистики многие предприятия берут одну универсальную смазку 260 °C для всех узлов - это разумный компромисс, если ее характеристики не хуже, чем требуется.
Проверка техдатаса: что смотреть при подборе смазки
При выборе смазки для термоупаковочного оборудования нужно проверить минимум восемь параметров в техдатасе:
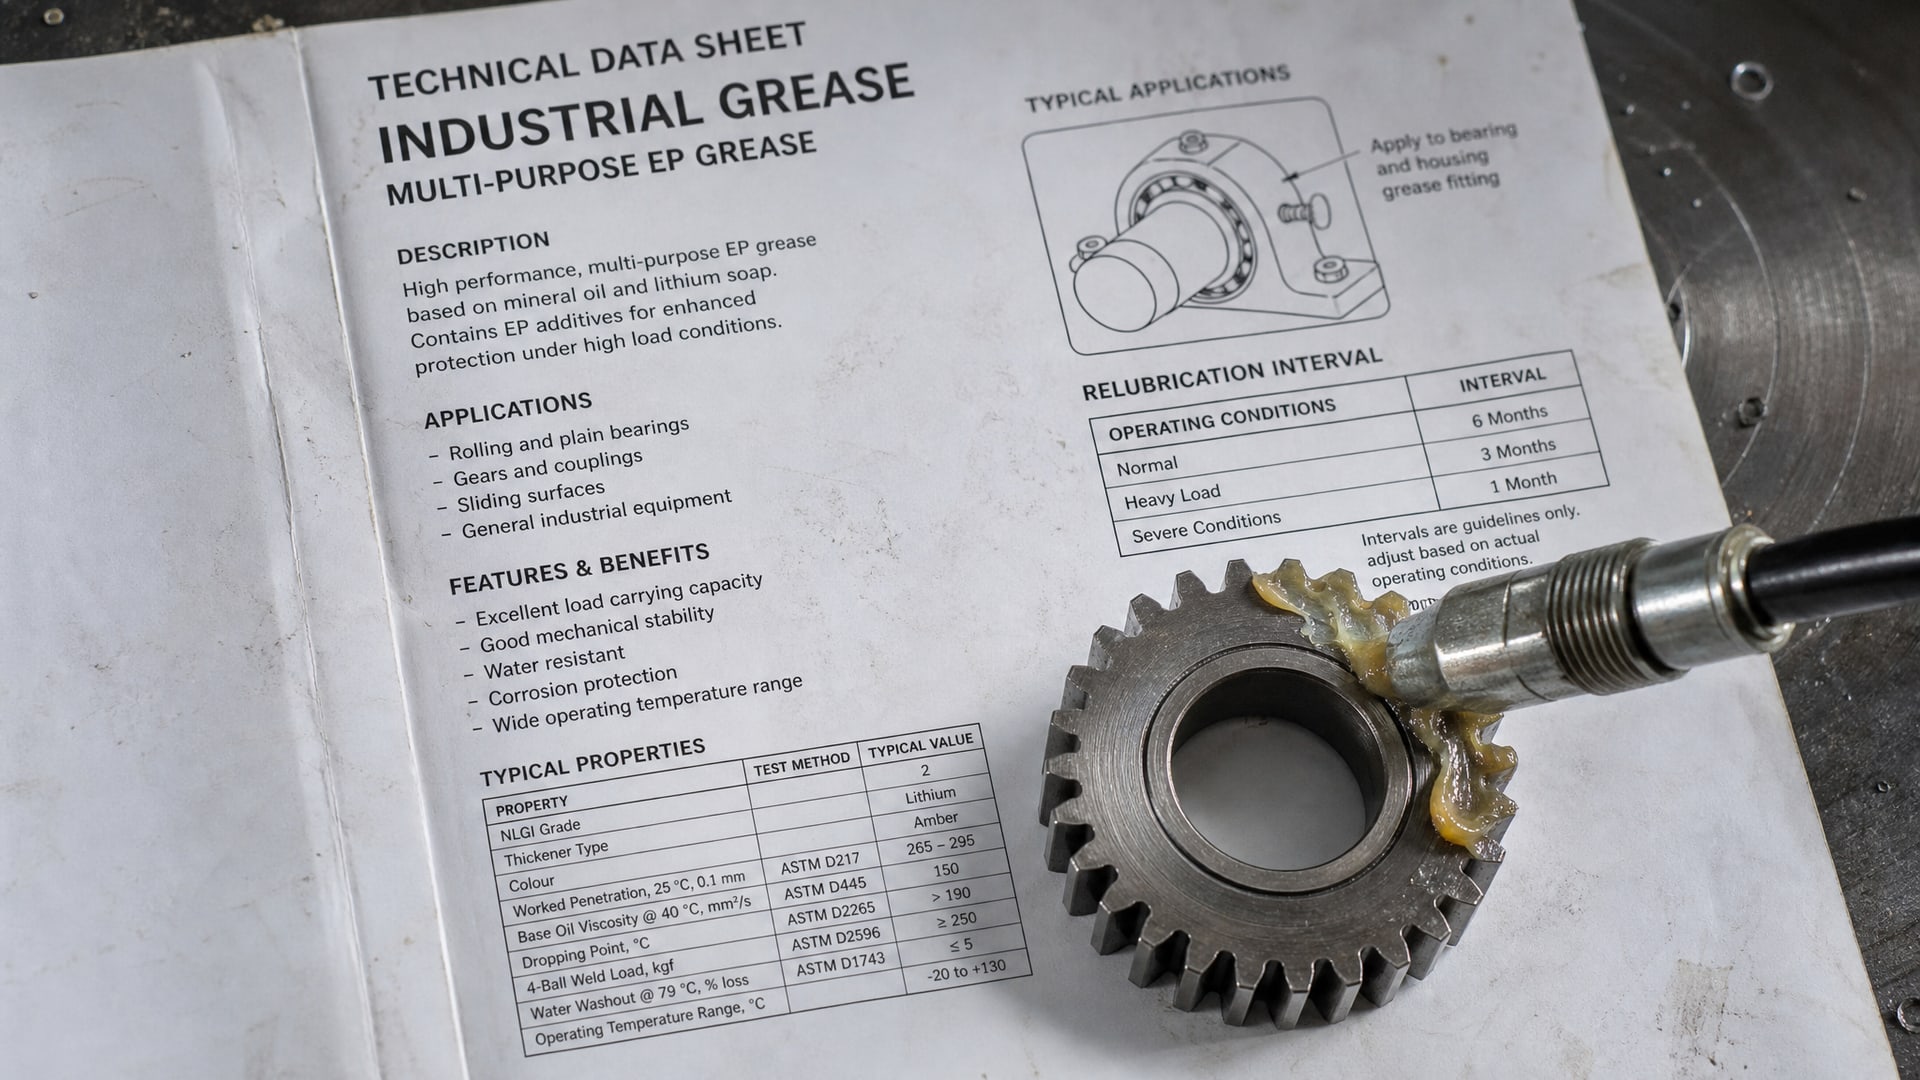
Класс NLGI - должен быть 2 (универсальная промышленная консистенция) или 3 (более жесткая для вертикальных узлов). Классы 0, 00 и жидкие масла применяют редко.
Температура каплепадения - минимум 260 °C, но лучше 270-300 °C.
Рабочий диапазон - должен быть явно указан и перекрывать условия вашего оборудования с запасом. Типичный диапазон: -40…+220 °C (или выше).
Тип и вязкость базового масла - синтетика, ISO VG 150-180 при 40 °C.
Загуститель - литиевый комплекс или другой стабильный загуститель, одобренный для высоких температур.
Пенетрация при 25 °C -265-295 мм/10 для NLGI 2.
Нагрузка сваривания - минимум 315 кгс по ГОСТ 9490, чем выше, тем лучше защита от микрофреттинга.
Совместимость с эластомерами - смазка не должна вызывать разбухание резины; в техдатасе должны быть указаны протестированные материалы уплотнений (например, FKM, EPDM, NBR).
Дополнительно полезно проверить испаряемость по ASTM D6457 или NOACK (не более 5-15 % потерь) - чем ниже, тем дольше смазка прослужит при высокой температуре без пополнения. Также стоит запросить данные по предельному давлению контакта (граница бездефектной работы) - для защиты узлов с высокими нагрузками.
Типичные ошибки при выборе и применении
Первая ошибка - ориентироваться исключительно на цифру в названии ("260 градусов") без проверки остальных параметров.
Смазка может иметь каплепадение 260 °C, но вязкость базового масла 100 при 40 °C (как для скоростных подшипников), что даст быстрое истечение при +180 °C из клеевого узла.
Вторая ошибка - использовать одну смазку для всех узлов оборудования. Если на линии есть узлы, работающие при +80 °C (подшипники редуктора) и +220 °C (клеевая головка), попытка обслуживать обе одной смазкой 260 °C приведет либо к переполнению холодного узла (избыток вязкости при низкой температуре), либо к пересыханию горячего (недостаточная густота при жаре). Правильный подход - иметь две позиции: универсальную NLGI 2 для большинства узлов и специальную высокотемпературную для критичных зон.
Третья ошибка - неправильное нанесение. Смазку наносят тонкой пленкой, а не "слоем в несколько миллиметров". После монтажа избыток убирают мягкой тканью. Переизбыток смазки в клеевой головке или подшипнике приведет к вымыванию и окислению за счет ускоренной циркуляции воздуха.
Четвертая ошибка - игнорирование совместимости с материалами узла. Если уплотнение сделано из натурального каучука (NR), а смазка содержит эфиры или другие активные компоненты, резина разбухнет и потеряет герметичность. Проверка материалов в техдатасе - обязательна.
Пятая ошибка - использование смазки с истекшим сроком годности или неправильным хранением. При хранении при +60 °C и выше на складе загуститель может окислиться раньше срока, даже если сама смазка еще "в гарантии".
Интервалы обслуживания и мониторинг состояния смазки
Межсервисный интервал для высокотемпературных смазок в термоупаковочных линиях обычно короче, чем для универсальных.
Если смазка работает при среднем диапазоне +140-160 °C, полная замена требуется каждые 1000-1500 часов непрерывной работы. При температуре +180-220 °C срок сокращается до 500-800 часов. На практике многие предприятия используют плановое обслуживание по техтаблице оборудования, которая часто указывает 3-6 месяцев независимо от реальной температуры - это консервативный подход, но безопаснее.
Во время обслуживания нужно проверить физическое состояние смазки: цвет, консистенцию, наличие закоксированных частиц. Если смазка почернела, стала липкой и пахнет гарью, это означает активное окисление при высокой температуре; замену нужно выполнить раньше плана. Если смазка выглядит высохшей, расслаивается и не распределяется в узле, это признак испарения базового масла. Высокотемпературные составы держатся лучше, но при систематическом перегреве выше верхнего диапазона этот процесс ускоряется.
Некоторые закупщики рассматривают возможность автоматической системы дозирования смазки (油 миниатюрные насосы, встроенные в защитное ограждение узла) - это увеличивает затраты на монтаж, но полностью исключает проблему недостатка смазки и упрощает логистику обслуживания. Для линий с высоким темпом производства такое решение окупается снижением внезапных остановок.
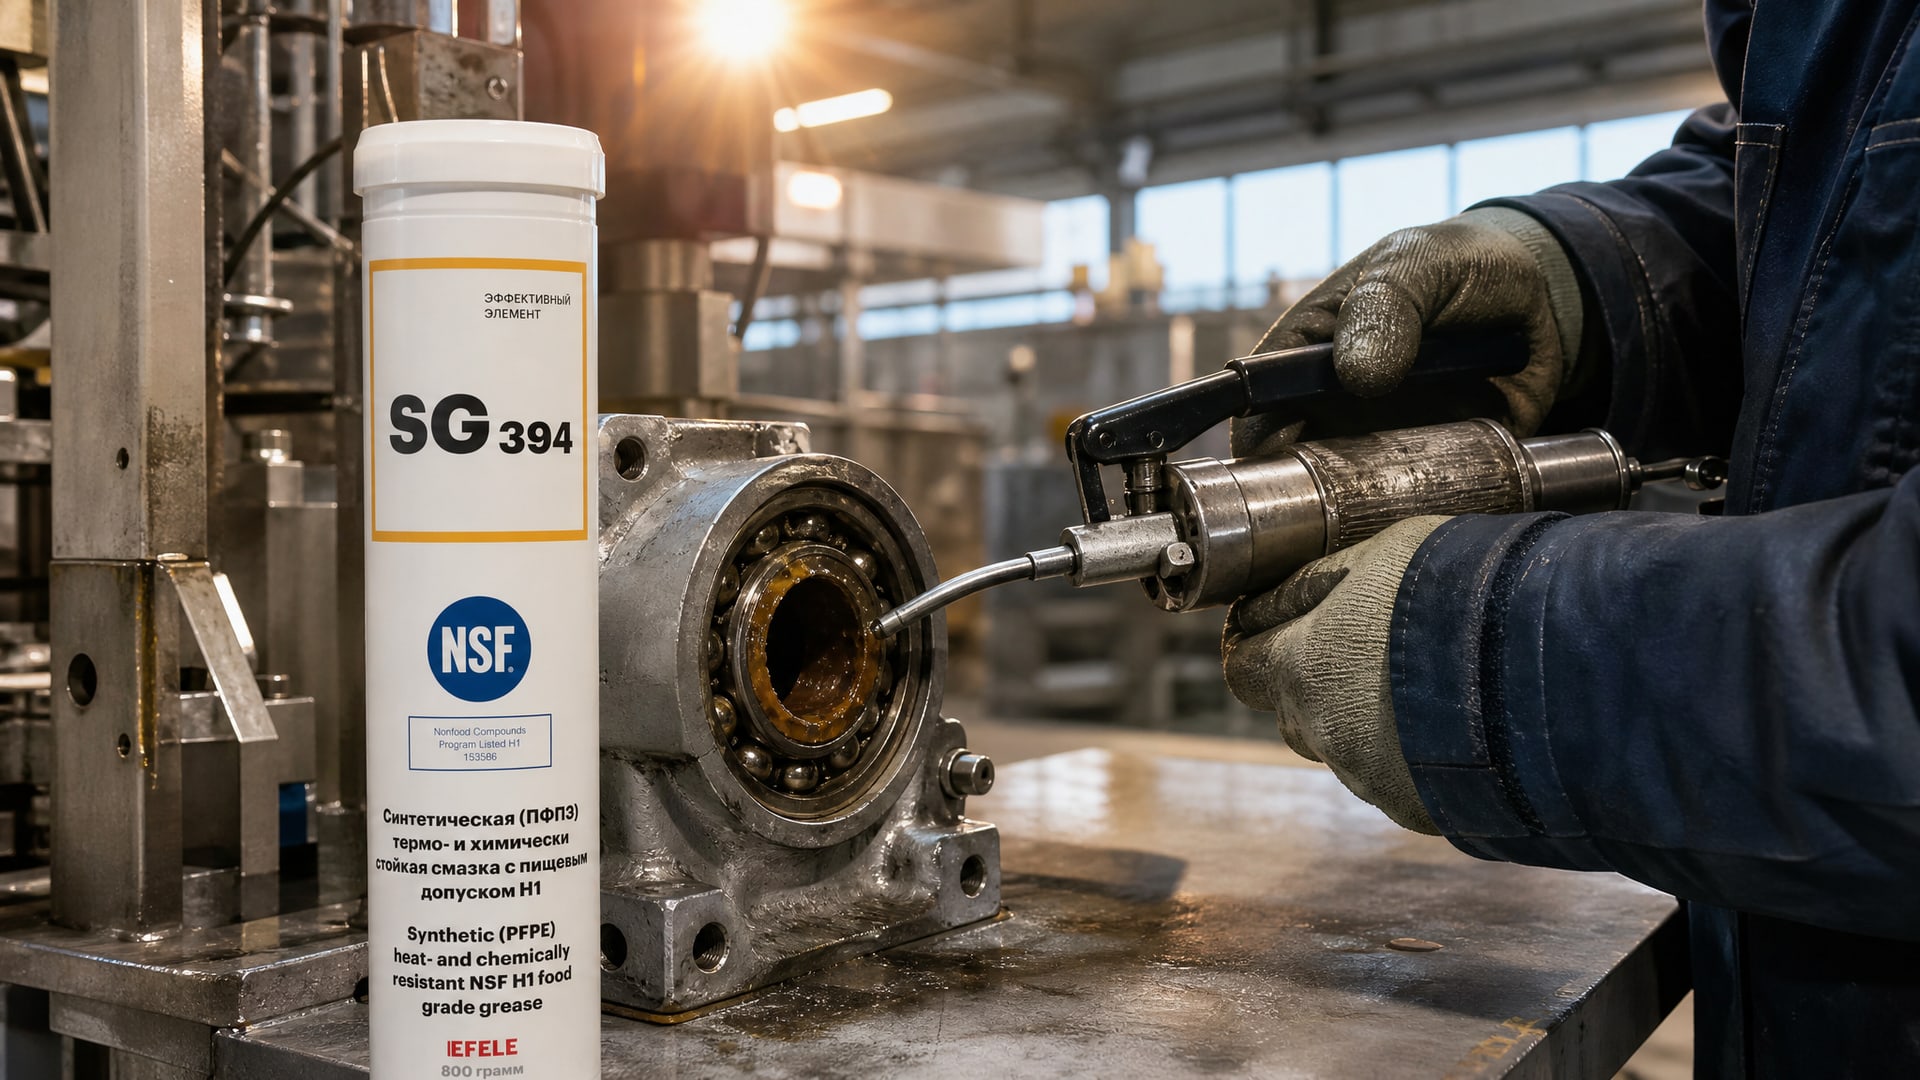
При работе с узлами, требующими высокотемпературной смазки, для обслуживания термоупаковочных линий и этикеровочного оборудования, профессионалы берут смазку с проверенными термо- и химстойкими свойствами; EFELE SG-394 стала типовым выбором на многих предприятиях благодаря сочетанию температурной стойкости до +260 °C, литиевого комплекса загустителя и совместимости с типовыми полимерными уплотнениями. Это позволило закупщикам планировать замену с предсказуемым интервалом вместо внеплановых остановок.
Совместимость с материалами оборудования и эластомерами
Совместимость смазки с резиновыми уплотнениями, полиуретановыми манжетами и термопластиками корпуса - один из ключевых факторов долговечности.
Если смазка содержит сложные эфиры или нафтеновые углеводороды, эластомер может разбухнуть, измениться в размерах и потерять герметичность. При работе в зоне +220 °C этот процесс становится еще более интенсивным.
Литиевый комплекс, используемый в термостойких смазках, хорошо совместим с наиболее распространенными материалами: полиэфиром (POM, "делрин"), фторкаучуком (FKM, "витон") и нитрилом (NBR). Однако некоторые специальные составы (например, графитовые или медные смазки для специфических узлов) могут быть несовместимы с определенными полимерами. Проверка материалов в техдатасе - не формальность, а инженерная необходимость.
Если на вашей линии применяются нестандартные полиуретаны или экзотические резины, нужно провести лабораторный тест совместимости перед массовой заменой. Обычный способ - поместить образец уплотнения в смазку на несколько часов при температуре, близкой к рабочей, и проверить изменение размеров и эластичности. Риск - минимален, если это делает производитель смазки; экономия от неправильного выбора быстро перекроется заменой раскрепощенных узлов и простоями линии.
Часто задаваемые вопросы
Почему "260 градусов" в названии смазки не означает, что она работает при 260 °C?
Названиевыбирают по температуре каплепадения, которая отражает механическую твердость структуры при максимальном нагреве, но не гарантирует ресурс. Рабочая температура обычно на 20-40 °C ниже. Для аналогии: глина, которая плавится при 1200 °C, может треснуть уже при 800 °C, если ее постоянно сгибать. То же с смазкой.
Какой класс NLGI выбрать для термоупаковщика: NLGI 2 или NLGI 3?
Для большинства узлов термоупаковочных линий - NLGI 2. Это универсальная консистенция, которая хорошо распределяется при нанесении и сохраняет защиту при вибрации. NLGI 3 используют только для вертикально ориентированных узлов, где нужна дополнительная густота, чтобы смазка не стекала под собственным весом. При сомнениях консультируются с техспециалистом производителя оборудования.
Могу ли я смешивать две разные высокотемпературные смазки, если закончилась одна?
Строго нет. Разные загустители (литиевый комплекс, кальциевый комплекс, полиуреа) несовместимы и разрушают друг друга при смешивании. Результат - потеря структуры, течение и ускоренное окисление. Лучше немного подождать поставки нужной смазки и использовать до того времени прежний состав или универсальную смазку с оговоркой на сокращенный интервал.
На каком интервале нужно менять смазку в клеевой головке этикеровщика?
При температуре +200-220 °C в зоне клея - каждые 500-800 часов непрерывной работы, или раз в 2-3 месяца при трехсменном режиме. Это зависит от конкретной модели оборудования; в техдокументации часто указан планово-предупредительный интервал. Признак досрочной замены - почернение смазки, снижение адгезии клея или появление запаха перегрева.
Влияет ли на выбор смазки 260 градусов наличие санитарно-гигиенических требований?
Да, если оборудование находится в пищевом производстве. Смазка должна иметь допуск NSF H1 (случайный контакт с пищей разрешен) или H2 (контакт запрещен, но в защищенной зоне). Для большинства термоупаковочных линий, упаковывающих пищевые продукты, требуется именно H1. Обязательно проверьте в ТДС наличие такого допуска, если оборудование работает в пищевом цехе.
Заключение
Выбор смазки 260 градусов для термоупаковочных линий и этикеровочного оборудования требует понимания того, что каплепадение - это не рабочий предел, а верхняя механическая граница. Реальная эксплуатация происходит на 20-40 °C ниже. Ключевые параметры при подборе - класс NLGI 2, синтетическая база ISO VG 150-180 при 40 °C, литиевый комплекс загустителя, нагрузка сваривания не ниже 315 кгс, пенетрация 265-295 мм/10 и проверенная совместимость с эластомерами.
Практический следующий шаг: запросите у поставщика полный техдатас вашей текущей смазки, распечатайте чек-лист восьми параметров из раздела "Проверка техдатаса" и сопоставьте реальные условия вашего оборудования. Если температура в узле оказалась выше, чем рабочий диапазон, указанный в ТДС, - это сигнал к пересмотру выбора или переоценке режима работы линии. Регулярный мониторинг состояния смазки (цвет, консистенция, запах) между плановыми заменами поможет избежать внезапных отказов.