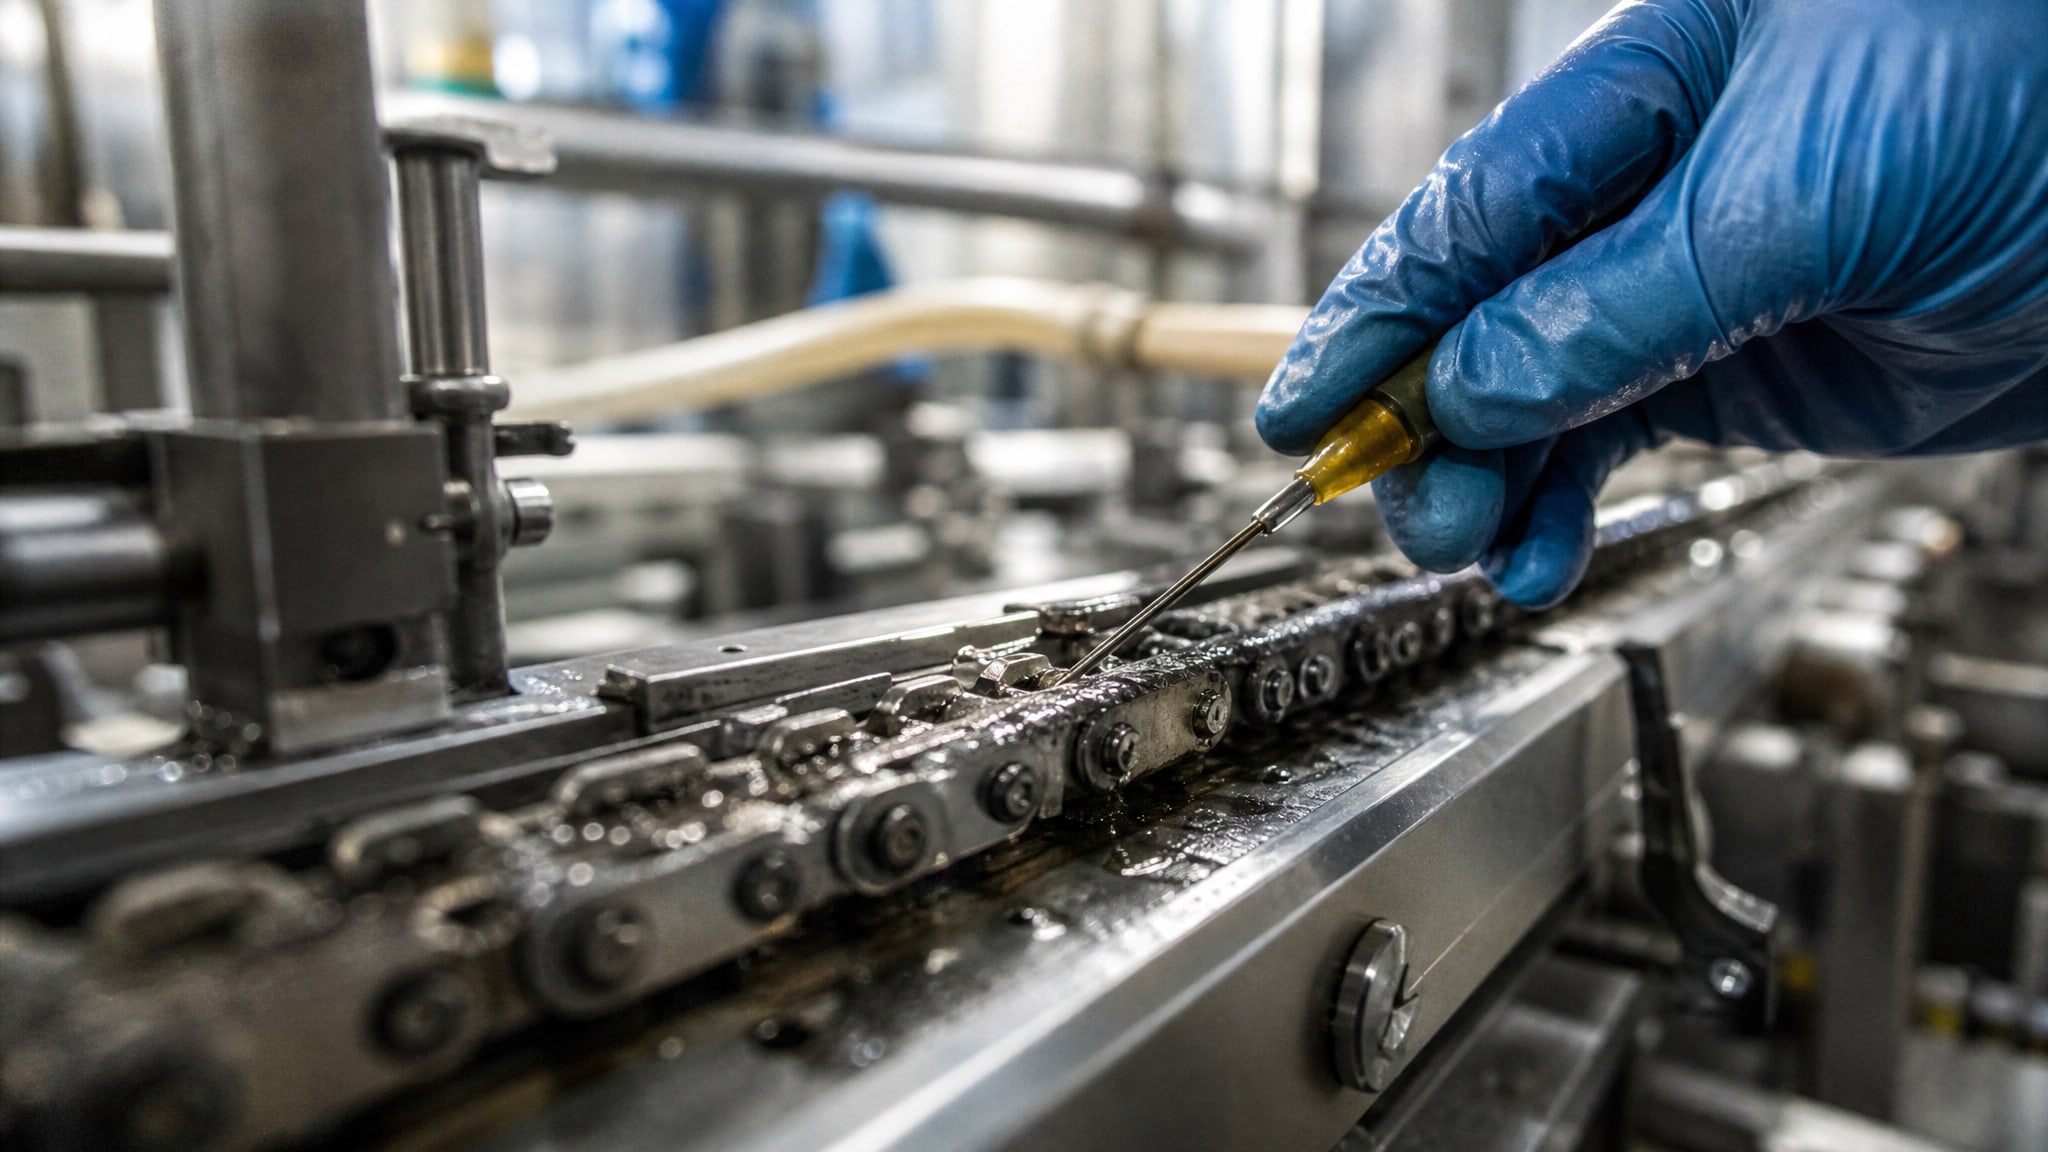
На линиях розлива и упаковки износ конвейерных узлов часто списывают на дефекты оборудования, но практика показывает: ускоренный износ в 70% случаев связан с неправильным выбором смазки и несоответствием ее параметров реальным нагрузкам, температуре и условиям мойки. При отсутствии необходимых присадок смазочная пленка выдавливается из зоны контакта, металл начинает работать по металлу, и в результате формируется абразивная среда - не только от внешней грязи, но и из остатков самой смазки, солей жесткости и высохших слоев после испарения воды.
Статья рассчитана на технических специалистов, инженеров и закупщиков, которые отвечают за надежность конвейерных линий и хотят понять, почему смазка с хорошей репутацией может оказаться неэффективной на конкретном оборудовании, и как правильная дозировка и подбор состава предотвращают дорогостоящие простои и замены.
Как образуется абразивная среда при неправильной смазке
Бытует мнение, что абразивный износ - результат только попадания пыли или продукта извне.
На самом деле смазка сама может стать источником абразива, если ее состав не соответствует условиям работы конвейера.
После цикла мойки линии остается смесь воды, химических моющих средств и остатков смазки в зазорах узлов. При высыхании узла вода испаряется, а соли жесткости и добавки из смазки кристаллизуются, образуя сухой и пластичный слой. Со временем этот слой разрушается и работает как абразив, ускоряя износ деталей. Песок, мелкие частицы продукта и цемент, попадающие между поверхностями, усугубляют ситуацию - особенно для полимерных направляющих, которые быстро теряют первоначальную форму.
Если смазка не содержит противоэкстремальных (EP) присадок, пленка смазки под пиковой нагрузкой или при пусковом ударе выдавливается из контакта. Металл работает практически без смазочного слоя, происходит микросваривание и разрыв поверхностей. Образовавшиеся микрочастицы вновь циркулируют в смазке и дополнительно ускоряют износ.
Признаки формирования абразивной среды в узлах
Закупщик или техник часто обнаруживают проблему уже на этапе диагностики. Практические признаки абразивного износа:
Рост температуры подшипника на 8–15 °C выше нормы при неизменных нагрузках.
Увеличение вибрации и шума при вращении вала или натяжении ленты.
Металлический блеск или мелкая стружка на дне емкости смазки или в отработанном образце.
Потускнение и мелкая шероховатость на беговой дорожке подшипника при визуальном осмотре.
Заклинивание петель или направляющих после мойки, когда кристаллизованный слой не дает скользить.
Если диагностика показывает одновременно и рост температуры, и наличие металлических частиц, узел уже находится в зоне ускоренного износа и требует немедленного пересмотра схемы смазки и режима обслуживания.
Роль неправильной дозировки в развитии абразивного износа
Один из главных мифов производства: чем больше смазки нанесено, тем лучше защита.
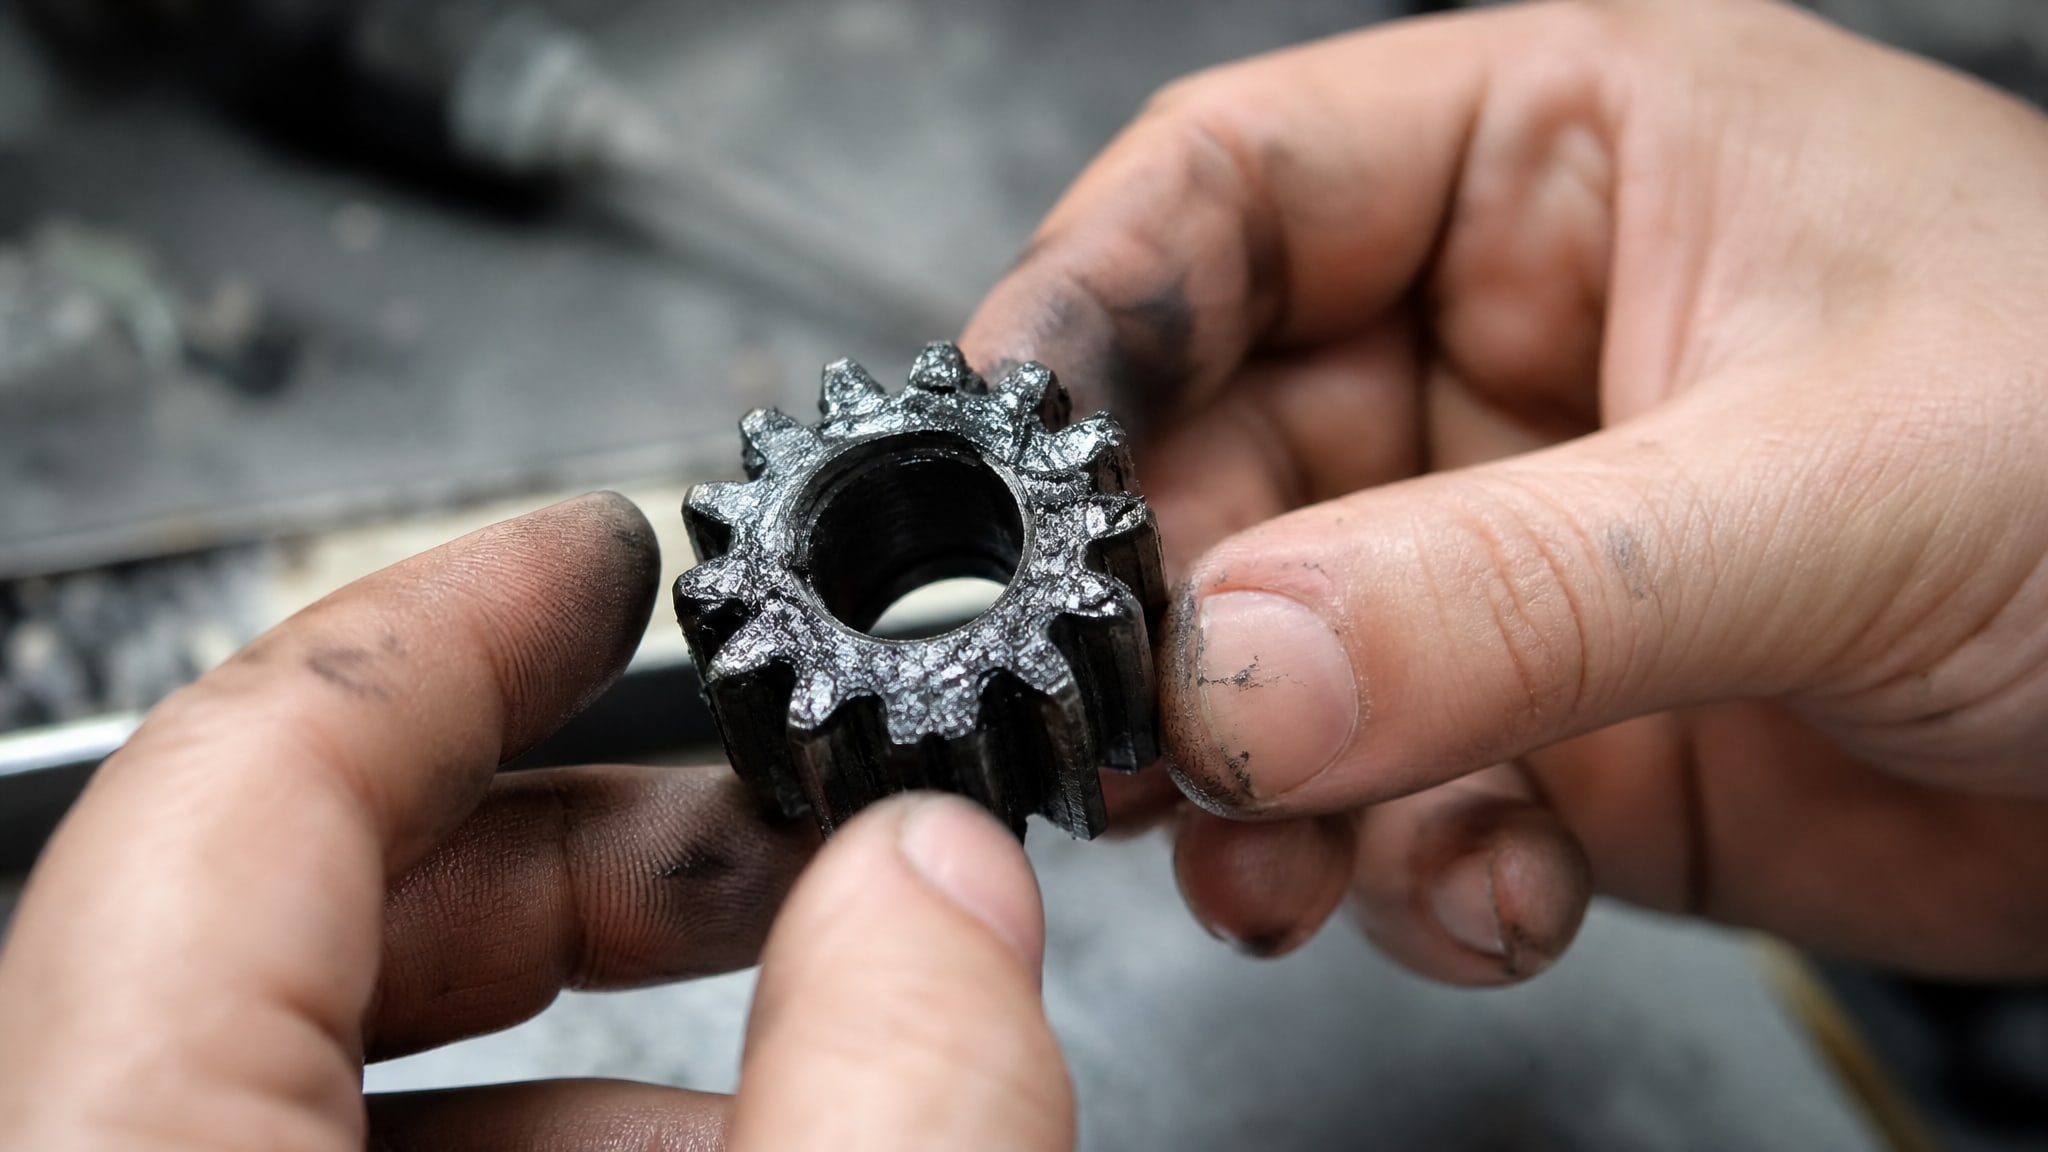
На практике это приводит к противоположному результату.
При недостатке смазки узел работает с дефицитом смазочного слоя; под пиковой нагрузкой или при пусковом ударе происходит режим граничного трения, где металлические выступы контактируют напрямую. Участки поверхности разрушаются, и образовавшиеся металлические частицы становятся абразивом. Интервал замены подшипника сокращается с 5–7 лет до 1–2 лет.
При избытке смазки возникают другие проблемы. Избыточный объем затрудняет съем смазки при мойке; в зазорах остается больше воды и химии, которые ускоряют коррозию и кристаллизацию солей. Кроме того, излишняя смазка может вытесняться центробежной силой вращающихся деталей, создавая подтеки и загрязнение окружающих узлов. Смешивание несовместимых смазок (например, если старая смазка не полностью вычищена) приводит к расслоению и потере защитных свойств.
Правильный расчет интервала пополнения
Эксперты рекомендуют корректировать интервал пополнения по фактической концентрации абразива в узле, температуре работы и величине нагрузки. Хотя универсальной формулы нет, практика показывает, что интервал зависит от трех коэффициентов:
Концентрация абразива в смазке (К1) - диапазон 0,3–0,7 в зависимости от чистоты узла и частоты мойки.
Температурный режим (К2) - диапазон 0,5–1,2; повышение на каждые 10 °C ускоряет окисление смазки.
Уровень нагрузки (К3) - диапазон 0,4–1,0; высокие нагрузки и пусковые удары требуют более частого пополнения.
Например, если базовый интервал для узла составляет 6 месяцев, а концентрация абразива высокая (К1 = 0,5), температура повышена (К2 = 0,8) и нагрузка пиковая (К3 = 0,6), то фактический интервал может сократиться до 2–3 месяцев. Игнорирование этой корректировки приводит к стремительному износу и неожиданным отказам оборудования.
Механизм абразивного износа направляющих и допустимые пределы
Направляющие конвейера - критические узлы, в которых абразивный износ проявляется особенно заметно.
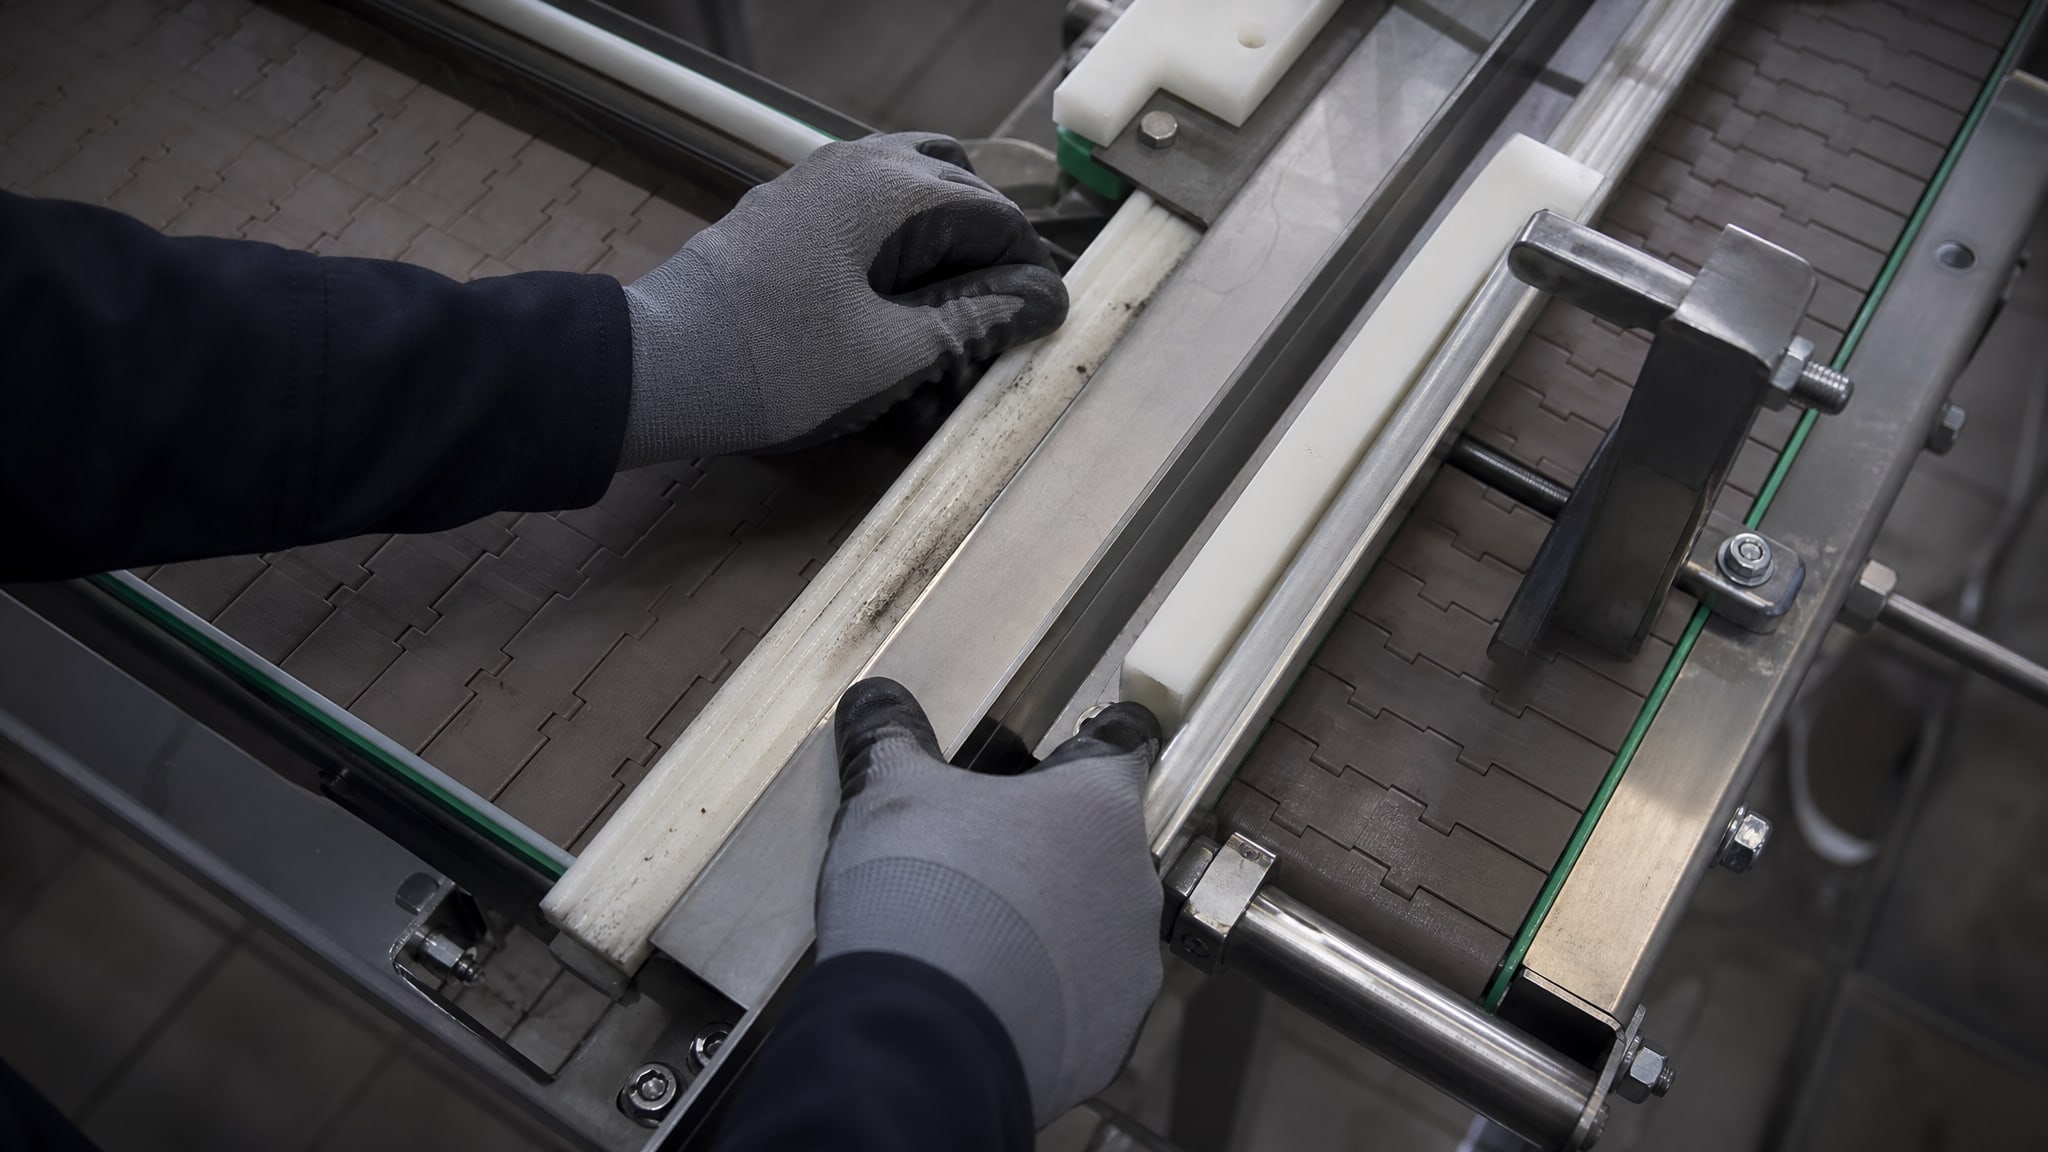
Твердые частицы (песок, цемент, мелкие зерна), попадающие между полимерной направляющей и стальным профилем, ускоряют выработку материала.
Стадии износа направляющих
Диагностика износа направляющих основана на измерении толщины полимерного слоя и анализе поверхности:
| Стадия износа | Потеря толщины | Состояние | Действие |
|---|
| Допустимый износ | До 30% | Направляющая работает, смазка удерживает частицы | Контроль каждые 3 месяца |
| Критический износ | 40–50% | Деформация, проседание, повышенное трение | Замена в ближайший плановый простой |
| Аварийное состояние | Свыше 50% | Риск заклинивания, потери синхронности | Немедленная остановка и замена |
На полимерных направляющих критерий в 30% потери толщины наступает быстрее, чем на стальных. При работе в условиях частой мойки и контакта с абразивом этот срок может сократиться с 2–3 лет до 6–12 месяцев. Правильная смазка (с адгезией и способностью удерживать мелкие частицы в суспензии) замедляет процесс и продлевает срок замены на 30–40%.
Влияние режима мойки и вымывания смазки
После каждого цикла мойки конвейер теряет часть защитного слоя смазки.
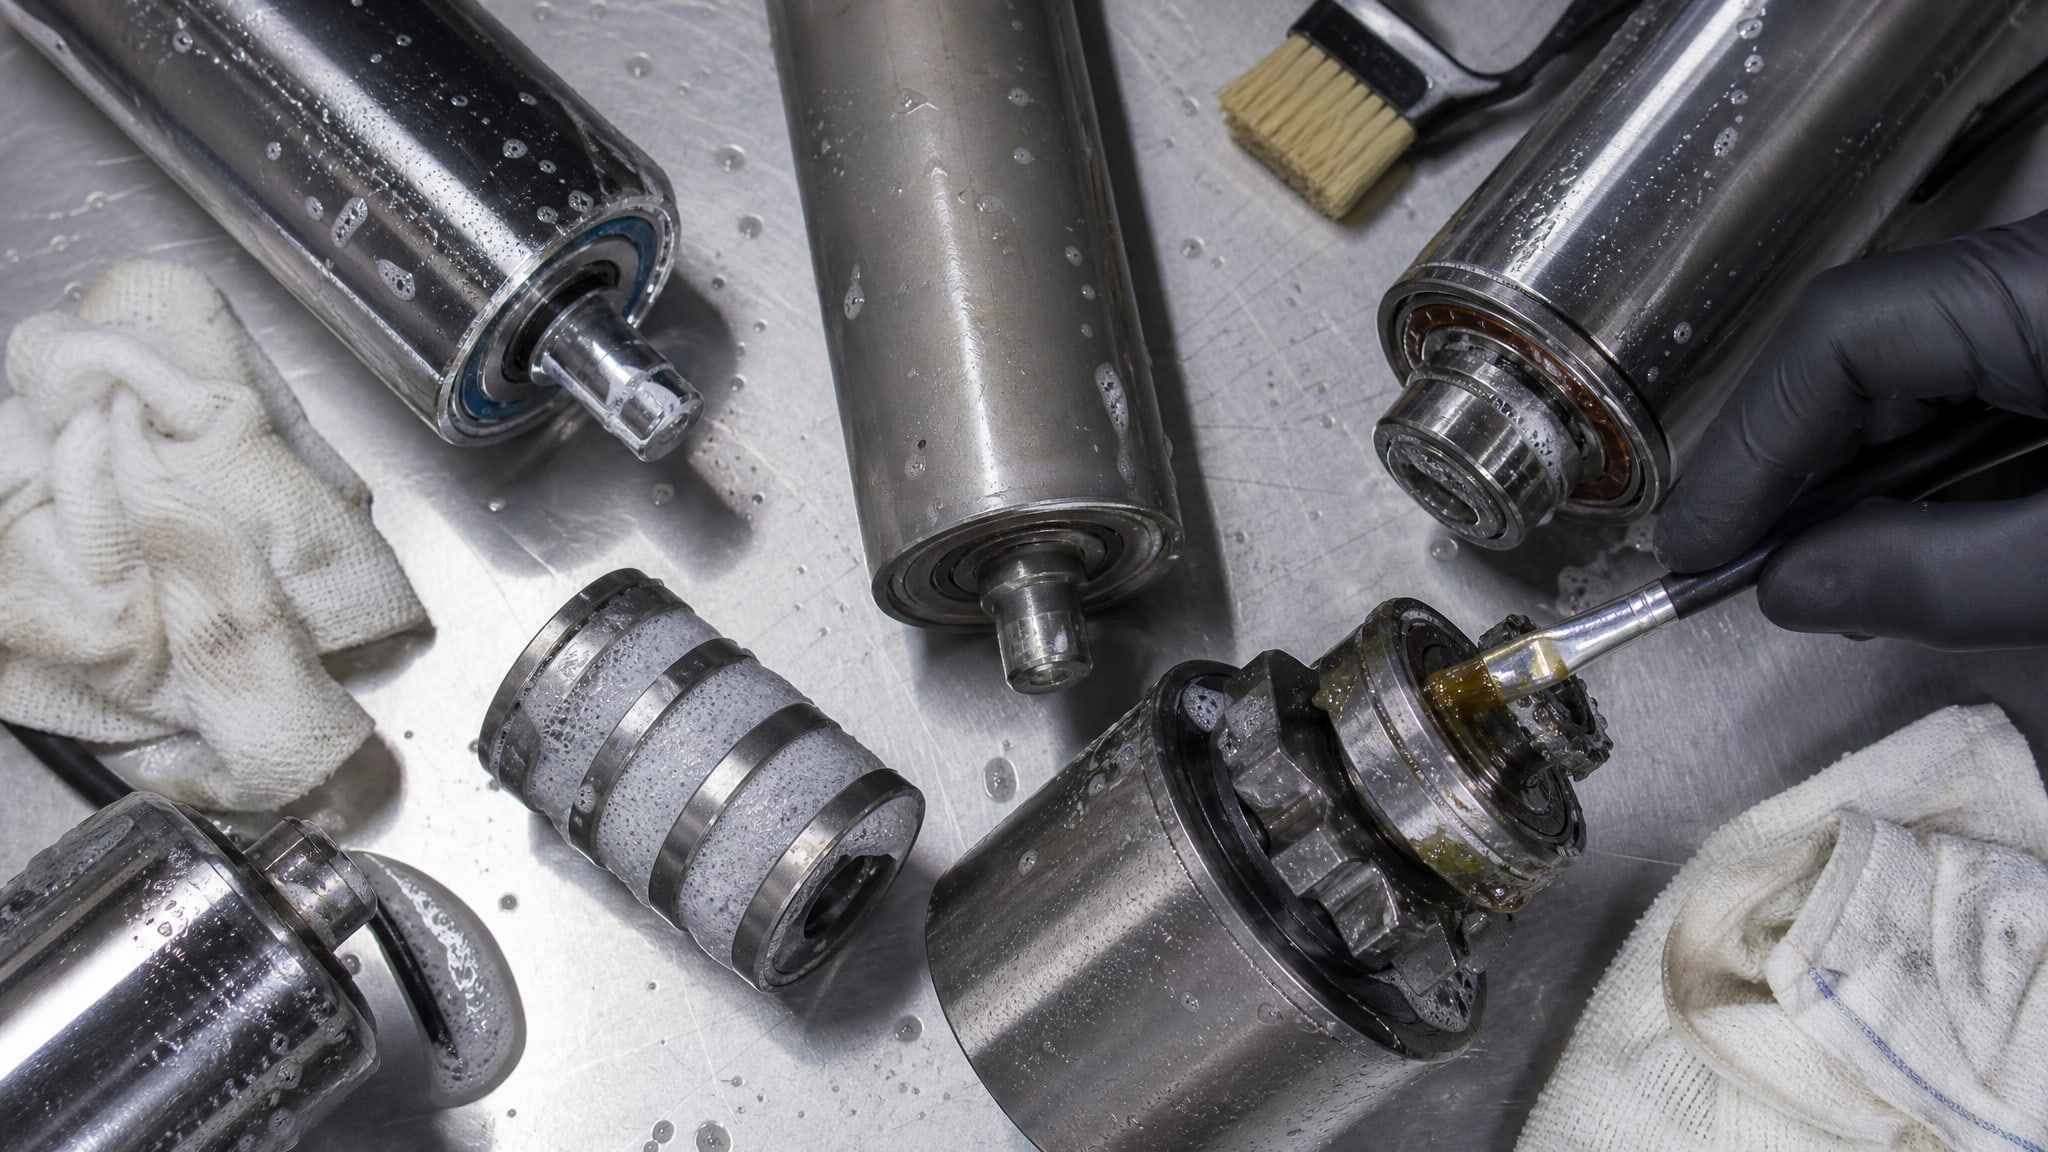
Если выбрана смазка, чувствительная к воде и химическим моющим средствам, потери могут составить 40–60% от нанесенного объема. Такая смазка требует более частого пополнения, что увеличивает затраты и не гарантирует полной защиты.
При мойке в зазорах узлов остается влага и химия. Вода ускоряет коррозию металлических деталей, а кислотные или щелочные компоненты моющего средства могут разлагать полярные присадки смазки. Результат - потеря защитных свойств, заклинивание петель, повышение трения и, как следствие, ускоренный износ.
Оптимизация режима мойки и смазывания
Эксперты рекомендуют контролировать несколько параметров:
Время высыхания узла после мойки: минимум 30 минут при комнатной температуре. Если влага остается дольше, возрастает риск коррозии.
Вентиляция зоны мойки: застойные зоны создают микроклимат, в котором вода испаряется медленно и кристаллизуются соли.
Проверка форсунок: при неправильной регулировке форсунок смазка вымывается слишком интенсивно; нужно настроить давление и угол распыления моющего раствора.
Интервал пополнения смазки: после мойки смазка наносится с небольшой задержкой (после полного высыхания), чтобы новый слой не смешивался с остатками влаги.
На практике линии, где контролируется режим мойки и интервалы пополнения, показывают на 25–35% меньше отказов подшипников и направляющих, чем аналогичные линии без такого контроля.
Выбор смазки с учетом защиты от абразива и совместимости с мойкой
Смазка для конвейерной линии должна одновременно решать несколько задач: защищать узлы от износа, выносить мелкие частицы абразива из зоны контакта, выдерживать цикл мойки и оставаться стабильной при температурных колебаниях.
Силиконовые смазки с пищевым допуском (NSF H1) показывают лучшую совместимость с мойкой и меньше вымываются водой, чем минеральные аналоги. Формируя тонкую, но прочную защитную пленку, они снижают фреттинг в петлях конвейера и холодный старт при пусковых ударах. Для предотвращения абразивного износа и обеспечения стабильной работы линий розлива многие закупщики переходят на специализированные силиконовые смазки с пищевым допуском, которые совместимы с уплотнениями и обеспечивают надежную защиту оборудования даже при частой мойке.
Минеральные смазки без EP-присадок удешевляют первоначальную закупку, но их настоящая стоимость включает дополнительные циклы замены подшипников, простои линии и потери продукции. При высоких нагрузках и пусковых режимах они теряют пленку и ускоряют износ в 2–3 раза.
Критерии выбора смазки для конвейера
При подборе смазки ориентируйся на:
Вязкость: для подшипников конвейеров с частой мойкой - NLGI 2 или мягче (NLGI 1 в условиях холодного старта).
Наличие EP-присадок: обязательно при пиковых нагрузках, ударных режимах и высокой частоте мойки.
Пищевой допуск (NSF H1): если возможен контакт смазки с продуктом, допуск - обязателен.
Температурный диапазон: смазка должна работать в диапазоне от минимальной температуры в цехе до максимальной температуры подшипника при пиковой нагрузке.
Стабильность при мойке: смазка должна не разлагаться при контакте с кислотными, щелочными и нейтральными моющими средствами.
Диагностика и контроль состояния смазки в узлах
Правильная диагностика - залог своевременного пересмотра схемы смазки и предотвращения аварийных ситуаций.
На практике используются несколько простых методов, доступных инженерам без специального оборудования.
Визуальная проверка и анализ проб
Визуальный осмотр отработанной смазки показывает признаки абразивного износа:
Черный или темно-коричневый цвет: признак окисления и накопления углерода, указывает на перегрев или использование смазки сверх срока.
Металлический блеск или мелкие частицы: прямой признак абразивного износа подшипника или направляющей.
Водянистость или слоистость: результат попадания влаги и плохого съема смазки при мойке.
Загустение или расслоение: признак смешивания несовместимых смазок или химического разложения присадок.
Если проба показывает два или три признака одновременно, узел требует немедленного вмешательства: замена смазки, проверка параметров мойки и пересмотр интервала пополнения.
Диагностические параметры, контролируемые оборудованием
На современных линиях розлива используются датчики, которые непрерывно отслеживают:
Температура подшипника: скачок на 8–15 °C выше базовой температуры сигнализирует о дефиците смазки или начале абразивного износа.
Вибрация: рост амплитуды на частоте вращения вала указывает на дисбаланс деталей или неровность беговой дорожки подшипника.
Акустическая эмиссия: треск или шелест при вращении узла - признак микросваривания и разрывов поверхностей.
Регулярный мониторинг этих параметров позволяет предугадать отказ за 2–4 недели и спланировать замену без срочной остановки линии. Снижение времени простоя - это косвенно снижение потерь абразивных частиц и замедление развития износа.
Часто задаваемые вопросы
Может ли одна универсальная смазка подойти для всех узлов конвейера?
Нет. Универсальные смазки обычно содержат минимальный набор присадок и теряют эффективность при высоких нагрузках, частой мойке или контакте с продуктом. Для направляющих с полимерным слоем нужна смазка с адгезией, для подшипников под ударной нагрузкой - с EP-присадками, для пищевых линий - с пищевым допуском. Специализированная смазка повышает стоимость закупки на 10–20%, но сокращает затраты на замену узлов на 40–60% за счет продления срока службы.
Почему смазка вымывается при мойке, если она качественная?
Вымывание зависит не только от качества смазки, но и от режима мойки: давление распыления, температура раствора, время воздействия и тип моющего средства. Даже качественная смазка теряется, если давление выше 80 бар или раствор горячий (выше 50 °C). Оптимальный режим: давление 40–60 бар, температура 25–40 °C, время 15–30 секунд. Если параметры превышены, даже пищевая смазка с хорошей адгезией будет вымываться на 50% и более.
Как часто пополнять смазку, если интервал, указанный в инструкции, не соответствует реальной практике?
Интервал из инструкции - это отправная точка, а не закон. Скорректируй его по фактическому состоянию узла: если при визуальной проверке отработанной смазки видны металлические частицы, температура подшипника выше обычной на 5–10 °C, а вибрация растет, сокращай интервал в 1,5–2 раза. Проводи такую корректировку каждые 3 месяца, пока не найдешь равновесие между защитой узла и минимизацией расхода смазки.
Чем опасен избыток смазки на линии розлива?
Избыток создает три проблемы. Первая: при мойке смазка вымывается хуже, в зазорах остается больше влаги, которая ускоряет коррозию и кристаллизацию солей жесткости. Вторая: излишняя смазка может вытесняться центробежной силой вращающихся деталей, попадая на ленту и загрязняя ее. Третья: если старая смазка не полностью вычищена, смешивание несовместимых составов приводит к расслоению и потере защитных свойств. На практике оптимальный объем - тонкий, равномерный слой на беговой дорожке подшипника, видимый при разборке узла.
Какие признаки абразивного износа подшипника замечает оператор без специального оборудования?
Оператор услышит и почувствует изменения: узел начинает издавать слабый треск или шелест при вращении; температура корпуса подшипника становится заметно выше, чем обычно (при касании рукой - ощущение сильного тепла); ленту начинает «водить» в сторону, потому что направляющая деформируется. Если проблема замечена на этом этапе и смазка заменена, узел еще можно спасти. Если оставить на потом, через 1–2 недели подшипник заклинит окончательно, и потребуется срочная остановка линии.
Заключение
Риск образования абразивной среды при использовании конвейерных смазок на линиях розлива существует при каждом неправильном выборе состава, некорректной дозировке или игнорировании режима мойки. Абразив формируется не только от внешней грязи: остатки самой смазки, соли жесткости и высохшие слои после испарения воды становятся источником ускоренного износа подшипников и направляющих. Смазка без EP-присадок теряет пленку под нагрузкой, недостаток смазки не защищает узел, избыток привлекает загрязнения - и в обоих случаях уменьшение толщины направляющей может достичь критического уровня за 6–12 месяцев вместо планового 2–3 лет.
Практический путь к надежности конвейера - это правильный подбор смазки под конкретные условия (нагрузки, температура, частота мойки, контакт с продуктом), контроль дозировки и интервалов пополнения на основе диагностических признаков (температура, вибрация, состояние отработанной смазки), а также оптимизация режима мойки и времени высыхания узлов. Регулярный мониторинг позволяет предугадать отказ за несколько недель и спланировать замену без срочных остановок линии, что снижает затраты на содержание оборудования на 30–40% и полностью исключает риск неожиданных потерь продукции.