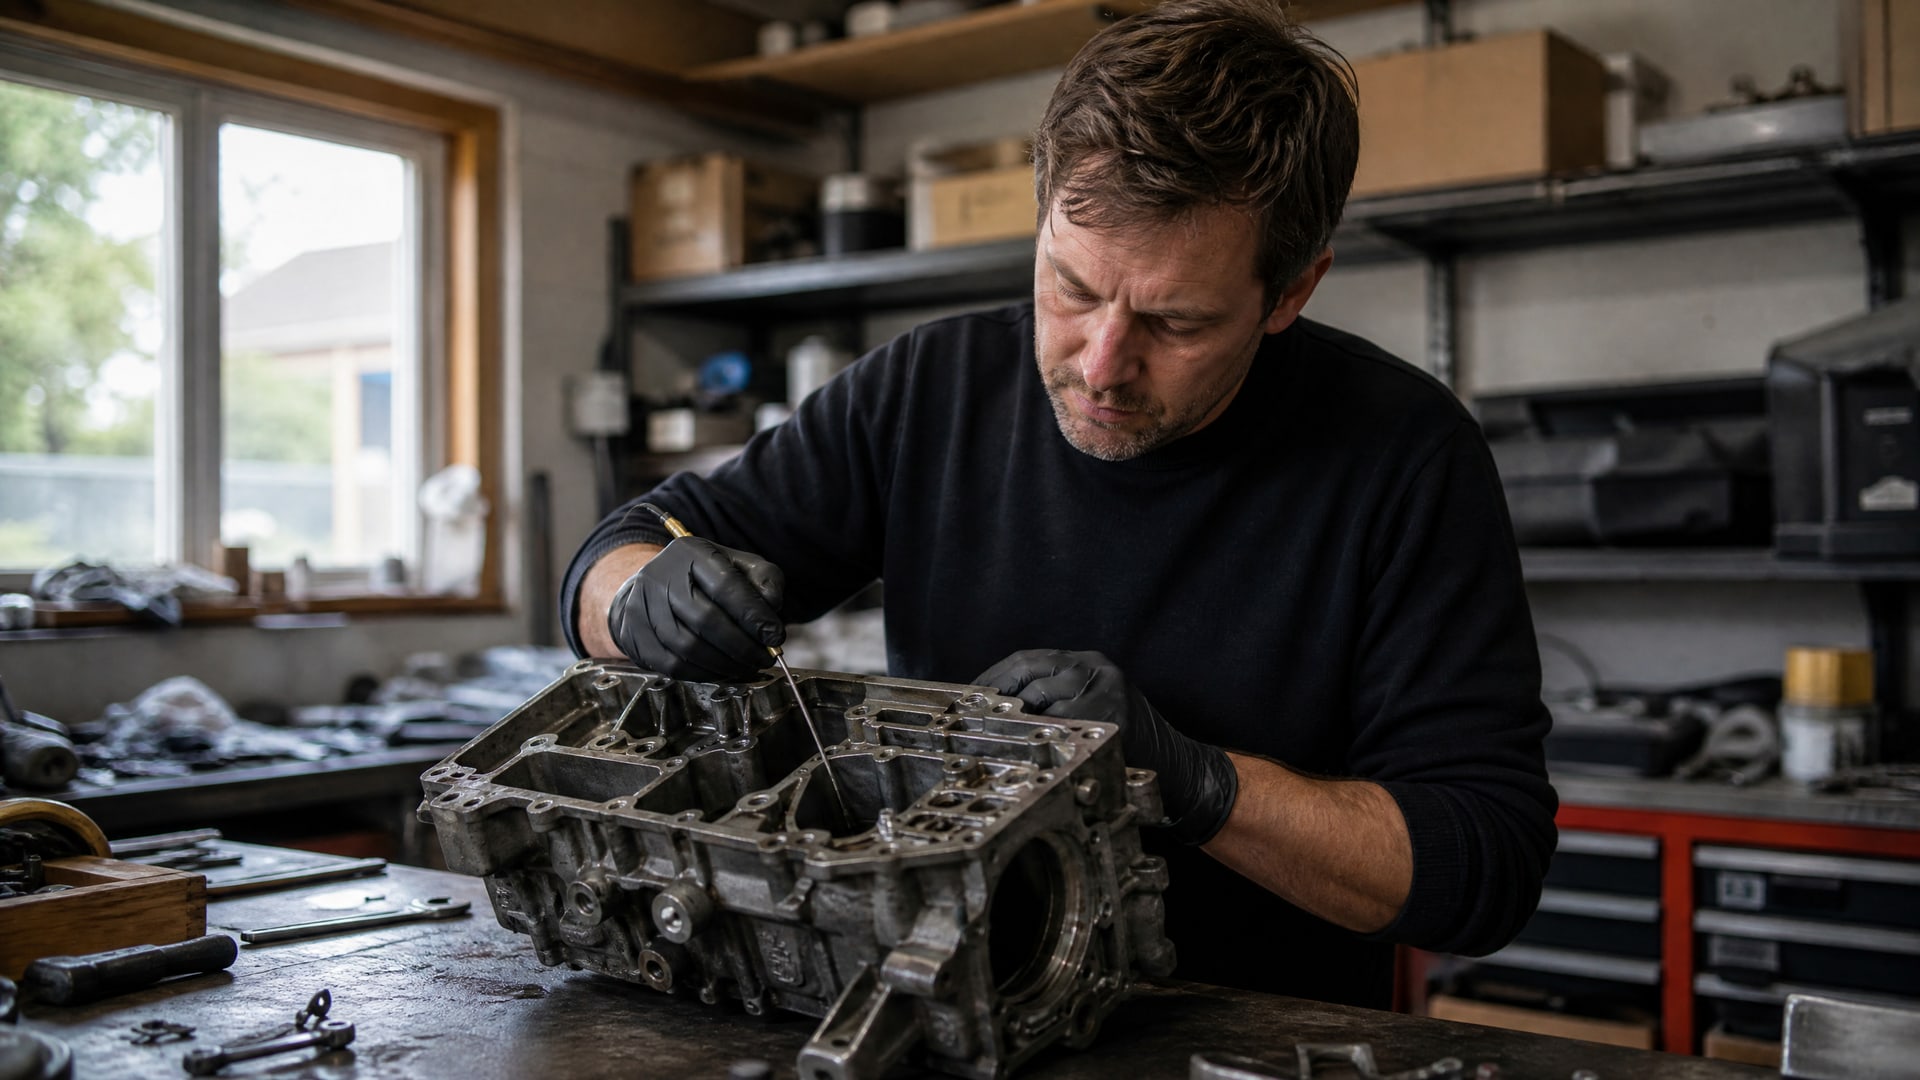
Защита внутренних полостей глубоких деталей от коррозии - одна из самых сложных задач в промышленной консервации и смазке. Классические методы нанесения часто дают неравномерный слой, непрокрас в недоступных зонах и скопление материала в острых углах. Проблема усугубляется тем, что текучесть состава должна быть достаточной для проникновения в полость, но и достаточной для остаточной защитной пленки - попытка выбрать универсальную смазку для такой задачи редко срабатывает.
Инженеры и закупщики часто путают консервационные материалы, антифрикционные смазки и восковые составы, полагая, что достаточно просто «смазать» деталь. На практике каждый тип защиты решает свою задачу, а для внутренних полостей требуется не только правильный состав, но и технологический контроль - от подготовки поверхности до измерения толщины сухой пленки.
Почему внутренние полости - самая сложная зона для защитных покрытий
Внутренние полости и глубокие каналы деталей требуют особого внимания потому, что классические методы распыления и кисточного нанесения туда просто не подходят.
Геометрия полости создает препятствия: узкие входные отверстия, острые углы и ниши, в которых может накапливаться материал, воздух и влага. Кроме того, после нанесения состав должен стечь - если он слишком вязкий, в глубине останутся воздушные карманы; если слишком жидкий, остаточная пленка будет недостаточной для защиты.
Спецификации для внутренних покрытий корпусов подшипников и других сложных деталей предусматривают отдельные этапы подготовки поверхности, саму технологию нанесения, измерение толщины сухой пленки и обязательный визуальный контроль сплошности. Толщина сухой пленки (DFT) - это не просто цифра в документе; именно она определяет, насколько долго деталь защищена от коррозии в условиях хранения, влажности или соляного тумана.
Для защиты скрытых полостей от коррозии применяют несколько подходов: специальные внутренние покрытия, cavity wax и консервационные смазки. Каждый решает свою задачу и требует своего технологического режима. Неправильный выбор или нарушение технологии приводит к отказу защиты именно в те моменты, когда деталь уже собрана и попытка переделать ее дорогостояща.
Методы нанесения защитных составов в глубокие полости
Нанесение покрытия окунанием - один из старейших и самых распространенных методов жидкостного нанесения тонких защитных слоев.
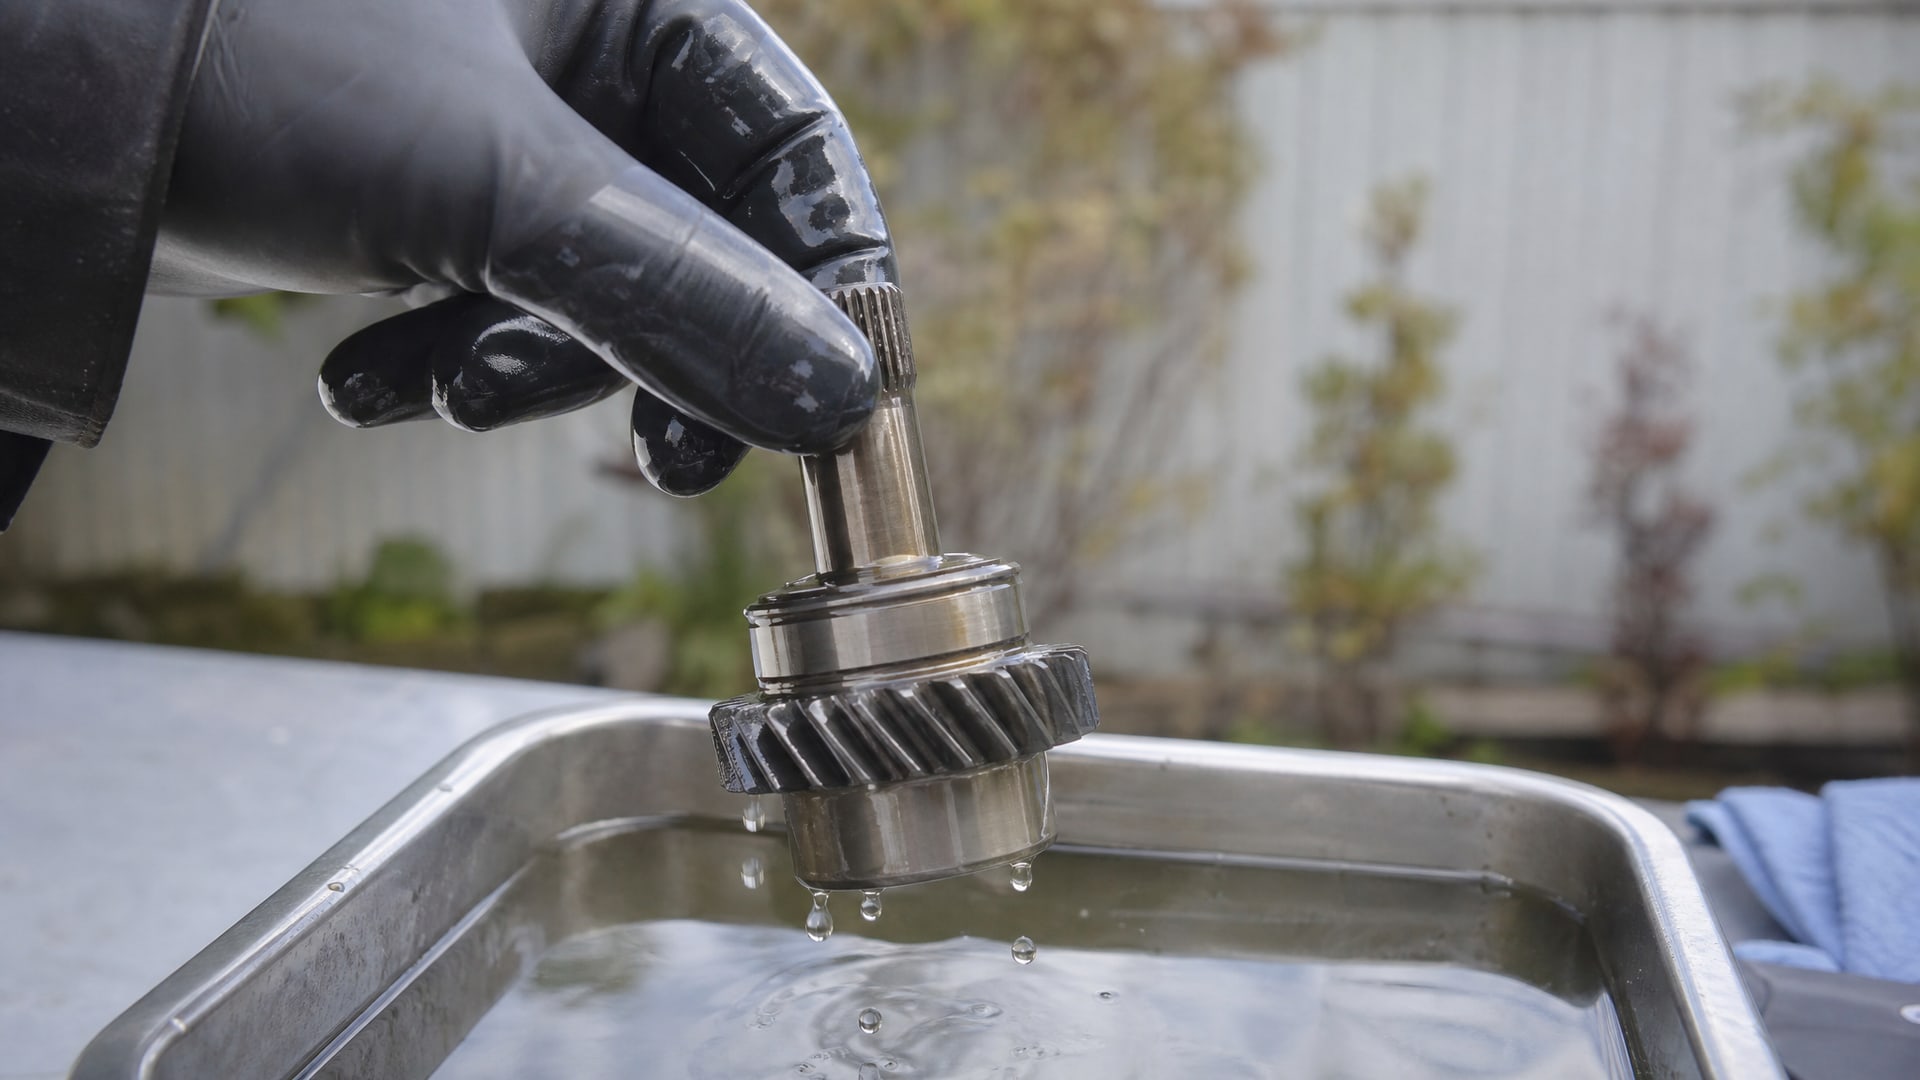
Суть проста: деталь полностью погружают в ванну состава, затем извлекают с определенной скоростью, излишки стекают, и материал высыхает. Эффективность метода зависит от нескольких факторов: геометрии детали, вязкости состава, скорости извлечения, температуры и условий сушки.
Для глубоких полостей окунание хорошо работает в том случае, если состав достаточно текучий, чтобы проникнуть в полость, но вязкий настолько, чтобы оставить адекватный защитный слой при стекании. Слишком вязкий материал образует потеки и непрокрас; слишком жидкий - не оставляет нужной толщины пленки. На практике это означает, что универсальная смазка NLGI 2 часто не подходит для этой задачи, так как консистенция класса NLGI описывает механическую вязкость пластичной смазки, а не ее пригодность к жидкостному нанесению.
Специальные cavity wax и консервационные смазки разработаны так, чтобы легко проникать в полости, вытеснять влагу и образовывать равномерный тонкий защитный слой. Такие составы часто проходят испытание по ASTM B117 - тест соляного тумана, где образец с защитным слоем находится в камере с соляным туманом. Типичный результат для качественного cavity wax -1500 часов без коррозии, что свидетельствует о надежной длительной защите.
Альтернативный метод - использование внутренних аппликаторов, распыления с удлиненными насадками или пролива состава с последующим сливом и высушиванием. Все эти подходы требуют одного: после нанесения нужно контролировать результат. Промышленные спецификации прямо указывают, какие поверхности должны быть покрыты, где допустимо скопление, где нельзя, и как измерить толщину полученного слоя.
Параметры, которые определяют успех защиты внутренних полостей
Вязкость состава - один из ключевых параметров.
Для глубоких полостей слишком высокая вязкость приводит к неполному заполнению зон и образованию воздушных карманов, тогда как слишком низкая вязкость дает тонкий непредсказуемый слой при стекании. Баланс достигается подбором конкретного состава под конкретную геометрию детали.
Дренаж - это скорость и полнота стекания излишков материала из полости после окунания или пролива. Геометрия детали, ее ориентация при стекании и вязкость состава определяют, останется ли в глубинах слой толщиной 50 микрон или 500 микрон. В спецификациях на внутренние покрытия часто задаются углы наклона детали и время выдержки перед сушкой - это не произвол, а отработанный режим, который гарантирует нужную толщину.
Толщина сухой пленки (DFT, dry film thickness) - это величина, которую необходимо контролировать. Измеряют ее либо толщиномером на доступных наружных участках после стекания, либо методом расчета по объему нанесенного материала и площади поверхности. Промышленные спецификации обычно задают диапазон: например, 25–75 микрон для консервационного слоя или 50–150 микрон для более стойкого покрытия. Без контроля DFT нельзя гарантировать срок защиты.
Адгезия к металлу и водостойкость - критичные свойства консервационного материала. Если слой не прилипает к поверхности или начинает отслаиваться при контакте с влагой, вся защита теряется. Для антифрикционных смазок и пар металл–металл добавляются противоизносные и противокоррозионные присадки; для консервационных составов упор делается на вытеснение влаги и долгосрочную адгезию.
Консистенция NLGI описывает пластичность смазки (от NLGI 0 до NLGI 6), но не определяет ее назначение. NLGI 2 - универсальный класс для многоцелевых EP-смазок и смазок общего назначения, но это не означает, что NLGI 2 подходит для консервации внутренних полостей или сверления металла. Выбор типа смазки (консервационная, антифрикционная, для сверления) всегда стоит на первом месте, а уже затем подбирается консистенция NLGI в соответствии с методом нанесения и условиями эксплуатации.
Консервационные и антифрикционные смазки для защиты деталей
Консервационная смазка для металла предназначена для временной или длительной защиты деталей, узлов и готовых изделий от коррозии во время хранения и транспортировки.
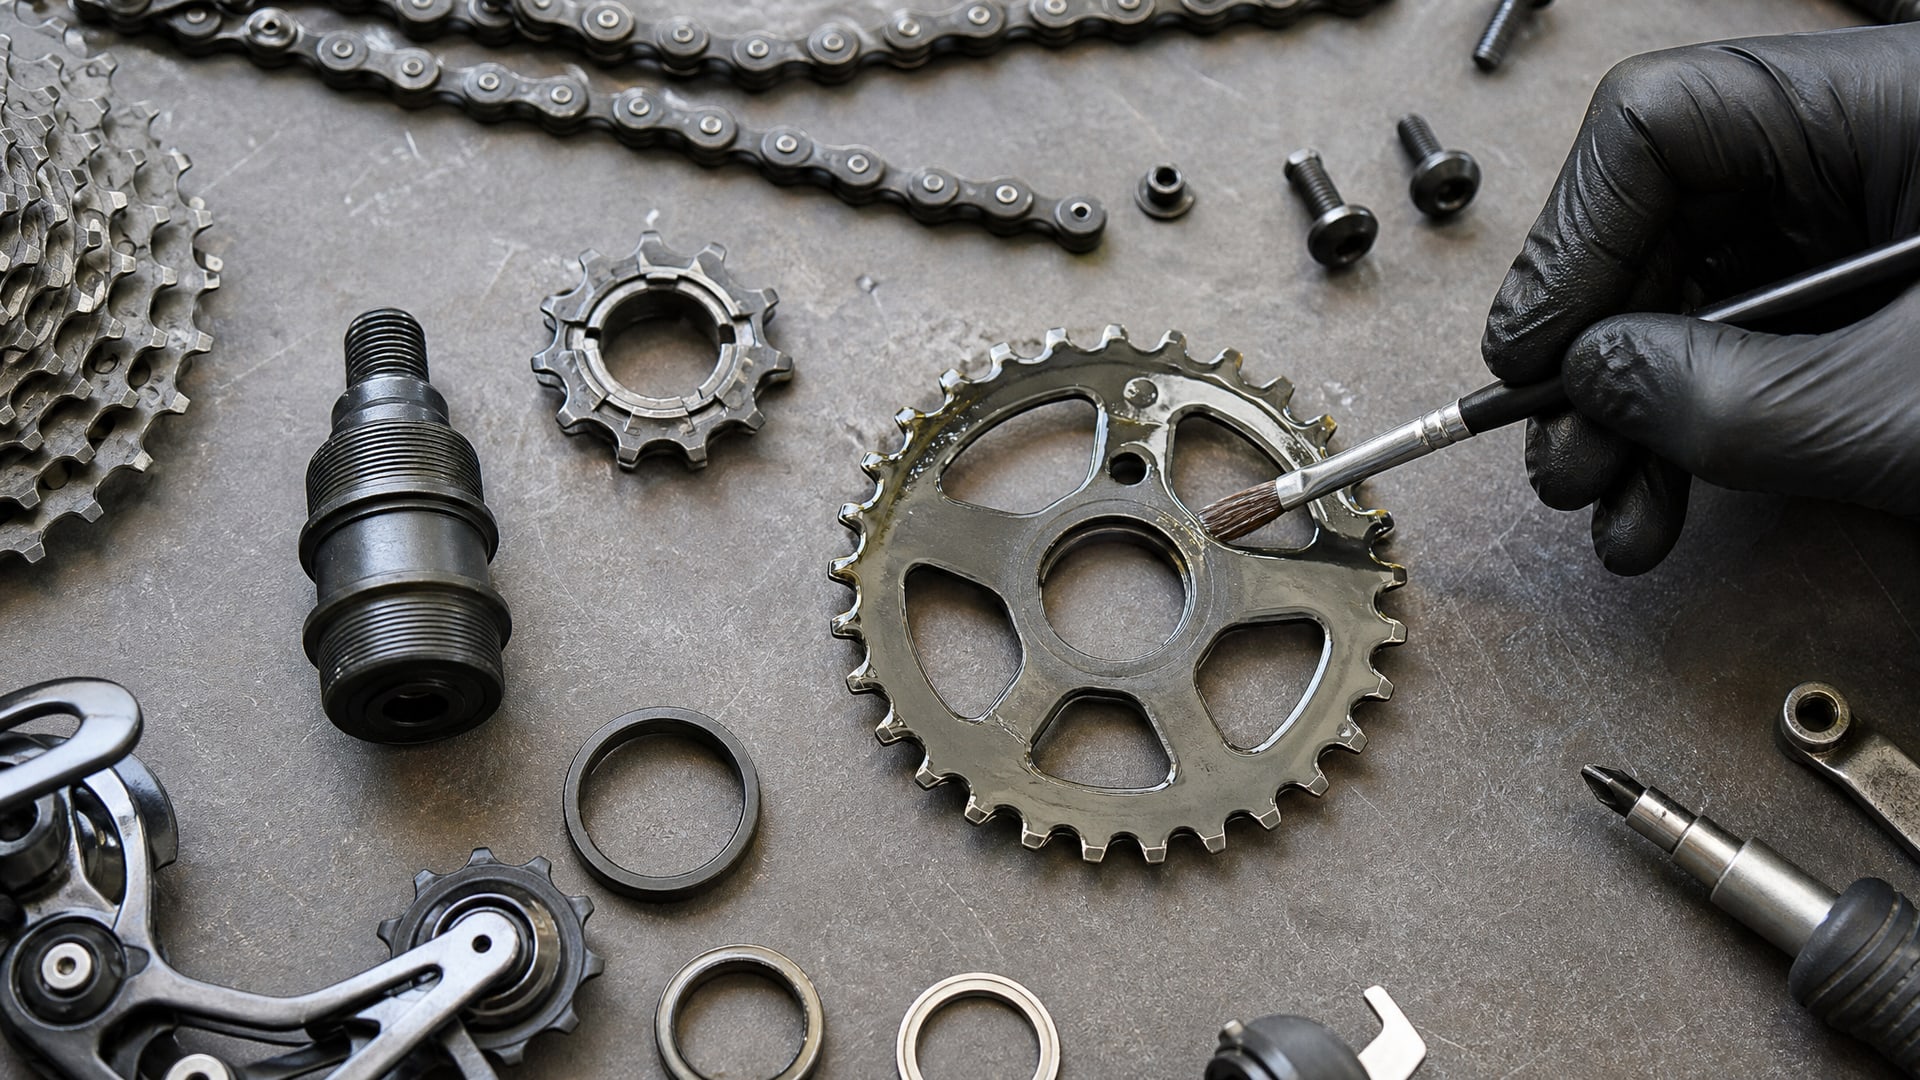
Такие материалы должны легко наноситься, быстро высыхать или оставлять тонкую нежирную пленку, которая не привлекает пыль и не портит внешний вид. Для внутренних полостей особенно ценны консервационные смазки, которые вытесняют влагу, заполняют микропоры и образуют защитный барьер против кислорода и воды.
Антифрикционные смазки для пары металл–металл работают иначе: они снижают трение, предотвращают износ и защищают поверхности от фреттинга и холодного спекания. Такие смазки содержат противоизносные присадки, а для тяжелых нагрузок - противопохоже средства (EP-присадки). Выбор консистенции NLGI здесь зависит от конкретного узла: для подшипников может быть NLGI 2 или NLGI 3, для зубчатых пар - часто более жидкая смазка.
Смазка для сверления металла - это специализированный материал, который облегчает резание, отводит тепло и стружку, и после обработки оставляет защитный слой на новой поверхности. Такие смазки часто содержат серу или хлор для улучшения прижима резца и вытеснения влаги. После обработки деталь с остатками смазки для сверления требует либо смывания, либо дополнительной консервационной защиты.
Путаница между этими типами приводит к ошибкам: например, если использовать антифрикционную EP-смазку NLGI 2 для консервации внутренней полости, она может оставить слишком толстый, неравномерный, жирный слой, который будет привлекать пыль и затруднит последующую обработку. С другой стороны, если обработанную металлическую деталь покрыть обычной восковой полиролью вместо промышленного консервационного состава, защита через несколько недель исчезнет.
Типичные ошибки при выборе состава и контроле нанесения
Многие закупщики и инженеры предполагают, что любая качественная смазка защитит внутреннюю полость от коррозии.
На самом деле консервационная смазка и универсальная антифрикционная смазка - разные материалы. Консервационная ориентирована на вытеснение влаги и долгосрочную защиту в условиях хранения; антифрикционная - на снижение трения и защиту от износа при работе узла. Использовать их взаимозаменяемо - это гарантировать проблемы.
Второе заблуждение: чем гуще состав, тем лучше защита. Для глубоких полостей слишком вязкий материал не проникает в зоны и образует воздушные карманы; при этом на поверхности остается толстый неравномерный слой, который в последующем может потрескаться или отслоиться. Правильный выбор консистенции NLGI и подготовка состава (разбавление, подогрев) - это инженерная задача, а не вопрос «чем гуще, тем лучше».
Третье распространенное заблуждение: окунание автоматически дает равномерное покрытие. На практике форма детали, ее ориентация при извлечении, вязкость состава и время сушки напрямую влияют на результат. Без контроля дренажа и DFT никто не может гарантировать, что в полости осталась именно та защита, которая была запланирована.
Четвертое - путаница между восковой полиролью и промышленным консервационным составом. Восковая полироль относится к уходовым и косметическим решениям; промышленный cavity wax и внутренние покрытия предназначены для антикоррозионной защиты в сложных условиях. Полироль может держаться на автомобиле несколько недель; консервационный состав проходит испытание соляным туманом и держит защиту месяцы и годы.
Пятое: отсутствие контроля качества. Спецификации на внутренние покрытия всегда включают проверку сплошности (визуально или через люминесцентный контроль), измерение толщины и адгезии. Если эти этапы пропустить, деталь может попасть в сборку с явным дефектом защиты, что обнаружится только при разборке или отказе узла. Контроль DFT - не избыточная формальность, а гарантия соблюдения договора и спецификации.
Выбор состава для конкретной задачи: консервация, антифрикция, обработка
Для временной консервации деталей во время хранения и транспортировки лучше выбирать специализированные консервационные смазки, которые легко наносятся, быстро высыхают и не оставляют липких следов.
Такие материалы вытесняют влагу и образуют невидимую или слегка матовую защитную пленку, которая держит металл в целости месяцы и годы. Для внутренних полостей консервационный состав должен быть текучим настолько, чтобы проникнуть в полость при окунании, но не настолько жидким, чтобы вся защита стекла за секунду.
Для постоянной или длительной защиты в условиях влажности, соляного тумана или агрессивных сред нужна более стойкая система - это может быть специальное внутреннее покрытие (дополнительно отвержденное) или cavity wax, которая образует твердую пленку и выдерживает испытание в камере соляного тумана тысячи часов без коррозии.
Для пары металл–металл выбирают антифрикционные смазки с противоизносными присадками, которые снижают трение, предотвращают холодное спекание и фреттинг. Для тяжелых нагрузок часто требуются EP-смазки с серой или хлором; для обычного скольжения подходят более мягкие составы. Консистенция NLGI подбирается по методу нанесения: для централизованной смазки обычно берут NLGI 2, для ручной смазки - NLGI 2–3.
Для сверления и нарезания резьбы используют специальные смазки для металлообработки, которые содержат эмульгаторы, противозадирные присадки и часто серу. После обработки деталь обычно требует очистки от стружки и масла, а затем переходит на консервационную или антифрикционную смазку в зависимости от дальнейшего назначения.
Важный момент: в спецификациях обычно указано, какие поверхности подлежат защитному покрытию, какие не должны быть покрыты (например, резьбы для сборки), и какие требования к толщине и качеству. Выбор материала должен быть согласован с этой спецификацией, иначе даже лучший состав не даст результата.
Технологический контроль качества внутренних покрытий
Контроль результата не ограничивается визуальным осмотром.
Промышленные спецификации требуют проверки сплошности покрытия, которую можно провести пятном люминесцентного красителя или с помощью портативного толщиномера на доступных участках. Для внутренних полостей часто применяют косвенные методы: измеряют толщину пленки на наружной поверхности детали после стекания, а на внутренних участках проверяют адгезию механическим тестом или предусматривают подсчет объема нанесенного материала и расчет средней толщины.
Толщина сухой пленки (DFT) - это величина, которая должна быть в диапазоне, установленном спецификацией. Типичные диапазоны для консервационных составов: 25–75 микрон; для более прочных покрытий: 50–150 микрон. Толщина измеряется после полного высыхания состава. Если DFT меньше минимума, защита будет недостаточной; если больше максимума, слой может потрескаться при механическом воздействии или температурном расширении.
Адгезия проверяется испытанием на отслаивание (часто методом скотча или методом отрыва клейкой ленты). Если слой легко отслаивается, значит, подготовка поверхности была неправильной (грязь, окись, масло) или состав был неподходящим. Для внутренних полостей адгезия критична, так как отслоение происходит часто незаметно, но приводит к попаданию влаги под защитный слой и ускоренной коррозии.
Условия сушки тоже контролируются: температура, влажность воздуха, время сушки - все это должно быть в спецификации и соблюдаться. Преждевременное охлаждение или высокая влажность могут привести к недостаточной полимеризации слоя и его преждевременному отказу. Временные консервационные составы часто сохнут быстрее, чем отвердеваемые внутренние покрытия, но во обоих случаях сушка должна быть полной.
Часто задаваемые вопросы
Чем отличается консервационная смазка для металла от обычной антифрикционной смазки?
Консервационная смазка предназначена для защиты деталей во время хранения и транспортировки; она вытесняет влагу и образует защитный слой. Антифрикционная смазка работает в движущихся узлах, снижает трение и износ. Консервационная обычно тоньше наносится и быстрее высыхает; антифрикционная может остаться пластичной для постоянной смазки. Использовать их взаимозаменяемо - неправильно.
Какой консистенции NLGI выбрать для смазки внутренней полости глубокой детали?
NLGI описывает механическую консистенцию, а не назначение. Для глубоких полостей выбор консистенции зависит от метода нанесения: если окунание или пролив, часто подходит консервационный состав более тонкой консистенции (как правило, жидкая форма или NLGI 0–1); если централизованная смазка рабочего узла, может быть NLGI 2–3. Главное - проверить в спецификации на конкретную деталь.
Что такое толщина сухой пленки (DFT) и почему ее нужно контролировать?
DFT - это толщина защитного слоя после полного высыхания состава, измеряемая в микронах. Она определяет длительность защиты: слишком тонкий слой не защитит, слишком толстый может потрескаться. Спецификация на внутренние покрытия обычно задает диапазон DFT (например, 50–100 микрон). Контроль DFT - это проверка соблюдения технологии, а не формальность.
Может ли восковая полироль заменить промышленный консервационный состав?
Нет. Восковая полироль - это уходовое средство для косметической защиты на несколько недель; промышленный консервационный состав (cavity wax, консервационная смазка) проходит испытания на стойкость к соляному туману и держит защиту месяцы и годы. Полироль не подходит для промышленных условий и скрытых полостей.
Почему окунание не дает равномерное покрытие внутренней полости?
Окунание зависит от вязкости состава, скорости извлечения детали, ее ориентации и геометрии полости. Слишком высокая вязкость препятствует заполнению полостей; слишком низкая - не оставляет достаточной пленки при стекании. Неправильный дренаж приводит к скоплению материала в острых углах и пропускам. Без контроля дренажа и DFT результат непредсказуем.
Заключение
Защита внутренних полостей глубоких деталей от коррозии требует не просто хорошей смазки, а грамотного сочетания подготовки поверхности, выбора правильного типа материала (консервационная, антифрикционная, для сверления), контролируемого нанесения и проверки качества. Путаница между консистенцией NLGI и назначением смазки, попытка использовать восковую полироль вместо промышленного консервационного состава, отсутствие контроля толщины пленки - все это приводит к преждевременной коррозии скрытых зон, которая обнаруживается часто после сборки или даже после отказа узла.
Закупщикам и инженерам стоит всегда сверяться со спецификацией на конкретную деталь, выбирать состав исходя из условий хранения и эксплуатации, контролировать DFT и адгезию, а главное - не полагаться на предположения о том, что «лучший» материал решит все проблемы. Для консервации внутренних полостей часто используют текучие консервационные составы или cavity wax, которые вытесняют влагу и образуют тонкую надежную защиту; для рабочих узлов - антифрикционные смазки с противоизносными присадками; для обработки - специализированные смазки для сверления и резания. Правильный выбор, соблюдение технологии и контроль качества - это инвестиция в надежность и долговечность сборки.