Смазка H1 - пищевой класс, допустимый при случайном контакте с продуктом, но это не означает автоматическую стойкость к регулярной мойке под давлением. На пищевых производствах оборудование чистят интенсивно: водяные струи, горячая вода, моющие растворы постоянно смывают и вымывают смазку с узлов трения. Инженеры и закупщики часто путают пищевой допуск с водостойкостью, отсюда растут расходы, отказы подшипников и простои линий. Статья разбирает, как именно работают H1-смазки в условиях washdown, какие тесты подтверждают их надежность при мойке, и как выбрать материал, который действительно держится на месте под ударом водяной струи.
Материал полезен техническим специалистам, инженерам и снабженцам, которые подбирают смазку для пищевого и фасовочного оборудования, конвейеров, моечных машин и линий, где мойка - часть штатного процесса.
Что такое H1 и почему одного пищевого допуска недостаточно для мойки
H1 - класс пищевой смазки, присваиваемый сертифицирующим органом (например NSF International или InS Services), разрешающий случайный контакт с пищей.
Это означает, что смазка не токсична при попадании небольших количеств в продукт, но не является гарантией водостойкости или стойкости к регулярной мойке.
На пищевых производствах и в пищевом оборудовании вода и моющие растворы воздействуют на смазку несколькими способами: вода вымывает смазку из подшипников, водяная струя под давлением смещает ее с поверхности, влага вызывает коррозию железа и может ускорять окисление базового масла. Каждый из этих процессов - это отдельный механизм отказа, и маркировка H1 в отношении ни одного из них не дает гарантии.
Именно поэтому эксперты настоят на разделении понятий: H1 - это пищевой допуск, а водостойкость - это отдельное свойство, которое подтверждается результатами специальных тестов. Смазка может быть H1 и при этом быстро смываться водой; это не ошибка производителя, а просто неправильный выбор материала для конкретного применения.
Тесты на водостойкость: ASTM D1264 и ASTM D4049
Стойкость смазки к мойке оценивают двумя ключевыми методами, описанными в американских стандартах ASTM:
ASTM D1264 - Water Washout Resistance (стойкость к вымыванию водой)
Этот тест имитирует попадание воды внутрь подшипника. Образец смазки помещают в подшипник, который вращается в горячей дистиллированной воде (например, при 79°C). После теста измеряют, какой процент смазки вымыла вода. Результат показывает, насколько хорошо смазка противостоит постепенному растворению и вымыванию.
Практические примеры: смазка может показать water washout 2,5% по ASTM D1264 (это хороший результат - вода вымыла мало), а другая -7,7% (тоже допустимо, но хуже). Низкие значения свидетельствуют о том, что смазка содержит компоненты с низкой гигроскопичностью и хорошей адгезией.
ASTM D4049 - Water Spray-off Resistance (стойкость к смыванию водяной струей)
Этот тест более релевантен именно для условий мойки под давлением. Подшипник со смазкой обдают горячей водяной струей под давлением (имитация моечного пистолета). После теста измеряют, какой процент смазки осталось на месте. Целевой ориентир из практики - более 90% смазки должно остаться, то есть spray-off менее 10%.
Здесь видна важная разница: одна смазка может иметь хороший washout (2,5%) и плохой spray-off (38,7%), потому что она плохо держится под ударом струи, хоть и не вымывается в чистой воде. Для washdown-оборудования низкий spray-off - приоритет.
Почему два теста - это не переборщивание
Water washout и spray-off тестируют разные сценарии отказа. Если в вашем цехе моют оборудование мойкой высокого давления, то spray-off более критичен. Если подшипник иногда попадает в воду, но основной риск - медленное вымывание, то washout. На практике оба числа вместе дают полную картину: если оба низкие, смазка держится хорошо; если spray-off высокий, то водяная струя выбивает ее с поверхности.
Как загуститель и базовое масло влияют на водостойкость
Консистенция NLGI (например NLGI 1 или NLGI 2) - это только мера густоты смазки, а не показатель ее водостойкости.
Две смазки одного NLGI класса могут иметь совершенно разные результаты по water spray-off.
Водостойкость определяется составом загустителя и природой базового масла:
Загуститель - это основа консистенции. Литиевые загустители часто подвержены набуханию и размягчению в воде, особенно в горячей. Полиуретановые, смешанные и синтетические загустители могут показывать лучшую водостойкость благодаря более гидрофобной структуре.
Базовое масло - обычно минеральное или синтетическое. Синтетические (PAO, PAG) могут держать присадки лучше при контакте с водой, чем некоторые минеральные; однако решающую роль играет система присадок, особенно эмульгаторы и защитные добавки.
Именно поэтому нельзя выбрать H1-смазку, посмотрев только на NLGI и маркировку; нужно сверять техпаспорт и результаты тестов.
Вымывание и фреттинг-коррозия: почему водостойкость критична для оборудования
На пищевых производствах, где моют оборудование ежедневно или несколько раз в день, быстрое вымывание смазки приводит к двум проблемам:
Рост расхода и простои
Если смазка смывается быстро, ее нужно наносить чаще, что увеличивает трудозатраты и расходы. Кроме того, периоды, когда подшипник или направляющая работают практически без смазочной пленки (между мойкой и переподсмазкой), создают риск заклинивания, повышенного износа или отказа узла. На конвейерах и миксерах такой простой - это недопустимо.
Фреттинг-коррозия и коррозия металла
Вода, оставшаяся после мойки, вызывает окисление и ржавение железных деталей. Если смазка вымыта и не закрывает металл защитной пленкой, то коррозия ускоряется. На направляющих, в подшипниках и на шпильках могут появиться пятна и потертости (фреттинг-коррозия), что сокращает ресурс оборудования. Высокая адгезия смазки и ее устойчивость к вымыванию - это первая линия защиты от этих отказов.
Для высоконагруженных узлов трения пищевого оборудования, подвергающихся частой мойке, рекомендуется выбирать смазку с отличной водостойкостью и пищевым допуском NSF H1. Такие материалы обеспечивают надежную адгезию к металлу, противостоят смещению под водяной струей и минимизируют коррозию даже при ежедневном washdown-режиме.
Как выбрать H1-смазку для оборудования с интенсивной мойкой
Процесс выбора начинается не с бренда и не с цены, а с четкого понимания условий применения и сверки техпаспорта.
Шаг 1: Определите тип и интенсивность мойки
Регулярная мойка с холодной водой (редко): риск вымывания низкий, достаточно стандартной H1-смазки с хорошей адгезией.
Ежедневная мойка с горячей водой и давлением 20–80 бар: нужна смазка с water washout менее 5–10%, spray-off менее 10–15%.
Интенсивная CIP-мойка (закрытая система с циркулирующей горячей химией): требуется смазка с документированной стойкостью к щелочам/кислотам дополнительно к water resistance.
Шаг 2: Сверьте техпаспорт (TDS)
Ищите в техническом паспорте:
ASTM D1264 - значение в % (должно быть менее 7–10%).
ASTM D4049 - значение в % (должно быть менее 10–15% для washdown-оборудования).
Температурный диапазон - убедитесь, что смазка рассчитана на температуру мойки (часто 50–70°C).
NLGI класс - обычно NLGI 1 или 2 для пищевого и моечного оборудования.
Пищевой допуск - маркировка NSF H1 или эквивалент.
Адгезия / липкость - иногда в паспорте указана адгезия к металлу (ASTM D1242 или подобные).
Шаг 3: Проверьте совместимость с моющими средами
Если моют оборудование щелочными или кислотными растворами, убедитесь, что смазка стойка к ним. Стандартные тесты включают DIN 51807 и подобные, где указана стойкость к различным pH среды.
Шаг 4: Консультируйтесь с поставщиком или сервисом
Если в паспорте нет четких значений по водостойкости, попросите у поставщика результаты тестов ASTM D1264 и D4049 или результаты собственных испытаний в условиях, близких к вашему применению.
Ошибки при подборе: чем не руководствоваться
Ошибка 1: выбор только по маркировке H1
Многие закупщики считают, что если на упаковке написано «H1 food grade», то смазка подойдет для любого пищевого оборудования, включая моечное. На самом деле это не так: H1 - это допуск, а водостойкость - отдельное свойство. Результат - смазка быстро смывается, растут расходы и отказы.
Ошибка 2: путаница между washout и spray-off
Некоторые инженеры смотрят только на результат ASTM D1264 (washout) и упускают ASTM D4049 (spray-off). Для мойки под давлением именно spray-off критичен: низкий washout может сопровождаться высоким spray-off, и смазка все равно будет сбита водяной струей.
Ошибка 3: выбор только по консистенции NLGI
Смазка NLGI 2 не обязательно водостойче, чем NLGI 1. Все зависит от загустителя и присадок. Две смазки NLGI 2 разных производителей могут иметь разницу в 20–30% по spray-off тесту.
Ошибка 4: игнорирование температурного диапазона
Если смазка рассчитана на рабочие температуры до 60°C, а вы моете оборудование водой 70–80°C, консистенция изменится, и смазка потечет. Нужно выбирать материал с допуском на полный диапазон: и рабочие температуры, и температуру мойки.
CIP-мойка и термо-водостойкие H1-смазки
CIP (Clean In Place) - это закрытая система, в которой оборудование моют горячими химическими растворами без разборки.
Условия здесь жестче, чем обычная мойка водой: температура 60–80°C, щелочность или кислотность раствора, длительный контакт с химией.
Смазка для CIP-узлов должна быть не просто H1 и водостойкой, но и химически стойкой. Это означает, что ее нужно выбирать по результатам тестов на стойкость к щелочам (DIN 51807-1) и кислотам (DIN 51807-2).
Для примера, если на оборудовании (миксеры, конвейеры, насосы в пищевом производстве) используется CIP-система, смазка должна иметь:
Water spray-off менее 10% по ASTM D4049.
Water washout менее 5% по ASTM D1264.
Химическую стойкость к используемым щелочам (обычно pH 10–14) или кислотам (pH 2–4).
Рабочий диапазон не менее -10…+70°C (или шире в зависимости от установки).
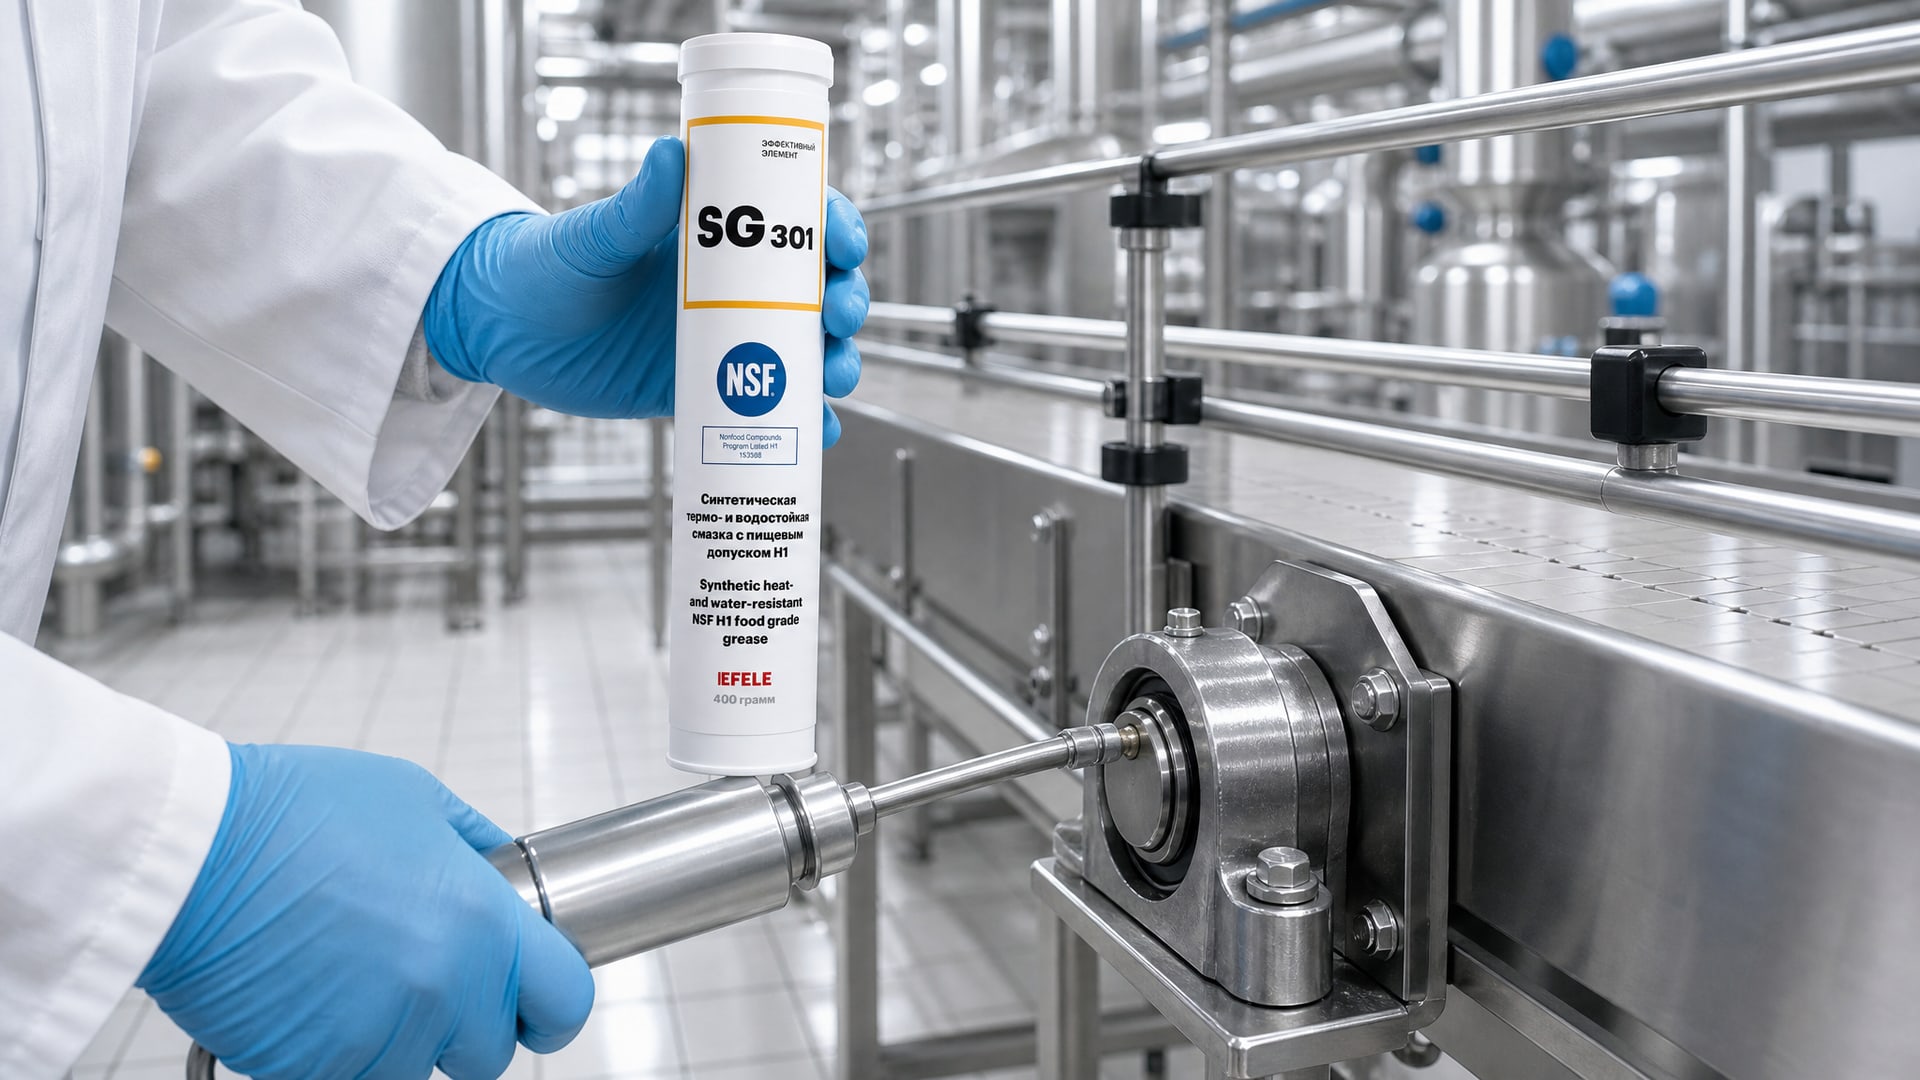
В случаях, когда требуется термо- и водостойкая смазка для узлов трения пищевого оборудования, таких как миксеры и конвейеры, EFELE SG-301 обеспечивает надежную защиту при CIP-мойке и соответствует требованиям NSF H1. Ее состав специально подобран для сочетания высокой адгезии, устойчивости к смыванию водой и стойкости к горячим моющим растворам.
Часто задаваемые вопросы
Если смазка H1, значит она выдержит мойку под высоким давлением?
Нет. H1 - это пищевой допуск, разрешающий случайный контакт с едой, но не гарантирующий водостойкость. Стойкость к мойке подтверждается отдельными тестами ASTM D1264 (washout) и ASTM D4049 (spray-off). Нужно сверять техпаспорт и убедиться, что смазка показывает низкие потери именно по spray-off тесту.
Чем отличается ASTM D1264 от ASTM D4049?
D1264 тестирует постепенное вымывание смазки в горячей воде внутри подшипника (стойкость к пропитыванию). D4049 имитирует прямой удар водяной струи под давлением. Для мойки под давлением D4049 важнее: он показывает, останется ли смазка на месте под ударом пистолета. Целевой ориентир: менее 10% потерь.
Почему чем гуще смазка, тем она должна лучше держаться при мойке?
Консистенция (NLGI) - это не гарантия водостойкости. Стойкость определяется составом загустителя, адгезивными присадками и базовым маслом, а не только густотой. Две смазки NLGI 2 могут иметь разницу в spray-off на 20–30%.
Подходит ли обычная пищевая смазка для CIP-мойки?
Не всегда. CIP требует не только H1, но и стойкости к горячим щелочным или кислотным растворам (температура 60–80°C, pH 2–14). Смазка должна выдержать и водное вымывание, и химическое воздействие. Нужно проверять тесты на DIN 51807 дополнительно.
Как часто нужно подсмазывать узлы, если смазка смывается водой?
Если spray-off высокий (более 15%), смазку приходится наносить после каждой мойки или даже чаще - это зависит от интенсивности washdown и нагрузок на узел. Хорошая H1-смазка с spray-off менее 10% позволяет перейти на подсмазку один раз в 2–4 недели, что снижает трудозатраты и расходы.
Заключение
Смазка H1 - это пищевой допуск, но не синоним водостойкости. Для оборудования с интенсивной мойкой под давлением нужна не просто H1-смазка, а материал с подтвержденной низкой потерей при ASTM D4049 (менее 10%) и хорошей адгезией к металлу. Выбор начинается со сверки техпаспорта: ищите результаты ASTM D1264, ASTM D4049, температурный диапазон и пищевой допуск NSF H1.
Практический шаг: запросите у поставщика или сервиса результаты тестов на водостойкость, уточните интенсивность и температуру мойки на вашем оборудовании, и на основе этих данных выберите смазку. Это избавит вас от переплаты за переподсмазку, снизит риск отказов подшипников и фреттинг-коррозии, и продлит ресурс оборудования в условиях, когда вода - постоянный враг смазочной пленки.