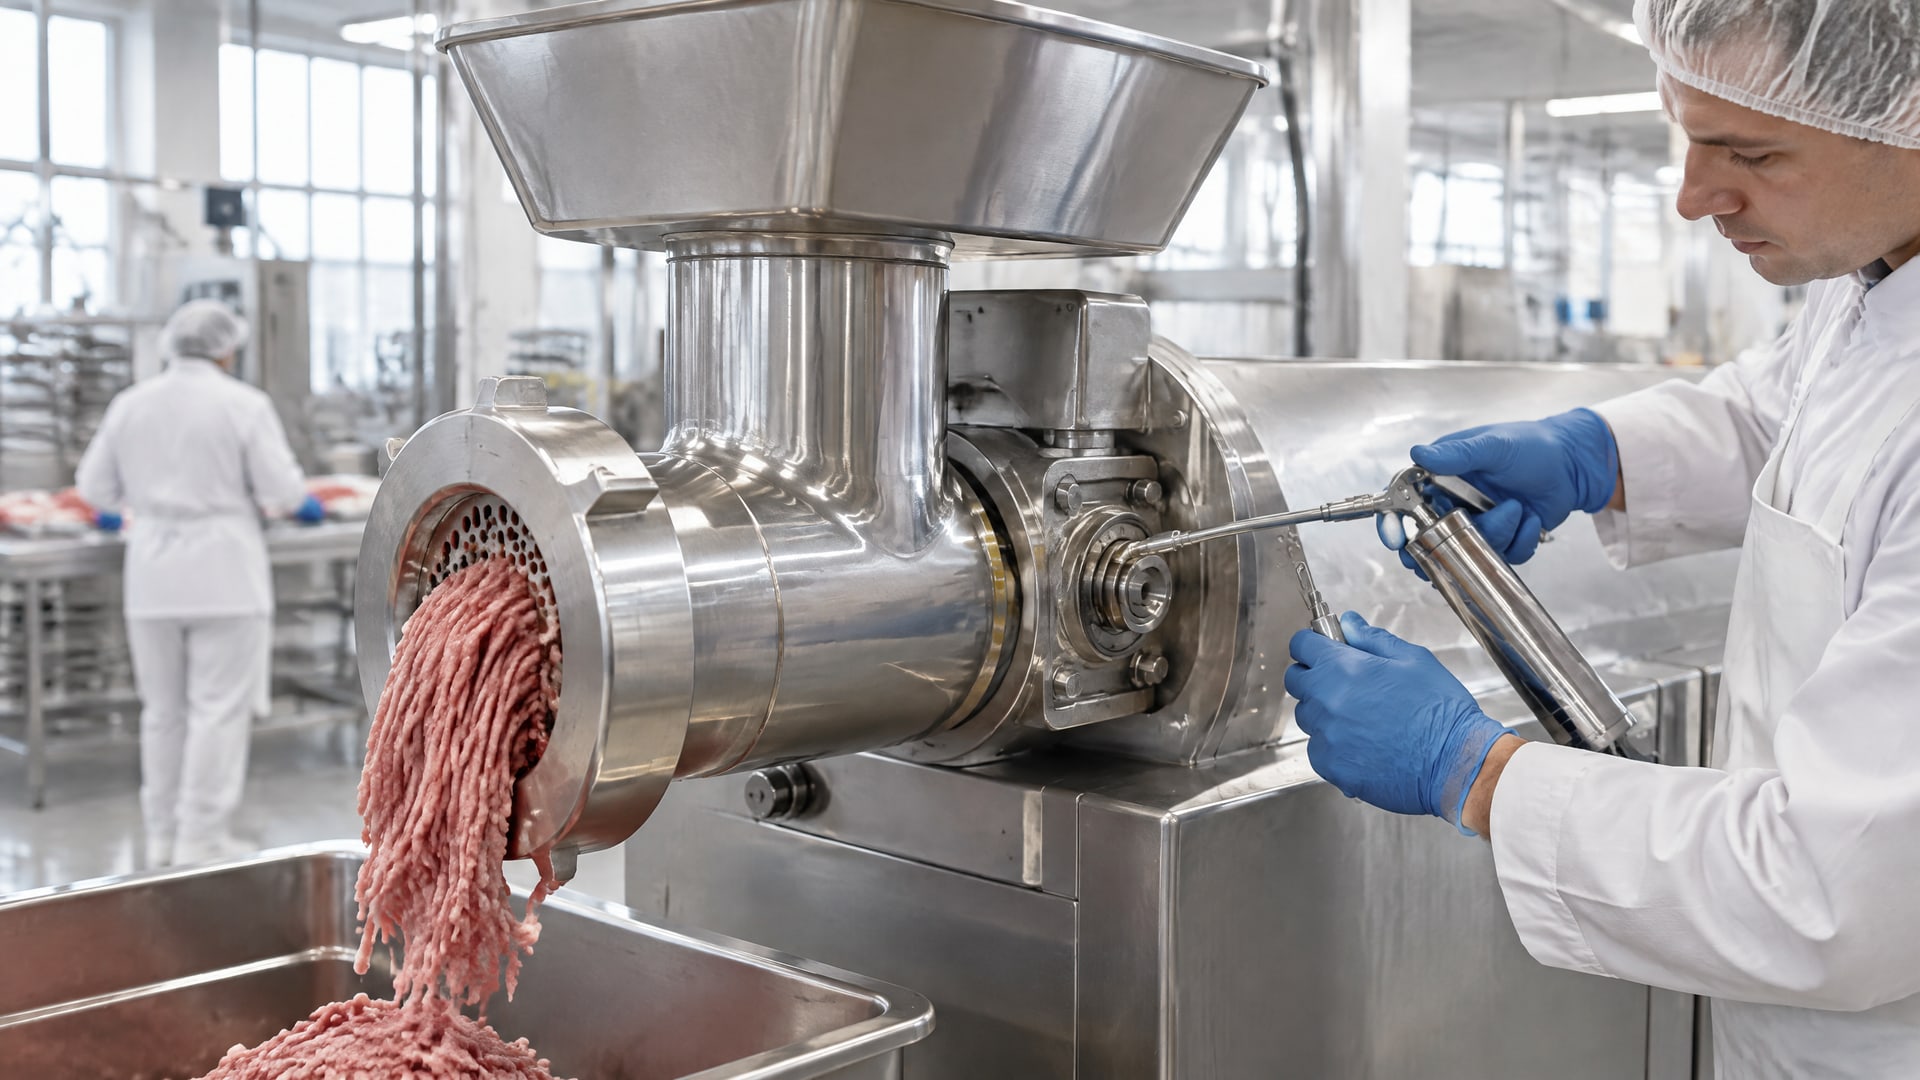
Для направляющих мясорубок и куттеров выбирают смазку с допуском NSF H1, если узел может случайно контактировать с пищевым продуктом. Для втулок и салазок обычно рассматривают пластичную смазку класса NLGI 2 с высокой адгезией, а для открытых механизмов, где нужна тонкая пленка, может подойти жидкое масло H1 вязкостью ISO VG 32-68. В любом случае смазку наносят дозированно: допуск H1 не разрешает прямой или постоянный контакт с пищей.
Статья поможет инженерам, техническим специалистам и снабженцам выбрать смазку для мясорубки и направляющих куттера, оценить требования к водостойкости и разобраться, почему выбор материала для редуктора отличается от обслуживания открытых узлов. Отдельно рассмотрим порядок нанесения и проверку документов на смазочный материал.
Что означает H1 для смазки мясного оборудования
NSF H1 обозначает смазку, применение которой допускается в зонах с возможным случайным контактом с пищей.
Это не означает, что материал можно наносить без ограничений или допускать его постоянное попадание в продукт. Поэтому для направляющих мясорубки и куттера важны и сам допуск, и способ нанесения, и положение узла относительно пищевого продукта.
Требования H1 относятся к смазочному материалу, а не к мясорубке, куттеру или централизованной системе смазки. При проверке продукта следует убедиться, что допуск подтвержден для конкретного материала. Для H1 также важно соответствие всех компонентов перечню разрешенных ингредиентов FDA 21 CFR 178.3750. Цвет или густота смазки сами по себе не подтверждают ее пригодность для пищевого оборудования.
H1 и ISO 21469 связаны с пищевым производством, но это разные обозначения. H1 относится к возможности случайного контакта с пищей, а ISO 21469 задает отдельные гигиенические требования к смазкам для зон с потенциальным контактом с продуктом. Сертификация по ISO 21469 рассматривается как более комплексный путь подтверждения гигиенических требований, но не заменяет правильный подбор материала для конкретного узла.
Для мясного цеха важно определить, может ли смазка попасть на продукт при штатной работе, мойке или обслуживании. Если риск случайного контакта есть, рассматривают H1. Если узел конструктивно отделен от пищевой зоны, решение принимают с учетом устройства оборудования и его документации. Само по себе применение смазки H1 не отменяет санитарные процедуры и не делает допустимым избыточное нанесение.
Какая смазка для мясорубки подходит направляющим и салазкам
Направляющие, каретки, салазки и втулки скольжения работают иначе, чем закрытый редуктор.
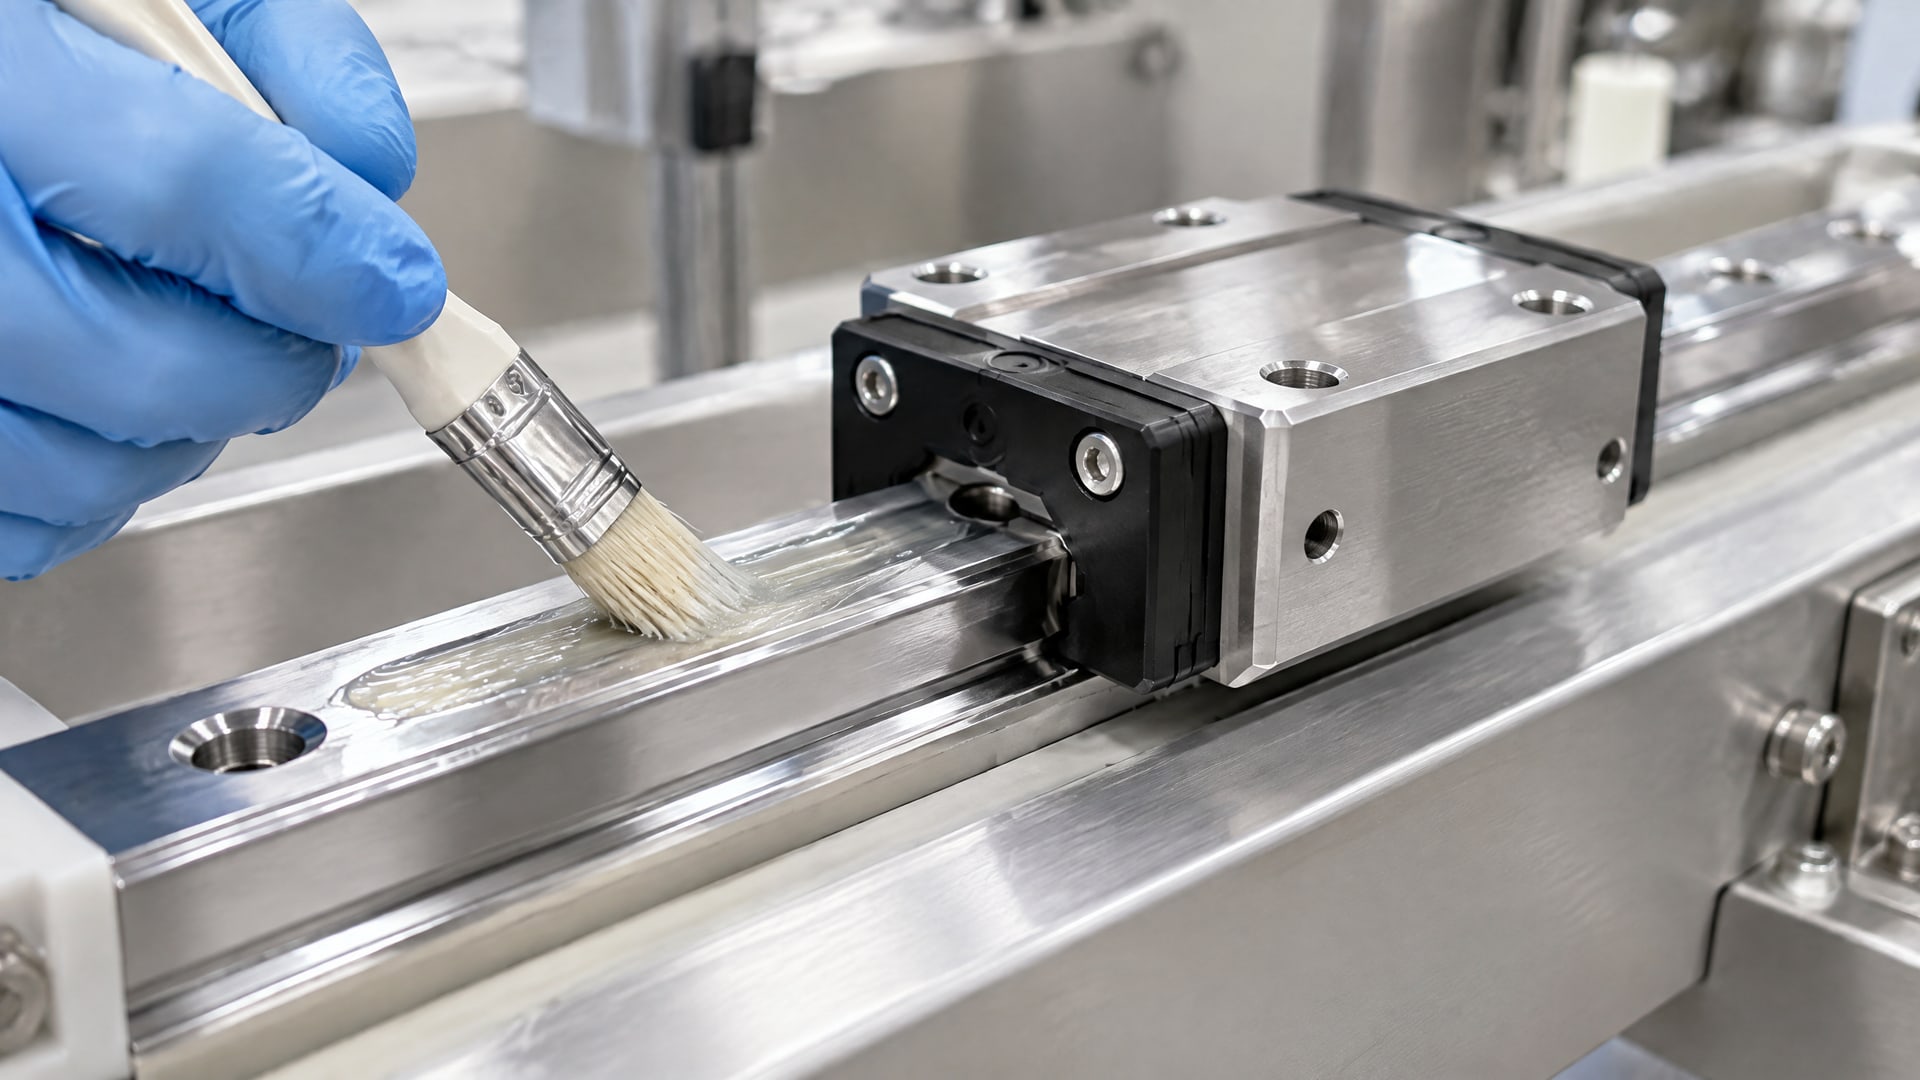
Для них важны удержание смазки на поверхности и защита пары трения при перемещении. В мясопереработке для таких узлов обычно рассматривают пластичные смазки NLGI 2 с допуском H1 и высокой адгезией. Адгезия - это способность смазки удерживаться на поверхности, она не равна вязкости и не определяется классом NLGI.
| Узел | Возможный тип смазки | На что обратить внимание |
|---|
| Направляющие, салазки, втулки скольжения | Пластичная смазка H1, обычно NLGI 2 | Адгезия, водостойкость, совместимость с режимом мойки |
| Открытый механизм | Жидкое масло H1 ISO VG 32-68 или малое количество пластичной смазки | Возможность нанести тонкую пленку без накопления избытка |
| Редуктор | Масло или смазка по требованиям узла | Нагрузка, температура, предписанная вязкость и допуск H1 |
Если механизм открыт и смазка расположена рядом с продуктом, учитывают вероятность ее разбрызгивания или переноса движущимися деталями. Для таких конструкций может быть удобнее жидкое масло H1 вязкостью ISO VG 32-68: его наносят тонкой пленкой, когда конструкция и требования изготовителя оборудования это допускают. Если же направляющая испытывает нагрузку и должна удерживать пластичный материал на поверхности, рассматривают соответствующую смазку NLGI 2.
Частые мойки повышают требования к водостойкости. При ее недостатке смазочный материал может вымываться с направляющей, и узел останется без нужной защиты. Поэтому при выборе сверяются со спецификацией смазки и руководством оборудования, а не ориентируются только на обозначение H1. Важны одновременно пищевая регистрация, консистенция или вязкость, водостойкость и пригодность к условиям работы конкретной пары трения.
Как наносить пищевую смазку на направляющие
Перед обслуживанием определяют, какие поверхности предусмотрены для смазывания.
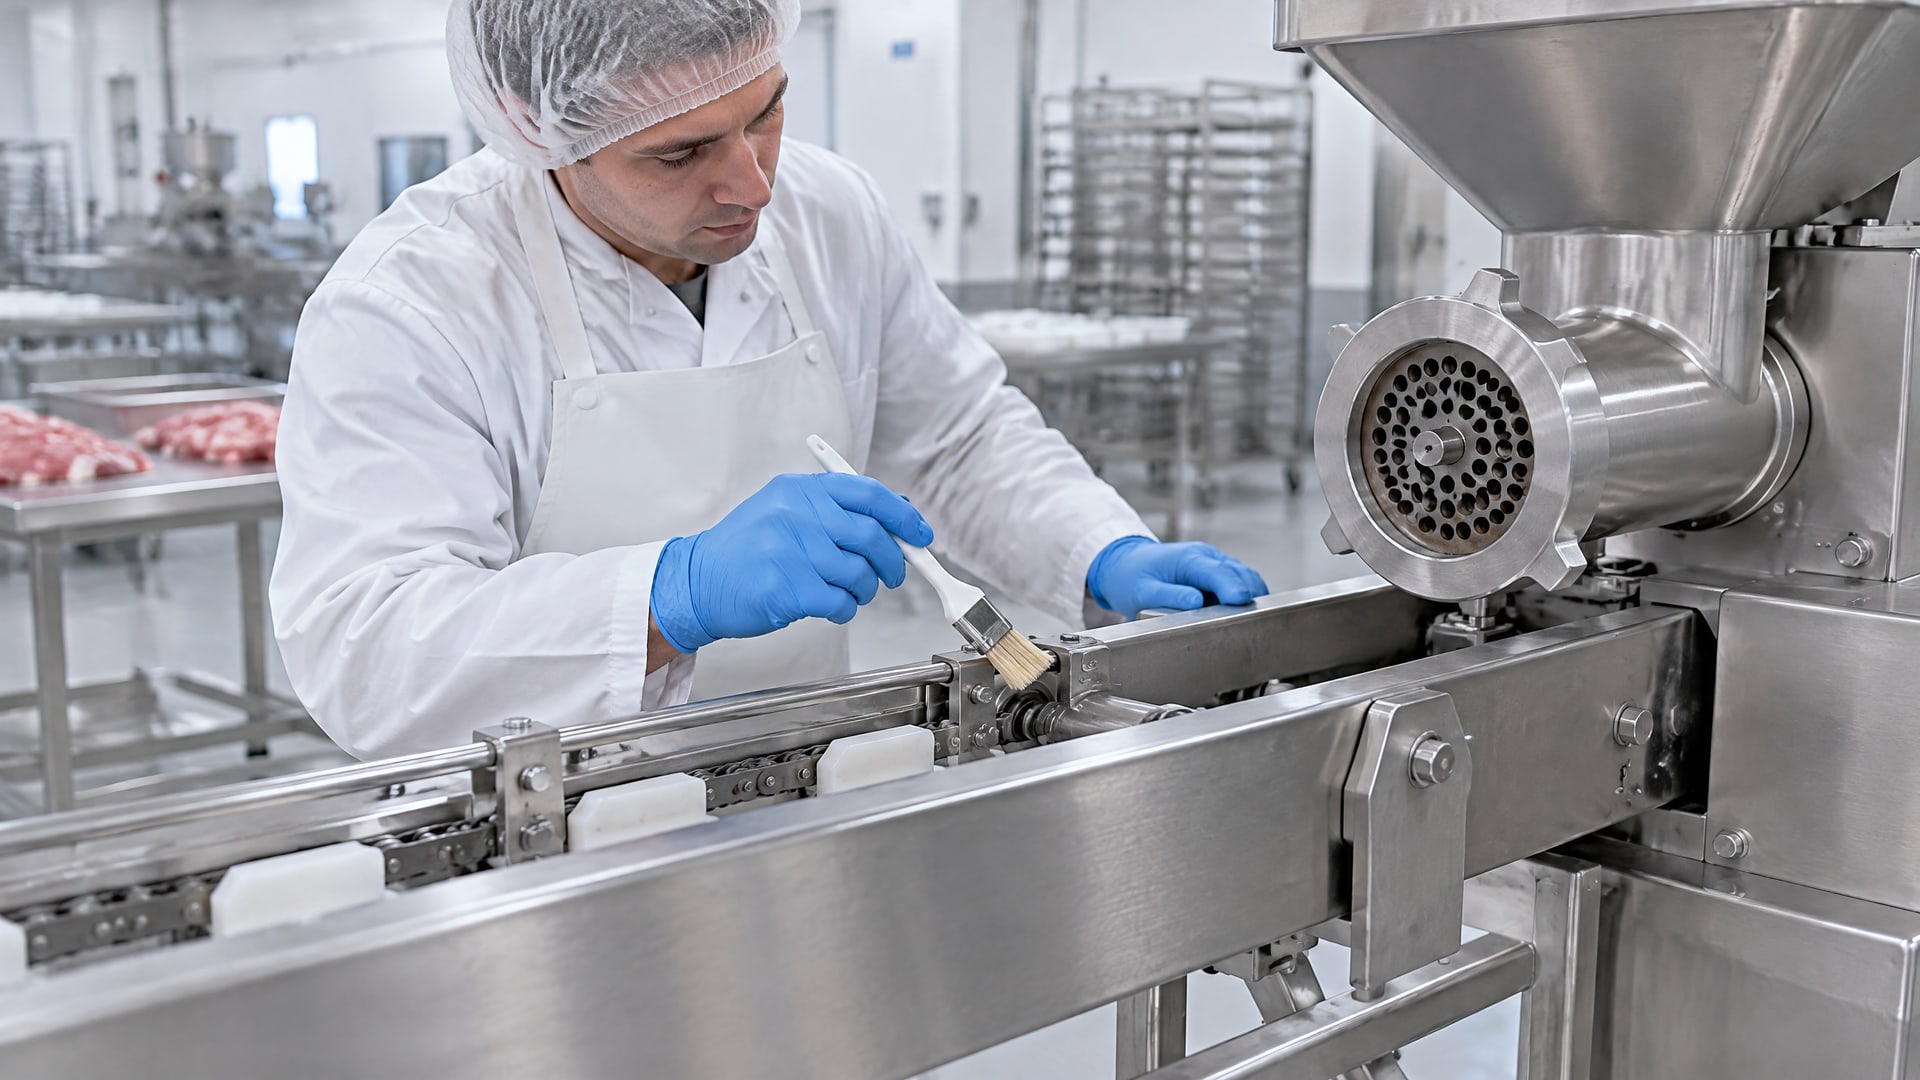
У мясорубки и куттера смазка для направляющих не обязательно подходит для редуктора или подшипника: разные узлы работают при разных нагрузках и требуют разных параметров. Поэтому сначала проверяют документацию оборудования и обозначения точек смазки, а затем выбирают материал с подходящими характеристиками.
На открытых направляющих смазку распределяют тонкой пленкой по рабочей поверхности. Избыточное количество не повышает защиту, но увеличивает вероятность переноса материала на продукт или соседние детали. Для H1 это особенно важно: допуск предполагает только случайный контакт, а не нанесение без ограничений. После смазывания проверяют узел и убирают избыток, который вышел за пределы рабочей зоны.
Практический порядок обслуживания включает несколько шагов:
Уточнить по документации, какие поверхности и точки оборудования требуют смазки.
Проверить маркировку H1 и параметры материала: NLGI для пластичной смазки либо ISO VG для масла.
Оценить, может ли узел контактировать с пищей и подвергается ли он мойке.
Нанести небольшое количество смазки на рабочую поверхность, не допуская скопления излишков.
После обслуживания проконтролировать работу узла и состояние смазки с учетом принятого графика осмотров.
Для открытых механизмов малодозированное нанесение помогает избежать накопления излишков рядом с продуктом. В материалах по пищевому оборудованию встречается ориентир остаточного содержания смазки при случайном контакте до 10 ppm, то есть 0,001%. Это не разрешение допускать загрязнение продукции: задача обслуживания - снизить вероятность контакта и не создавать избыток смазки.
Частоту осмотров и повторного нанесения определяют по документации оборудования и фактическому состоянию узла. Если смазка быстро исчезает после мойки, это повод проверить ее водостойкость, способ нанесения и соответствие условиям работы. Простое увеличение количества может усилить риск переноса материала, но не устранить причину вымывания.
Смазка для редуктора мясорубки и шестеренок
Запросы о смазке для редуктора мясорубки и шестеренок относятся к закрытым зубчатым передачам, а не к открытым направляющим.
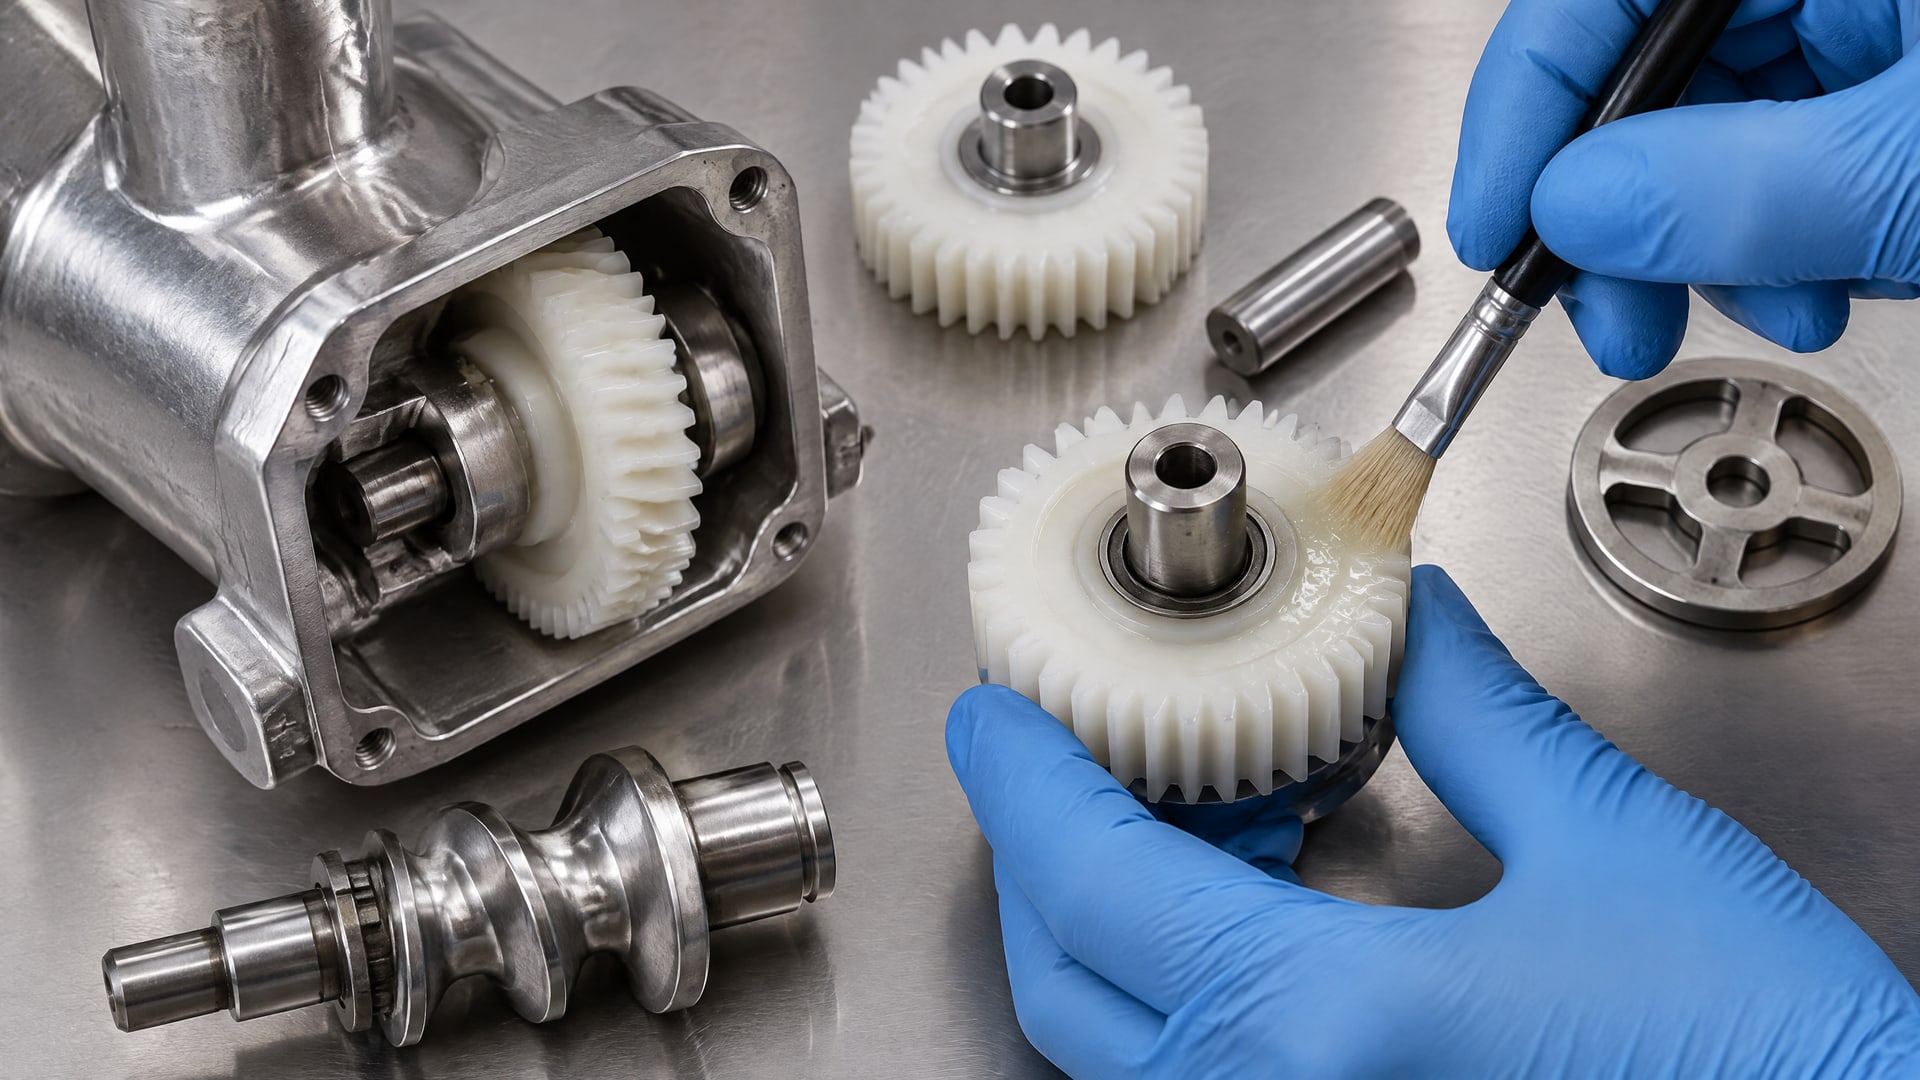
Здесь нужно учитывать конструкцию редуктора, скорость, нагрузку, температуру и указания изготовителя. Для пищевого оборудования к этим требованиям добавляется допуск H1, если возможен случайный контакт смазочного материала с продуктом.
В общем машиностроении для среднескоростных редукторов встречаются ориентиры ISO VG 46-150, а для тихоходных - ISO VG 220-680. Эти диапазоны нельзя автоматически переносить на редуктор конкретной мясорубки: подходящую вязкость определяют по документации узла. Если редуктор расположен в пищевой зоне или существует вероятность случайного контакта, выбранное масло или смазка должны также иметь соответствующий пищевой допуск.
Для шестеренок не существует универсального решения по цвету или названию материала. Густая белая смазка не становится пищевой только из-за внешнего вида, а надпись о пригодности для зубчатых передач не подтверждает H1. При проверке карточки товара и технической документации важно найти одновременно подтверждение пищевого допуска и характеристики, необходимые для редуктора.
Отдельно оценивают, нужно ли использовать пластичную смазку или масло. Это зависит от конструкции, способа смазывания и требований изготовителя. Параметры для открытой направляющей нельзя автоматически применять к закрытой зубчатой передаче: для направляющей могут быть важны удержание на поверхности и стойкость к мойке, а для редуктора - предписанная вязкость и условия работы шестерен.
Снабженцу при подборе полезно запросить техническую документацию на продукт и сопоставить ее с требованиями оборудования. Если в руководстве указано конкретное масло или класс вязкости, выбирать следует в рамках этих требований, отдельно проверяя наличие H1. Так смазка для шестеренок мясорубки не будет выбрана только по общему описанию или совпадению назначения.
Частые мойки: как учесть водостойкость смазки
Во влажной среде смазка на направляющих и открытых узлах подвергается воздействию воды и моющих растворов.
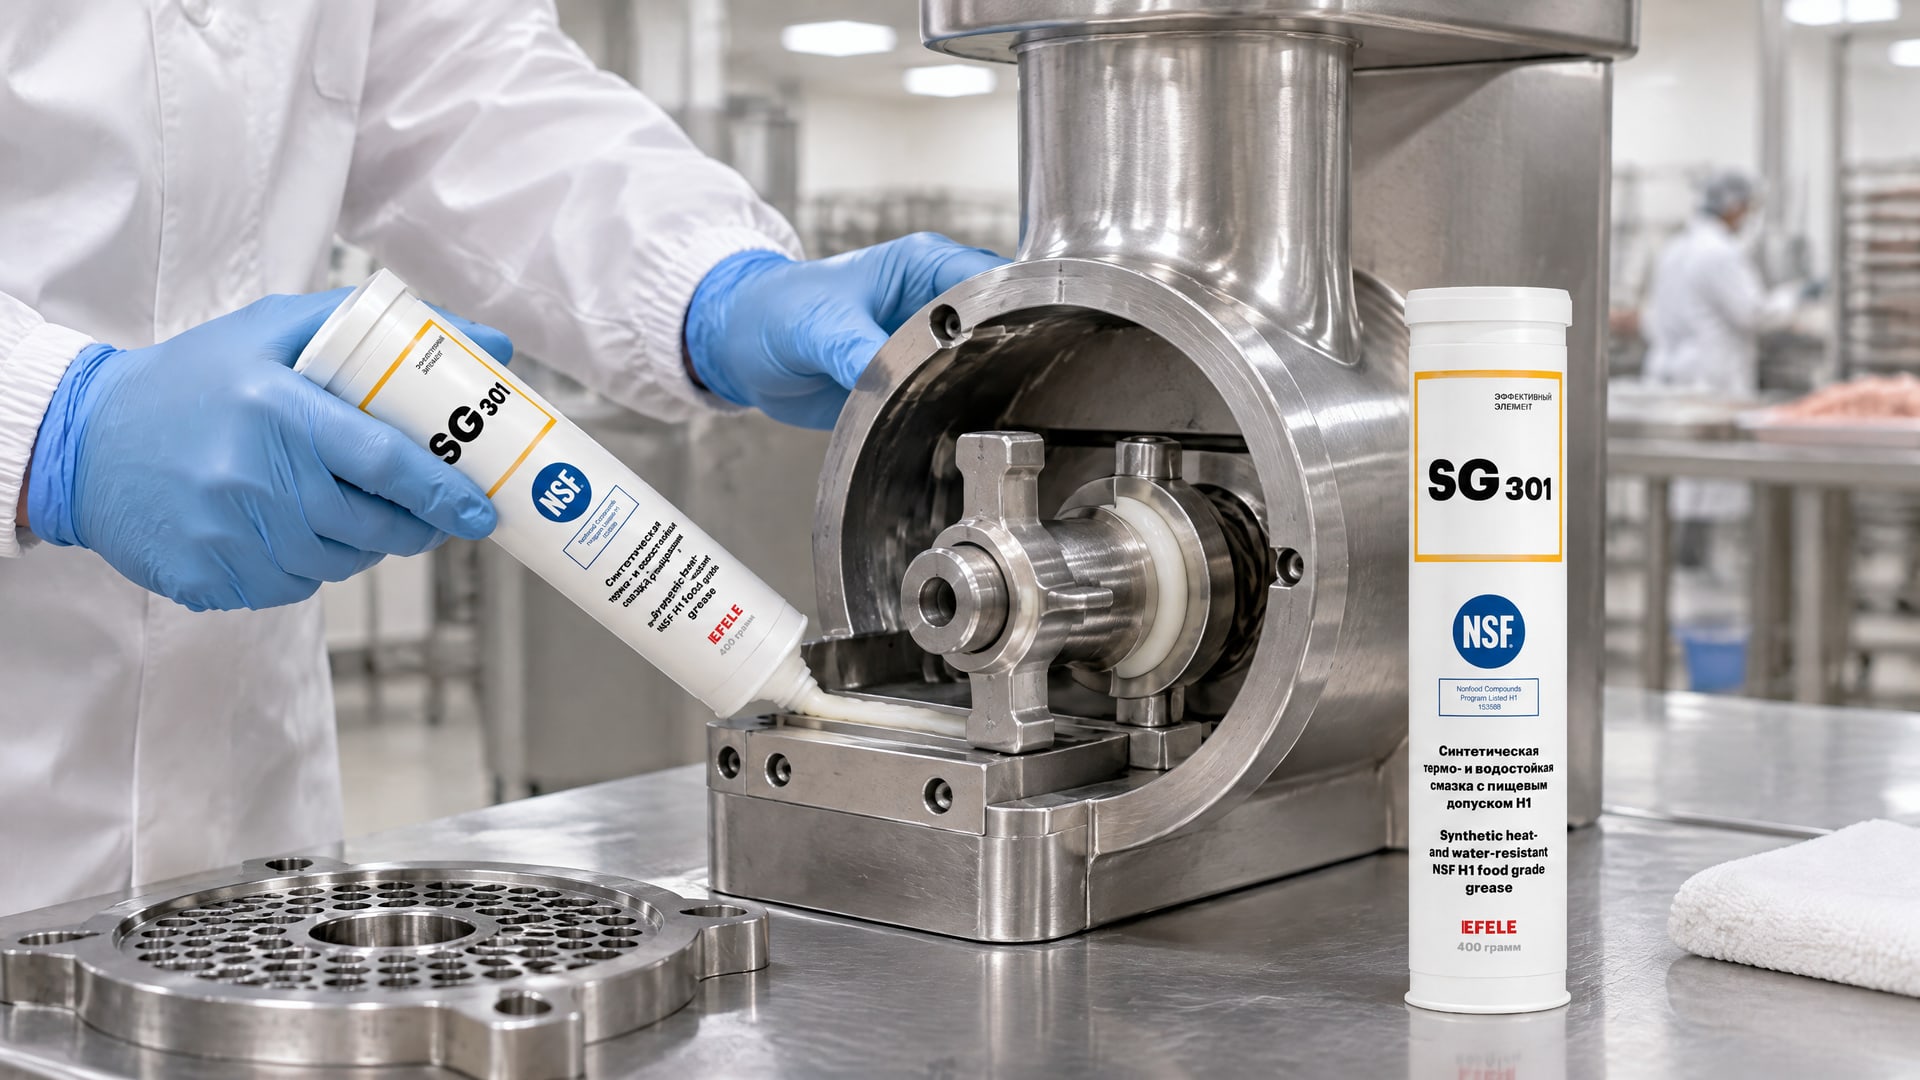
Если материал недостаточно водостоек, он может вымываться с поверхности, после чего трение происходит при недостаточной смазке. Поэтому для оборудования, которое часто моют, проверяют не только наличие H1, но и водостойкость, адгезию и соответствие режиму санитарной обработки.
При повышенных нагрузках и частых мойках проблема состоит в том, что смазка должна одновременно удерживаться на узле и соответствовать пищевым требованиям. Если материал быстро удаляется водой, повторное нанесение само по себе не решает вопрос: стоит проверить характеристики смазки и условия ее применения. На узлах трения пищевого оборудования с такими условиями используют термо- и водостойкую пластичную смазку EFELE SG-301 с допуском NSF H1.
После мойки осматривают направляющие и другие точки, предусмотренные для смазывания. Если на поверхности не осталось смазки или заметны следы ее вымывания, проверяют соответствие материала условиям эксплуатации и корректность нанесения. При этом не следует компенсировать вымывание чрезмерным количеством: избыток увеличивает вероятность переноса смазки в зону продукта.
При выборе для мясного производства полезно сопоставить параметры в документации смазки с реальным режимом оборудования:
Допуск NSF H1, если возможен случайный контакт с пищей.
Класс NLGI для пластичной смазки или вязкость ISO VG для масла.
Водостойкость при частых мойках и высокой влажности.
Адгезия для направляющих и открытых пар трения.
Условия работы узла и требования изготовителя оборудования.
Такой подход помогает подобрать смазку оборудования мясного цеха без смешения требований разных узлов. H1 отвечает за допустимость случайного контакта, но не определяет водостойкость, вязкость или консистенцию. Эти параметры проверяют отдельно, выбирая материал для направляющих, редуктора или другого механизма.
Часто задаваемые вопросы
Какая смазка для мясорубки подходит для направляющих?
Для направляющих и втулок скольжения обычно выбирают пластичную смазку с допуском H1, классом NLGI 2 и высокой адгезией. Если механизм открыт и конструкция допускает нанесение масла, рассматривают жидкий материал H1 вязкостью ISO VG 32-68. Дополнительно проверяют водостойкость и требования изготовителя оборудования.
Какая смазка нужна для редуктора мясорубки?
Для редуктора подбирают масло или смазку с учетом конструкции, нагрузки, скорости, температуры и рекомендаций изготовителя. Общие диапазоны ISO VG 46-150 для среднескоростных и ISO VG 220-680 для тихоходных редукторов не заменяют спецификацию конкретного узла. Для пищевой зоны также проверяют наличие допуска H1.
Можно ли наносить смазку H1 без ограничения количества?
Нет. H1 допускает только случайный контакт смазки с пищей, поэтому материал наносят дозированно и не допускают его скопления около продукта. Избыточное количество повышает риск переноса смазки. На открытых механизмах стремятся получить тонкую пленку и контролируют состояние узла после обслуживания.
H1 и ISO 21469 означают одно и то же?
Нет. NSF H1 относится к смазкам, применение которых допускается при возможном случайном контакте с пищей. ISO 21469 - отдельный международный стандарт гигиенических требований к смазкам для зон с потенциальным контактом с продуктом. Эти обозначения связаны с пищевым оборудованием, но не взаимозаменяемы.
Заключение
Смазку для мясорубки и куттера выбирают по назначению узла: для направляющих обычно рассматривают H1-состав NLGI 2 с высокой адгезией, для открытых механизмов - масло H1 ISO VG 32-68, если его применение допускает конструкция, а для редуктора ориентируются на спецификацию оборудования. При частых мойках отдельно проверяют водостойкость. Допуск H1 нужен при риске случайного контакта с пищей, но не разрешает избыточное нанесение.
Следующий шаг для инженера или снабженца - сверить требования к конкретным точкам смазки с руководством мясорубки или куттера, затем проверить по технической документации допуск, консистенцию или вязкость и водостойкость выбранного материала.