При работе с пищевым оборудованием, подвергаемым регулярным мойкам CIP и паровой обработке, выбор смазки становится критической задачей для закупщика и инженера. NSF H1 - это не универсальный пропуск на любые условия, а лишь подтверждение безопасности при случайном контакте с продуктом. Настоящий вызов кроется в стойкости смазки к вымыванию щелочными растворами, механическому выводу горячей водой, воздействию пара и колебаниям температуры. Эта статья разберет, как отличить действительно пригодную для мойки смазку от той, что через месяц исчезнет с подшипника или засохнет коркой, и какие параметры нужно сверить прежде, чем внести товар в спецификацию оборудования.
Материал адресован техническим специалистам, инженерам и закупщикам, которые отвечают за надежность смазочного обслуживания на участках с частыми мойками и паровой обработкой.
Что такое NSF H1 и почему ее недостаточно для CIP
NSF H1 - это допуск, который регистрирует смазку как безопасную при случайном, технически неизбежном контакте с пищей.
Допуск предусматривает не более 10 ppm посторонних веществ в продукте. Для получения статуса NSF H1 каждый компонент смазки (масло, загуститель, присадки) должен соответствовать требованиям FDA 21 CFR 178.3570 - перечню ингредиентов, разрешенных для пищевого применения.
Однако сам H1-допуск ничего не говорит о том, как смазка поведет себя при обработке горячей щелочной водой, паром или прямым контактом с моющими растворами. Это две разные задачи: безопасность при случайном контакте с едой - это одно, сопротивление машинной мойке CIP - совсем другое. Смазка может быть официально H1, но при этом вымываться из подшипника за один цикл мойки при 80 °C, или же ее загуститель может эмульгироваться (разжижаться), теряя адгезию к деталям и оставляя узел без защиты.
Именно поэтому при выборе смазки для CIP-оборудования первый шаг - убедиться в наличии допуска H1, а второй - запросить у производителя данные по водовымываемости, стойкости к пару, совместимости с щелочами и кислотами.
Стойкость к вымыванию: ASTM D1264 и практика
Главный показатель пригодности смазки для мойки - это водовымываемость, которая измеряется по методу ASTM D1264.
В этом тесте смазку заливают в центрифугу и обрабатывают дистиллированной горячей водой при температуре 100 °C в течение нескольких часов. Результат выражается в процентах потери массы.
Для оборудования с частыми мойками CIP специалисты ищут смазки, где потеря массы не превышает 2–5% по ASTM D1264. Это означает, что после контакта с горячей водой на поверхности подшипника остается достаточный защитный слой, который не успел размыться полностью. Смазка с потерей 10–15% будет вымываться слишком быстро, что приведет к фреттингу, задиру и выходу узла из строя в течение 1–2 месяцев.
На практике закупщики и инженеры часто встречают смазки, у которых в техническом листе вообще не указан ASTM D1264 - это красный флаг. Если производитель не опубликовал washout-тест, это либо означает, что смазка не прошла испытание, либо что производитель вообще не проводил такую проверку. В обоих случаях использовать такой материал на CIP-оборудовании рискованно.
Роль температуры: от мойки до рабочего режима
Пищевое оборудование с CIP испытывает смазку на протяжении всего цикла обработки.
Сначала смазка попадает под холодную воду первой ступени промывки - здесь она должна оставаться текучей и не терять свойства. Затем начинается мойка горячей щелочной водой при 60–80 °C - именно на этом этапе смазка испытывает максимальный washout. После этого идет полоскание горячей водой и часто - обработка паром для санитарной обработки или просушки внутренних полостей.
В документации на H1-смазки для пищевой промышленности обычно указывают рабочий диапазон температур, например от -20 °C до +140 °C с возможными кратковременными пиками до +180 °C для паровой обработки. Эти диапазоны подобраны так, чтобы масляная основа оставалась текучей при холодном пуске и не испаряется при контакте с горячим паром.
Загустители также по-разному ведут себя в паровой среде. Сульфонат кальция считается традиционным выбором для пищевых смазок - он хорошо стоит в щелочной среде и механически прочен. Комплексные алюминиевые загустители обычно дороже, но лучше держат форму при высоких температурах. Полимочевина же может обеспечить расширенный диапазон температур, но требует более аккуратного подбора ингредиентов для соответствия допуску H1.
Стойкость к химии: щелочи, кислоты, моющие растворы
CIP-цикл включает не только воду, но и активные моющие растворы.
На ступени основной мойки в систему подают щелочь (pH 12–13) для удаления органических загрязнений. На ступени нейтрализации применяют слабую кислоту для нейтрализации остатков щелочи. В некоторых процессах используют специальные санитарные дезинфицирующие растворы.
Смазка должна выдерживать эту химию без разложения, набухания (если рядом находятся резиновые уплотнения) или эмульгирования. В техническом листе качественной H1-смазки для CIP указывают отдельные строки: стойкость к щелочам, стойкость к кислотам и стойкость к дезинфицирующим растворам.
На практике инженеры сталкиваются с такой проблемой: смазка прошла все допусковские проверки, но через месяц на подшипнике появляется студневидная масса, которая обеспечивает плохую защиту и способствует фреттингу. Это происходит, когда смазка эмульгируется - насыщается водой и теряет адгезию. Качественные H1-смазки на белом минеральном масле с правильно подобранным загустителем сопротивляются эмульгированию; их можно дергать из воды, и они восстанавливают защиту на металле. Менее качественные материалы этого не могут.
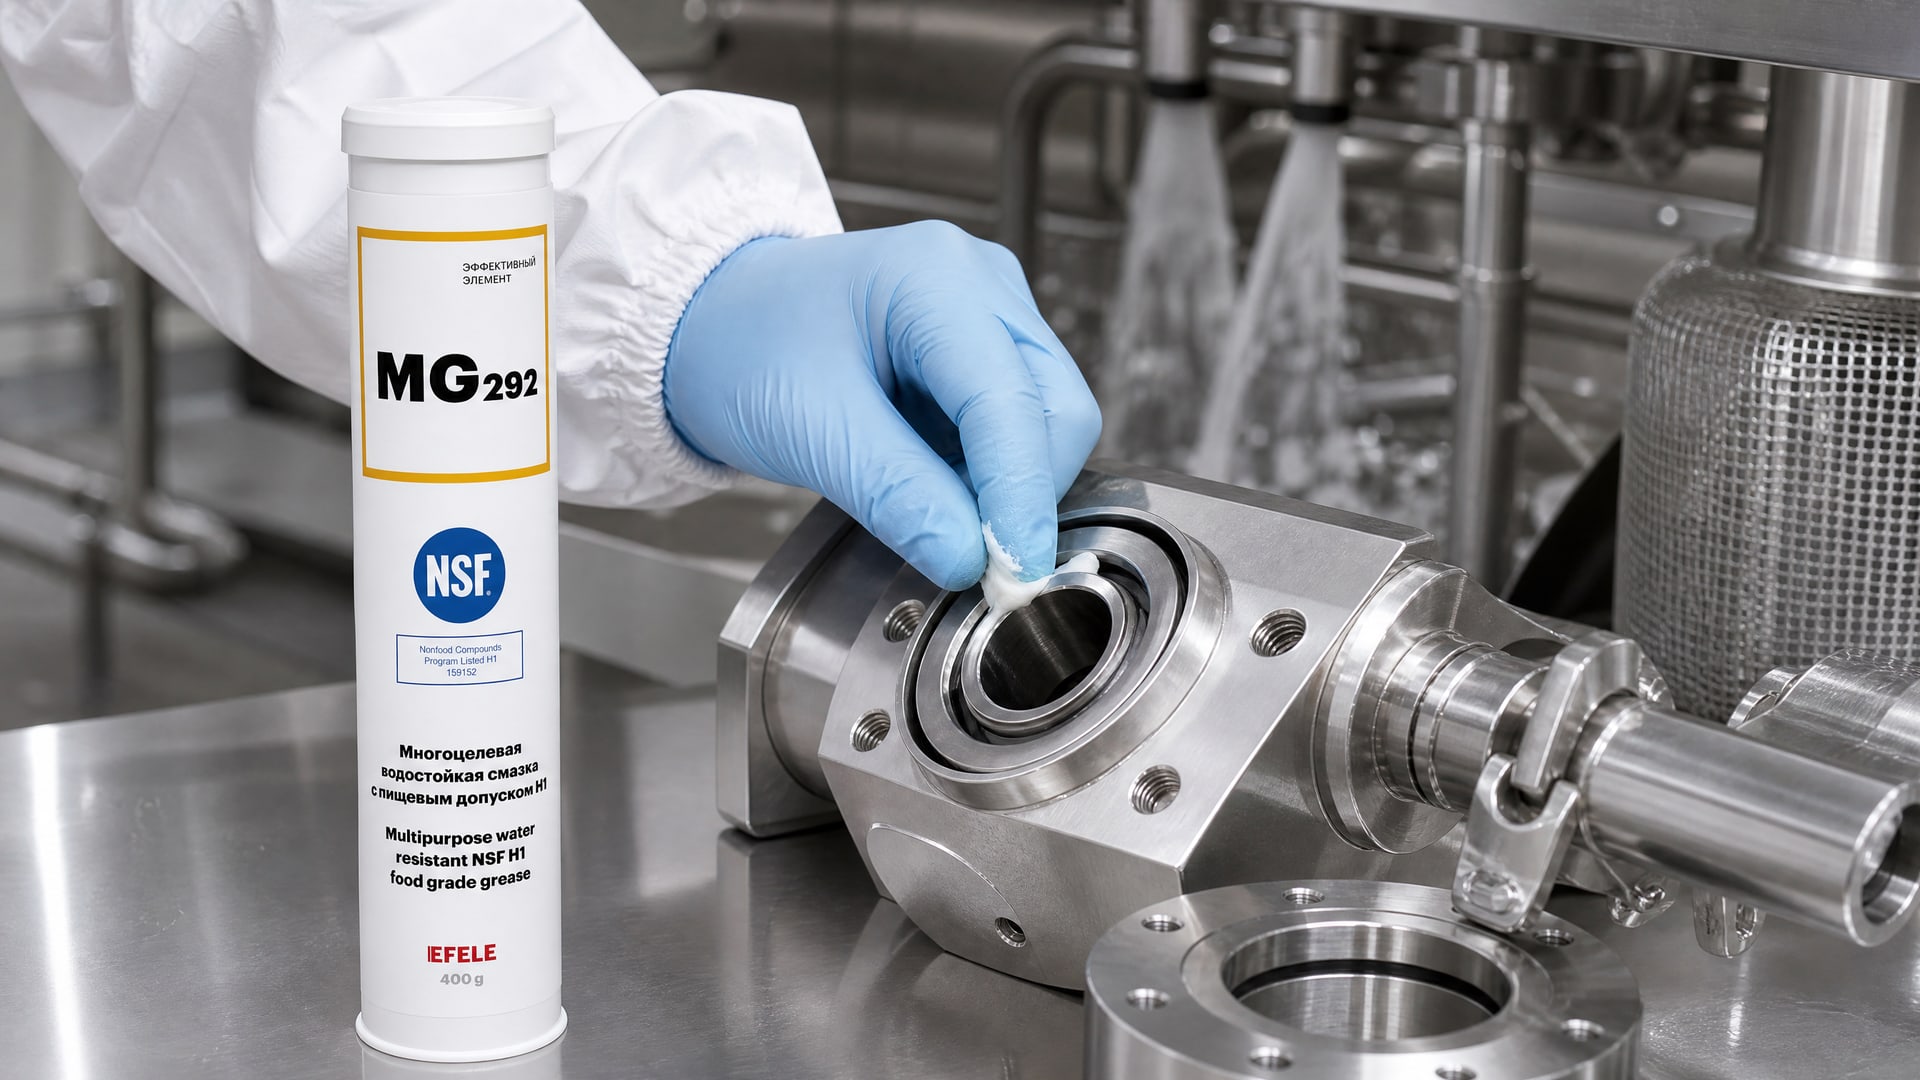
Для оборудования, подвергающегося частым мойкам CIP и воздействию пара, рекомендуется использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1, разработанную на белом медицинском масле и комплексе сульфоната кальция, которая обеспечивает надежную защиту при рабочих температурах до +150 °C. Эта смазка демонстрирует низкую потерю массы при испытании по ASTM D1264 и подтвержденную стойкость к горячим щелочным растворам, что позволяет ее использовать в цехах фасовки и упаковки, где система оборудования регулярно подвергается мойке.
Совместимость со старой смазкой и нанесение
При переходе на новую H1-смазку важно убедиться в ее совместимости с остатками старого материала, который может остаться в смазочных системах, скважинах подшипников или зазорах.
Несовместимые смазки иногда образуют сгустки, которые блокируют смазочные каналы, или же расслаиваются, оставляя узел без защиты.
В таблице технических данных качественной H1-смазки часто указывают совместимость: например, что она совместима с литиевыми (Li), кальциевыми (Ca) и литий-кальциевыми (Li/Ca) смазками. Это означает, что если на оборудовании ранее применялась любая из этих смазок, переход будет плавным, без риска образования отложений.
Величина нанесения также важна. Правильная практика - нанести смазку тонкой пленкой в минимально достаточном количестве. Смазка работает за счет тонкого слоя на трущихся поверхностях; избыток только увеличивает вероятность ее вымывания при мойке и контаминации пищевого продукта. На узлах с радиальными подшипниками обычно достаточно размера горошины смазки за один раз; при частых мойках лучше наносить чаще и в меньшем количестве, чем редко и много.
Как читать и интерпретировать технический лист H1-смазки
При выборе смазки для CIP закупщик и инженер должны запросить у поставщика полный технический лист (TDS - Technical Data Sheet).
Вот на что нужно обратить внимание:
Первый раздел - базовые параметры:
- Тип загустителя (сульфонат кальция, алюминиевый комплекс, полимочевина).
- NLGI-класс (обычно 2 или 3 для пищевого оборудования).
- Вязкость базового масла в сСт (сантистоках) при 40 °C - обычно 30–220 сСт.
Второй раздел - допуски:
- Наличие NSF H1 (обязательно).
- Соответствие FDA 21 CFR 178.3570 (обязательно).
- Любые другие пищевые сертификаты (например, европейский).
Третий раздел - эксплуатационные свойства:
- Рабочий диапазон температур (например, -20 °C до +140 °C).
- Диапазон температуры каплепадения (drop point) - обычно 180 °C и выше.
- ASTM D1264 (водовымываемость) - ищи значение не выше 5%.
- Стойкость к щелочам, кислотам и пару (если указана).
- Совместимость со старыми смазками.
Если в техническом листе нет раздела про ASTM D1264 или про стойкость к пару, нужно запросить эту информацию дополнительно или выбрать другого поставщика.
Часто задаваемые вопросы
Может ли одна смазка H1 подойти для всех участков пищевого производства?
Нет. H1 - лишь допуск по безопасности, а не описание эксплуатационных свойств. Для участков с мойкой нужна смазка с подтвержденной водостойкостью (ASTM D1264). Для узлов без мойки подойдет любая H1. Для высоконагруженных редукторов ищи H1 с EP/AW-присадками.
Если смазка держит температуру 150 °C, значит, ее хватит для пара?
Не обязательно. Пар - отдельный стресс-фактор: он быстро проникает в микротрещины, охлаждается и конденсируется, что создает механическое давление на смазку. Важно, чтобы производитель прямо указал в TDS стойкость к пару, а не только температурный диапазон.
Почему смазка желтеет после первой мойки?
Обычно это окисление или реакция с щелочью. Цвет может измениться, но это не всегда означает потерю свойств - проверь, остается ли она текучей и защищает ли подшипник. Если смазка затвердевает в корку, это признак неправильного выбора; ее нужно менять.
Может ли я смешивать две разные H1-смазки на оборудовании?
В идеале нет. Разные смазки могут быть несовместимы и образовать отложения. Если нужно перейти на новую смазку, сначала очисти узел от старой, а затем нанеси новую. Если поставщик гарантирует совместимость, то в крайних случаях переходный период допустим.
Как часто менять смазку на оборудовании с CIP?
Это зависит от интенсивности мойки и типа узла. Если мойка проводится ежедневно при 80 °C с щелочью, смазку рекомендуется освежать раз в 2–4 недели. Для узлов с редкой мойкой хватит одного-двух месяцев. Смотри рекомендации производителя оборудования в его техническом паспорте.
Заключение
Выбор смазки H1 для оборудования с частыми мойками CIP и паром - это не просто поиск материала с пищевым допуском, а тщательная оценка водостойкости, совместимости с химией и температурной стабильности. NSF H1 гарантирует безопасность при случайном контакте с продуктом, но не подменяет проверку ASTM D1264 и документированную стойкость к щелочам, кислотам и пару. Перед закупкой запроси полный технический лист, проверь параметры washout, совместимость со старыми смазками и убедись, что производитель прямо указывает применение в условиях CIP и паровой обработки.
Следующий шаг: согласуй требования к смазке с техническим паспортом производителя оборудования, получи рекомендации по периодичности замены и норме нанесения, а затем включи выбранный материал в спецификацию закупок с обязательным указанием NSF H1 и минимального значения по ASTM D1264 (не более 5%).