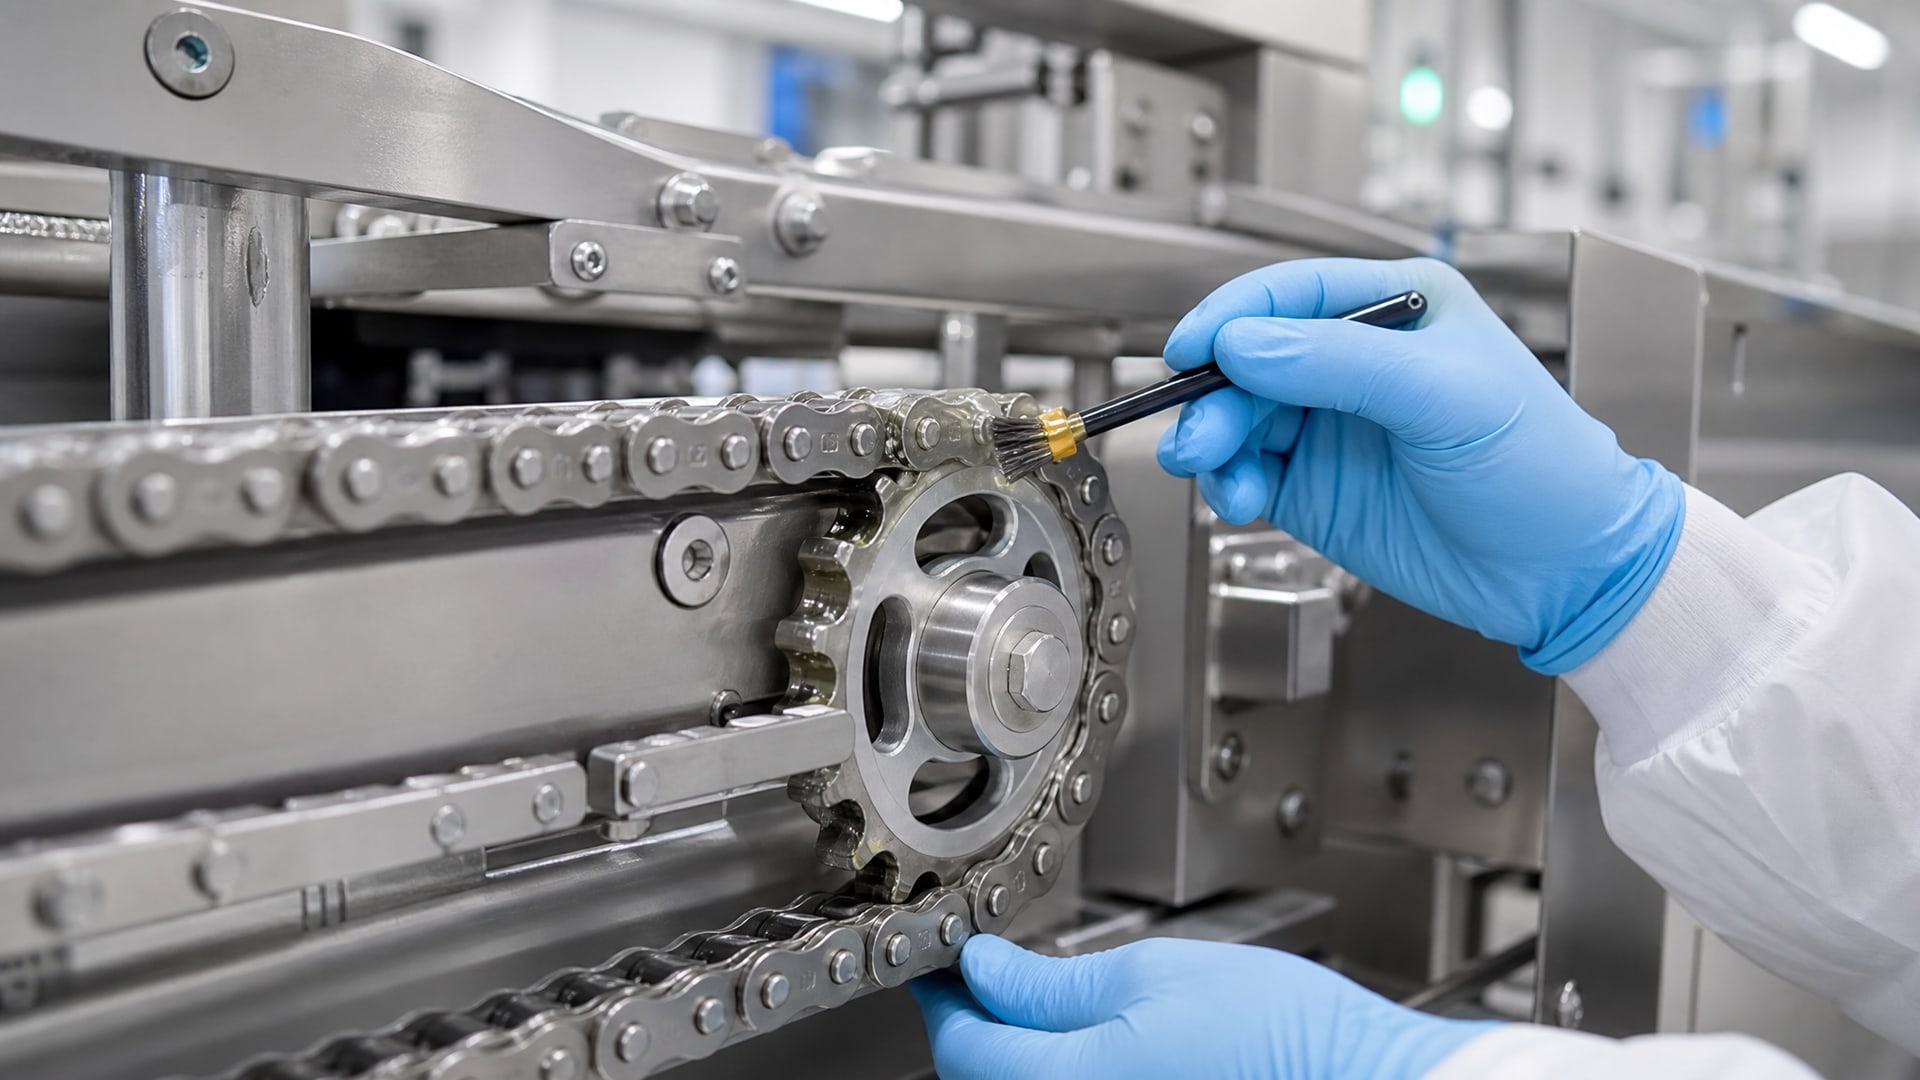
Оборудование пищевой и фармацевтической индустрии испытывает острый дефицит эффективной смазки в условиях частых CIP-циклов и паровой санитарной обработки. Стандартная пищевая смазка H1 сама по себе не гарантирует защиту узлов от коррозии и вымывания после мойки - нужна комбинация свойств: устойчивость к воде, пару, моющим растворам и одновременно допуск на случайный контакт с пищей. Статья разберет, на какие параметры и стандарты ориентироваться при выборе, какие ошибки совершают закупщики и инженеры, и как подобрать смазку под конкретный узел - от подшипников до цепных приводов.
Целевая аудитория: технические специалисты, инженеры и снабженцы, отвечающие за подбор смазочных материалов для оборудования с повышенными требованиями по гигиене и влаго-стойкости.
Что значит H1 и почему этого недостаточно для паровых линий
H1 - класс пищевой допустимости, установленный в нормативе 21 CFR 178.3570 и подтвержденный сертификатом NSF.
Это значит, что смазка приемлема для случайного контакта с пищевыми продуктами и упаковкой. Однако "допустимость для пищи" - это не синоним "устойчивости к воде и пару". Многие закупщики ошибочно полагают, что наличие литеры H1 на флаконе автоматически решает проблему защиты узла в условиях частых мойк и высоких температур.
В действительности H1-смазка может быть совершенно неудачной выбором для оборудования с CIP-циклами, если базовое масло и загуститель не обладают водоотталкивающими свойствами. После мойки смазка либо вымывается из-под сепаратора подшипника, либо эмульгируется и теряет адгезию к контактирующим поверхностям. Результат - фреттинг, коррозионные следы на дорожках качения и преждевременный отказ узла.
Поэтому при выборе H1-смазки для паровых линий нужно смотреть не на саму букву H1, а на совокупность свойств, указанных в технических данных: water washout (сопротивление смыванию водой), corrosion protection (защита от коррозии), высокотемпературная стойкость и совместимость с материалами узла. Стандарт ISO 21469:2006 уточняет именно эти гигиенические требования и требует, чтобы смазка сохраняла свои защитные свойства на протяжении всего жизненного цикла в условиях пищевого производства.
Стандарты и нормативы для выбора
Выбор H1-смазки регулируется несколькими документами, и их путаница - частая причина ошибок при закупке.
21 CFR 178.3570 - американский норматив, определяющий вещества, допустимые для смазки оборудования, соприкасающегося с пищей. Он точно задает химический состав: какие базовые масла, загустители и присадки можно использовать. Если смазка соответствует этому стандарту, она получает статус H1. Но 21 CFR не требует никаких испытаний на водостойкость или стойкость к пару - это вопрос конструкции и назначения смазки.
ISO 21469:2006 - международный стандарт гигиенических требований к смазкам для пищевой, фармацевтической и косметической промышленности. Он охватывает не только состав (как 21 CFR), но и требования к производству, применению, обращению и контролю качества на предприятии. ISO 21469 требует, чтобы H1-смазка соответствовала HACCP-подходу (система анализа рисков и критических контрольных точек) и была включена в документированный процесс управления пищевой безопасностью. Короче: это смазка, которую можно не просто купить, а встроить в систему гигиены производства.
NSF-сертификат - это независимое подтверждение NSF International, что смазка прошла тестирование и допустима для категории H1. Сертификат указывает конкретный номер регистрации, допуск и ограничения применения. Наличие NSF-регистрации - хороший практический знак, что H1-статус не выдуманный.
Таблица ниже суммирует, что проверяет каждый документ:
| Норматив | Что регулирует | Важно для выбора |
|---|
| 21 CFR 178.3570 | Химический состав (базовое масло, загуститель, присадки) | Может ли смазка быть H1 по составу |
| ISO 21469 | Гигиенические требования к применению и контролю | Встроена ли смазка в систему HACCP производства |
| NSF-сертификат | Проверка соответствия H1 и регистрация | Реальный допуск на конкретный продукт |
Для оборудования с CIP и паром нужны все три: состав по 21 CFR, применение по ISO 21469 и подтверждение NSF. При этом NSF-сертификат должен содержать информацию о стойкости к воде и температурам - это видно в техлисте продукта.
Критические параметры для CIP и паровых условий
Даже при наличии H1-допуска смазка может не подойти для частых мойк, если она не демонстрирует три ключевых свойства: сопротивление смыванию водой, защиту от коррозии и сохранение вязкости при высоких температурах.
Water washout: сопротивление смыванию
Параметр water washout показывает, какой процент смазки вымывается из узла при контакте с горячей водой. Тест проводится при 79,4 °C (175 °F) и измеряется в процентах от исходной массы. На практике смазки для пищевой индустрии показывают значения от 0,5 до 4,5 % потерь. На первый взгляд, это малые цифры, но в течение одного CIP-цикла, если узел подвергается прямому орошению горячей водой несколько минут подряд, потери накапливаются. После нескольких циклов подшипник может остаться практически без смазки, что ускорит износ.
Для оборудования с интенсивными мойками рекомендуется выбирать смазки с water washout не выше 1,5 %. Если техлист не указывает этот параметр - это красный флаг, и смазку лучше не брать.
Коррозионная защита и стойкость при высоких температурах
После CIP-цикла, особенно если мойка проводилась с нейтральными или щелочными средствами, на поверхностях узла остается влага. Если смазка плохо прилипает к металлу (низкая адгезия) или содержит недостаточно коррозионных ингибиторов, на дорожках качения подшипника начинается фреттинг - локальная коррозия, которая образует микроскопические ямки и выступы. Эти дефекты затем вызывают шум, вибрацию и ускоренный разрушение сепаратора.
Техлист хорошей H1-смазки должен содержать данные о RUST-тестировании (испытание на коррозионную защиту железа и меди по ASTM D1748 или эквивалентному методу). Смазка должна оставлять на испытательных образцах не более легких следов ржавчины, а предпочтительно - вообще их не оставлять.
Температурный диапазон смазки - еще один критичный параметр для паровых зон. Если оборудование подвергается прямому воздействию пара (например, в тестомесах, где температура может достигать 120-130 °C), смазка должна сохранять консистенцию и защитные свойства при этих условиях. Многие стандартные H1-смазки теряют адгезию при температуре выше 80-90 °C, что делает их непригодными для таких узлов.
NLGI и консистенция: выбор под узел, а не под "пищевость"
NLGI-класс (Национальный совет по смазкам) определяет консистенцию пластичной смазки и варьируется от NLGI 00 (почти жидкая) до NLGI 5 (почти твердая). Для пищевой индустрии распространены классы NLGI 0, 1 и 2.
NLGI 0 и NLGI 00 используют для централизованных систем смазки (нагнетательные системы, туманообразующие масла), где смазка должна прокачиваться по трубам и часто переподаваться. Они не держат форму, но хорошо распределяются по узлам.
NLGI 1 - промежуточный класс, применяется для цепных приводов, открытых подшипников и узлов, где нужна текучесть, но требуется некоторая стойкость к смыванию.
NLGI 2 - классический выбор для подшипников качения, муфт и узлов без централизованной подачи; обладает хорошей адгезией, но требует ручного смазывания или периодического нагнетания.
Грубая ошибка - выбирать смазку только потому, что она гуще. На практике более мягкая H1-смазка (NLGI 1) с хорошей водостойкостью и коррозионной защитой часто работает лучше в условиях частых мойк, чем плотная NLGI 2, которая забивается водой и грязью. Решает не только консистенция, но и качество базового масла, выбор загустителя и наличие присадок, отталкивающих воду.
Как вода и пар влияют на смазку: практические сценарии
На производстве встречаются несколько типичных ситуаций, где выбор H1-смазки определяет судьбу оборудования.
Сценарий 1: прямое орошение горячей водой при CIP
Узел (например, подшипник конвейера) находится в зоне прямого воздействия горячей воды (60-80 °C) во время цикла мойки. Смазка, которая не сопротивляется смыванию, за 5-10 минут контакта вымывается и эмульгируется. В течение следующих часов работы узел вращается практически без смазки, что приводит к фреттингу. Решение: выбрать H1-смазку с water washout не более 1,5 % и хорошей адгезией, которая держится в зазорах подшипника даже при орошении. Для высоконагруженных узлов, подверженных частым мойкам CIP и воздействию пара, рекомендуется использовать смазки, обладающие отличной водостойкостью и пищевым допуском NSF H1, такие как EFELE MG-292, которая специально разработана для этих условий.
Сценарий 2: конденсат пара после мойки
После парогенератора оборудование остывает и образуется конденсат. Если смазка на подшипнике не гидрофобна (не отталкивает воду), конденсат смешивается с ней, образуя эмульсию. Эта эмульсия не защищает от коррозии и не передает нагрузку между роликами. На дорожке качения начинают появляться микротрещины (фреттинг-коррозия). Узел шумит, вибрирует, и в течение нескольких недель подлежит замене. Решение: H1-смазка должна иметь тестовое подтверждение коррозионной защиты (RUST-тест) и хорошую адгезию, чтобы вода не смешивалась с ней, а скатывалась каплями.
Сценарий 3: высокотемпературные узлы (тестомесы, варочные котлы)
Оборудование работает при 120-130 °C во влажной среде. Стандартная H1-смазка на минеральной основе начинает деградировать выше 100 °C, теряет вязкость и адгезию. Подшипник остается без защиты, а также возможно быстрое окисление смазки и ее почернение. В условиях высоких температур и агрессивных сред, например, в тестомесах или конвейерах, отлично себя зарекомендовали специализированные смазки, обеспечивающие надежную защиту и длительный срок службы даже при температурах до 130 °C. Решение: выбирать синтетическую H1-смазку с подтвержденной термостойкостью (окислительная стабильность, сохранение NLGI при 100 °C).
Как подобрать смазку: практический алгоритм
Выбор начинается не с прайс-листа, а с анализа условий работы узла.
Шаг 1: Определить конструкцию и режим нагрузки
Какой это узел? (подшипник качения, скользящий подшипник, цепной привод, направляющая, муфта).
Какая нагрузка? (легкая, средняя, высокая).
Способ подачи? (ручная, периодическая, централизованная система).
Температура в зоне работы? (комнатная, до 80 °C, до 120 °C, выше).
Шаг 2: Проверить наличие H1-допуска и NSF-регистрации
Смазка должна иметь явно указанный допуск H1 по 21 CFR 178.3570 и NSF-регистрацию. Это проверяется в техлисте или на сайте производителя.
Шаг 3: Выбрать NLGI-класс под узел
Если узел подходит под централизованную подачу (например, туманообразная система), нужна NLGI 0 или NLGI 00. Для цепей и открытых подшипников - NLGI 1. Для герметичных подшипников и муфт - NLGI 2.
Шаг 4: Проверить стойкость к воде и пару в техлисте
Water washout не более 1,5 %;
RUST-тест: не более легких следов ржавчины на железе и меди;
Температурный диапазон должен покрывать ваше оборудование с запасом (если ваш узел работает при 90 °C, смазка должна быть рассчитана минимум на 100-110 °C);
Если в техлисте нет данных о water washout или RUST-тесте - смазку лучше не брать.
Шаг 5: Проверить совместимость с материалами узла
H1-смазка не должна размягчать уплотнения (например, из EPDM, NBR) и не должна вызывать окисления или коррозии на сталях, алюминии и медных сплавах. Если техлист указывает совместимость материалов - это плюс.
Шаг 6: Обсудить с техподдержкой производителя
Если в спецификации остаются вопросы или узел находится на грани условий (например, очень высокие температуры или экстремально частые мойки), проконсультируйтесь с техподдержкой. Хороший производитель смазок должен дать ясный ответ, подходит ли продукт для ваших условий.
Ошибки, которые совершают при выборе
Ошибка 1: "H1 = универсальное решение"
Многие закупщики наивно полагают, что если смазка имеет допуск H1, она автоматически подойдет для любого узла на пищевом производстве. На деле H1 - это только пищевой допуск, а не гарантия водостойкости или температурной стабильности. Результат: смазка вымывается из подшипника за несколько CIP-циклов, и узел отказывает.
Ошибка 2: "Более густая смазка лучше держится"
Убеждение, что NLGI 2 всегда "лучше" NLGI 1 при мойках - заблуждение. Более мягкая консистенция при хорошей водостойкости часто работает лучше, потому что не задерживает воду и грязь. Кроме того, NLGI-класс определяется нужной для узла консистенцией, а не желанием максимальной защиты.
Ошибка 3: Отсутствие техлиста или выбор "вслепую"
Некоторые закупщики выбирают смазку только по названию или маркетинговому описанию, не запрашивая техлист. В результате на производстве оказывается смазка, которая не соответствует реальным условиям. Всегда требуйте техлист (TDS) с указанием water washout, RUST-теста, температурного диапазона и NLGI-класса.
Ошибка 4: Смешивание смазок из разных партий или производителей
Если смазка закончилась и подменили на похожую (но от другого производителя или партии), возможно несовместимость загустителей, присадок и базовых масел. Результат - смазка становится более мягкой, теряет адгезию или образует осадок. Всегда используйте одну и ту же смазку и от одного производителя.
Ошибка 5: Забывчивость о регламентной переподсмазке
Даже хорошая H1-смазка требует периодической переподсмазки, особенно после интенсивных мойк. Если цикл мойки повторяется каждый день, нужно добавлять смазку чаще, чем при обычных условиях. Регламент переподсмазки должен быть внесен в планы ежедневного обслуживания, иначе узел быстро износится.
Часто задаваемые вопросы
Чем отличается H1 от H2 и зачем нужна H1 именно для пищевого оборудования?
H1 - это смазка для случайного контакта с пищей, H2 - для зон, где контакт исключен (например, карточки машин вне зоны пищевого процесса). H1 требуется только для узлов, которые находятся в пищевой зоне и могут случайно соприкасаться с продуктом или упаковкой. На производстве H1 часто комбинируют с системой HACCP для учета рисков неожиданного загрязнения.
Если в техлисте нет данных о water washout, можно ли использовать смазку?
Не рекомендуется. Отсутствие параметра water washout - признак либо неполной спецификации, либо того, что производитель не тестировал смазку в условиях влаги. Для CIP и паровых линий это критический показатель. Всегда запрашивайте полный техлист или выбирайте другой продукт.
Как часто нужно переподсмазывать узел после CIP?
Регламент зависит от интенсивности мойки и типа узла. Для подшипников в высокочастотных зонах мойки (прямое орошение) рекомендуется переподсмазка сразу после каждого цикла или минимум через день. Для цепных приводов в контролируемых зонах - раз в неделю или по графику. Консультируйтесь с техподдержкой производителя оборудования.
Может ли одна H1-смазка подойти и для подшипников, и для цепей?
Только если техлист производителя прямо указывает оба применения. На практике для подшипников часто выбирают NLGI 2, а для цепей - NLGI 1 или NLGI 0. Базовое масло и присадки в смазке тоже могут быть оптимизированы под конкретный узел, так что "универсальная" H1-смазка редко бывает идеальной для всех случаев.
Что делать, если после мойки на подшипнике видны следы ржавчины?
Это признак либо недостаточной коррозионной защиты, либо неправильного хранения узла (если он стоит без защиты после мойки). Проверьте: 1) содержит ли смазка ингибиторы коррозии (должно быть в техлисте); 2) правильно ли проводится сушка узла после мойки; 3) соответствует ли RUST-тест смазки вашим условиям. Если следы ржавчины появляются через несколько дней, смену на смазку с лучшей коррозионной защитой.
Заключение
Выбор H1-смазки для оборудования с частыми CIP-мойками и паром - это не просто покупка смазки с пищевым допуском. Это комплекс параметров: стойкость к воде (water washout до 1,5 %), коррозионная защита (RUST-тест), совместимость с температурами вашего оборудования, правильный NLGI-класс под конкретный узел и соответствие стандартам ISO 21469 и 21 CFR 178.3570.
На практике закупщикам рекомендуется: всегда требовать полный техлист с данными о water washout, проверить NSF-регистрацию, выбрать NLGI-класс под конструкцию узла (а не "вообще пищевую смазку"), убедиться в коррозионной защите и температурном диапазоне, затем обсудить условия с техподдержкой производителя смазки. Несомненно, что правильный выбор продлевает ресурс оборудования, снижает количество переподсмазок и предотвращает непредвиденные отказы в критичные моменты производства.